CARATTERISTICHE LAVORATE SU MISURA
Elettroerosione a tuffo
Servizi
Lavorazioni personalizzate mediante elettroerosione per scanalature, cavità cieche e caratteristiche degli utensili in metalli conduttivi, con revisione congiunta della progettazione e dell'ispezione degli elettrodi.
I tuoi file rimarranno riservati. È disponibile un accordo di riservatezza facoltativo →
Elettroerosione a filo per caratteristiche
che sfidano uno strumento da taglio.
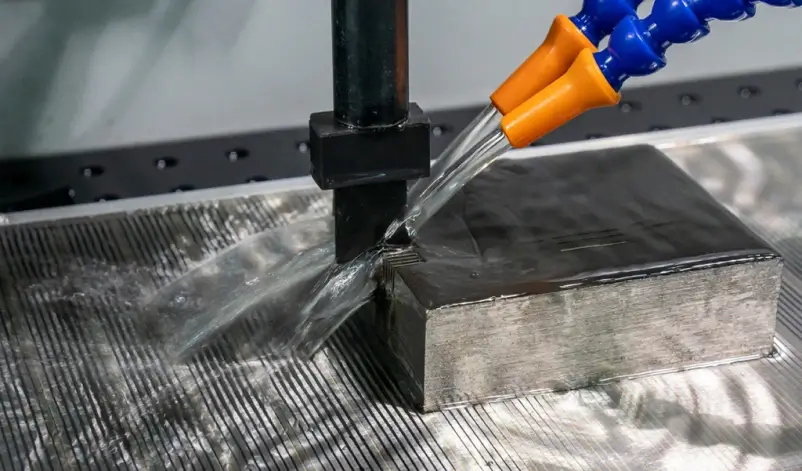
L'elettroerosione a tuffo, detta anche elettroerosione a tuffo o elettroerosione a pistone, o lavorazione a scintilla, rimuove materiale tramite scariche elettriche controllate tra un elettrodo sagomato e un pezzo in lavorazione conduttivo immerso in un fluido dielettrico. È utile quando l'accesso all'utensile, la durezza del materiale o la geometria della cavità rendono difficile la lavorazione convenzionale.
| Caratteristica | Cosa recensiamo |
|---|---|
| Cavità e rientranze cieche | Accesso agli elettrodi, profondità della cavità, raggi degli angoli, lavaggio e qualsiasi margine di finitura richiesto. |
| Fessure strette e profili dettagliati | Larghezza della fessura, profondità, spessore della parete e rigidità dell'elettrodo. Le piccole caratteristiche rimangono soggette ai limiti di fabbricazione dell'elettrodo, all'usura e alla distanza tra gli elettrodi di scarica. |
| Dettagli dello stampo e della matrice | Nervature, inserti e incavi sagomati negli utensili. Fornire le condizioni di trattamento termico, la geometria di accoppiamento e i requisiti di superficie. |
| Prototipo e produzione in serie | Ingombro del pezzo, peso, quantità, durata dell'elettrodo, necessità di sostituzione e ambito di ispezione. La fattibilità di pezzi di grandi dimensioni richiede la conferma della corsa e del carico della macchina. Lo sforzo di attrezzaggio influisce sul prezzo del primo ordine e sulla redditività degli ordini successivi. |
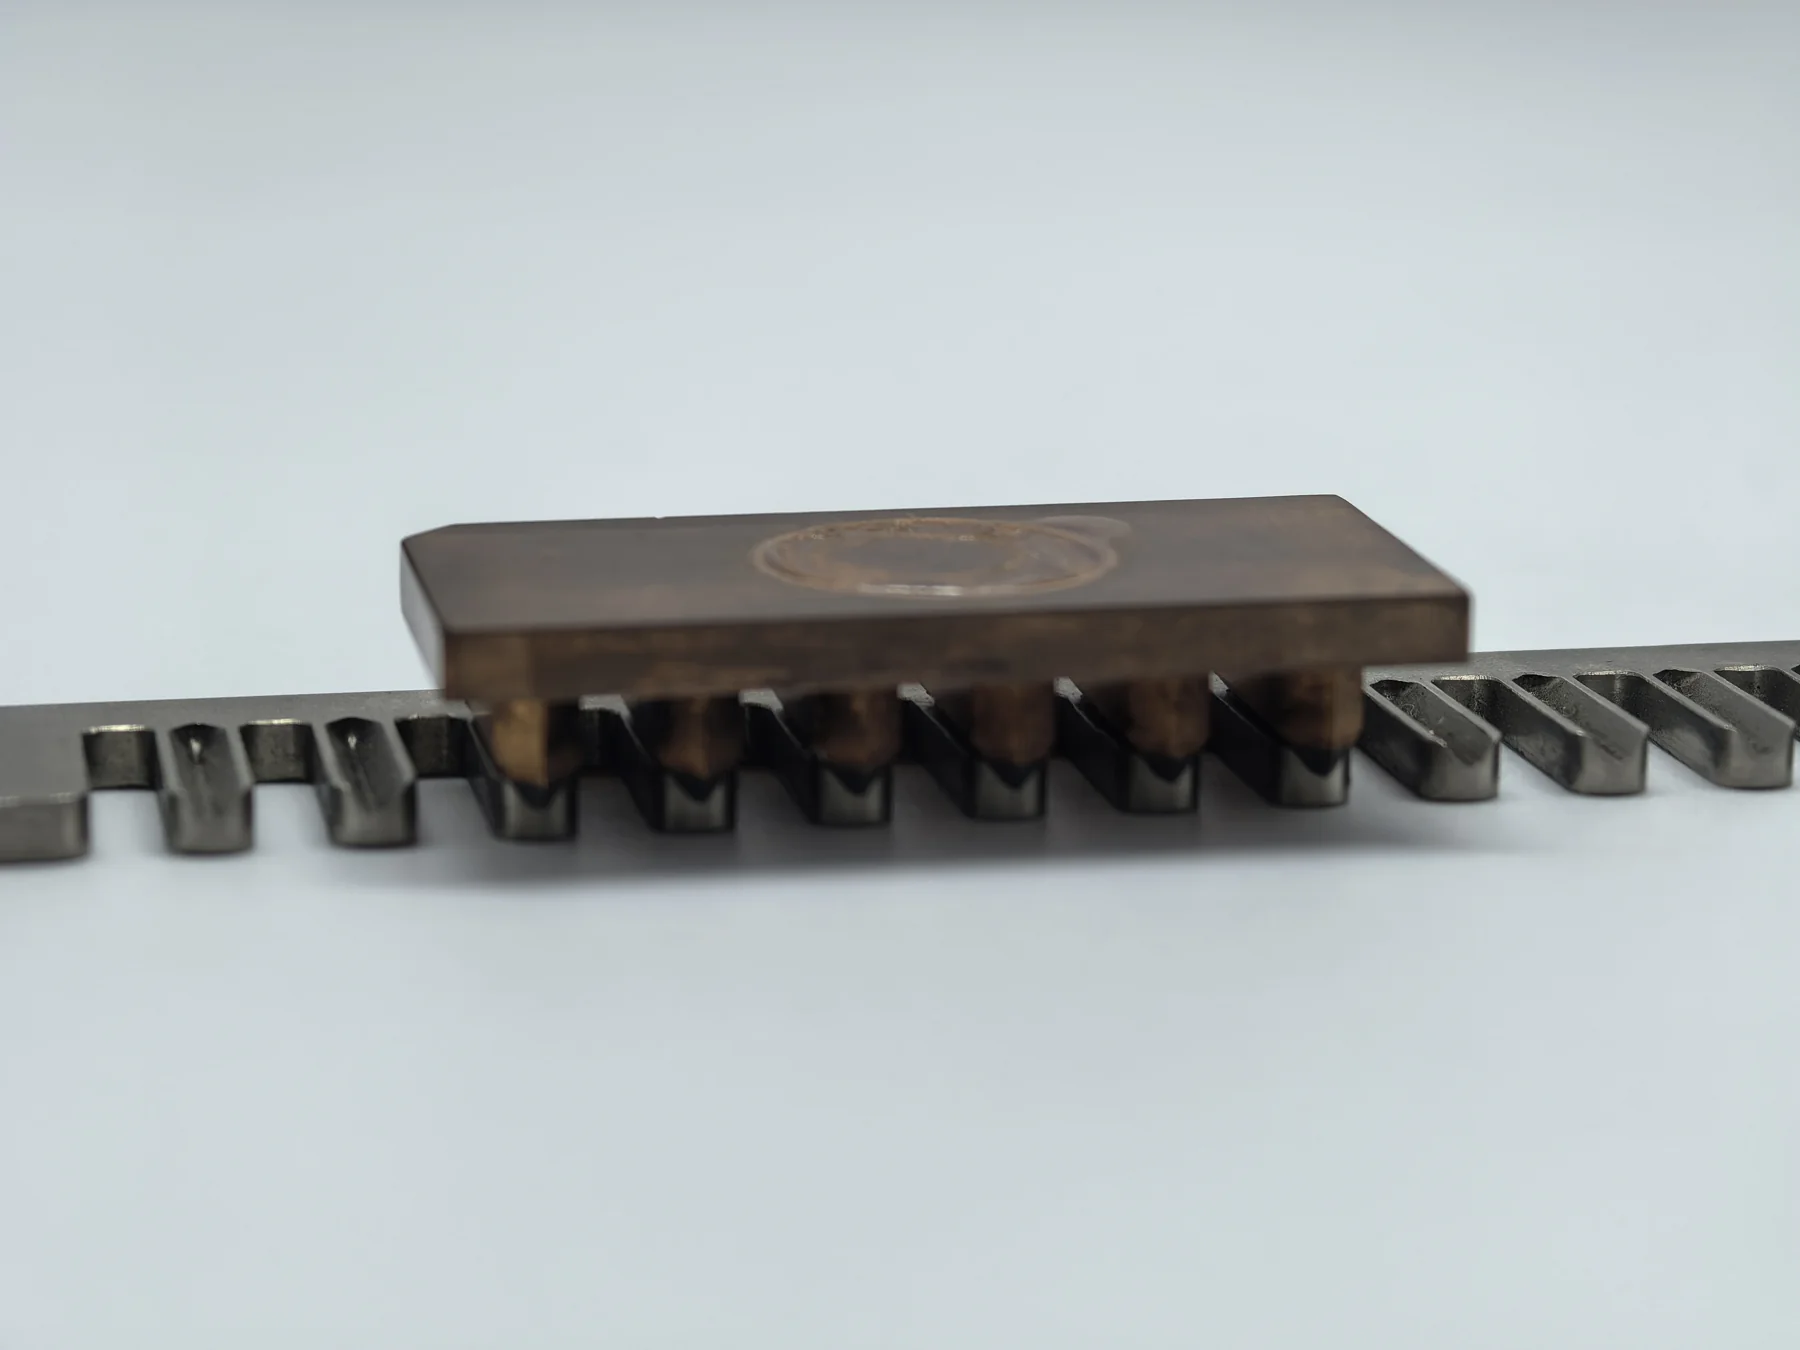
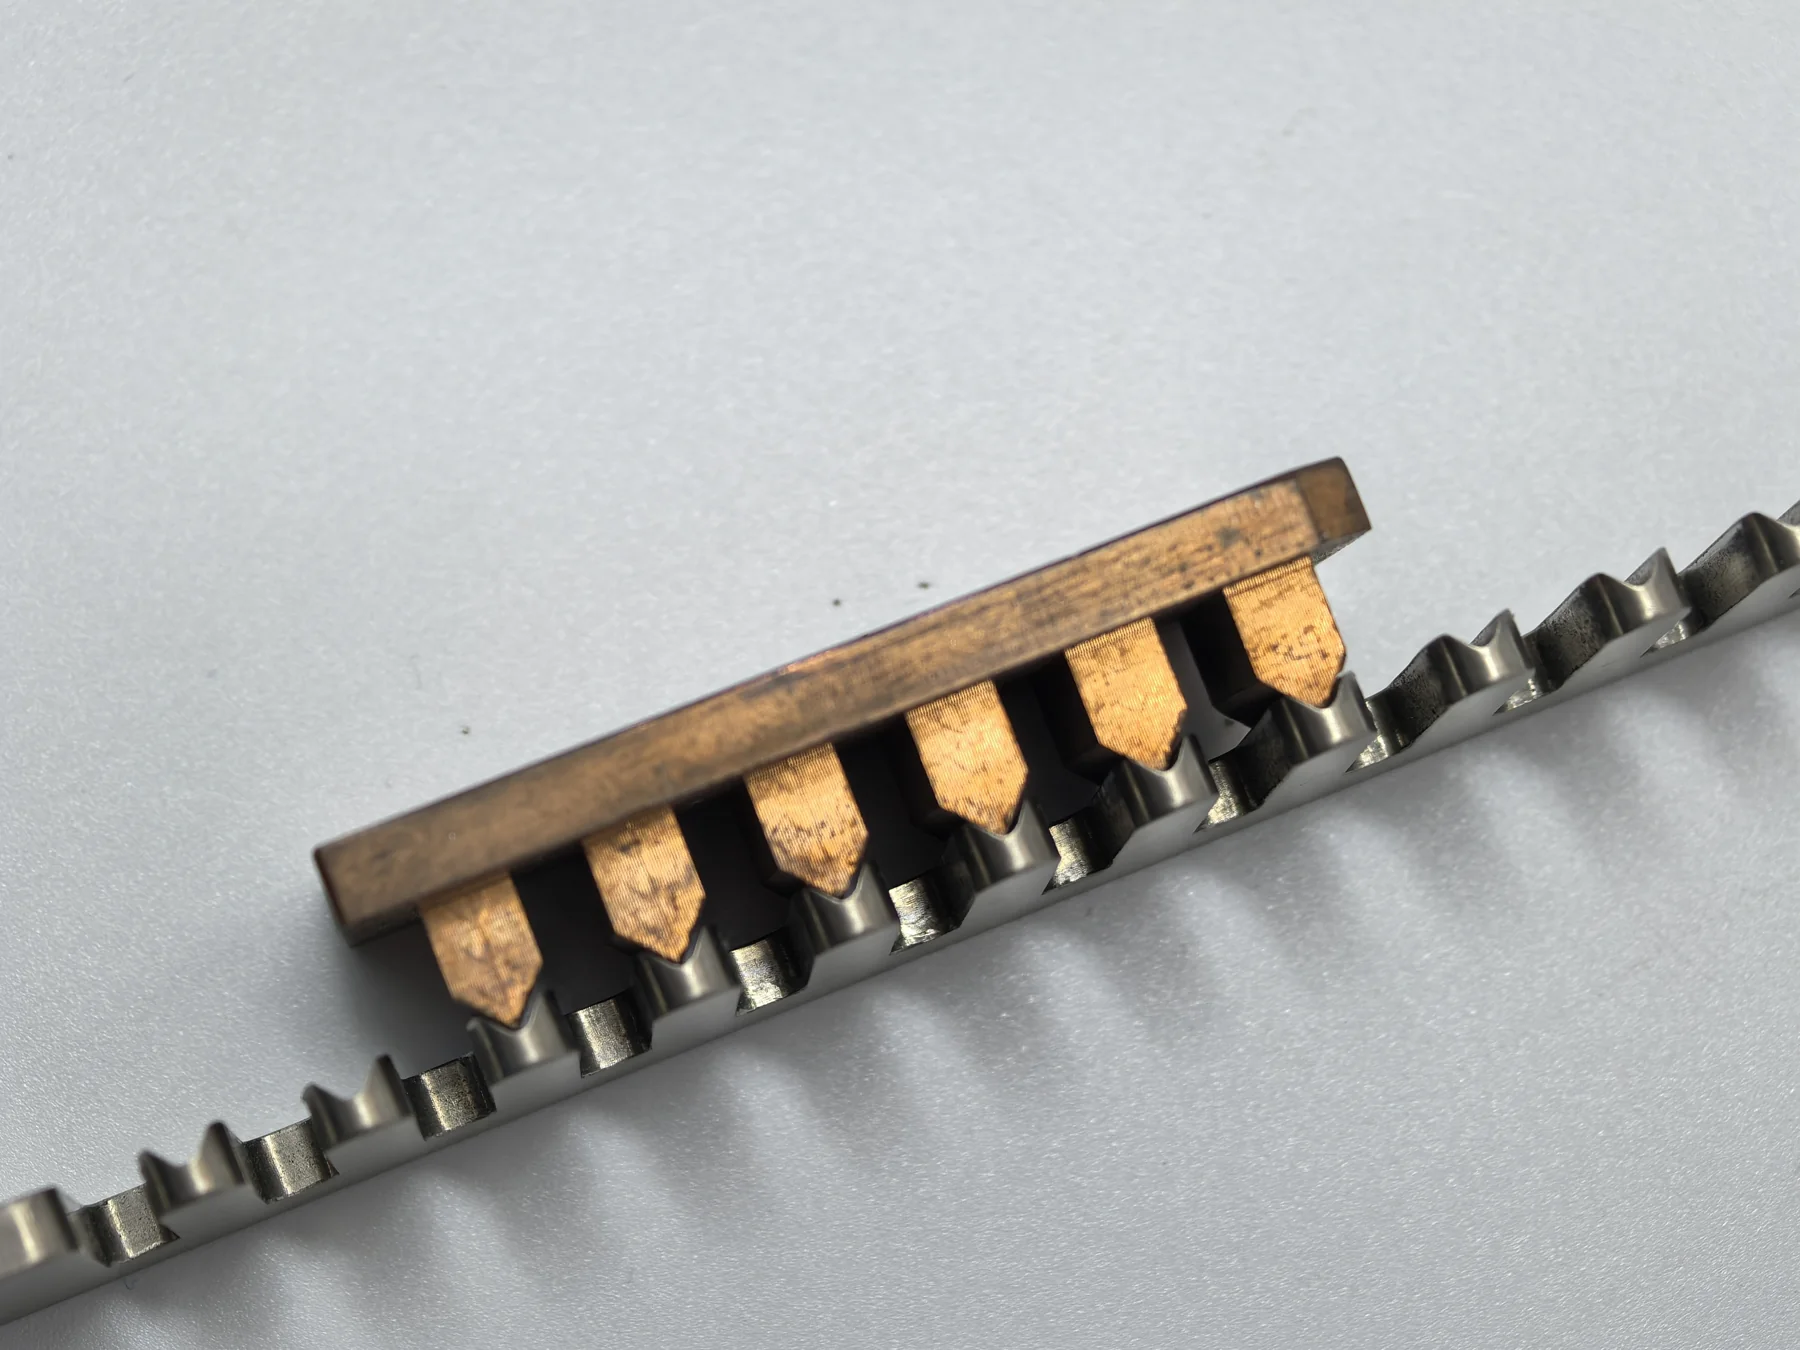
Un elettrodo di rame.
Una geometria della fessura definita.
Questo esempio di lavorazione mostra l'elettrodo di rame utilizzato per la lavorazione delle scanalature e il relativo pezzo in lavorazione. Le due viste mostrano come l'utensile sagomato si relaziona alla geometria ripetuta dell'elemento.
Hai bisogno di una fessura simile o di una cavità ripetuta?
Invia la sezione della fessura, la profondità, il passo, i limiti degli angoli e lo schema di riferimento. Gli offset degli elettrodi compensano lo spazio di lavoro; l'elettrodo non è semplicemente una copia a grandezza naturale della cavità finale.
Dalla progettazione degli elettrodi
a una funzionalità verificata.
Rivedi il disegno e pianifica l'elettrodo
Verificare le condizioni del materiale, la geometria della cavità, i riferimenti e i criteri di accettazione. Scegliere il materiale e la geometria dell'elettrodo in base all'accessibilità, all'usura e alla finitura richiesta.
Realizzare e fare riferimento all'elettrodo
Il rame e la grafite sono materiali comuni per gli elettrodi. È necessario progettare e posizionare l'utensile tenendo conto della distanza di scarica, dell'usura e della strategia di sgrossatura o finitura selezionata.
Controllare lo scarico e il lavaggio
Il servomotore mantiene un traferro di lavoro mentre le scariche pulsate erodono il pezzo in lavorazione. La circolazione dielettrica rimuove i detriti; un lavaggio insufficiente può limitare la realizzazione di elementi profondi o stretti.
Completare e ispezionare
Verificare che le caratteristiche concordate siano conformi al disegno.
Scegli il processo EDM
attorno alla geometria.
| Processo | Caratteristica adatta | Requisiti di pianificazione |
|---|---|---|
| Elettroerosione a tuffo | Cavità cieche, incavi sagomati e fessure | Un elettrodo personalizzato e una direzione di approccio accessibile; consentono l'usura e il lavaggio. |
| Elettroerosione a filo | Attraverso profili, contorni e fessure | Il filo deve passare attraverso il pezzo in lavorazione; i contorni interni chiusi richiedono un foro iniziale. |
| Foratura EDM | Fori piccoli o profondi in materiali conduttivi | Il diametro del foro, la profondità, la resistenza allo sfondamento e i requisiti di superficie richiedono una valutazione di fattibilità separata. |
| fresatura CNC | Tasche accessibili, superfici e rimozione di materiale ingombrante | La portata dell'utensile, il raggio interno e la durezza del materiale influenzano la fattibilità. |
Per i profili dettagliati, consultare il nostro servizi di elettroerosione a filoUn percorso combinato di fresatura ed elettroerosione può ridurre il lavoro degli elettrodi e il tempo complessivo di lavorazione.
Materiali conduttivi per i pezzi in lavorazione.
La conduttività è essenziale per l'elettroerosione convenzionale. La durezza da sola non è il fattore limitante, ma le condizioni della lega, il comportamento termico e i requisiti superficiali influenzano comunque il processo.
| Famiglia di materiali | Informazioni sul progetto richieste |
|---|---|
| Acciai per utensili e acciai legati temprati | Grado, durezza, storia del trattamento termico e qualsiasi geometria sensibile alla distorsione. |
| Acciai inossidabili | Specifiche esatte della lega, requisiti di resistenza alla corrosione ed eventuali trattamenti post-lavorazione. |
| Alluminio, rame e leghe di rame | Grado, tempra e geometria. Distinguere il materiale del pezzo in lavorazione dal materiale dell'elettrodo. |
| Leghe di titanio e nichel | Grado esatto, condizioni di servizio ed eventuali requisiti relativi alla fatica o all'integrità superficiale. |
| Carburo cementato | Grado e composizione del legante. Idoneità, danni superficiali e finitura richiedono una valutazione specifica. |
Le plastiche comuni e le ceramiche non conduttive non sono adatte alla tradizionale elettroerosione a tuffo. I materiali conduttivi speciali richiedono una valutazione separata.
Specificare la funzionalità.
Lascia spazio a un processo affidabile.
Profondità, nervature e angoli interni
Fornire una vista in sezione che mostri la profondità della cavità, la larghezza della fessura, l'inclinazione e lo spessore della parete. I dettagli profondi e stretti limitano il lavaggio e la forza dell'elettrodo. Un angolo interno perfettamente vivo non è un risultato predefinito; concordare un raggio pratico.
Accesso agli elettrodi e controllo del punto di riferimento
Mostrare l'approccio dell'utensile e le eventuali superfici di ostruzione. Definire i riferimenti che localizzano la cavità rispetto al resto del pezzo. La posizione e l'usura dell'elettrodo influenzano la geometria finale.
Tolleranza e finitura
Indicare le dimensioni critiche e specificare la rugosità con le relative unità di misura. La tolleranza raggiungibile e il valore Ra dipendono dal materiale, dalla geometria, dall'elettrodo e dalla strategia di finitura. I requisiti vengono confermati dopo la revisione del disegno.
Strato rifuso ed effetti termici
L'elettroerosione (EDM) applica una forza di taglio meccanica minima, ma è un processo termico. Il materiale rifuso, lo strato termicamente alterato e le microfratture possono rappresentare un problema in condizioni di utilizzo gravose. Identificare le superfici che richiedono rimozione, lucidatura o verifica da parte di uno specialista.
Concordare l'accettazione prima della lavorazione.
Abbina l'ispezione alla caratteristica
Verificare le dimensioni, la profondità, la spaziatura, il profilo e i riferimenti delle fessure. Le cavità profonde potrebbero richiedere un metodo di misurazione specifico; discutere l'accessibilità prima di scegliere i criteri di accettazione.
Ispezionare nelle condizioni finali richieste
Specificare se la misurazione deve essere effettuata prima o dopo il trattamento termico, la lucidatura o la verniciatura. I certificati dei materiali, le relazioni sui primi campioni e le prove superficiali specialistiche devono essere inclusi nell'ambito dell'ordine concordato.
Definisci nel tuo ordine di acquisto
- Revisione del disegno e riferimenti applicabili
- Grado del materiale e condizioni di fornitura
- Dimensioni critiche e finitura superficiale
- Rapporto di ispezione ed esigenze di tracciabilità
- Condizione dei bordi, pulizia e protezione
IL TUO PROSSIMO PROGETTO EDM DA AFFONDARE
Rivediamo
la tua funzione EDM.
Condividi il tuo disegno e descrivici la funzione che deve svolgere il pezzo. Analizzeremo il percorso di lavorazione, il materiale, la finitura e le esigenze di controllo qualità insieme al preventivo.
I tuoi file rimarranno riservati. È disponibile un accordo di riservatezza facoltativo ↗
Domande sul servizio di elettroerosione a filo (EDM) dei sacchi di pesatura.
Qual è la differenza tra elettroerosione a tuffo ed elettroerosione a filo?
L'elettroerosione a tuffo utilizza un elettrodo sagomato per lavorare cavità e incavi. L'elettroerosione a filo utilizza un filo in movimento per tagliare profili. La geometria del pezzo e l'accessibilità determinano quale metodo sia più appropriato.
È possibile realizzare una scanalatura cieca con una macchina EDM a tuffo?
Sì, un elettrodo sagomato può lavorare una scanalatura cieca quando l'approccio, la rigidità dell'elettrodo e il lavaggio sono fattibili. Inviaci la larghezza, la profondità, la sezione e il raggio d'angolo consentito per la verifica.
Perché utilizzare un elettrodo di rame?
Il rame può essere lavorato meccanicamente per ottenere un elettrodo sagomato e offre una buona conduttività e resistenza all'usura. La scelta dell'elettrodo dipende anche dal pezzo in lavorazione, dai dettagli e dalla finitura desiderata; la grafite è un'altra opzione comune.
Quali tolleranze e finiture è possibile ottenere?
Entrambi i metodi sono specifici per determinate caratteristiche. Fornire il materiale, le dimensioni della cavità, i riferimenti e i requisiti di rugosità. Il preventivo dovrebbe confermare il risultato ottenibile e il metodo di ispezione, anziché basarsi su una dichiarazione di precisione universale.
L'elettroerosione modifica la superficie?
L'elettroerosione rimuove il materiale termicamente e può lasciare materiale rifuso e uno strato termicamente alterato. Per superfici critiche per la fatica o altre superfici particolarmente impegnative potrebbero essere necessari ulteriori interventi di finitura o verifica.
Quali fattori influenzano i prezzi e i tempi di consegna della lavorazione EDM a immersione?
La progettazione e la produzione degli elettrodi, la profondità e la complessità della cavità, il numero di configurazioni, i cicli di sgrossatura e finitura, la sostituzione e l'ispezione degli elettrodi influiscono sui costi e sulle tempistiche. Per ottenere un preventivo, è necessario indicare la quantità e la data di consegna richiesta.