
Standard di lavorazione e controllo qualità
Ogni ordine Prolean viene lavorato e ispezionato secondo uno standard documentato. Questa pagina illustra le tolleranze che applichiamo di default, i limiti più ristretti che possiamo raggiungere su una specifica caratteristica, i controlli effettuati su ogni lotto e i report che vengono forniti con i pezzi.
Quattro norme pubblicate coprono quasi ogni ordine
Se il disegno indica qualcosa di diverso, lo seguiamo. Laddove non sia specificato nulla, applichiamo le impostazioni predefinite.
ISO 9001:2015 — sistema di gestione della qualità
Certificati da SGS United Kingdom Ltd e sottoposti a verifiche indipendenti, i processi di produzione dei vostri componenti sono documentati e controllabili esternamente, non solo dichiarati.
Visualizza il certificato e scopri come verificarlo.ISO 2768 — tolleranze generali
Le lettere di classe hanno due significati diversi. f and m sono le classi lineari e angolari di ISO 2768-1: 1989 — f è fine, m è medio. H and K sono le classi geometriche di ISO 2768-2: 1989, che è stato ritirato nel febbraio 2021 e sostituito per nuovi disegni da ISO 9001 e ISO 14001.
fH per i metalli e mK per le materie plastiche è Predefinito concordato da ProleanNon è qualcosa che ISO risolve tramite il materiale. I disegni ancora contrassegnati con mK restano vincolanti e li leggiamo allo stesso modo, ma non presentiamo la parte ritirata come regola generale corrente e non rimappiamo silenziosamente H e K a ISO 22081. Se il tuo disegno specifica la propria classe, il disegno ha la precedenza.
Come funzionano le classi ISO 2768 Norma ISO 22081:2021 disponibile su iso.orgISO 965-1 — tolleranza delle filettature metriche
Classe di tolleranza della filettatura per filettature metriche. Laddove il disegno non ne specifica una, applichiamo la classe mediae indichiamo quale classe è stata utilizzata nel verbale di ispezione.
Impostazioni predefinite per filettatura e zigrinaturaISO 2859-1 — campionamento di accettazione
ISO 2859-1:1999, Ispezione generale di livello II, campionamento singolo, ispezione normale, applicata ai lotti di produzione. La gravità è classificata come critica, maggiore o minore rispetto a un registro dei difetti documentato, e il codice identificativo del piano, la dimensione del campione e il numero di accettazione sono indicati nel verbale di ispezione.
Livelli AQL e classi di difettiIl nostro limite massimo raggiungibile, per una specifica funzionalità, previa revisione tecnica. Un limite di capacità, non un valore predefinito per il vostro progetto.
Il limite raggiungibile non è un valore fisso per ogni caratteristica: dipende dal materiale, dalle dimensioni e dalla geometria della caratteristica, dal processo di lavorazione e dallo stato di finitura superficiale. Inviateci il disegno con i requisiti specificati e i nostri ingegneri ne verificheranno la fattibilità prima di fornirvi un preventivo: la tolleranza che ci impegniamo a garantire è quella indicata nel preventivo. Consulta l'elenco completo delle capacità di lavorazione CNC..
Le indicazioni relative ai filetti sono l'elemento più comune che manca in un disegno.
Se il vostro ne ha uno, lo seguiamo. In caso contrario, applichiamo le impostazioni predefinite riportate di seguito e indichiamo quale impostazione predefinita abbiamo utilizzato nel rapporto di ispezione.
Per i thread metrici utilizziamo come impostazione predefinita Classe media ISO 965-1. Per UNC e UNF senza indicazione specifica applichiamo ASME B1.1-2003 — 2A esterno e 2B Per uso interno. Non accettiamo filettature ACME e Thor-labs.
| Dimensioni del filo | Interno | Esterno |
|---|---|---|
| Filettature fino a M1.4 | 5H | 6h |
| Filettature M1.6 e superiori | 6H | 6g |
La finitura è garantita da un esame effettuato in condizioni fisse, non da una supposizione.
La stessa configurazione di visualizzazione viene utilizzata per ogni lotto: è questo che garantisce che il lotto 1 e il lotto 10 abbiano lo stesso aspetto quando arrivano alla linea di produzione.
Cosmetico — una superficie uniforme senza difetti visibili sulla faccia principale. Non cosmetico — Sono ammesse piccole imperfezioni visive poiché l'aspetto non è funzionale. Indicaci di quale tipo ha bisogno il tuo componente. Visualizza tutte le opzioni di finitura superficiale.
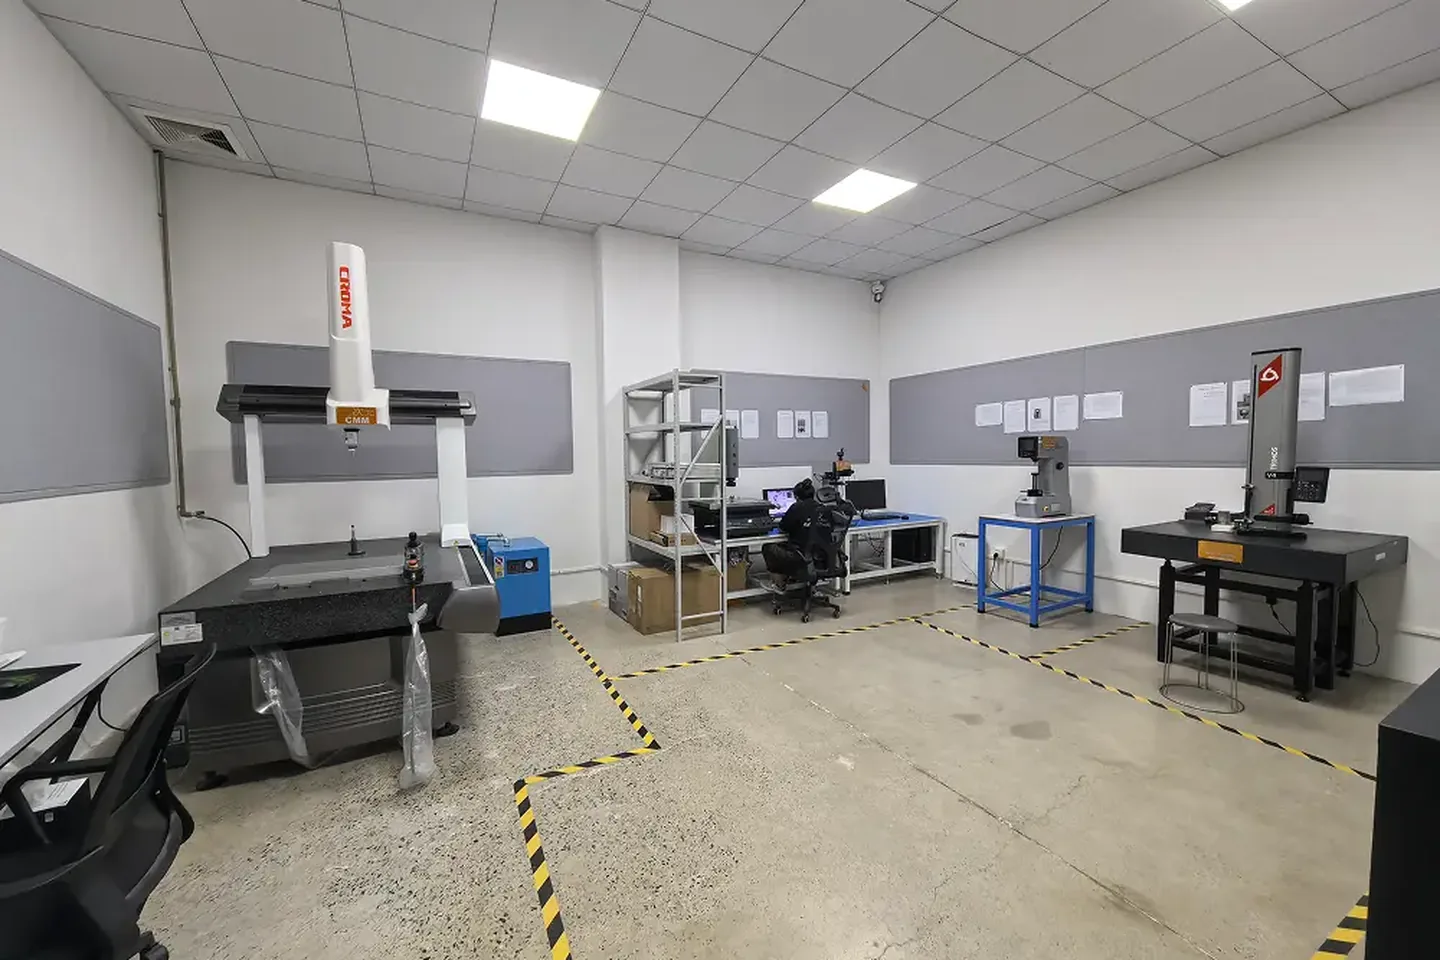
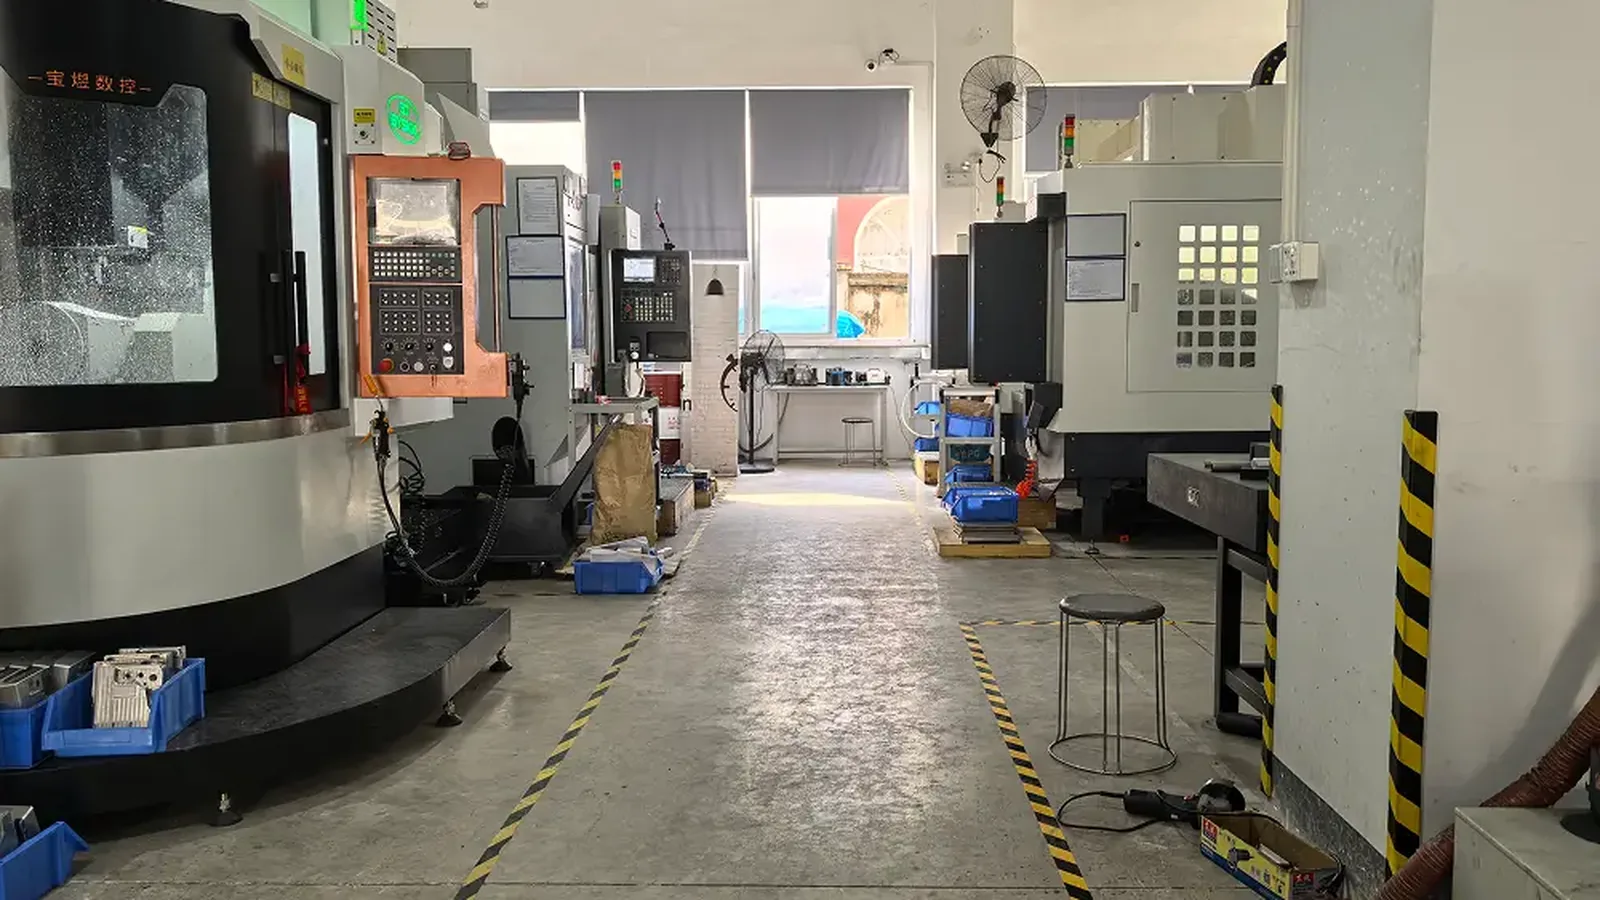
Ogni controllo dimensionale viene effettuato nella nostra camera di controllo qualità.
Il controllo dimensionale viene effettuato nella nostra sala di controllo qualità, sullo stesso piano delle macchine che tagliano i vostri pezzi. Laddove una specifica richieda test esterni, ad esempio sulla composizione chimica dei materiali, ci avvaliamo di un laboratorio terzo accreditato e lo indichiamo nel rapporto.
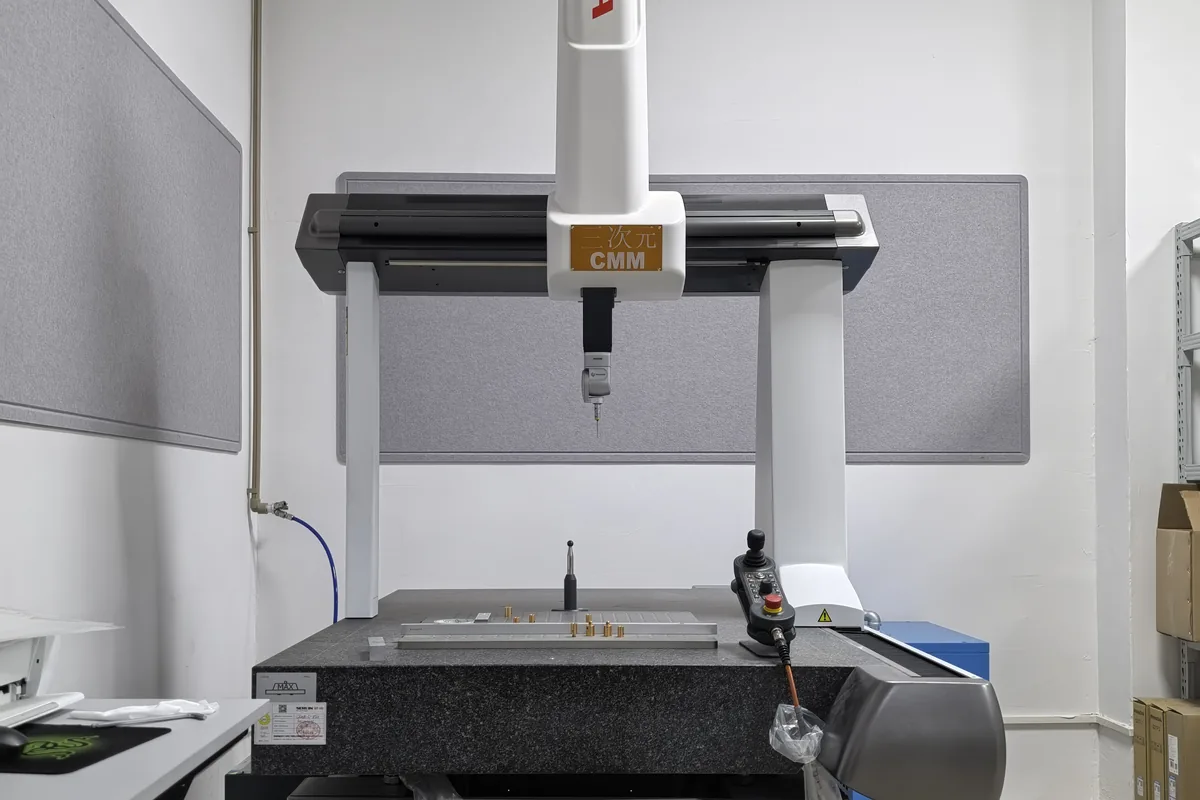
Macchina di misura a coordinate
Misurazione 3D programmata di dimensioni critiche, posizione e profilo. I report vengono generati dal programma di misurazione anziché essere digitati manualmente, garantendo così la ripetibilità dei valori riportati nel report dimensionale a ogni misurazione.
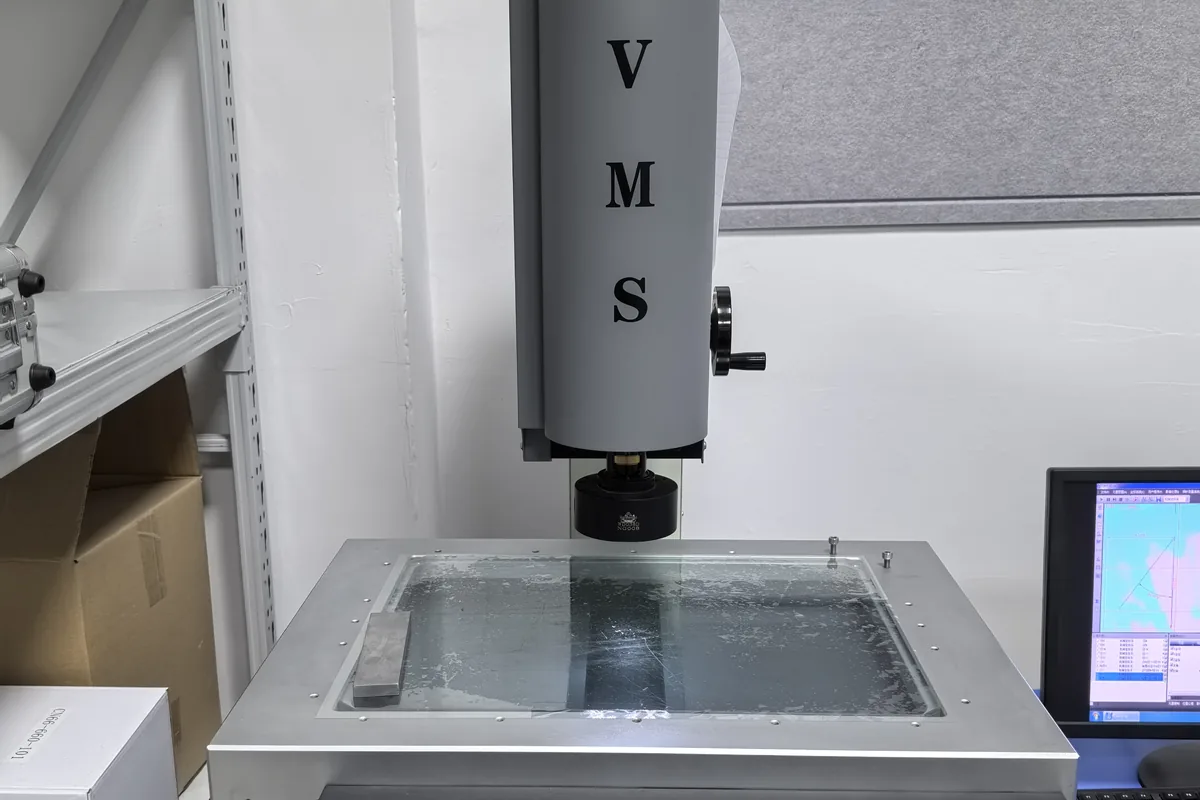
Sistema di misurazione ottica
Visione 2D e misurazione del profilo per bordi, fessure e micro-dettagli irraggiungibili con una sonda a contatto.
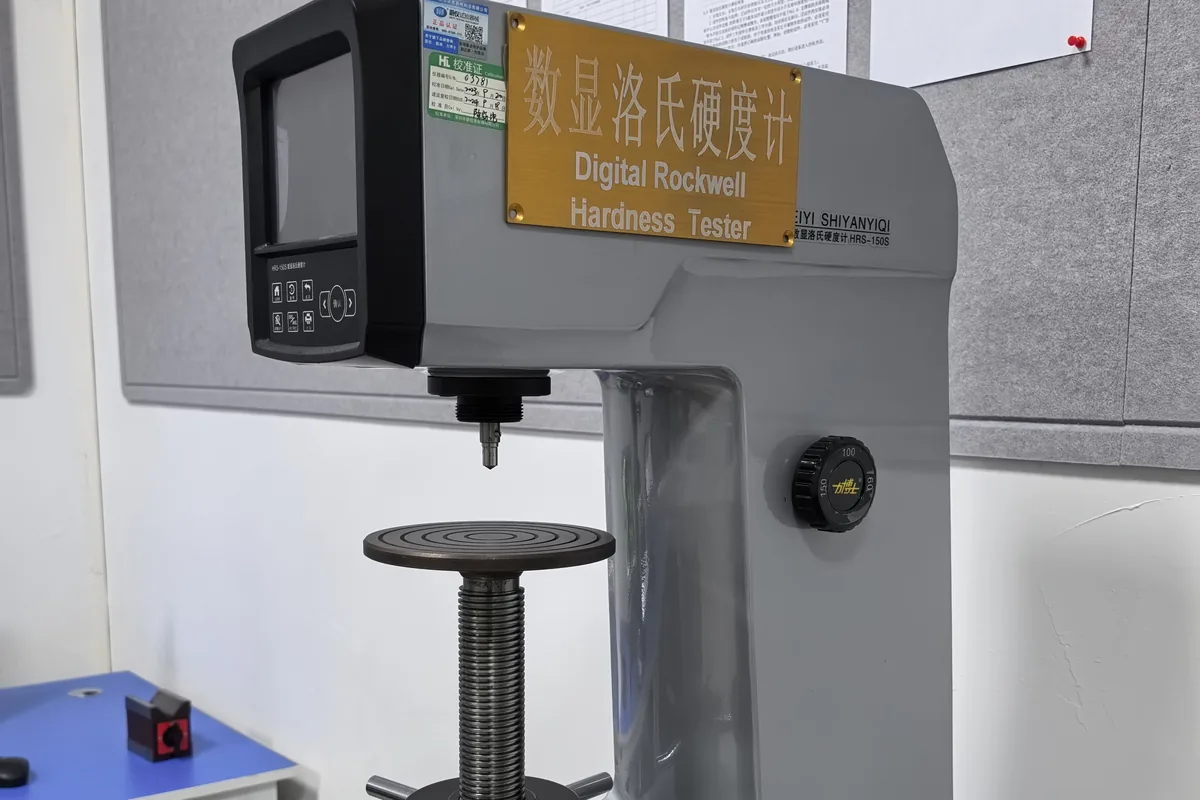
Test di durezza
Misurazione della durezza Rockwell e Vickers per verificare il trattamento termico e le condizioni del materiale rispetto alle specifiche.
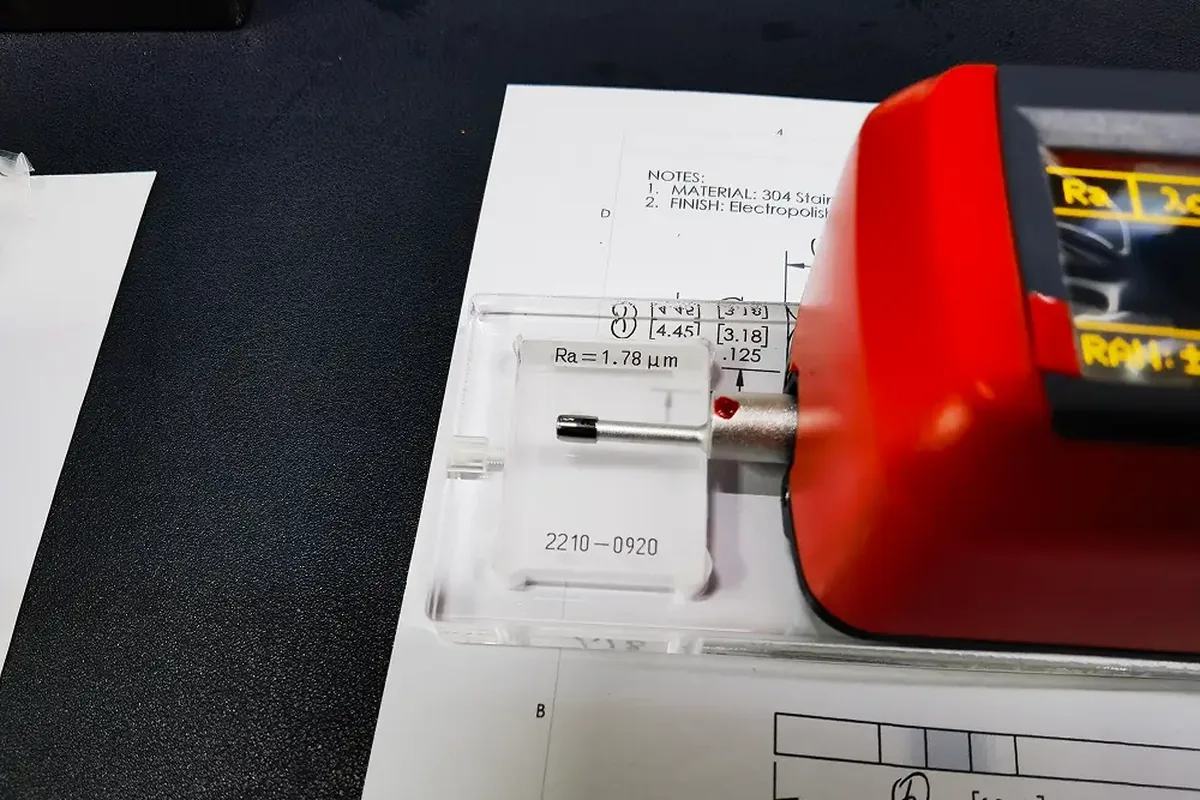
Misuratore di rugosità superficiale
Ra e Rz hanno controllato il pezzo in lavorazione confrontandolo con le specifiche del disegno.
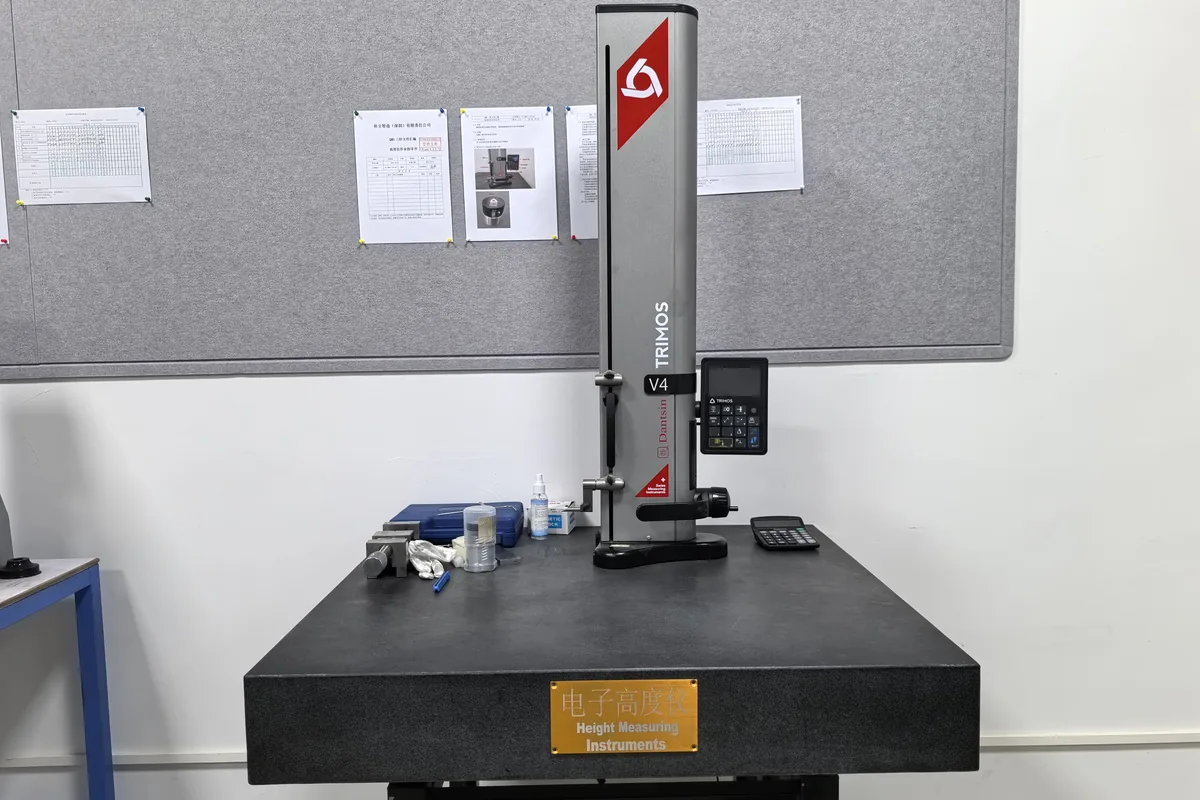
Misuratore di altezza elettronico
Verifica rapida, sia iniziale che in corso d'opera, di altezza, gradino e squadratura.
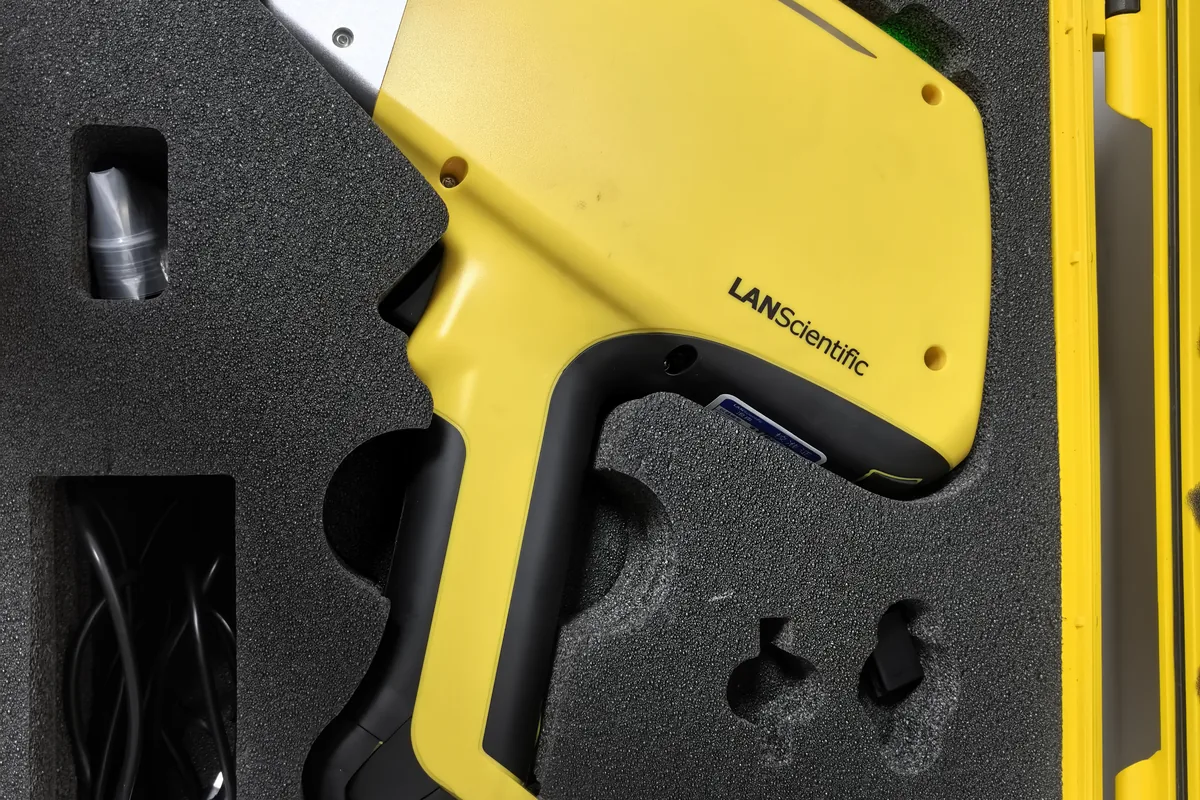
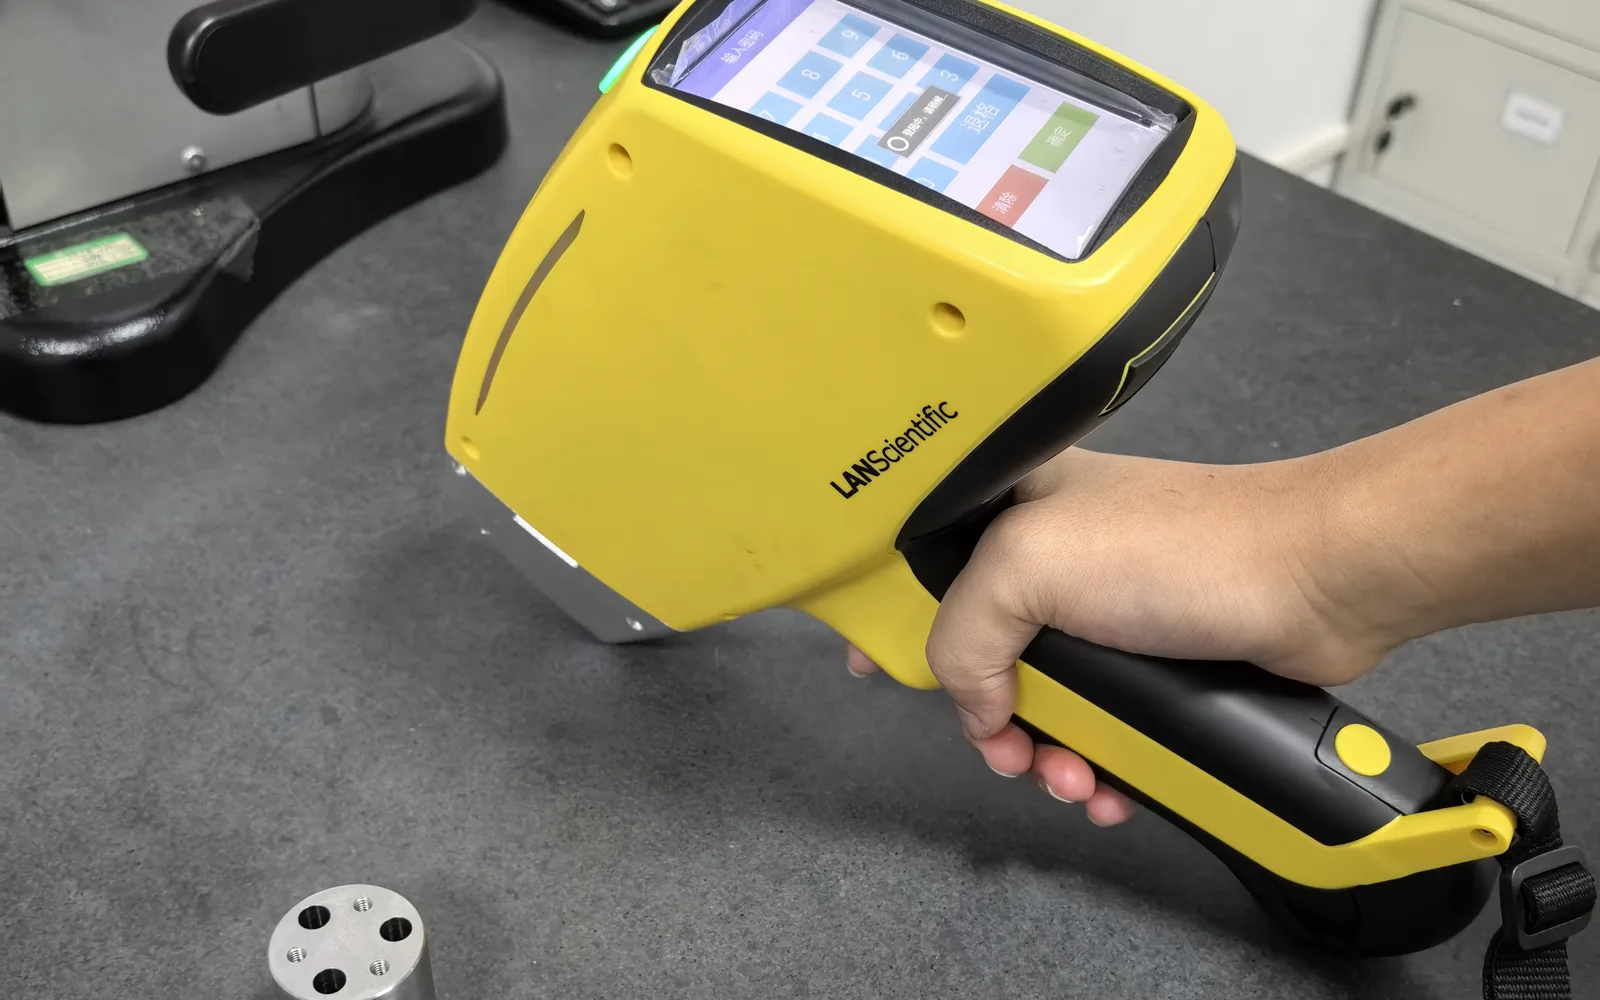
Spettrometro
Identificazione della lega sulle barre in entrata e sui pezzi finiti per confermare il grado del materiale.
Sistema di gestione della qualità certificato
Non dovete credere solo alla nostra parola: il certificato è verificabile pubblicamente in qualsiasi momento.
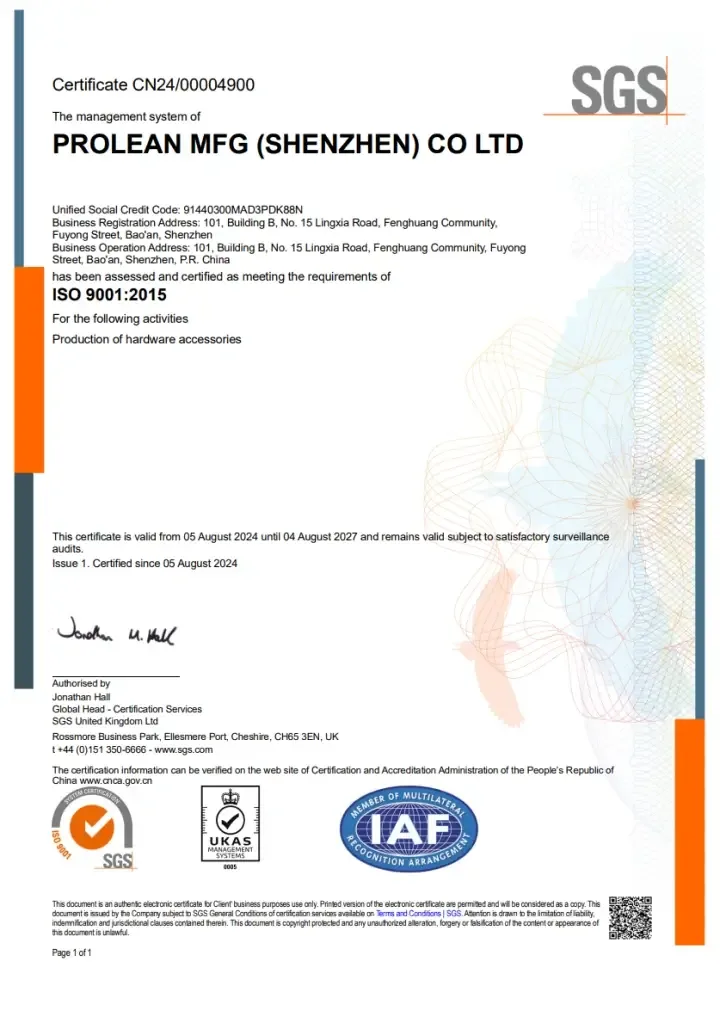
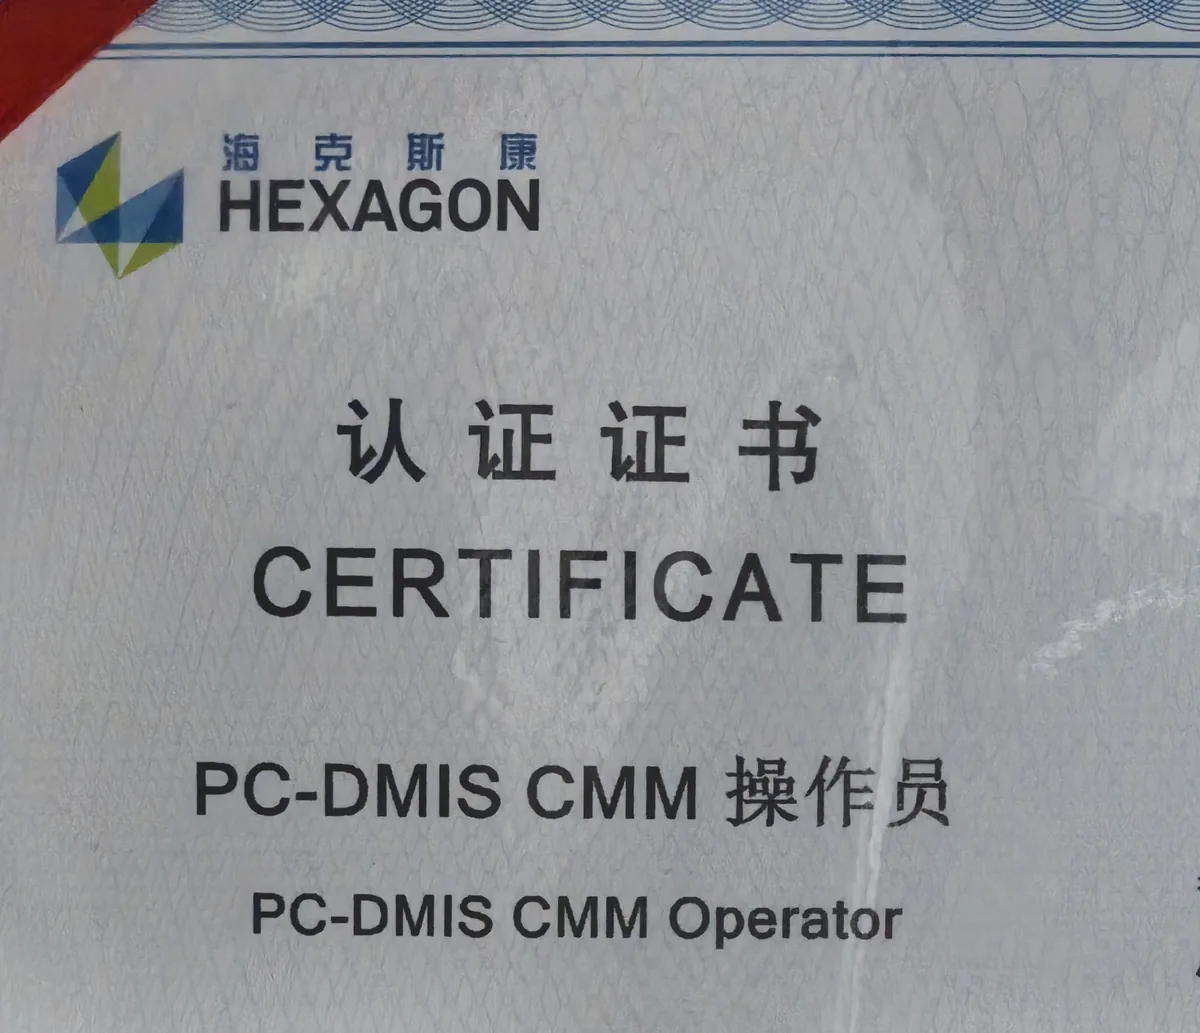 Anche il nostro team di metrologia è certificato. Gli operatori CMM sono in possesso della certificazione PC-DMIS, pertanto i programmi di misurazione e i rapporti di ispezione seguono un metodo documentato e verificabile, anziché basarsi su valutazioni individuali. Richiedete un esempio di rapporto dimensionale insieme al preventivo e ve ne invieremo uno relativo a un componente comparabile.
Mantenere la tolleranza è solo metà del lavoro
I pezzi che arrivano graffiati, corrosi o provenienti da lotti diversi si guastano con la stessa frequenza dei pezzi che presentano una dimensione errata.
Sbavatura e controllo dei bordi
Spigoli vivi smussati a 0.25 ± 0.125 mm e filettature interne, fori e fori ciechi sbavati con utensili dedicati. Laddove il disegno specifichi uno spigolo vivo, una superficie di tenuta o un'altra caratteristica funzionale, il disegno ha la precedenza: comunicacelo e lo lasceremo così com'è.
Pulizia primaria
Polvere, olio, trucioli e bave vengono rimossi da ogni pezzo. Trucioli o tracce di fluido da taglio riscontrate dopo la pulizia comportano il ritorno del pezzo alla fase di finitura.
Protezione dalla corrosione
Il detergente viene scelto in base al materiale e al rivestimento: alcol per molte materie plastiche e componenti non ferrosi, soluzioni acquose o alcaline laddove il rivestimento o la contaminazione lo richiedano. I materiali soggetti a corrosione durante lo stoccaggio vengono immersi in un prodotto anticorrosivo e asciugati prima dell'imballaggio.
Separazione e confezionamento dei lotti
Una volta puliti, i pezzi non entrano mai in contatto tra loro. Gli operatori indossano guanti e i pezzi finiti vengono imballati singolarmente per proteggere la superficie.
Dicci di cosa hai bisogno e te lo spediremo insieme ai componenti.
La lista di imballaggio è standard per ogni ordine. Tutto ciò che segue è facoltativo e il prezzo è incluso nel preventivo: seleziona gli elementi di cui hai bisogno e riporta l'elenco nel modulo di preventivo. Il costo e i tempi di consegna dei documenti saranno confermati in quella sede.
Campionamento e classificazione dei difetti
Nulla viene spedito prima di essere stato ispezionato rispetto al nostro registro dei difetti documentato. I lotti di produzione vengono campionati per ISO 2859-1:1999, Ispezione generale di livello II, campionamento singolo, ispezione normaleLa dimensione del campione deriva dalla lettera che identifica la dimensione del lotto: la lettera che identifica il lotto, la dimensione del campione e il numero di accettazione effettivamente utilizzati sono stampati sul verbale di ispezione.
| Gravità | AQL | Cosa significa |
|---|---|---|
| critico | 0 | Compromette la funzionalità o crea un rischio per la sicurezza. Numero di accettazione pari a zero. |
| Maggiore | 2.5 | Ciò potrebbe interferire con l'assemblaggio o con l'applicazione finale. |
| Minore | 4.0 | Solo un aspetto estetico: non influisce sulla funzionalità. |
Ogni lotto viene controllato in base a cinque criteri
Se i componenti non corrispondono alle vostre specifiche o alle nostre, interrompiamo la spedizione e vi contattiamo: la decisione sullo smaltimento spetta a voi.
Domande che riceviamo nella fase di preventivo
Non siete ancora sicuri di quale norma si applichi al vostro componente? Inviaci il disegno e chiedi: ti risponderemo prima che tu prenda una decisione.
Il rapporto della CMM copre tutte le dimensioni del disegno?
Cosa succede se il mio disegno non ha alcuna tolleranza?
Quanto tempo ho a disposizione per approvare una segnalazione FAI?
Posso ottenere un certificato di materiale per un componente in plastica?
La dichiarazione RoHS copre sia il rivestimento che la placcatura?
Che cosa significa concretamente la cifra REACH dello 0.1%?
Quali documenti vengono inviati di default e quali devo richiedere?
Eseguite l'ispezione prima o dopo la finitura superficiale?
Fatti realizzare i tuoi componenti oggi stesso
Inviaci il tuo disegno e noi confermeremo le tolleranze, la finitura superficiale e la documentazione prima di fornirti un preventivo, in modo da evitare sorprese nel rapporto di collaudo.