
FINITURA SUPERFICIALE
Opzioni di finitura superficiale per parti lavorate a CNC
Scegli la finitura in base al problema che devi risolvere: corrosione, usura, colore, contatto elettrico o un accoppiamento preciso che non deve espandersi. Ogni scheda qui sotto rimanda alla pagina del processo e indica il valore Ra, lo spessore del film e i materiali che quella finitura può accettare.
Parti dal problema
INIZIA DA QUI
Come scegliere una finitura superficiale: partire dal problema
Sei schede decisionali. Ognuna elenca le finiture che rispondono alla domanda e la relativa motivazione, per poi rimandare direttamente alla pagina del processo.
Protezione dalla corrosione
Il componente si trova all'aperto o in ambienti umidi, e la ruggine è la causa principale del guasto. Questi trattamenti creano una barriera o uno strato di conversione sulla superficie stessa.
Resistenza all'usura e all'abrasione
Può sfregare, scivolare o graffiarsi, ed è necessario che mantenga la sua forma. Questi materiali aumentano la durezza superficiale anziché limitarsi a rivestire il pezzo.
Colore e aspetto
La finitura è il prodotto: colore, lucentezza o texture sono ciò che lo rende vendibile. Queste sono le finiture con una vera gamma di colori e texture.
Contatto elettrico e isolamento
Deve rimanere conduttivo, oppure, al contrario, deve essere isolante. La resistenza di contatto determina quale di queste caratteristiche è possibile utilizzare.
Nessuna variazione dimensionale
L'incastro è preciso e il pezzo finito deve comunque essere della misura giusta. Questi elementi non aggiungono praticamente alcuna dimensione: tutto ciò che si trova sul tavolo di galvanizzazione sì.
Contatto con alimenti, pelle e farmaci
Entra in contatto con alimenti, pelle o pazienti e deve essere pulito. Superfici lisce, passive e non soggette a distacco di particelle: senza coloranti, senza rivestimenti porosi.
RIFERIMENTO
Tabella delle finiture superficiali: Ra, spessore e materiali per processo
La colonna su cui discutono la maggior parte dei disegni è Ra raggiungibile — è il numero che gli ingegneri cercano, ed è ciò che decide se una determinata finitura è anche solo fattibile.
Ra è la rugosità media aritmetica della superficie finita, in micrometri. Lo spessore è lo strato aggiunto: "—" indica che il processo rimuove o rimodella il materiale anziché aggiungerlo. Il costo è relativo a un pezzo lavorato: $ base, $$$$ il più costoso. Le cifre rappresentano l'intervallo di processo pubblicato per ogni finitura: se il disegno definisce un limite più ristretto, prevale il disegno e confermiamo ciò che possiamo includere nel preventivo.
| Finitura | Ra raggiungibile (µm) | Spessore (µm) | Materiali Necessari | Colore e aspetto | Ideale per |
|---|---|---|---|---|---|
| Finitura meccanicaModifica la geometria della superficie. Rimuove materiale o lo texturizza in loco, senza applicare alcun rivestimento. | |||||
| Come lavorato$ | 3.2 - 6.3 | - | Metalli, plastica | Segni di strumenti visibili | Volti funzionali, senza esigenze estetiche. |
| Lavorazione regolare$$ | 0.8 - 1.6 | - | Metalli, plastica | liscio | Metallo cosmetico con taglio fine |
| Lavorazione fine$ $ $ | 0.8 | - | Metalli, plastica | liscio | Superfici di tenuta, fori dei cuscinetti |
| carteggiatura$ | 0.8 - 3.2 | - | Metalli, plastica | Opaco, uniforme | Eliminare i segni prima della lucidatura |
| Spazzolare$ | 0.8 - 1.6 | - | ABS, alluminio, ottone, acciaio inossidabile, acciaio | Satinato, direzionale | Metallo decorativo, nasconde le impronte digitali |
| lucidatura$ $ $ | 0.2 - 0.8 | - | Alluminio, ottone, acciaio inossidabile, acciaio | Lucido a specchio | Cosmetici a specchio, basso attrito |
| Granigliatura$ | 1.6 - 3.2 | - | ABS, alluminio, ottone, acciaio inossidabile, acciaio | Opaco, uniforme | Preparazione pre-verniciatura, aspetto opaco uniforme |
| Conversione chimicaReagisce con il metallo di base per far crescere una pellicola. Non aggiunge quasi nulla, di solito meno di 1 µm. | |||||
| passivazione$ | 1.6 - 3.2 | durante 1 | Acciaio inossidabile | Invariato, opaco | Rimozione del ferro libero, cambiamento dimensionale zero |
| Alodine (film chimico)$ | 1.6 - 3.2 | 0.25 - 1.0 | Alluminio | Chiaro, oro | Conduttività più una base di vernice su alluminio |
| Cromato giallo$ | 1.6 - 3.2 | 0.25 - 1.0 | Alluminio, acciaio | Giallo, iridescente | Passivazione post-placcatura, protezione anticorrosione e base di vernice |
| Ossido nero$ | 1.6 - 3.2 | durante 1 | Acciaio, acciaio inossidabile | Nero opaco | Utensili, leggera protezione dalla corrosione |
| Anodizzazione Tipo II$$ | 0.8 - 3.2 | 5 - 25 | Alluminio | Trasparente, nero, grigio, rosso, blu, oro | Corrosione e colore su alluminio |
| Anodizzazione dura di tipo III$ $ $ | 0.8 - 3.2 | 25 - 75 | Alluminio | Grigio scuro, nero | Usura e abrasione sull'alluminio |
| Placcatura e rivestimentoAggiunge uno strato supplementare. Lo spessore è un fattore reale e va tenuto in considerazione nella progettazione. | |||||
| Zincatura$ | 1.6 - 3.2 | 3 - 12 | Acciaio, acciaio inossidabile | Blu brillante, nero o argento | Protezione anticorrosione dell'acciaio |
| Nichelatura$$ | 0.8 - 1.6 | 3 - 12 | Alluminio, acciaio, acciaio inossidabile | Trasparente, opaco, nero | Usura e corrosione sull'acciaio |
| Nichel chimico$ $ $ | 1.6 | 5 - 8 | Alluminio, acciaio, acciaio inossidabile | Liscio, lucido | Rivestimento uniforme su forme complesse |
| Galvanotecnica$$ | 0.4 - 1.6 | 1 - 25 | Alluminio, acciaio, acciaio inossidabile | Metallico, lucido | Conduttività e resistenza all'usura |
| verniciatura a polvere$$ | 2.0 - 5.0 | 60 - 100 | Alluminio, acciaio inossidabile, acciaio | Nero o bianco, lucentezza 20% / 90% | Uso esterno, per coprire difetti superficiali |
| Rivestimento in PTFE (Teflon)$$ | 1.6 - 3.2 | 15 - 30 | acciaio, alluminio | Nero, liscio | Basso attrito, resistenza chimica |
| Rivestimento laser$ $ $ $ | 6.3 - 12.5 | 250 - 2000 | Acciaio | Rivestimento di saldatura, lavorabile dopo | Rivestimento riparatore e resistente all'usura |
DECIDERE
Matrice di confronto delle finiture superficiali: corrosione, usura e costi
Scorri una colonna dall'alto verso il basso per vedere quali finiture sono più adatte a una determinata proprietà, oppure scorri una riga per vedere dove una singola finitura si adatta al tuo materiale di base.
| Finitura | Corrosione | Indossare | Forma | conduttivo | Nessuna modifica alle dimensioni | Alluminio | Inossidabile | Acciaio al carbonio | Plastica | Costo |
|---|---|---|---|---|---|---|---|---|---|---|
| Anodizzazione Tipo II | ● | ◐ | ● | ○ | ◐ | ● | ○ | ○ | ○ | $$ |
| Anodizzazione dura di tipo III | ● | ● | ◐ | ○ | ○ | ● | ○ | ○ | ○ | $ $ $ |
| Alodine (film chimico) | ◐ | ○ | ○ | ● | ● | ● | ○ | ○ | ○ | $ |
| Cromato giallo | ● | ○ | ◐ | ● | ● | ◐ | ◐ | ◐ | ○ | $ |
| Ossido nero | ◐ | ◐ | ● | ○ | ● | ○ | ● | ● | ○ | $ |
| passivazione | ● | ○ | ○ | ◐ | ● | ○ | ● | ○ | ○ | $ |
| Zincatura | ● | ◐ | ◐ | ● | ○ | ○ | ◐ | ● | ○ | $ |
| Nichelatura | ● | ● | ◐ | ● | ○ | ◐ | ◐ | ● | ○ | $$ |
| Nichel chimico | ● | ● | ◐ | ● | ○ | ● | ● | ● | ○ | $ $ $ |
| Galvanotecnica | ● | ● | ● | ● | ○ | ◐ | ◐ | ● | ○ | $$ |
| verniciatura a polvere | ● | ◐ | ● | ○ | ○ | ● | ● | ● | ○ | $$ |
| PTFE (Teflon) | ● | ◐ | ◐ | ○ | ◐ | ◐ | ◐ | ● | ○ | $$ |
| lucidatura | ○ | ○ | ● | ◐ | ◐ | ● | ● | ● | ● | $ $ $ |
| Spazzolare | ○ | ○ | ● | ◐ | ● | ● | ● | ● | ● | $ |
| Granigliatura | ○ | ○ | ◐ | ○ | ◐ | ● | ● | ● | ● | $ |
| Incisione laser | ○ | ○ | ◐ | ○ | ● | ● | ● | ● | ● | $ |
La conduttività e la dicitura "nessun cambiamento di dimensione" sono le due colonne che più spesso escludono una finitura dalla valutazione. Controllale prima di leggere il resto della riga.
RUGOSITÀ
Grafico della rugosità superficiale (Ra): cosa si può ottenere con ciascun processo
Ra è la rugosità media aritmetica del profilo superficiale. Un valore inferiore indica una superficie più liscia, e ogni valore inferiore nella scala implica un'operazione aggiuntiva sul pezzo: ecco perché una marcatura superflua rappresenta la tolleranza più costosa in un disegno tecnico.
Una fluidità superiore al necessario non significa necessariamente una soluzione migliore. È più lenta e costa di più.
Le due righe contrassegnate citato caso per caso Si trovano all'estremità opposta della gamma: richiedono un intervento manuale su una parte specifica, quindi il prezzo viene calcolato in base al disegno anziché a una tabella. Inviateci il pezzo e vi diremo cosa è realizzabile.
Leggi il riferimento completo sulla rugosità →- Ra
12.5micron fresatura sgrossatura, tornitura sgrossatura, fusione in sabbia Fasce non funzionali, in metallo fuso o forgiato Avviare la procedura → - Ra
6.3micron Fresatura e tornitura standard, rivestimento laser come posato Parti strutturali, facce non critiche Avviare la procedura → - Ra
3.2micron Taglio di finitura standard, sabbiatura, anodizzazione su una superficie lavorata Superfici lavorate in generale, staffe Avviare la procedura → - Ra
1.6micron Tornitura fine, spazzolatura, nichelatura, nichel chimico Superfici di accoppiamento, alberi, boccole Avviare la procedura → - Ra
0.8micron Lavorazione di precisione, rettifica di precisione Superfici di tenuta, fori dei cuscinetti Avviare la procedura → - Ra
0.4micron Rettifica e levigatura di precisione Scambiatori idraulici, aste del pistone Citazioni caso per caso → - Ra
0.2micron Lappatura, lucidatura meccanica Anelli di cuscinetti, sedi ottiche Avviare la procedura → - Ra
0.05micron Superfinitura, lappatura Blocchetti di riscontro, specchi ottici Citazioni caso per caso →
PER MATERIALE
Finitura superficiale in base al materiale: alluminio, acciaio e materie plastiche
Il modo più rapido per accorciare la lista: due di queste finiture semplicemente non funzioneranno sul tuo materiale.
- Alluminio (6061, 7075, 6082) Anodizzazione di tipo II per il colore, di tipo III per la resistenza all'usura, con trattamento Alodine per mantenere la conduttività. Non adatto: passivazione, ossido nero. I composti variano: il 6061 tinge in modo molto più uniforme del 7075.
- Acciaio inossidabile (304, 316) Passivazione di serie, sabbiatura o spazzolatura per un aspetto più gradevole. Non adatti: anodizzazione, alodina. Elettrolucidatura se è necessaria una finitura igienica.
- Acciaio al carbonio e legato Zincatura per esterni, ossido nero per utensili, nichelatura per resistenza all'usura Non adatto per: anodizzazione, alodine. Verniciatura a polvere solo se è accettabile uno spessore di 60+ µm.
- Ottone e rame Lucidatura o spazzolatura per migliorare l'aspetto, nichelatura per resistere all'usura. Non adatto per: anodizzazione, ossido nero, alodina.
- Titanio Anodizzazione per colore e per un ossido stabile; lucidatura per uso cosmetico Non adatti: passivazione in acciaio inossidabile, zincatura, alodina.
- Materie plastiche (ABS, PC, nylon, POM) Sabbiatura, levigatura e spazzolatura soltanto: finiture meccaniche Non adatto: qualsiasi processo di placcatura, rivestimento e anodizzazione qui presente.
TOLLERANZA
Spessore del rivestimento: cosa aggiunge ogni finitura al tuo pezzo
Decidete questo prima che il disegno venga rilasciato. Se il pezzo finito deve comunque adattarsi, la pellicola modificherà le vostre dimensioni: ecco in che direzione e di quanto.
L'anodizzazione è il processo più complesso: la pellicola cresce all'incirca per metà verso l'esterno e per metà verso l'interno, quindi sia il foro che l'albero che vi si inserisce si muovono. Tutti i processi di placcatura, invece, crescono solo verso l'esterno.
| Finitura | Film tipico | Direzione di crescita | Cosa significa per la vestibilità |
|---|---|---|---|
| Anodizzazione Tipo II | 5 - 25 μm | circa 50% verso l'esterno / 50% verso l'interno | Una pellicola di 20 µm aggiunge circa 10 µm per lato verso l'esterno e circa 20 µm sul diametro. |
| Anodizzazione dura di tipo III | 25 - 75 μm | circa 50% verso l'esterno / 50% verso l'interno | Una pellicola di 50 µm cresce di circa 25 µm per lato, una quantità sufficiente a chiudere un foro stretto o a bloccare una filettatura. |
| verniciatura a polvere | 60 - 100 μm | tutto verso l'esterno | Un accumulo di 60 µm su entrambe le facce di un'intercapedine di 120 mm rimuove 120 µm dall'intercapedine stessa. |
| Zincatura/nichelatura | 3 - 12 μm | tutto verso l'esterno | Abbastanza sottile per la maggior parte degli adattamenti, ma mascherare le filettature e i fori per i tasselli con la dicitura H7. |
| Nichel chimico | 5 - 8 μm | tutto verso l'esterno | Anche su geometrie complesse, motivo per cui viene scelto quando un foro deve rimanere preciso. |
| Passivazione / Alodine | inferiore a 1 µm | in effetti nessuno | L'unico gruppo qui che può essere specificato su un pezzo già finito e stretto. |
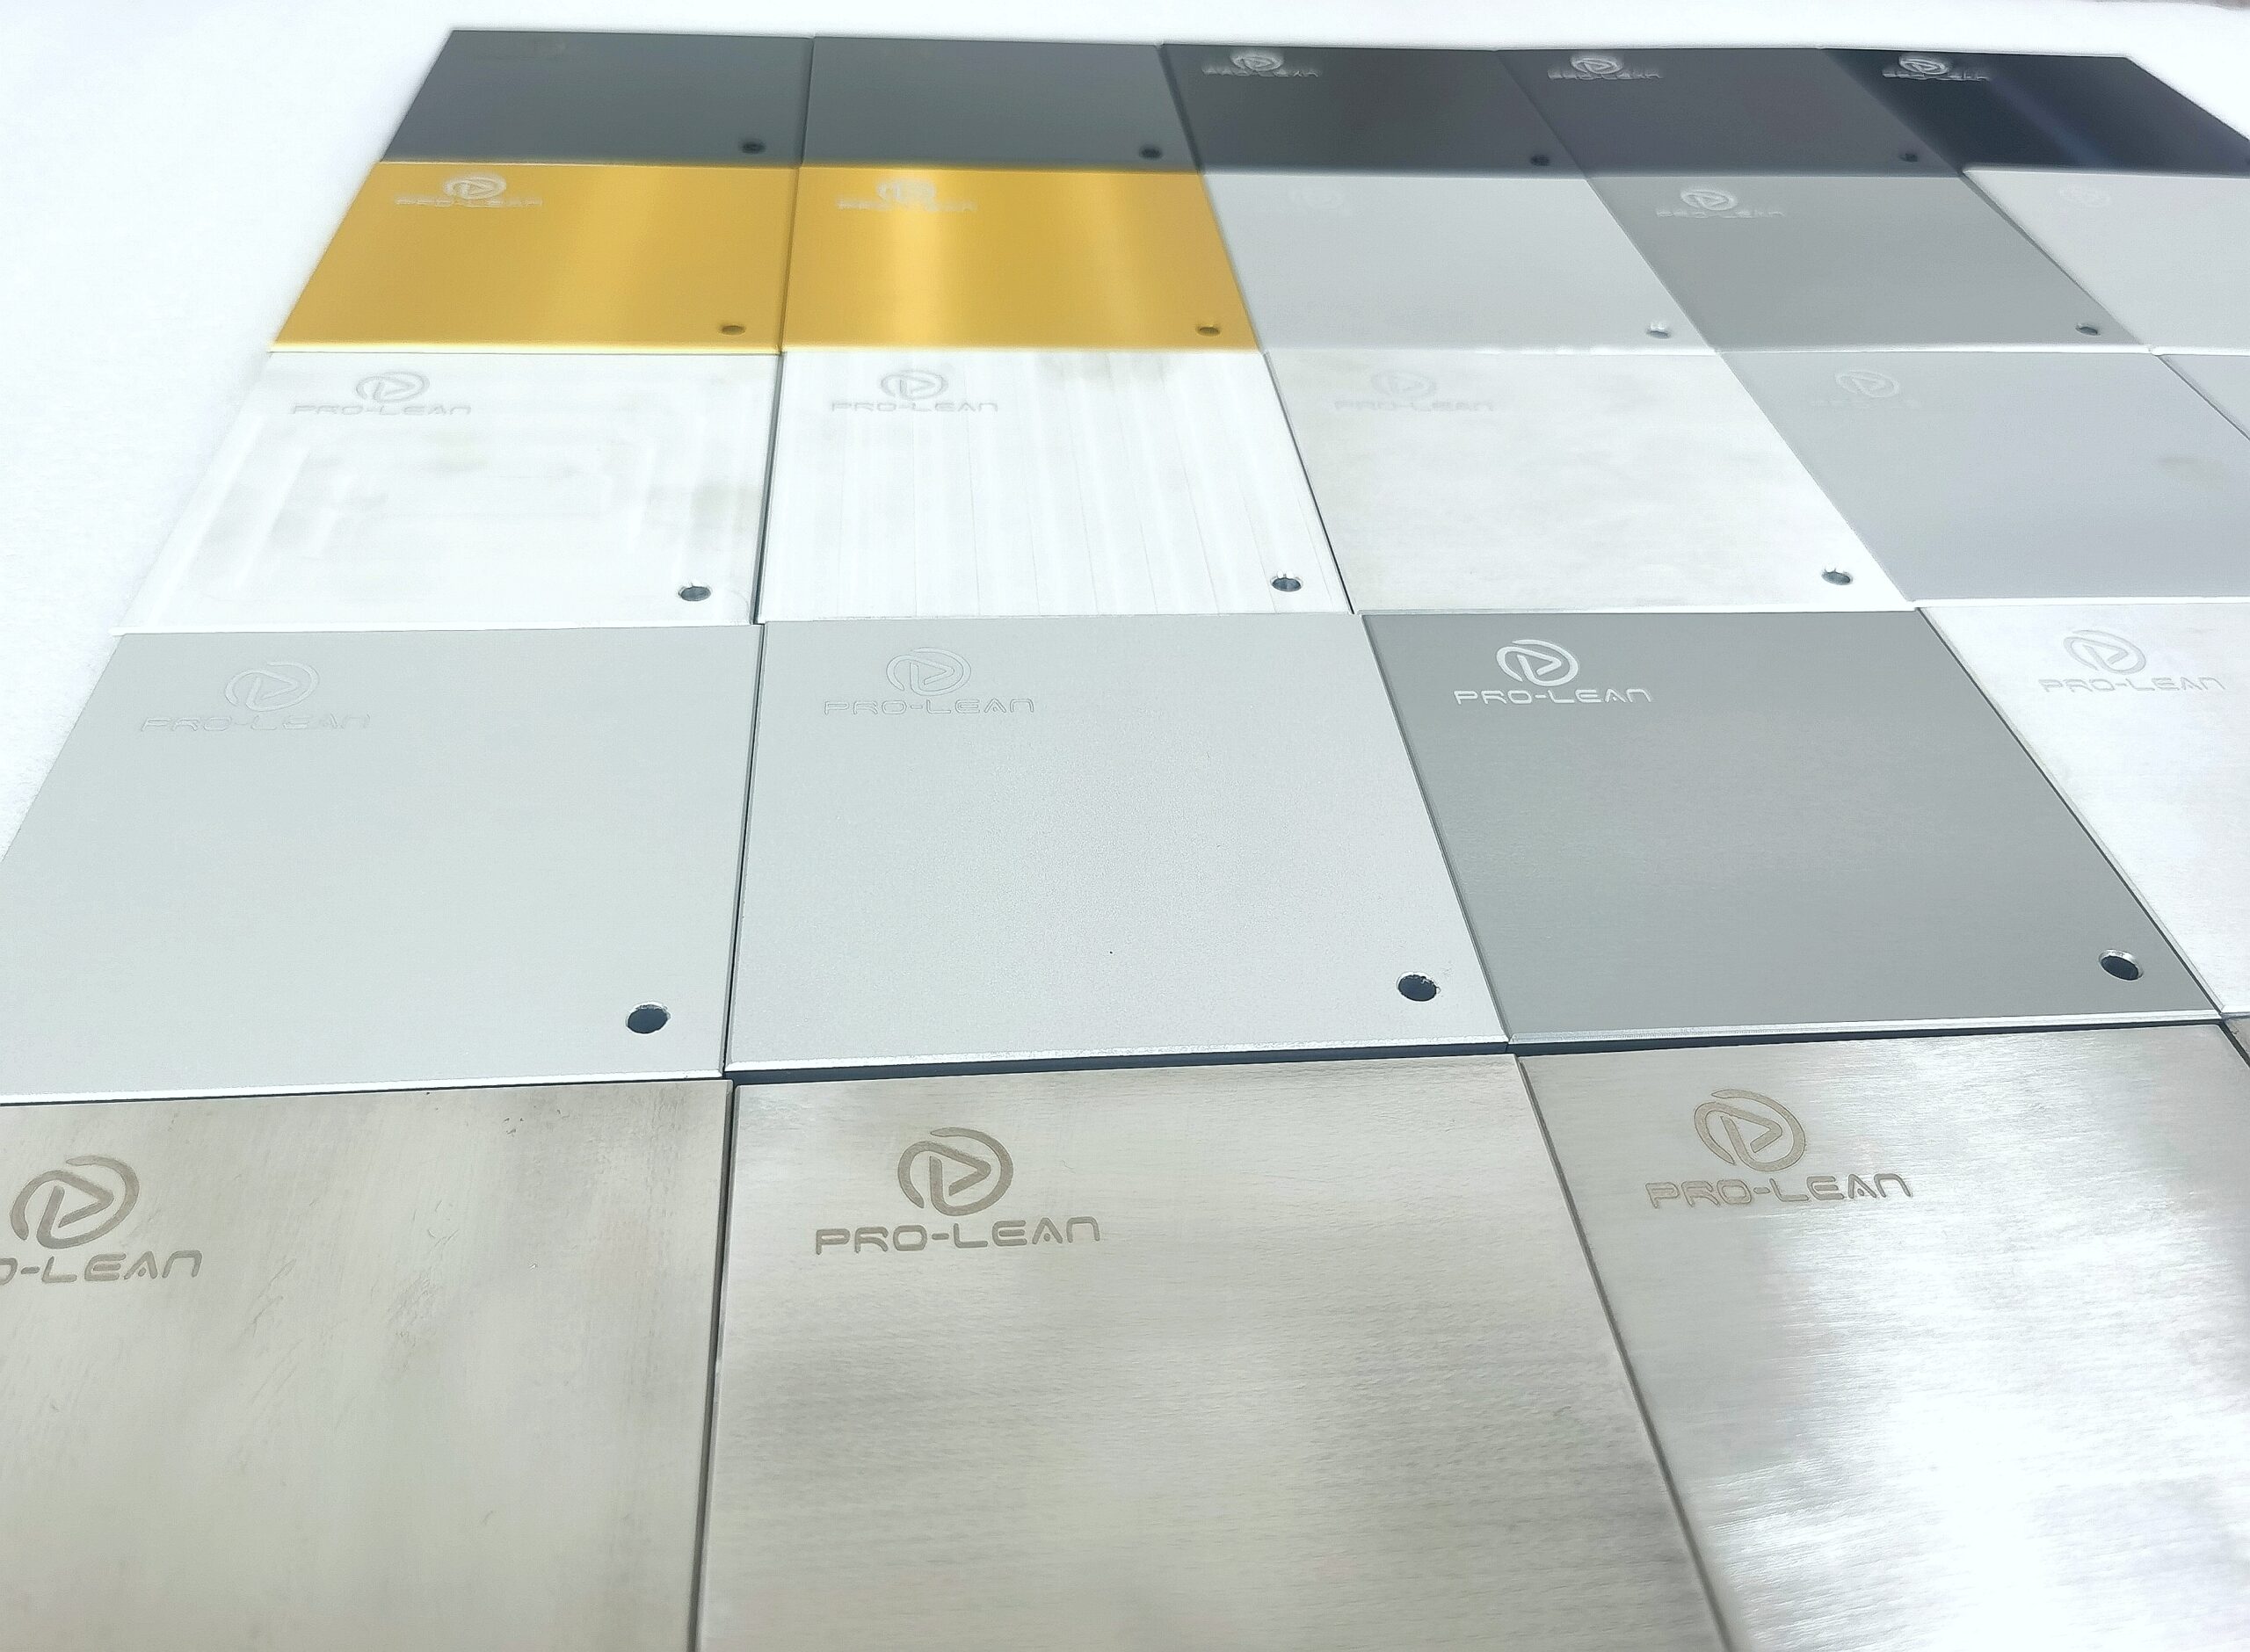
Servizi di finitura superficiale, lavorazione e finitura in un unico luogo.
La finitura viene quotata insieme al pezzo, anziché essere applicata successivamente. Indicateci le specifiche di finitura richieste sul disegno e il prezzo verrà incluso nello stesso preventivo della lavorazione, in modo che una modifica della finitura non comporti l'invio del pezzo a un secondo fornitore.
VAI PIU' A FONDO
Guide alla finitura superficiale: corrosione, usura e selezione
Tre approcci, a seconda di ciò che si vuole decidere: come prevenire la corrosione, come contrastare l'usura e come scegliere tra due finiture esteticamente valide.
Specifiche e grafici
Se hai già un obiettivo numerico da raggiungere, inizia da qui.
Scegli tra due finiture
Le domande di confronto che i nostri lettori ci inviano.
Comprendere un processo
Immersioni profonde dietro un unico traguardo.
DOMANDE
Domande frequenti sulla finitura superficiale: le domande che ci pongono gli ingegneri
Che valore Ra dovrei assegnare al mio disegno?
La rugosità va indicata solo dove la superficie svolge una funzione specifica. Ra 3.2 µm è il valore predefinito per le lavorazioni meccaniche, Ra 1.6 µm per le superfici di accoppiamento, Ra 0.8 µm per le superfici di tenuta e valori inferiori a Ra 0.4 µm solo per cuscinetti, bobine e componenti ottici. Ogni riduzione di rugosità comporta un'operazione aggiuntiva, pertanto una rugosità non necessaria rappresenta la voce di costo più elevata nel disegno.
Quali finiture non aggiungono alcuno spessore?
La passivazione, l'Alodine (film chimico), la sabbiatura e la spazzolatura non aggiungono praticamente nulla: l'Alodine rimane al di sotto di circa 1 µm. Tutti i processi di placcatura e rivestimento, invece, aumentano lo spessore, e questo aspetto deve essere preso in considerazione in fase di progettazione, non dato per scontato.
È possibile anodizzare l'alluminio 7075 o l'alluminio fuso?
Sì, ma il colore non corrisponderà a quello del 6061. Il 7075 contiene rame e tende a un grigio più scuro; l'alluminio fuso ha un alto contenuto di silicio e risulta macchiato. Se la uniformità del colore è importante, scegliete il 6061 e fatelo subito: non è possibile correggerlo nel bagno di anodizzazione.
L'anodizzazione modificherà le dimensioni del foro e della filettatura?
Sì, succederà. L'anodizzazione fa crescere circa metà del film verso l'esterno e metà verso l'interno, quindi un film di 20 µm riduce di circa 20 µm il diametro di un foro e lo aggiunge a quello di un albero. Maschera o rifiletta le filettature, sovradimensiona i fori di precisione e riporta la dimensione finale sul disegno anziché quella pre-placcatura.
Quale finitura dovrei scegliere per proteggere l'acciaio dalla corrosione?
Zincatura per esposizione esterna generale, nichelatura dove l'usura è accompagnata dalla corrosione e ossido nero solo per utensili o parti interne leggermente protette: l'ossido nero da solo non costituisce una barriera contro la corrosione. La cromatura gialla su zinco è un miglioramento comune.
È possibile applicare due finiture diverse allo stesso pezzo?
Sì, ed è una procedura di routine: sabbiatura prima dell'anodizzazione, cromatura gialla su zincatura, oppure mascheratura selettiva in modo che una superficie soggetta ad usura venga anodizzata duramente mentre il resto del pezzo mantiene il suo colore. Comunicaci la sequenza di cui hai bisogno e ti confermeremo l'ordine.
Richiedi un preventivo per la finitura superficiale dei tuoi pezzi lavorati
Carica il disegno e il team di finitura lo esamina: la finitura, l'effetto sulle tolleranze e il prezzo vengono tutti considerati insieme.
Nessun ordine minimo · Verifica DFM gratuita del tuo disegno · Preventivo in 12 ore