TRATTAMENTO SUPERFICIALE DELL'ACCIAIO INOSSIDABILE
Passivazione dell'acciaio inossidabile
Servizi per componenti lavorati
Rimuovere il ferro libero e le contaminazioni di processo dai componenti in acciaio inossidabile, quindi specificare la composizione chimica e il metodo di verifica richiesti per la propria applicazione.
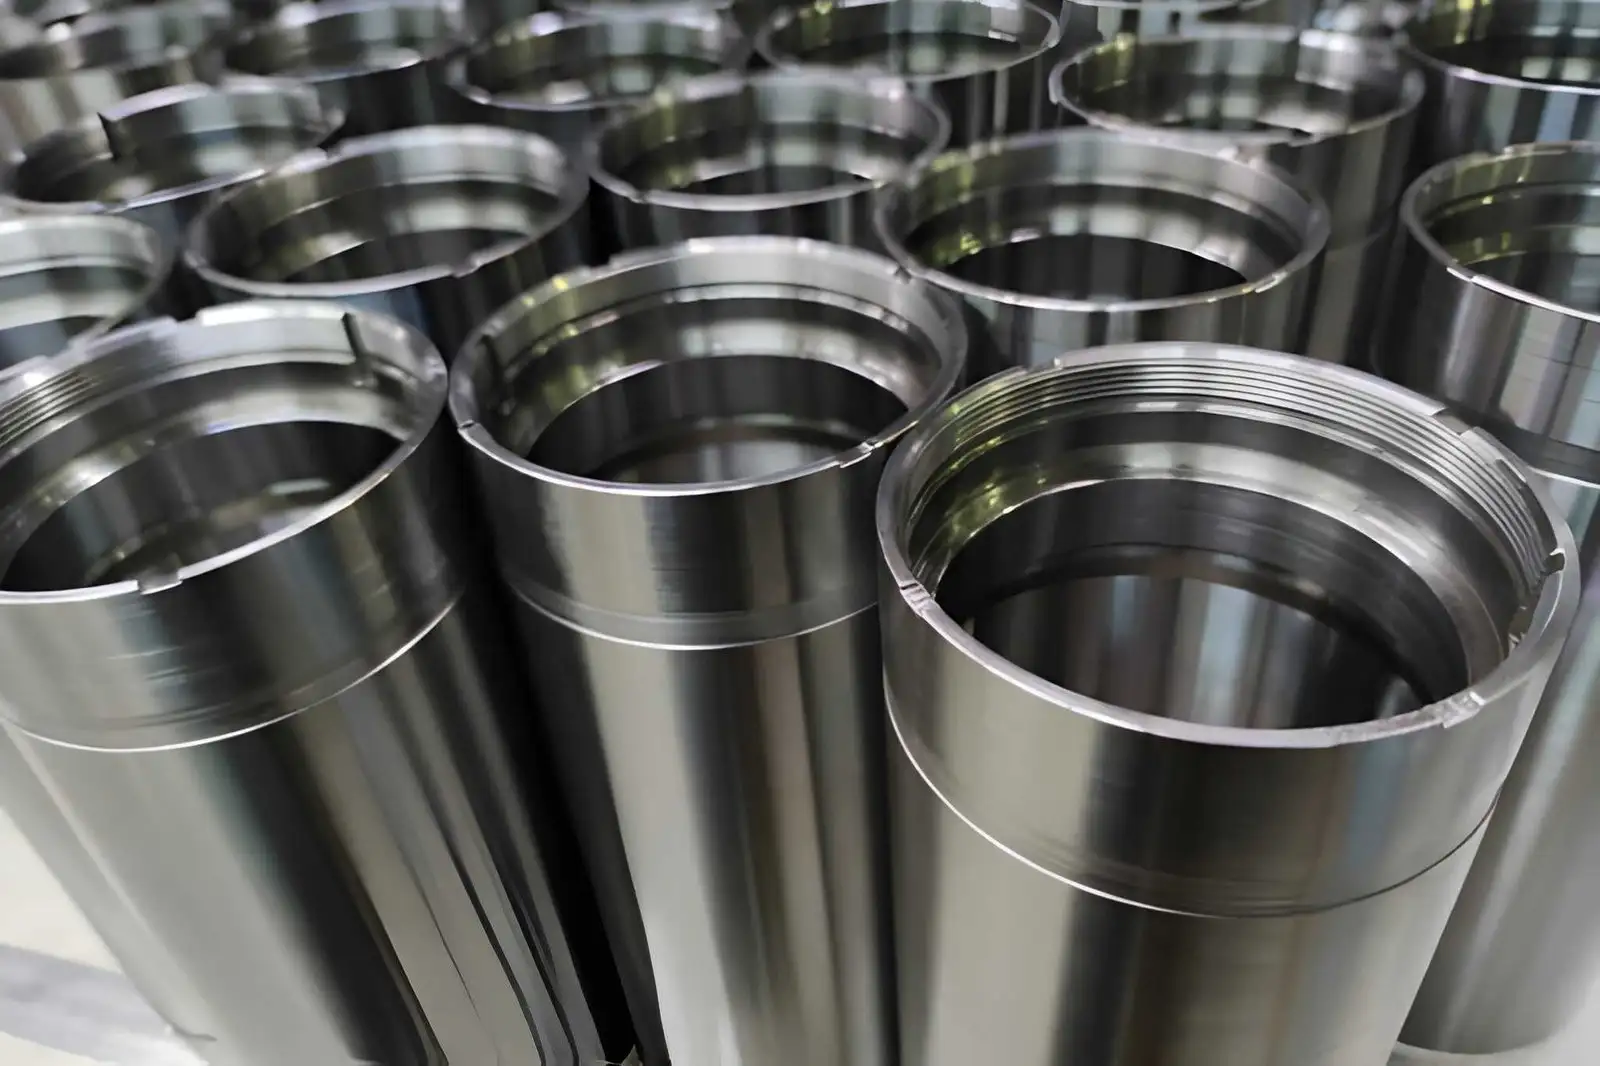
La passivazione è un processo di pulizia superficiale,
Non si tratta di un rivestimento decorativo.
La passivazione accelera la formazione del film passivo protettivo su una superficie di acciaio inossidabile chimicamente pulita. Non aumenta lo spessore della placcatura né crea uno strato resistente all'usura.
| Materiale | Grado di acciaio inossidabile, forma del prodotto, stato termico e operazioni precedenti. Non specificare solo "acciaio inossidabile". |
|---|---|
| Percorso di chimica | Indicare il trattamento con acido nitrico, citrico o elettrochimico, se richiesto dal disegno o dalle specifiche del cliente. |
| Pretrattamento | Confermare separatamente le operazioni di pulizia, decalcificazione, decapaggio, rimozione della colorazione da calore di saldatura e neutralizzazione. |
| Accettazione | Fare riferimento alla norma ASTM A967/A967M o a un'altra revisione standard richiesta e specificare il lotto di prova e il criterio di accettazione. |
| Dimensioni | La passivazione non è un processo di placcatura, ma la pulizia, il decapaggio e l'elettrolucidatura possono influire sulla superficie. Identificare le dimensioni e le filettature critiche. |
CONTROLLO DI PROCESSO
Pulire → preparare → passivare → risciacquare → verificare.
La sequenza dipende dal tipo di acciaio inossidabile, dalle lavorazioni precedenti e dalle specifiche del cliente. I passaggi seguenti costituiscono una struttura di pianificazione, non una ricetta universale.
1 / Pulito
Rimuovere olio, sporco e residui prima del trattamento di passivazione.
2 / Preparare
Esaminare la scaglia, la colorazione dovuta al calore della saldatura e la presenza di ferro incorporato. La decalcificazione o il decapaggio possono essere operazioni separate.
3 / Passivare
Selezionare il trattamento con acido nitrico, citrico o elettrochimico in base allo standard e al grado richiesti.
4 / Risciacquare e verificare
Interrompere la reazione chimica con il risciacquo o la neutralizzazione specificati, asciugare, ispezionare e registrare il risultato del lotto.
La norma ASTM A967/A967M riguarda i trattamenti con acido nitrico, citrico ed elettrochimici, nonché i test di efficacia alternativi. La norma ASTM A380/A380M riguarda le procedure di pulizia, disincrostazione, decapaggio e passivazione.
Dettagli ingegneristici che modificano il risultato.
Saldature e colorazione termica
Indicare se la scaglia di saldatura o la colorazione dovuta al calore devono essere rimosse prima della passivazione. La sola passivazione non sostituisce il decapaggio o la preparazione meccanica necessari.
Caratteristiche interne
Identificare fori ciechi, canali, filettature e rischi di residui di soluzione. Prima del processo, è necessario verificare le modalità di drenaggio, risciacquo e asciugatura.
Controllo della contaminazione
Descriveteci il contatto con l'acciaio al carbonio, i materiali di sabbiatura, l'inchiostro di marcatura e i trattamenti preliminari. Questi fattori possono influire sulla verifica della pulizia.
Gestione post-trattamento
Definire imballaggio, guanti, assemblaggio pulito, lubrificante ed eventuale saldatura successiva o esposizione al calore.
Modello di appunti per il disegno di lavori controllati
Sostituire tutti i campi tra parentesi quadre con i valori di progetto approvati prima del rilascio.
PASSIVAZIONE DELL'ACCIAIO INOSSIDABILE SECONDO ASTM A967/A967M [REVISIONE], CHIMICA [NITRICO / CITRICO / ELETTROCHIMICO].GRADO / CONDIZIONE: [ ]. PRETRATTAMENTO / DEPILLATURA: [ ].SUPERFICI, FILETTATURE E CARATTERISTICHE INTERNE SIGNIFICATIVE: [ ].PROVA DI ACCETTAZIONE / REGISTRI DEL LOTTO: [ ]. IMBALLAGGIO DOPO IL TRATTAMENTO: [ ].
Modifica tutti i campi tra parentesi quadre prima di aggiungere questa nota al disegno.
La verifica deve corrispondere all'ordine.
I metodi ASTM definiscono i possibili test; non definiscono automaticamente i criteri di accettazione né dimostrano che un impianto di lavorazione sia approvato.
| Caratteristica | Referenze | decisione sulla richiesta di offerta |
|---|---|---|
| Ferro da stiro gratuito / pulizia | I test alternativi ASTM A967/A967M includono l'immersione in acqua, l'elevata umidità, la nebbia salina, il solfato di rame e il test con acido ferricianidrico. | Indicare il test selezionato, il campionamento del lotto e il criterio di superamento/fallimento. |
| Pulizia e incrostazioni | Norma ASTM A380/A380M per le procedure di pulizia, decalcificazione, decapaggio e passivazione. | Specificare se è incluso il decapaggio o la rimozione della colorazione dovuta al calore della saldatura. |
| Finitura superficiale | La passivazione non determina un valore di rugosità né un aspetto decorativo. | Inserisci Ra, il campione visivo e le superfici significative nel disegno, nei punti in cui sono rilevanti. |
| Elettrolucidatura | ASTM B912 è una specifica separata per la passivazione mediante elettrolucidatura. | Non utilizzare il termine "passivazione" come sostituto del requisito di elettrolucidatura. |
ASTM A967 / A967M-25 · ASTM A380 / A380M-25 · ASTM B912-26Verifica la revisione richiesta dal tuo contratto.
IL TUO PROSSIMO PASSO
Richiedi un preventivo per la passivazione dell'acciaio inossidabile.
Inviare il disegno, la classificazione, le operazioni precedenti, la preferenza chimica e i requisiti di ispezione.
Richiedi un preventivo ↗Allega alla tua richiesta
- Grado, condizione e quantità
- Disegno e modello 3D
- Storia della saldatura, del trattamento termico e del decapaggio
- Chimica richiesta e revisione standard
- Dimensioni critiche, filettature e passaggi interni
- Test dei lotti, registrazioni e confezionamento