FINITURA SUPERFICIALE IN ALLUMINIO
Anodizzazione alluminio
Servizi per componenti personalizzati
Specificare la protezione anticorrosione, il colore e gli accoppiamenti critici per i componenti in alluminio lavorati. Inviare il disegno per un preventivo di lavorazione e anodizzazione.
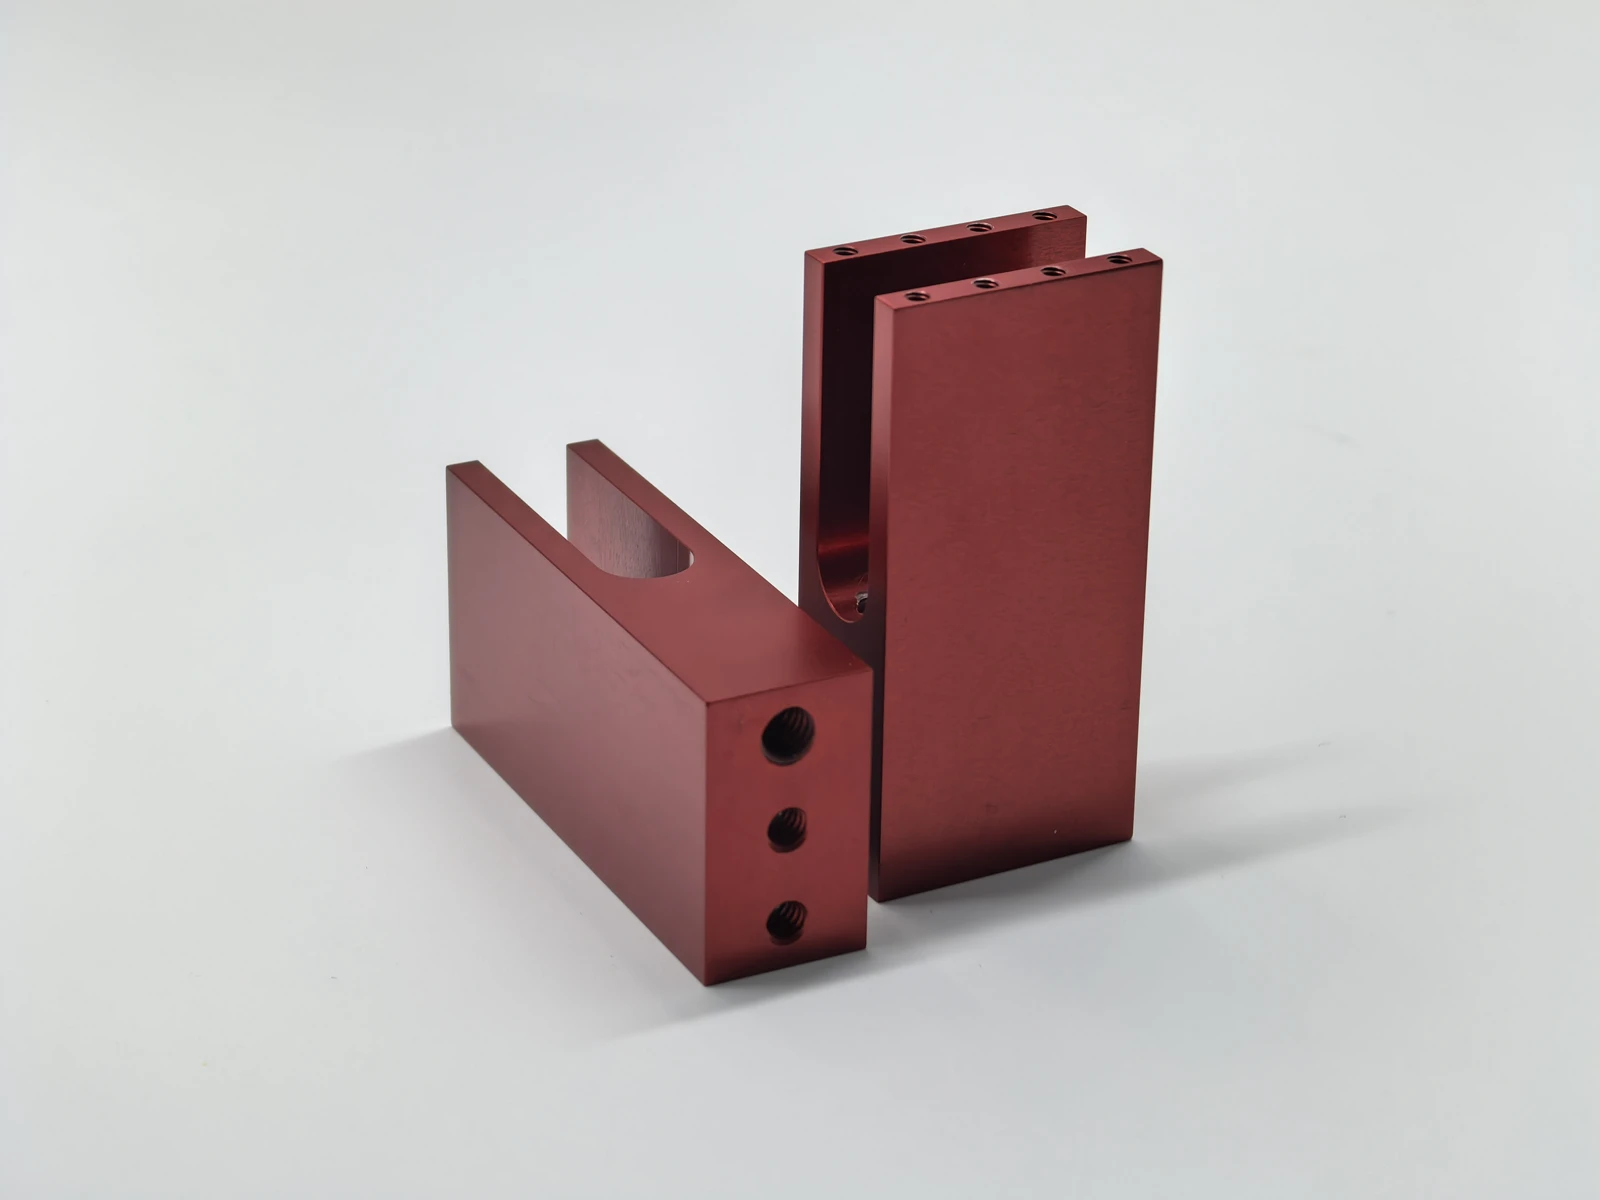
Specifiche per l'anodizzazione dell'alluminio
per la tua richiesta di preventivo.
L'anodizzazione forma uno strato di ossido sull'alluminio. Il risultato dipende dalla lega, dalla preparazione della superficie, dalle specifiche del rivestimento e dalla geometria.
| Materiale di base | Leghe di alluminio. Specificare il grado e la tempra; le leghe fuse e quelle lavorate possono produrre aspetti diversi. |
|---|---|
| Tipo di processo | Indicare sul disegno il tipo di anodizzazione e le specifiche di riferimento. I requisiti per il rivestimento duro richiedono una revisione tecnica separata. |
| Spessore del rivestimento | 1.8–25 micron Di seguito è riportato il nostro intervallo di spessori di anodizzazione. Specificare lo spessore target e la tolleranza; l'applicabilità alla lega, alla geometria e al processo verrà confermata con il preventivo. |
| opzioni colore | Trasparente, nero, grigio, rosso, blu e oro. Specificare il colore e la preparazione; concordare un campione e un intervallo di accettazione per le parti visibili o corrispondenti. |
| Ruvidezza della superficie | Specificare le condizioni richieste dopo la finitura. L'anodizzazione non è un'operazione di lucidatura; il pretrattamento e la superficie di partenza sono fondamentali. |
| Dimensioni e geometria | Inviare dimensioni complessive, peso e viste dettagliate. Limiti del serbatoio, quantità, tempi di consegna e documentazione richiesta vengono confermati per ogni singolo progetto. |
Tipo II vs Tipo III: selezionare il processo, non solo lo spessore.
I valori seguenti sono intervalli di riferimento del settore, non Prolean garantisce la produzione. Il disegno, le specifiche applicabili e il preventivo accettato definiscono il vostro ordine.
| Requisito | Tipo II: anodizzazione solforica | Tipo III: anodizzazione dura |
|---|---|---|
| Selezione primaria | Ossido decorativo/protettivo; trasparente o colorato. | Applicazioni ingegneristiche in cui la resistenza all'abrasione è importante. |
| Spessore di riferimento | 1.8–25.4 micron nella guida di riferimento CAA. | 12.7–115 micron nella guida di riferimento AAC; la lega e l'applicazione limitano l'idoneità. |
| Forma | Concordare la tintura, il pretrattamento e il campione. | La tonalità naturale varia a seconda della lega e dello spessore; non si deve presumere che la gamma di colori decorativi sia identica. |
| Sigillatura | Specificare la condizione di tenuta richiesta. | Concordare sulla sigillatura in relazione all'applicazione; può influire sulle prestazioni di resistenza all'abrasione. |
| Prima di citare | Specificare il tipo, il colore, lo spessore desiderato e le finiture estetiche. | Fornire i requisiti relativi al rivestimento indurito, la lega, lo spessore, le superfici funzionali e le prove di accettazione per la revisione tecnica. |
Fonte: Guida di riferimento dell'Aluminum Anodizers Council ↗Gli intervalli di spessore si sovrappongono: lo spessore da solo non definisce il tipo di processo. 1 mil = 25.4 µm.
Tipo e classe hanno significati diversi.
Secondo la terminologia MIL-PRF-8625, il Tipo II identifica l'anodizzazione solforica convenzionale e il Tipo III identifica l'anodizzazione dura. La classe 1 è non tinta; la classe 2 è tinta. Queste si differenziano dalle designazioni architettoniche di Classe I / Classe II.
Linee guida per le specifiche AAC ↗Scegliere una specifica di governo.
MIL-PRF-8625 Copre i rivestimenti anodici non architettonici. ISO 7599 riguarda i rivestimenti decorativi/protettivi; ISO 10074 Si riferisce ai rivestimenti anodici duri. Indicare la revisione richiesta. Il riferimento a uno standard in questo contesto non costituisce una dichiarazione di conformità certificata.
ASPETTO E COLORE
Scegli il look.
Quindi, accetta il campione.
I nomi dei colori sono un punto di partenza. La lega, il pretrattamento, lo spessore e l'illuminazione influenzano l'aspetto finale; le fotografie non costituiscono standard di accettazione del colore.
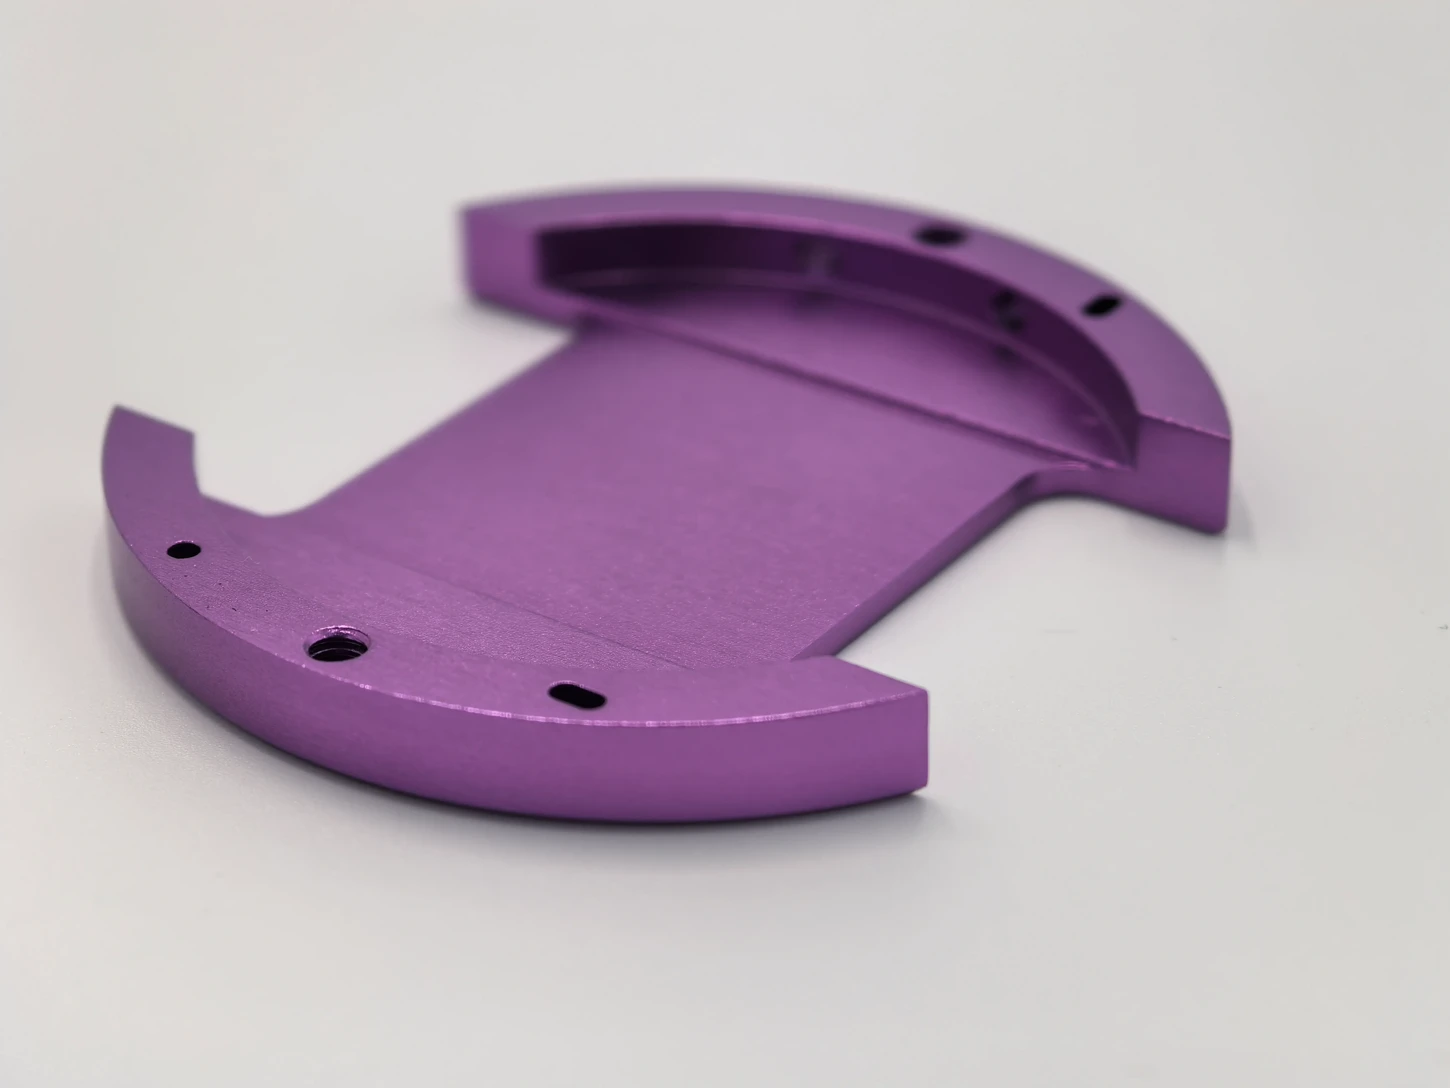
Le diverse parti possono presentare caratteristiche superficiali differenti. Concordate il colore e la texture con un campione approvato per la vostra lega e procedete all'ordine.
Trasparente / naturale
Mantieni l'aspetto metallico senza coloranti. Le differenze di lega e la texture della lavorazione possono rimanere visibili.
Nero e colorato
Utilizzare il colore per gli alloggiamenti visibili, l'identificazione del prodotto o gli assemblaggi corrispondenti. Contrassegnare le superfici estetiche e concordare le variazioni accettabili.
Texture opaca o direzionale
Specificare se è necessaria la sabbiatura, la spazzolatura o un'altra preparazione. Lo stesso colore può apparire diverso su superfici diverse.
Per i componenti visualizzati insieme, si prega di allegare un campione di riferimento e di indicare le superfici che devono corrispondere.
Il materiale e il pretrattamento devono essere forniti in conformità con i requisiti di colore.
Indicare la qualità e la tempra effettive, ad esempio 6061-T6, 7075-T6 o una lega di fusione specifica. Diverse composizioni di leghe e condizioni superficiali possono modificare l'aspetto. Un colore approvato per una lega non è automaticamente compatibile con un'altra.
Alloggiamenti, pannelli e staffe lavorati a macchina
Contrassegnare le superfici visibili, la direzione della trama e tutte le parti visualizzate insieme. Conservare un campione di approvazione separato dal documento di accettazione dimensionale.
Parti soggette ad usura, elementi di fissaggio e assemblaggi
Dare priorità al tipo di rivestimento, alle finiture e ai test di prestazione. Se la parte è attraversata da corrente, specificare le aree di contatto esposte o confrontare Rivestimento di conversione all'alodina.
Indicazioni sull'aspetto: Specifiche e controllo qualità AAC ↗. Selezionare in base al disegno e alle condizioni operative.
ANODIZZAZIONE SUL DISEGNO
Specificare la superficie.
Proteggere la funzione.
Tre decisioni relative alla superficie da riportare dal disegno al pezzo finito.
Crescita del rivestimento
L'ossido si forma all'interno e al di sopra della superficie. Verificare gli accoppiamenti finali rispetto al processo specificato; questo schizzo non è in scala.
Mascheratura selettiva
Segnare i punti di messa a terra, gli accoppiamenti di precisione e le superfici di tenuta. Concordare quali superfici riceveranno l'ossido e quali rimarranno non rivestite.
carattere di superficie
La texture iniziale influisce sull'aspetto finale. Definire insieme la preparazione, le superfici cosmetiche e un campione di riferimento.
Proteggi le caratteristiche
che fanno funzionare la parte.
Definire le dimensioni finali, i limiti di mascheratura e le posizioni di contatto con il rack prima della produzione. Tali elementi devono essere valutati come un unico requisito.
Illustrazione puramente concettuale. Le ambientazioni e le zone da mascherare vengono concordate per ogni singolo disegno.
Adattamenti, fori e filettature
La crescita del rivestimento può ridurre il gioco del foro e aumentare il diametro dell'albero. Specificare se le dimensioni si applicano prima o dopo la finitura. Verificare la mascheratura o la tolleranza di lavorazione; la rifilettatura non è una soluzione standard.
Superfici elettriche e di tenuta
Identificare i punti di messa a terra, le superfici di tenuta e le altre aree funzionali. Concordare se l'ossido è necessario o se la superficie deve rimanere non rivestita.
Contatto con il rack e superfici visibili
Durante il processo di anodizzazione è necessario un contatto elettrico che può lasciare un segno. Concordare le aree consentite, lontano da superfici critiche per l'estetica e la funzionalità.
Tolleranza dimensionale: un esempio pratico di 20 µm.
Per una suddivisione illustrativa del 50% verso l'esterno / 50% verso l'interno, un strato totale di ossido di 20 µm produce circa Crescita verso l'esterno di 10 µm per ciascuna faccia rivestita.
Un albero rivestito lungo la sua circonferenza guadagna circa 20 µm di diametro. Un foro rivestito perde circa 20 µm di diametroSe entrambe le parti di accoppiamento sono rivestite, il loro gioco diametrale si riduce di circa 40 μm.
Albero da 20.000 mm → 20.020 mm
Alesaggio 20.040 mm → 20.020 mm
Gioco di 0.040 mm → circa 0
Questo è un esempio di pianificazione semplificata basato su Modello di accumulo nominale di AACNon si tratta di una garanzia di sovrametallo o tolleranza di lavorazione. La rimozione del pretrattamento, la lega e il processo influenzano le dimensioni effettive; la geometria della filettatura richiede una revisione separata.
Dettagli del disegno: rendere misurabile il requisito.
Fornite i vostri valori approvati. Non copiate un intervallo di spessore generico come tolleranza di accettazione.
ANODIZZARE SECONDO [SPECIFICA + REVISIONE], TIPO [ ], CLASSE [ ]. SPESSORE DEL RIVESTIMENTO: [TARGET] µm, INTERVALLO DI ACCETTAZIONE [ ] A [ ] µm. RIFERIMENTO COLORE / CAMPIONE: [ ]; PRETRATTAMENTO: [ ]. LE DIMENSIONI SI APPLICANO DOPO LA FINITURA, SALVO DIVERSA INDICAZIONE. SUPERFICI MASCHERE [ ]; CONTATTO CON IL RACK CONSENTITO A [ ]. REQUISITO DI SIGILLATURA: [ ]; ISPEZIONE / REGISTRAZIONI: [ ].
Sostituire tutti i campi racchiusi tra parentesi quadre con i valori di progetto approvati prima dell'uso.
Avete bisogno di un montaggio preciso o di un assemblaggio in cui la resa cromatica è fondamentale?
Nel disegno, includi i requisiti di accoppiamento.
QUALITÀ E DOCUMENTAZIONE
Ispezione dell'anodizzazione:
concordare il test e il limite di accettazione.
Un metodo di prova descrive come eseguire la prova; le specifiche di rivestimento applicabili o l'ordine di acquisto forniscono i criteri di accettazione. Confermare nel preventivo le prove richieste, il campionamento, la documentazione e gli eventuali costi aggiuntivi.
| Caratteristica | metodo | Definire nell'ordine |
|---|---|---|
| Spessore dell'ossido | ASTM B244 / ISO 2360: misurazione non distruttiva mediante correnti parassite. | Punti di misurazione, intervallo target e consentito, calibrazione appropriata al substrato e alla geometria. |
| Qualità del sigillo | ASTM B680Valutazione distruttiva della dissoluzione acida per i rivestimenti sigillanti applicabili. | Sistema di rivestimento/sigillatura applicabile, disposizione dei campioni e limite di accettazione. La norma B680 esclude i rivestimenti duri e alcuni trattamenti di sigillatura/superficie. |
| Esposizione alla corrosione | ASTM B117: funzionamento dell'apparecchiatura per la nebulizzazione salina. | Durata, selezione dei campioni, metodo di valutazione e difetti ammessi secondo le specifiche di riferimento. Le ore di prova non rappresentano una durata di servizio prevista in condizioni esterne. |
| Aspetto e vestibilità | Piano di ispezione visiva e dimensionale approvato. | Superfici significative, condizioni di visualizzazione, tolleranza del colore, dimensioni finali, calibri e campionamento. |
| Prestazioni del rivestimento duro | Specifiche applicabili per l'anodizzazione dura e prove prescritte. | Requisiti di abrasione o elettrici, condizioni di tenuta e punti di prova. Non viene qui garantita alcuna durezza universale, durata all'usura o valore dielettrico. |
Per gli acquisti e la qualificazione dei fornitori
Richiedete un preventivo che specifichi il processo, la revisione delle specifiche, l'ambito di mascheratura, la quantità, i tempi di consegna e l'ispezione inclusa. Richiedete un certificato di conformità, la tracciabilità del lotto o un rapporto di prova aggiuntivo qualora il vostro sistema di acquisto lo richieda; confermate la possibilità di fornire tali documenti prima di effettuare l'ordine.
Per ordini ripetuti e controllo delle modifiche
Fare riferimento alla revisione del disegno approvata e al campione di colore. Definire se è necessaria una revisione del primo articolo e concordare le modalità di approvazione delle modifiche relative a materiali, aspetto o requisiti di ispezione.
Domande frequenti sul servizio di anodizzazione dell'alluminio
Questo servizio è valido solo per l'alluminio?
Questa pagina tratta dell'anodizzazione dell'alluminio. Anche il titanio può essere anodizzato, ma con un processo diverso; pertanto, non rientra nelle specifiche relative all'alluminio qui descritte.
Quali sono le differenze tra l'anodizzazione di tipo II e quella di tipo III?
Il tipo II è l'anodizzazione solforica convenzionale; il tipo III è l'anodizzazione dura. La scelta deve basarsi sull'applicazione e sulle specifiche, non solo sullo spessore. Inviare i requisiti di anodizzazione dura per la revisione tecnica; questa pagina non conferma l'intera gamma di anodizzazioni dure disponibili sul mercato come capacità di Prolean.
Quale rugosità superficiale posso specificare dopo l'anodizzazione?
Indicare il valore Ra finale richiesto, l'area di misurazione e qualsiasi preparazione estetica. Nessun singolo valore Ra è garantito dalla sola anodizzazione. La texture iniziale e il processo selezionato influenzano il risultato.
La finitura nasconderà i segni degli utensili o i graffi?
L'anodizzazione non riempie i difetti superficiali come un sistema di verniciatura spesso. Specificare la preparazione della superficie e identificare le superfici visibili prima della finitura.
Riuscite a riprodurre esattamente un colore anodizzato?
L'aspetto dipende dalla lega, dalla preparazione della superficie e dal processo. Per i componenti in cui il colore è un fattore critico, utilizzare un campione fisico concordato e definire un intervallo di accettazione, anziché affidarsi esclusivamente all'immagine a schermo o al nome del colore.
L'anodizzazione necessita sempre di un sigillante?
La sigillatura è comunemente utilizzata per l'anodizzazione decorativa e anticorrosione. Alcune applicazioni di anodizzazione dura presentano requisiti di sigillatura diversi. Indicare le specifiche di riferimento e le condizioni di esercizio.
Sei in grado di completare i pezzi forniti dal cliente?
Prima di inviare i pezzi, si prega di fornire informazioni sulla lega, le lavorazioni precedenti, i rivestimenti esistenti, le dimensioni complessive, la quantità e i requisiti di finitura per una verifica di idoneità.
IL TUO PROSSIMO PASSO
Un disegno.
Un brief di finitura più chiaro.
Inviate i file con i requisiti di finitura. Richiedete che il processo, le dimensioni e l'ambito di ispezione vengano esaminati insieme.
I tuoi file saranno trattati come riservati.
Accordo di riservatezza facoltativo ↗
Allega alla tua richiesta
- Disegno 2D e modello 3D, più quantità
- Lega di alluminio e tempra
- Tipo di anodizzazione, standard e spessore del rivestimento
- Colore, pretrattamento e campione di riferimento
- Dimensioni finali, mascheratura e aree di contatto con il rack
- Ispezione, documentazione e condizioni di servizio
- Data di consegna richiesta e quantità del prototipo/ordine ripetuto
State ancora confrontando i risultati?
Fonti tecniche e ambito delle specifiche
Riferimenti pubblici verificati il 16 ottobre 2026. Queste fonti supportano le spiegazioni presenti in questa pagina; non costituiscono prova che un singolo ordine, impianto o componente fornito sia certificato secondo uno standard specifico. I requisiti completi devono essere verificati rispetto alla revisione specificata.
- AAC: tipologie di anodizzazione, intervalli di spessore di riferimento e accumulo dimensionale
- AAC: tipologie di processo e classi tinte/non tinte
- DLA ASSIST: Documento ufficiale MIL-PRF-8625
- ISO 7599: rivestimenti anodici decorativi e protettivi / ISO 10074: rivestimenti anodici duri
- ASTM B244: misurazione dello spessore / ASTM B680: metodo di controllo qualità delle guarnizioni / ASTM B117: pratica di prova in nebbia salina