
「可以肯定地說,如果沒有鈑金製造,一些行業甚至不會存在!這是幾乎每個製造業的需求。讓我們看看鈑金焊接工藝的全部和最終目的。
在金屬加工中,鈑金焊接是一項至關重要的工藝,涉及多種工藝。 焊接接頭類型 焊接是指利用熱、壓力或兩者結合的方式將兩個或多個金屬工件熔合在一起。焊接過程首先將金屬工件表面加熱至熔點。之後,熔化的金屬在冷卻過程中相互連接,形成牢固的接頭。
在熔合過程中還使用了另一種稱為填料的材料來填充基材內的間隙,以形成均勻的焊接。這些填充材料可以是 他c步道、鋁、銅、釬焊合金等
了解更多: 焊接與其他金屬連接技術:綜合比較
鈑金焊接工藝方法
在深入探討細節之前,我們先來了解電弧焊的基本原理。利用電弧熱作為焊縫熱源的焊接方法稱為電弧焊。此製程使用兩個電極:負極(母材)和正極(填充材料)。
根據熔化和連接所用能源的不同,鈑金焊接方法有很多。每種方法都有其自身的規格和限制。讓我們一起來了解一下!
金屬惰性氣體保護焊 (MIG)
氣體保護金屬極電弧焊(GMAW)也稱為MIG焊。 MIG焊接工藝利用電弧熔化填充材料,將母材焊接在一起。保護氣體(氬氣和二氧化碳) MIG 焊接工具的一層可保護焊接區域免受周圍大氣污染。
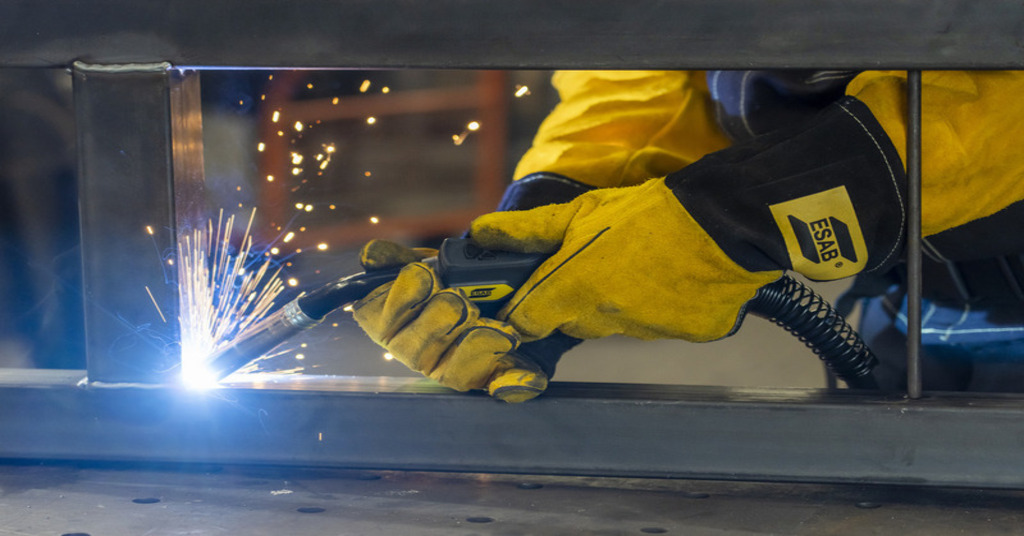
MIG焊接
MIG焊接適用於各種厚度的母材,且效率高、速度快、成本低。製造業、汽車業等產業日常焊接作業中廣泛應用MIG焊接技術。
鎢極惰性氣體保護焊 (TIG)
這是一種電弧焊的變體,它使用非消耗性鎢電極(填充焊絲)來產生完美的焊接。與MIG焊接製程類似,熔池也透過氦氣或氬氣等保護氣體來防止外部污染。
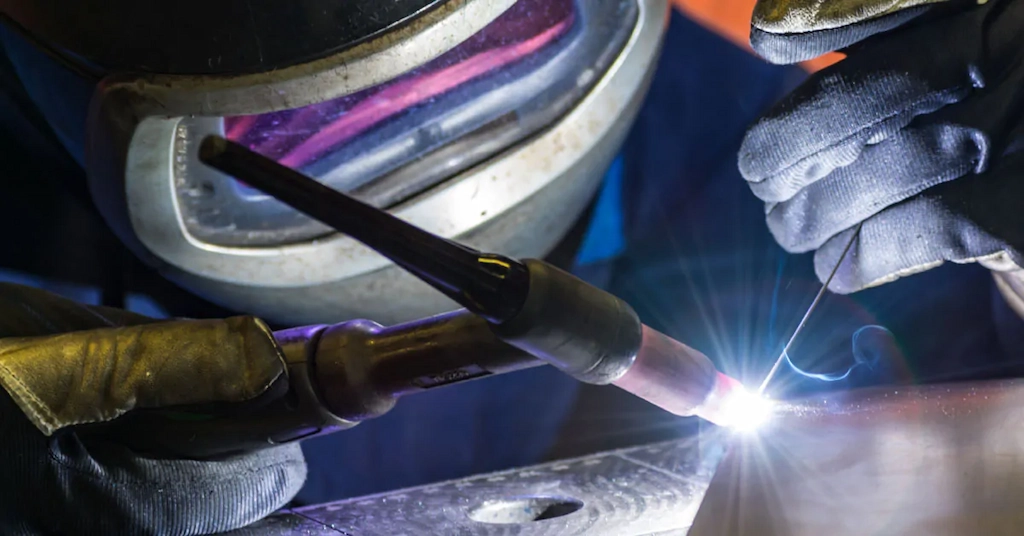
氬弧焊
TIG 焊接非常適合有色金屬材料,例如銅、鎳、鎂、鋁、鈦和鉻。航空航太工業正在使用 TIG 焊接來獲得清潔、精細和高品質的焊接。
等離子弧焊 (PAW)
PAW 幾乎與 TIG 焊接相同,因為它使用鎢材料。儘管如此,它使用的電弧很少,並放置電極來點燃焊接體。加壓氣體產生的等離子體使金屬熔化,形成牢固的焊接。
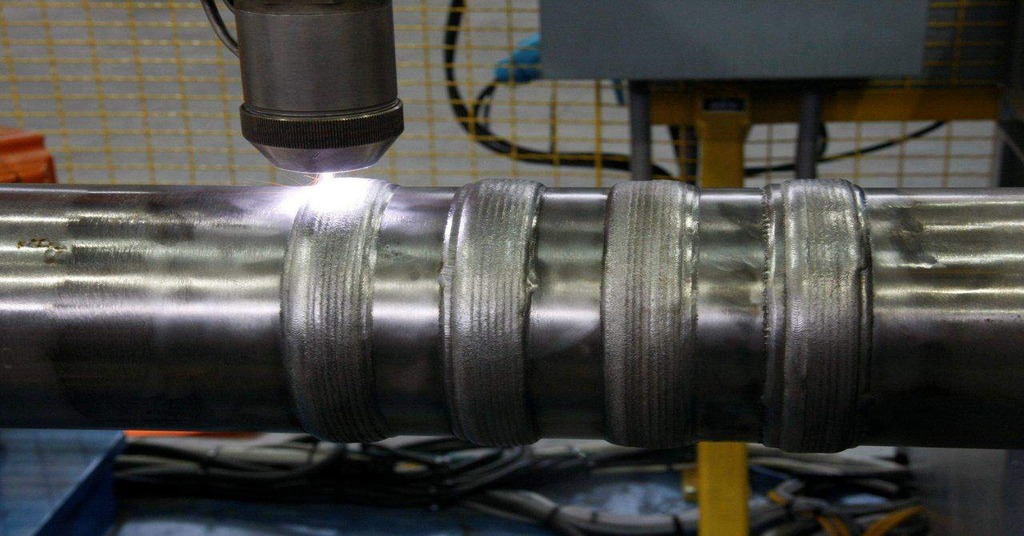
等離子弧焊
它需要更少的功率和快速焊接,使其適用於船舶、飛機和製造業。
雷射和電子束焊接
顧名思義,集中的雷射和高速電子束作為熱源來熔化金屬件。它比其他焊接方法相對更快,並且可以產生高度精細的焊接。您也可以透過調整雷射光束的功率輸出來控制焊接熔深。
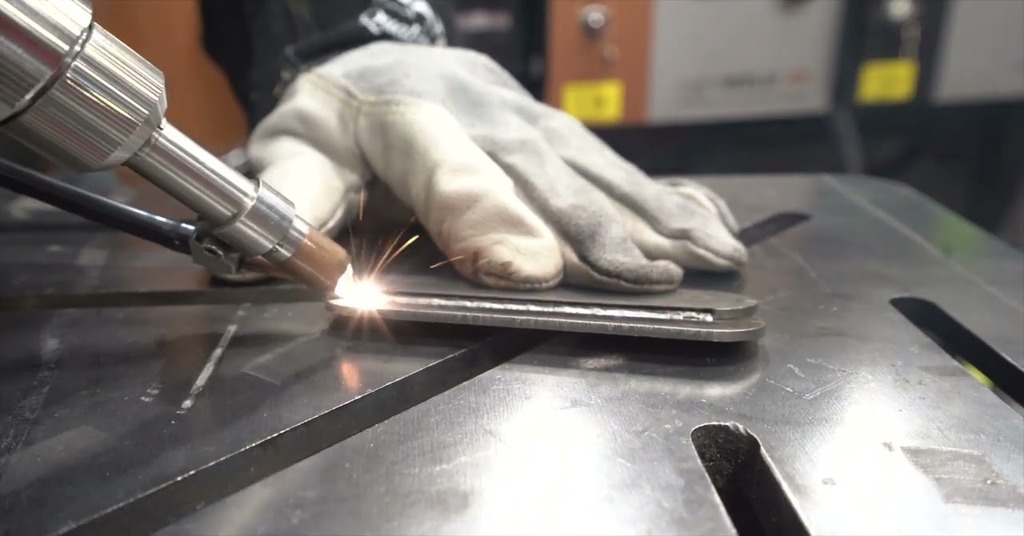
雷射或電子束焊接
不銹鋼、鈦、鋁和碳鋼等材料都是合適的材料。 激光焊接在不同的產業中,它主要用於需要更深穿透力、高精度和最小熱輸入的作業。
氣焊
氣焊是最簡單的焊接方法,它會注入一些氣體來熔化金屬板部件,金屬板部件在熔化時會熔化。通常它使用氧乙炔和氧氣等氣體。該方法非常經濟,與其他焊接工藝不同,使用氣體代替電力,並且適用於黑色金屬和有色金屬材料。 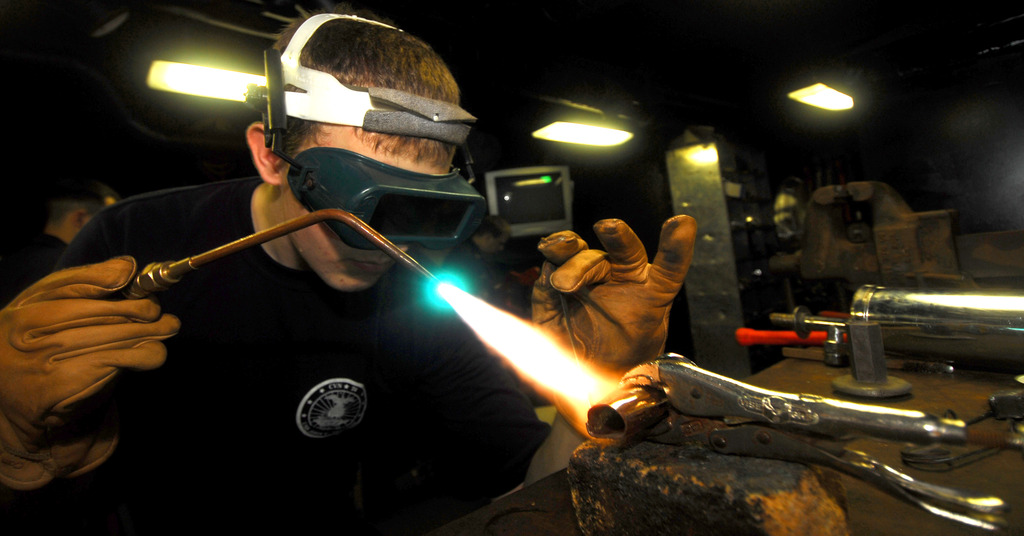
氣焊
氣焊也適用於細部件的焊接,例如螺栓、墊圈、螺帽、彈簧和螺絲的焊接。
棒焊
這是一種昂貴的金屬板焊接工藝,使用包裹在焊劑中的電極棒。不涉及任何類型的保護氣體。然而,透過覆蓋電極的焊劑的熱量在焊縫上形成焊縫,可以避免污染。
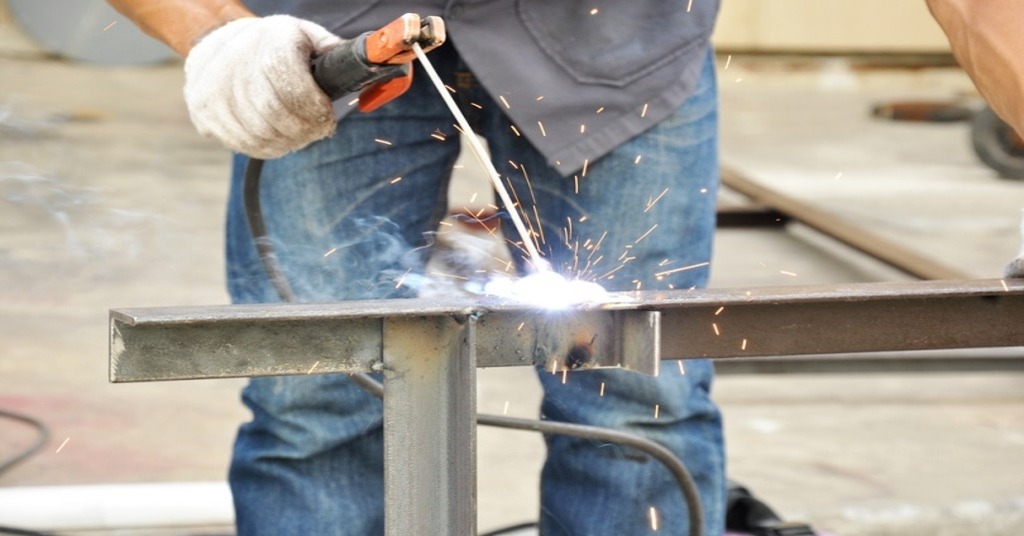
棒焊
鋼和拱等硬金屬是焊條焊接的合適選擇,主要用於鋼鐵製造、建築和造船業。
經過徹底的 了解鈑金焊接 工藝,現在我們應該根據我們使用的焊接類型將注意力轉移到使用哪個表面。
立即嘗試 Prolean!
鈑金焊接中使用的金屬類型
在討論了焊接方法之後,了解當今使用的常見金屬類型非常重要。讓我們來了解一下 金屬焊接的優點 因為每種金屬都有其獨特的性能和用途。
表:用於板材焊接的金屬、其特性和應用
| 金屬 | 物業 |
公差 (±毫米) |
厚度(mm) | 焊接速度(英吋/分鐘) | 應用領域 | 適用焊接類型 |
| 高強度鋼 | 優異的強度、良好的成型性 | ±0.05至±0.15 | 0.8 – 6.0 | 6 – 12 | 汽車,結構 | 氬弧焊、熔化極惰性氣體保護焊 |
| 鋁合金 | 輕質、無磁、耐腐蝕 | ±0.1至±0.2 | 0.5 – 8.0 | 10 – 20 | 航空航天、汽車、電子、建築 | 氬弧焊、氣體 |
| 不銹鋼 | 耐腐蝕、耐高溫、抗拉強度高 | ±0.05至±0.1 | 0.5 – 4.0 | 8 – 15 | 食品加工、炊具、餐具、手術器械 | TIG、MIG、氣體、雷射或光束 |
| 銅 | 高導電率、高強度重量比 | ±0.02至±0.05 | 0.2 – 2.0 | 5 – 10 | 電氣、電子 | 氬弧焊、氣體 |
鈑金焊接的表面考慮因素
為了獲得完美的焊縫,選擇正確且最佳的表面至關重要。以下是您經常遇到的四個表面。
- 垂直面
- 水平表面
- 平坦的表面
- 頂面
垂直面
焊軸的姿勢是直立面向焊工。在焊接過程中,熔融金屬會向下流動並堆積。因此,應控制熔體的流動,這可以透過將焊槍保持在以下角度來實現: 45°當電極位於熔池和火焰之間時,指向焊接位置。此表面適合焊條焊接。
水平表面
在這種配置中,對於焊工來說,金屬板看起來是水平的。此位置焊縫有角焊縫和坡口焊縫兩種。
角焊縫:將一個金屬零件放置或固定在另一件金屬件上,並提供熱量,直到它們熔化,形成 L 形焊接。角焊縫適用於所有表面位置。
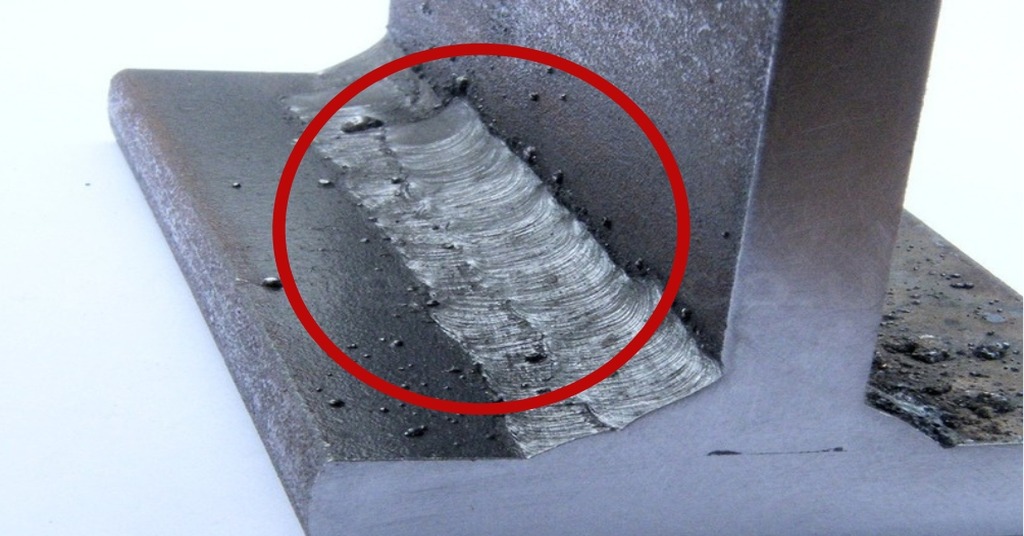
角焊縫
坡口焊縫:在坡口焊接中,金屬片以一定角度放置在彼此的頂部,當它們受到擠壓時,產生的接縫看起來像樹林。水平表面是坡口焊的合適選擇。
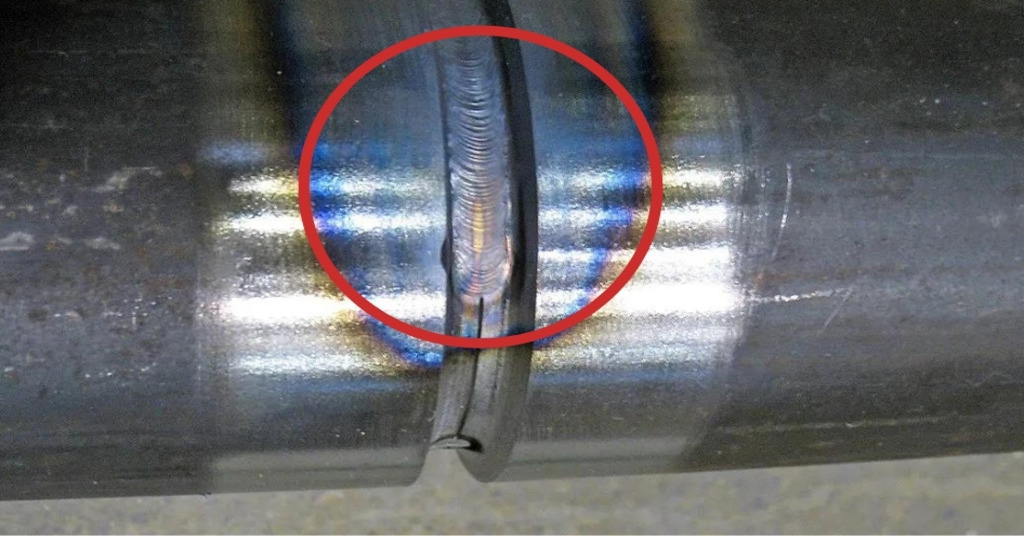
坡口焊縫
平坦的表面
在鈑金焊接中,由於位置平坦,該表面似乎是最簡單且最容易使用的表面。焊接從上表面進行,熔融絮凝物在重力的幫助下進行。最適合此表面的鈑金焊接方法是 TIG 和 MIG。
頂面
最不方便和最困難的表面,因為焊接是在頭頂上進行的,並且更有可能受到熔融金屬滴的傷害。此表面多用於棒焊方法。在這個時代,由於風險,架空面積有限。
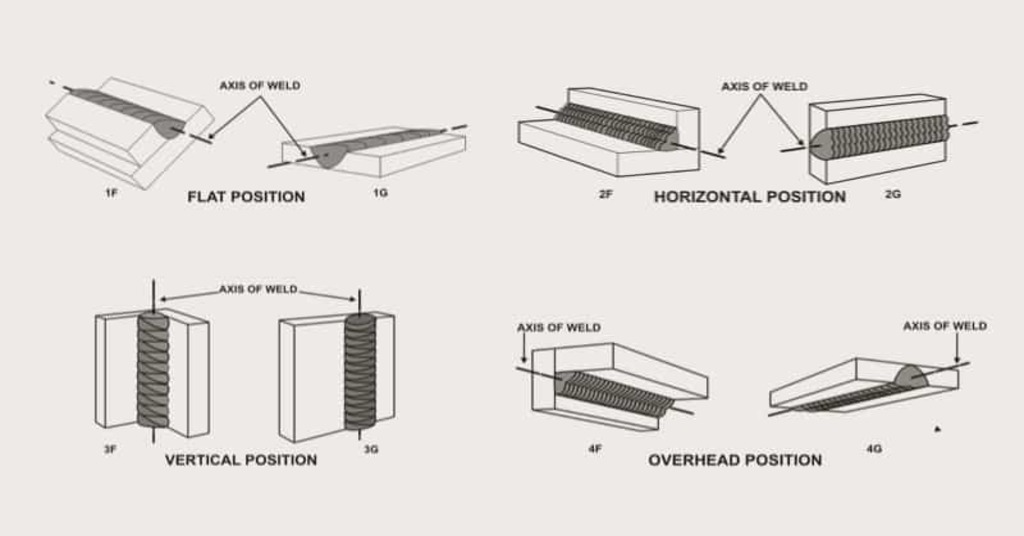
焊接位置
鈑金焊接的額外技巧
在焊接過程中應注意一些技巧,以提高品質以滿足最高標準的焊接。
- 使用適當的填充金屬:
填充金屬應具有耐腐蝕性、優異的接頭強度且持久。始終使用稀釋劑,其化學和物理性能與母材幾乎相同。
- 採用正確的焊接方法:
根據所需的焊接品質和鈑金厚度選擇焊接工藝。對於薄材料選擇 TIG 焊接,對於較薄的金屬板選擇 MIG 焊接。
- 青睞小線徑:
它適用於各種焊接工藝。小焊絲易於處理,焊接整齊,並且熔化所需的熱量較少。通常,根據金屬板材,建議直徑範圍在 0.0023 – 0.030 之間。
- 熱輸入調節:
焊接過程中對熱量的控制和調節會影響產品的最終品質。加熱不當會導致焊接包覆和燒穿等缺陷。為了避免這種情況,需要注意以下事項: 焊接缺陷從最低到最高建議加熱範圍 30 至 70 KJ/in(千焦/英吋焊接)開始。
- 選擇高氬基保護氣:
與氧氣不同,氬氣不會與金屬發生反應,這使其成為一種有益的保護氣體,尤其是在以較高濃度混合時。
立即嘗試 Prolean!
Prolean:您金屬板材焊接的唯一選擇
如果您渴望優質的鈑金製造 普羅林 是您忠實的合作夥伴。從大型專案到複雜的設計,我們致力於在鈑金製造業提供廣泛的專業服務,包括 焊接服務 這將滿足您的需求。
作為值得信賴的合作夥伴,我們隨時準備創新並將您的想法轉化為藝術創作。此外,我們還確保快速的交貨時間、適當的處理和無錯誤的結果。
加起來
鈑金焊接的最終目標是可靠 焊接服務 目的是創造一個乾淨、精緻的成品。掌握正確的方法至關重要。 焊接技術在鈑金加工行業,焊工的實務經驗和精湛技藝至關重要。航空航太、造船、汽車和建築等主要行業對這項服務都有需求。
從本文中,您可以深入了解從焊接方法到材料以及特定表面用途的重要技術細節。此外,獎勵提示還為提高您的焊接技能提供了進一步的指導。
常見問題
Q1.哪一種焊接方法適合薄金屬?
要生產精緻、精緻的焊接零件,TIG 焊接是最適合薄金屬板的方法。
Q2.可焊接的最薄材料範圍是多少?
薄金屬焊接需要在焊接過程中優化熱量的技能。 TIG焊接可以焊接0.8毫米厚度的金屬板材。
Q3. MIG 焊鋁應使用哪一種電流?
對於 MIG 焊接,直流電效率更高、速度更快。雖然交流和直流都可以輕鬆使用。
Q4.焊接時公差和厚度有什麼不同?
在金屬焊接中,公差是指與指定尺寸或參數的允許偏差或變化。而厚度是材料兩個表面之間的距離。通常以英吋 (in) 或毫米 (mm) 為單位進行測量。
Q5.鈑金焊接時應採取哪些安全措施?
安全是安全焊接工件而不造成任何傷害的關鍵. 金屬焊接所需的最常見的 PPE(個人防護裝備)是:
- 電焊頭盔
- 手手套
- 應該有圍裙
充足的通風對於避免焊接過程中產生有害煙霧也至關重要。
0 個評論