
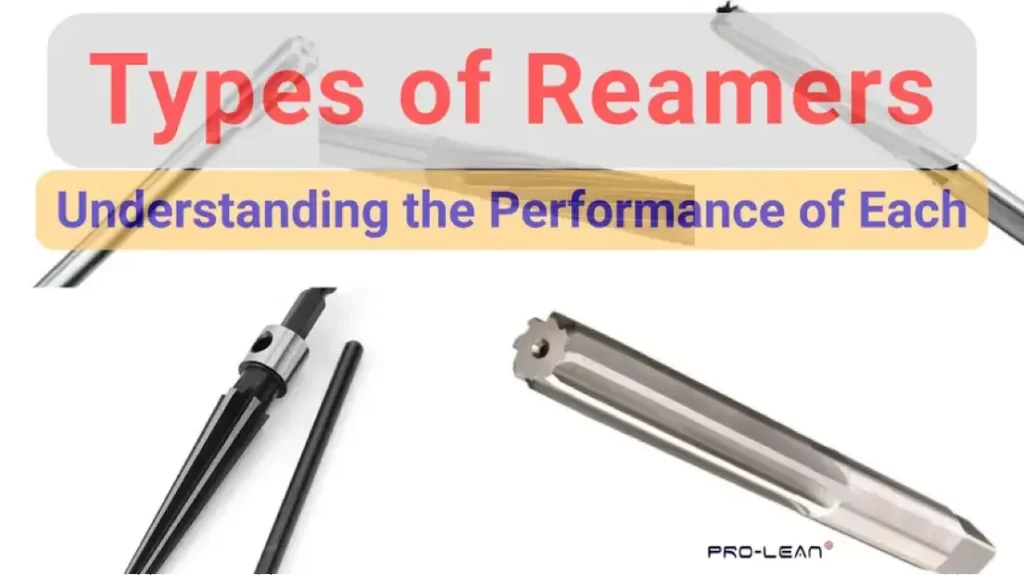
 鉸刀的類型
鉸刀的類型包括:用於操作的手動鉸刀、機用鉸刀和夾持鉸刀;用於槽形加工的直槽鉸刀和螺旋鉸刀;用於孔形加工的錐度鉸刀、殼鉸刀和浮動鉸刀;用於尺寸靈活性加工的可調鉸刀和鉸槽刀;以及用於刀具膨脹和結構的硬質合金鉸刀、高速鋼刀和可轉刀鉸刀和可轉位;
即使零件其他部分加工得完美無瑕,內部表面光潔度差和孔徑公差不一致也會導致組裝失敗。對於航空航太、液壓、汽車和模具等精密工程產業而言,此類問題可能造成極高的損失。 同樣的情況也適用於依靠鉸刀製造來達到 IT6-IT7 公差的企業——他們必須完美地選擇工具。
不同類型的鉸刀-其中一項基本要素 數控 切割工具 在精密製造領域—幫助此類行業的製造商實現更嚴格的公差和更穩定的組裝。 類型方面的重要考慮因素 擴孔工具 需要考慮的因素包括操作方法、生產數量和工件材料、孔幾何形狀以及工作性質。在精密工業中使用數控加工時,這些因素至關重要。
本文將更詳細地介紹鉸刀的類型,說明不同的設計如何適用於機械加工中孔的尺寸調整和精加工。
什麼是鉸刀?它的工作原理是什麼?
A 鉸刀鑽頭 是一種多刃旋轉切削刀具,用於將孔(鑄造孔、鑽孔或鏜孔)略微擴大至精確直徑並獲得完美表面光潔度。這是一種精加工工序,每次移除的材料量約為 0.1 毫米至 0.5 毫米。
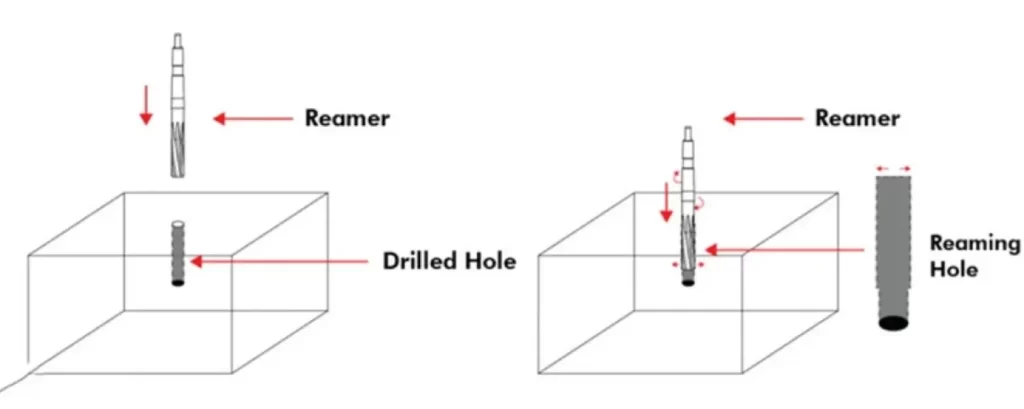
擴孔
鉸刀配有帶槽切削刃,可在加工過程中均勻地加工壁面。鉸削是一種可控制的加工工藝,能夠獲得Ra 0.4-1.6 µm 的表面光潔度。1]
對於要求軸承孔、過盈配合等組件具有嚴格公差的企業而言,即使在大規模生產中,也可以透過鉸孔來實現這些規格。
鉸刀的用途是什麼?
那麼,鉸刀是用來做什麼的呢?鉸刀用於將預先存在的孔加工成適合配合、功能或組裝的尺寸。根據鉸刀的類型,其應用包括汽車變速箱零件、航空航太銷孔、軸承座孔、夾具/工裝定位銷以及液壓閥體端口。
汽車變速器零件
汽車的軸承座、齒輪孔和軸孔對公差要求非常高。鉸刀可以確保這一點,並獲得光滑的表面。
汽車車軸
硬質合金夾頭鉸刀可提供所需的 IT6–IT7 公差 [2] 適用於數千種汽車變速箱系統。由於高速鋼鉸刀磨損快,因此不適用於此類應用。
航空航天針孔
此工具有助於確保機翼連接點和結構緊固件孔的精確圓度和直徑。 對於這類孔,採用 TiAlN 塗層螺旋槽鉸刀是最佳選擇。它專為實現高精度加工和有效清除深孔切屑而設計。由於直槽鉸刀容易出現咬合和排屑問題,因此應避免使用。
航空航天針孔
軸承座孔
鉸刀能夠可靠地幫助加工出光滑的表面光潔度和精確的直徑,用於加工殼體孔和軸承座。 對於軸承座孔而言,最實用的選擇是殼體鉸刀,因為它能以相對較低的單孔刀具成本獲得所需的表面光潔度。雖然也可以使用整體硬質合金鉸刀,但其較高的成本通常是一個需要考慮的因素。
夾具/工裝銷定位
鉸孔可提供夾具板孔、襯套和定位銷孔所需的重複性。
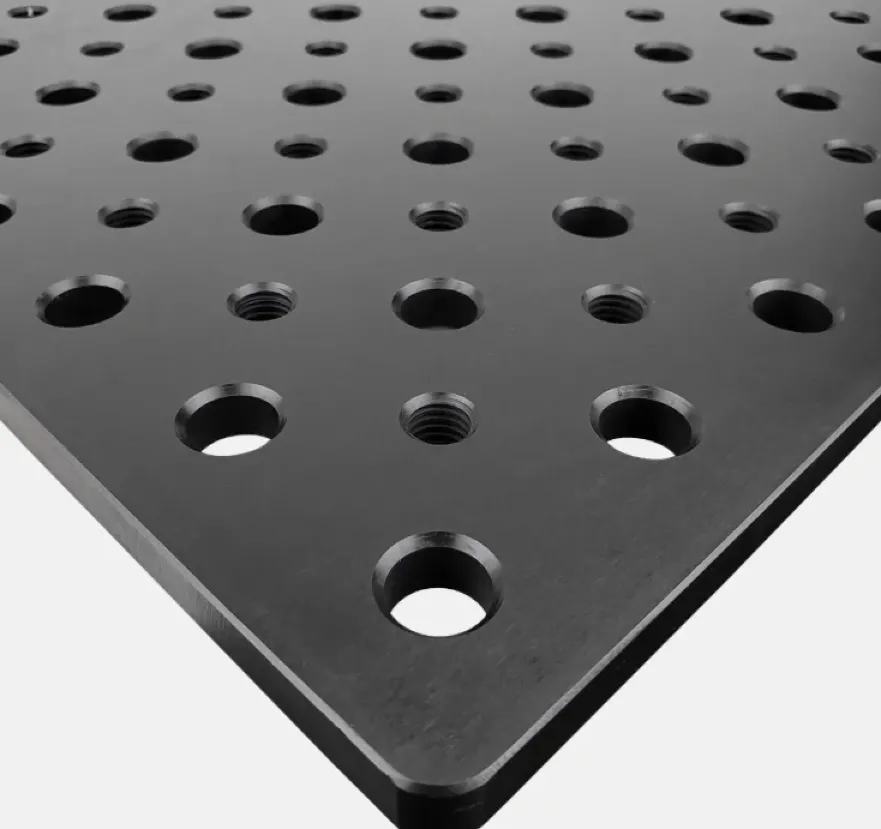
夾具板孔
使用整體硬質合金夾頭鉸刀,可以消除銷孔偏差的風險,從而確保每批加工結果的一致性。
液壓閥體端口
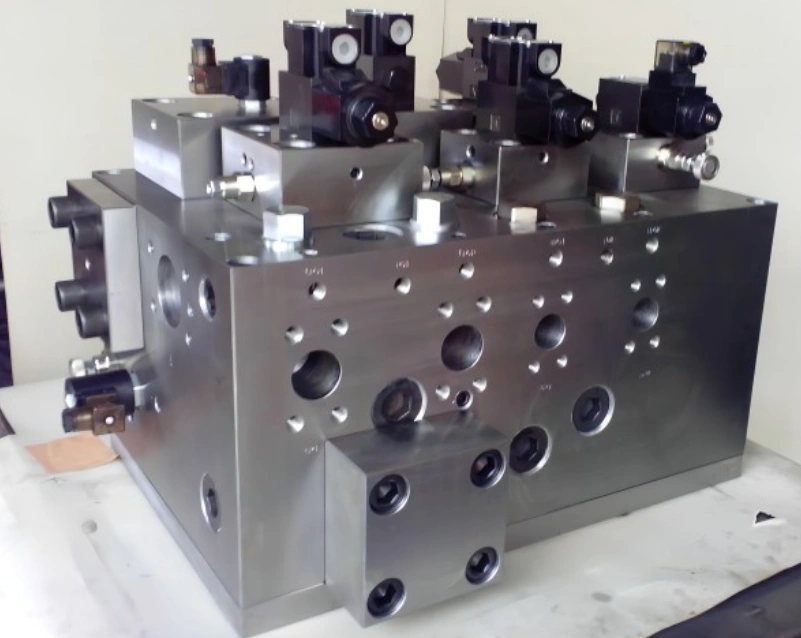
液壓閥塊
閥座和閥芯孔的表面光潔度和精確的孔徑幾何至關重要。採用鉸孔技術可以實現這一點,從而獲得卓越的密封性能。 對於這些特性而言,鍍鉻氮直槽鉸刀是最佳選擇。直槽設計優化了孔徑幾何形狀,而鍍層則可防止其附著在黃銅和不銹鋼閥體上。
如果沒有 CrN 塗層,材料黏附的風險很高,閥體可能會過早磨損。
各種類型的鉸刀
鉸刀的類型可以根據操作方法、孔幾何形狀、刀具材料、槽型設計和可調節性進行分類。
按操作方法分類的鉸刀
- 手動鉸刀 這些部件需要手動操作,通常使用絲錐扳手。這種方案不適用於批量生產。
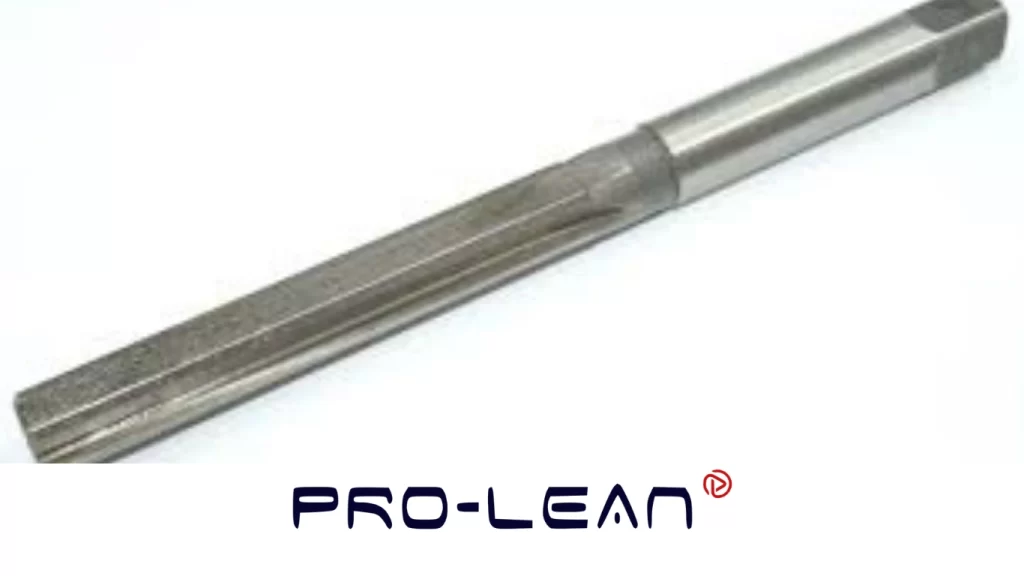
手鉸刀
- 機用鉸刀 機用鉸刀由車床或CNC工具機驅動。因此,它們適用於對精度和一致性要求極高的生產作業。
- 卡盤鉸刀 – 這種生產型鉸刀在CNC工具機中很常見。它的特點是採用直卡盤設計,可與筒夾或卡盤嚙合。
按孔幾何形狀分類的鉸刀
- 錐形鉸刀 錐形鉸刀是一種長錐形刀具,其柄部至末端呈錐形。錐形鉸刀非常適合加工用於銷連接和主軸介面的錐形孔。
- 殼式鉸刀 這種圓柱形切削頭短而粗,中心中空,用於連接軸桿。由於其殼體可更換,這種鉸刀經濟高效,適用於大直徑孔的精加工。
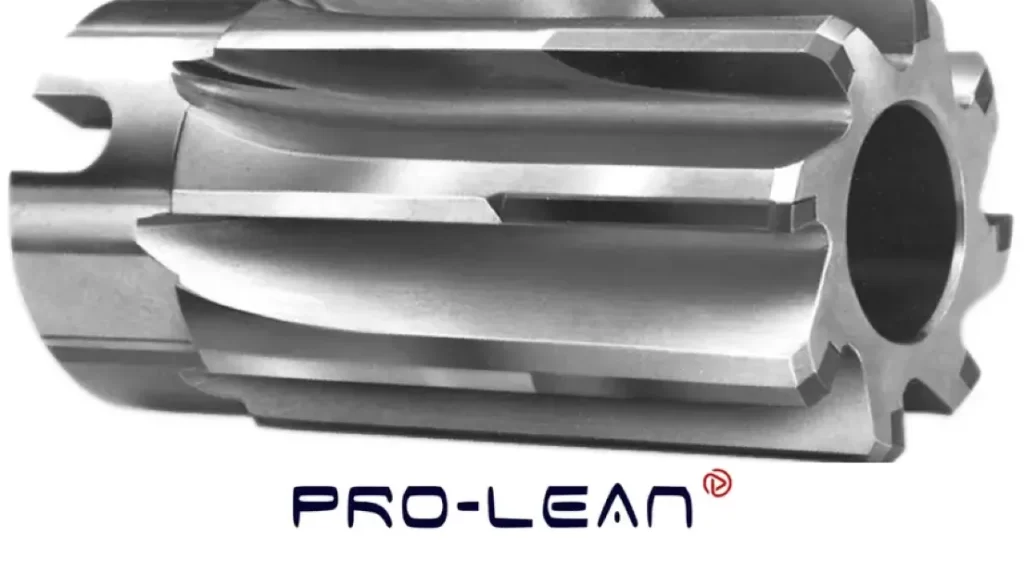
殼擴孔器
- 浮動鉸刀 – 此類刀具的主要特點是採用滑動式或彈簧式刀架。這種設計允許輕微的橫向移動,從而可以容忍輕微的孔與主軸錯位。
注意,如果孔和主軸對齊良好,則固定鉸刀是更簡單、更經濟的工具。
按刀具材料和結構分類的鉸刀
- 硬質合金鉸刀 硬質合金鉸刀的外觀可能與高速鋼鉸刀略有相似,但硬質合金刀具的刀刃更脆。雖然價格相對較高,但使用壽命較長。
- 高速鋼鉸刀 經典的銀色表面處理是高速鋼鉸刀的主要特徵之一。它常用於加工低碳鋼和鋁等材料,並且易於磨利。
- 可轉位鉸刀 刀具頭部的嵌件槽用於固定可更換的硬質合金刀片,避免了刀具更換成本。
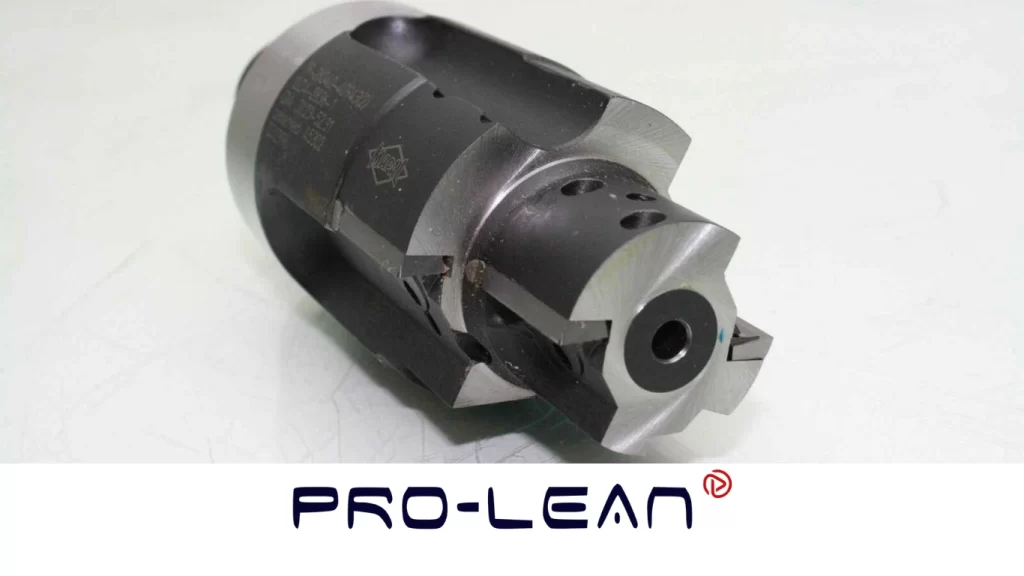
可索引鉸刀
按槽型分類的鉸刀
螺旋槽鉸刀與直槽鉸刀的選擇主要取決於加工深度和排屑需求。更多相關資訊如下。
- 直槽鉸刀 該刀具的切削刃沿著軸線完美對齊。其對稱的外觀使其易於識別。該設計簡單且常見。製造商通常使用直槽鉸刀在大多數材料上加工標準通孔。
- 螺旋槽鉸刀 – 此鉸刀具有螺旋扭曲的凹槽,從而呈現出類似麻花鑽的外觀。
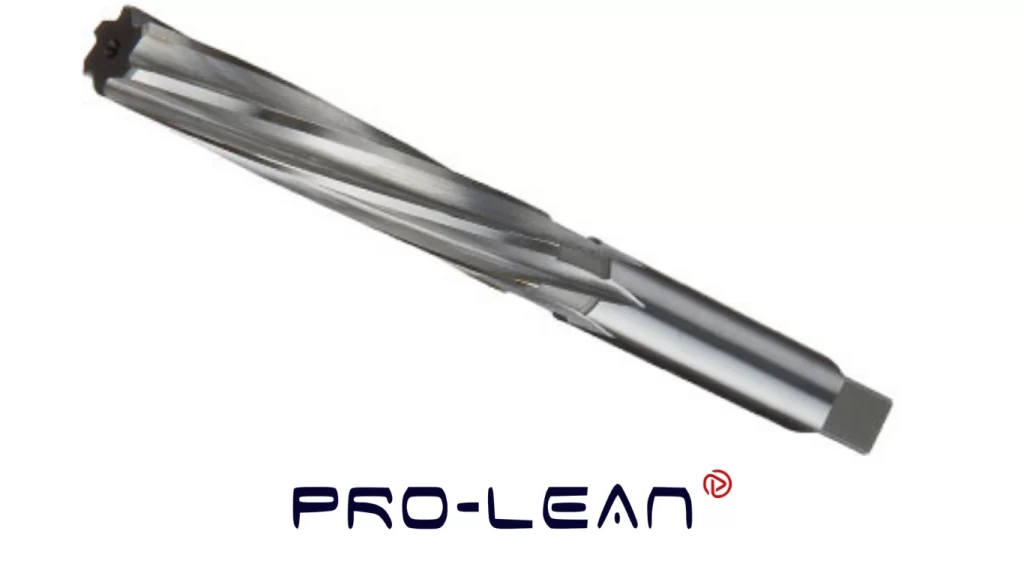
螺旋槽鉸刀
按可調式分類的鉸刀
- 可調式鉸刀 可調式鉸刀的特點是刀體周圍有可更換的刀片。無需更換工具即可輕鬆調整鉸刀尺寸。這種分段式設計使其有別於固定式鉸刀。此類鉸刀最適合小批量加工。
- 擴孔鉸刀 – 此鉸刀的刀尖附有一個螺桿,其作用是在刀具前進時將切削刀片向外推。該刀具主要用於原型製造和維修項目。
哪種鉸刀的柄部是方形的?
手用鉸刀採用方形柄。這種刀具的形狀設計是為了方便與手搖扳手或絲錐扳手配合使用。 由於這是區分手用鉸刀和機用鉸刀的最佳方法,因此,方柄鉸刀不適用於工具機加工,既不可靠也不安全。在機床上使用方柄鉸刀很可能會損壞刀具或工件。
立即嘗試 Prolean!
鉸刀的組成部分
鉸刀的解剖結構包括刀體/柄部、槽幾何形狀、切割刃(槽)、倒角導程和邊緣。
以下是各部件的更多詳細資訊。
- 身體/柄部 – 此零件連接或安裝到工具機的夾頭或卡盤上。它應該足夠堅固,以控制跳動。
- 長笛幾何形狀 螺旋槽和直槽控製刀具的剛性、切屑流動和整體切削作用。決定螺旋角和刀槽數量的因素包括孔徑和材料類型。
- 切削刃(槽) – 這是鉸刀同樣至關重要的部件,其作用是從孔壁上去除材料。它的鋒利度決定了最終能達到 Ra 3.2 還是 Ra 0.4 的表面粗糙度。
- 倒角鉛 這是刀具的斜角尖端,它首先接觸孔。倒角導程還能引導鉸刀進入孔內,並均勻分配切削力。
- 保證金 這些是沿著笛身縱向排列的狹窄凸緣或材料條。它們不會切割笛身表面;相反,它們起到拋光和摩擦的作用。
需要考慮的鉸刀幾何形狀
倒角形狀、螺旋角和槽型是影響加工性能最關鍵的幾何參數。這些變數組合不當會導致表面光潔度差、公差過大,並縮短刀具壽命。
- 倒棱 這是刀具的斜角刀尖。 45°倒角足以應付大多數常規生產加工。為了延長刀具壽命,需要更長的倒角,因為它包含更多的切割刃,從而延長刀具壽命。 倒角過短是不理想的,因為它會加劇刀具磨損,尤其是在大量生產中。
- 螺旋角 這是刀體周圍螺旋槽的角度。建議採用較大的螺旋角,以提高表面光潔度並最大限度地減少顫動。
- 笛型 – 直槽因其經濟高效且易於取得,在製造通孔方面廣受歡迎。
對於深孔和盲孔而言,螺旋槽是必不可少的選擇。 從根本上講,螺旋槽鉸刀與直槽鉸刀的選擇取決於加工通孔還是盲孔。
常用鉸刀材料
鉸刀的主要材質有高速鋼、硬質合金和鈷合金。選擇哪種鉸刀進行金屬加工取決於加工量和材料硬度。
高速鋼鉸刀
高速鋼鉸刀是通用鉸刀中最受歡迎的選擇。它們是加工鋁、不銹鋼等金屬的可靠工具。其前期成本低、性能可靠、易於磨削等優點不容忽視。 與硬質合金不同,高速鋼鉸刀在加工鋁、不銹鋼或低碳鋼時很少會破裂。
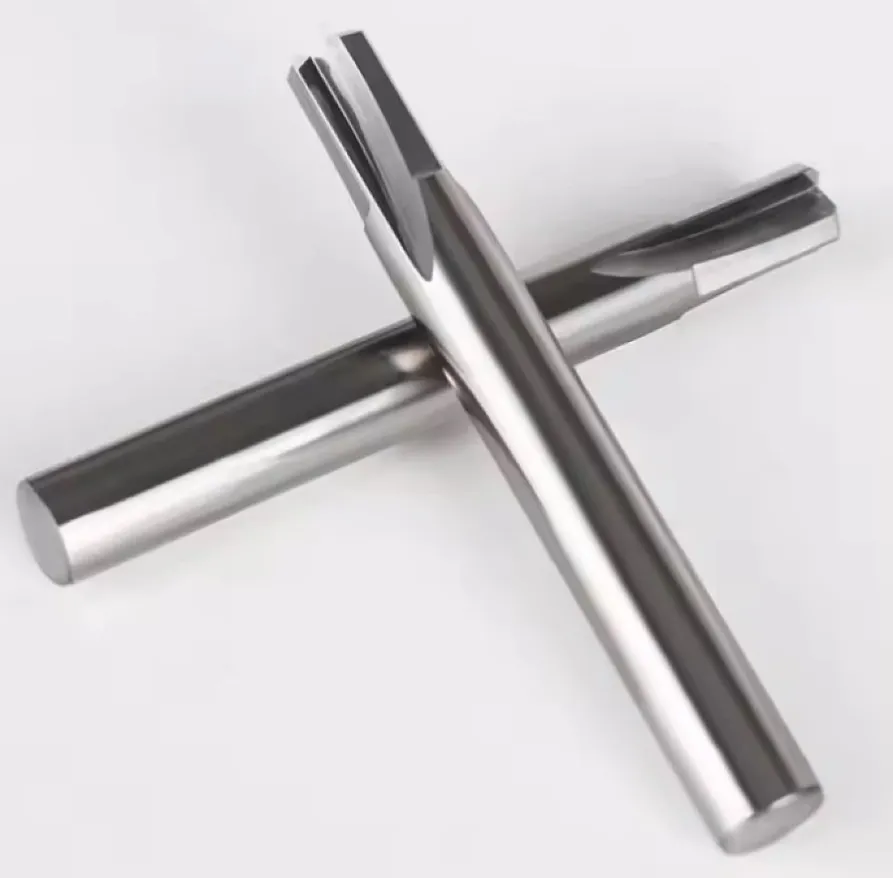
高速鋼鉸刀
硬質合金鉸刀
當需要對硬化材料進行快速、耐磨的加工時,硬質合金鉸刀是首選。高速鋼鉸刀磨損迅速且加工效果不佳的情況下,硬質合金鉸刀往往能表現出色。
鈷鉸刀
這些鉸刀含有8%的鈷,通常與高速鋼合金化。因此,這種鉸刀既具有鈷的硬度,又具有高速鋼的韌性。 高速鋼鉸刀價格更實惠,因此只有當材料硬度要求時才應該放棄高速鋼鉸刀而改用鈷鉸刀。
鉸刀表面塗層的類型
請注意,鉸刀通常會進行塗層處理以提高性能。鉸刀常用的表面塗層有 TiAlN(也稱為 AlTiN)、TiCN(碳氮化鈦)、TiN(氮化鈦)和 CrN(氮化鉻)。
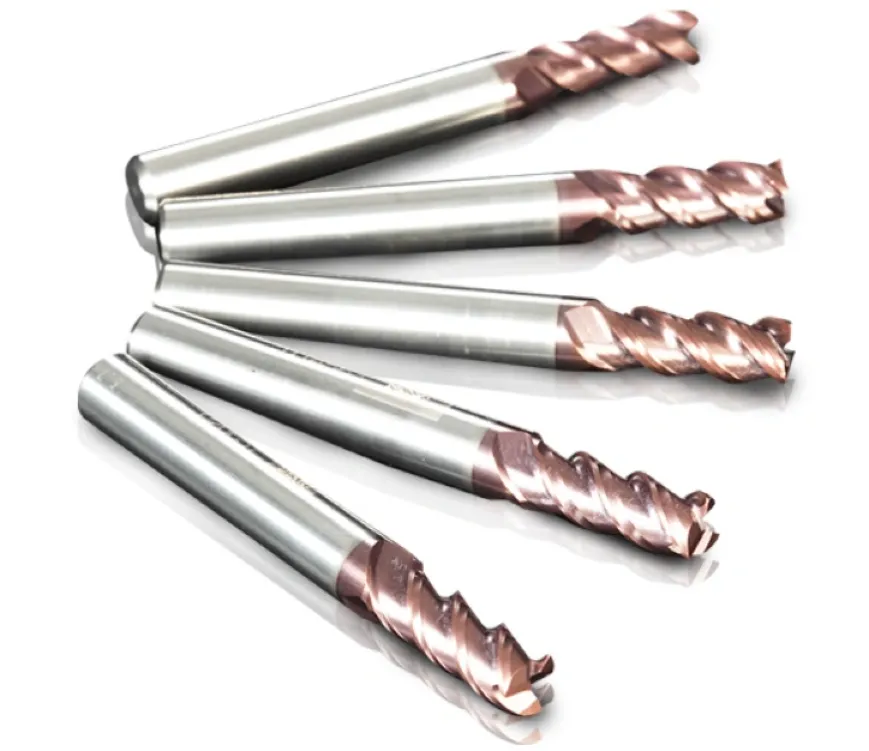
TiAlN塗層
- 氮化鋁鈦 (AlTiN) – 非常適合高溫環境
- TiCN(碳氮化鈦) – 最適合耐磨性
- TiN(氮化鈦) – 金色,並以其通用性能而聞名。
- CrN(氮化鉻) – 最適合有色金屬材質。可增強耐腐蝕性。是鋁、黃銅、紫銅和不鏽鋼的理想塗層。
塗層應與材料相符。否則,例如在不銹鋼上塗覆氮化鈦,會導致刀具磨損更快,性能下降。
立即嘗試 Prolean!
如何使用鉸刀
擴孔鑽的使用包括預鑽孔、控制進給速度、正確拔出和跳動檢查。
第一步:預鑽孔
首先鑽孔以獲得鉸刀尺寸,對於較大的孔徑,留出約 0.5 毫米的材料,對於較小的孔徑,留出最多 0.3 毫米的材料。
步驟二:控制進給速度
採用穩定的進給速度,進給速度約為等效鑽速的50%。進給過程中使用切削油或冷卻液。
步驟 3:正確提款
鉸刀在帶載狀態下絕對不能反轉,否則切割刃容易崩刃。應在正常(正向)旋轉的同時將其拔出。
第四步:跑偏檢查
生產運作前應進行主軸跳動驗證。千分錶是完成此項工作的理想工具。建議將跳動精度控制在 0.005 毫米以內,以避免孔徑公差問題。
如何選擇合適的鉸刀進行加工
選擇鉸刀的四個決定因素是操作方法、生產量和工件材料、孔幾何形狀和工作性質。
操作方法
手用鉸刀僅適用於維護或組裝作業。浮動鉸刀是校正主軸與孔之間偏差的可靠選擇。簡而言之,作業類型決定了最佳鉸刀的選擇。
生產量和工件材料
高速鋼的磨損速度比硬質合金鉸刀快,因此只應在小批量混合材料加工作業中指定使用。 對於鑄鐵或硬化鋼等較硬材料的大批量加工,使用硬質合金鉸刀效果更好。
孔幾何形狀
直槽鉸刀在加工通孔(最常見的孔型之一)方面非常有效。但由於盲孔需要完美無瑕的排屑,因此螺旋槽鉸刀是理想之選。如果孔徑較大,例如 20 毫米,則使用殼體鉸刀效果最佳。
工作性質
最後,也要考慮工作性質,特別是標準工作與非標準工作的差異。對於非標準孔或一般維護工作,可調式鉸刀就成了一個不錯的選擇。 生產環境對重複性和品質要求更高,因此更傾向於使用固定直徑高速鋼鉸刀。
鉸刀、鏜刀和鑽頭的區別
兩者之間存在常見的混淆 擴孔工具鏜孔工具和鑽頭。然而,這三種工具在功能、材料去除量、表面光潔度、公差和理想應用方面各不相同。 例如,鑽頭和擴孔器的區別在於,一個工具用於鑽孔,而另一個工具用於完成鑽孔。
這些差異體現在下表中。
|
元件 |
鉸刀 |
鑽孔工具 |
鑽頭 |
|
主要功能 |
精加工出直徑和表面光潔度精確的孔 |
修正並擴大現有孔 |
開一個新孔 |
|
移除的材料 |
約 0.1–0.5 毫米 |
大小不一,但通常可達幾毫米。 |
全孔徑 |
|
達到耐受程度 |
IT6–IT7 [2] |
IT7–IT9 [2] |
IT11–IT13 [2] |
|
表面處理 |
Ra 0.4–1.6µm [1] |
Ra 1.6–3.2 µm [1] |
Ra 6.3–12.5 µm [1] |
|
適用場景 |
定位銷孔、過盈配合、精密組裝 |
調整孔位,單點精加工 |
孔洞形成,材料去除 |
在結論
鉸刀雖然看起來簡單,但大多數都是結構複雜的工具,在精密工程領域備受重視。從手動鉸刀到客製化高速鋼鉸刀,鉸刀的種類繁多。 擴孔工具 毫無疑問。 所用鉸刀的類型取決於材料、預期表面光潔度、所需孔公差、應用和加工能力。
在ProleanTech,精密鉸刀製造的關鍵在於刀具與公差的完美匹配。我們深知,選擇合適的鉸刀類型,是避免代價高昂的返工,實現精準配合的關鍵所在。
那麼,您是否已經確定要使用哪種鉸刀?或者您是否正在考慮孔的幾何形狀和公差?我們可以提供協助。請聯絡我們的工程團隊,制定完美的鉸孔方案,或索取您的加工項目免費報價。
參考
[1] https://geomiq.com/blog/cnc-machining-surface-roughness-guide/
[2] https://en.wikipedia.org/wiki/IT_Grade
[3] https://www.asme.org/codes-standards/find-codes-standards/b94-2-reamers
[4] https://www.nature.com/articles/s41598-025-16424-4
[5] https://www.customtool.com/blog/tool-coating-differences/
[6] https://monaghantooling.com/high-performance-reaming-for-low-surface-finish/
0 個評論