TPE注塑成型
TPE注塑成型是一種可靠的生產具有柔韌性和彈性的零件的方法。它使用熱塑性彈性體(TPE)作為原料。製造商使用這種類型的注塑成型工藝。 注塑成型 適用於耐用、靈活、形狀複雜的零件。
您可以考慮採用TPE注塑成型製程來生產醫療、汽車和消費品中觸感柔軟的零件。它也適用於製造墊圈、避震器、O型環和電纜絕緣層。 這種經濟高效、精準快捷的製程首先進行材料準備,其中包括將材料乾燥至低含水量。後續步驟包括熔化、注塑、冷卻、脫模和後處理。
在材料選擇方面,常用的子類型包括TPU(熱塑性聚氨酯)、TPS/SBC(苯乙烯嵌段共聚物)和TPV(熱塑性硫化橡膠)。根據所用材料的不同,其特性包括耐化學性、耐疲勞性、耐熱性和輕質。 本文詳細介紹了TPE的射出成型工藝,包括其優點、限制、應用,以及與替代材料的比較。
什麼是TPE注塑成型?
TPE注塑成型是利用標準注塑機將熱塑性彈性體(TPE)製成柔韌的橡膠狀製品。將熔融狀態的彈性體注入模腔,待其固化冷卻後,即可從模具中取出成品。所得產品兼具熱塑性和彈性。
什麼是 TPE?
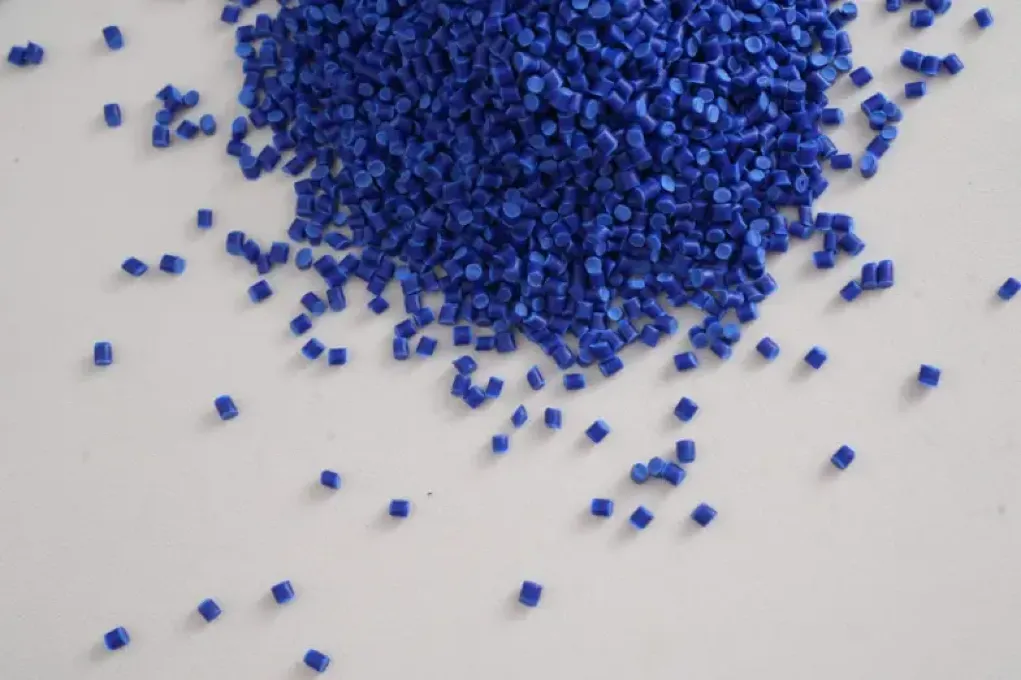
熱塑性彈性體(TPE)是一種兼具熱塑性塑膠的可加工性和橡膠的彈性的聚合物材料。由於這種特性,它通常被稱為熱塑性彈性體橡膠。 它與普通橡膠不同,因為當溫度達到TPE熔點時,它可以熔化並重新塑形。它可以像純熱塑性塑膠一樣進行射出成型。
TPE塑料
TPE材料使製造商能夠將柔韌性和抗疲勞性與自動化生產相結合。他們可以避免傳統橡膠較長的硫化時間,並生產出可靠的彈性體零件。
TPE有哪些優勢?
在射出成型製程中,我們建議使用TPE材料,原因如下:
- 加工性能優異-達到TPE熔點時會軟化
- 安全性-高品質TPE材質不含重金屬或增塑劑。
- 易於回收利用-熔化和再加工
- 在不同應用上具有高度適應性
TPE的缺點是什麼?
但是,我們也意識到TPE材料有以下限制;
- 最常見的熱塑性彈性體耐熱性有限
- TPE模塑件的成本往往很高,尤其是對於價格較低或一次性用品而言。
- 普通熱塑性彈性體(TPE)的耐化學性有限。
- 有些熱塑性彈性體(TPE)很容易變形。
熱塑性彈性體(TPE)的類型
注塑成型中最常使用的TPE材料類型有TPS/SBC(苯乙烯嵌段共聚物)、TPU(熱塑性聚氨酯)、TPO(熱塑性烯烴)、TPV(熱塑性硫化橡膠)、TPEE/COPE(熱塑性聚酯彈性體)和PEBA(聚醚嵌段醯胺)。
TPS / SBC(苯乙烯嵌段共聚物) 這是射出成型中最常見的TPE材料類型。它加工性能良好,在包覆成型應用中能實現無縫融合。然而,該材料的耐高溫性和耐溶劑性有限。
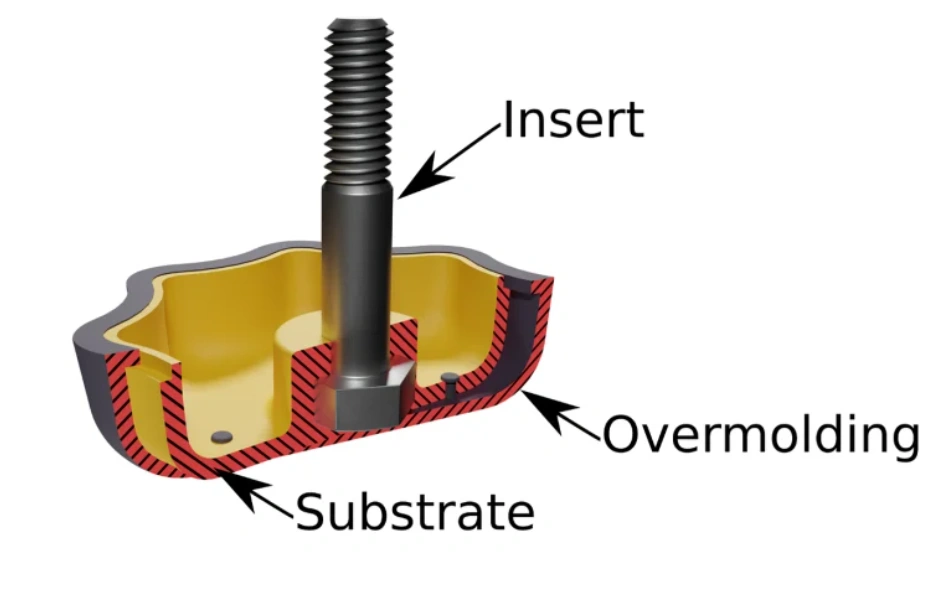
TPE包覆成型
替代文字:圖示TPE包覆成型層-基材、包覆層和螺紋金屬嵌件-並附有標註註釋
TPU(熱塑性聚氨酯) TPU材質機械強度高、耐磨損,同時又柔韌透明,因此非常適合用於製造保護零件。
TPO(熱塑性烯烴) TPO材料價格低廉、重量輕、柔韌性適中。但是,它的彈性和耐熱性有限。
TPV(熱塑性硫化橡膠) – 這種TPE的性能與硫化橡膠一樣出色。
TPEE / COPE(熱塑性聚酯彈性體) 這種材料強度高、抗疲勞。結合這些特性以及良好的尺寸穩定性,使其適用於要求苛刻的應用領域,例如汽車行業。
COPE
PEBA(聚醚嵌段醯胺) 最後要介紹的是 PEBA,這是一種輕質彈性體,在低溫下表現優異。
射出成型用不同類型TPE概述表
以下是一個概述表,顯示了不同類型 TPE 的性能比較,包括密度、耐化學性、耐溫性、尺寸穩定性、彈性和耐磨性。
|
TPE類型 |
密度g /cm³ |
化學耐受性 |
溫度 抵抗性 |
彈性 |
尺寸穩定性 |
耐磨性 |
|
TPS/SBC |
0.89-1.10 |
中等 |
低至中等 |
高 |
中等 |
中等 |
|
TPU |
1.10-1.25 |
固德 |
中等至高 |
高 |
固德 |
優 |
|
TPO |
0.88-1.05 |
固德 |
中等 |
中等 |
固德 |
中等 |
|
冠捷 |
0.95-1.10 |
優 |
高 |
高 |
固德 |
固德 |
|
TPEE / COPE |
1.10-1.30 |
優 |
高 |
中等至高 |
優 |
優 |
|
百巴 |
1.00-1.02 |
固德 |
低 |
很高 |
固德 |
固德 |
TPE注塑的優點
TPE注塑成型因其生產週期短、可回收利用、尺寸精度高、表面光潔度好等優點而備受青睞。
- 更快的循環時間 無需像傳統橡膠那樣進行硫化
- 可回收性 廢棄的TPE可以進行再加工和回收。
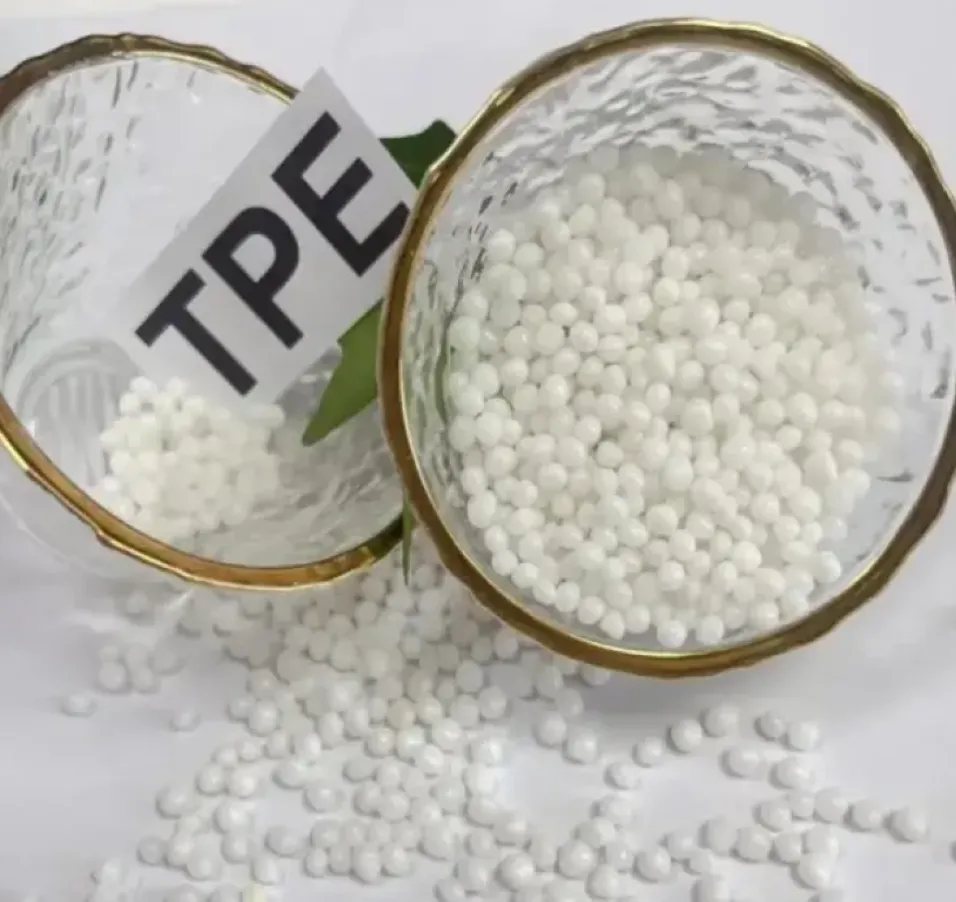
回收TPE顆粒
- 尺寸精度 – 熔體流動穩定,收縮率可預測,因此可以預測零件公差。
- 優異的表面光潔度 – TPE材質能夠複製模具的紋理。
TPE注塑成型的局限性
TPE在射出成型應用的限制包括以下幾點;
- 某些熱塑性彈性體橡膠的耐溫性相對較低。
- 某些材料的耐化學性較差。
- TPE注塑件的最佳性能取決於一系列要求—材料、設計和製程控制。
TPE注塑成型工藝
TPE注塑成型製程的五個主要階段是材料準備、材料熔化、注射、冷卻和零件脫模。
第一步:材料準備
TPE顆粒在80℃下乾燥數小時。此步驟旨在將水分含量降低至0.05%以下。
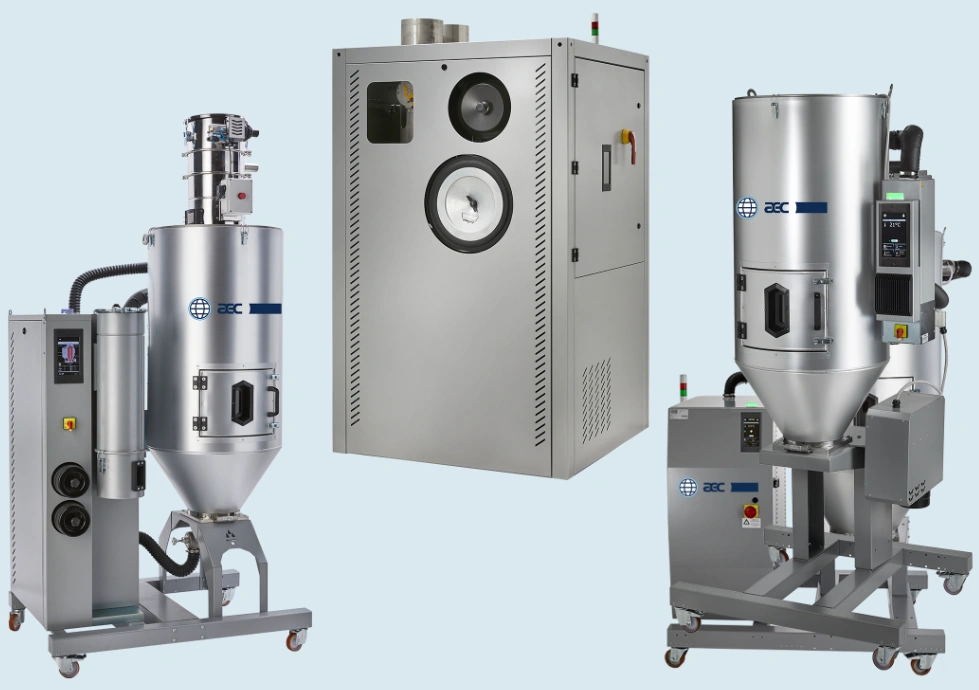
塑膠顆粒乾燥設備
步驟2:材料熔化
將TPE顆粒放入註塑機(螺桿式)。將顆粒加熱至熔融狀態(約170℃-230℃)。
第四步:注射
在壓力設定並控制得當後,熔融材料被注入模具中。材料流入精密模腔。建議採用多階段注射工藝,即初始階段注射速度較慢,待空氣排出後再加速注射速度。
第四步:冷卻
模腔填充完畢後,熱塑性彈性體橡膠有充足的時間冷卻固化。將溫度保持在 30 至 70°C 之間,可確保均勻固化,防止零件翹曲變形。
步驟 4:零件彈出
冷卻並達到所需的結構特徵後,成型件即可脫模。根據特定要求,該零件可以直接進行組裝,也可以先進行後處理。
TPE注塑成型過程中需要考慮的因素
TPE注塑成型過程中需要考慮的三個主要因素是模具設計、TPE材料和檢驗。
- 精準的模具設計 ——諸如澆口、冷卻通道和排氣孔的正確位置等設計措施至關重要。它們能夠促進模具內流體的均勻流動,並防止模具缺陷。
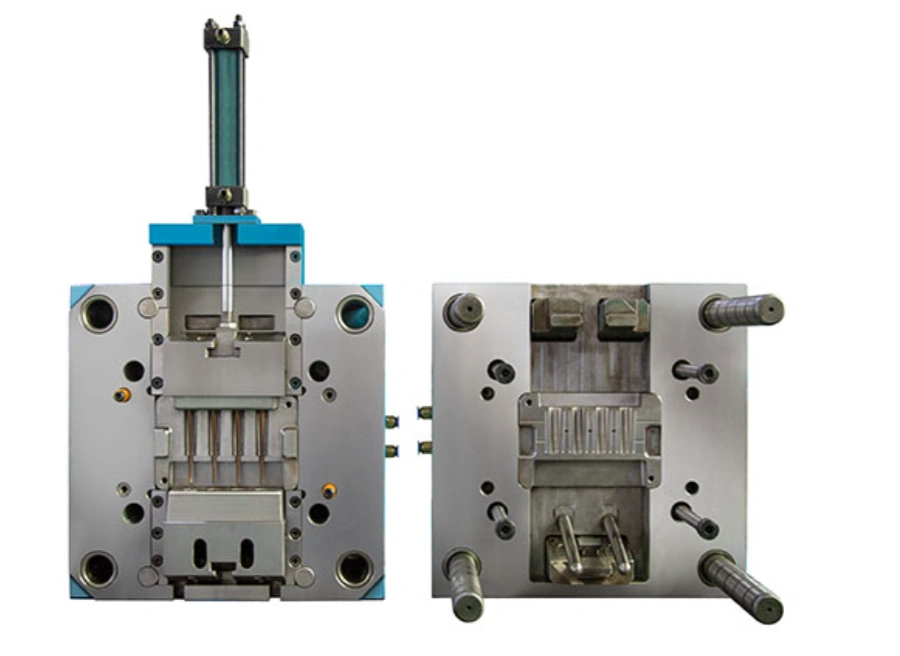
TPE模具
- 優質TPE材料 – 使用合適的TPE等級可確保成型製程中的相容性和成型零件的耐用性。
- 定期檢查 – 對生產過程進行定期檢查,確保零件生產品質正確、穩定,且無缺陷。
立即嘗試 Prolean!
熱塑性彈性體注塑成型設計指南?
熱塑性彈性體的有效射出成型取決於幾個重要的設計準則,包括正確的澆口位置、正確的拔模角度、分型線位置、均勻的壁厚以及圓角/半徑。
正確的閘門位置 澆口的位置應經過精心設計,以確保模具流的平衡。
正確的拔模角度 – 使用正確的拔模角度可確保零件順利脫模,即使對於較軟的彈性體也能防止損壞。
分型線放置 合理設計的分型線可以簡化製造流程並最大限度地減少飛邊。
壁厚均勻 – 一致的壁厚確保均勻冷卻和收縮
圓片/弧度 將這些特徵倒圓可減少應力集中並改善熔體流動性。
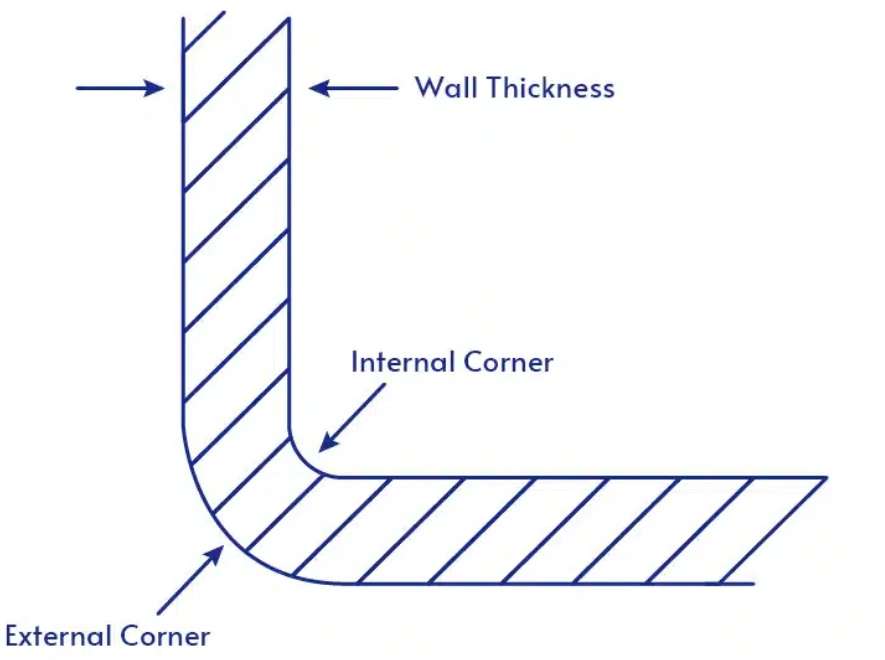
圓角內角和外角
TPE注塑應用
TPE材料零件廣泛應用於汽車、醫療、消費品、電氣電子和一般工業應用領域的注塑成型加工。
汽車業 – TPE 可製造耐用且柔韌的汽車零件,例如密封件、內裝件和墊圈。
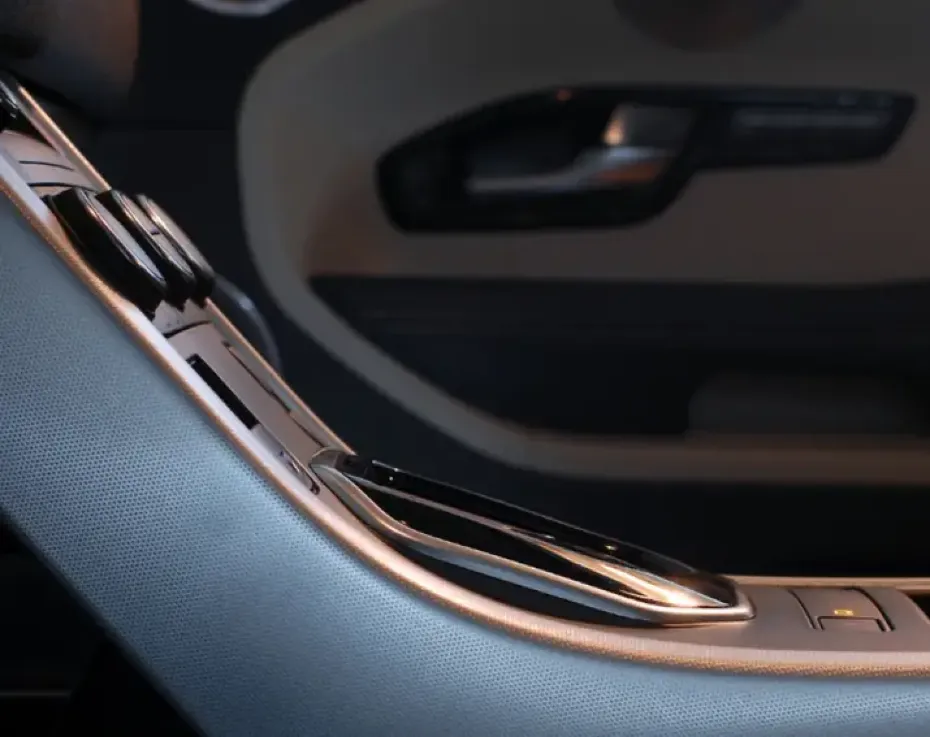
汽車內裝組件
Medical – 對清潔度和耐用性要求較高的醫療零件,例如密封件和導管
消費品 TPE材料非常適合製作家用物品和工具的握柄和把手。
電氣與電子 – 這些零件包括連接器密封件和電纜絕緣層。
一般工業應用 – TPE注塑成型在該領域的應用實例包括聯軸器、套筒和減振器。
立即嘗試 Prolean!
TPU和TPE注塑成型有什麼差別?
射出成型中的熱塑性彈性體 (TPE) 和熱塑性聚氨酯 (TPU) 在機械性能、加工特性和常見應用方面有所不同。 TPU通常比大多數TPE塑膠更耐磨、更耐用,而且拉伸強度也更高。
TPE包覆成型製程可提供更高的柔韌性和柔軟度,尤其適用於觸感柔軟的包覆成型製程。 由於TPE熔體黏度較低,其包覆成型和其他製程通常更容易操作。而對於TPU,這些製程可能需要對加工條件進行更嚴格的控制。
TPE和TPR哪個比較好?
為了提升使用者舒適度,我們建議使用質地更柔軟的熱塑性彈性體(TPE)。如果您希望產品更堅固耐用,熱塑性橡膠(TPR)是注塑成型的更佳材料。
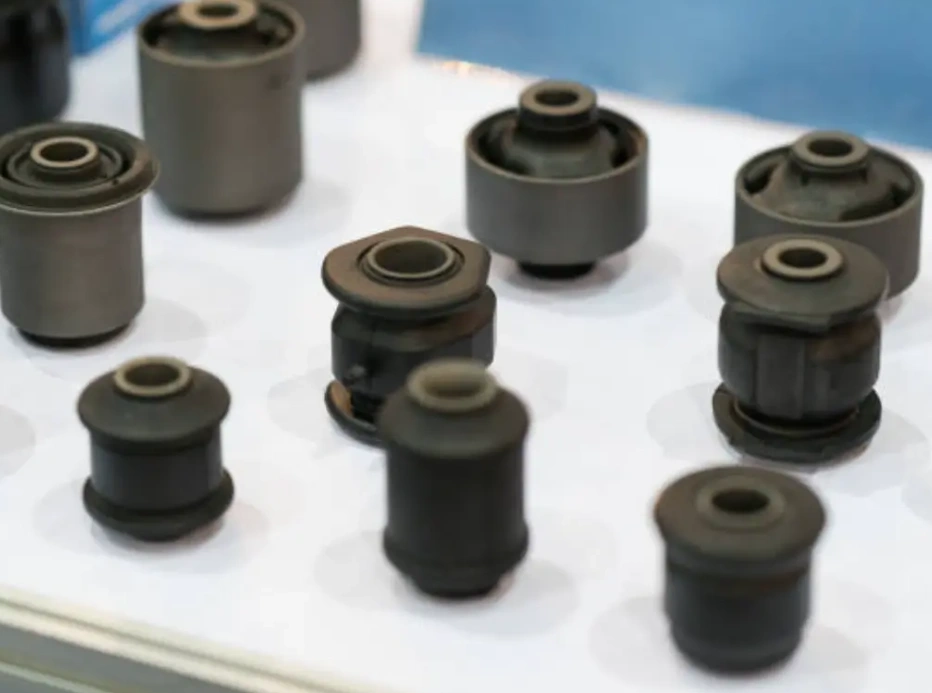
TPR 成分
一般來說,射出成型用TPE和TPR的選擇取決於使用要求,包括耐用性、柔軟性和環境因素。
熱塑性彈性體與矽膠注塑成型
熱塑性彈性體與矽膠的比較通常涉及包覆成型、可重塑成型、相容性、食品安全性、耐久性和抗紫外線性能等方面的差異。下表總結了這些差異。
|
Property |
熱塑性彈性體 |
矽膠 |
|
包覆成型 |
與ABS、PP和其他塑膠具有極佳的黏合性 |
它通常會與其他矽膠黏合。 |
|
重塑 |
易於重熔和再加工 |
固化後不可再加工 |
|
相容性 |
與熱塑性塑膠具有廣泛的兼容性 |
有限的兼容性 |
|
食品安全 |
市面上提供食品級TPE產品。 |
常見於醫療和FDA食品應用中 |
|
耐久度 |
良好。易受化學物質和極端高溫影響。 |
優秀。 |
|
抗紫外線 |
中等-需要添加劑 |
天然抗紫外線能力 |
最後的話
熱塑性彈性體(TPE)射出成型件具有耐用性和柔韌性等優點,廣泛應用於各行業。高品質且經濟實惠的TPE零件被應用於汽車、醫療、電子等領域。 您的下一個項目可以利用這種製造工藝,其特點是徹底的材料選擇、熔化、注射和冷卻。
立即聯絡 ProleanTech 取得專家服務 注塑服務.
0 個評論