
? 你現在負責的部分在哪裡?
表面處理
化學鍍鎳
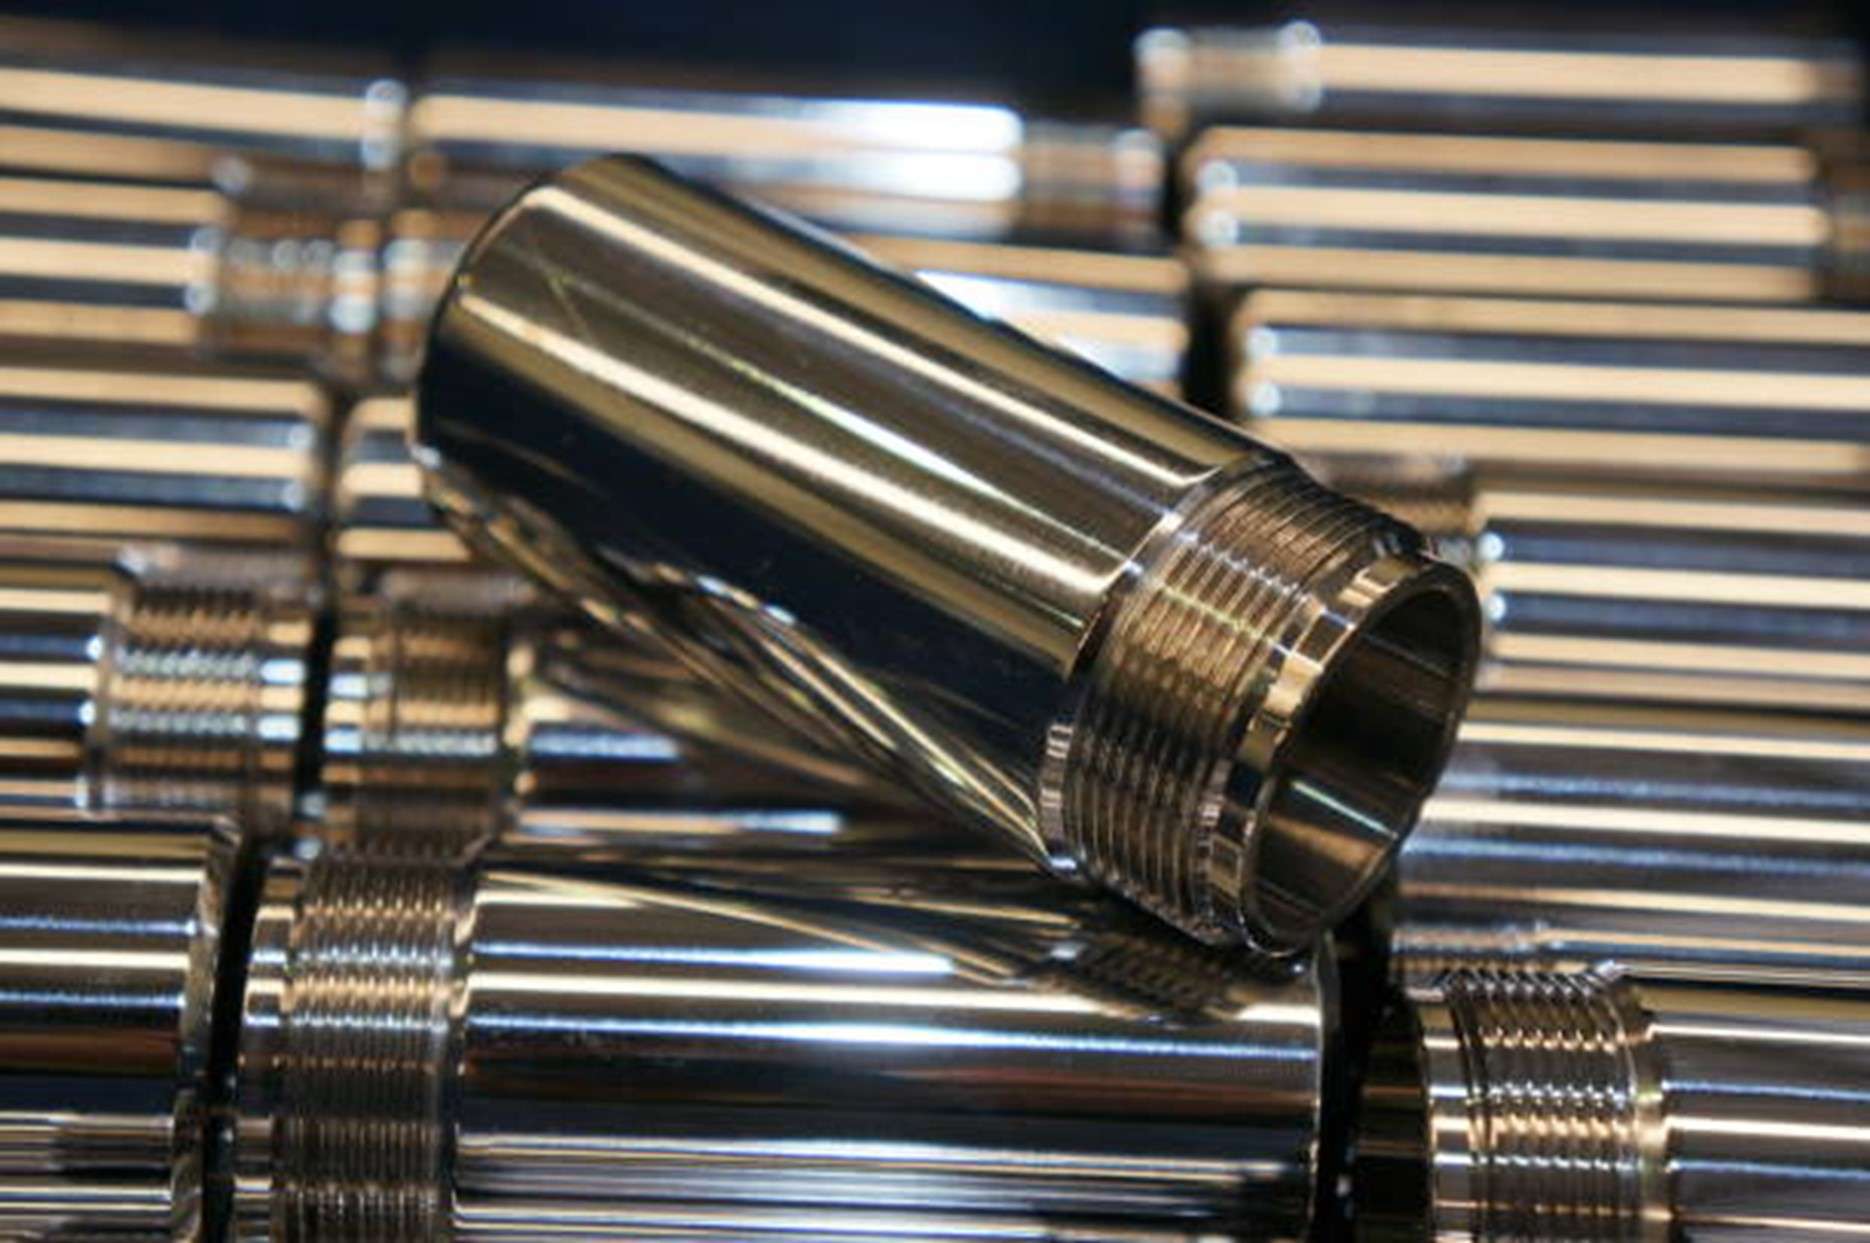
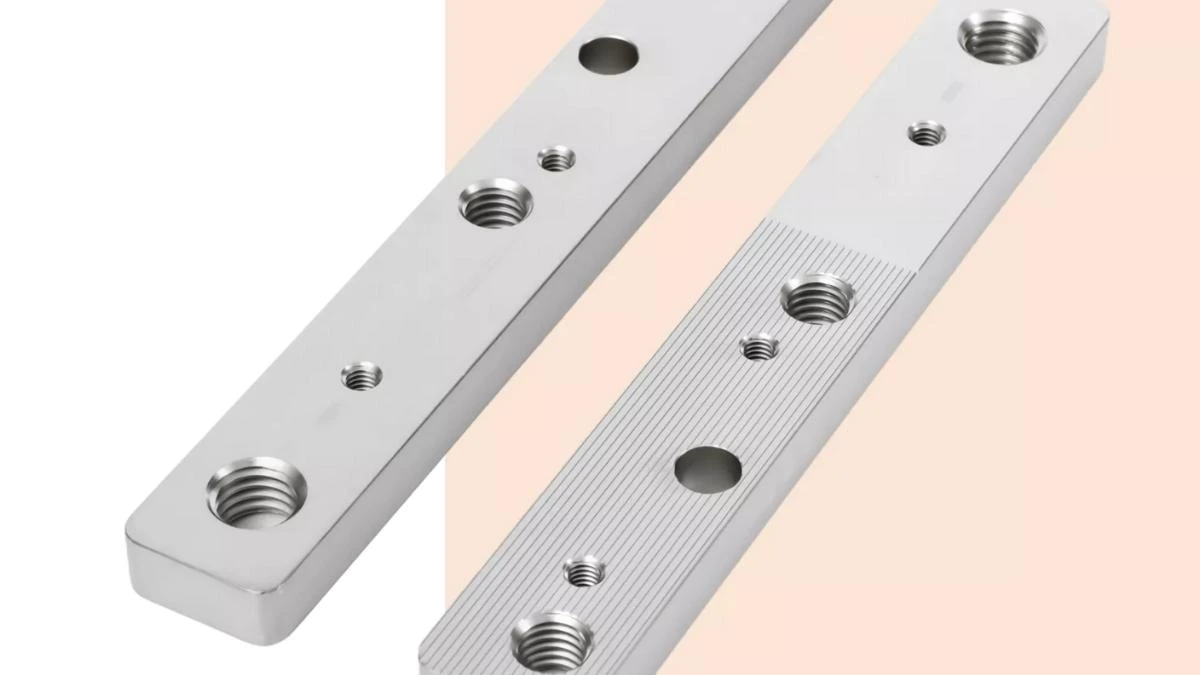
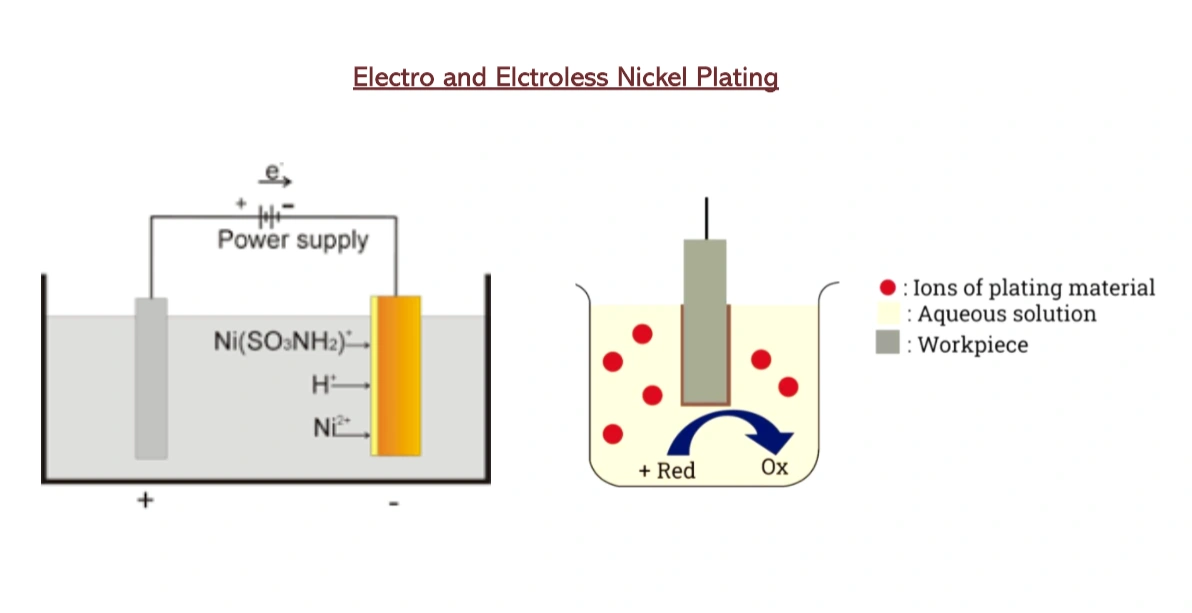
化學鍍鎳是指在零件表面鍍上一層鎳磷合金層,無需電流和陽極。由於鍍層是透過化學還原而非電流驅動沉積的,因此能夠覆蓋鍍液潤濕的每個表面——這也是它適用於複雜形狀零件以及內外表面都需要鍍層的零件的原因。其鍍層表面光滑亮澤,適用材料包括鋁、鋼和不銹鋼。鍍層厚度範圍為5μm至8μm。
適合的地方
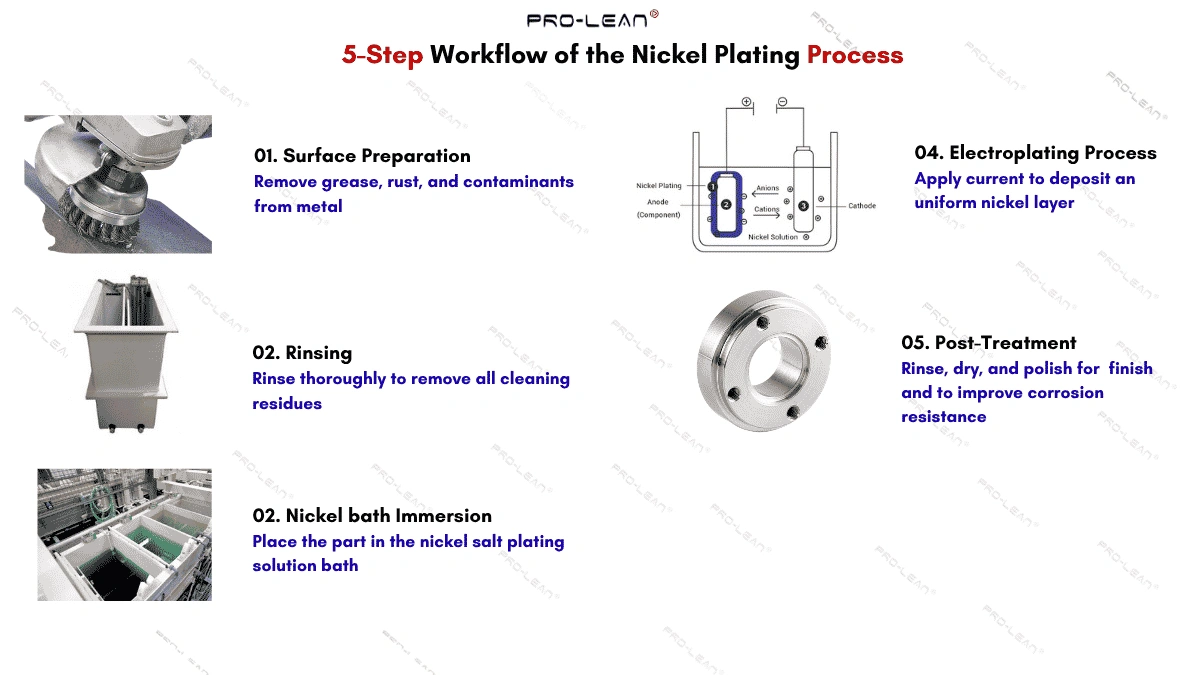
無化學鍍鎳製程-從加工基材到鎳磷塗層
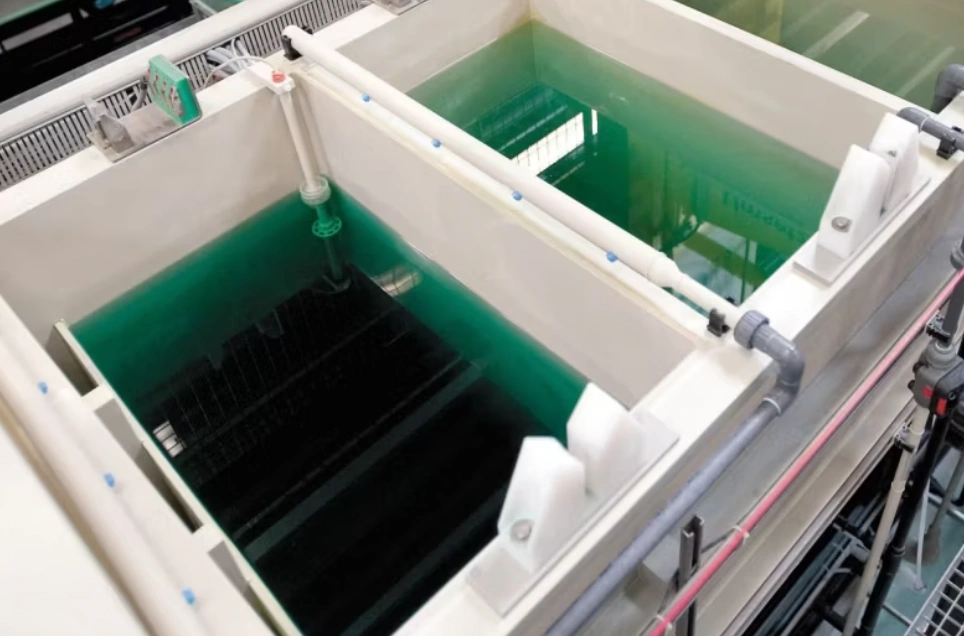
化學鍍鎳是一種化學製程:將工件清洗乾淨後,浸入鎳溶液中,鎳溶液透過還原作用沉積鍍層。它不是去除鍍層,而是增加鍍層,鍍層覆蓋在溶液接觸到的所有表面上。
順序很重要,因為化學鍍鎳 在已完成的表面上添加一層。鍍層會根據預設的粗糙度進行調整,不會填滿刮痕或印記。因此,機械加工和電鍍工序需要同時進行—參見 塗層對部件的影響 以及 決定 Ra 值的加工步驟.



適合檢查
決定你的零件是否可以進行化學鍍鎳的因素有三點。
材料、零件的初始粗糙度以及鍍液需要達到的幾何形狀,這些都是決定無電鍍鎳製程成敗的關鍵因素。
材料
- 已發布表格 - 鋁、鋼和不銹鋼是我們表格中列出的該工藝的三種材料。
- 这 已發表文字 該溶液還可以塗覆鋁、鋼、銅、鎢和聚合物等金屬。
- 表格和正文在銅、鎢和聚合物的含量上存在分歧,因此兩者都按已發布的內容顯示,更完整的清單正在核實中。
- 化學鍍鎳不需要基材承載電鍍電流,因此它適用於與電流驅動鍍液處理方式不同的材料。
表格列出了三種金屬,而已發表的文字中列出了更多金屬。兩者均按已發表的文本列出;更全面的材料清單如下: 確認.
它帶來的粗糙感
- 已公佈的要求是將基板加工成 Ra 不超過 1.6 μm 鍍膜前
- 已發表的文本稱這可以減少加工痕跡,但他們 可能仍然可見
- 化學鍍鎳會沿著表面紋理方向鍍層,不會填充刮痕,因此表面較粗糙的鍍層會形成粗糙的表面。
- 基材越細膩,就越容易達到宣傳中所述的光滑亮澤的表面效果。
請告訴我們您可以接受的粗糙度,我們將確認所需的加工步驟—是先進行粗加工,還是先進行精加工。
幾何形狀和覆蓋範圍
- 化學鍍鎳是透過鍍液沉積的,因此會在表面形成一層鍍膜。 解決方案觸及的每一張臉孔裡裡外外
- 對於形狀複雜、內部孔洞和凹陷面等情況,化學浴可以達到電流驅動製程無法達到的效果。
- 深盲孔和極窄縫隙的滲透能力仍受限於溶液在其中的流動性能。
- 圖紙上必須標明盲孔和遮蔽面,以便在電鍍前就覆蓋率達成協議。
請發送圖紙,並說明哪些面需要塗層,哪些面需要遮蓋-塗層覆蓋情況需根據每個面的具體情況而定。
論文規範
化學鍍鎳:Ni-P鍍層厚度為5μm至8μm
以下所有數值均為我們在此流程中公佈的數據。如果頁面內容相互矛盾,或商家尚未確認某個數值,則會在該行中註明,而不會顯示單一數字。
它增加了什麼
化學鍍鎳製程會使零件膨脹-在零件加工前要規劃好餘裕。
化學鍍鎳是一種鍍層,而非表面改質。它會在鍍液接觸到的表面形成一層鎳磷合金層,因此鍍層覆蓋的區域會略微增大,外觀也變成銀灰色。這與去除材料的表面處理過程截然相反。
| 它的作用 | 有什麼變化 | 為何重要 | 怎麼辦 |
|---|---|---|---|
| 每個塗層表面 | 此部件依塗層厚度成長。 | 化學鍍鎳會在鍍層內外所有與鍍液接觸的表面都鍍上一層鎳層。 | 允許塗層 在配合部件所處的任何方向上。 |
| 公佈厚度 | 表格中為 5μm 至 8μm,正文最大為 5 微米。 | 已公佈的兩組數據有差異,因此目前還不能用一個統一的數字來表示成長情況。 | 告訴我們容差 我們將確認報價中所列的厚度。 確認 |
| 基底粗糙度 | 塗層會呈現與表面粗糙度相同的形狀。 | 發佈時Ra不超過1.6μm;痕跡減小但可能仍可見。 | 精密機械第一 鍍層表面必須光滑——見 精細加工. |
| 螺紋和合身度 | 塗層螺紋或孔擰緊 | 螺紋上的塗層或壓入配合會改變零件的組裝方式。 | 戴口罩或允許 必須保持原樣加工的配合——這是根據每個表面的具體情況而定的。 |
| 顏色和外觀 | 根據已發表的紋理描述,塗層呈銀灰色,有光澤。 | 這是沉積的金屬層,不是顏料,它會改變金屬的顯色效果。 | 確認外觀類 - 從霧面到亮光 - 在承諾之前。 |
| 凹槽和孔 | 在溶液接觸到的地方塗上塗層 | 浴槽可以塗覆電流驅動製程無法塗覆的內部表面,但對於非常小的間隙,鍍層均勻性較差。 | 說出內表面的名稱 必須進行塗層或遮蔽。 |
變更方向已公佈——增加一層而非移除一層——但頁面上並未明確標明具體增幅,因此上方的厚度行顯示「待確認」。塗層餘裕需與車間協商確定,不可自行估算。
請告訴我們哪些尺寸至關重要,哪些配合必須保持加工狀態,以及鍍層表面必須有多光滑,我們將在零件製造之前確認公差和厚度。
獲取報價哪條路線
化學鍍鎳、電鍍鎳,以及兩者都不正確的情況
化學鍍鎳和電鍍鎳使用相同的金屬,但回答的問題不同:一種是化學還原沉積,另一種是透過電流沉積。下面最後一張卡片列出的是化學鍍鎳不適用的零件組。
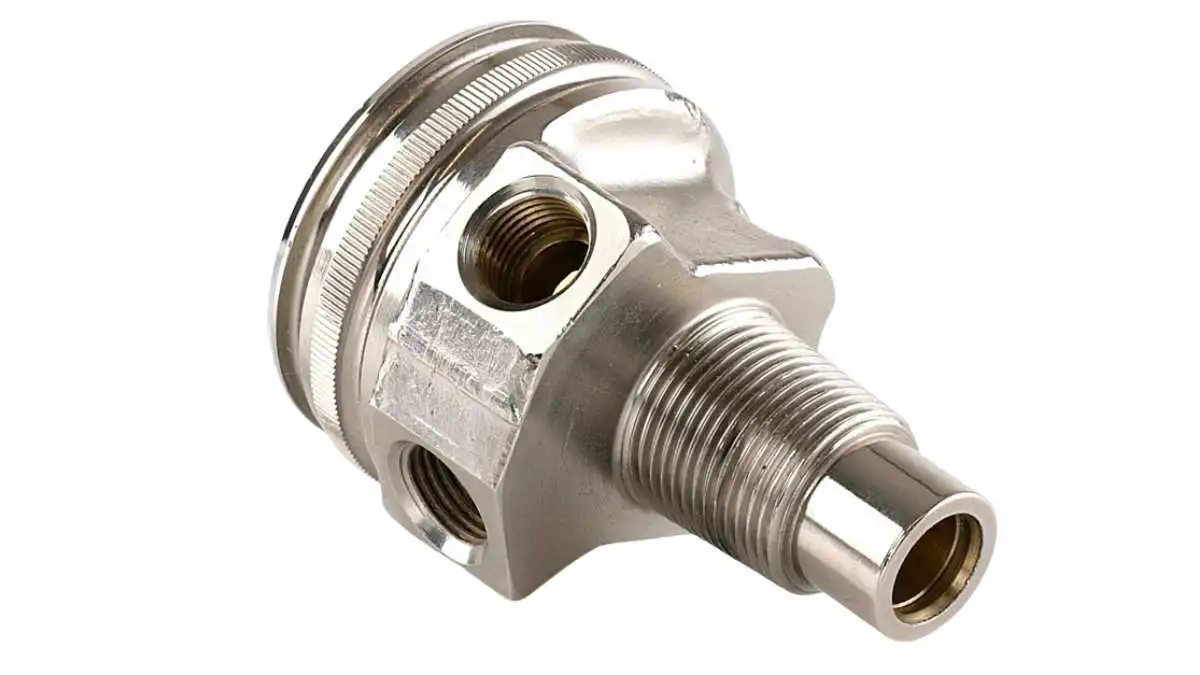
化學鍍鎳(ENP)
零件浸入鎳溶液中,鎳磷鍍層在鍍液潤濕的每個面上化學形成,無需陽極,也沒有電流通路。這種方法適用於內表面和複雜形狀的鍍層,也是本頁介紹的製程。
最適合:複雜幾何形狀、內表面、需要整體塗覆的零件
不適用於: 如果一項工作需要塗層來填補刮痕或痕跡——ENP 會沿著給定的表面進行塗覆,但不會使其平整。
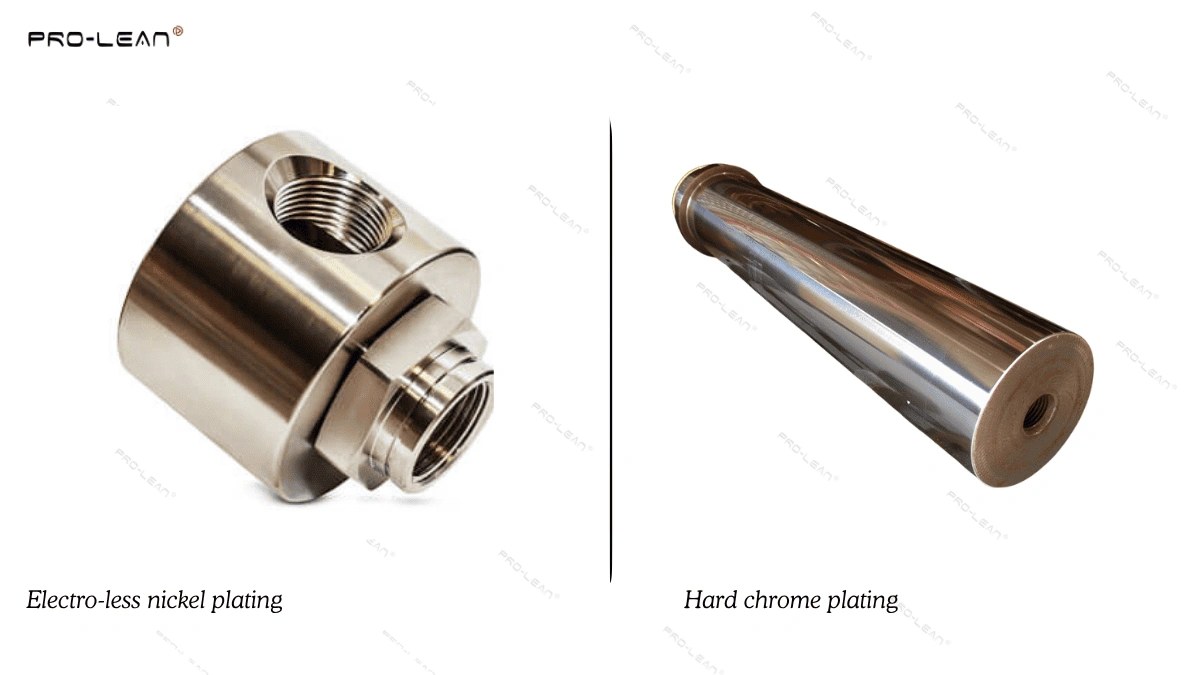
請告訴我們幾何形狀、材料以及鍍層需要承受的條件,我們將確認化學鍍鎳、電鍍鎳或其他製程是否是正確的選擇。
獲取報價選擇或避免
何時應該採用化學鍍鎳——以及何時不應該採用。
選擇化學鍍鎳時
- 這部分是 複雜形狀 或有 內表面 內部和外部都需要塗層——水流無法到達的地方,浴缸也能到達。
- 基質是其中之一 已公佈的金屬 - 鋁、鋼或不銹鋼 - 以已公佈的更廣泛清單為準。
- 表面已經 加工精度不超過 Ra 1.6 μm或者,這項工作接受加工痕跡可能仍然可見。
- 你想要一個 光滑、有光澤的鎳磷塗層 按公佈的厚度,以層的形式添加,而不是透過表面轉換添加。
- 該部分由其…來評判 外觀及其腐蝕和磨損性能銀灰色塗層也是可以接受的。
不確定零件需要化學鍍鎳、電鍍鎳還是其他製程?請發送圖紙並說明鍍層性能要求。
獲取報價設計約束
決定鍍層部件是否恢復原狀的關鍵因素是什麼?
四個變數:基材的粗糙度、鍍液必須達到的幾何形狀、材料、以及允許塗層生長的尺寸。
基材的粗糙度
化學鍍鎳會根據所給表面的粗糙度進行鍍覆。表面加工至表面粗糙度Ra不超過1.6μm時,鍍覆面光滑;表面粗糙度較高時,鍍覆面也粗糙,相關說明指出,雖然痕跡會減少,但仍可能可見。加工步驟是電鍍規範的一部分。
可及性和幾何形狀
鍍液能夠覆蓋溶液所接觸到的每個表面,這也是為什麼對於複雜零件選擇化學鍍鎳的原因。即使是非常狹窄的縫隙和很深的盲孔,鍍層效果仍然會受到溶液滲透性能的限制,因此需要在圖面上標明需要鍍覆的表面。
材料
已公佈的表格列出了鋁、鋼和不銹鋼。已公佈的文本中列出了銅、鎢、聚合物等材料,因此表格之外的材料必須事先確認才能確定是否適用。電鍍是化學電鍍,因此不依賴基材通電。
預留額外層的空間
ENP製程會在塗層表面增加一層鎳磷層,因此零件會在每個塗層面上生長,表格中公佈的5μm至8μm以及正文中提及的最大厚度為5微米,這兩個數值不能同時成立。厚度餘裕需要在加工前與加工廠協商確定,而不是加工後。
螺紋、配合和遮蔽
螺紋或過盈配合上的塗層會改變零件的組裝方式。如果某個表面必須保持加工狀態,則會用遮蔽膠帶進行遮蔽;這需要根據每個表面的具體情況來決定,並且必須在圖紙上標明。
批次間的一致性
化學鍍槽一次性鍍覆整批零件,因此均勻性取決於零件的裝載方式以及鍍槽的控制情況。例如,如果一批零件必須保持一致,則裝載方式必須確保一致性。
繪圖筆記
圖紙上該寫些什麼,才能讓塗層落在你想要的位置?
三行文字表達了要求:哪些面需要鍍覆,鍍覆前基材的光滑度要求,以及鍍覆過程中哪些尺寸不能移動。
1. 在以下表面進行化學鍍鎳:____________________________________________(參見圖A)2. 電鍍前基材粗糙度:不超過 Ra 1.6 μm(已發表數據)3. 塗層厚度:5 μm 至 8 μm(待確認)4. 遮蓋或維持機器加工狀態:- ____________(線頭、貼合度、不能變形的臉型)5. 電鍍表面尺寸為電鍍前/電鍍後(刪除一個)6. 外觀:光滑、有光澤(如發佈時所示) 顏色類別(霧面/半亮光/亮光):______(待確認)7. 檢查:所有電鍍面覆蓋均勻,無缺失區域,無溶液殘留。
僅供參考 - 請將每個空白處替換為您自己的要求。粗糙度線和掩模線至關重要:塗層會沿著給定的表面進行塗覆,並且在零件電鍍之前必須指定一個不能擴展的表面。
哪些金屬
我們所涵蓋的內容——已發布的表格、已發布的文本以及屬於其他地方的部分。
我們表格中列出的工藝流程涉及三種金屬。已發表的文本中提到的金屬更多,因此我們將兩者並列顯示,而不是合併成一個列表。
| 材料 | 化學鍍鎳 | 筆記 | 請改用 |
|---|---|---|---|
| 鋁 | 可以 | 該過程在已發布的表格中以及已發布的文本中均有提及。 | |
| 鋼鐵 | 可以 | 在已發表的表格和已發表的文本中均有提及。 | |
| 不銹鋼 | 可以 | 該過程已在公佈的表格中列出。 | |
| 銅 | 確認 | 已在已發表的文本中提及,但未在已發表的表格中提及——正在確認。 | |
| 鎢 | 確認 | 已在已發表的文本中提及,但未在已發表的表格中提及——正在確認。 | |
| 聚合物 | 確認 | 已在已發表的文本中提及,但未在已發表的表格中提及——正在確認。 | |
| 需要更堅硬耐磨表面的零件 | 不同的流程 | ENP沉積的是公佈厚度的Ni-P塗層,而不是厚厚的耐磨層。 | 硬鉻 |
| 需要不同金屬的零件 | 不同的流程 | 此製程沉積的塗層是鎳磷合金,而不是鋅、銅或鉻。 | 金屬電鍍的類型 |
| 不能變色的部件 | 不同的流程 | 電鍍製程會在基材上增加一層銀灰色的鎳層。 | 觀看 表面處理系列 |
請將材料圖寄給我們—如果化學鍍鎳不適合該材料或用途,我們會告訴您哪種製程更合適。
獲取報價應用領域
化學鍍鎳層發揮作用的地方
此塗層的用途是賦予基材光亮外觀,並具有優異的硬度、耐磨性和耐腐蝕性。以上三點正是此塗層的功效所在。
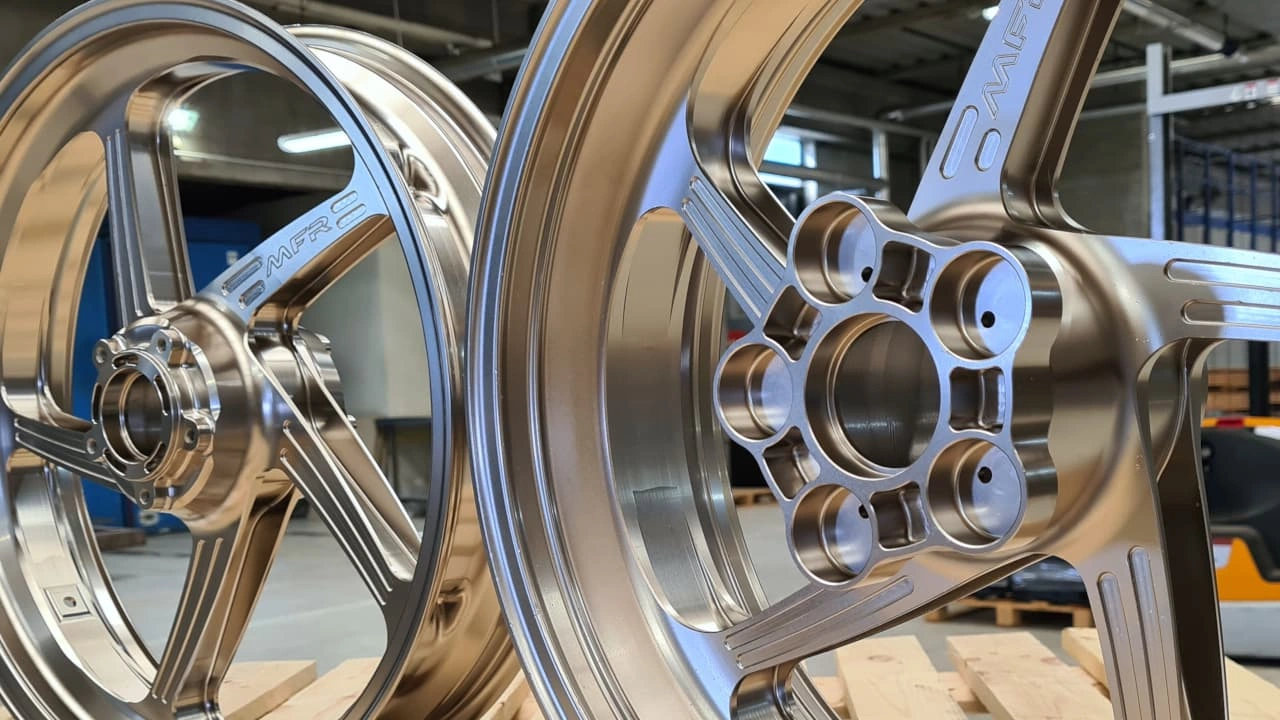
汽車和運輸
此製程的公開目標是在複雜的零件上形成均勻、耐腐蝕的塗層,而汽車零件由於其幾何形狀不適合電流驅動浴,因此非常適合採用此工藝。
電子產品和連接器
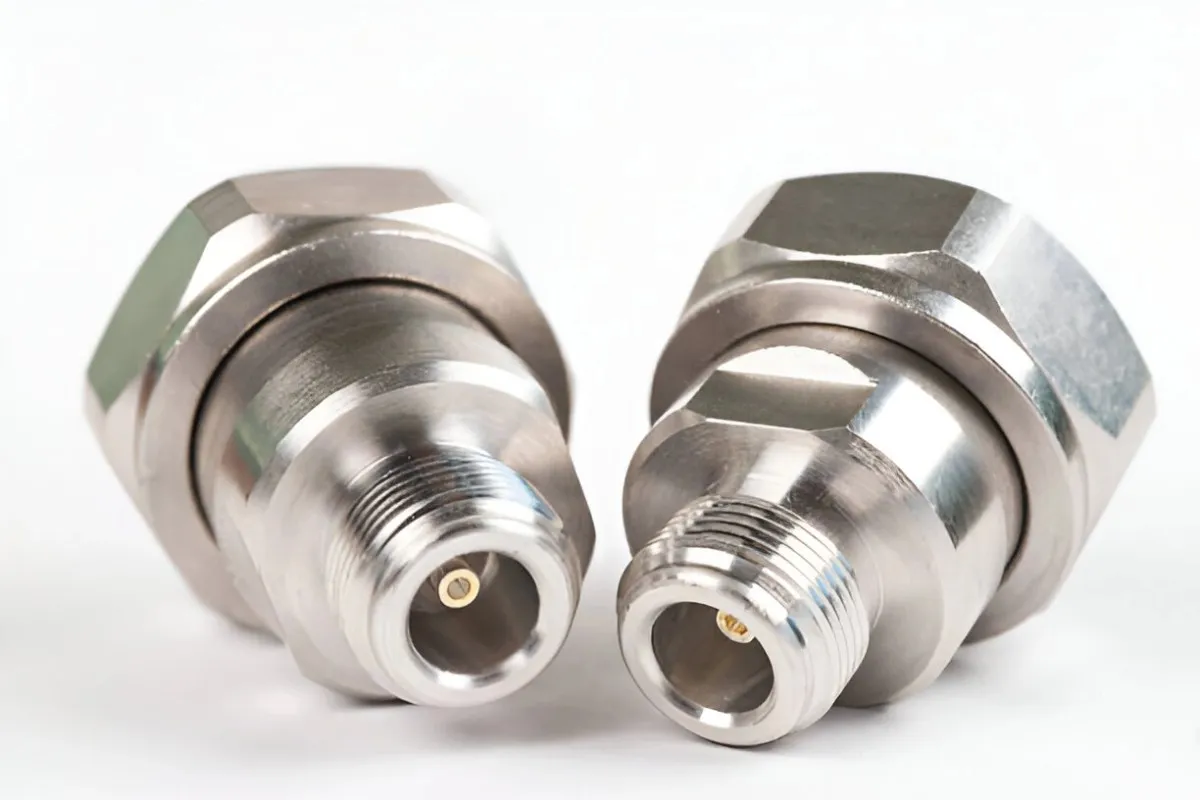
連接器和觸點經過塗層處理,以增強其耐腐蝕性和耐磨性,並使小型、精細零件的外觀均勻——這種幾何形狀的零件,化學塗層可以到達電流無法到達的表面。
機械加工支架及五金件
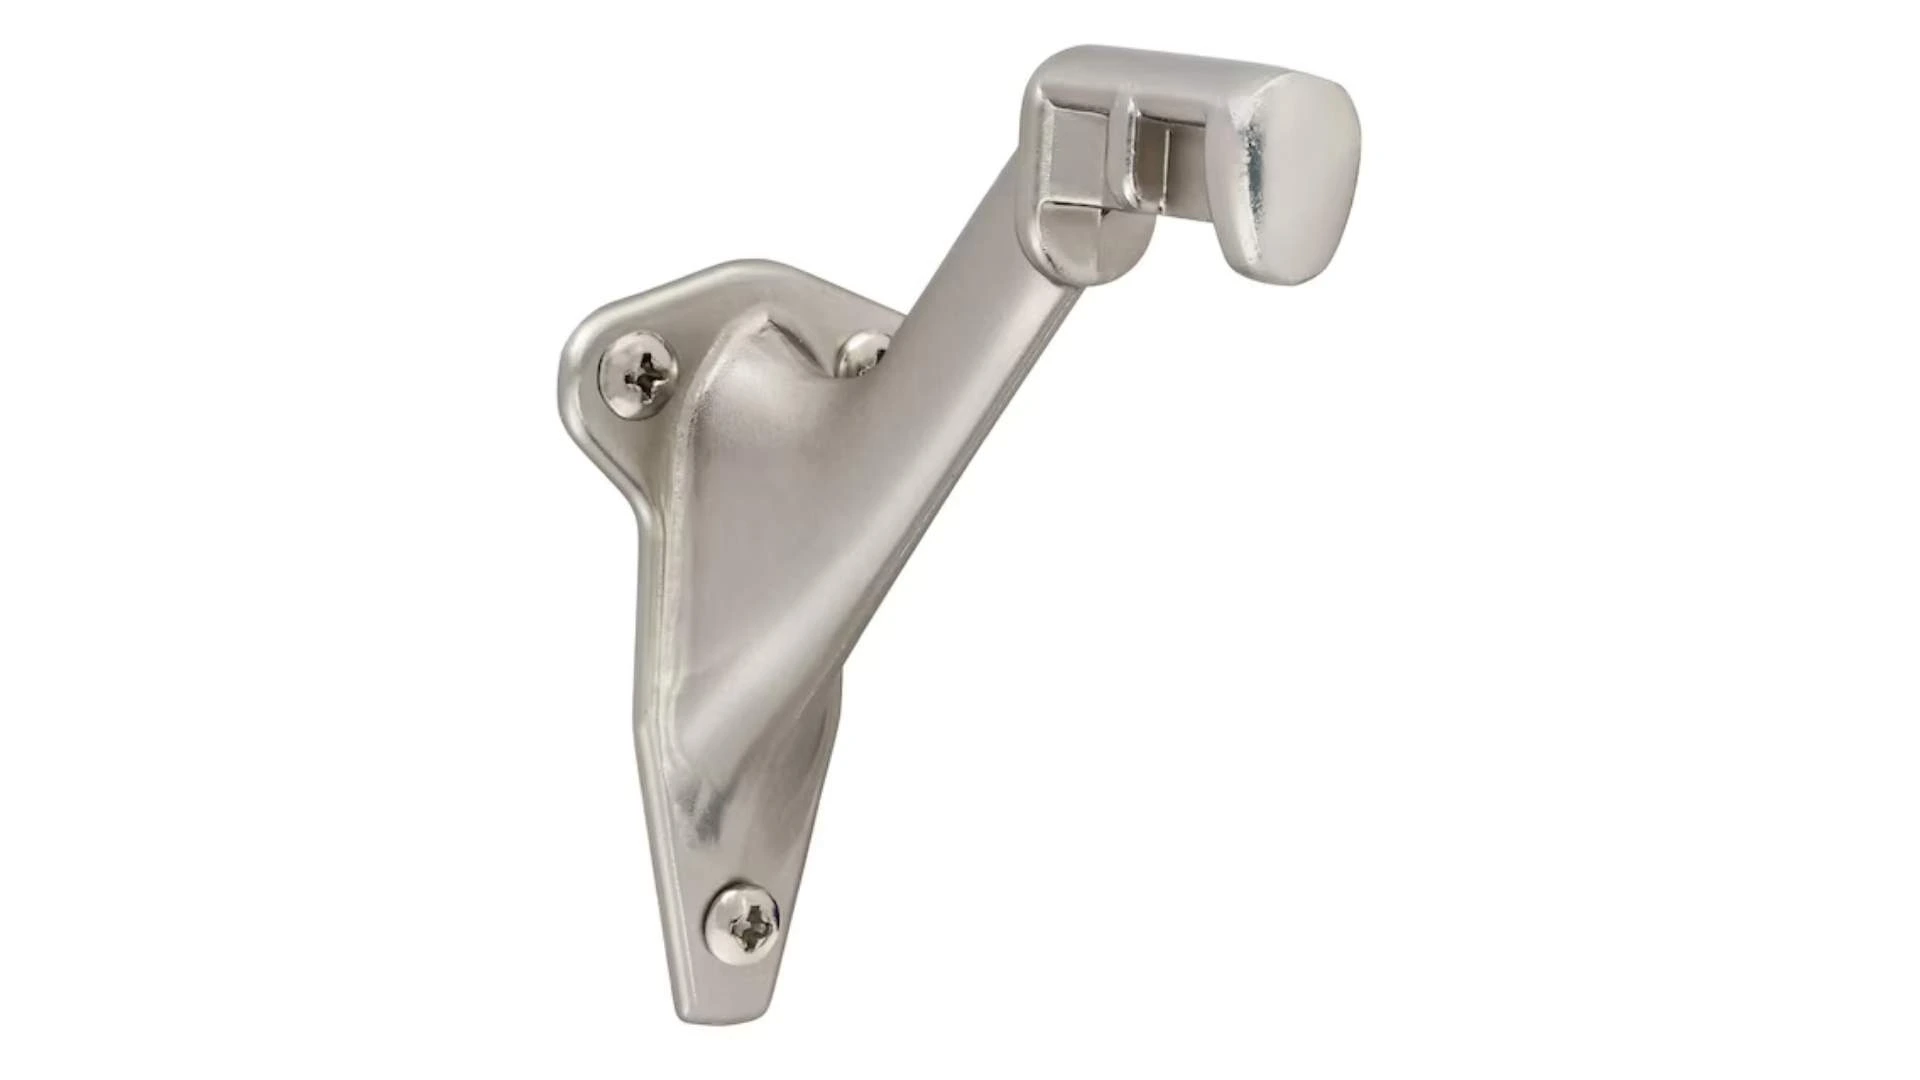
機械加工支架和五金件在可見、可觸摸和使用的部分會進行化學鍍鎳處理——鋁是該過程中公佈的三種材料之一。
品質保證和文檔
你用這些零件能得到什麼?
採購通常需要文件和零件。以下是我們目前可以確定的內容,以及仍在確認中的內容。
視力檢查
電鍍表面要檢查覆蓋是否均勻、是否有缺失區域以及外觀是否與圖面相符,以此來評判這種表面處理效果。
電鍍前基材檢查
此工藝所依賴的基材粗糙度(公佈為不超過 Ra 1.6 um)是零件放入槽中之前商定的一部分。
塗層厚度記錄
我們公佈了兩種厚度數據——表格中為 5μm 至 8μm,正文中為最大 5 微米。具體採用哪種厚度標準進行測量,目前正在確認中。
標準和規範
目前尚無針對此流程的公開標準;其具體操作規範正在確認中,之後才會公佈。
延伸閱讀
買家將化學鍍鎳製程與其它製程進行比較
化學鍍鎳屬於電鍍工藝,但其沉積機制與電鍍工藝不同。本文將介紹與其最常比較的幾種製程。
直接比較:電流驅動沉積與化學沉積,以及差異導致結果改變的情況。
當塗層鋼零件是最佳選擇時,而當您改用不銹鋼零件時,這是該系列產品中最常見的選擇。
鎳是幾種可以電鍍的金屬之一。本頁將鎳電鍍製程與其他金屬(如鋅、銅、鉻等)進行比較。
概述電鍍作為一種表面處理工藝,以及它與轉化塗層和噴漆之間的關係。
塗層所依據的表面加工步驟。 ENP製程要求表面粗糙度Ra不超過1.6 μm;本頁內容是在此基礎上進行的步驟。
這個中心頁面列出了我們運行的每個工藝,因此可以看到化學鍍鎳工藝與塗層、電鍍和轉化工藝的對應關係。
常見問題
化學鍍鎳常見問題:工程師問我們的問題
什麼是化學鍍鎳?
塗層有多厚?
哪些材料可以進行塗層處理?
零件在電鍍前需要多光滑?
塗層會改變零件尺寸嗎?
它可以塗覆在零件內部嗎?
塗層是什麼顏色的?
它與電鍍鎳有何不同?
我如何獲得報價?
應該寄給我們什麼?
- 繪畫 - 2D 和 3D 檔案(STEP、IGES 或 PDF)。
- 材料 - 如果鋁、鋼、不銹鋼或其他材料不在公佈的表格中,則可以使用這些材料。
- 哪些方面 - 經過電鍍處理,必須保持加工或遮蔽後的狀態。
- 基底粗糙度 - 鍍膜前你可以握住的 Ra。
- 關鍵尺寸 - 任何在電鍍過程中無法生長的面。
- 接下來發生什麼 - 組裝或存儲,以便交接狀態適當。
所有上傳內容均安全保密。工程師審核後會回覆報價和交貨時間。