
不銹鋼是一種廣泛使用的材料 CNC銑削 項目,從簡單的廚具到高性能工業零件。影響這些零件最終品質的關鍵特徵之一是 銑削不銹鋼的速度和進給量。進給定義了切削刀具的旋轉速度 (RPM),而進給是指刀具在一分鐘內覆蓋的工件材料的毫米數。
使用最佳速度和進給對於實現所需的加工規格和塗層工具的耐用性至關重要。此外,尺寸和形狀 切割用具 也會影響這些變數。
繼續閱讀。本文將涵蓋有關銑削不銹鋼的速度和進給的所有信息,包括表格以及獲得最佳值時需要考慮的因素。
CNC 銑削中進給率和速度的定義
進給率概念
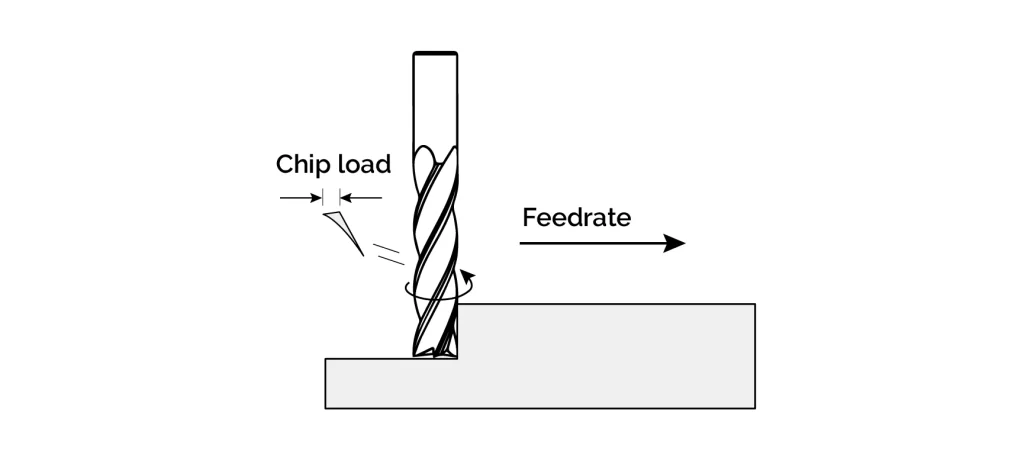
这 CNC 中的進給速度 表徵工具去除材料的速度。它通常表達為 毫米每分鐘或英吋每分鐘。 因此,它大約是銑刀在恆定切削深度下在一分鐘內穿過的材料長度。因此,提要也被稱為“每齒進給量”,牙齒在工作過程中覆蓋了多少工作長度 銑削操作。 它是CNC加工中的關鍵參數,直接影響刀具壽命、表面光潔度和去除率。
切削速度和其他術語
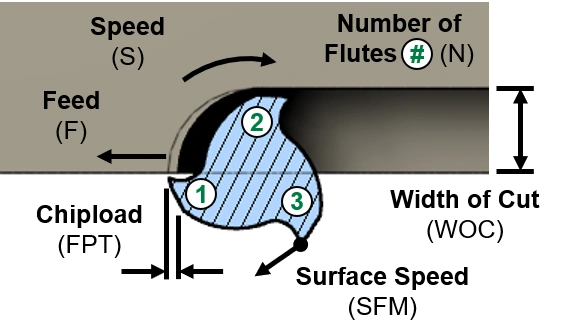
CNC 銑削速度是主軸旋轉刀具移除材料的速率,每分鐘轉數 (RPM)。此外,切削速度也以 每分鐘表面英尺(SFM), 刀具切削刃穿過工件表面的速度。
如何計算銑削的進給量和速度?
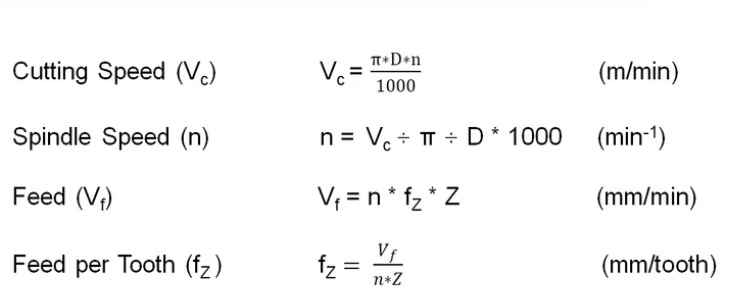
銑削進給和速度公式
對於數控銑削中的進給速度計算,可以使用以下公式;
F=fz×N×Z
當:
- F = 進給速度(毫米/分鐘)
- fz=每齒進給量(mm)
- N = 主軸轉速 (RPM)
- Z = 刀具上的齒數
接下來,可以使用以下表達式來表示切割速度:
S= V×1000/ (π×D)
SFM=(主軸轉速×刀具直徑×π)/12
當:
- S = 主軸轉速 (RPM)
- V = 切削速度(公尺/分鐘)
- D = 刀具直徑 (mm)
線上 CNC 進給和速度計算器
現在,讓我們看看如何使用線上計算器計算銑削的進給量和速度。網路上有多種網路工具,您可以在其中輸入銑削參數以找出銑削不銹鋼速度和進給量或任何其他材料。
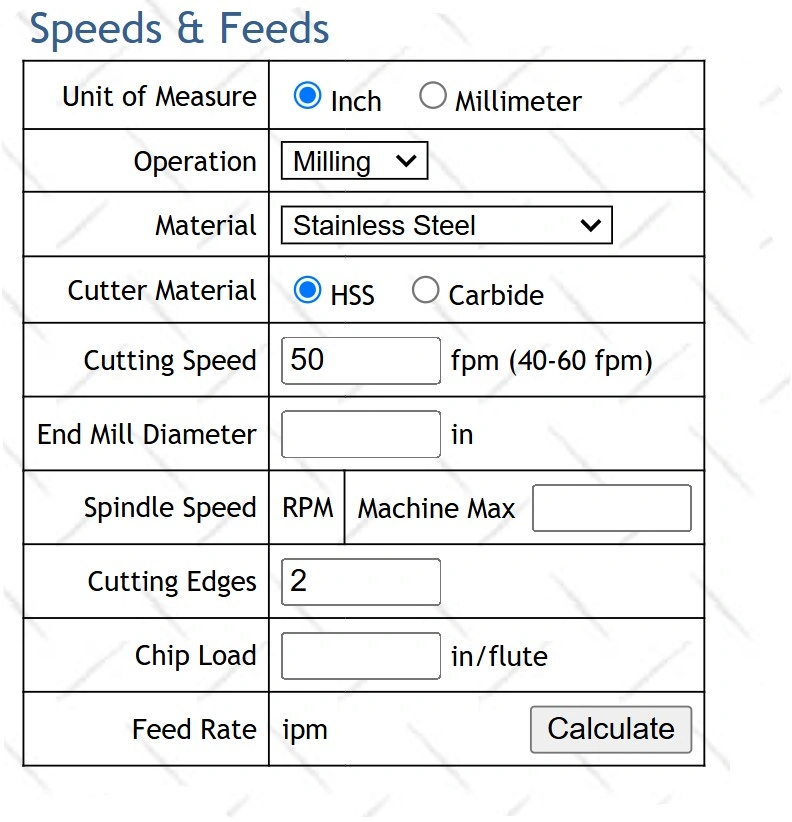
在線速度和進給計算器
步驟 1 選擇正確 在線速度和進給計算器;他們提供不同材料的選擇,包括不銹鋼。
步驟 2 選擇您正在使用的材料類型和銑削刀具,然後填寫刀具切削刃、刀具直徑等參數值。
步驟 3 按一下「計算」並檢查銑削進給和速度表中的值,然後參考計算值從中選擇接近的進給和速度。
銑削進給和速度表
工程師和操作員使用“ 銑削進給和速度表」找出不銹鋼和其他類型工件的進給量和速度。它根據您使用的銑刀的類型和尺寸建議切削速度(米/分鐘)、SFM 和進給率(毫米/分鐘)。
即使對於相同的工作材料和相同的 數控銑削技術, 進給和速度可能不同。銑削刀具的特性(例如刀具直徑、切屑負載和槽數)會影響這些值。
下面是用立銑刀銑削不銹鋼的典型速度和進給表結構
| 加工不鏽鋼 | 速度 (SFM) | 進給量 – 英吋/齒和毫米/齒 | ||||||||
| 自由加工 | 350 |
.0006“ .016毫米 |
.0011“ .028毫米 |
.0017“ .043毫米 |
.002“ .051毫米 |
.0025“ .064毫米 |
.0028“ .071毫米 |
.0032“ .081毫米 |
.0033“ .084毫米 |
.0041“ .104毫米 |
| 鐵素體 | 280 | |||||||||
|
奧氏體 304/316 |
250 |
.0004“ .010毫米 |
.0009“ .023毫米 |
.0013“ .033毫米 |
.0016“ .041毫米 |
.0019“ .048毫米 |
.0021“ .053毫米 |
.0026“ .066毫米 |
.0028“ .071毫米 |
.0028“ .071毫米 |
| 馬氏體 | 210 | |||||||||
|
PH 17-4PH |
160 | |||||||||
此表格/圖表也可以採用其他格式,說明與刀具直徑和槽數相對應的速度和進給的不同值。工具供應商和製造商通常使用自己的客製化圖表和表格作為參考。因此,電腦模擬是找出正確進給和速度的另一種方法,您可以透過調整參數來模擬銑削操作。
讓我們看看其他的提要和速度圖表;
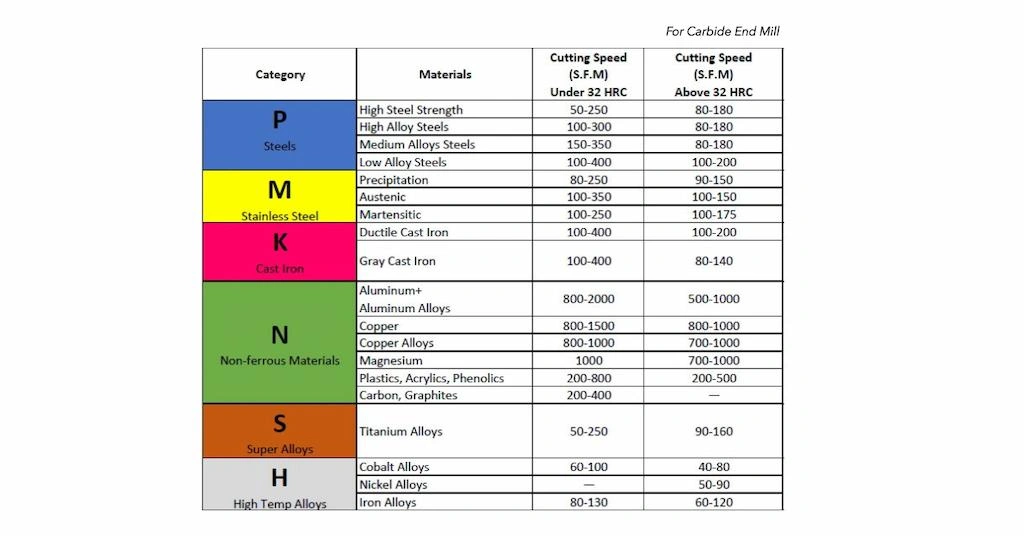
硬質合金立銑刀銑削進給和速度表
立即嘗試 Prolean!
銑削不銹鋼速度和進給的專業技巧
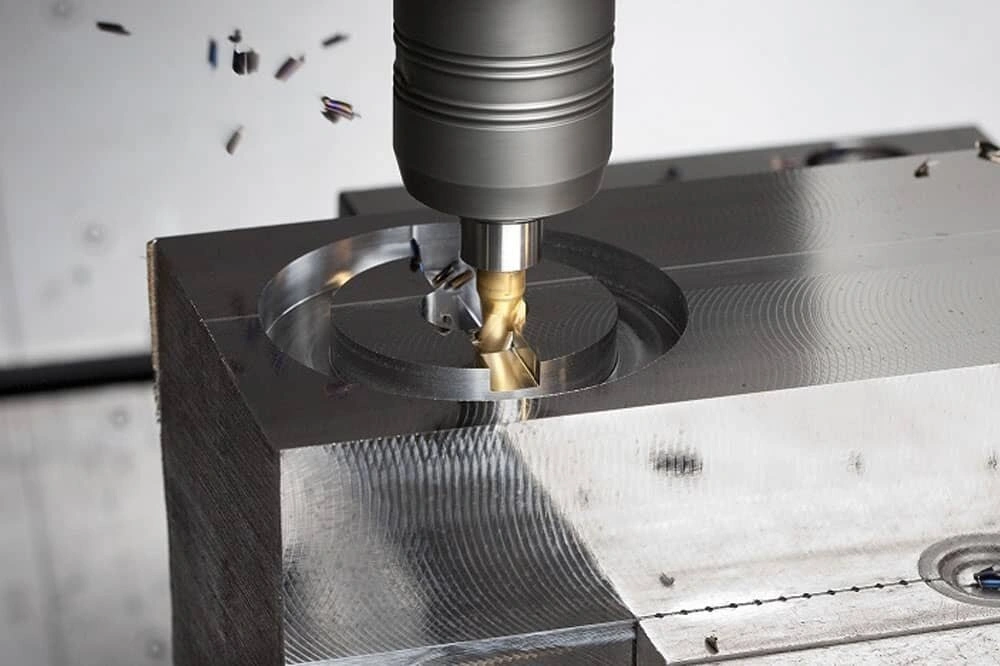
不銹鋼CNC銑
我們已經討論了在數控銑床上設定適當的進給率切削速度時應考慮的不同因素。
接下來,下表概述了建議的範圍以及適合不同銑削操作的刀具;
|
銑削操作 |
推薦工具 |
切割速度 |
進給率/齒 |
專業提示 |
|
通用銑削 |
帶有 TiAlN 塗層的硬質合金立銑刀,刀刃鋒利 |
120-160 |
0.002-0.004 |
使用順銑、施加冷卻液並避免刀具停留 |
|
開槽 |
短截刀具、斷屑槽幾何形狀 |
120-160 |
0.001-0.003 |
確保排屑;使用預先鑽好的入口/出口孔 |
|
結束 |
高刃硬質合金刀具,正前角 |
200-300 |
0.001-0.002 |
最大限度地減少刀具懸伸;使用切削液以獲得良好的光潔度 |
|
粗加工 |
粗齒硬質合金粗加工、耐熱塗層 |
100-150 |
0.003-0.005 |
採用動態銑削,確保工具機剛性 |
哪些因素會影響不銹鋼銑削的進給量和速度?
以下是影響不銹鋼速度和進給最佳值的主要因素;
不銹鋼的材質特性
影響 CNC 速度和進給量的關鍵因素之一是材料特性,在本例中為不銹鋼。特別是,需要考慮韌性、硬度和加工硬化性能。 304 和 316 等合金中的鉻和鎳含量提高了切削加工性,從而提高了進給量和速度。
銑削刀具和塗層
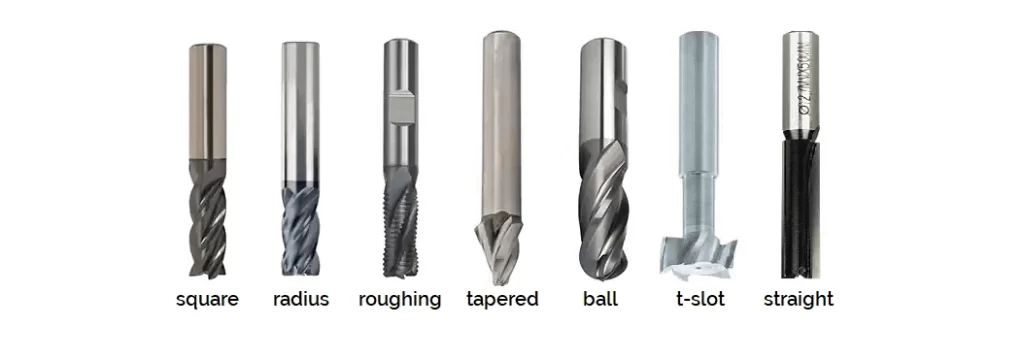
CNC立銑刀
接下來, 切削刀具的選擇顯著影響進給量和速度。硬質合金刀具或 TiAIN 塗層刀具由於其耐熱和硬度特性,可以處理更高的進給率和速度。
工具幾何
切削刃的鋒利度和最佳前角決定了切屑流,因此您使用的刀具類型會影響進給量和速度。因此,在數控銑削中設定速度和進給量時也要考慮排屑槽設計。
切割深度
大切削深度會增加切削刀具的負載並產生更多熱量,因此需要在較低範圍內調整速度和進給量。小切削深度適用於不銹鋼,可提高加工效率和刀具壽命。
操作技能
經驗豐富的操作員可以根據即時觀察來微調進給和速度 刀具磨損、切屑形成和加工噪音。
為什麼正確的切削速度和進給率很重要?
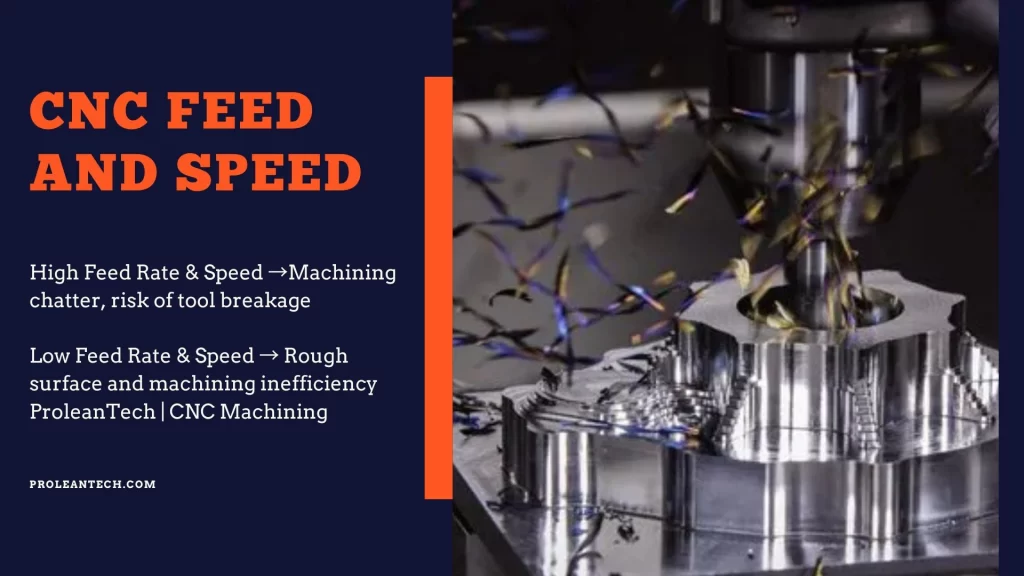
使用最佳切削速度和進給量有兩個主要重要性: 刀具壽命和加工性能。不正確的速度會導致產生過多的熱量,從而導致刀具過早磨損和表面光潔度不佳。另一方面,最佳值有利於無縫材料去除並保持切削刀具穩定 CNC銑削金屬,包括不銹鋼。
進給率過高 → 刀具過載,可能導致加工顫動和刀具破損風險。
進給率太低 → 表面粗糙、加工效率低下
此外,進給速率和速度的正確組合也至關重要。這意味著它們是相互關聯的。如果設定了正確的進給速度值但速度不一致,也會造成加工缺陷。
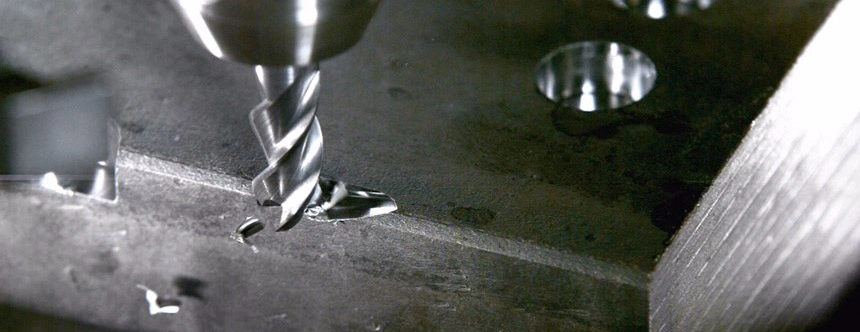
CNC銑刀故障
激進的進給會增加工具破損的風險,而較慢的進給會導致工具與炒鍋摩擦並產生熱量。這兩種現像都會加速刀具磨損。因此,使用正確的進給和速度組合對於刀具的完整性和耐用性也很重要。
立即嘗試 Prolean!
您需要數控銑削專案方面的協助嗎?
您是否正在努力尋找銑削不銹鋼的最佳速度和進給,我們的工程師和行業專業人士可以幫助您實現這一目標。我們在CNC加工行業工作了十多年,處理複雜的多加工銑削軸 項目,從複雜的飛機項目到用於醫學研究的客製化原型。
我們的 數控銑削服務 包括 3、4 和 5 軸銑床和定製刀具策略,以低至 ±0.0002 英寸的高精度製作複雜的設計。
因此,如果您在數控銑削方面需要任何協助,請上傳您的設計並留下疑問!
加起來
選擇正確的不銹鋼銑削速度和進給值對於實現尺寸精度、光滑表面和延長刀具壽命至關重要。此外,不銹鋼合金的硬度、切削深度、刀具幾何形狀和尺寸以及設計的複雜性也會影響這些加工變數。
CNC 進給和速度計算器或值圖表有助於找到任何銑削操作的最佳值。
常見問題
切割不銹鋼的速度是多少?
CNC 銑削操作中不銹鋼工件的建議切削速度為 150 至 250 150 至 250 表面英尺每分鐘 (SFM),特別是在使用標準立銑刀時。
316不銹鋼的進給量和切削速度是多少?
SS 316 合金的合適進給量和切削速度為 150 至 250 SFM,進給量很大程度取決於刀具尺寸。例如,0.750 至 1.00” 英吋立銑刀的最佳進給率為 0.0018 至 0.0024 英吋/齒。
銑削不銹鋼的最佳主軸轉速是多少?
對於任何數控銑削工藝,最佳轉速取決於切削速度和刀具直徑,這可以透過給定的公式計算。
- 轉速=(切削速度×12)/(π×刀具直徑)
哪些因素會影響不銹鋼銑削速度和進給量?
許多因素影響不銹鋼加工速度和進給量的選擇;
- 材料硬度:隨著不銹鋼合金硬度的增加,速度會降低。
- 工具塗層:碳化鎢等硬質工具塗層可實現高速。
- 機器剛性: 堅固的機器可以處理更高的速度和進給量。
- 切割深度和寬度:更深或更寬的切削可能需要降低速度和進給量。
0 個評論