取得報價 →
品質與標準

加工標準和品質控制

每份 Prolean 訂單都按照既定標準進行加工和檢驗。本頁面列出了我們預設應用的公差、特定特徵可達到的更嚴格標準、每批產品的檢驗內容以及隨零件一起出具的報告。
所有上傳都是安全且保密的。
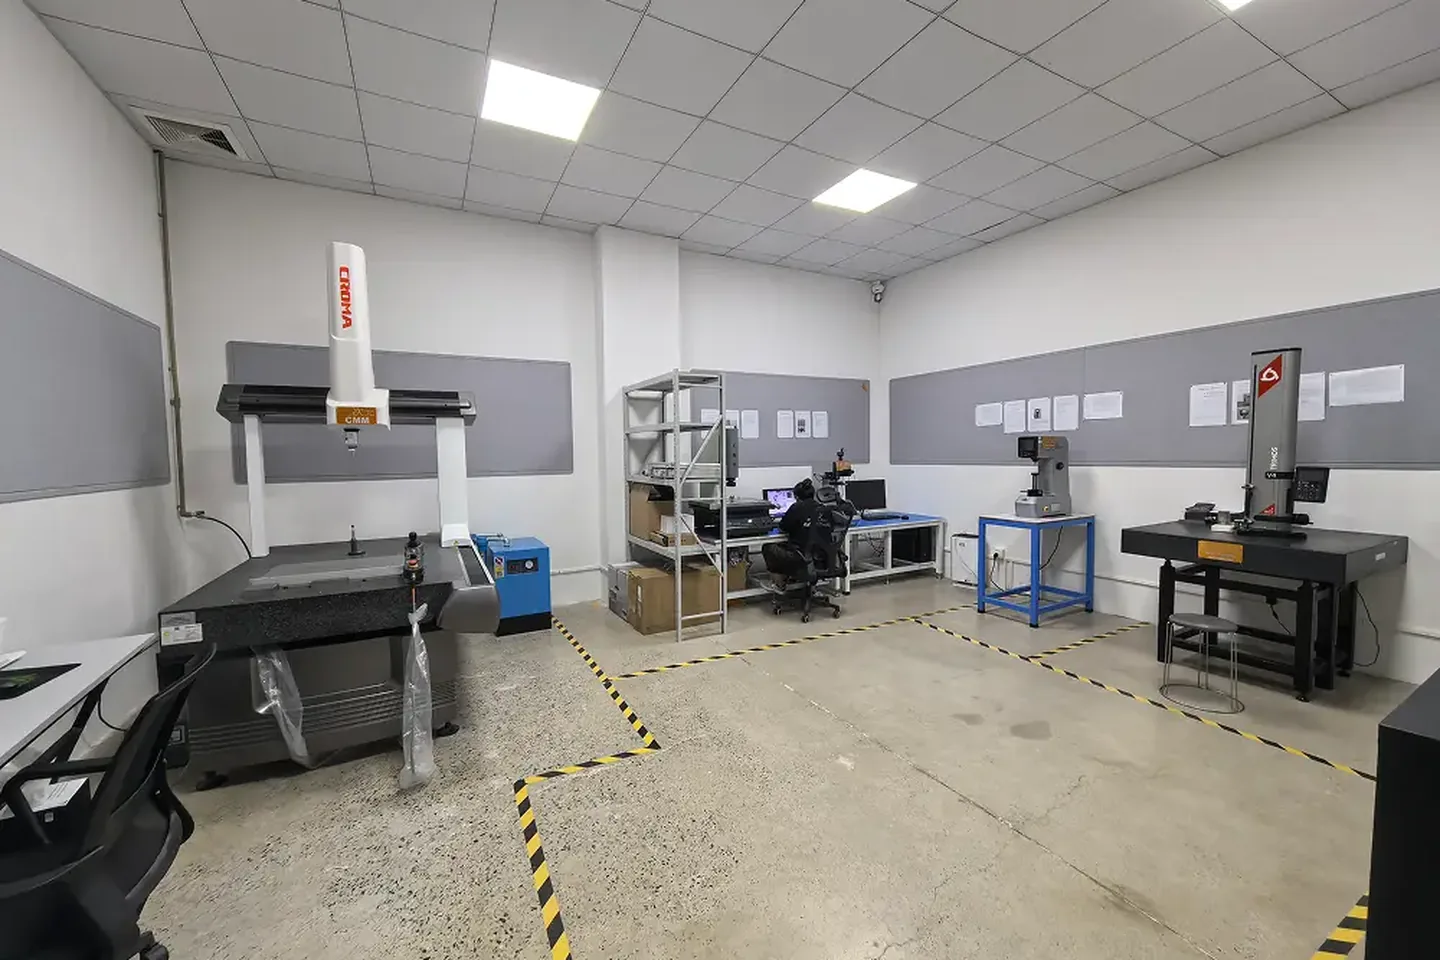
配備座標測量機、光學測量系統和花崗岩檯面的Prolean品質檢測室
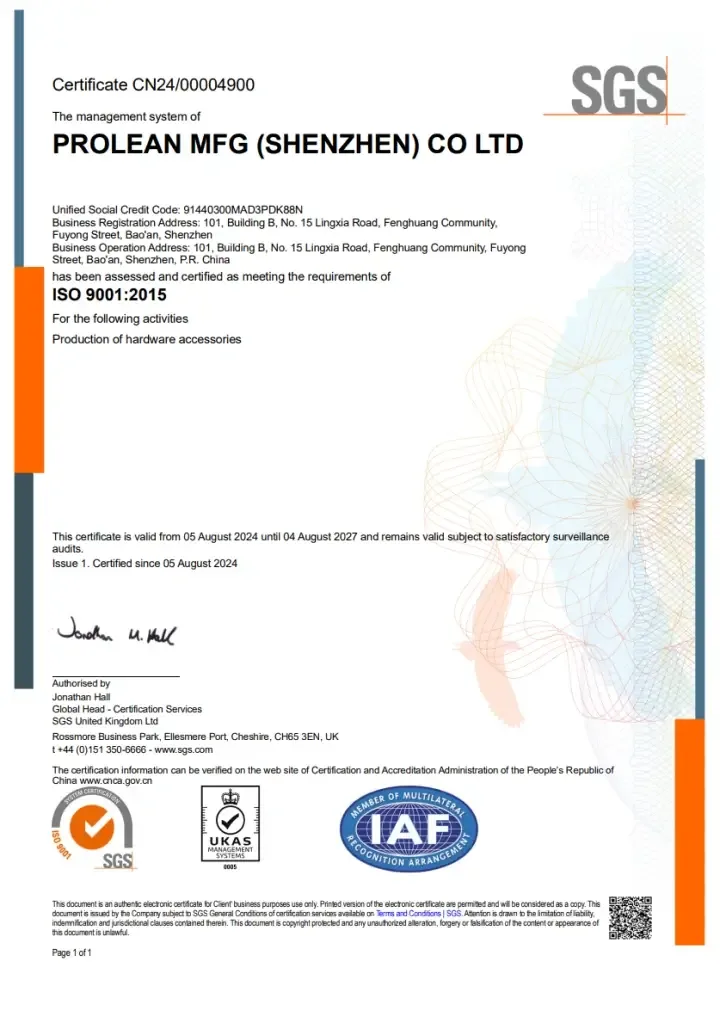
ISO 9001:2015 由SGS英國有限公司認證
ISO 2768-fH / mK
當圖面上沒有公差標註時,我們的預設類別-在檢驗記錄中註明
± 0.0002 英寸
≈ ± 0.005 毫米 — 針對特定特徵,需經工程審核並在報價中確認。
ISO 2859-1 · 二級
對生產批次進行抽樣-檢驗記錄上註明代碼字母、樣本大小和 Ac/Re 值
7份可選文件
包裝清單是標準配置,其他所有物品均在報價階段提出。
01 相關標準

四項已發布的標準幾乎涵蓋了所有訂單。

如果您的圖面另有說明,我們將按照圖面上的說明進行操作。如果圖紙上沒有說明,我們將採用以下預設值。

01

ISO 9001:2015 — 品質管理體系

經 SGS 英國有限公司認證並經過獨立審核,因此您零件背後的生產過程是有記錄的,可以進行外部檢查——而不僅僅是聲稱的。

查看證書及其驗證方法
02

ISO 2768 — 通用公差

班級信函包含兩層不同的意義。 f 以及 m 是線性類和角類 ISO 2768-1:1989 — f 為良好,m 為中等。 H 以及 K 是幾何類 ISO 2768-2:1989該圖紙於2021年2月撤回,並被新的圖紙所取代。 ISO 22081:2021.

金屬的fH和塑膠的mK是 Prolean 自己同意的默認這並非 ISO 根據材料類型所規定的問題。仍標有 mK 的圖紙仍然有效,我們對其解讀方式也保持不變——但我們不會將已撤回的部分作為現行通用規則,也不會默默地將 H 和 K 重新映射到 ISO 22081 標準。如果您的圖面自行指定了類別,則以圖面為準。

ISO 2768 分類的工作原理 ISO 22081:2021 可在 iso.org 查閱。
03

ISO 965-1 — 公制螺紋公差

公制螺紋的螺紋公差等級。如果您的圖面中沒有指定公差等級,我們將套用該等級。 中級並在檢查記錄中說明所使用的類別。

螺紋和滾花預設值
04

ISO 2859-1 — 驗收抽樣

ISO 2859-1:1999,一般檢驗二級,單次抽樣,常規檢驗,適用於生產批次。缺陷嚴重程度依瑕疵記錄簿分為嚴重、主要或次要三級,檢驗記錄中註明檢驗計畫代碼字母、樣本量和驗收編號。

AQL 水準和缺陷類別
02 公差
±0.0002 in
±0.005毫米

這是我們針對特定功能,經工程審核後所能達到的最低限度。這是能力上限,並非您圖面的預設值。

粗媒材精細
一般公差-金屬(圖面靜默) ISO 2768-fH — Prolean 預設
一般公差——塑膠(圖面無聲) ISO 2768-mK — Prolean 預設
可實現的最嚴格要求-指定特徵 ≈ ± 0.005 毫米 (± 0.0002 英吋),經審核
最小特徵尺寸 0.5 mm 或直徑 0.50 毫米
最小壁厚 0.8 mm 金屬/1.5毫米塑料

可實現的極限並非每個特徵都對應一個數值——它取決於材料、特徵尺寸和幾何形狀、加工過程以及表面光潔度。請將圖面連同您的要求一起發送,我們的工程師會在報價前確認可行性:我們承諾的公差即為報價單上的公差。 查看完整的CNC加工能力列表.

兩個不同的數字。 一般公差適用於圖面上未明確標註的特徵;可實現極限僅適用於圖面上明確標註並經過審核的特性。兩者都是能力參考——特定零件的公差、檢驗方法和檢驗報告均在報價單中確認。
03 螺紋和滾花

螺紋標註是圖紙上最常缺少的內容。

如果您的系統設定了預設值,我們將遵循該預設值。如果沒有,我們將採用以下預設值—並在檢查報告中告知您所使用的預設值。

對於公制線程,我們預設使用 ISO 965-1 中級對於未特別註明的北卡羅來納大學教堂山分校 (UNC) 和北佛羅裡達大學 (UNF),我們採用 ASME B1.1-2003 標準。 2A 外部和 2B 內帖。我們不接受 ACME 和 Thor-labs 的貼文。

預設線程容錯等級
螺紋尺寸內部外部
螺紋最大可達 M1.45H6h
螺紋 M1.6 以上6H6g
滾花-預設符合 DIN 82 / ISO 13444:2012 標準。 在圖面上標記滾花位置。報價階段可以提出不同的滾花標準,我們會在生產前確認可行性。
Prolean檢驗流程:根據圖面標註檢查加工零件
04 表面處理

成品品質的保證是透過在固定條件下進行檢驗來確保的,而不是透過假設來保證的。

每一批產品都使用相同的觀察設定——這樣,當第 1 批和第 10 批產品到達您的生產線時,它們看起來就完全一樣。

觀看距離
50 ± 10 厘米
矯正視力後
可視角度
45°
向各個方向
照明
500–1000 勒克斯
中性白

化妝品 — 表面平整,主面上沒有可見的瑕疵。 非化妝品 — 輕微的視覺瑕疵是可以接受的,因為外觀不會影響功能。請告訴我們您的零件需要哪一種瑕疵。 查看所有表面處理選項.

05 設備

所有尺寸檢驗均在我們自己的質檢室進行。

尺寸檢驗在我們自己的質檢室進行,該質檢室與切割零件的機器位於同一樓層。如果規格要求進行外部測試(例如材料化學成分測試),我們會委託經認可的第三方實驗室,並在報告中註明。
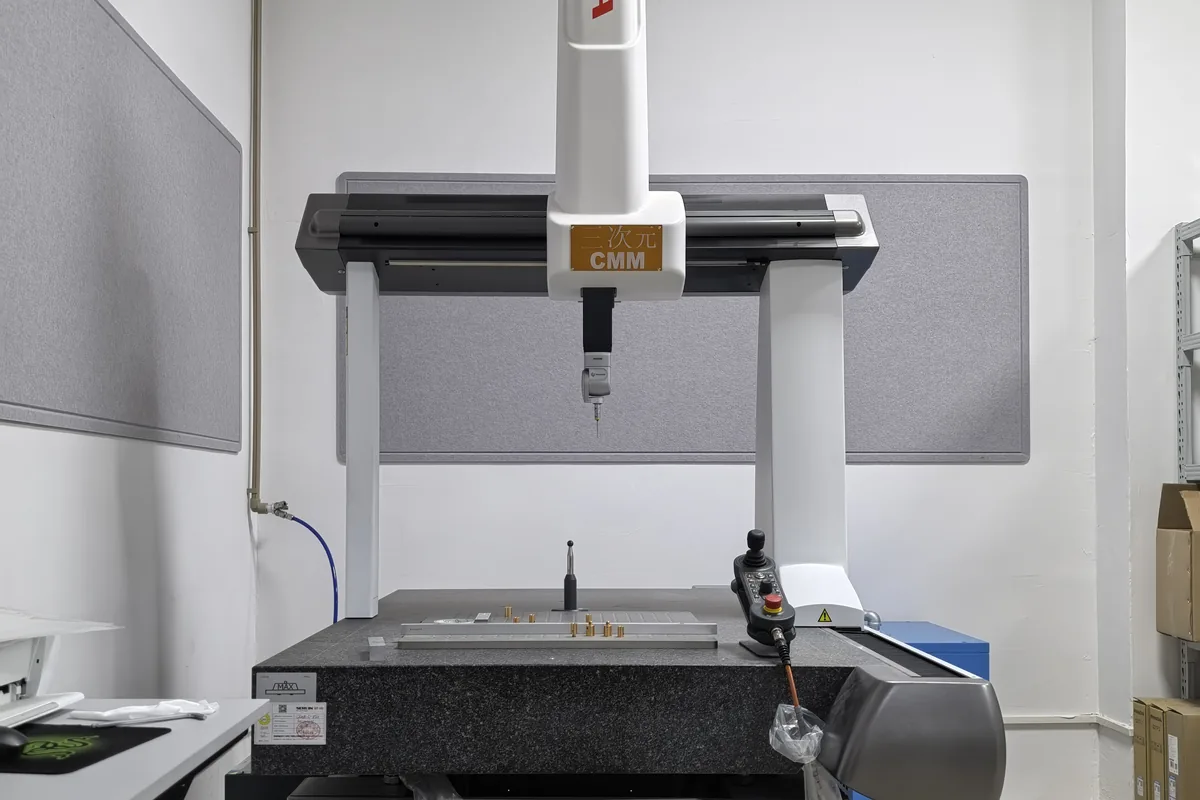
主 Prolean品質控制室內的座標測量機、花崗岩工作台和測頭

三坐標測量機

對關鍵尺寸、位置和輪廓進行程序化三維測量。報告由測量程序自動生成,無需手動輸入,因此尺寸報告上的數值每次運行都可重複。
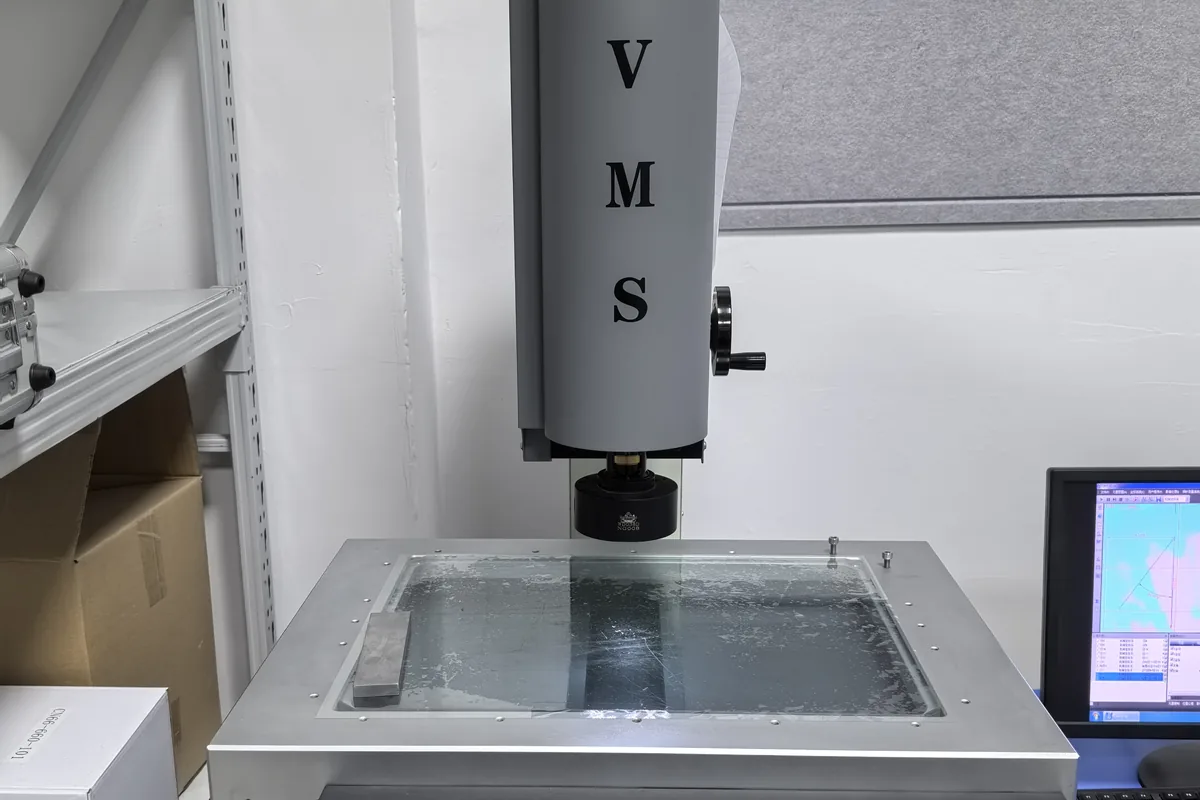
用於二維視覺和輪廓測量的光學測量系統

光學測量系統

二維視覺和輪廓測量,用於測量接觸式探針無法觸及的邊緣、槽口和微特徵。
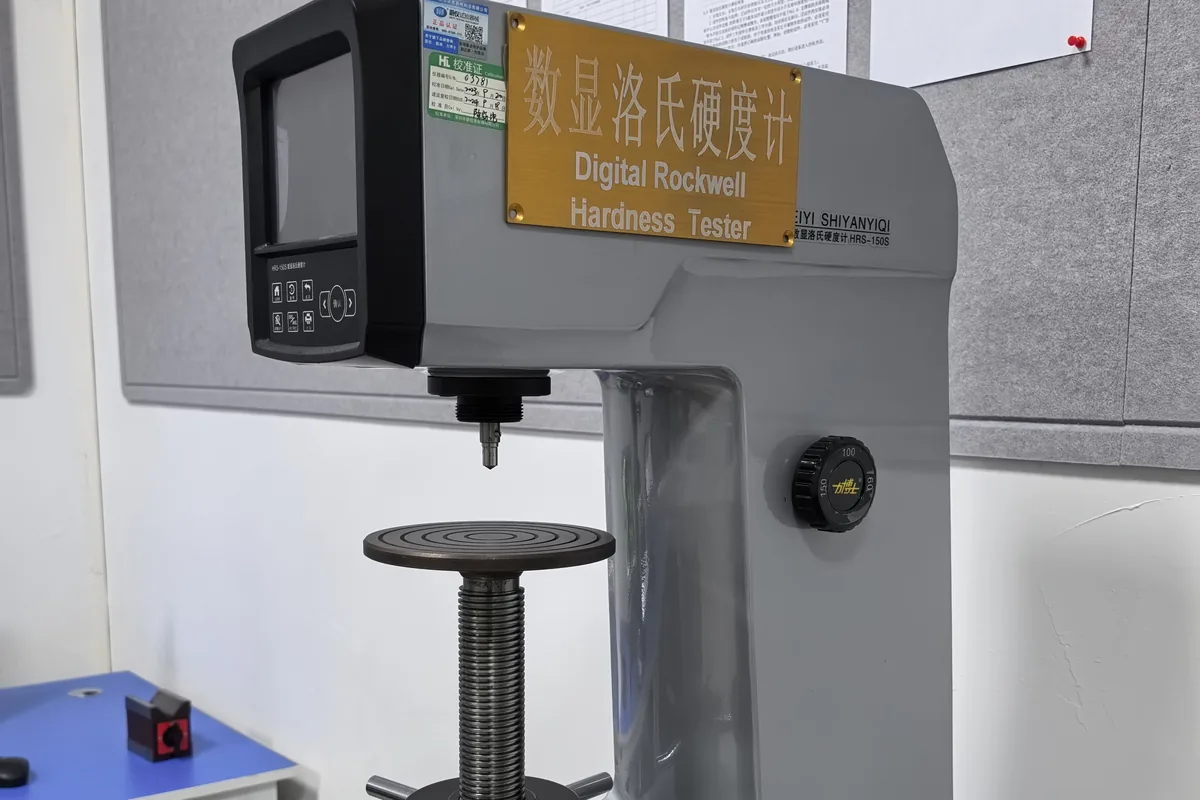
數位洛氏硬度計驗證熱處理條件

硬度測試

採用洛氏硬度和維氏硬度來驗證熱處理和材料狀況是否符合規範。

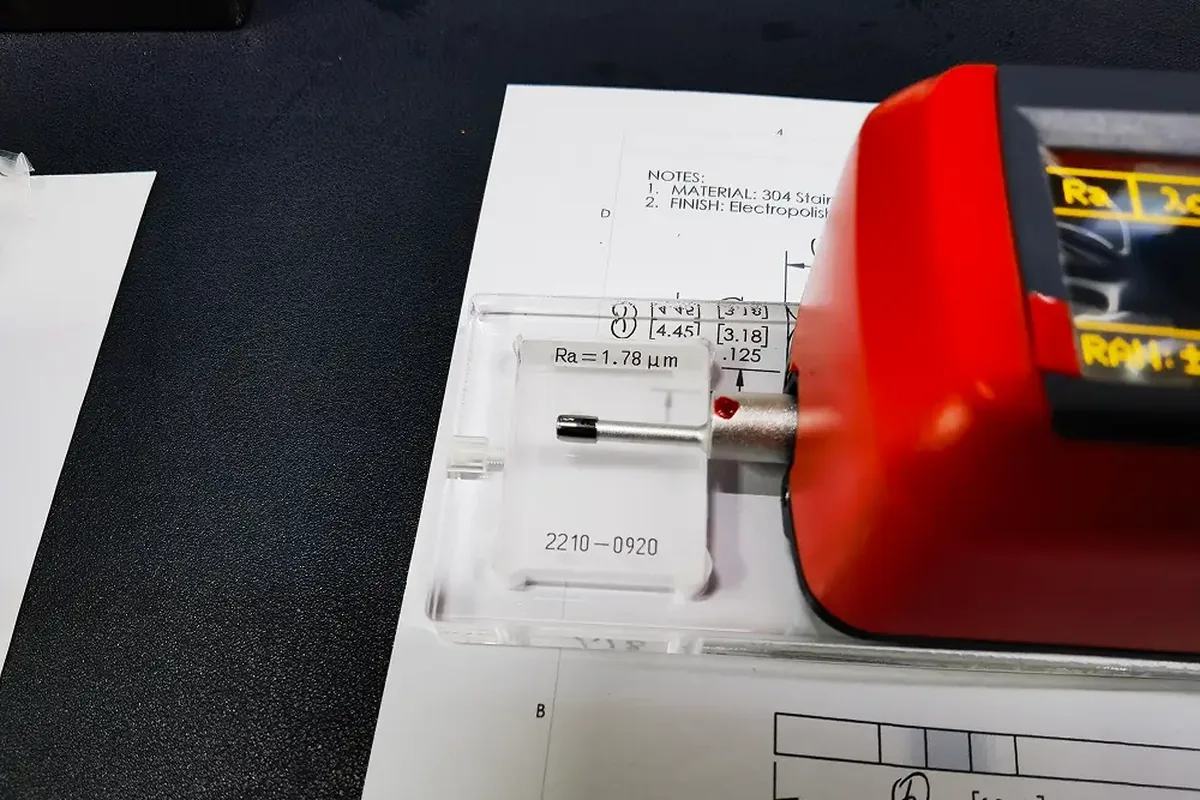
使用表面粗糙度儀測量加工零件表面的Ra值,並與圖面標註進行比對。

表面粗糙度測試儀

Ra 和 Rz 已根據圖紙標註對正在加工的零件進行了檢查。
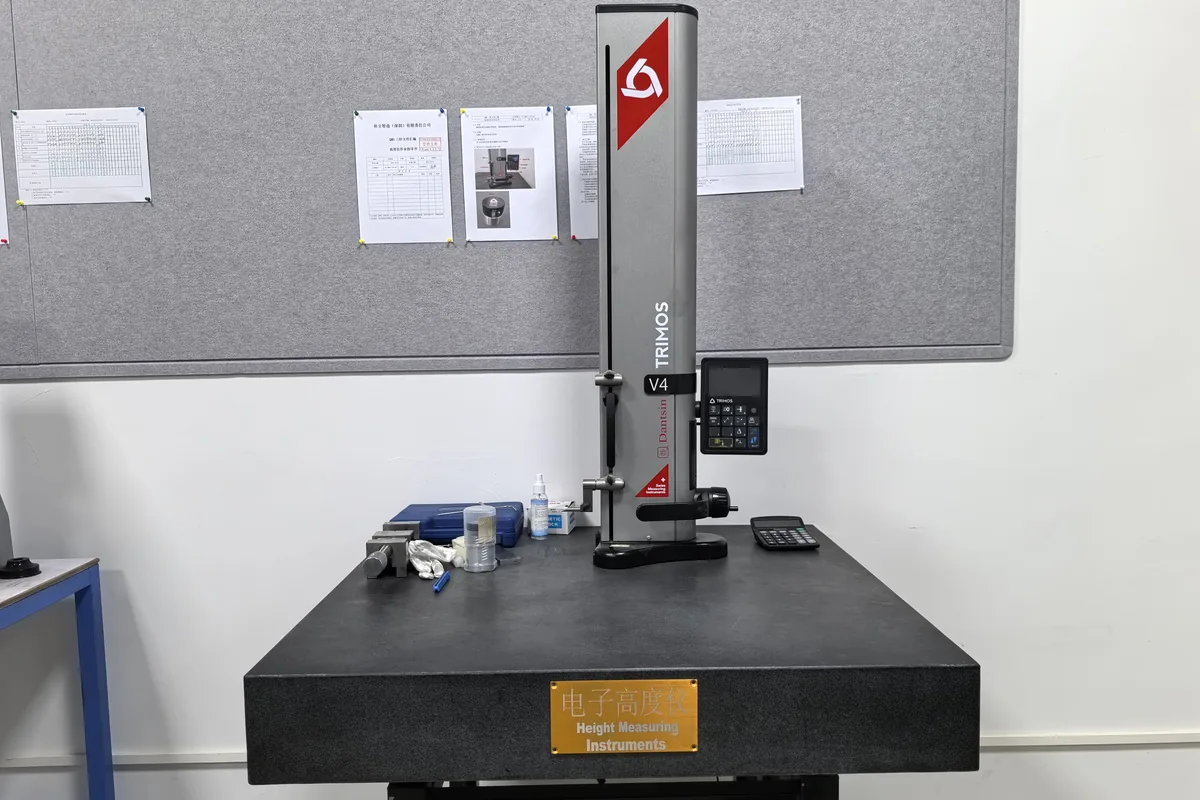
用於首件和製程高度驗證的電子高度計

電子高度計

快速進行首件和過程中的高度、台階和方正度驗證。

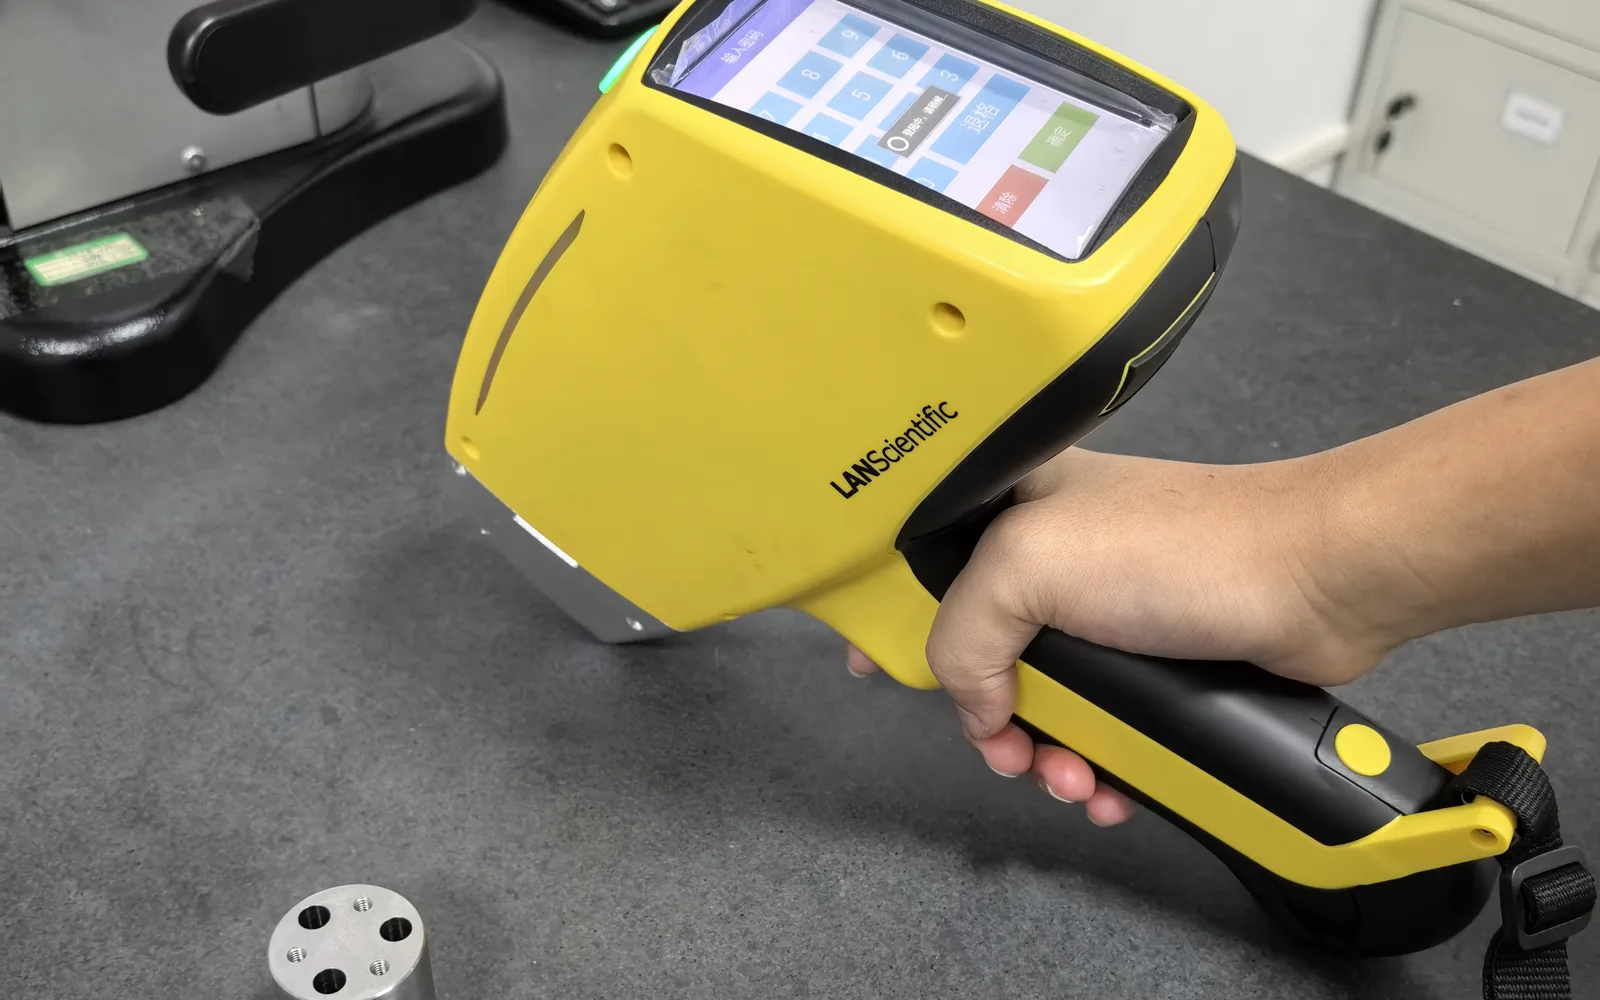
手持式光譜儀用於對來料棒材進行合金成分鑑定

光譜儀

對來料棒材和成品零件進行合金成分鑑定,以確認材料等級。

06 證書

認證品質管理體系

您不必相信我們的話—該證書隨時都可以公開驗證。

發證機構 SGS英國有限公司
標準版 ISO 9001:2015
證書編號 CN24/00004900
認證範圍 五金配件生產
自認證以來 八月05 2024
證書有效期限續約至2027年8月
有效期限:2024年8月5日至2027年8月4日 · 經獨立審計
持有Hexagon PC-DMIS CMM操作員認證的Prolean計量技術人員 我們的計量團隊也獲得了認證。 三坐標測量機操作員均持有 PC-DMIS 操作員認證,因此測量程序和檢測報告均遵循可審核的規範方法,而非個人判斷。請在詢價時索取尺寸測量報告範例,我們將提供一份類似零件的測量報告。
07 搬運和包裝

保持公差只是工作的一半

零件如果出現刮痕、腐蝕或批次混雜的情況,其失效程度與尺寸不符的零件一樣嚴重。

01

去毛邊和邊緣控制

銳邊倒角至 0.25 ± 0.125 毫米,內螺紋、孔和盲孔均使用專用刀具去除毛邊。如果您的圖面中指定了銳邊、密封面或其他功能特徵,則以圖面為準-請告知我們,我們將保留圖面內容。

02

初級清潔

所有零件上的灰塵、油污、碎屑和毛邊均已清除。清洗後發現的碎屑或切削液痕跡,則需將零件返工進行精加工。

03

防腐蝕保護

清潔劑的選擇取決於材料和塗層——對於許多塑膠和有色金屬部件,通常使用酒精;而對於塗層或污染物,則使用水性或鹼性清潔劑。易在儲存過程中腐蝕的材料,包裝前會進行防腐蝕浸泡和乾燥處理。

04

批次分離和包裝

清洗完畢後,各部件之間絕不會相互接觸。操作員戴上手套,成品部件單獨包裝以保護表面。

08 文档

告訴我們您的需求,我們會隨零件一起出貨。

每份訂單均包含裝箱單。以下所有項目均為可選,價格包含在報價單中—請勾選您需要的項目,並將清單填寫到報價單中。相關文件的費用和交付時間將在報價單中確認。

已選擇 0/7
沒有額外選擇任何商品——標準訂單仍然會附帶裝箱單。 0 額外文件
將您的清單複製到剪貼簿並打開報價單——將其貼上到報價單中的消息框中。文件的價格和時間安排均包含在報價單中。
首件檢驗。 一週的回應期限從我們向您發送首件檢驗報告(FAI)之時算起,而非零件從工具機下線之時。如果超過此期限,我們將暫停該批生產——如果您需要更長的回應期限,請在報價階段告知我們。您可以選擇接受、提出品質爭議或拒絕:拒絕FAI僅收取樣品費用,已用於該批次生產的材料或模具將單獨報價,並在確認後才會投入使用。 閱讀 FAI 指南.
09 抽樣

抽樣和缺陷分類

所有產品在出貨前都會根據我們記錄在案的瑕疵手冊進行檢驗。生產批次會進行抽樣檢查。 ISO 2859-1:1999,一般檢驗二級,單次抽樣,正常檢驗樣本量由批次大小代碼字母決定-實際使用的代碼字母、樣本量和驗收編號都印在檢驗記錄上。

驗收品質限
嚴重性AQL這是什麼意思
危急0影響功能或造成安全隱憂。驗收率為零。
主要2.5會影響組裝或最終應用。
未成年人4.0僅影響外觀,不影響功能。
兩件事不一樣——不要把它們混淆。 AQL 數值是樣本的統計驗收標準:即計畫允許的瑕疵數量,超過該數量則整批產品將被拒收。嚴重缺陷將被視為不合格品——它會停止整批產品的生產,並根據缺陷數量進行複審。合格樣本並不意味著整批產品零缺陷;它只是在計劃提供的置信度範圍內,對樣本品質的一種判斷。

每一批產品都要依照五項標準進行檢查。

01
表面處理
02
公差和尺寸
03
Threads
04
材料
05
清潔和包裝

如果零件不符合您的規格或我們的規格,我們會在出貨前停止並與您聯繫—處置方式由您決定。
10 常見問題

我們在報價階段收到的問題

目前仍不確定您的零件適用哪種標準? 請把圖紙寄給我們。 提問-我們會在您做出決定前解答。

CMM報告是否涵蓋圖紙上的每個尺寸?
並非所有訂單都會附帶三坐標測量機 (CMM) 報告——該報告在報價階段提出,涵蓋您指定的關鍵尺寸以及程序所依據的基準和特徵。由於我們直接從測量程序產生報告,而非手動輸入,因此報告的特徵清單在檢測開始前就已經確定。請在報價階段指定關鍵尺寸,它們將出現在報告中。標準隨附文件為裝箱單;其餘文件均為可選文件。
如果我的圖紙完全沒有公差會發生什麼?
我們採用Prolean約定的預設值— fH 對於金屬和 mK 對於塑料,其中 f 和 m 是 ISO 2768-1:1989 中的線性分類,H 和 K 是 ISO 2768-2:1989 中的幾何分類——我們在檢驗記錄中註明所使用的分類。該預設值是我們設定的,並非 ISO 針對特定材料設定的;另請注意,ISO 2768-2 已於 2021 年撤銷,並由 ISO 22081:2021 取代,用於新的圖紙。此外,我們可達到的最嚴格限值約為 ± 0.005 毫米(± 0.0002 英吋)並非所有特徵都適用此公差:它取決於材料、特徵尺寸和幾何形狀、工藝以及表面光潔度。請在圖面上標記特徵及其位置,我們會進行審核-我們承諾的公差以報價單上確認的公差為準。 ISO 2768 分類的工作原理.
我需要在多長時間內批准一份FAI報告?
自我們發送報告之日起一周內,我們將暫停生產,而不是開始生產。如果您需要更長的等待時間,請在報價階段告知我們。您可以接受報價、提出品質爭議或拒絕—拒絕首件檢驗僅收取樣品費用,任何已用於生產的材料或模具將單獨報價並事先與您確認。 閱讀 FAI 指南.
我可以申請塑膠零件的材料證書嗎?
是的——對於塑料,我們出具材料證書而非材料測試報告,因為拉伸和硬度測試是針對金屬的。此證書確認零件加工所用塑膠的等級和批次。更多詳情請見 材料證書涵蓋哪些內容?.
RoHS聲明是否也涵蓋塗層和電鍍層?
只有在文件明確規定的情況下才適用。 RoHS 限制適用於每種物質。 均質材料 塗層、電鍍層和基材均需分別評估,且該指令允許一系列豁免,因此零件可以符合所申請的豁免條件。正因如此,我們針對您零件的具體材料和表面處理出具聲明,而非針對整個工廠出具一份聲明;並且,該文件會列明物質清單、修訂內容以及所依據的任何豁免條款。 指令2011/65 / EU.
REACH 0.1% 這個數字究竟代表什麼?
這是一個閾值,而非整個產品的合格標準。根據 REACH 法規,如果某種物質被列入 ECHA 清單,則該產品必須符合 REACH 要求。 候選人名單 如果某種物質在物品中的含量超過 0.1%(重量比),我們就必須報告該資訊——閾值是針對每種物質和每件物品(對於組件而言,可能意味著針對每個組分)進行評估的。候選清單大約每年修訂兩次,因此,聲明只有在明確指出所依據的清單版本時才有意義。我們的聲明正是如此。 ECHA候選名單.
哪些文件預設隨附,哪些文件需要我主動索取?
每份訂單均附有裝箱單。證書、測試報告、三坐標測量機 (CMM) 報告和首件檢驗報告 (FAI) 均為可選項目:請在報價階段告知我們您需要哪些文件,我們會將其反映在報價中,以便在訂單開始前確認成本和交貨時間。如果您不確定客戶的品質部門有何要求,請發送圖紙並諮詢我們—我們會告知您該部件需要哪些文件。
你們是在表面處理前還是處理後進行檢查?
兩者兼備。加工過程中,機器會根據圖面要求檢查表面粗糙度,並在批次放行前使用三座標測量機 (CMM) 進行最終尺寸驗證。外觀驗收採用本頁所列的固定觀察條件,因此結果不受觀察者的影響。
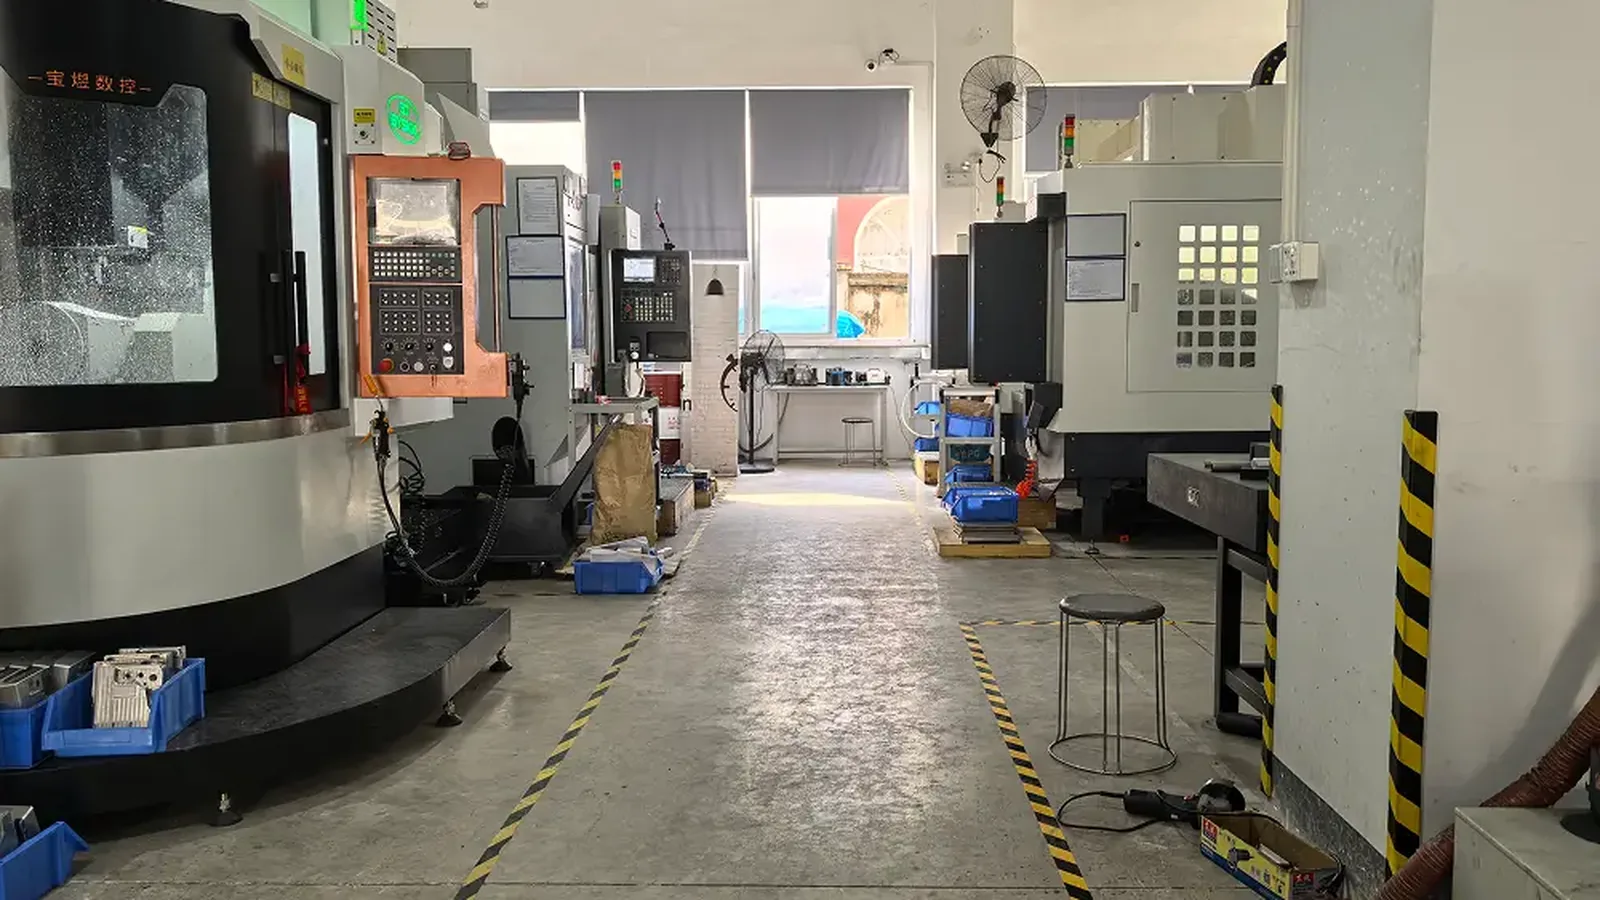
Prolean 機械加工車間

今天就來訂製您的零件吧!

請將您的圖面寄給我們,我們會在報價前確認公差、表面光潔度和文件包-這樣檢驗報告​​中就不會有任何意外。

所有上傳都是安全且保密的。