

特別是對於塑膠零件,注射成型是一項關鍵的製造技術。它能夠大量生產一致的零件,使其成為工業應用的熱門選擇。 什麼是注塑成型? 這是透過將熔融形式的材料注入模具來製造零件的過程;之後,模具冷卻使其凝固成模具型腔的形狀。同時,注塑成型的變化如 反應成型 使其成為滿足多樣化生產需求的更專業的技術。
反應注射成型製程無需高壓注射。其原理是將液態多元醇和異氰酸酯分別儲存在一個儲存槽中。然後,將這兩種原料混合,在可控的溫度和壓力下注入模具,固化後即可得到輕盈耐用的零件。這種成型方法廣泛應用於汽車、醫療和工業領域。
在本文的最後,我們將討論什麼是反應注射成型。它的流程、優點、應用等等。
什麼是反應注射成型(RIM)?
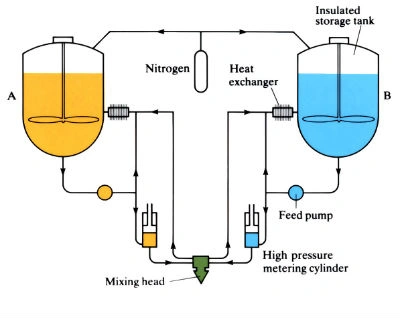
反應注射成型工藝
RIM成型是一種低壓塑膠成型製程。它使用兩個儲存罐,儲存低黏度聚合物。然後,使用加壓泵將兩種聚合物液體的混合物轉移到具有預定型腔形狀的模具中。兩種聚合物在註塑模具內混合會發生化學反應,產生熱量並形成更厚的組件。
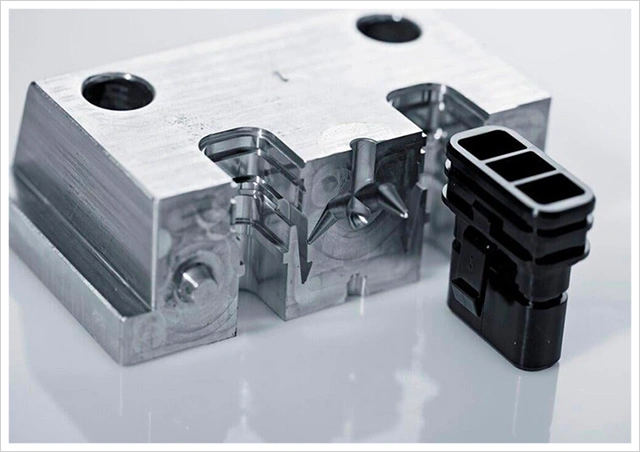
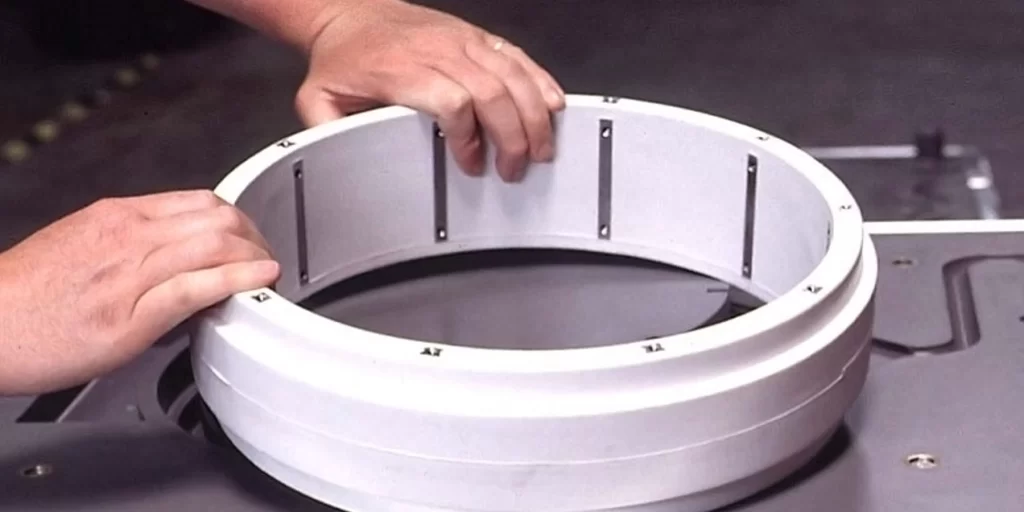
反應注射模具及零件
聚合物液體的混合對於最終部件的品質至關重要。因此,混合室在高壓下運作。同時,根據結構要求添加纖維增強材料等添加劑。此外,低注射壓力( 0.5–10 MPa)有助於凝固時發泡。
立即嘗試 Prolean!
RIM 成型與標準射出成型有何不同?
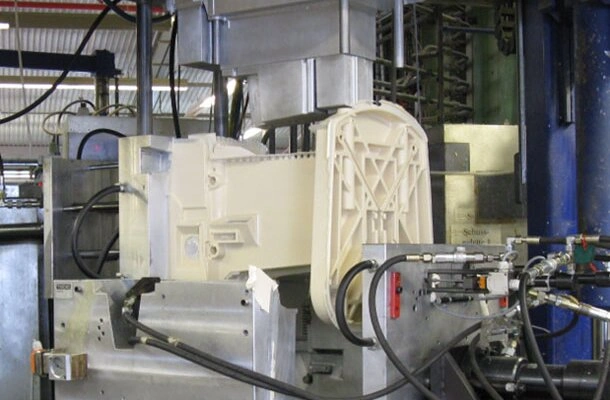
反應注塑件
首先,RIM 成型製程涉及兩種或多種反應性液體材料,而標準注塑成型涉及以熔融形式註射材料,無需任何混合或類似機制。其次,聚合可以產生具有獨特性能的閉孔泡棉結構物品。第三,注射成型的注射壓力可達100MPa。同時,反應注塑壓力不高於10Mpa。
表格:RIM 與傳統 IM 與壓縮成型與 RTM 的比較。
| 因素 | 反應注射成型 (RIM) | 傳統注塑 (IM) | 壓縮成型 | 樹脂傳遞模塑 (RTM) |
| 使用的材料 | 聚氨酯、聚脲、環氧樹脂 | 熱塑性塑膠(例如 ABS、PP、PE) | 熱固性材料(例如環氧樹脂、酚醛樹脂) | 環氧樹脂、聚酯、乙烯基酯 |
| 壓力要求 | 50-150 psi | 10,000-20,000 psi | 500-2,000 psi | 50-500 psi |
| 週期 | 1 5分鐘 | 30 秒 – 2 分鐘 | 2 10分鐘 | 5 30分鐘 |
| 室壁厚度 | 3-25毫米(支援不同厚度) | 0.5-5毫米(優選厚度均勻) | 3-50 毫米 | 1-10 毫米 |
| 加工成本 | $10,000起 | $50,000起 | $20,000起 | $50,000起 |
| 零件尺寸範圍 | 最大 8 英尺 x 8 英尺 x 2 英尺 | 最大 4 英尺 x 4 英尺 x 2 英尺 | 最大 10 英尺 x 10 英尺 x 4 英尺 | 最大 8 英尺 x 8 英尺 x 3 英尺 |
| 表面光潔度質量 | 光滑,美觀) | 拋光、紋理) | 中(可能需要完成) | 高(平滑到有紋理) |
RIM成型工藝
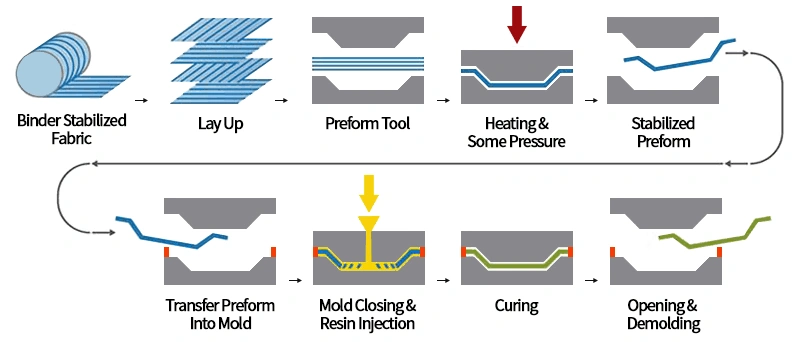
RIM流程的步驟
- 反應物製備
首先,液體聚合物(通常是多元醇和異氰酸酯)分別儲存在兩個罐子中,以避免過早反應。此步驟的主要問題是維持罐內液體的溫度和壓力。溫度波動會影響黏度,進而影響成型過程。
- 均質混合

RIM 期間材料的混合
下一步是準備均勻的混合物,以便每個生產週期的零件保持一致。它涉及將兩個罐中的液體泵入高壓混合頭室。此外,腔室上附有計量系統,以維持兩種液體的決定比例。
- 注射和聚合
接下來,將混合的反應物注入模腔中。然後,混合物填充整個模具並捕捉模具設計的所有複雜細節。同時,反應物在模具內發生化學反應,稱為聚合過程。聚合導致材料膨脹和凝固。
- 硫化
模具的固化對於實現完全聚合和最終性能至關重要。固化時間取決於 注塑材料 使用和最終產品所需的特性。先進的 RIM 系統使用感測器和反饋迴路即時監控固化過程,因此操作員可以根據需要進行調整以保持最佳條件。
- 脫模
固化後,打開模具並使用頂針或自動化系統輕輕地將模具取出。隨後,彈出的零件將進行修整、打磨或拋光等後處理,以達到所需的公差和精加工品質。
反應注塑材料
RIM 主要利用 多元醇和異氰酸酯的混合物,稱為聚氨酯。優異的柔韌性、抗衝擊性、耐用性使其廣受歡迎。此外,它可以被配製為剛性或柔性的。其他材料及其各自的特性包括:
- 環氧樹脂: 機械強度、優異的附著力和耐化學性。
- 矽膠材料: 生物相容性、耐熱性和靈活性。
- 聚脲: 固化時間快,具有高耐磨性和耐化學性。
- 尼龍: 拉伸強度高、耐磨性優良、化學穩定性佳。
- 複合材料: 增強材料,例如玻璃或碳纖維,以提高強度和剛度。
立即嘗試 Prolean!
反應注塑成型應用
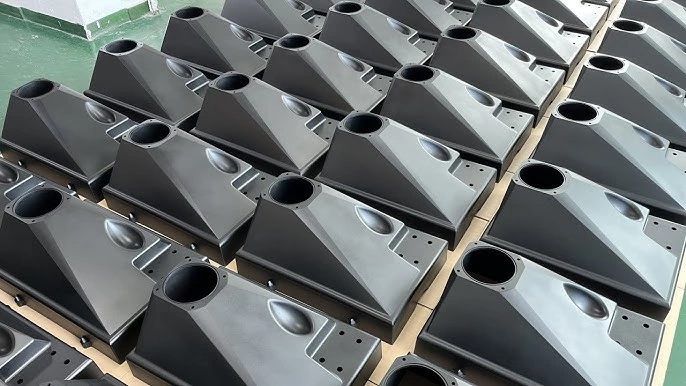
RIM應用
反應成型的靈活性和最終性能使其成為汽車、工業工廠、航空航太、醫療、消費品等各個領域的突出製造技術。

大型零件反應注射成型
在 汽車注塑 在該領域,RIM 成型製程可製造出輕質耐用的零件,例如保險桿和擋泥板以及具有高抗衝擊性的大型零件。同樣,它被用在 醫療注塑 用於具有精確尺寸的生物相容性和耐用部件。
以下為反應注塑在主要產業的應用實例。
表:RIM 成型應用
|
行業 |
應用領域 |
|
汽車業 |
保險桿、擋泥板、門板、儀表板零件、座椅底座等 |
|
航太 |
飛機家具、內裝板、托盤桌等 |
|
Medical |
診斷設備、醫療家具、推車面板等的外殼 |
|
顯示器與電子產品 |
許多電子產品、相機機身等的外殼和外殼。 |
|
工業設備 |
工具把手、閥體、防護罩、控制面板外殼、馬達蓋等。 |
|
發現商品 |
頭盔殼、衝浪板腳蹼、獨木舟座椅、襯墊等 |
反應注射成型的優點
光潔度 RIM 塑膠零件
- 與其他塑膠成型件或金屬成型件相比,此製程所生產的輕質零件具有優異的強度和抗衝擊性。
- 透過添加增強填料可以客製化最終性能。
- 反應成型允許具有厚度變化的幾何形狀。
- 反應注射成型的低熱特性不需要昂貴的模具,通常使用客製化鋁模具,這比鋼或其他類型的模具便宜。
- RIM 模製零件易於塗漆並可實現高光澤度。
- 在 RIM 成型過程中可以添加任何金屬或其他嵌件,從而允許使用各種多材料組件。
反應注射成型的缺點
- 材料成本(多元醇和異氰酸酯)高於標準注塑中使用的其他熱塑性塑膠。結果,整體 注塑成本 可以增加。
- 反應注射成型的材料相容性選項較少,只有少數聚合物可以進行反應成型。
- 这 生產週期時間 比其他塑膠成型技術相對較長。
加起來
對於大型和較厚的塑膠零件,反應注射成型優於標準製程。它能夠在聚合過程中使零件發泡並透過添加的增強填料定制最終性能,這使其在塑膠零件製造中不可或缺。然而,混合過程或成型參數中的輕微偏差和錯誤可能會顯著影響最終結果的品質。
因此,混合聚合物的適當比例以及溫度和壓力控制是獲得優質 RIM 成型零件和產品的關鍵。 ProleanTech 擁有所有工程專業知識和先進的注塑工廠,可滿足您的要求和期望。我們模製 50 多種材料,無論您想要哪種變體:RIM、插入件、包覆成型或任何其他。您可以利用 注塑服務 為了您的業務成長或研究項目。將您的設計發送給我們並索取報價,我們將盡快回覆您!
常見問題
反應注塑成型與標準注塑成型有何不同?
反應注射成型 (RIM) 使用液體反應物在模具內發生化學反應和聚合,形成固體零件。相較之下,標準注射成型會熔化熱塑性顆粒,將熔化的材料注入模具中形成固體零件,而無需任何化學反應。
反應成型零件耐用嗎?
是的,反應成型零件非常耐用。由於交聯聚合,它們具有優異的強度、柔韌性、抗衝擊性和尺寸穩定性。
RIM成型可以使用哪些材料?
RIM成型主要使用聚氨酯(多元醇和異氰酸酯的混合物)。其他材料包括環氧樹脂、矽膠和一些複合材料。
反應注塑產品的例子有哪些?
一些 RIM 成型產品包括汽車保險桿、航空航天內飾板、醫療設備外殼和消費性電子產品外殼。
0 個評論