
鈑金彎曲零件
快速鈑金加工能夠利用數控切割和成型等自動化工藝,在幾天或幾週內生產客製化金屬零件,使其成為快速鈑金加工的理想選擇。 鈑金原型製作 需要。
對於中小批量生產和鈑金快速原型製作,這是一種極佳的鈑金零件原型生產方法。此製程的第一步是使用厚度通常為 0.5 至 6 毫米的扁平金屬板。之後,對這些金屬板進行成型和切割,以生產諸如外殼、支架和組件等實用零件,用於鈑金項目。 精密鈑金加工.
根據材料和方法的不同,公差為±0.1毫米至±0.5毫米,以保持精度並確保零件順利整合到更大的系統中。
快速週轉鈑金加工的關鍵流程
金屬加工是一個複雜的過程,通常由在專門從事金屬加工的製造和機械車間工作的專業人員完成。 鈑金加工最終產品是透過切割、彎曲和組裝金屬製成的,金屬以厚度不超過 0.25 英吋的板材形式供應給加工商。
將金屬切割成所需的尺寸和形狀是製造過程中至關重要的第一步。 金屬切割完成後,必須用機器彎曲成型。 這包括透過鉚接、焊接和螺絲連接將金屬組裝成所需形狀。每個部件都採用最佳工藝進行固定和組裝。
金屬連接緊固後,需要對錶面進行清潔和拋光,以達到美觀統一的效果,並防止生鏽和損壞。為了達到最高標準,金屬加工融合了多種專業技能,需要每項技能的專家共同完成。
快速零件鈑金切割方法
所需的精度、材料厚度和生產量決定了快速切割鈑金最有效的方法。雷射切割和水刀切割技術是快速鈑金加工中最常用的方法。
激光切割
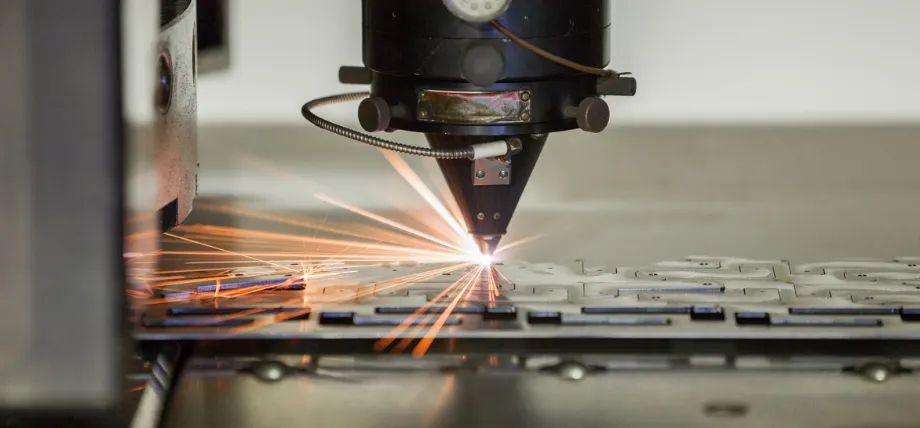 雷射切割金屬板材
雷射切割是一種利用…的技術 激光 雷射用於汽化材料。 切割 其工作原理是透過光學元件等方式控制高功率雷射的輸出。 激光光學 以及 數控 (電腦數控)用於將雷射光束引導到材料上。
用於切割材料的商用雷射使用運動控制系統來跟隨數控機床 (CNC) 或數控機床 (CNC) 的運作軌跡。 G碼 將要裁剪到材料上的圖案。
聚焦的雷射光束照射到材料上,材料要么熔化、燃燒、汽化,要么被氣體噴射吹走,從而留下具有高質量表面光潔度的邊緣。
水射流切割
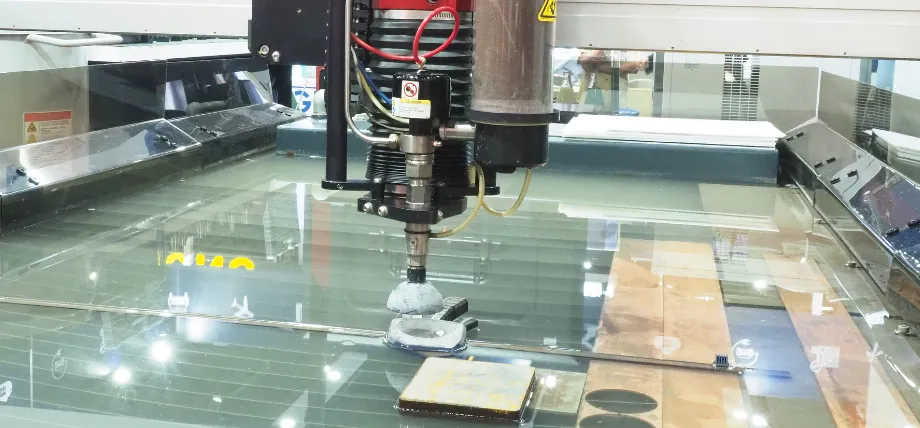 水刀切割工藝
水刀切割機是一種工業工具,它利用極高壓的水刀或水與磨料的混合物來切割各種材料。 術語「磨料射流」特別指使用水和磨料的混合物來切割金屬、石頭或玻璃等堅硬材料。
水刀切割常用於機械零件的製造。當被切割材料對其他切割方法產生的高溫敏感時,例如塑膠和鋁,水刀切割是首選方法。水刀切割廣泛應用於採礦和航空航太等各行業,用於切割、成型和擴孔。
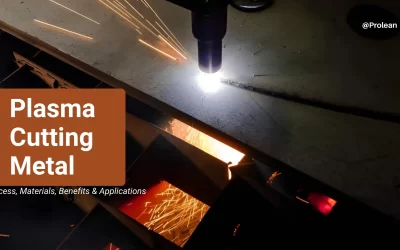
等離子切割
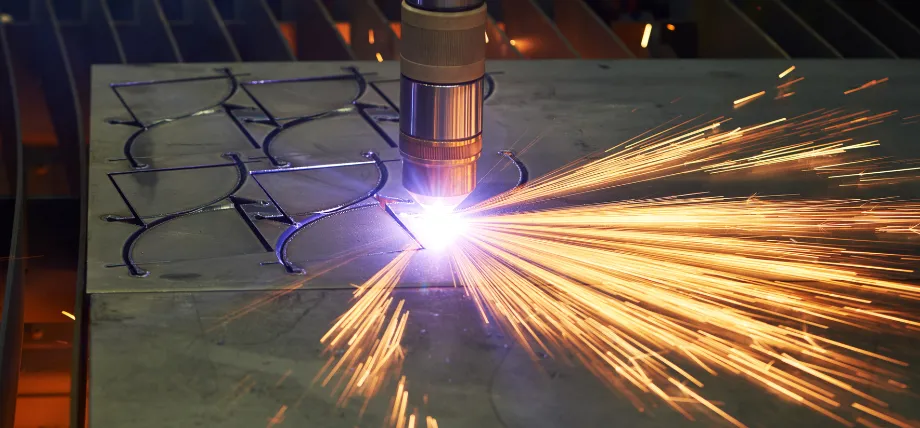
等離子切割進行中
等離子切割透過將氣體電離成導電電弧,速度可達每分鐘 10 米,可切割 10 毫米厚的鋼材,從而切割導電金屬。 由於邊緣倒角為 1-2 度,公差為 ±0.5 毫米,精密配合需進行後加工。該設備適用於厚度達 50 毫米的較厚工件,此時雷射效率會降低,但噪音和煙霧需要通風。因此,設定時間也會增加。 高解析度等離子切割版本可將精度提高至±0.3毫米,適用於快速切割的零件。
轉塔沖孔
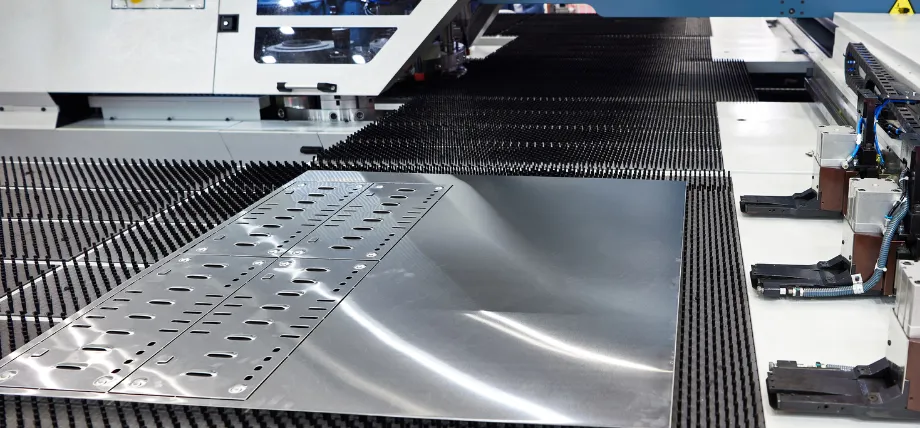
轉塔沖床操作
轉塔沖床利用旋轉式刀架,一次裝夾即可在零件上沖壓出孔洞和百葉窗。其精度為±0.1毫米,可加工厚度達6毫米的板材,沖壓速度為每分鐘500次。 每個工位進行多道工序可以大幅減少搬運次數,但僅適用於平面或略微彎曲的零件。由於換刀僅需 30 至 60 秒,因此適用於孔密度高的設計。
鈑金彎曲技術
切割之後,透過施加大於材料屈服強度的力而不使其斷裂,即可實現角度和曲線彎曲。 快速交貨取決於數控折彎機的重複性,折彎角度精度可達±1度以內。 CAD模型中的K係數為0.3-0.5,考慮了內半徑(最小為材料厚度的1倍)和回彈(0.5-2度)等因素。 多軸煞車可在一次設定中實現複雜的序列,從而使每次彎曲的循環時間低至 20 - 40 秒。
折彎機折彎
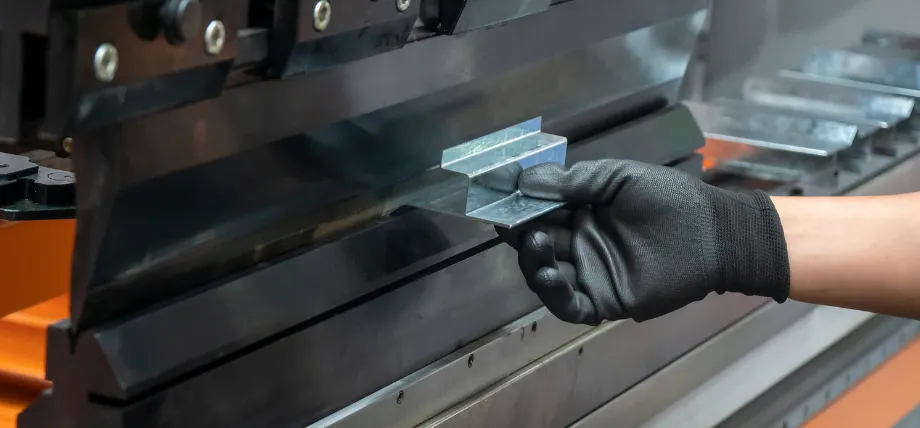
折彎機彎曲操作
折彎機透過沖頭將板材夾緊在 V 型模具上,產生 0 到 180 度的角度。
最受歡迎的方法是空氣彎曲,它所需的力比底部彎曲少 10-20%,使工具能夠彎曲小至 0.5 毫米的半徑。
在100毫米/秒的速度下,2毫米厚的鋼管可承受50噸/米的力。它可以加工長度達4公尺、厚度達12毫米的鋼管,但捲邊處需要進行減壓切割以防止開裂。
卷彎
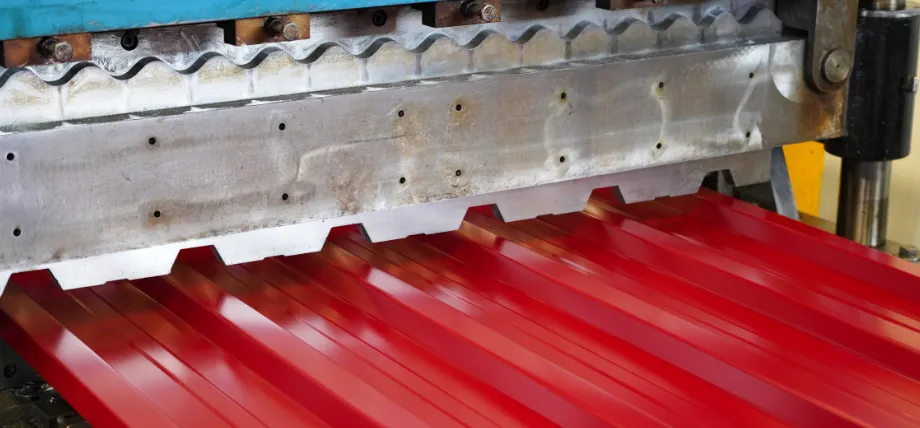
紅色波紋板成型
輥彎非常適合直徑大於 100 毫米的圓柱體,因為它透過三個可調節的輥子使板材形成逐漸彎曲的形狀。
它能夠以 1 公尺/分鐘的速度處理厚度達 20 毫米的板材,橢圓率小於 1%。金字塔式結構可用於製作圓錐形板材,但初始設定需要 15 至 30 分鐘。
透過減少大半徑彎曲處的平坦區域,該技術可以提高結構的均勻性。
立即嘗試 Prolean!
凸塊成型
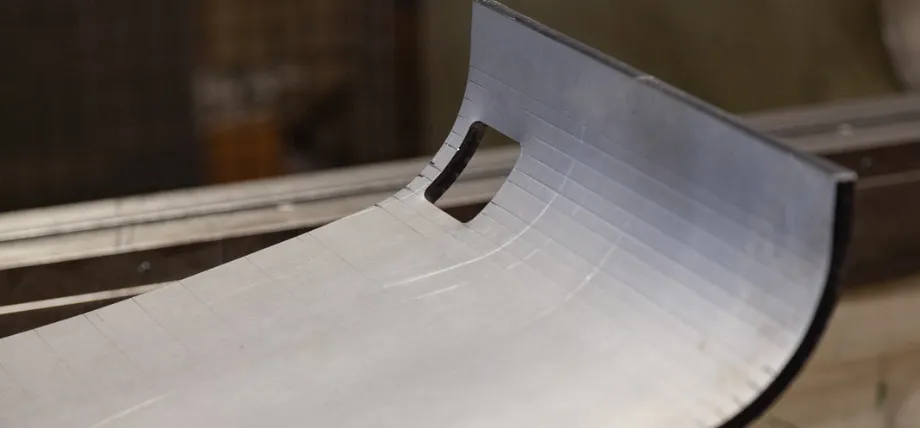
凸模成型鈑金件
凸模成形是一種金屬加工工藝,透過在折彎機上進行一系列微小、精確的彎曲,在金屬件上形成一個大的、光滑的半徑或曲線。
與片材輥相比,這種軋製替代方法能夠實現更高的精度、創造獨特幾何形狀的能力以及形成更小半徑的能力,尤其是在厚材料上。
建築, 航空航太鈑金件定制設備製造業經常採用這種技術。
焊接技術
在切割組件和將彎曲部件焊接成剛性結構時,為了確保一致性和速度,最好採用自動化方法。
透過接縫處理,例如將邊緣倒角 30 至 45 度,可以確保滲透深度達到厚度的 1.5 倍。
為了保持耐腐蝕性,填充材料必須與基體合金相匹配。焊後熱處理(可能需要額外一兩天)可以降低高強度鋼中的應力。
氬弧焊
氣體鎢極電弧焊(GTAW,也稱為鎢極惰性氣體焊或TIG焊、鎢氬氣焊或TAG焊,以及使用氦氣時的氦弧焊)是一種使用非消耗性鎢電極產生焊縫的電弧焊工藝。
焊接區域和焊條由惰性保護氣體(氬氣或氦氣)保護,免受氧化或其他大氣污染。通常會使用填充金屬,但有些焊接,稱為“自熔焊”或“熔合焊”,則不需要填充金屬。
恆定電流焊接電源產生電能,電能透過高度電離的氣體和金屬蒸氣柱(稱為等離子體)傳導至電弧。
MIG焊接
氣體保護金屬極電弧焊(GMAW),有時也稱為金屬惰性氣體保護焊(MIG)和金屬活性氣體保護焊(MAG),是一種焊接工藝。在這個製程中,MIG焊絲電極與工件金屬之間形成電弧,電弧加熱工件金屬,使其熔化並連接。保護氣體與焊絲電極一起透過焊槍輸送,以防止大氣污染。
點焊
電阻點焊利用電極透過電阻產生的熱量形成局部焊點,將厚度為 0.5-3 毫米的薄片在 0.1-0.5 秒內連接起來。
激光焊接
利用雷射光束熔化和融合材料的過程稱為雷射焊接。這項技術能夠製造出窄而深的焊縫,變形小,同時兼具高精度和高速度。它廣泛應用於汽車、航空航太和醫療保健等領域。
光纖雷射的 2-6 kW 輸出功率使其能夠以傳導模式加工薄規格材料;然而,小於 0.2 毫米的間隙公差需要使用夾具。
| 選項 | 典型厚度範圍 | 焊接速度 | 失真度 | 最佳快速週轉應用 |
| TIG | 0.5 – 8毫米 | 100 – 400 毫米/分鐘 | 非常低 | 表面焊接、不銹鋼/鋁製原型、壓力容器 |
| 米格/ MAG | 1 - 20 mm | 高達 1500 毫米/分鐘 | 媒材 | 低碳鋼框架、支架、外殼> 1.5 |
| 阻力位 | 0.5 - 3 mm | 3 – 10 個斑點/秒 | 低 | 金屬薄板和電池接線片 |
| 激光焊接 | 0.1 - 12 mm | 1 – 15 米/分鐘 | 低 | 薄壁不銹鋼醫療器械,熱交換器管 |
快速週轉薄板焊接技術
快速週轉製造所使用的材料
在選擇材料時,強度、成形性和可用性需要權衡;為了快速週轉,應重點考慮標準規格(0.8-3 毫米)的合金。
鋁材加工在原型製作的應用 密度低(2.7 克/立方厘米)適用於對重量敏感的應用,而不銹鋼的屈服強度高達 500 兆帕,可保證結構完整性。
鋁合金
鋁材優異的加工性能和多功能性使其成為快速加工製造的首選材料。
由於其獨特的性質,它的加工速度比許多其他金屬都要快。
不銹鋼
某些等級的不銹鋼在氯化物環境下能抵抗孔洞和凹坑的產生。
雷射加工鋁材時,既保證了耐用性,又能保持鋁材兩倍的密度(7.9 克/立方厘米),加工厚度可達 4 毫米,加工速度為 1-2 米/分鐘。
快速鈑金原型製作的優勢
優點包括改進設計驗證、降低成本和加快產品開發。
加快工作原型製作速度,讓您更快測試並改進設計。
避免了昂貴的模具費用,為小批量生產提供低成本的解決方案。
加速設計迭代
原型允許進行±0.1毫米的物理干涉和公差測試,因此可以在24至48小時內完成CAD調整。
早期檢測的成本效益
快速鈑金技術可透過避免大規模生產過程中昂貴的修改、模具更換和材料浪費來降低成本。
增強功能測試
部件經歷了跌落測試(1 公尺)和熱循環測試(-40°C 至 150°C),在規模化之前驗證了其性能。
立即嘗試 Prolean!
如何選擇快速週轉供應商
內部切割和彎曲
能夠將雷射切割、折彎和精加工集中在一個地點完成的快速鈑金加工企業,其優勢在於可以避免因外包而造成的延誤。這有利於縮短交貨週期,因為從報價到生產的流程更加便捷。
快速週轉所需的物料庫存
充足的金屬材料庫存是快速週轉和生產準備的關鍵。備有常用規格和合金的快速鈑金加工商無需等待材料到貨。
DFM反饋品質
快速機械加工和鈑金製造不僅僅是快速生產。快速製造的關鍵在於智慧工程支持,它可以透過優化設計幾何形狀、降低成本以及避免在大批量生產開始時進行修改來擴大生產規模。
ISO/品質檢查
快速週轉的鈑金加工往往會導致供應商不檢查產品質量,但擁有 ISO 認證、檢驗設備和材料可追溯性證書的供應商可以確保零件的一致性。
快速週轉鈑金加工供應商範例
普羅林泰克
我們提供鈑金切割和成型服務,從原型製作到按需生產,均可滿足各種鈑金零件的需求。這項服務廣泛應用於建築、汽車、航空航太和電氣等多個行業。
X光度計
Xometry的平台可按需客製化生產,連接了超過10,000家美國和歐盟供應商。只需幾秒鐘,即可獲得1,000件以內的報價。
MadeAria
MadeAria 專精於使用水刀和等離子切割技術製造精密外殼,確保邊緣無變形(±0.03 毫米)。客製化飾面需額外收取 15% 的費用,同時他們也注重永續發展和環保理念。
鈑金零件優化設計指南
注重可製造性設計,透過避免精細或深拉延設計、採用一致的彎曲半徑和減壓切口、保持適當的孔和彎曲間距以及在不增加零件的情況下加強特徵,最大限度地提高鈑金零件的製造效率。
除了降低成本和確保結構完整性外,合理的設計還有助於最大限度地減少材料變形。
均勻材料厚度
為了確保刀具均勻受力並最大限度地減少回彈,厚度必須保持恆定。
最小彎曲半徑
為防止微裂紋產生,鋼材的內半徑應設定為厚度的 1 倍,例如,2 毫米厚的鋼板內半徑應為 2 毫米。內半徑的計算公式為 r = t / (2 * tan(α/2)),其中 α 為彎曲角度。
孔和槽的位置
為避免開裂,孔徑至少應與材料厚度一樣大。
減壓切口和缺口
減壓切口和缺口對於優化鈑金零件至關重要,因為它們可以讓材料在彎曲過程中流動,防止撕裂和起皺。
為了防止應力集中,設計指南中規定了缺口、凸耳和孔等特徵之間的最小間距。
鈑金零件的交貨週期
對於雷射切割和折彎等常見工藝,鈑金零件的交貨週期通常為 2 至 12 個工作天;更複雜的工序則需要更長時間。鈑金加工等製造工序的交貨週期通常為 5 至 12 個工作天。
| 零件複雜度 | 切割和彎曲 | 焊接 | 表面處理(例如粉末塗裝) | 總交付週期 |
| 簡單型(扁平,附 1-2 個彎折) | 2-4天 | 3-5天 | 4-7天 | 4-7天 |
| 中等難度(有洞,3-5個彎道) | 3-5天 | 4-7天 | 5-10天 | 5-10天 |
| 複雜(元件、自訂功能) | 5-8天 | 7-12天 | 10-15天 | 10-15天 |
依複雜程度劃分的快速週轉鈑金零件交貨週期範例
影響交貨週期的主要因素
零件複雜性
零件的複雜性包括鈑金特徵,例如複雜的切割圖案、高精度折彎或多部件裝配,這些都會增加編程和設定時間。簡單的展開圖可以在當天設定完成,但複雜且細節豐富的雕刻、錒刻和幾何切割則可能需要額外的時間。
材料供應情況和表面處理類型
如果所需材料是常見合金,通常很容易採購,快速交貨的鈑金加工商也會備有常用材料的庫存。但非常規厚度的板材、特殊合金、電鍍製程等加工步驟都會延長交貨週期。
焊接和裝配要求
焊接部件、鉚接和螺栓固定等硬體安裝工序,會在切割和彎曲之後增加額外的製造步驟。需要熟練手工操作的工序,例如點焊,會顯著影響生產時間。
批量大小
小批量生產和原型製作快速方便。但隨著生產件數的增加,交貨週期也會隨之延長。因此,在從原型製作擴展到小批量和大量生產的過程中,選擇能夠優化交貨週期的高效供應商至關重要。
0 個評論