
PVC注塑
注塑 模塑是塑膠零件製造的關鍵方法之一,它能夠在保證精度、表面光潔度和品質的前提下,大量生產所需零件。模塑可用於成型多種熱塑性塑料,包括聚氯乙烯(PVC)。
柔性PVC顆粒和剛性PVC顆粒均可用於注塑成型,以生產堅固耐用、抗衝擊、阻燃的零件。
接下來的章節將介紹PVC材料、加工特性、優缺點、推薦應用以及相關的成型挑戰。
讓我們開始吧。
什麼是PVC塑膠?
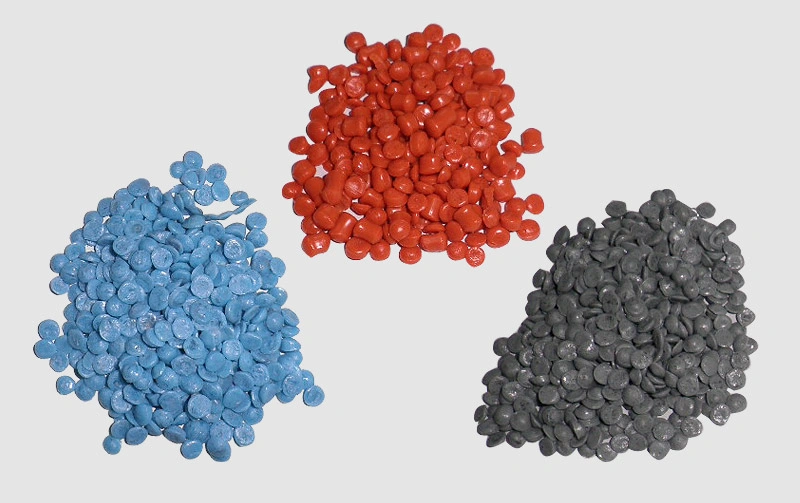
聚氯乙烯塑膠顆粒
聚氯乙烯(PVC)是一種熱塑性聚合物,由…開發。 20世紀20年代的BF Goodrich這種材料以其優異的耐化學性、機械強度、耐久性和電絕緣性而聞名。
PVC塑膠廣泛應用於汽車、醫療、消費品、管線及配件、電子等產業。
其次,PVC顆粒有兩種常見類型: 柔性PVC和剛性PVC。
- 軟質聚氯乙烯: 含有塑化劑的PVC,以其柔韌性、抗衝擊性和易成型性而聞名。
- 硬質聚氯乙烯(uPVC): 它指的是未塑化的形式,具有更高的剛度、拉伸強度、耐化學性、可加工性和結構剛性。
此外,根據其成分中的混合添加劑,PVC 可以呈現顏色和不透明狀態。
聚氯乙烯的性能和特性
PVC的主要特性包括耐久性、耐化學腐蝕性、良好的機械強度、電絕緣性和自熄性。此外,PVC用途廣泛,並有硬質和軟質兩種等級可供選擇。
接下來,我們來看看下表中PVC的效能。
|
Property |
價值 |
|
密度g /cm³ |
1.1-1.6 |
|
拉伸強度(MPa) |
40-80 |
|
斷裂伸長率 (%) |
截至到330 |
|
彎曲模量 (GPa) |
0.22-6.43 |
|
彎曲屈服強度(MPa) |
50.7-104 |
|
熔化溫度 (°C) |
100-260 |
|
介電常數 |
3-8.00 |
|
吸水率(%) |
0.04-0.4 |
PVC可以注塑成型嗎?
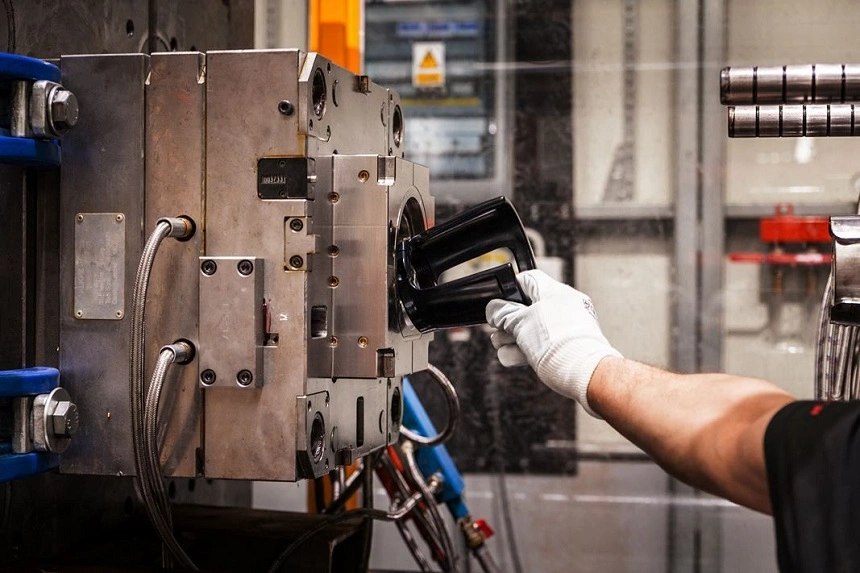
PVC成型工藝
是的!你可以使用PVC作為… 注塑原料 用於生產各種零件和產品。作為一種熱塑性聚合物,它可以熔化,並在模具中固化後重塑成所需的形狀。
PVC加工的難易度取決於您使用的是硬質PVC顆粒還是軟質PVC顆粒。軟質PVC比硬質PVC更容易進行射出成型。 您可以加工壁厚為 0.85 至 1.25 毫米的複雜 PVC 零件,並能實現嚴格的公差控制、重複性以及紋理或高光澤表面處理。此外,它們還能長期保持尺寸穩定性。
PVC注塑成型有哪些應用?
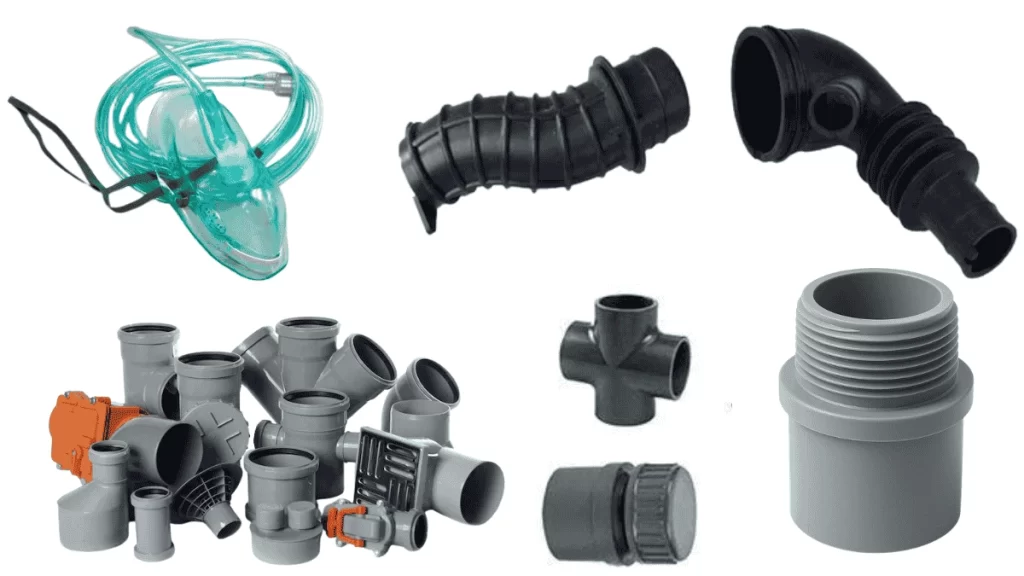
PVC加工品
PVC注塑成型零件和產品廣泛應用於多個產業,包括建築、醫療、汽車、電子、管道及配件和消費品。
讓我們透過實例來分析PVC注塑成型的應用。
建設
PVC具有剛性強、抗衝擊和耐候性好等優點,是建築應用領域的理想材料選擇。例如,窗框型材、地板、排水管、游泳池組件和導管配件等。
汽車業
PVC具有柔韌性佳、避震性能佳、耐腐蝕、重量輕等優點,非常適合用於汽車零件。您可以利用PVC注塑成型工藝生產汽車內裝件、儀表板、裝飾條、門板、橡膠墊圈、電池蓋以及其他眾多組件。
Medical
各種醫用級PVC用於製造醫用導管、導尿管、氧氣面罩、輸液袋、液體適配器和診斷設備的組件。
顯示器與電子產品
在電子產業中,絕緣體、連接器外殼、插頭頂蓋、插座蓋、儀器外殼、太陽能板外殼以及許多其他組件都可以用 PVC 聚合物製成。
消費品
常見的射出成型PVC消費品包括瓶子、瓶蓋、儲物容器、淋浴配件、電器旋鈕、燈罩和花園軟管。
管道和管件
PVC管材具有優異的防水性、抗衝擊性、耐久性和耐化學腐蝕性,使其在管道和管件應用中具有顯著優勢。常見應用包括供水管道、污水管道、雨水槽和通風管道。
PVC有哪些優點?
PVC的主要優點是阻燃性、耐化學腐蝕性、耐用性、用途廣泛、對環境影響小、電絕緣性和成本效益。
讓我們簡單了解PVC的這些優點。:
- 阻燃性: PVC具有阻燃性,在電氣絕緣和建築應用中能提供更高的安全性。
- 耐化學性: 聚氯乙烯不會與許多酸、鹼、燃料、油、醇類和許多其他化學物質發生反應。
- 高耐用性: 射出成型的PVC零件的使用壽命可達5至20年以上,視PVC等級和應用環境而定。
- 多功能性: 由於PVC有柔性和剛性兩種形式,因此在設計上具有靈活性,用途也更加廣泛。
- 可回收性: 聚氯乙烯(PVC)100%可回收利用,對環境的影響極小。
- 成本效益: PVC注塑成型可以以具有競爭力的價格生產大量設計好的零件。
- 電氣絕緣由於其介電強度高,PVC 可以承受高壓衝擊並絕緣電流。
PVC有哪些缺點?
PVC 的四大缺點是:對熱敏感、材料變形的低溫極限、強度隨時間推移而降低以及在寒冷環境中易碎。
- PVC的熱穩定性相對較低,通常低於60°C。
- PVC材料在80°C以上開始變形。
- 隨著時間的推移,注塑成型的零件會開始失去機械強度。
- PVC在寒冷環境下會變脆,容易裂開。
立即嘗試 Prolean!
PVC注塑件設計指南
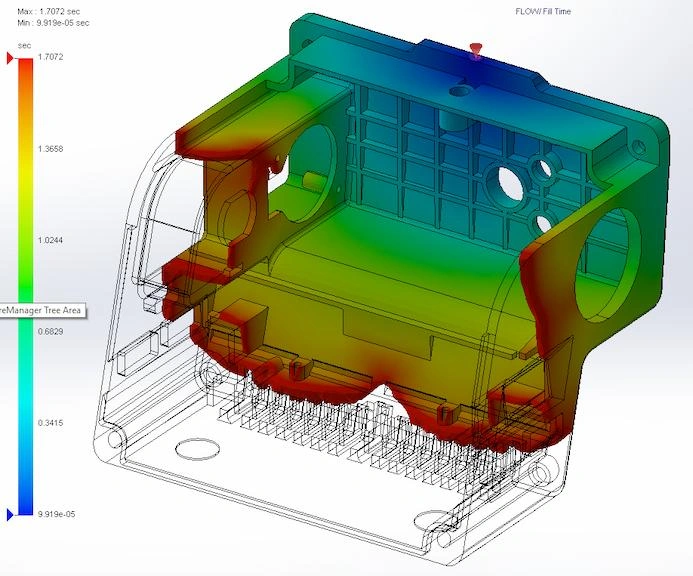
射出成型設計
射出成型PVC零件的設計直接影響其可製造性、缺陷風險及生產週期。因此,您必須遵循設計規則,包括最小壁厚、厚度過渡、收縮率、內外角半徑、拔模斜度和公差。
1. 保持最小壁厚
保持一定的壁厚對於防止翹曲和表面凹陷至關重要。柔性PVC的壁厚必須大於0.85毫米,硬質PVC的壁厚必須大於1.25毫米,但不能超過6毫米。
2. 使用適當的厚度過渡
在厚度改變的部分,過渡厚度不應超過標稱厚度的 15%。
3. 考慮收縮
雖然PVC的收縮率相對較低,約為0.2%至0.6%,但在選擇壁厚和門尺寸時仍需考慮這一點。避免翹曲、尺寸誤差和其他缺陷至關重要。
4. 應用內角和外角半徑
為了分散應力集中並增強PVC注塑件尖角處的強度,內角和外角半徑必須為厚度的25-75%。
5. 設定合適的拔模角度
考慮在設計零件的垂直壁面上設定 0.5° 至 1° 的拔模斜度。這樣可以更容易地將零件從模具中取出,並有助於防止刮傷和拖痕。
6. 使用合適的公差
設定尺寸、位置和其他類型的公差時,請考慮所用模具和射出設備的性能。盡量使公差保持一致,不要設定過小的公差。否則,會增加生產成本和時間。
PVC注塑模具設計注意事項
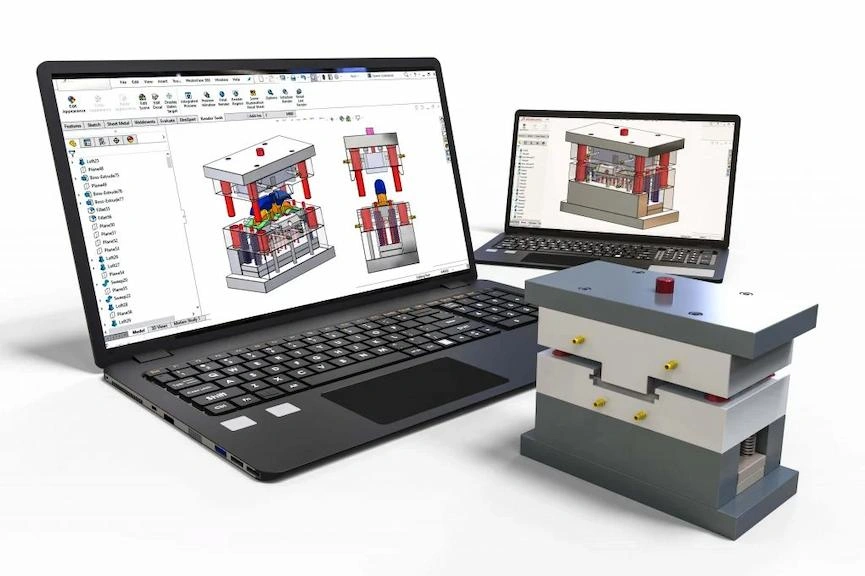
射出模具設計
PVC模具的設計必須能精確捕捉型腔細節,並無缺陷地成型零件。因此,正確的模具設計對於成型精度和速度至關重要。
以下是PVC零件射出模具設計的關鍵規則:
- 根據所需的生產週期數選擇合適的模具材料,例如鋁和 H13 工具鋼。
- 選擇合適的注塑模具澆口類型。
- 安裝合適的冷卻系統,以實現模具均勻冷卻。
- 使用通風口防止氣體和空氣滯留在黴菌內部。
- 根據表面處理要求,對空心牆進行拋光或增加紋理。
PVC注塑成型製程逐步指南
PVC射出成型包含多個步驟,包括零件設計、模具製造、材料準備、射出成型、包裝和保管、零件脫模和後處理。
讓我們來分解步驟。
- 零件設計: 建立要模製的 PVC 零件的詳細工程設計圖,包括尺寸、位置、方向、公差等。
- 工具和設定: 製作模具並將其正確安裝在註塑機上,與註塑機的噴嘴對齊。
- 材料準備: 將PVC顆粒晾乾後放入料斗中。
- 餵食與注射: 將顆粒送入螺桿注射器,顆粒在註射器內熔化,螺桿推動顆粒穿過注射器噴嘴,最終進入模腔。
- 包裝和儲存: 將模具裝滿材料並保持預定的時間冷卻,以便熔融的PVC能夠填充並捕捉到型腔的細節。
- 零件彈出: 待凝固後,使用模具上的頂針或其他機構打開模具。
- 後期處理: 採用修整、拋光或其他製程對模製PVC零件進行加工,以去除表面缺陷並改善表面光潔度。
PVC加工需要考慮的因素
在成型過程的每個階段對PVC加工進行精確控制,對於生產效率、品質和零件精度至關重要。 使用射出成型製程加工 PVC 時需要考慮幾個因素,包括水分含量、背壓、螺桿轉速、PVC 等級和顆粒熔化溫度。
第二天早上,您的嘴唇將處於最佳化妝狀態。
在將顆粒從料斗送入註射器之前,務必將其擦乾,確保顆粒上沒有水分。
背壓
保持最小背壓 0.35-0.86兆帕 (50-125 psi)可實現更好的熔融物料流動。相對於螺桿轉速而言,合適的背壓有助於縮短循環時間,同時又不影響零件品質。
螺桿轉速
選擇合適的螺桿轉速來推動顆粒。轉速過高會導致顆粒過熱,而轉速過低則可能導致模具填充不完全。
PVC級
在註塑機中設定 PVC 加工變數時,請考慮使用哪些 PVC 等級以及它們對加工過程的反應。
熔點溫度
顆粒熔化溫度和模具溫度必須仔細選擇。熔化溫度低於195℃,射出模具溫度為20~60℃。
立即嘗試 Prolean!
PVC熔點及其重要性?
根據PVC的類型(硬質或軟質)、添加劑和增塑劑的存在以及其他因素,PVC的熔點範圍為100-260°C。這意味著PVC的熔點會波動,因此在註塑成型過程中必須確定其精確熔點。
因此,熔點在PVC射出成型中很重要,原因如下。
- 如果將PVC顆粒加熱到低於其熔點的溫度,則會導致模具內熔融流動性差。
- 顆粒飼料過熱會導致飼料燃燒。
- 熔點也會影響成型過程中的溫度控制。
- 熔點設定不當會導致表面瑕疵和缺陷。
聚氯乙烯熔點不正確導致的常見問題和缺陷
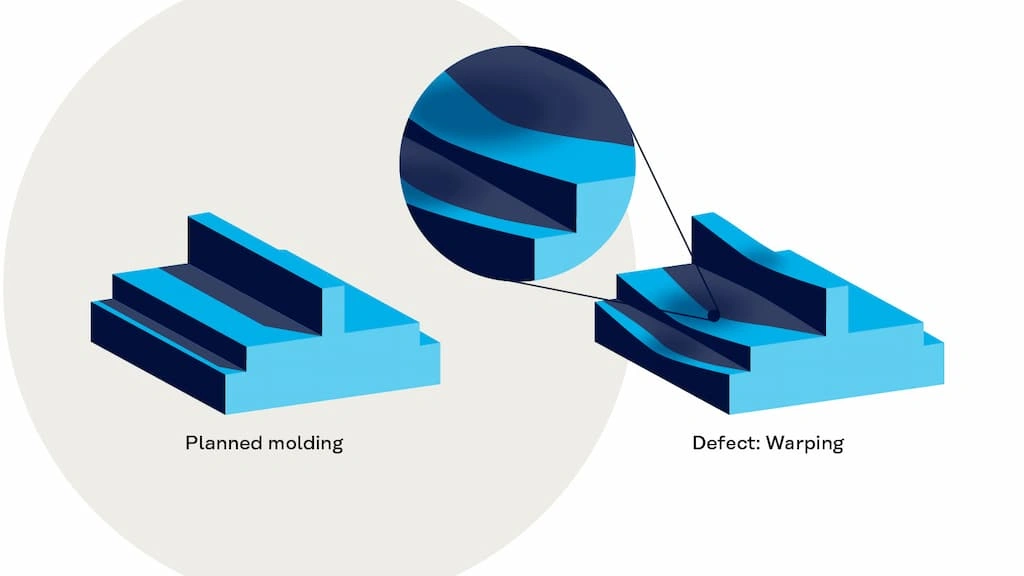
射出成型缺陷
PVC注塑過程中,熔點(料筒溫度)設定不當會導致射料不足、尺寸誤差、翹曲變形及進料過熱等問題。因此,成型件會出現各種缺陷和表面瑕疵,例如燒痕、流痕、縮痕和表面光潔度差。
| 問題/缺陷 | 產品說明 |
| 短鏡頭 | 熔點低會降低黏度,導致射流不暢。 |
| 尺寸誤差 | 熔煉不當會導致收縮和尺寸誤差。 |
| 翹曲 | 它會影響冷卻均勻性並導致翹曲。 |
| 燒傷痕跡 | 熔點過高會導致原料燃燒,在零件上留下燒痕。 |
| 流線 | 材料冷卻或流動不均勻,零件上會出現可見的條紋或波紋狀痕跡。 |
| 縮痕 | 局部收縮和表面凹陷 |
PVC 有替代品嗎?
高密度聚乙烯(HDPE)、聚丙烯(PP)和熱塑性彈性體(TPE) 可以提供與PVC類似的特性,例如衝擊強度、耐化學性和可成型性。
在選擇替代方案時,首先要確定為什麼 PVC 不是最佳選擇,以及您在預期應用中需要哪些特性。
為什麼 ProleanTech 在客製化注塑成型服務方面表現出色?
客製化注塑件的PVC加工需要周密的策略執行計畫、模具及零件設計最佳化、製程參數選擇以及持續的製程監控。 ProleanTech擁有先進的射出設備和經驗豐富的工程師團隊,能夠滿足這些需求。
我們的 注塑服務 我們能夠生產具有精細細節的複雜零件幾何形狀,並可整合嵌件、鉸鍊和支撐結構。我們可使用多腔模具和模組化模具系統,實現最大程度的客製化。
加起來
整體而言,PVC聚合物可透過射出成型實現高精度、高重複性和快速生產週期。此外,無論在成型過程中被製成何種形狀或形式,PVC都能保持其原始性能。
考慮到具體的材料特性、零件和模具設計、製程變數以及設備能力,您可以獲得高品質的結果。
常見問題
什麼是PVC?
聚氯乙烯(PVC)是一種熱塑性聚合物,有柔性和剛性兩種形式。
射出成型最便宜的塑膠是什麼?
低密度聚乙烯(LDPE)和聚丙烯(PP)被認為是注塑成型最便宜的塑料,因為其原料成本低廉且易於加工。
能把PVC熔化後倒入模具嗎?
是的,你可以將PVC熔化後倒入模具中,但這需要嚴格的溫度控制。
0 個評論