
分型線注塑成型
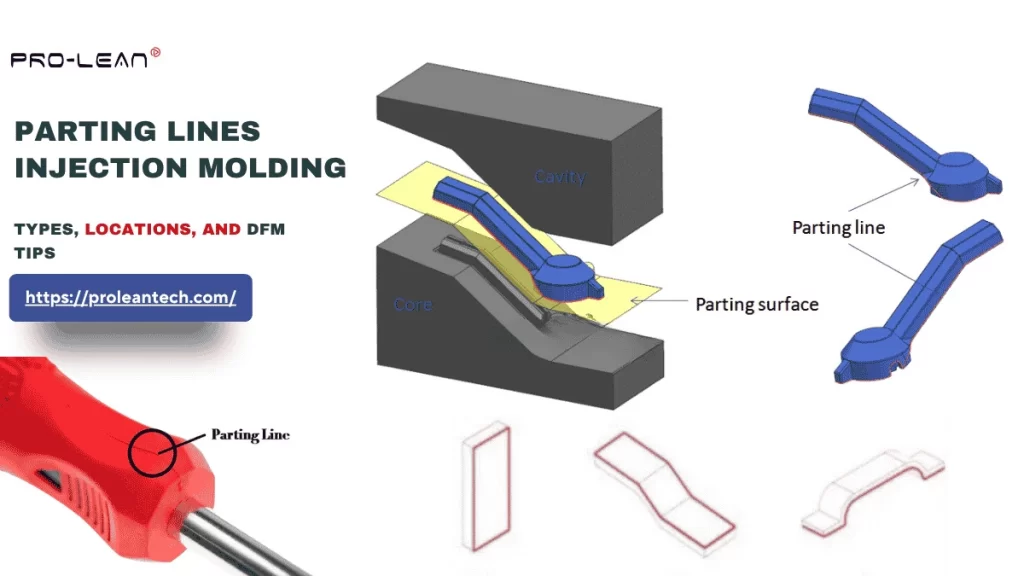
分模線是…的線 注塑成型 分型線是指模具兩半接合處形成的接縫,常見於射出成型的塑膠零件表面。這條線會影響零件的美觀,甚至影響其功能。分型線注塑成型旨在解決這種不可避免的接縫問題。
如果分型線位置不正確,會導致加工過程中塑膠洩漏(飛邊),形成可見的缺陷。
如果您在模具設計過程中遇到關於分型線位置和方式的難題,請在設計過程中尋求協助。 注塑設計 本文將指導您制定 DFM 策略,從基本的模具工具到設計規則和最佳實踐,為您提供指導。
讓我們開始吧。
射出成型中的分型線是什麼?
模塑中的分型線概念
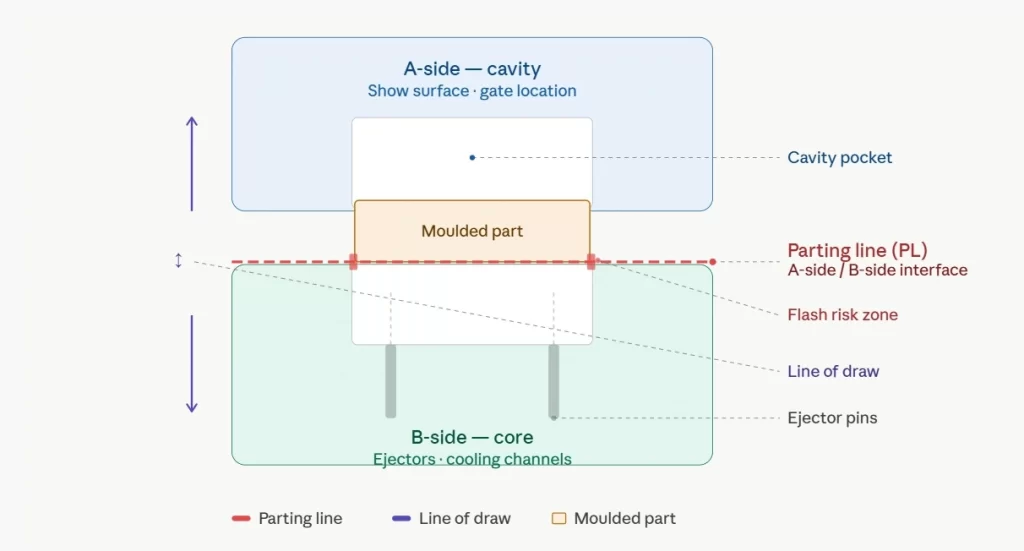
分型線是注塑成型中不可避免的幾何特徵。可以透過目視檢查成型件來識別它;您可以注意到模具兩半接合處在外部留下的接縫(型芯和型腔)在關門期間相遇,在開門期間分開。
分型線不會損壞零件,但如果射出模具設計不當,成型過程中出現技術錯誤,則可能造成缺陷。
雖然分型線看似簡單,但其設計必須考慮位置、適當的分型線類型、拔模角度以及其他因素。 ASME Y14.8 標準將其定義為模具或沖模兩個部分之間的分離線(或表面)。
射出成型中的分型線類型
分型線的類型
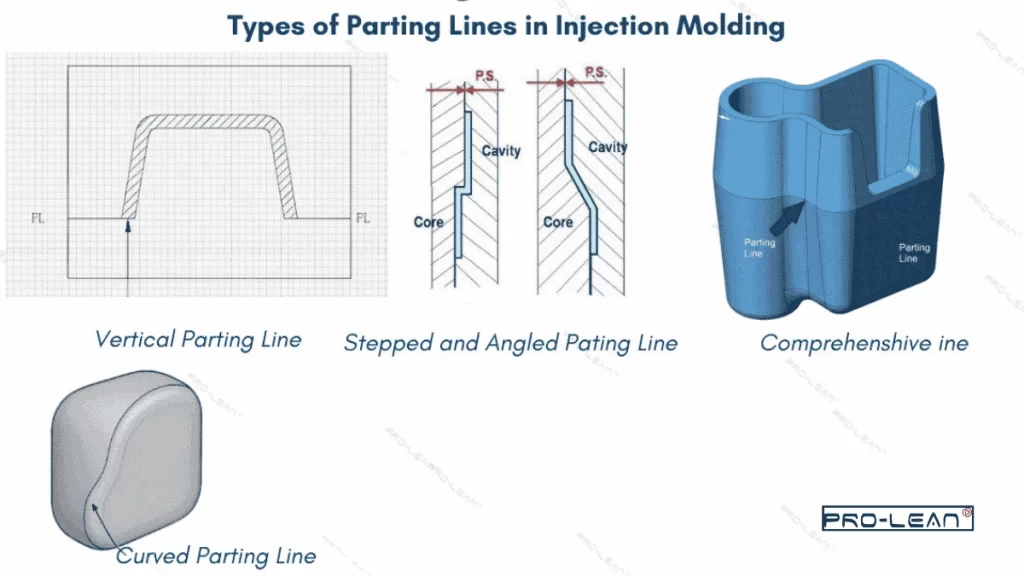
分型線有多種類型,根據其幾何形狀和路徑進行分類,包括垂直分型線、斜面分型線、曲線分型線、階梯式分型線和復合分型線。
垂直分型線
垂直分型線的特徵在於其相對於模具開口線的位置;它始終與模具開口線垂直。垂直分型線結構最簡單,能降低模具加工成本。
最適合: 簡單的零件幾何形狀,例如樂高積木、平面蓋子、外殼蓋等。
斜面分型線
顧名思義,斜面分型線邊緣呈傾斜狀,以減少空氣滯留。與簡單的垂直關閉不同,斜面分型線邊緣呈現約 3-15° 的斜角。這種分型線適用於複雜的模具,例如開口位於擠出件或加強筋上的模具。
留出兩個平面,以便輕鬆加工斜麵線。
最適合: 具有錐形側壁、拔模角度過渡等的零件。
彎曲的分型線
該線沿曲線路徑而非平面移動。它不適用於幾何形狀簡單的零件,因為它需要五軸(或更高軸數)CNC工具機和先進的電火花加工系統進行模具加工。自由曲面軌跡點追蹤幾何形狀,分型線則位於非外觀表面。
最適合: 當零件的外表面呈曲面時,或為了避免線條穿過可見的外觀區域。
階梯式分型線
階梯式分型線設置在不同的平面上,具有不同的高度,使線條能夠沿著不同高度的複雜外部特徵延伸。
在模具的高力側放置鞋跟塊或楔形嵌件,以避免模具錯位的風險,因為台階承受較大的側向力。
最適合: 具有不同高度特徵/平面的零件,例如帶肋面板和具有互鎖特徵的外殼。
全面的分型線
綜合分型線並非與其他類型的分型線截然不同,而是結合了兩種或多種其他類型的分型線。根據所需零件的複雜程度,它可以包含垂直分型線、斜邊分型線、弧形分型線和階梯式分型線的任意組合。
最適合: 具有各種幾何特徵的高度複雜零件,單一類型的PL無法有效處理,例如醫療器械外殼。
射出成型分型線類型比較表
| 標準 | 垂直分型線 | 斜面分型線 | 弧形分型線 | 階梯式分型線 |
| 模具複雜性 | 平面和簡單的模具結構 | 中等複雜程度,角度關閉面 | 高複雜度 | 中等至高,且涉及多平面偏移 |
| 模具製造成本 | 成本低 | 低-中 | 比垂直線高 20-40% | 中到高 |
| 加工方法 | 二軸/三軸數控銑削 | 3 軸數控銑削 | 五軸數控加工及電火花加工 | 3/4軸CNC工具機 |
| 閃電風險 | 均勻的密封面積和最低的漏光風險 | 低斜面設計可減少空氣滯留,實現緊密密封 | 中度 | 高處立柱 |
| 包機成本結構範例 | 樂高風格產品、瓶蓋、外殼面板 |
錐形插頭,連接器外殼 以及圓錐形漏斗殼。 |
電動工具外殼、手把和車門板 | 電子式邊框、階梯式鏡頭座和多層外殼 |
分型線位置
為了確保製造工藝的可製造性,分型線的位置必須固定,因為它與模具的型芯和型腔直接相關。分型線也與其他模具特徵相關,例如拔模斜度、注塑澆口位置和頂針。
- 將分型線設置在設計零件的最大橫截面上,這有助於降低模具成本、提高拔模斜度和實現可製造性設計 (DFM)。
- 透過拔模斜度確保型芯側零件的高保留率;成型零件在分離後仍留在模具的型芯側。
- 如果零件幾何形狀允許,注塑成型製程應始終選擇平面分型線。
- 將分型線放置在不影響美觀的外模線上,例如底緣和分型凸緣。
分型線的位置會影響生產成本嗎?
分型線的位置會影響模具製造和射出成型的成本。分型線位於難以加工的區域,例如多個特徵的交匯處,會增加模具加工時間和成本。
如果分型線位於模具的高壓區段,則會增加飛邊形成的風險和後處理的需求,從而增加生產成本。 正確定位分型線可以降低模具加工成本,並簡化射出成型生產流程。
立即嘗試 Prolean!
分型線的位置會影響生產成本嗎?
分型線的位置會影響模具製造和射出成型的成本。分型線位於難以加工的區域,例如多個特徵的交匯處,會增加模具加工時間和成本。
如果分型線位於模具的高壓區段,則會增加飛邊形成的風險和後處理的需求,從而增加生產成本。 正確定位分型線可以降低模具加工成本,並簡化射出成型生產流程。
DFM的分型線設計規則
透過重新定位PL來去除底切
對於具有側向作用的特徵,DFM(面向製造的設計)的第一步是確定重新定位分型線使其穿過該特徵是否能完全消除倒扣。通常,重新定位分型線,使倒扣形狀分佈在模具的兩半上,即可消除或緩解該問題,且無需額外的模具成本。
若因拔模方向或零件美觀等原因無法重新定位 PL,則應使用凸輪銷滑塊/升降器/可折疊型芯。
排除A類表面和功能介面
PL是模塑塑膠零件的組成部分,會在成型過程中留下可見的接縫痕跡。 DFM規定,應避免將接縫位置設置在A級外觀展示面、孔密封面、軸承座或精密配合面上。
功能介面上的PL標記可能會引入微台階,幹擾密封或增加運行間隙中的摩擦。接縫線必須位於中性邊緣上,例如凸緣、次表面或幾何形狀的隱藏區域。
盡可能保持PL幾何形狀為平面。
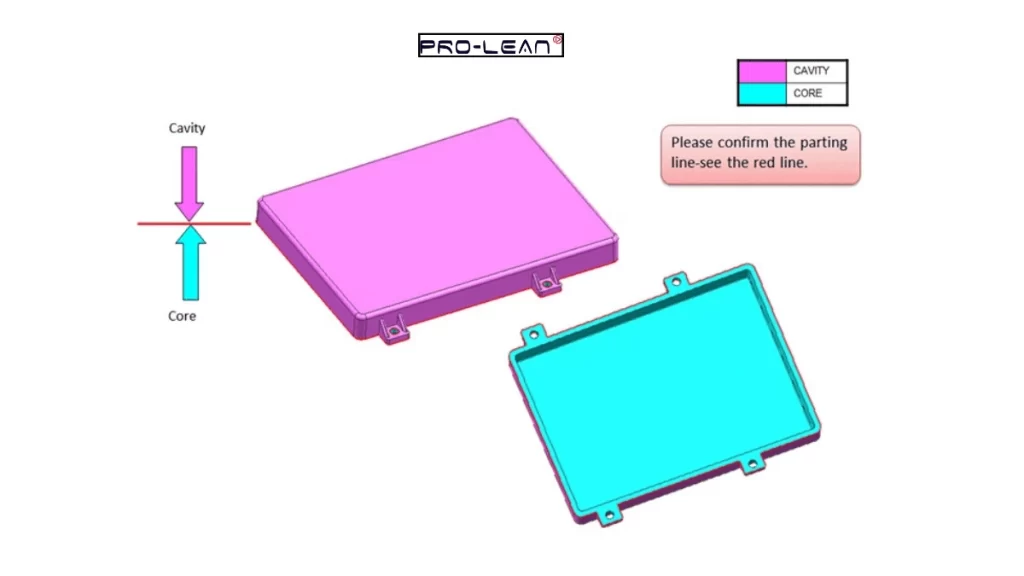
刨床分型線
模具的 (PL) 幾何形狀必須盡可能保持平面,這樣,當塑膠注入時,塑膠進入型腔產生的橫向力不會導致模具發生大於 0.05 毫米的位移。 透過使用平面(垂直)PL,夾緊噸位將均勻地傳遞到整個模座,從而實現 3 軸 CNC 加工而不是 5 軸加工加 EDM,並顯著減少導銷磨損。
所有牆面均需保持最小通風角度。
拔模斜度與分型線的位置密不可分;它必須根據材料類型、模具複雜程度和所需效果來決定。 塑膠質感因此,所有型腔壁都必須從分型線開始向遠離拉拔軸線的方向逐漸變細。
- 所有拋光錶面:0.5°
- 標準表面處理:1-2°。
- 紋理表面:每增加 0.04 毫米的紋理深度,增加 1.5 度拔模斜度
運行模流模擬進行PL驗證
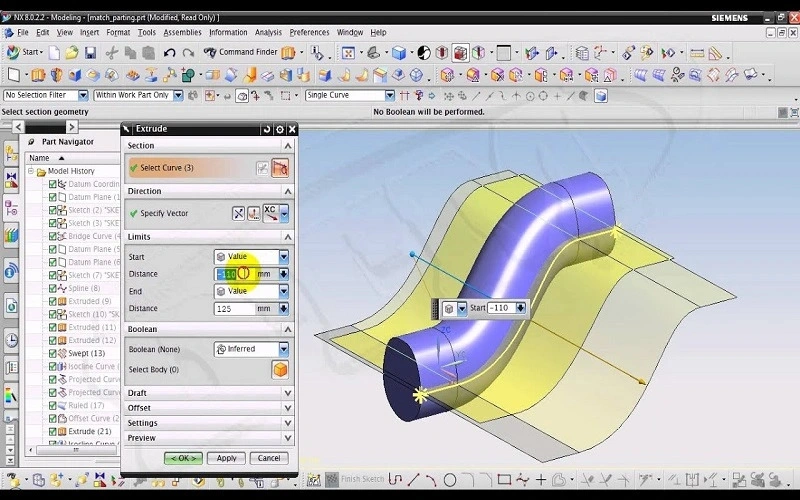
分型線模擬
模流模擬(Moldflow,Sigmasoft)還可以驗證所選分型線是否不會在承重區域或外觀區域產生任何焊接。它有助於識別分型線週邊可能存在氣穴的位置。
立即嘗試 Prolean!
在設計電子外殼模具時,分型線該放在哪裡?
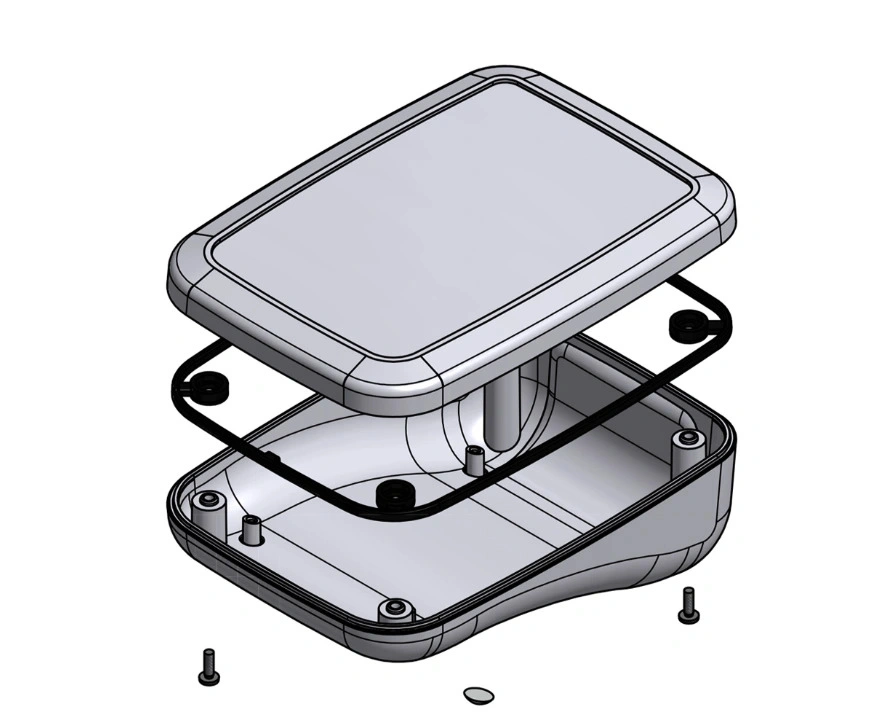
外殼射出成型設計
假設你正在做一件 射出成型外殼設計 用於電子設備。其幾何形狀為簡單的矩形,由兩部分組成(頂蓋+底板)。 外殼尺寸為 200 x 100 x 60 毫米,厚度為 3 毫米,拔模角度為 2°,所需公差為 ±0.125 奈米。
案例一:將分型線置於中平面
如果將分型線放置在中平面上或上下兩半之間的周邊凸緣上,則可以避免複雜的分型問題。 底切注塑成型 並降低生產成本。
案例二:沿著複雜圍護結構的非美觀邊界放置
如果外殼需要加強筋、凸台、倒角、槽口和不規則輪廓,則應將分型線設置在非外觀表面上,例如後側邊緣和階梯狀凸緣周圍。必須避開顯示窗部分、底部介面和密封表面。
流水線 vs 編織線 vs 流水線射出成型
當熔融塑膠以不均勻的流速流經模腔並發生不均勻冷卻時,零件表面會沿著流動方向出現條紋或波紋。同時,射出成型中的熔接線是指兩股熔融塑膠在完全混合前熔合冷卻所形成的細線或接縫。
分型線不可避免,可以根據所需的美感效果進行調整。透過調整成型製程參數,可以最大限度地減少或消除流線和熔接線。
- 流程線範例: 汽車儀錶板薄片上的波浪線
- 編織線範例: 電源插座面板上,螺絲孔之間和外緣的流線
- 分型線範例: 塑膠瓶蓋的外緣
加起來
分型線對射出成型零件的品質和效率有重要影響。透過正確佈置合適類型的分型線,可以避免飛邊、模具錯位和外觀缺陷等問題。
在ProleanTech,我們提供詳盡的指導和工程支持,幫助您在模具加工和成型工藝之前優化模具設計中的可製造性設計(DFM)。我們擁有十餘年為各行業客製化注塑模具和塑膠零件成型的經驗。
我們的 注塑服務 我們採用自動化注塑機,能夠根據複雜的模具設計生產無缺陷零件。此外,我們也具備快速模具製造能力,能夠為塑膠零件打造精密模具。如需取得DFM報告和報價,請立即在我們的線上平台上傳您的文件。
常見問題
分型線和飛邊有什麼差別?
分型線是指在成型過程中,模具兩半接合分離時,零件外部可見的接合。而飛邊則是一種外觀缺陷,是由分型線設計和工藝處理不當造成的。它是指從縫隙中溢出的多餘材料薄層。
如何找到分型線?
要找到分型線,請確定模具兩半的接合處;它在零件表面上表現為一條細小的連續縫隙。通常,分型線位於平面的中間、自然邊緣、角落以及非外觀截面處。
分型線位置是否會影響生產週期?
是的,分型線的位置會影響生產週期,因為它在模具開啟、型腔填充和零件頂出過程中起著至關重要的作用。設計良好的分型線可以縮短生產週期並提高效率。
0 個評論