金屬注射成型與壓鑄成型
MIM和壓鑄; the 兩種方法 這些都是大規模生產金屬零件的常用技術。然而,它們滿足不同的製造需求。 MIM 使用 f將細金屬粉末與黏結劑混合,先進行模壓成型,然後在高溫下燒結形成固體零件。而壓鑄則完全省略了這個步驟,直接將熔融金屬在高壓下注入鋼模中。
MIM最適合 它適用於需要嚴格尺寸控制的小型複雜零件,也適用於難以鑄造的高強度合金。相較之下,壓鑄更適合製造截面較厚、承擔結構作用的鋁、鋅和鎂合金零件。
這篇文章比較了 MIM金屬射出成型 與壓鑄 從生產角度來看,它重點關注材料性能、零件尺寸限制、模具複雜性、尺寸控制和成本控制。所以,請繼續閱讀。
金屬射出成型(MIM)及其與壓鑄的比較
Y你可能會感到困惑。 什麼是 MIM? 它'SA 該工藝類似於塑膠注塑成型,只是將塑膠替換成了金屬。 1970年代開發 其原理是先對零件進行“成型”,然後再將其轉化為實心金屬。因此, mim 過程s 與壓鑄截然不同。
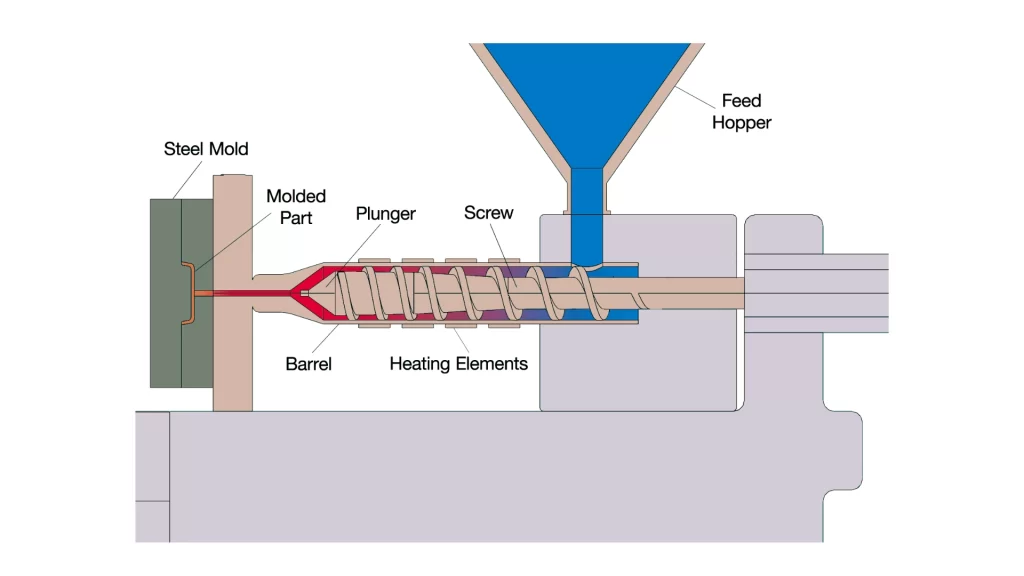 MIM 製程概述
將細金屬粉末和塑膠黏合劑混合。黏合劑起到載體的作用,提供潤滑並幫助金屬流入模具。然而,黏合劑會從最終零件中殘留。塑膠成型則利用填料來增強塑膠零件的強度或剛度。相比之下, MIM採用了一種 黏合劑用於將金屬粉末黏合到模具中。
將金屬黏結劑混合物裝入加熱的料筒中。旋轉的螺桿將物料向下擠壓,同時進行壓縮。料筒產生的熱量以及物料通過料筒時產生的摩擦力會熔化黏結劑,使金屬粉末能夠進入封閉的模具。冷卻後,將成型的金屬零件從模具中取出,該零件稱為“生坯”。
下一步是去除黏結劑。可以將生坯加熱或用化學方法處理以去除黏結劑。去除黏結劑後,零件稱為「生坯」。然後將生坯放入燒結爐中進行燒結。燒結是將金屬顆粒熔合,從而形成更緻密、更堅固的零件。
燒結會導致零件收縮,這種收縮必須在設計中加以考慮。收縮範圍可能在 15%30% 這取決於所用合金的類型。為了抵消這種收縮,模具的尺寸會增加;但是,必須保持精確的控制,以確保零件符合所需的規格。
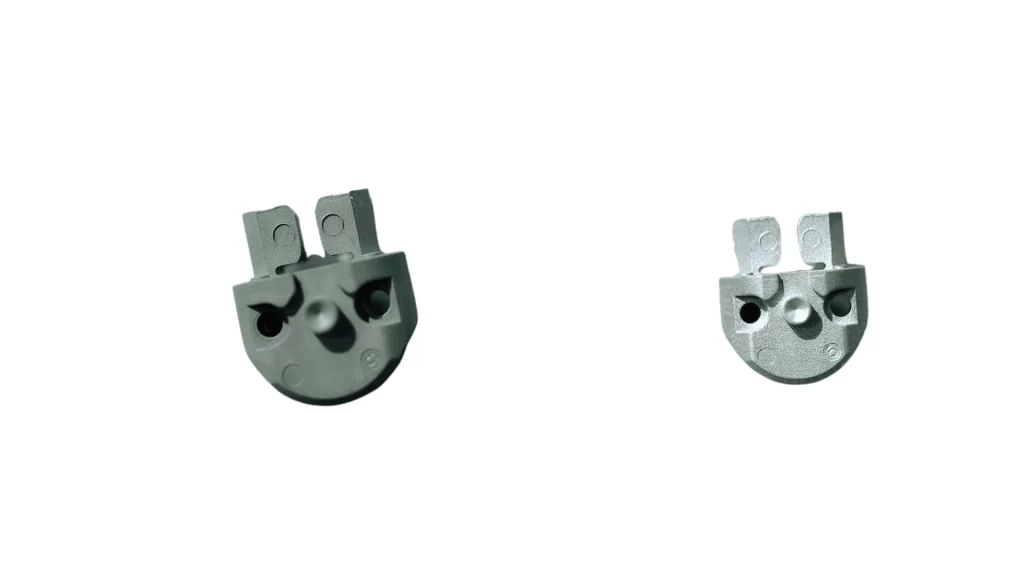 MIM產品
金屬射出成型(MIM)最適合用於生產小型、複雜的零件。 MIM 尤其擅長複製精細細節、薄壁和幾何形狀複雜的零件。此外,MIM 還可用於生產高熔點材料,例如不銹鋼,這些材料難以使用熔融金屬加工技術進行加工。
然而,金屬注射成型也存在一些缺點。例如,MIM模具和設備成本高昂;金屬粉末磨損率高;燒結後通常需要額外的加工步驟;以及收縮控制不當可能導致零件尺寸超出公差範圍。
金屬注射成型相對於壓鑄的優勢
MIM有好幾個o當對零件的複雜性和精度要求超過對尺寸或速度的要求時,壓鑄製程具有明顯的優勢。
能更好地處理小型和複雜幾何圖形。
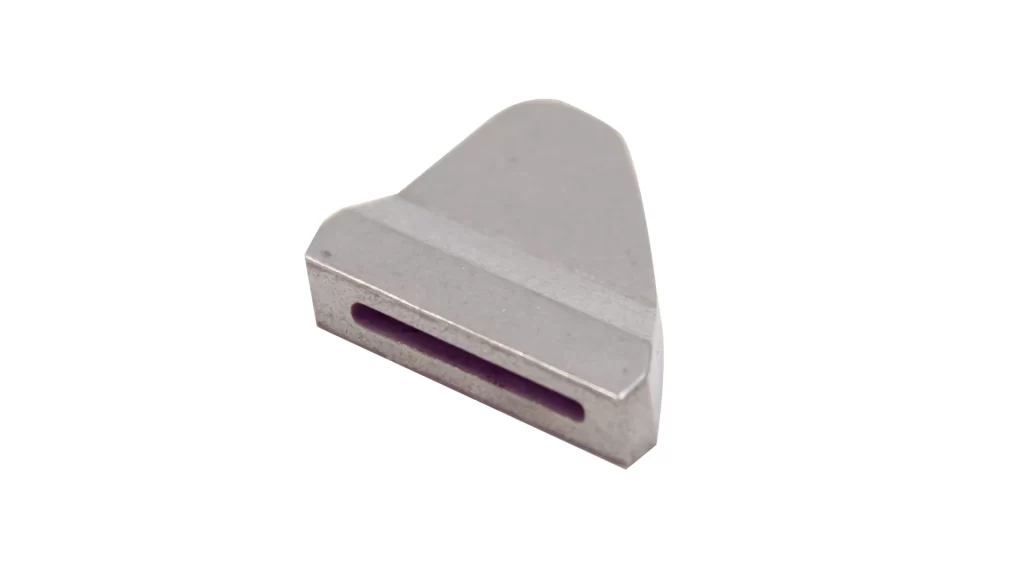 MIM鎢合金零件
金屬注射成型的主要優勢在於能夠生產具有精細細節和薄壁的小型零件,包括各種內部結構。 MIM 採用與塑膠射出成型相同的成型原理。因此,MIM 可以一次成型複雜的幾何形狀。相較之下,壓鑄難以製造具有精細細節和薄壁的零件,並且由於熔融金屬流動分辨率的限制,難以建構內部結構。
適用於高熔點材料
MIM的另一個巨大優勢在於成型過程中無需使用熔融金屬。用於固化粉末的熱量僅在成型過程之後,即燒結步驟中施加。因此,MIM可以加工熔點極高的金屬(例如不銹鋼),而這些金屬由於操作和溫度限制,並不適合採用壓鑄製程加工。另請閱讀: 鋁注射成型)
提供高精度和表面一致性
此外,MIM製程生產的零件具有一致的表面光潔度和公差。由於許多特徵直接在模具中成型,因此幾乎不需要進行大量的機械加工。當零件需要多個/關鍵特徵以滿足嚴格的公差要求時,這一點尤其有利。
金屬注射成型與壓鑄相比的缺點
金屬射出成型雖然有許多優點,但也存在一些缺點,包括成本高、製程複雜等。
更高的工具和設備成本
由於MIM模具必須承受金屬粉末的磨蝕性和成型操作中的高壓,因此MIM模具的使用壽命通常不如壓鑄模具。此外,MIM設備和模具的初始投資也高於壓鑄,尤其是在小批量生產的情況下。
需要多個後製步驟
除了成型之外,MIM還需要額外的後處理步驟:脫脂和燒結。這些額外的步驟會導致更長的生產週期、更高的能源成本和更大的製程風險。
必須嚴格控制縮水率
MIM製程中的燒結步驟會產生明顯的收縮, 通常為15-30%, 這取決於金屬成分和燒結條件。因此,準確預測材料收縮率對於確保模塑件符合所需尺寸至關重要。如果對MIM材料、模具設計和燒結條件之間的關係缺乏透徹的了解,零件可能無法滿足尺寸規格,甚至需要返工。
立即嘗試 Prolean!
壓鑄:定義及與金屬射出成型的比較
壓鑄技術的最早證據來自古代中國(約西元600年)。壓鑄是金屬成形的一種傳統工藝,它是作為砂型鑄造的替代方案而開發的。 其製程是將熔融金屬在壓力下注入硬化鋼模中。熔融金屬流入模具後迅速冷卻凝固,最終形成模具的形狀。
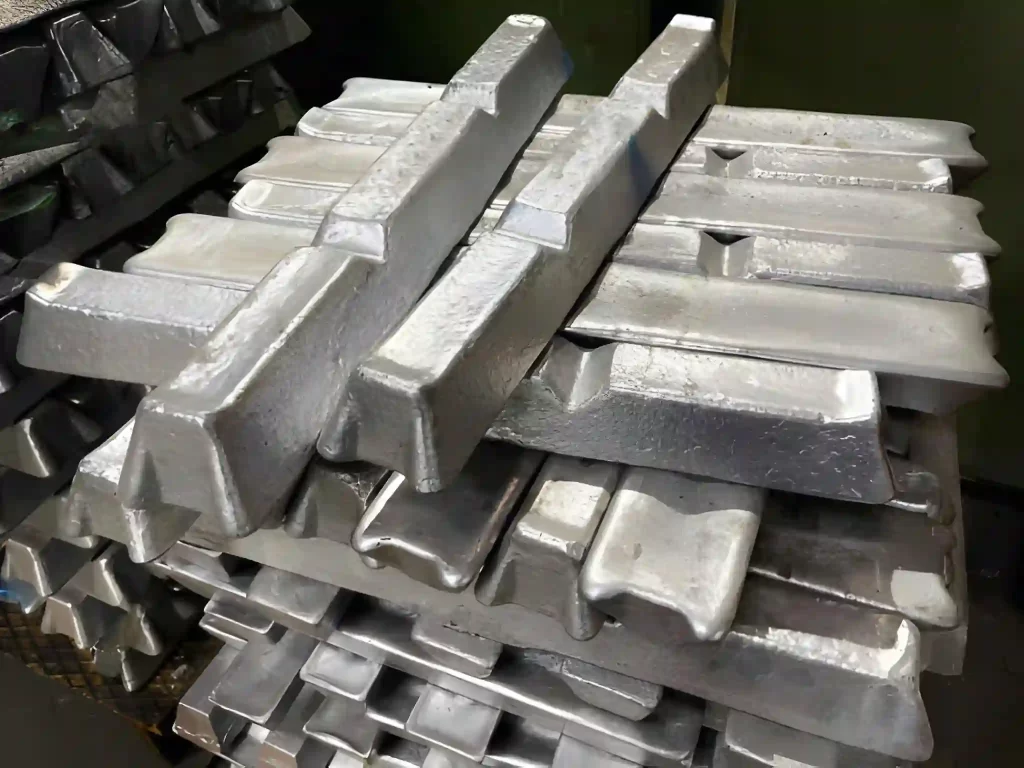
鋁坯
壓鑄製程通常僅限於鋁、鋅、鎂等有色金屬,因為它們的熔點低於黑色金屬。較低的熔點有利於金屬在模具中更快冷卻,延長模具壽命,並提高生產效率。雖然理論上可以對黑色金屬進行壓鑄,但製造這些金屬模具的成本和難度使得這種方法對普通製造商而言並不實用。
高壓注射系統和重力供料系統都是常用的金屬熔融填充系統。填充完成後,模具透過周圍空氣冷卻,冷卻過程也受到壁厚和零件尺寸等因素的影響。冷卻時間因這些變數而異,但通常不到一分鐘。零件冷卻凝固後,從模具中取出,並使用修剪機去除澆口和流道中多餘的金屬。
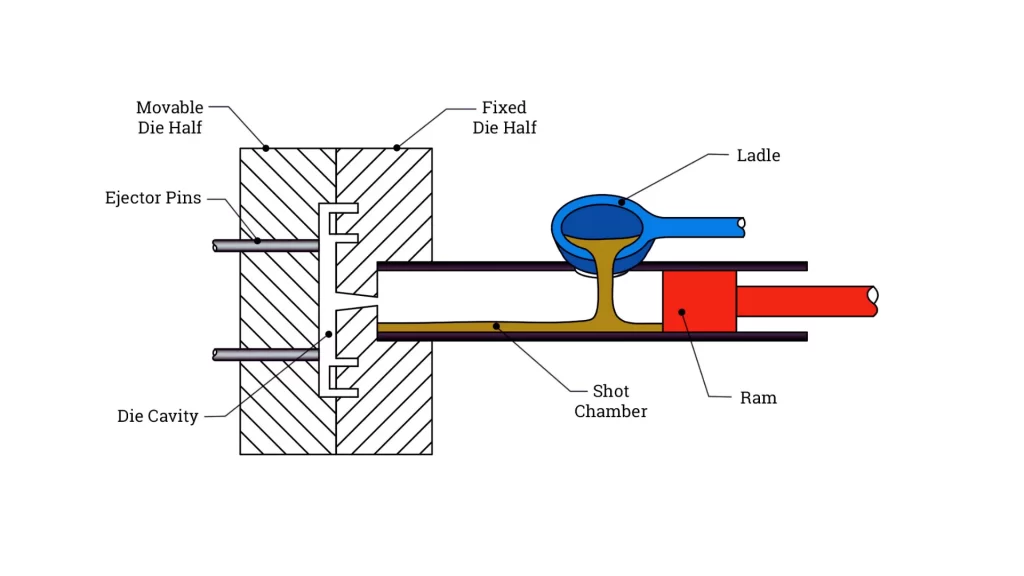
高壓壓鑄
壓鑄在製造上有許多優勢,但其中最顯著的優勢或許在於其模具壽命。模製零件的壽命範圍可以從 數千萬至數百萬台, 這取決於模具的品質和所用設備的類型。除了大批量生產能力外,模製零件的尺寸誤差也極小。 液態金屬凝固過程中會改變。壓鑄公差隨合金、零件尺寸和拔模斜度而變化很大,因此可以使用更簡單的模具進行設計。
儘管壓鑄工藝具有諸多優勢,但也存在一些限制。當高溫金屬被快速注入模具時,可能會產生氣泡。這會導致成品出現氣孔,從而降低零件的機械性能,限制其進行熱處理的能力,並需要額外的機械加工工序。此外,與金屬注射成型(MIM)相比,壓鑄製程在製造薄壁件和複雜幾何形狀方面更具挑戰性。
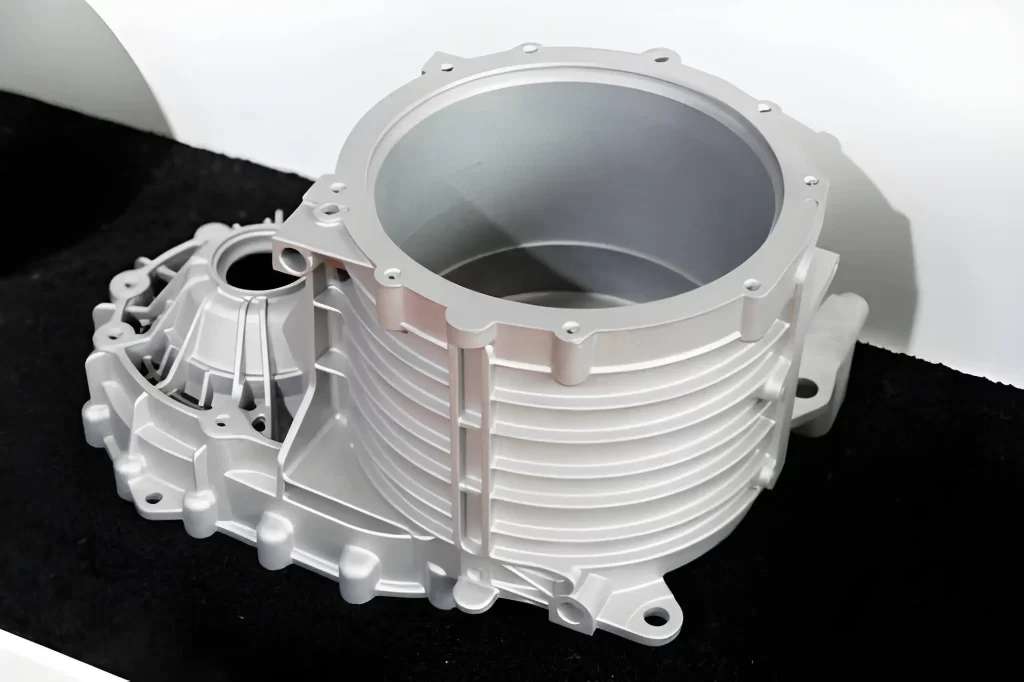 汽車引擎罩
MIM(金屬注射成型)和壓鑄的主要區別在於最終產品的製造方法。 MIM 使用金屬粉末,然後將其燒結在一起,去除黏結劑,形成實心金屬製品。由於金屬粉末經過壓實和燒結,氣體可以在燒結過程中逸出,因此產品可以使用多種高熔點材料製造,例如不銹鋼。
如果產品需要高強度鋼材和精細零件的特定組合,金屬注射成型(MIM)可能是更佳的製造方法。相反,如果您需要快速生產大量鋁或鋅製零件,壓鑄則是更實用且更具成本效益的選擇。
壓鑄相對於金屬射出成型的優勢
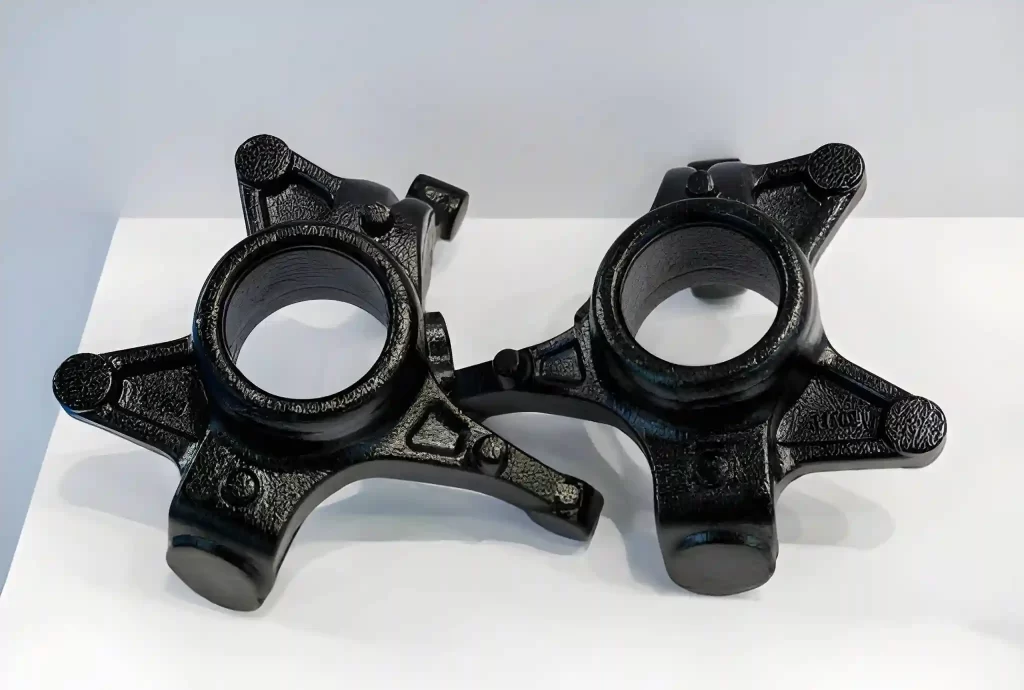 車輛煞車支架
壓鑄模具在磨損嚴重之前,可以生產數十萬甚至數百萬個零件。這種耐用性有助於降低大量生產訂單的成本。 此外,由於此製程生產的零件在凝固後收縮最小,因此比其他方法更容易保持嚴格的公差,因此無需進行後處理。
壓鑄製程與金屬注射成型製程相比的缺點
雖然壓鑄可以用來製造各種金屬(鋁、鋅、鎂)的零件,但由於其他金屬(如鋼)的熔點很高,高溫下會對模具造成嚴重且快速的磨損,因此壓鑄僅限於這些金屬。
壓鑄的另一個問題是,熔融金屬進入模腔時會混入氣體。這些氣體可能會被困在模腔內,在凝固的金屬內部形成空隙,從而削弱零件的整體結構。相比之下,MIM製程不會出現這個問題,因為脫脂可以去除黏結劑,燒結可以使粉末結構緻密化;適當控制脫脂和燒結可以減少內部缺陷並提高密度。
立即嘗試 Prolean!
金屬射出成型與壓鑄:交貨週期、速度、產量與材料相容性
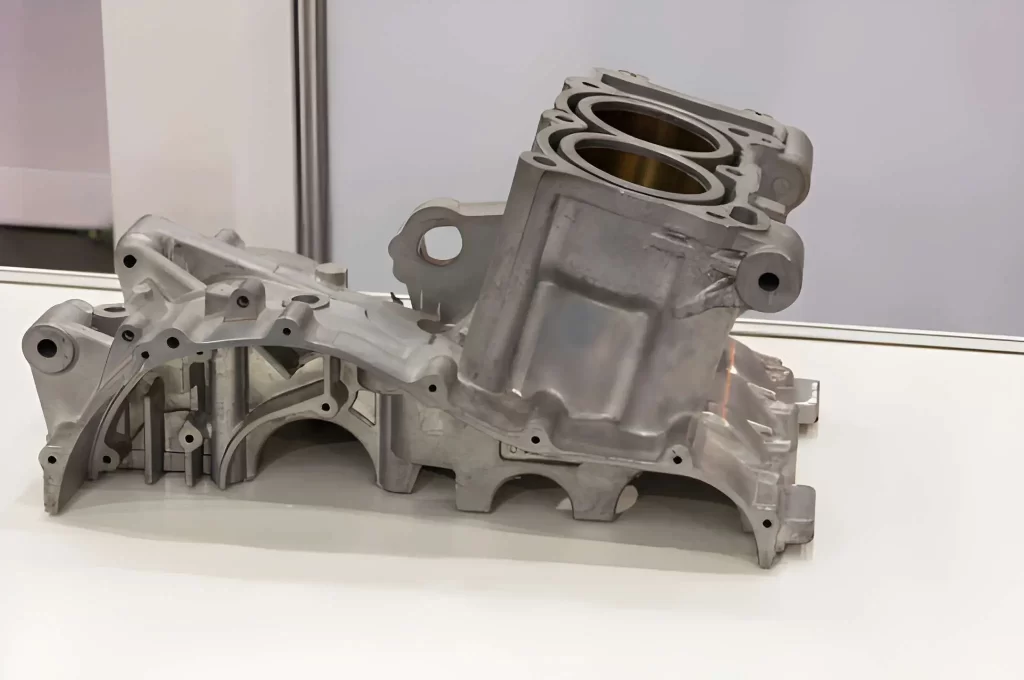 壓鑄鋁產品
讓我們從不同方面比較每個過程。
- 鉛成本比較: MIM 和壓鑄的初始設定都需要模具,因此成本較高。然而,隨著產量達到中等或相當大的規模,這些投入變得合理,每個部件的成本將大幅下降。由於壓鑄成型後無需額外的後處理步驟(例如脫脂和燒結),因此與 MIM 相比,平均可節省約 30% 的成本。
- 速度比較: 壓鑄通常在成品零件的生產週期方面具有優勢;MIM的注射步驟雖然很快,但由於脫脂和燒結,總生產週期會延長。 MIM零件需要額外的後處理(脫脂、燒結和精加工),導致整體生產週期較長。與壓鑄產品相比,MIM成品的生產週期更長。
- 容量比較: MIM和壓鑄都具備大量生產的潛力。壓鑄最適合製造大型、結構簡單的零件,而MIM最適合製造小型、結構複雜且需要精細特徵的零件。 MIM和壓鑄製程都常用於大量生產,根據產品的預期用途,兩種製程都能生產數十萬到數百萬件產品。
- 材料比較: 可鑄造壓鑄金屬包括 有色金屬 如 鋁、鋅、鎂和銅。 相較之下,金屬注射成型(MIM)零件可採用多種金屬材料成型,包括不銹鋼、鈦合金和鎳合金。一般來說,任何可以製成細粉的金屬都可用於MIM工藝,這使其在高強度或高溫應用方面具有優勢。
金屬射出成型與壓鑄:比較分析
|
屬性 |
金屬射出成型(MIM) |
壓鑄 |
|
理想壁厚 |
0.5毫米– 6毫米 |
1.5毫米– 15毫米 |
|
限制因素 |
厚度 + 脫脂/燒結變形 + 收縮控制 |
冷卻速度 |
|
材料範圍 |
不銹鋼、鈦、高溫合金、工具鋼、鎢 |
鋁、鋅、鎂、銅、黃銅 |
|
流程步驟 |
射出成型→脫脂→燒結 |
熔融金屬注射→冷卻→噴射 |
|
尺寸變化 |
燒結過程中收縮率15-30% |
收縮率極小 |
|
複雜 |
高精度-支援精細特徵、螺紋和底切 |
中等難度-最適合簡單到中等複雜程度的場景 |
|
工具 |
昂貴且高磨損的模具 |
耐用模具,持久耐用 |
|
生產量 |
低到中等 |
中到高 |
相關: 壓鑄與注塑成型
金屬注射成型與壓鑄的相似之處
- 模具用途: 每個製程流程都使用模具將金屬鑄造並注入零件,從而確保零件品質的一致性。
- 快速生產: 設定完成後,兩種方法都能快速連續生產大量產品。
- 接近最終零件尺寸: 模壓成型的金屬零件通常接近或非常接近最終產品的尺寸,只需極少的機械加工即可達到最終形狀。
已做好自動化設備的準備: 這兩個製程都可接受自動化設備進行大量生產。
立即嘗試 Prolean!
摘要
MIM和壓鑄 每個都有 它們各有優勢和挑戰。 MIM適用於需要高精度和高強度材料的小型複雜零件。壓鑄最適合快速、大量生產大型零件。 At 普羅靈科技我們承接各種加工流程,包括CNC加工、沖壓和組裝。我們專注於根據您的需求精確製造零件,無論零件結構複雜還是規模龐大。
我們與製造商合作超過20年,協助他們選擇合適的流程、降低成本並節省時間。從原型製作到大量生產,我們確保您的零件符合預期。 如果您想要性能可靠且製造效率高的零件, 立即聯絡我們 金屬射出成型服務我們的團隊將指導您選擇最適合您專案的流程。
0 個評論