
“金屬注射成型將塑料成型的精度與金屬的強度結合在一起,能夠高效地製造複雜的零件,非常適合高效地生產小型、複雜的部件。”
MIM(金屬注射成型)是一種將塑膠射出成型與金屬特性結合的先進製造技術。它最適合小型零件,通常重量在 1 至 100 克金屬之間。 MIM 製造的美妙之處在於它能夠透過非常嚴格的測量輕鬆產生複雜的形狀,這就是為什麼 MIM工藝 用途廣泛,從醫療設備到航空航天配件。
本文全面分析了 MIM 流程及其用途、優點和限制。
什麼是金屬注射成型?
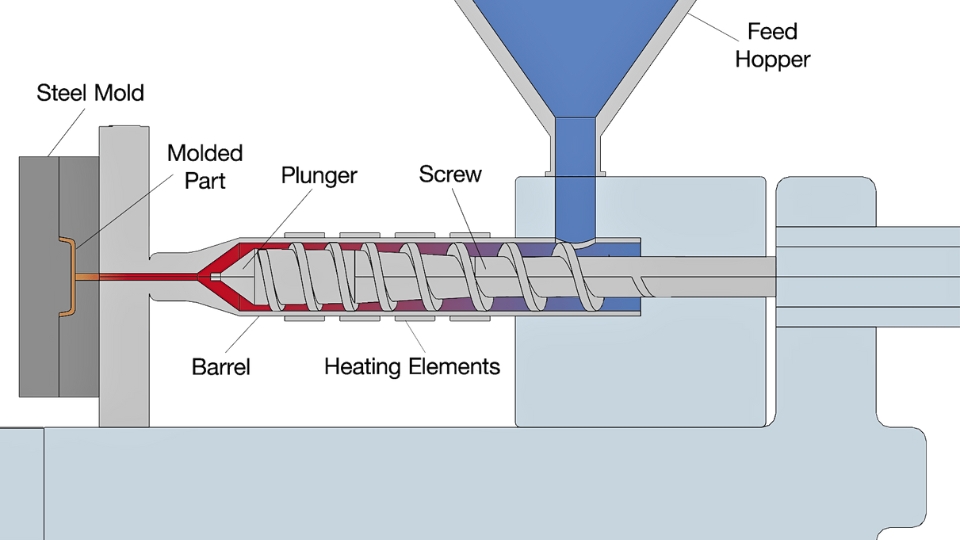
金屬射出成型工藝
MIM 是一種複雜的原料生產工藝,結合了細金屬粉末和熱固性塑膠黏合劑系統。使用的金屬粉末 MIM技術 通常尺寸範圍為 5-20 微米,這使得它們可以接受且分佈均勻,從而產生精確的零件。
- 注塑成型: 混合和造粒後,原料被加熱並在壓力下注射到模具中,壓力通常在 100 MPa(兆帕)以上。模具尺寸必須精確到可接受的程度,以滿足特定的零件標準。仍含有黏合劑的模製部件稱為“生坯”。 」
- 脫脂: 然後將生坯部件進行脫脂處理以除去任何黏合劑材料。可以依序使用溶劑萃取或熱分解,或兩者都使用。脫脂通常會將黏合劑含量降低至約 10%,而剩餘物質形成稱為「棕色部分」的多孔結構。
- 燒結: 根據金屬合金的不同,棕色零件在 1200 至 1400 C 的受控氣氛爐中進行燒結。 MIM 零件的燒結密度範圍為金屬理論密度的 96% 至 99%。
- 燒結後操作: MIM 製程產生的零件需要進一步加工,例如機械加工、熱處理和表面處理,以獲得必要的最終性能。這些後燒結製程可以提高零件的機械性能,例如強度、硬度和耐腐蝕性。
由於MIM製程需要精確控製粉末粒徑、成型壓力和燒結條件,許多製造商會與經驗豐富的合作夥伴共同進行生產。 金屬射出成型服務 憑藉強大的工程能力,可提供從設計到生產的詳細工程支援。
立即嘗試 Prolean!
技術細節和優勢
讓我們討論一下金屬射出成型的技術面和優點;
- 密度和強度: MIM 零件在燒結過程中達到接近理論最大密度 96-99%。這種高密度導致更高的機械性能;抗拉強度通常大於1000 Mpa,某些合金的硬度高達60 HRC。
- 尺寸公差: MIM 製程的高精度使得能夠生產尺寸公差較小的零件,通常在標稱尺寸的 ±0.3% 以內。這使得它適合需要精確測量的複雜形狀的設計。
- 收縮:當零件體積縮小約 15% 至 20% 時,發生初級燒結過程。這種收縮是預料之中的,並且模具的設計考慮到了這種收縮,以便最終零件具有正確的尺寸。
MIM 所用材料
金屬射出成型製程可以使用各種金屬和合金,每種金屬和合金都具有適合不同應用的獨特性能。一些標準 MIM 金屬包括
- 鐵合金: 它們是不銹鋼(例如 316L、17-4 PH)、工具鋼和低合金鋼。在 MIM 使用的所有材料中,不銹鋼是首選,因為它們耐腐蝕且堅固,特別是在醫療和汽車領域。
- 鎢合金: 鎢合金具有較高的密度和優良的防輻射特性。它們特別用於醫學、航空航太和國防領域。鈷鉻合金是鎢合金的一個例子:這些硬質合金、硬質合金和陶瓷應用於切割工具和航空航太產品等耐磨產品。
- 特殊金屬: 此類別由鈦、鎳和鉬組成,鈦具有高強度重量比和生物相容性,非常適合用於醫療植入物,而鎳和鉬則分別具有高溫特性和耐腐蝕性。
金屬射出成型 (MIM) 屬性與功能
下表概述了金屬注射成型 (MIM) 製程的關鍵屬性和功能,突顯了 MIM 生產中可實現的典型和極端範圍。
| 因素 | 最低限度 | 典型 | 最大值 |
| 成分質量(克) | 0.03 克 | 10 – 15克 | 300 克 |
| 尺寸(毫米) | 2毫米(0.08中) | 25毫米(1中) | 150毫米(6中) |
| 壁厚(mm) | 0.025毫米(0.001中) | 5毫米(0.2中) | 15毫米(0.6中) |
| 尺寸公差(%) | ±0.2% | ±0.5% | ±1% |
| 零件密度 | |||
| 生產數量 | 1,000單位 | 100,000單位 | 100,000,000單位 |
如果您的零件符合這些範圍,則很可能適合採用金屬射出成型 (MIM) 製程製造。我們的工程團隊可以審查零件幾何形狀、材料選擇和生產數量,以確定透過金屬注射成型製程製造的可行性。 工程能力.
MIM 模具設計指南
當計劃透過 MIM 製造零件時,模具設計是製造過程中最關鍵的方面之一。這包括選擇分型線、定位澆口、定位頂針標記以及使用凸輪動作。
分型線
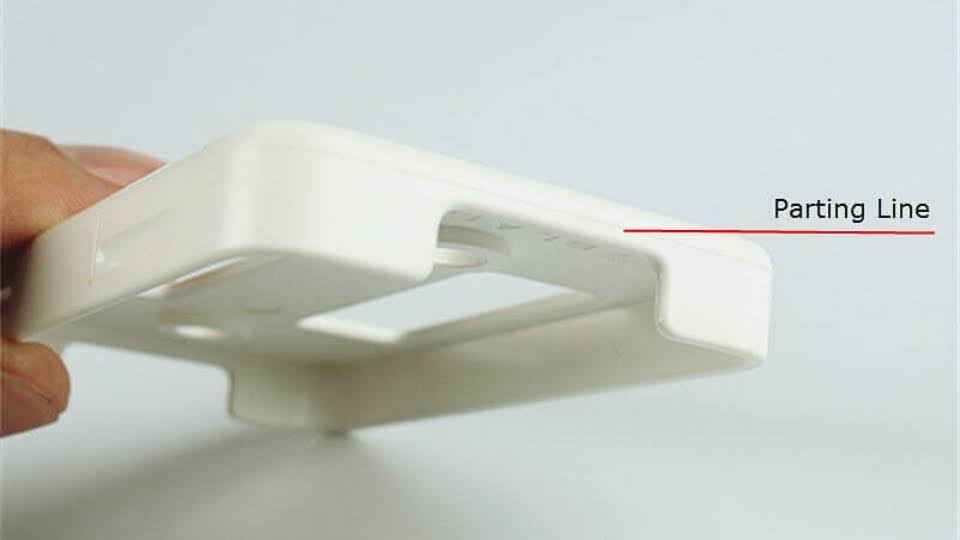
表面分型線
在 MIM 中,分型線是穿過模具的兩半接合處的線。雖然每個 MIM 組件都會有這條可見線,但可以減少其厚度,從而降低其可見度。如果分型線建立在特徵的邊緣或台階處,則可以使該線不那麼明顯,從而改善零件的外觀。
門控
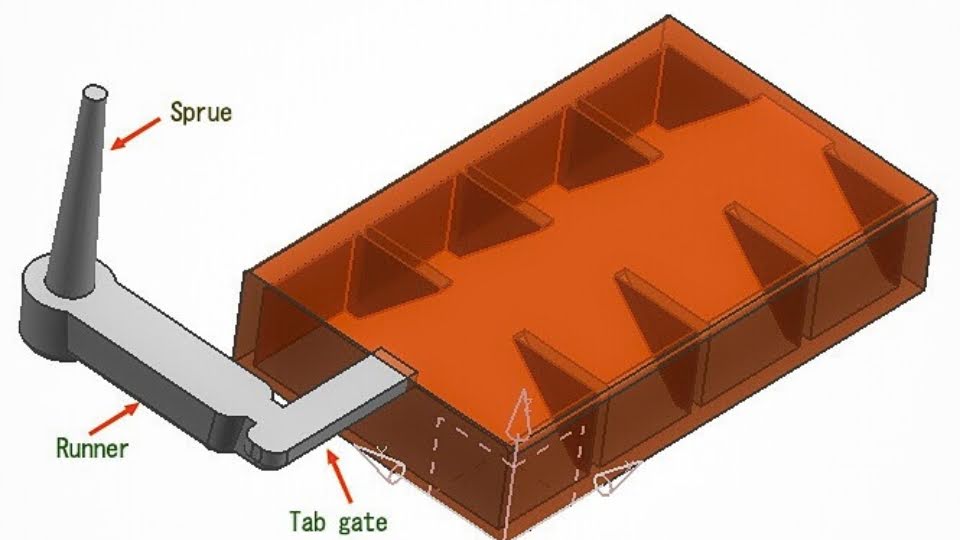
注塑澆口
澆口是 MIM 原料進入模具型腔的地方,也是值得關注的關鍵區域。 MIM 中使用四種基本澆口,包括選項卡澆口、隧道澆口、跳躍澆口和落澆口,每種澆口都會在零件上留下一個小標記。澆口的位置是一個重要因素,因為它影響材料的流動和零件的品質。理想情況下,澆口應位於橫斷面厚度最可觀的位置,以使材料從薄斷面增厚到厚斷面。對於圓柱形零件,最好將澆口置於靠近圓柱體軸線的中心,以防止燒結過程中變形。
雙節射梢
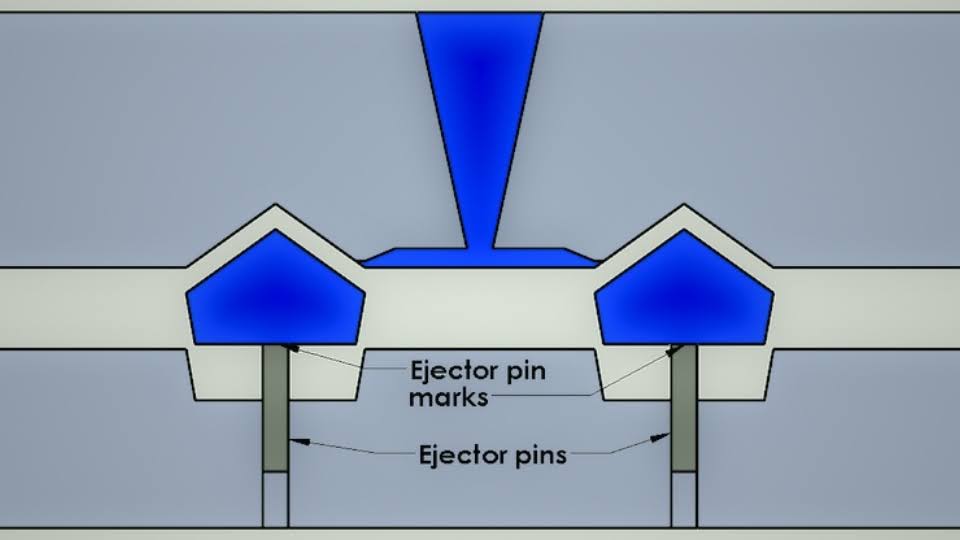
頂出系統和銷釘
頂針對於零件成型後從模腔中取出至關重要。然而,它們不會在零件表面留下深刻的印記,但會留下輕微的痕跡。這些標記不應損壞最終產品的外觀;因此,零件的設計必須使頂針痕跡位於不容易看到的區域,尤其是在組裝後。
凸輪動作
在 MIM 模具中,凸輪動作會產生底切等特徵,這可能需要額外的操作。在設計零件上建立底切時,必須考慮凸輪移動的方向。當需要多個凸輪動作時,設計過程會變得更加複雜,因為每個凸輪都會佔用工具內部的大量空間。所有這些問題都必須在工具的規劃和設計過程中仔細解決,同時保持功能。
金屬射出成型與金屬射出成型的比較塑膠射出成型與注塑成型壓鑄
MIM製造 和塑料 注塑成型 是相似的,因為在這兩個過程中材料都是在高壓下注入模具型腔的。然而,主要區別在於獲得結果所需的後續處理。在塑膠射出成型中,所生產的零件幾乎達到最終的形狀和形式,從模具中取出零件後只需要極少的後處理。另一方面,MIM 需要進一步的工藝,如脫脂和燒結來完成零件。 MIM 通常用於建造相對較小規模的複雜組件,而 PIM 可以適應所生產的更廣泛尺寸和形狀的零件。
在後處理方面,壓鑄比MIM更有優勢,因為成型後的零件幾乎已成為最終形狀。這使得壓鑄對於大型零件來說比其他生產方法相對便宜。雖然金屬注射成型具有精確和細緻的優點,特別是對於小型零件,但由於涉及更多的加工步驟,因此在材料和耗時方面略顯昂貴。
從應用上來說,MIM適用於小型、複雜、精密的零件,而壓鑄則適用於大型零件,且生產速度較高。雖然 MIM 的注射階段比壓鑄快得多,但由於減少了後處理工序,壓鑄所需的總時間相對較少。 (閱讀更多關於 CNC加工與注塑成型).
金屬射出成型 (MIM) 與壓鑄的比較
這是一個比較 金屬注射成型(MIM)和壓鑄.
| 屬性 | 金屬射出成型 (MIM) | 壓鑄 |
| 材料相容性 | 能夠加工各種黑色金屬和有色金屬,包括複雜合金。 | 主要加工鋁、鋅和鎂等有色金屬。 |
| 壁厚範圍 | 它適合生產薄壁,通常範圍為 0.040” 至 0.120”(1.0 毫米至 3.0 毫米)。 | 處理稍厚的牆壁,範圍從 0.040” 到 0.200”(1.0 毫米到 5.0 毫米)。 |
| MIM 材料選項 | 適用於各種粉末狀金屬,包括不銹鋼、工具鋼、鎢合金、鎳高溫合金、特殊金屬 | 最適合:鋁、鋅、鎂、銅、鉛、錫 |
| 應用例子 | 它非常適合生產具有嚴格公差的小型、複雜、高強度零件。 | 它們用於更重要的零件,其中大容量和不太複雜的設計是標準的。 |
| 尺寸公差 | 實現嚴格的公差,通常在標稱尺寸的 ±0.3% 以內。 | 將公差保持在標稱尺寸的 ±0.5% 範圍內,適用於精度要求較低的零件。 |
金屬射出成型的優點
使用MIM的優點如下:
複雜零件的大批量生產
MIM 可以生產大量具有複雜橫截面形狀和薄壁的金屬零件。此功能有助於產生具有薄截面和高精度的小零件。
卓越的表面光潔度
MIM零件可以很容易地從模具中取出;在大多數情況下,它們的表面光潔度可能會更好。很少或不需要進一步的整理。至於圖像,提供了後處理選項以使它們變得更好。
元件整合
MIM 製程還可以幫助設計人員將多個零件或組件連接成一個零件,以最小化產品。這種類型的整合可以消除後續的組裝過程並提高產品的剛度。
優異的機械性質
MIM 零件具有適合其預期用途的可接受的機械特性,例如硬度和強度。
材料效率
MIM 再次具有非常高的材料效率。 95-98% 的原料可作為零件以可用形式回收。這種效率也有助於將材料的使用量降至最低限度,從而降低生產成本,特別是在使用高溫合金或特殊金屬等昂貴材料製造零件時。
規模化成本效益
MIM 比熔模鑄造、機械加工和沖壓更便宜,尤其是在大批量零件的大規模生產中。
如果您的專案能夠從這些優勢中受益,您可以 聯絡我們的工程團隊 討論材料、設計考量和生產方案。
金屬射出成型的缺點
雖然 MIM 提供了許多優點,但也有一些缺點:
- 高初始投資: MIM 製程的固定成本相當高。它需要專門的工具和設備,使其比其他製造流程成本更高。
- 小批量生產成本較高: 對於小批量生產,MIM 的成本效益可能較低,因為與製造幾個零件相比,每個零件的成本通常較高。
- 尺寸限制: 它通常非常適合製造中小型零件。更廣泛的組件不容易製造,因為它們需要更多的巨型模具和熔爐,這可能非常昂貴。
- 燒結過程中的收縮: 透過 MIM 製造的零件在燒結過程中會發生尺寸變化,必須對此進行控制。儘管製造商在零件設計和加工過程中考慮了這一因素,但它對於確定最終零件的品質仍然至關重要。
金屬射出成型應用
金屬射出成型 (MIM) 是大批量製造複雜零件的理想解決方案,使其在多個行業中具有無價的價值:
醫療行業
MIM 在醫療產業中用於製造精密零件,如骨科植入物、髖關節、膝關節和脊椎植入物、手術器械、剪刀、鑷子、牽開器、血糖儀、呼吸分析儀和脈搏血氧計。
消費品
在消費性電子產品中,MIM 用於生產智慧型手機、穿戴式裝置和其他設備等小工具中的小型複雜組件。它也用於製造運動器材,如高爾夫球桿頭、釣魚線輪、滑雪固定器和珠寶,包括吊墜、耳環和手鍊。
汽車行業
MIM 技術在汽車行業中用於製造搖臂、渦輪增壓器葉片、變速桿、座椅機構、煞車零件、噴油器噴嘴、燈罩以及其他配件和連接等零件。 MIM 可接受的公差和高精度被認為更有利於生產這些高性能組件。
航空航天業
MIM在航空航太工業中用於製造渦輪葉片、噴嘴、燃燒室等發動機零件;機身部件,如鉸鏈、閂鎖和致動器;連接器、開關和感測器等航空電子設備;以及太陽能電池板、天線和結構部件等太空船。因此,所有這些組件都可以按照有關性能和可靠性的必要航空航天標準進行設計。
農業設備
MIM 也用於農業,因為它可以製造耐用且堅固的零件,例如拖拉機的齒輪和軸承、農具零件(例如犁鏵、耕耘機尖端、耙齒、噴嘴、閥門和灌溉接頭)系統,以及修枝剪和鋤頭等農業工具。
清單:金屬射出成型適合您的零件嗎?
要確定金屬注射成型是否是適合您需求的製造方法,請考慮以下問題:
- 高產量: 您是否計劃為特定產品類型生產許多零件?
- 小型和複雜零件: 您的零件設計是否小而複雜,因此精度是製造中的重要因素?
- 嚴格的規格: 您的應用是否要求組件以高公差水平生產並且非常相似?
- 生產效率: 是否需要實施一種方法來最大限度地減少生產線中材料的使用?
- 複雜的幾何形狀: 您的零件是否具有傳統製造技術無法實現的形狀和功能要求?
如果您對這些問題的答案是“是”,您可能希望在您的專案中考慮使用 MIM。然而,還有一些事情需要考慮:
- 設計靈活性: 您是否擁有一家需要對設計進行多次更改的企業? MIM 可能不那麼有效,因為生產開始後更換模具會產生高昂的成本,因此可能不適合原型製作。
- 交貨時間: 它必須要快嗎? MIM 需要模具和裝訂夾具等工具,通常需要更長的時間來開發,尤其是在零件複雜的情況下。因此,交貨時間可能是幾週甚至幾個月。
立即嘗試 Prolean!
摘要
Prolean Tech,中國企業之一 注塑企業,介紹本文。我們已經涵蓋了有關 MIM、其優點及其應用的所有基本資訊。我們希望您發現這些資訊有幫助和啟發!
如何使用 Prolean 啟動金屬射出成型項目
MIM 是快速創建複雜和精緻特徵的最佳技術之一。該工藝能夠在一個週期內大量生產複雜形狀,確保準確性和經濟性。第一次生產運作後,設定下一次生產既簡單又快捷,確保符合既定的生產標準。
如果您正在尋找金屬射出成型的合作夥伴,那麼 ProleanTech 就是您的最佳選擇。深耕製造業多年,ProleanTech在製造業領域處於領先地位 中國 注塑成型 根據您的要求為您提供優質的MIM服務。請免費致電我們 注塑報價 滿足您的金屬射出成型需求。
這篇文章很有幫助,謝謝!我很好奇你們可以使用的材料範圍以及大訂單的交貨時間有多靈活?
我們的金屬射出成型製程適用於不銹鋼、鈦和銅合金等材料。交貨時間靈活,可適應專案規模和複雜性,確保高效、可擴展的生產。