
論文規範
聚碳酸酯規格:公差±0.25毫米,壁厚0.80毫米,交貨期3至10天
買家在發送圖紙前要求的六個數字——流程,
我們允許的公差、最小牆體尺寸、最大包絡尺寸、交貨時間和價格範圍。
過程
CNC銑床·CNC車床三軸及五軸銑削、車削
可實現的容差
不低於±0.25毫米(±0.010吋),根據圖紙,ISO 2768
最小牆體
0.80 mm隨牆體尺寸與線性尺寸之比而變化
最大零件尺寸
尺寸: 200 cm (直徑) x 80 cm (高)
網路報價的最大信封
交貨時間
3–10天複雜部件位於遠端。
價格區間
$ $ $聚碳酸酯與其他22種材料的位置關係
請先閱讀此文。 製程、最大零件尺寸和交貨時間是
所有23頁資料說明都相同-它們描述的是店鋪,而不是資料。公差,
最小牆體高度和價格區間是不同材料之間變化的三個因素。
本頁面不發布成績單因此,下面沒有成績表——請命名
你想讓這幅畫達到什麼等級?
所有23頁資料說明都相同-它們描述的是店鋪,而不是資料。公差,
最小牆體高度和價格區間是不同材料之間變化的三個因素。
本頁面不發布成績單因此,下面沒有成績表——請命名
你想讓這幅畫達到什麼等級?
加工路線
聚碳酸酯的加工路線:銑削、車削、模壓和印刷
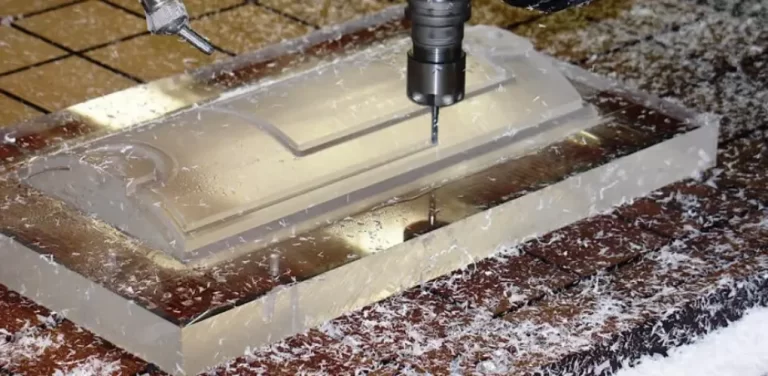
本頁內容主要針對銑削和車削加工。以下列出的加工路線是指當原料形狀、數量或交貨週期改變時,同一種材料所採用的不同加工方式-每一種都對應著本網站上的一個服務頁面。
不適用於聚碳酸酯:電火花加工、壓鑄和滾花。該材料是電絕緣體和熱塑性材料——不能進行電火花加工或鑄造——滾花工藝僅限於延展性金屬。
哪種聚合物?
聚碳酸酯、PMMA 或 ABS:選擇時要考慮清晰度和衝擊力
每個答案都指向本網站上更詳細介紹該問題的頁面——
比較、成績指南或流程頁面。
將聚碳酸酯(PC)與其他材料進行比較?請發送模型和圖紙。如果材料尚未確定,則等級查詢會直接返回價格,而不是作為單獨的問題提出。
獲取報價機械加工與公差
根據 ISO 2768 標準對聚碳酸酯零件進行公差分析和檢驗
本頁公佈的公差不低於±0.25毫米(±0.010吋)。
圖紙上應符合 ISO 2768 標準。如果某個特徵需要更高的標準,請在圖面上註明。
繪圖-這種討論應該在工具介入之前進行,而不是之後。
物料
聚碳酸酯零件的精加工:拋光、噴砂和去毛刺
這是聚合物表面處理工藝:拋光、噴砂、打磨和精加工。金屬部分則列出了電鍍和熱處理過程。
常見問題
聚碳酸酯加工:等級、公差、交貨時間和文件
針對CNC報價中最常被問到的問題,給出直接的答案——
包含本文公佈的數據,以及每個要點的連結。
你們可以處理哪一種等級的聚碳酸酯呢?
本頁面不公佈等級列表,因此此處不列出任何等級名稱。這僅限制了所列內容,而非引用內容:請在圖面上註明您所需的等級或屬性,我們將以書面確認。
你能容忍多大的容忍度?
圖紙上的精確度要求為±0.25毫米,符合ISO 2768標準-即本頁所公佈的數值。如果某個特徵的精確度要求高於此值,請在圖面上標明,以便將其作為受控特徵進行定價和檢驗。
最小的牆體和最大的部分分別是多少?
最小壁厚為 0.80 毫米。最大尺寸為 200 × 80 × 100 公分。這兩個參數均為全店通用參數,在所有 23 個材料頁面上均相同。
聚碳酸酯部件的速度有多快?
製作週期為3到10天,複雜部分的製作週期會更長。後製(如有需要)是單獨的步驟,會延長製作時間。