
雷射切割優勢
熱過程 激光切割 本系統採用高聚焦雷射光束,實現高精度材料切割。數控系統透過G程式碼運行,在保持材料偏差極低的同時,可實現±0.1毫米的精確公差。
此方法的非接觸特性延長了刀具壽命,使得雷射切割的優勢適用於航空航天和汽車製造中的複雜設計。 光纖雷射和二氧化碳雷射的結合,為不同厚度的材料切割提供了靈活的解決方案。現代金屬切割服務,例如 普羅林泰克 他們選擇雷射切割作為首選方法,因為它能夠高效加工,同時保持高精度和可重複性。
雷射切割的十大優勢
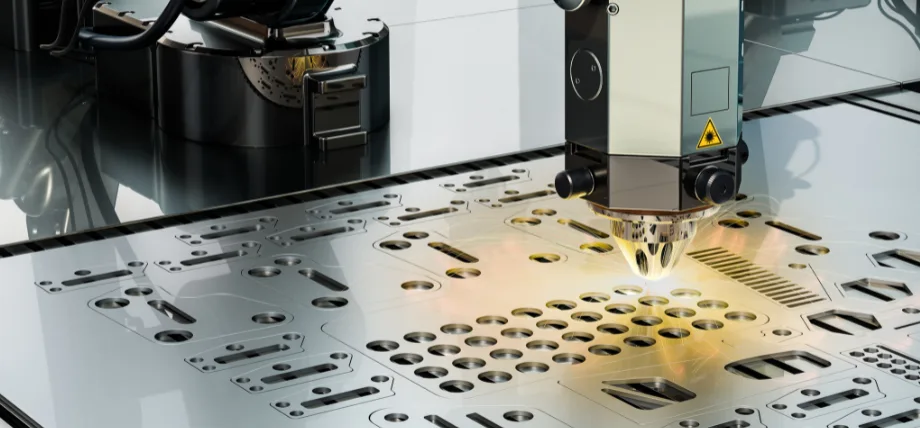
高精度和準確度
- 高精度和準確度: 的主要好處 精密雷射切割 這項技術的關鍵在於其能夠實現精度高達 0.05 毫米的切割。聚焦的雷射光束可產生 0.1 至 0.5 毫米的窄切縫,從而能夠無變形地切割出複雜的圖案。雷射切割的精度遠超過傳統機械切割方法,其切割結果能夠滿足微電子和醫療器械製造的嚴格要求。
- 各種材料的多功能性: 雷射切割製程適用於多種材料,包括金屬、塑膠和木材,以及複合材料,例如層壓玻璃纖維和聚碳酸酯。光纖雷射可加工多種材料,包括 雷射切割金屬板材 雷射切割技術無需更換刀具,即可加工非金屬材料。其靈活性使其能夠快速處理各種項目,與數控銑削和水刀切割系統相比,設定時間更短。
- 高速高效: 雷射切割製程運行速度極快,能夠以高達 10 公尺/分鐘的速度切割薄材料。雷射切割技術的快速運作縮短了生產時間,從而提高了大規模生產環境下的製造效率。與等離子切割和火焰切割相比,雷射切割在所有材料厚度下都能保持恆定的加工速度,從而實現更快的生產速度和更低的製造成本。
- 最少的材料浪費: 雷射切割中窄切縫和CAD軟體排樣功能的結合,最大限度地減少了材料浪費。得益於窄切縫和CAD軟體優化的排樣功能,雷射切割的材料利用率超過90%。雷射切割作業中廢料的減少,不僅降低了營運成本,也為注重成本效益的產業帶來了更環保的影響。
- 非接觸式過程: 雷射切割的非接觸特性避免了刀具與材料直接接觸,這不僅保護了刀具免受磨損,也防止了材料污染和表面缺陷。 雷射切割缺陷雷射加工的優點包括能夠保持敏感或昂貴材料的表面完整性,因為它在切割過程中不會引入冷卻液和油等污染物。精確的雷射光束操作可產生乾淨的邊緣,通常無需進行後續的去毛邊處理。
- 切割複雜形狀的能力: 雷射切割製程在製作複雜設計時效果卓越,因為數控 (CNC) 導引路徑能夠實現複雜形狀的加工。該系統能夠切割具有小半徑和多個嵌套元素的複雜設計,從而實現快速產品開發和個性化製造。與等離子切割機和數控銑床相比,雷射切割無需額外刀具成本,即可在複雜幾何形狀上實現更優異的邊緣品質。
- 低熱影響區(HAZ): 雷射光束聚焦產生的熱輸入區域很小,因此熱影響區(HAZ)也極小,僅0.1至0.5毫米。由於雷射光束產生的熱影響區域很小,能夠阻止熱敏材料(包括低碳鋼和碳鋼)發生翹曲和硬化,從而保持材料性能的完整性。相較之下,火焰切割和等離子切割產生的熱影響區範圍較大,這意味著需要額外的加工步驟,從而增加生產成本。
- 自動化和整合: 雷射切割機與自動化系統的整合實現了無人值守運行,從而減少了生產過程中的人工幹預。該系統能夠以經濟高效的方式進行大批量生產,因為G代碼編程可以確保切割操作的一致性和可重複性。與手工線切割相比,雷射切割的自動化特性縮短了生產時間,並提高了製造過程的可靠性。
- 減少維護需求: 光纖雷射系統的使用壽命遠超過機械系統,因為其二極體含有稀土元素,幾乎無需維護。從長遠來看,該系統運行成本更低,因為維護檢查取代了數控銑削操作中頻繁發生的刀具更換。雷射技術的這些運作優勢使其成為需要連續運作的工業應用的理想選擇。
- 安全清潔操作: 雷射切割工藝在防護罩內進行,與明火切割技術不同,能有效保護操作人員免受風險。此系統噪音和振動極小,同時完善的通風系統可有效控制有害煙霧。安全的操作和精準的切割相結合,使雷射技術成為現代製造工廠的首選,因為它既提高了工作場所的安全性,也提升了生產效率。
雷射切割有哪些缺點?
非接觸式雷射切割工藝
成本高
初始投資額在 50,000 萬美元到 500,000 萬美元之間,電力和燃氣成本每小時至少 15 美元。年度維護費用佔系統總價值的 8% 到 12%,光學元件每運轉 2,000 小時需要更換一次,費用在 800 美元到 2,500 美元之間。低產量作業的成本比等離子作業高出 40% 到 200%。
厚度天花板
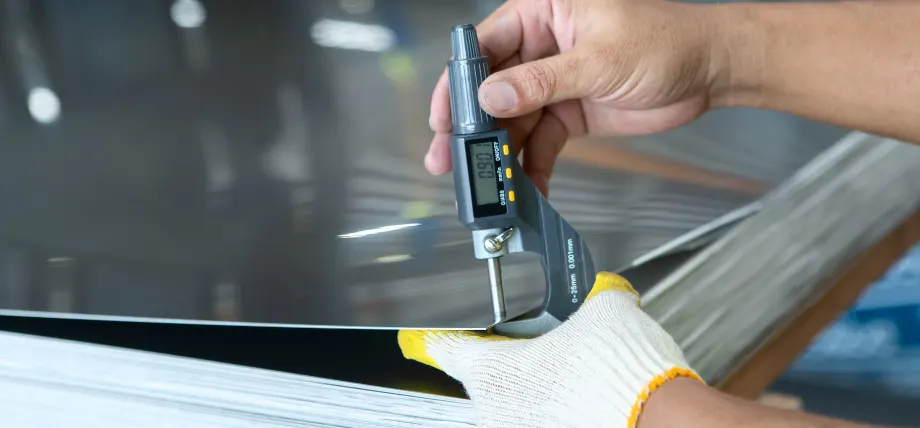
板材厚度
切割製程對低碳鋼的最大切割厚度為 25 毫米,對不銹鋼的最大切割厚度為 15 毫米。加工厚板需要多次通過機器,這會使生產速度降低 50%,並且需要額外的設備和操作人員培訓。
熱損傷
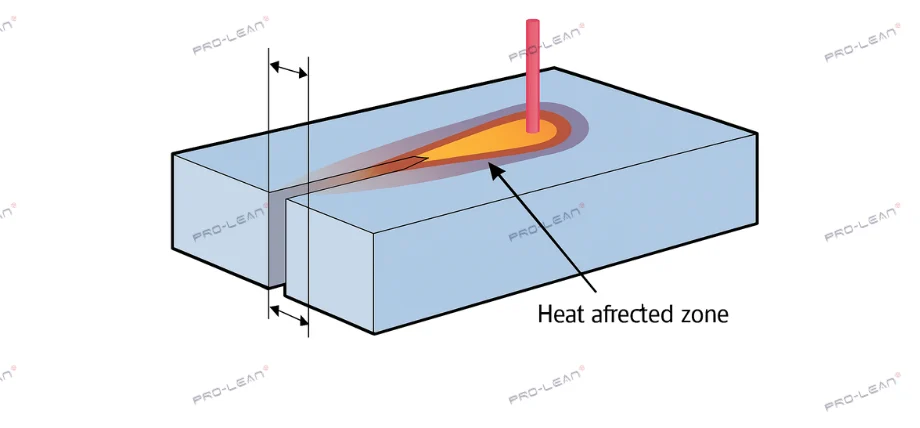
雷射切割中的熱影響區
熱影響區厚度為1-3毫米,會導致薄材料翹曲,使邊緣加工更加困難。此製程需要額外的工時進行退火和去毛刺,從而使整體生產週期延長15-30%。
有毒煙霧與安全
使用聚氯乙烯(PVC)材料和塗層時會產生氯化氫和鋅蒸氣。由於不符合安全標準將導緻美國職業安全與健康管理局(OSHA)處以高達156,000美元的罰款,因此安裝高效能空氣微粒過濾器(HEPA)系統(費用超過12,000美元)和一級防護罩至關重要。
反光金屬
光束在銅和黃銅表面反射率高達90%,這會損壞光學元件。此製程需要更換雷射或對零件進行預塗裝處理,這會中斷單機系統的運作。
能源消耗
該系統運作功耗為 6 千瓦,發電量為 24 千瓦時/小時,氮氣消耗量為 1-2 立方公尺/分鐘。其每年二氧化碳排放量為 8 至 15 噸,促使各組織進行 ESG 績效評估。
雷射切割機的工作原理
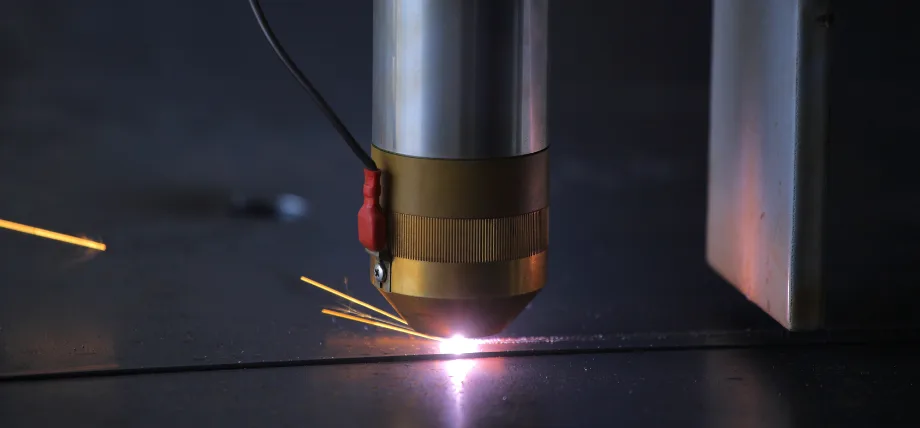
精密雷射切割機
雷射切割過程包括不同的階段。
- 將向量檔案轉換為 G 程式碼,雷射切割機可以透過指定精確的切割路徑來執行複雜的設計。
- 高功率雷射(1-20 kW)產生光束,光學系統將其聚焦成 0.1-0.3 毫米的光斑,以實現最佳的材料穿透密度。
- CNC系統控制雷射頭在材料表面移動,同時利用氣體(氮氣或氧氣)輔助清除熔融碎屑。光纖雷射切割最適用於金屬材料,而二氧化碳雷射在切割非金屬材料時效果更佳。
- CNC系統會根據材料厚度自動調節雷射功率、切割速度和氣體壓力,以達到最佳切割效果。切割薄板時,切割速度可達到最大值;但切割厚材料時,則需要降低切割速度或重複切割才能成功。
- 雷射切割作業產生的乾淨邊緣通常使得大多數情況下無需進行粉末塗裝和去毛邊等後處理步驟。
立即嘗試 Prolean!
雷射切割機的類型
二氧化碳激光器
二氧化碳雷射的工作波長為10.6微米,利用二氧化碳氣體混合物加工非金屬材料及薄金屬。此技術運作成本低廉,但加工反射性材料時效率較低,因此更適用於標準切割應用。
光纖激光器
摻鐿光纖雷射的波長為1.07微米,可實現厚度達25毫米的金屬精確切割。其高能量效率和低維護需求的結合,使光纖雷射成為大規模生產環境中鈑金加工的理想選擇。
Crystal 水晶 激光
Nd:YAG 和 Nd:YVO4 晶體雷射能夠為工業應用提供強大的功率輸出,但其運作成本高昂,使用壽命也相對較短。由於使用者需要定期進行維護,這項技術目前仍不常用。
二極管 激光
二極體雷射價格實惠,適用於小規模作業;但是,其功率輸出限制了其在涉及厚材料的重型工業任務中的應用。
雷射切割有哪些安全預防措施?
雷射切割的缺點包括:
- 購買工業雷射切割機需要大量的資金,因為它們的價格在 100,000 萬美元到 500,000 萬美元之間,其中包括設備成本、培訓費用和基礎設施建設費用,這是小型企業無法負擔的。
- 對於反射金屬和厚度超過 30 毫米的材料,切割過程效率會降低,因此需要使用水刀切割或等離子切割才能獲得最佳效果。
- 材料的汽化過程會產生有害煙霧,需要強大的通風系統來保護工人並符合空氣品質法規。
- 雷射器的高功率消耗每小時需要 0.5 至 2 千瓦時的電力,這導致其運作成本高於手動切割方法和其他一些製程。
- 敏感合金和非金屬材料(例如層壓玻璃纖維和聚碳酸酯)的熱膨脹會導致雷射切割時出現分層和熱應力。然而,水刀切割可以避免這些與熱相關的問題。
雷射切割的環境因素
安全規程的實施是雷射切割作業的必要條件。使用光纖雷射器專用的、OD 值達到 5+ 的雷射防護眼鏡可以保護操作人員免受視網膜損傷。使用具有聯鎖系統的封閉式機器可以保護工人免受意外雷射照射。
通風過程在透過高效能空氣微粒過濾器(HEPA)過濾的排氣系統去除有害煙霧和顆粒物方面發揮著至關重要的作用,從而將空氣品質維持在低於美國職業安全與健康管理局(OSHA)標準的水平。在附近配備二氧化碳滅火器以及有機物有助於預防火災危險。
訓練計畫包括教導操作人員如何執行緊急停機操作,以及在處理材料時如何使用個人防護裝備,包括手套和呼吸器。 光束路徑的安全取決於定期檢查,這可以降低反射的風險。高功率雷射系統需要限制人員進出並設置警示標誌,以保護可能在該區域內的人員。
立即嘗試 Prolean!
成本考慮
|
方面 |
信息 |
|
前期費用 |
工業雷射切割機的價格在 100,000 萬美元到 500,000 萬美元之間;入門級二極體雷射的價格在 5,000 美元到 20,000 萬美元之間。 |
|
運營成本 |
電力(0.5-2千瓦時/小時)、輔助氣體(0.10-0.50美元/立方米)和維護費用都會增加成本。光纖雷射比二氧化碳雷射效率更高。 |
|
零件成本 |
高速生產和減少浪費可以降低單位成本,尤其是在大規模生產中。較厚的材料會增加電力和時間需求,從而提高成本。 |
|
與替代方案的比較 |
與沖壓或數控銑削相比,雷射切割的模具成本幾乎可以忽略不計。雷射切割對於原型製作和中等批量生產來說經濟高效,但對於非常厚的材料則不太划算。 |
雷射切割設備維護技巧
- 日常清潔需要用異丙醇擦拭光學元件,因為它能去除殘留物,防止光束畸變,並保持高精度。
- 該系統需要每週檢查以驗證對準情況,而運動軸需要潤滑才能平穩運行並獲得一致的切割效果。
- 為保持運作效率並控制有害氣體,排氣和冷卻系統過濾器需要每月更換。
- 透過專業服務對雷射光源和電氣元件進行年度專業校準,有助於防止功率下降,而功率下降在光纖雷射中最常見。
- 應定期對光纖雷射器中的二極管健康狀況進行評估,以防止性能下降並保持成本效益。
0 個評論