
激光切割機
激光切割機 雷射切割能夠產生乾淨俐落的切口/線條,在優化設定後,切口會顯得銳利且一致。雷射切割用途廣泛,可切割多種材料,包括鋼、鋁和銅,並實現平滑的切割效果。薄壁/窄橋接截面最容易因熱輸入而出現邊緣燒蝕、變形和翹曲。因此,雷射切割非常適合許多項目的需求。
At 普羅靈科技我們力求在每個環節為您簡化流程。在開始切割之前,您將收到清晰完整的指導。我們的檢查流程可協助您避免細微的設計問題。您將收到完全符合您規格要求的零件。
本文將為您提供以下內容的全面指導: 雷射切割機的類型 以及它們的基本原理。您還將了解雷射切割機的類型及其原理,請繼續閱讀以學習您需要了解的一切。
什麼是 精密雷射切割基礎知識與原則
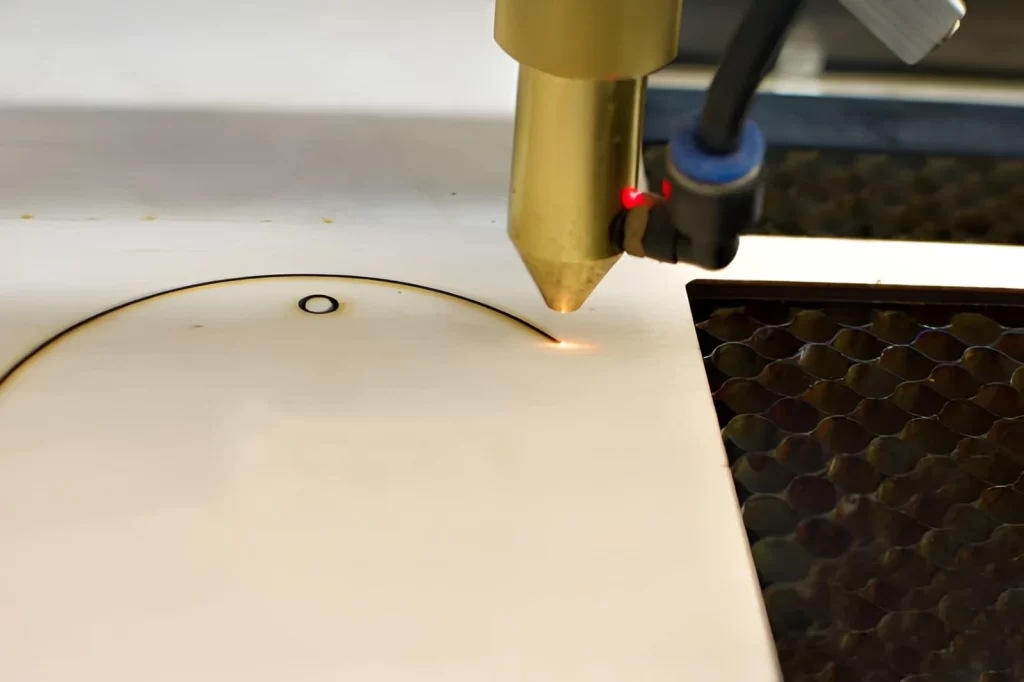
雷射切割雕刻機
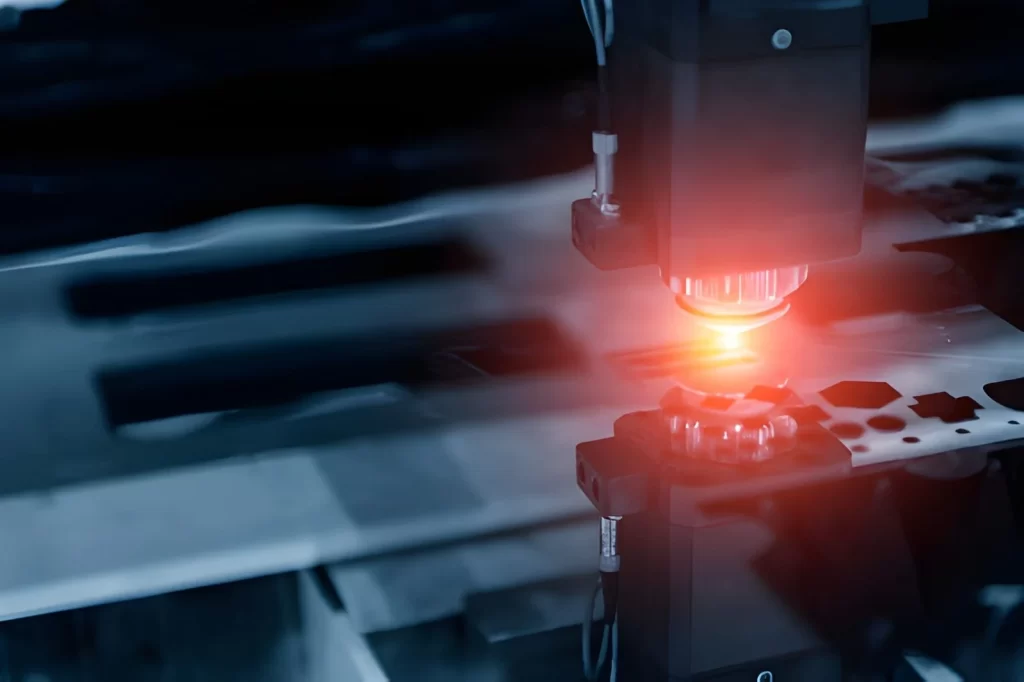
这 激光切割 系統 雷射切割利用高度聚焦的光束來切割材料。在工程領域,影響切割效果的因素包括焦點處的功率密度、光束品質(M²)、焦點位置/景深、穩定性以及氣體/噴嘴。能量使材料熔化或汽化,從而形成狹窄的切割路徑。雷射加工涉及熱過程,有熱影響區、熱翹曲、錐度、熔渣堆積和再凝固層等風險。
雷射切割有多種方法。例如,在減材切割技術中,雷射透過熔化或汽化材料層層去除。有些製程會採用化學燒蝕來防止去除後表面殘留物。其他雷射切割製程則可能因熱輸入引起的應力而導致脆性材料開裂。
在操作中, 計算機數控 (CNC) 該系統在加工過程中隨著機器的移動引導雷射光學元件。它提供的精度足以加工出邊緣清晰的微小孔。傳統鈑金數控雷射切割(CO₂/光纖)的孔徑能力通常為 0.3至1.0 mm (受焦點、厚度、噴嘴/氣體和熱量累積的影響). 此外,由於雷射從未與被移除的材料接觸,因此去除過程幾乎不會對材料造成任何應力。
此外,根據具體製程要求,雷射還可用於各種鑽孔技術。
- A 單次拍攝技術e 用單一雷射脈衝產生一個孔。
- 这 打擊樂技巧 透過快速發射一系列雷射脈衝來增加孔的深度。
- 環鑽 利用雷射的圓週運動來製造圓柱形孔。
- 最後,螺旋鑽孔採用雷射的螺旋運動來產生直徑穩定的孔。
雷射切割在加工易碎和敏感材料時非常有利。由於雷射與材料之間沒有物理接觸,因此在加工過程中不會對材料造成損傷。陶瓷零件、鑽石工具和其他脆性材料通常採用雷射切割進行加工,這是一種安全有效的方法。
雷射切割系統中常用的切割方法
雷射切割並非單一製程。相反,多種雷射切割方法可應用於多種材料。每種方法都具有獨特的特性,取決於被加工的材料。了解最常用的雷射切割技術對於選擇最適合您專案的方法至關重要。
昇華(汽化)
在汽化(昇華)過程中,材料從固態轉化為氣態。這是一個快速加熱過程,材料在汽化前沒有足夠的時間熔化。這使得邊緣完美無瑕、精準無誤,無需進行大量的後製處理。
汽化對於以下方面尤其有用: 雷射切割亞克力 (各種塑膠)、紙張、木材和薄膜。 這個過程始於一個小切口或孔。隨著雷射持續切割,產生的蒸氣會將碎屑向外推。這使得切口能夠不斷加深,最終形成整齊無毛邊的邊緣,只需要極少的後續清理工作。
熔化(熔融切割)
熔切,也稱為熔融切割,是一種雷射切割工藝,它利用雷射熔化材料,然後用氣流吹走熔化的材料。氧氣通常用於碳鋼;氮氣或壓縮空氣主要用於不銹鋼/鋁;氬氣則更常用於特定材料/場景(例如活性材料或需要極低氧化程度的材料)。選擇這些氣體通常是因為它們能夠最大限度地減少材料的氧化和產生的熔渣。
熔切法對金屬(例如)尤其有效。 雷射切割鈦鋼和鋁。 它非常適合大量生產和重複性作業。此工藝可生產出光滑筆直的邊緣,幾乎沒有變形。
反應式切割(氧輔助)
化學反應切割,也稱為氧輔助切割,利用氧氣作為添加劑來增強雷射切割過程。氧氣與熔融金屬發生化學反應,從而增加切割過程中產生的熱量。
鈦切割通常採用惰性/非氧化性氣體策略,例如氮氣/氬氣。雖然切割邊緣可能會形成一些殘餘熔渣,但對於大批量材料而言,該工藝通常非常高效且經濟。
熱應力斷裂
熱應力斷裂是雷射劃線的另一種說法。這種雷射切割製程使用 熱能 目的是使材料開裂。雷射會在材料上形成一條淺槽,材料的固有應力會使其沿著這條淺槽斷裂。
熱應力斷裂有助於切割脆性材料,例如 玻璃、陶瓷和複合材料。二氧化碳雷射 是熱應力斷裂中最常用的雷射。
隱密骰子
隱形切割是一種專門用於切割的雷射切割方法 晶圓和其他電子元件雷射在材料內部劃出一道線。由於此製程的特性,不會產生碎屑,也不會發生邊緣熔化。 隱蔽切割在減少方面尤其有效 晶片加工和提高產量率。 它也有利於在矽晶片和類似材料上製造高解析度線條。
快速採取
每種雷射切割方法都有其自身的優缺點。選擇合適的雷射切割方法很大程度上取決於被切割的材料。選擇正確的雷射切割方法對於確保切割面乾淨俐落、精準無誤至關重要。 諮詢像 Prolean Tech 這樣經驗豐富的雷射服務供應商,可以幫助您選擇合適的技術,避免不必要的併發症和延誤。
雷射切割金屬板材技術及技術規範
|
獨特之處 |
詳細資訊和實用說明 |
|
雷射光束直徑 |
0.1毫米 – 0.3毫米,尺寸足夠小,可用於精確切割 |
|
激光功率 |
根據材料不同,功率為 1 – 3 千瓦;反射金屬需要更高的功率。 |
|
鋼鐵/鐵的動力 |
1-2千瓦,足以實現快速、乾淨的切割,且不會過熱。 |
|
銅/鋁功率 |
這些金屬能夠高效地反射和傳導熱量,因此功率可達 6 千瓦。 |
|
雷射諧振器 |
雷射光源:因類型而異,CO₂雷射使用氣體諧振器;光纖雷射使用摻雜光纖放大器;直接二極體雷射使用半導體二極體;晶體雷射使用摻雜固態增益介質。 |
|
切割頭 |
將光束聚焦在材料上;利用內部反射鏡和壓縮氣體(N2 或 O2)去除熔融材料。 |
|
品質的關鍵因素 |
噴嘴與材料之間的合適距離、正確的光束強度和速度以及精確的切割頭運動 |
|
標記與雕刻 |
標記:表面設計,效果淺。雕刻:更深的雕刻,圖案更清晰持久。 |
四種不同類型的雷射切割機、其工作原理及應用
雷射切割機廣泛應用於各種領域,包括 雷射切割、雕刻和鑽孔涵蓋多個行業。根據預期用途的不同,有不同的 雷射切割機的類型 均有現貨。每種雷射切割系統都有其自身的特點和應用範圍。
光纖雷射
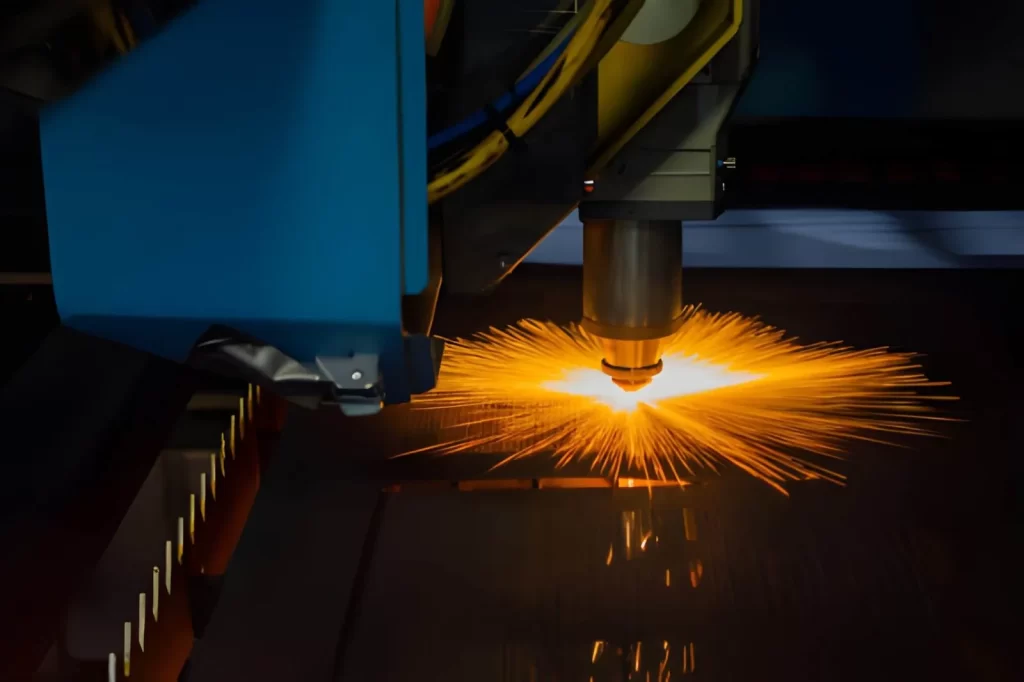
光纖激光切割機
光纖雷射是雷射切割機中最常見的類型之一,用於切割金屬和雕刻。它們利用摻雜光纖來放大光束。光束放大基於小型二極體雷射的能量。二極體雷射用於初始激發光纖。稀土元素,例如… 鐿和鉺添加到光纖中以進一步放大光束。
雷射放大後,會發射波長約 100 nm 的近紅外光。 1.06微米。 這種波長的光很容易被金屬吸收,即使是那些能夠反射特定波長光線的金屬也不例外。 由於該波長的光被吸收, 光纖雷射切割機 光纖雷射器能夠以最小的能量損耗實現快速、精確的切割。它非常適合切割各種金屬,包括 不銹鋼、鋁、銅及其合金。 大容量光纖雷射甚至可以有效切割較厚的金屬。
此外,由於光纖雷射設計簡單且採用堅固耐用的材料,因此維護成本很低。
應用環境: 汽車零件、航空航太零件、電子產品和精密金屬製品。
二氧化碳激光器
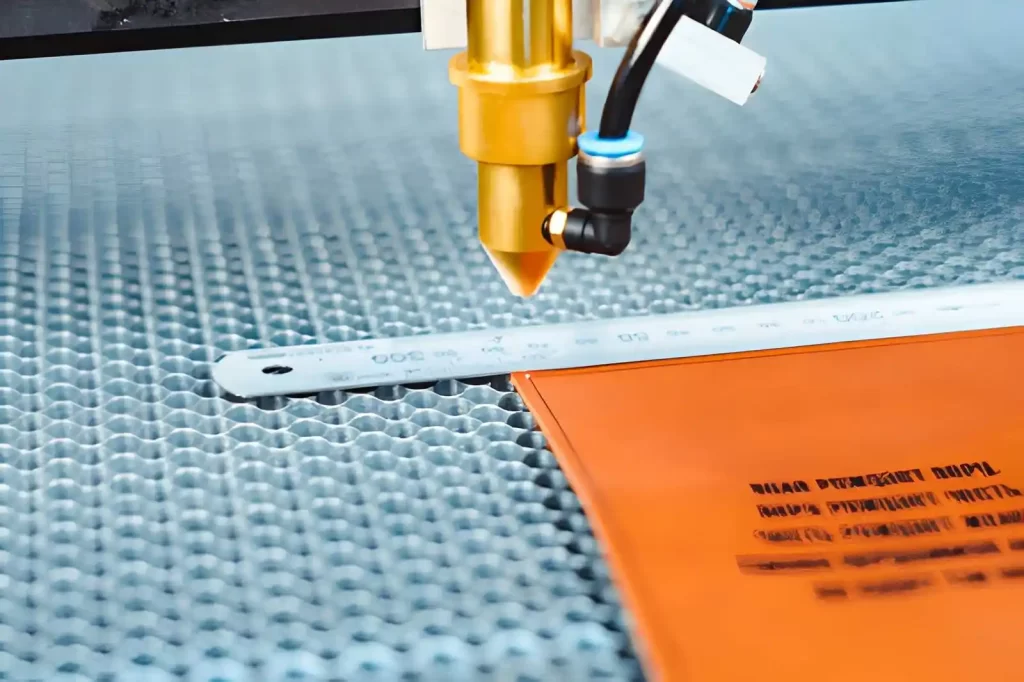
CO2雷射切割機
二氧化碳雷射是最早開發的雷射技術之一,儘管歷史悠久,但至今仍被廣泛應用。它們用於切割非金屬材料,包括 雷射切割木材、壓克力和皮革。
這些雷射使用混合材料 二氧化碳、氮氣和氦氣。 當氣體混合物受到放電時,二氧化碳分子被激發,並開始以其振動模式對應的頻率振動。此時,分子以光的形式釋放過剩能量,產生雷射光束。雷射產生的光波長為 10.6 微米, 它非常適合切割有機材料。
與光纖雷射相比,二氧化碳雷射與金屬的耦合效率通常較低,因此在金屬上加工邊緣的精度往往較差。然而,二氧化碳雷射器維護相對簡便,只需偶爾清潔反射鏡即可。因此,它們用途廣泛且價格低廉,是多種應用的理想選擇。
應用環境: 木工、塑膠、皮革、紙張以及一些非金屬切割。
Nd:YAG 和 Nd:YVO 雷射器
Nd:YAG雷射和Nd:YVO雷射均採用摻釹晶體作為增益介質。 Nd:YAG晶體 它由釔鋁石榴石製成,而 Nd: YVO 該晶體由釩酸釔製成。兩種晶體都會發光。 靠近-紅外線 地區波長約為 1.064微米。
Nd:YAG雷射和Nd:YVO雷射設計用於執行精密金屬切割和非金屬切割。它們有助於切割薄金屬,並且非常適合切割非金屬材料,例如: 陶瓷和塑膠。
這兩種雷射都很耐用,幾乎不需要維護,因為它們可以連續運行數千小時。
應用環境: 金屬雕刻、薄板金屬切割和高精度工業零件。
直接二極體雷射
直接二極體雷射切割機
直接二極體雷射的使用 半導體 產生光。砷化鎵是最常用的半導體。光是透過以下方式產生的: 電致發光 然後聚焦成光束。
直接二極體雷射具有節能高效、結構簡單的優點,是切割薄金屬、塑膠和複合材料的理想選擇。由於其體積小巧,這些雷射器既可用於移動作業或現場環境,也可用於小型車間。
與光纖雷射和Nd:YAG/Nd:YVO雷射相比,它們的主要限制在於切割厚金屬的速度較慢。然而,它們因其高效率、結構簡單和性能可靠而備受青睞,尤其是在焊接、加熱和切割薄材料方面。
應用環境: 用於汽車、電子產品、薄金屬板和焊接的面板。
相關: 等離子切割與雷射切割
立即嘗試 Prolean!
標準雷射切割機配置
在電腦數控 (CNC) 出現之前,每次雷射切割都需要手動定位工件,然後調整雷射的位置才能完成切割。 然而,現代雷射切割機採用數控系統在切割過程中自動定位雷射光束。這省去了手動定位的需要,並顯著降低了出錯的可能性。
龍門式雷射切割機
龍門式雷射切割機具有以下特點: 水平床和位於其上方的龍門架。 許多龍門式雷射切割機採用鋁材製造,以最大限度地提高其強度重量比。數控系統控制龍門架的運動,使雷射器能夠在工作台上進行多次掃描,從而完成各種切割。這些機器非常適合在大批量工業應用中切割平板材料。與早期型號相比,龍門式雷射切割機通常體積更小、能源效率更高。
移動物料配置
在移動物料切割配置中,被加工的物料會移動,而雷射則保持靜止。由於雷射本身不移動,因此光學系統相對簡單。這種配置的生產效率低於龍門式切割配置,但常用於小型車間或小批量、低速切割作業。
飛行光學系統
飛行光學系統與移動物料系統正好相反。在這種配置中,被加工的物料保持靜止,而雷射和光學元件則同步移動。反射鏡和自適應光學元件用於在雷射移動過程中保持光束精度。飛行光學系統通常比移動物料系統更快。它們尤其適用於大批量生產應用,並經常用於以下行業: 汽車和電子產品。
混合動力系統
此混合系統結合了龍門架系統和飛行光學系統。在這種配置中,雷射和光學元件沿著不同的軸線移動,但光束路徑保持不變。該系統兼具龍門架系統和飛行光學系統的優點,並且具有很高的適應性,能夠加工各種厚度的材料。
數控激光切割
數控雷射切割機利用高功率雷射對材料進行切割、成型和雕刻。它們是非接觸式設備,依靠熱量熔化或汽化材料。透鏡和噴嘴將光束聚焦到材料上,噴嘴中使用的壓縮氣體將汽化的材料從切割區域帶走。數控系統運作於 G代碼和M代碼 精確控制雷射運動。這些機器能夠進行各種各樣的切割,從小孔到精細圖案和高精度切割。
數控雷射的類型:
- 二氧化碳雷射:氣體雷射,非常適合用於非金屬材料。
- 光纖雷射:採用二極體進行快速、乾淨的金屬切割。
- 晶體雷射:Nd:YAG 和 Nd:YVO 用於精密金屬和非金屬加工。
五軸雷射切割
五軸加工中心可以傾斜和旋轉工件,從而實現精確加工。它們無需多次重新定位工件即可切割曲面和複雜角度。此外,它們還減少了三維加工中常見的誤差,並縮短了加工時間。對於航空航太和汽車產業而言,五軸加工中心在切割複雜零件方面尤其具有優勢。
旋轉雷射切割
旋轉雷射切割 該系統非常適合切割 360° 的管道、管子、瓶子或 D 形物體。 這些系統對於創建尤其有利。 在曲面上繪製標誌、圖案和複雜設計。 旋轉雷射切割系統比傳統切割系統更精確、更有效率。
小型雷射切割
小型雷射切割機專為切割接近雷射切縫寬度的特徵而設計。它們非常適合切割精細圖案和尺寸過小而難以用大型雷射系統切割的零件。這些切割機能夠保持高精度,切割出乾淨俐落的邊緣。由於雷射穿透能力有限,小型雷射切割系統只能切割薄材料。
大幅面雷射切割
大型切割機可加工尺寸非常大的(超大尺寸)板材,最大可達 寬 3.2 米,高 8 米。 在平板切割系統中,待加工產品直接放置在寬大的水平切割台上。對於非金屬產品,通常使用二氧化碳雷射。金屬產品則最好使用光纖雷射進行加工。大幅面切割機能夠實現產品的連續進料,進而提高生產效率。
振鏡(電流計)雷射切割
振鏡雷射利用反射鏡快速掃描光束。振鏡儀確定並調節反射鏡的位置,從而實現高精度切割。振鏡雷射切割系統可快速加工醒目區域的標記和雕刻。它們比傳統的XY行動雷射速度更快,最適合用於品牌識別、文字或圖形應用。
立即嘗試 Prolean!
如何選擇合適的雷射切割機
選擇最佳雷射切割機取決於待切割產品的類型、尺寸以及交貨速度。選擇不合適的雷射切割機會導致生產效率降低、營運成本增加,並且隨著時間的推移還會導致設備故障。
材料相容性
不同類型的雷射切割機適用於特定類型的產品。例如,光纖雷射特別適合切割金屬,例如… 鋼、鋁和銅。 二氧化碳雷射與…配合良好 木材、塑膠、壓克力和一些織物。 選擇合適的雷射類型來搭配您的產品,可以獲得更乾淨的切割效果和更低的能耗。
工作區域
考慮一下您通常切割的產品的平均尺寸。小型雷射可用於切割小型、精密的零件。大型雷射具有更大的工作區域,可容納更大的部件。
有些店鋪會使用兩台獨立的雷射切割機——一台用於大尺寸板材切割,一台用於較小部件切割,以加快生產速度並提高效率。
激光功率
輸出功率決定了產品可切割的厚度和切割速度。鋁和銅往往會反射光線,因此需要更高的輸出功率。輸出功率過高的機器在切割較薄的產品時會消耗過多的能量,而輸出功率過低的機器則難以切割較厚的產品。
精度和光束質量
對於切割精細圖案或光滑邊緣,光束品質至關重要。光纖雷射可產生高度聚焦的光束,從而實現較小的切縫寬度和精確、銳利的線條切割。二氧化碳雷射適用於精度要求較低的切割,並且在切割金屬時通常速度較慢。
速度和自動化
在金屬切割領域,由於金屬切割應用更為廣泛,光纖雷射通常比二氧化碳雷射速度更快。自動化設備可以縮短設定時間。此外,優化零件排布的軟體也有助於降低材料和人力成本。
維護和支持
直接二極體雷射和光纖雷射屬於固態雷射器,與二氧化碳雷射相比,所需的維護量極少。它們的活動部件更少,無需更換反射鏡,因此停機時間更短。應優先選擇能夠提供培訓、備件和現場服務的供應商。
冷卻、氣體和萃取
輔助氣體 (空氣、氮氣、氧氣) 輔助吹走切割區內的熔融材料。具體使用的輔助氣體取決於被切割材料的類型。完善的通風系統可排出切割過程中產生的煙霧和顆粒物,以確保操作人員的安全並維持切割品質。
預算
不要只考慮雷射切割機的初始購買價格。還要考慮耗電量、維修成本、瓦斯成本和人力成本。一開始購買一台價格稍高的機器,長遠來看可以節省時間和金錢。
總結文章
本文涵蓋了:
- 什麼是雷射切割以及它的工作原理。
- 主要雷射類型:光纖雷射、CO₂雷射、Nd:YAG/Nd:YVO雷射、直接二極體雷射。
- 主要機器配置:龍門式、飛行光學式、混合式、數控式、五軸式、旋轉式、小幅面和大幅面、振鏡式。
- 切割方法包括昇華切割、熔化切割、反應切割、熱應力斷裂切割和隱形切割。
- 如何選擇合適的雷射:材料、功率、精度、速度和預算。
Get 客製化金屬雷射切割 Prolean Tech-一站式解決方案
如果您正在尋找可靠的雷射切割服務, 普羅靈科技 我們提供專家指導和工業級設備,以滿足您的特定需求。我們幫助您根據材料和生產量選擇合適的雷射類型、配置和功率。我們的團隊確保順利完成安裝、培訓和持續支持,從而減少停機時間並最大限度地提高效率。為了實現精準加工。 金屬切割服務 立即聯絡我們 至 立即在線獲取報價。
0 個評論