
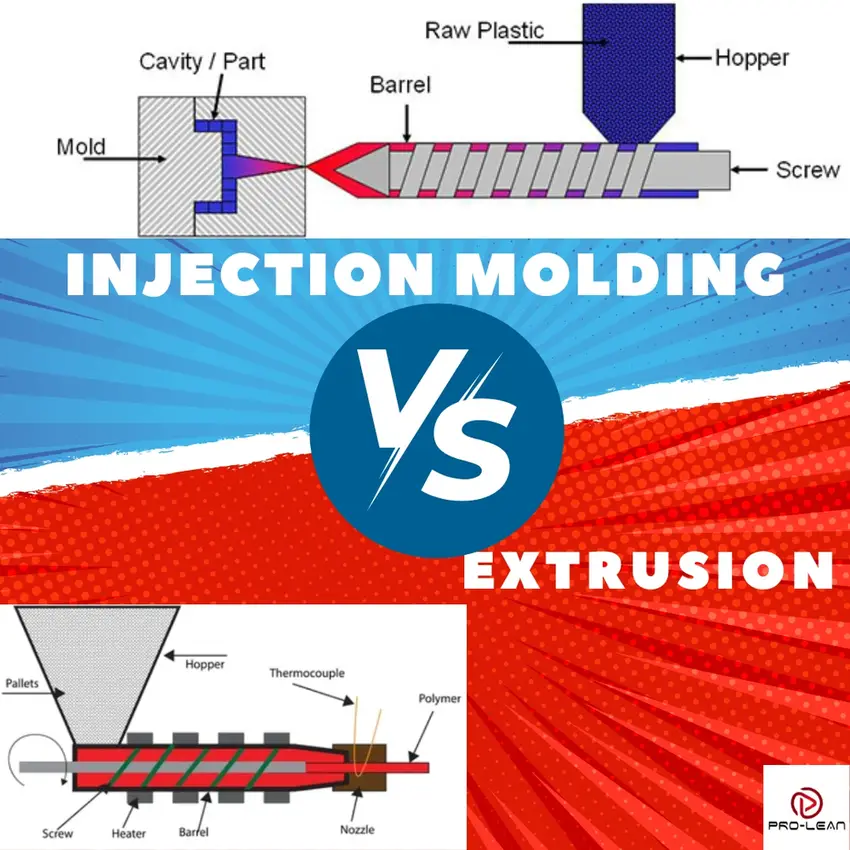
射出成型與擠出成型
射出成型和擠出成型是市場上常見的塑膠成型過程。這兩種成型方法都使用模具來加工材料,但相似之處僅止於此。擠出成型可以生產連續的型材,而射出成型則可以生產封閉的製品。
這意味著設定、產品類型、所用材料、產品複雜性和交付週期通常各不相同。例如,注塑成型 ProleanTech-您的客製化零件製造合作夥伴– 是製造複雜 3D 物品的更好方法。
本文介紹了這些技術,並進行了比較。此外,還重點介紹了每種技術的優點和局限性。讓我們繼續吧。
什麼是注塑成型?
射出成型是一種利用模具將原料成型為所需產品的製造流程。此製程首先將材料加熱至熔融狀態或液態,然後將其推入模腔,待其固化後取出。
模具具有預期零件的負形狀,必須由耐用且耐熱的材料製成,通常是金屬。最終零件的品質很大程度取決於模具的品質和設計。因此,設計師會考慮分模線、收縮、氣穴等因素。
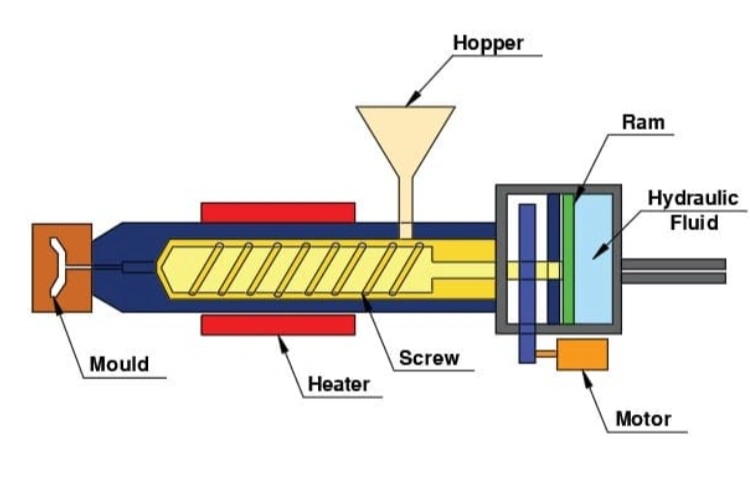
射出成型製程流程圖
將原料加熱至熔融或液態至關重要,這樣才能使其自由流動,順利進入模具。如果是金屬成型,則使用熔爐加熱。塑膠則在料筒或擠出機中加熱。
請注意, 射出模具類型,每種類型都有其功能和特定的應用。
發現提供者: https://proleantech.com/top-9-metal-injection-molding-companies/
什麼是擠壓?
擠壓是一種用於生產均勻橫截面異形部件的製造過程。其特點是將原料強力地通過專門設計的模具,從而形成橫截面均勻的長條形產品。通常,塑膠、食品或橡膠的顆粒或粉末會經過這種工藝,形成細長的產品。
金屬擠壓所用的材料不同,在這種情況下是金屬塊或鋼坯。
對於塑膠擠出,擠出機負責驅動操作。它配備一個柱塞或螺桿,將原料擠壓通過加熱的料筒。最終產品的輪廓取決於螺桿和模具的設計。
由於材料從模具中連續流出且形狀均勻,冷卻後必須切割成適當的長度。製造商使用不同的切割技術,包括斷頭台和鋸子。
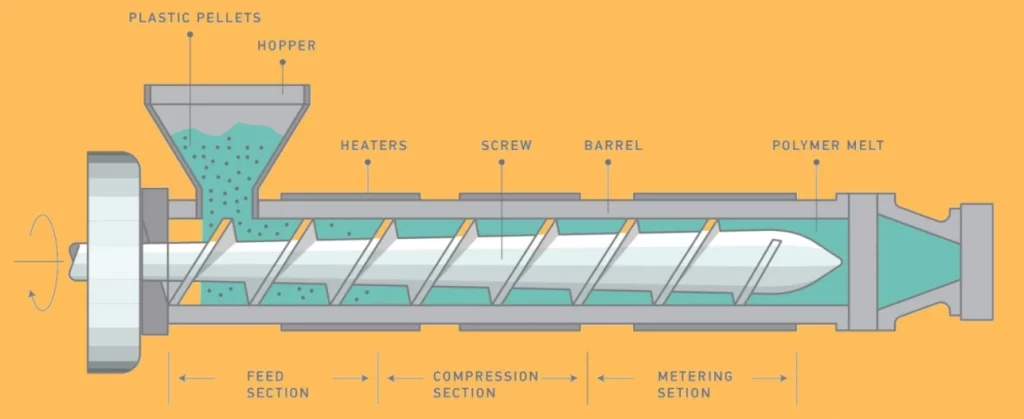
塑膠擠出製程流程圖
那些使用可擠壓的長而均質零件的行業可以輕鬆使用擠壓技術。這些行業包括汽車、航空航天、建築等。
什麼是擠壓塑膠?
擠壓塑膠是透過塑膠擠壓製程製成的連續型材部件,該工藝需要將熔融的塑膠強制通過特殊形狀的模具。
擠出塑膠製造和射出成型操作原理的區別
射出成型製程需要將特殊顆粒或粒料經由料斗送入模具外殼。螺桿料筒加熱、混合這些組分,然後將其註射到模具中。在打開模具並取出固體部件之前,需要進行冷卻。
在塑膠擠出製程中,擠出機持續加熱顆粒,同時螺桿機構將顆粒混合並透過模具進行壓制。擠出過程遵循模具的輪廓,並且是連續的。
射出成型的優勢
注塑工藝長期以來一直主導著塑膠製造領域,背後有著可靠的理由。其優勢在於能夠為複雜零件提供一致的質量,支援大規模生產,並滿足嚴格的公差要求。
加上這些原因,加上註塑成型適用於多種材料,使得該工藝成為汽車、家居用品和許多其他應用的零件製造商的理想選擇。
獲取即時報價 享受以下優勢。
適合複雜形狀
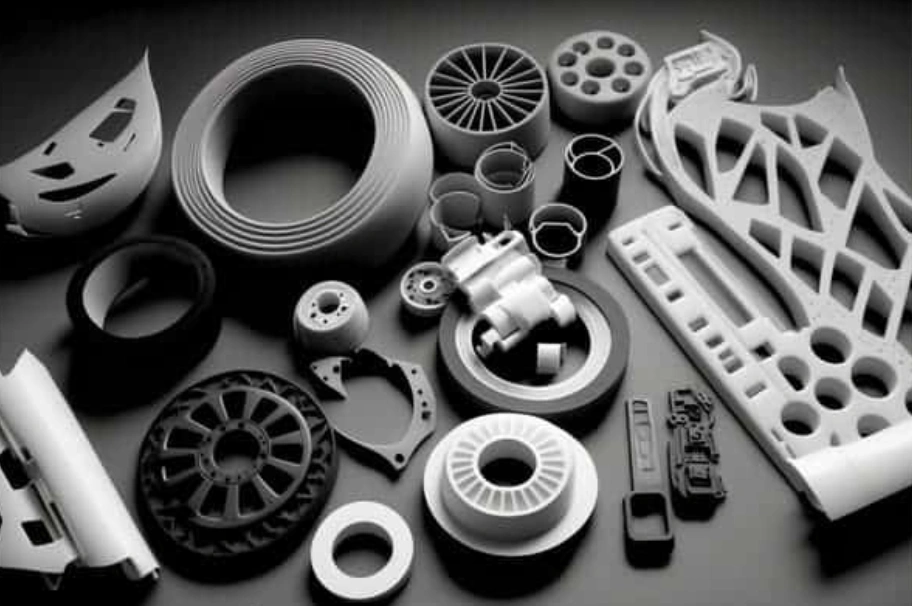
注塑複雜零件
注塑成型的一大顯著特徵是能夠製造複雜的零件。它非常適合製造複雜的圖案、薄壁、倒扣和螺紋等零件,而這些零件通常難以用其他技術製造。
支援自動化
在現代化工廠中,注塑成型是一種自動化工藝,具有品質穩定、操作更安全、產量更高等優勢。製造商能夠按時交付產品,並保持良好的客戶關係。
耐用部件
注塑工藝旨在確保材料均勻分佈。測試表明,注塑成型的製品通常具有優異的結構完整性,並且具有極佳的抗衝擊和耐磨性。
高度精確和準確
這種方法能夠提供公差極高的零件,使製造商能夠獲得尺寸一致的零件。使用該技術開發的每個零件都極有可能符合規格要求。
非常適合大規模生產
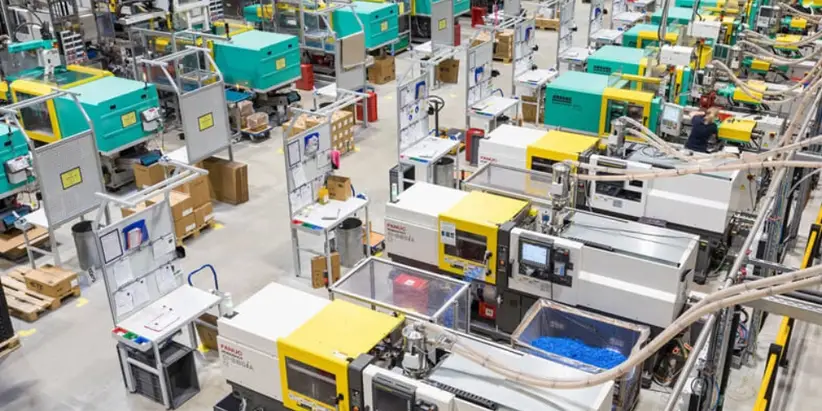
射出成型大規模生產
射出成型的初始成本(尤其是模具成本)可能相對較高,但大規模生產通常更青睞這項技術。隨著每件產品的生產,單位成本會逐漸降低,製造商很快就會實現投資回報。
閱讀更多: https://proleantech.com/9-injection-mold-components/
立即嘗試 Prolean!
注塑成型的限制/缺點
射出成型製程有許多局限性,例如模具成本高、生產開始後難以修改設計、模具製造週期長。在決定該工藝是否適合您的零件生產計劃時,了解這些限制至關重要。
更高的模具成本
這種方法的初始模具成本可能是一個挑戰,尤其是在設計和生產模具方面。對於複雜的設計,這些成本可能非常高。正如我們之前所說,如果生產量很大,這個挑戰是短暫的。
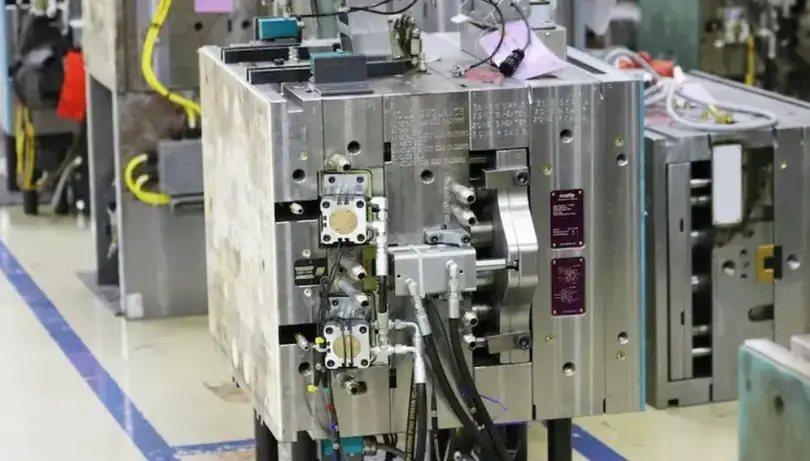
射出成型模具昂貴
複雜零件的交貨時間更長
考慮到交付週期,3D列印是一個不錯的替代方案。由於複雜零件的模具正在設計和生產中,3D列印件可能已經製作完成。因此,射出成型可能並非複雜零件快速成型的最佳選擇。
可能不支援較大的部件
注塑塑膠的尺寸取決於機器。這通常會限制零件的尺寸,除非使用更昂貴的專用注塑機。使用多個模腔也是一種選擇,但這只會增加製造成本。
擠壓的優點
射出成型在製造封閉式複雜零件方面可能佔據主導地位,但在某些領域,包括生產細長均勻零件,相較之下,擠出成型製程則佔據主導地位。其模具成本更低,產生的廢料更少。擠出設備的設定時間也更短。
降低單位成本
與其他成型工藝相比,塑膠擠出的單位成本更低,這對製造商來說是一個很大的賣點。作為一種大批量生產工藝,擠出成本相對低廉,甚至不會影響零件品質。
大批量製造
擠壓是一種連續工藝,可在短時間內生產出大尺寸產品。其高輸出性能非常適合大量生產。
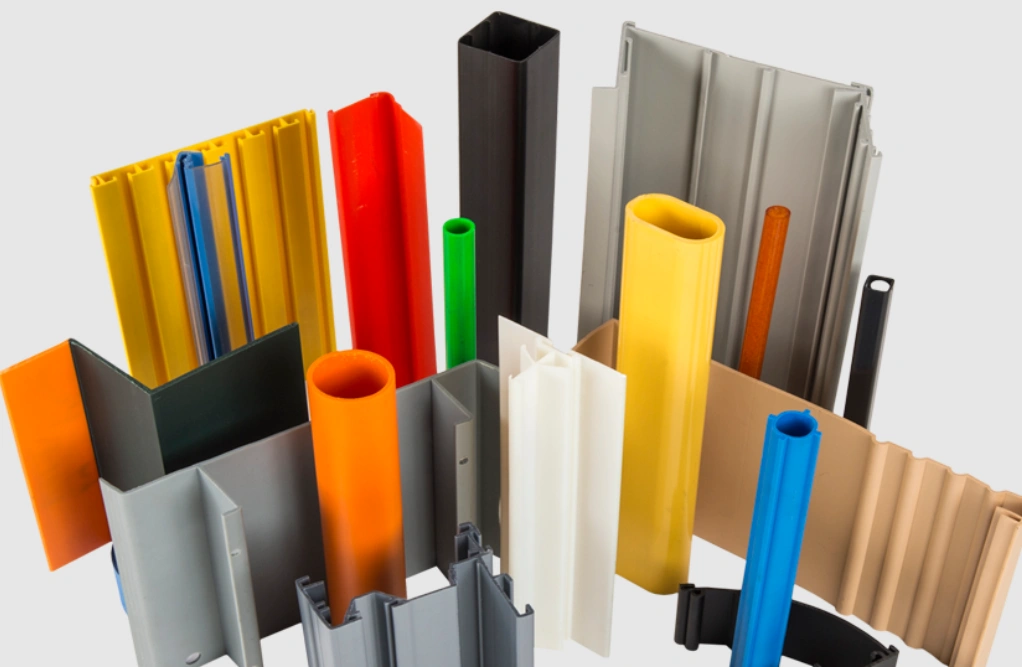
擠壓長件
多功能性
擠壓成型適用於多種材料,包括丙烯腈-丁二烯-苯乙烯 (ABS)、聚氯乙烯 (PVC)、聚丙烯 (PP) 和聚乙烯 (PE)。由於模具種類繁多,此工藝的適用性更加廣泛。
一致的性能
塑膠擠出技術可以生產厚度一致的材料,這是保持生產品質的良好特性。它可以長期維持設定的公差,因此產品始終符合要求。
擠壓的缺點/局限性
擠壓製程存在一些局限性,主要與模具限制、熱問題和模具成本有關。您可以 現在就聯繫我們 學習如何瀏覽它們。
複雜性限制
擠壓成型可以生產出各種形狀的型材,但其幾何形狀的複雜性仍然有限。與射出成型和數控加工不同,此技術可能無法滿足不同厚度和複雜幾何形狀的需求。
如果您還沒有嘗試過 CNC 加工零件,也許現在是時候引入這項技術了。 了解 CNC 加工流程、其優勢和應用—了解它如何確保現代製造業的精度和效率!
某些材料的加熱問題
並非所有類型的塑膠都能順利進行擠出成型。該製程的高溫可能會導致某些材料降解。
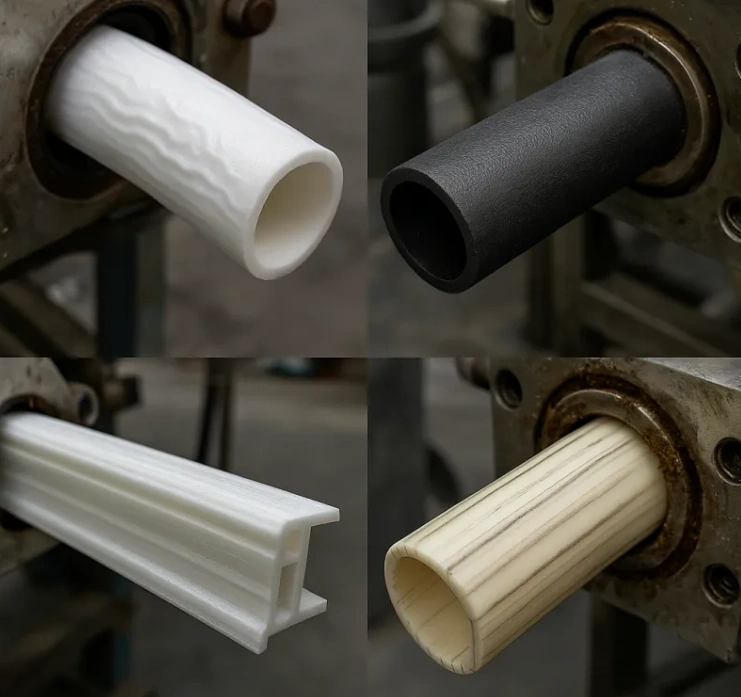
擠壓內的加熱問題
模具成本高
此方法的初始工具成本相對較高,儘管這通常會被較高的單位成本抵消。
射出成型與擠出成型的應用
需要複雜精密零件的行業更傾向於注塑而非擠壓。此方法可以輕鬆製造合適的零件,例如醫療零件、電子外殼和汽車零件。
這種能力甚至可以應用於大規模生產,而擠壓成型則無法實現。擠壓成型更適合用於管材和電纜護套等細長型材。擠壓成型產品的典型用途是包裝和建築業。
注塑成型最常用於什麼?
為了更好地理解射出成型相對於擠出成型的獨特之處,概述此製程的應用將有所幫助。射出成型適用於製造高精度複雜零件,即使在大規模生產中也是如此,這是該技術應用廣泛的一個重要因素。
以下是注塑成型的常見應用:
| 行業 | 注塑成型的應用 |
| 汽車業 | 方向盤零件、儀表板、後視鏡外殼、電瓶蓋 |
| 包裝 | 瓶子、管子、罐子、食品級容器 |
| 食物和飲料 | 輸送系統部件、外蓋、過濾組件 |
| 電信 | 手機零件、防風雨外殼、光纖接頭支架 |
| 顯示器與電子產品 | 筆記型電腦外殼、鍵盤外殼、電源插頭外殼、耐熱元件支架 |
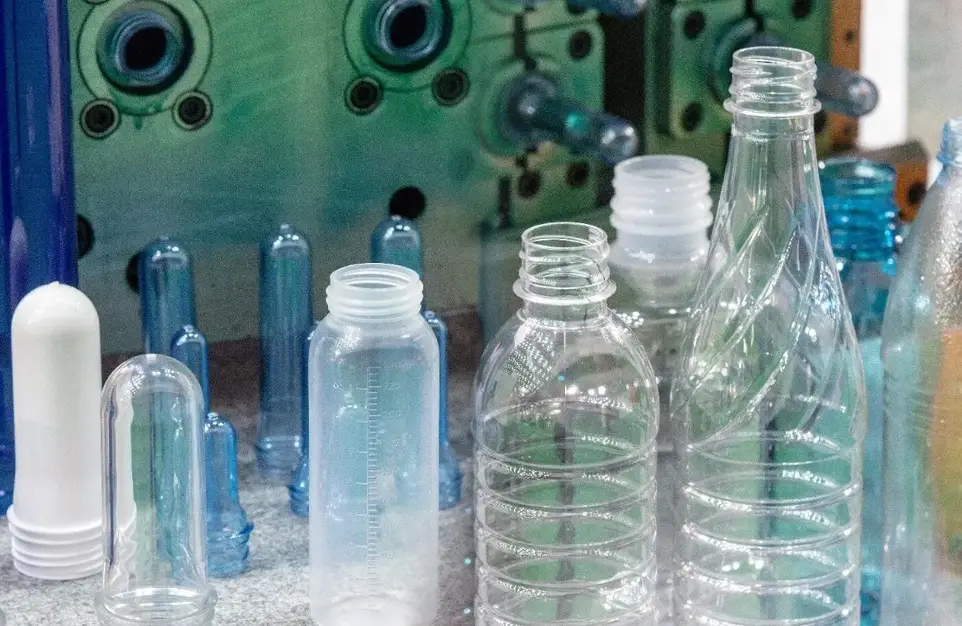
註塑瓶
進一步閱讀: 國防工業客製化航空航太注塑
擠壓最常用於什麼?
同樣,擠壓成型也具有獨特的優勢,吸引經銷商和終端用戶積極尋求它。它是汽車、電氣、建築、醫療和包裝等行業的首選製造技術。
以下是一些應用案例;
| 行業 | 擠壓的應用 |
| 汽車業 | 流體管路、擋風雨條和密封條 |
| 電器類 | 絕緣護套、導管、電纜管道 |
| 建設 | 伸縮縫、接縫裝飾、乙烯基壁板 |
| Medical | 導管鞘、氣體輸送軟管 |
| 包裝 | 柔性管、紙箱塑膠護邊 |
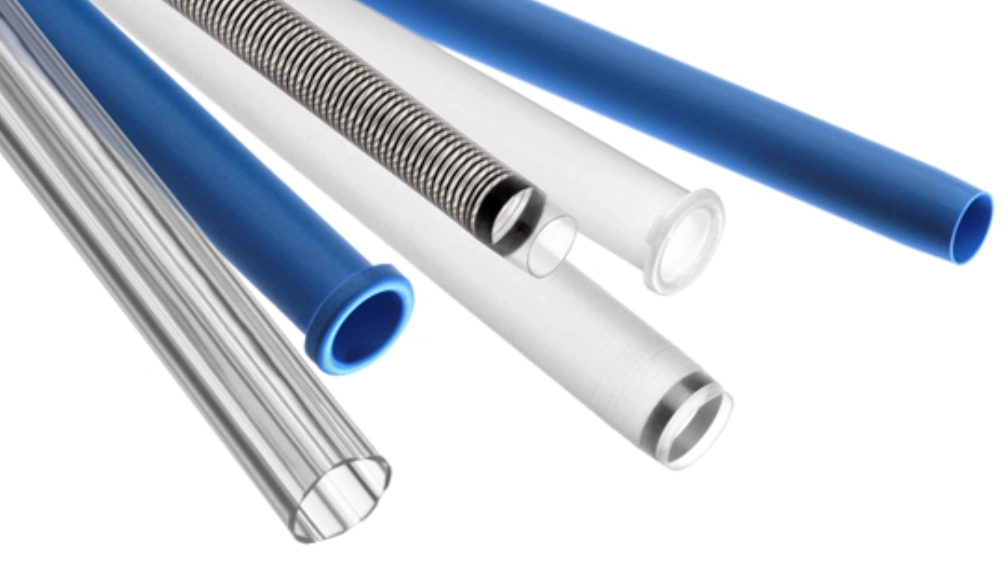
擠壓導管管材
立即嘗試 Prolean!
擠壓和模製有什麼差別?
比較塑膠擠出成型製程和射出成型,可以看出製程細節、材料成本、製程成本、複雜性和製造速度等方面的差異。
零件複雜度
這些製造方法在製造複雜零件的速度和效率方面有很大差異。
就這一點而言,注塑成型是兩者中更勝一籌的。它專為精密製造而設計,可以輕鬆生產具有精細特徵的零件。這種能力在航空航太、醫療和其他需要複雜零件的行業中非常有用。
擠壓在生產具有複雜幾何形狀的零件方面並非同樣出色。相反,這種方法更簡單,因為它專注於橫截面輪廓。這些輪廓均勻,通常會產生細長的零件。
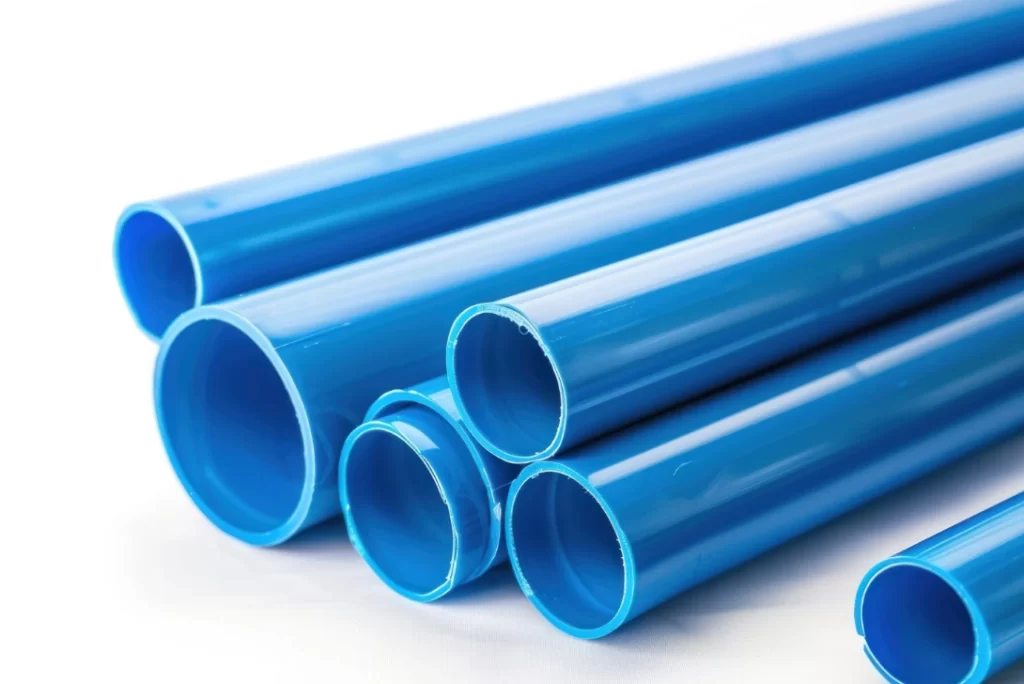
均勻厚度擠壓件
原料需求
射出成型用途廣泛,適用於彈性體、熱固性塑膠和熱塑性塑料,所有這些材料都適合此製造流程。
然而,擠出製程僅限於聚丙烯 (PP)、聚氯乙烯 (PVC) 和其他熱塑性塑料,這些材料易於熔化和重塑。這種材料範圍較窄可能會限制擠出工藝,儘管一些擠出機可以處理熱固性材料,但存在一些限制。
零件強度
這是塑膠射出成型優於擠出成型的另一個面向。這種差異主要源自於製造流程的性質。射出成型的成品比擠出成型的成品具有更高的抗壓強度和抗拉強度。
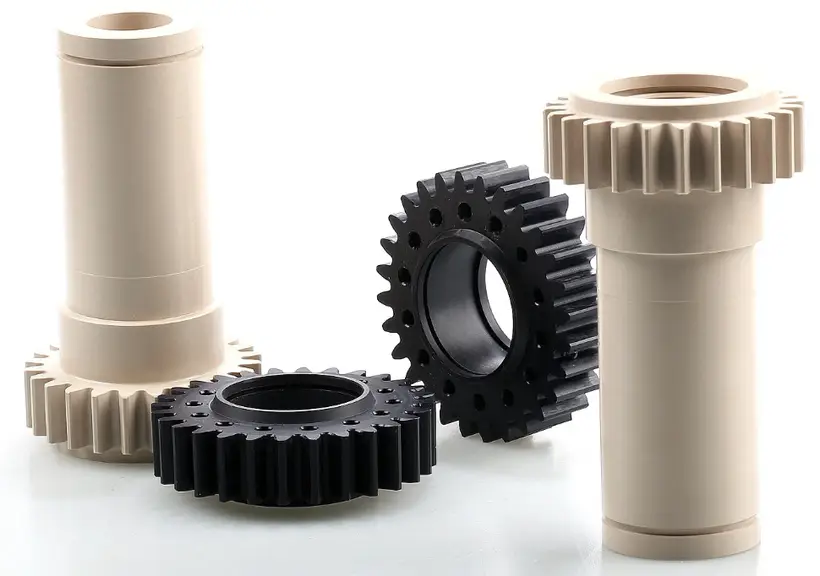
堅固的注塑塑料
如果您考慮在高應力環境下安全至關重要的應用中使用擠出成型,這一點尤其重要。您要么確保擠出產品滿足強度要求,要么選擇使用注塑成型。
生產速度和週期時間
對於複雜的零件,注塑成型可能是首選工藝,但請記住,注塑成型是循環進行的,這可能會耗費時間。相比之下,擠出成型連續且速度更快,因此非常適合不間斷生產。
這些差異和其他差異在下面的比較表中概述。
比較表 射出成型與擠出成型
| Property | 塑膠擠出 | 注射成型 |
| 最適合 | 大批量生產的理想選擇 | 支援精密零件的生產,而不是大型零件的注塑成型 |
| 設計靈活性 | 低 | 高 |
| 能源消耗 | 中度 | 高 |
| 所用機械 | 一般看板 | 複雜 |
| 製造速度 | 快速獲得均勻的輪廓 | 每單位時間較慢 |
| 材料廢棄物和回收 | 最小 | 中度 |
| 處理的材料 | 有限 | 雜項 |
| 熔體強度 | 中度 | 高 |
| 門市擴張 | 顯著 | 最小 |
| 零件複雜度 | 支援均勻橫斷面零件 | 可生產幾何形狀複雜的零件 |
| 精度和公差 | 松 | 緊 |
| 流程基礎 | 連續熔融的塑膠透過模具製成長型產品 | 斷斷續續工藝,將熔融的塑膠放入模腔,冷卻後取出 |
| 產品尺寸限制 | 長/連續 | 小型-中型 |
| 產量和效率 | 連續 | 高音量 |
| 原材料成本 | 通常,熱塑性塑膠成本較低,材料浪費較少 | 需要特定的材料、澆口和流道,這會導致浪費 |
| 表面光潔度和紋理 | 固德 | 優 |
| 工具和設定成本 | 低 | 高 |
| 生產的產品類型 | 型材/板材 | 複雜零件 |
進一步相關閱讀: 金屬注射成型與壓鑄, 吹塑成型與射出成型:詳細比較,
需要考慮的關鍵事項:成本、正確的結果和快速完成任務
每種塑膠成型方法都有其適用的零件。這取決於成本、零件尺寸、塑膠用途以及所需的零件數量。
選擇射出成型還是擠出成型,不僅取決於形狀。你還應該考慮模具成本、零件數量以及零件的精度要求等因素。
你應該考慮一下它們冷卻的速度。以下是一些需要考慮的要點:
1.模具成本
注塑成型需要堅固耐用的模具。製造成本更高。這些模具壽命長,而且可以生產許多相同的零件。
擠壓成型使用簡單的模具代替鑄模。模具製造簡單且成本低。這有助於節省新設計或形狀變更的成本。
2.塑膠垃圾
注塑成型不會浪費太多塑膠。即使是加工過程中多餘的部分也可以重複使用。這些部分被稱為流道或澆口。
在擠出成型中,大多數廢料發生在成型的開始和結束時。這發生在產品切割時。切割後的塑膠也可以回收。但通常情況下,擠出成型產生的廢料比射出成型要多。
3. 多少個部件才能發揮最佳作用
注塑成型非常適合生產大量相同的產品。模具準備好後,機器可以快速生產數千個零件。它可以快速生產數百萬個零件。這就是為什麼它非常適合生產許多小零件。
當你需要長條產品時,擠壓成型是更好的選擇。這些產品就像管子或塑膠條。它不停地運轉,然後將產品切割成適當的尺寸。
4. 尺寸是否合適
注塑成型非常精確。出來的零件完全一樣。非常適合需要完美契合的產品。
擠壓成型也能獲得良好的效果。但冷卻後零件可能會略有變化。形狀可能會變小或變大。因此,對於尺寸非常精確的零件來說,擠壓成型並非最佳選擇。
5. 冷卻時間
在射出成型過程中,零件會留在模具內直到冷卻。如果零件較厚,冷卻時間可能會更長。確保零件冷卻到位非常重要,以免造成零件損壞。
在擠壓成型中,塑膠在模具外冷卻。這通常發生在空氣或水中。由於產品不留在模具中,因此冷卻速度更快。這使得長形產品成型速度更快。
在結論
射出成型和擠出成型在製造業中扮演著不可取代的角色。前者擅長生產複雜的3D零件,而後者更適合生產連續、較長且輪廓固定的零件。這些基本原理會影響設定、原材料損耗、產品類型和交付週期。
如果您的所有零件製造項目都認為這兩種工藝都適用,請考慮這裡分享的詳細資訊。您可以從經驗豐富的專家那裡獲得更多指導和說明,這些專家在中國和海外市場擁有多年的經驗,並確立了其在行業中的地位。
撥電至 得到你的報價 現在!
0 個評論