
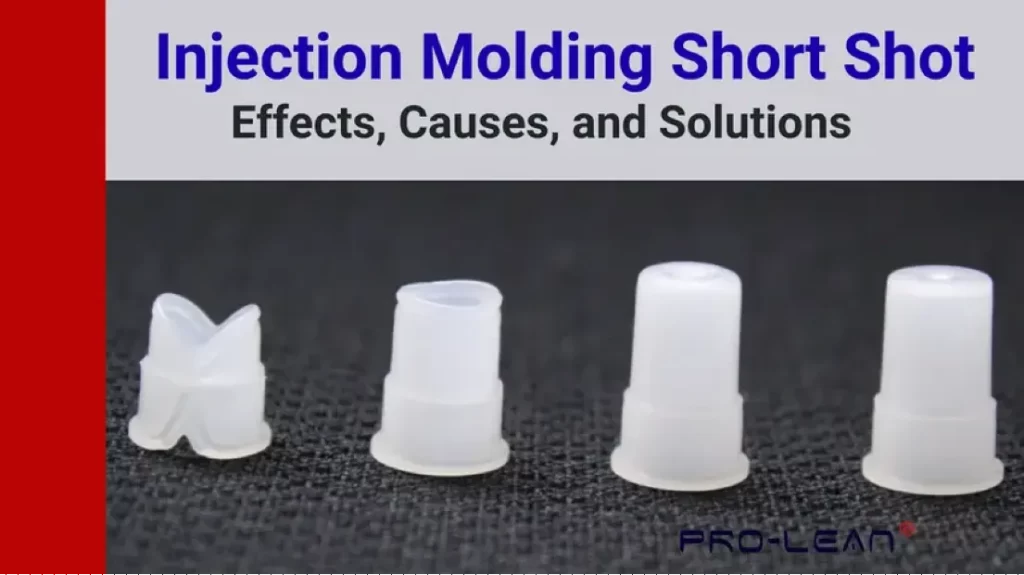
射出成型短射
射出成型短射,即部分成型零件或特徵,是最確定的方法之一。 注塑成型 缺陷。由於其成因多種多樣,包括溫度過低、排氣不良、材料黏度過高以及流道凍結等,因此專業的射出成型故障排除是最可靠、最具成本效益的解決方案。
與專家合作大有裨益,因為他們能確保採用諸如熱管理、優化成型參數、改進零件設計以及設備維護等策略。經驗豐富的成型團隊也會運用監控、檢驗和分析來確保卓越的成果。
對於所有從事注塑成型零件業務的企業而言,正確了解這種常見缺陷(包括其原因、故障排除和解決方案)有助於確保減少浪費、提高零件品質和降低營運成本。
什麼是短鏡頭?
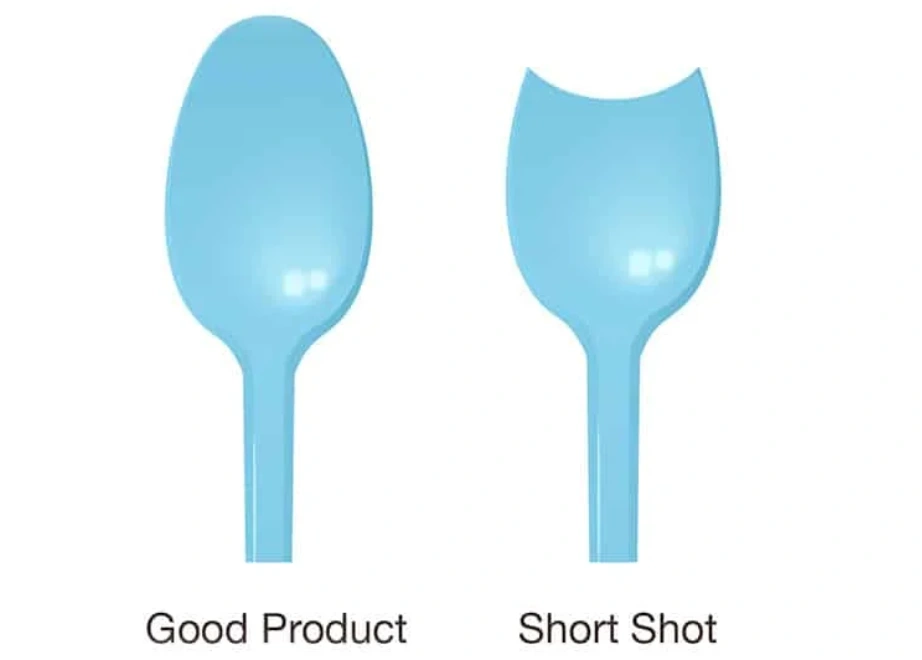
短射是一種注塑成型缺陷,指熔融樹脂在填充型腔之前就已經凝固。它表現為不完整的幾何形狀,如下圖所示。
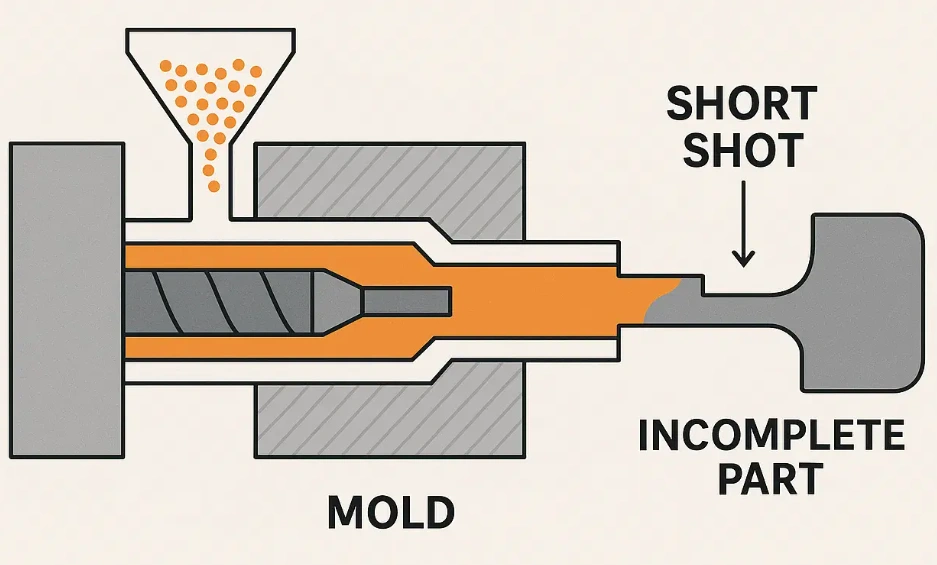
射出成型短射
人們可能會將此問題歸咎於注射壓力過低。雖然這是造成缺陷的主要原因,但其他原因還包括零件設計不良和流道凍結。短射現象凸顯了壓力、剪切力、溫度、材料流動性和排氣釋放之間平衡的重要性。
短射缺陷的嚴重程度可能有所不同,但關鍵在於此缺陷會導致零件無法滿足其功能和尺寸要求。由於該缺陷表明存在潛在的工藝問題,因此必須及時徹底處理。
短模成型的原因是什麼?
造成射出成型不足的原因有很多,包括材料黏度過高、排氣不良、溫度過低、填充率過低、流道凍結等。其他原因還包括注射壓力不足、零件設計不合理、以及材料污染。
物料黏度
熔融材料的流動性取決於其黏度。熔融指數低的材料在充滿型腔之前就容易凝固。對於注塑件的薄壁部分,這個問題尤其嚴重。 人們可能會認為提高溫度就能解決黏度過低的問題。然而,更好的解決方案可能是添加添加劑或直接選擇不同等級的塑膠。
通風不良
當成型製程或設計不良時,會造成空氣滯留,增加流動阻力。因此,建議策略性地設置排氣孔。排氣孔最重要的參數之一是深度,對於大多數塑膠而言,深度不得小於 0.025 毫米。
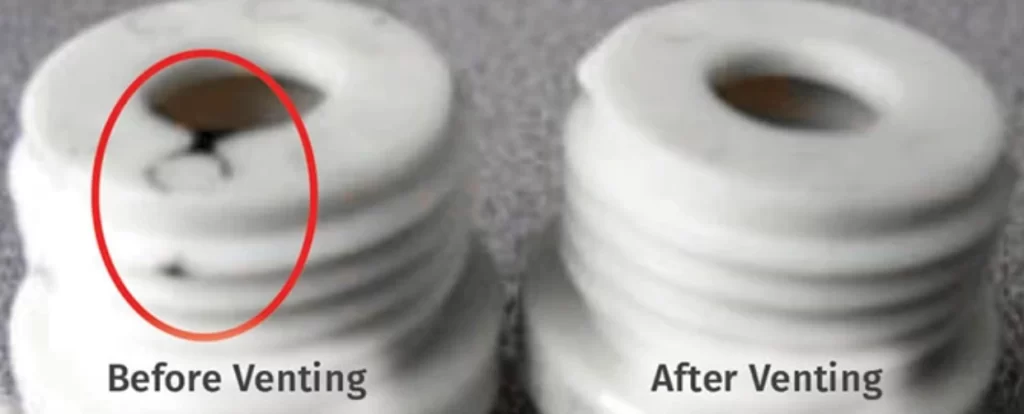
通風效應
低溫
低溫也是常見原因之一,其中料筒、模具或噴嘴的溫度最為關鍵。有時,設計人員或工程師會忽略流動前緣的溫度。由於該區域溫度較低,因此註塑成型短射的機率很高。
填充率
填充速率(也稱為注射速度)決定了熔體在散熱前能否充滿整個型腔。此速率應盡可能低,以防止過早冷卻和流動受阻。
凍結流道
導致射出成型短射的另一個有效方法是加熱不良或流道尺寸過小。 注塑澆口以及冷流道。這種熔體凍結的結果是在型腔完全覆蓋之前就發生了。 經驗豐富的製造商會透過調整零件尺寸和材料黏度與流道尺寸來解決這個問題。
注射壓力不足
當壓力不足時,熔體甚至無法克服最輕微的流動阻力。一些操作人員會透過增加填充壓力來應對。然而,正確的做法是調整熔體溫度、注射壓力和其他填充階段的參數。
零件設計缺陷
零件設計中最常見的導致射出成型短射的因素包括尖角和薄壁。如果想要避免這種成型缺陷,幾何形狀的突變也是不可取的。製程工程師在設計時應考慮可製造性的各個方面,包括正確的長寬比(L/t)。
材料路徑中的污染
模腔內的物料通道會被炭化物、固化材料或降解樹脂污染。不同材料交叉污染也會導致黏度不一致。
由於樹脂中水分極易導致起泡,製程工程師應格外注意確保成型結果的精確性。具體而言,製程應包含全面的材料測試和清洗程序。
射出成型短射的影響
在註塑成型零件中,應避免射出短射,這不僅會降低外觀,還會導致成本增加、產品完整性降低和聲譽受損。
審美退化
零件上的射出不足通常很明顯,表現為邊緣成型不良或零件缺失。這往往是注塑製程出現問題的第一個跡象。對於使用者能夠立即看到的零件來說,這可能會影響使用者體驗。
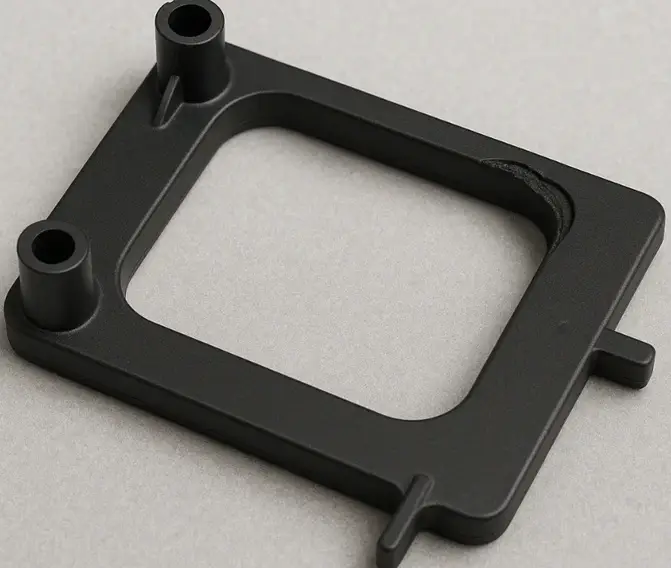
美觀效果
成本增加
一兩次小問題可能對成本影響甚微。然而,如果問題反覆出現,成本就會迅速攀升。返工和機器停機都是代價高昂的損失,不容忽視。 人們往往會下意識地盲目調整參數,這種做法會增加直接成本。要解決缺陷,強烈建議找出問題的根本原因。
產品完整性降低
如前所述,注塑成型短射的影響不僅限於外觀;甚至結構完整性也會受到威脅。
產品完整性受到影響
聲譽受損
客戶很容易因為持續的品質問題而對品牌失去信心。射出成型過程中出現的短射現像或許並不嚴重,但如果人們認為注塑工藝存在根本缺陷,就可能損害品牌聲譽。
立即嘗試 Prolean!
射出成型故障排除與檢測
排查和偵測短擊故障的主要策略是製程監控、目擊檢查、缺陷分析和尺寸分析。
過程監控
預防射出成型短射的關鍵就在於此。這是一種基於即時工藝數據的有效策略。 如果能夠即時取得以下數據,就可以對成型過程進行專業監控:模腔壓力、循環時間漂移、注射重量和注射壓力。 如果這些參數中的任何一個出現明顯的偏差,例如±3σ,則應立即啟動檢查。
視力檢查
與監控類似,目視檢查也是一種可靠的防漏方法。關鍵在於,如前文所述,技術人員必須清楚需要檢查的具體內容。
因此,一些表明存在問題的因素包括:
- 缺少銳利邊緣
- 邊緣形狀與預期不同
- 未完工的牆
線上視覺系統可以幫助識別短距離射擊,從而彌補純粹人工檢查可能造成的遺漏。
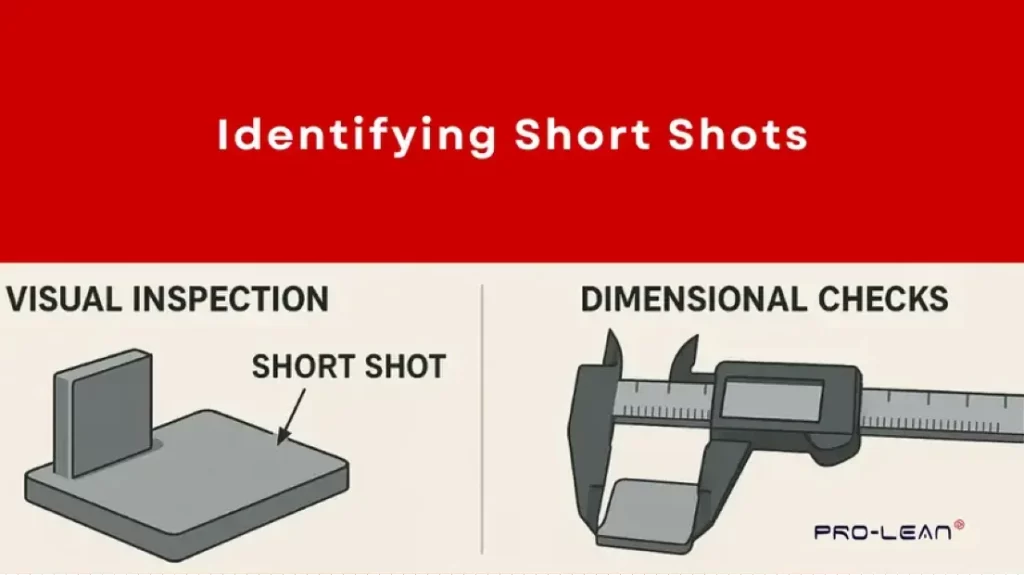
識別短鏡頭
缺陷分析
分析的目的是找出問題的根源,也就是解釋為什麼會出現短射現象。下表列出了一些可能透過分析得出的答案或導致短射的原因。
|
可能的原因 |
跡象 |
|
溫度或黏度問題 |
多處薄壁故障。 |
|
通風問題/氣體滯留 |
燒傷痕跡 |
|
壓力損失 |
填充結束時的短鏡頭 |
|
污染,冷蛞蝓 |
靠近大門的短鏡頭 |
多方面分析
尺寸分析彌補了標準目視檢查的不足。此策略下最常用的方法包括三維掃描、橫斷面分析和使用三坐標測量機(CMM)。
3D掃描這是對複雜注塑零件進行尺寸分析的最佳方法。它透過將CAD細節與掃描資料進行比較來檢查型腔是否完整。
橫斷面如果懷疑某些區域存在短孔,則會對其進行切片並在顯微鏡下進行檢查。雖然這種方法具有破壞性,但好處在於它可以對缺陷給出明確的答案。
CMM(座標測量機)該機器配備一個探針,用於將關鍵尺寸與CAD模型進行比較。製程工程師利用這種方法來精確定位肉眼可能無法看到的微小缺陷。
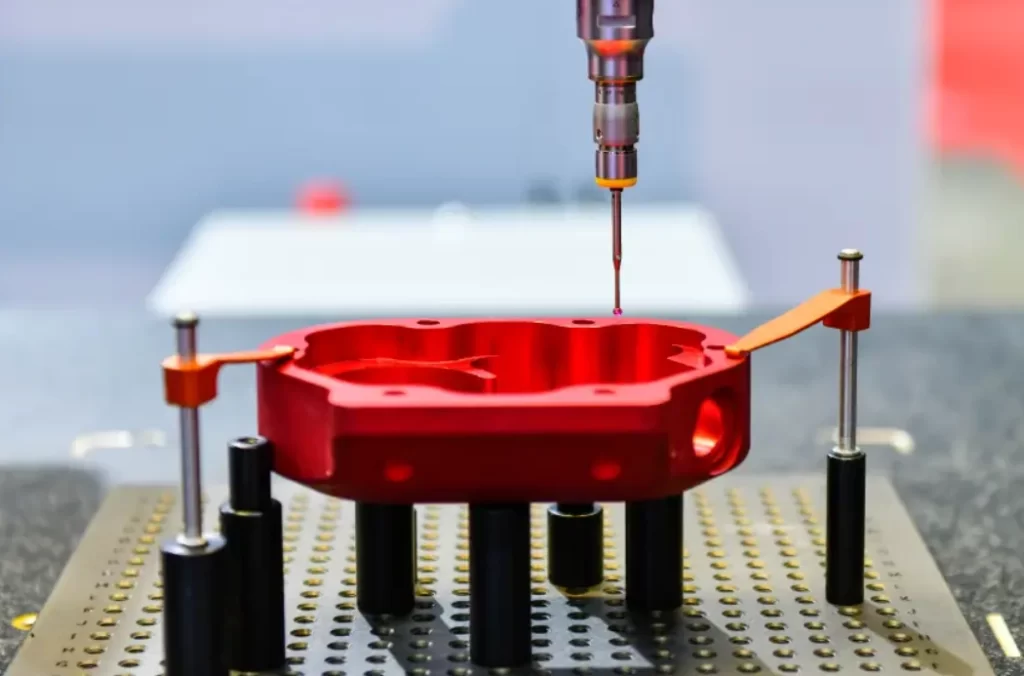
三坐標測量機(CMM)
立即嘗試 Prolean!
如何解決射出成型中的短射問題?
一旦你確定了射出成型中短射的原因,就像其他情況一樣,就可以開始研究其他問題了。 注塑缺陷因此,重點轉向補救措施。這些措施包括改進模具設計、熱管理、製程監控、機器維護以及最佳化成型參數。
模具設計改進
無論成型過程如何改進,模具設計才是根本的解決方案。需要重點關注的面向包括壁厚、排氣、流道和溢流槽。
室壁厚度 建議採用均勻的壁厚。
放空 複雜的幾何形狀可能需要真空輔助排氣。最後填充的位置應該有更深或更多的排氣口。
運動員 澆道應保持平衡,以防止模具填充不均勻。
溢流井 這些對於延長整個腔體的流動路徑至關重要。
模具設計
熱管理
射出成型中溫度均勻性至關重要,因此有效的熱管理不容忽視。
需要持續檢查的方麵包括:
- 桶狀區域
- 模具表面溫度
- 噴嘴尖端溫度
- 熱跑平衡
定期機器維護
持續的機器維護而非被動的維護是卓越注塑製程的關鍵所在。這些策略可以圍繞著每週、每月和每季的維護計劃。當維護工作積極主動時,短射現象就會變得極為罕見。
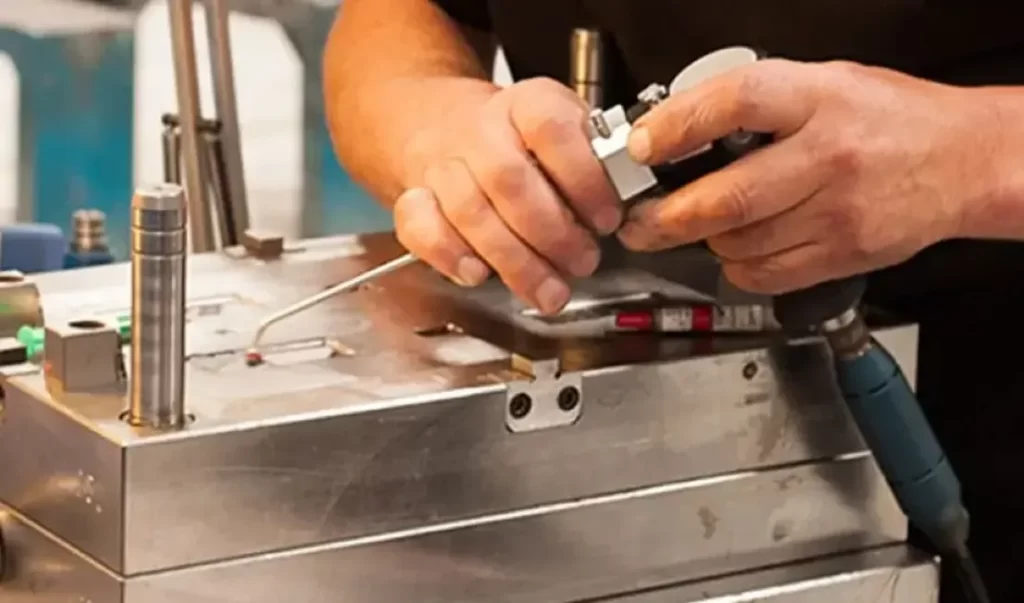
模具保養
優化成型參數
相關參數包括保壓、背壓、注射壓力、熔膠溫度和注射速度。射出成型服務供應商可以幫助您實施全面的實驗設計 (DOE) 方法,以採取切實有效的措施來應對短射問題。
在結論
短射注塑成型是常見的挑戰之一。本文詳細闡述了這個問題,並解釋說它不僅僅是注射壓力不足的問題。填充率、黏度、零件設計和溫度也是影響因素。
好消息是,與其他射出成型問題一樣,短射是可以控制的。本文討論了諸如參數最佳化、熱管理和模具設計改進等解決方案。 如果您在製作短射模具時遇到困難,我們的 注塑服務 是您的最佳選擇。我們的專家團隊將確保您的塑膠零件完好無損、品質完美。
0 個評論