
射出成型設計指南
注塑 這是一種高效的大量生產方法,能夠確保產品品質穩定,並降低單件成本。此方法是將熔融聚合物注入模腔,使其固化成所需的形狀。
儘管模塑技術具有諸多優勢,但符合DFM(面向製造的設計)標準的圖紙對於加工至關重要。零件設計直接影響模具的可製造性、模具結構的複雜程度、專案預算、交貨週期以及表面缺陷。
本射出成型設計指南將詳細介紹 12 個 DFM 優化最佳實踐,包括厚度、加強筋、凸台、拔模斜度、尖角、分型線、頂針和注塑澆口。
讓我們開始吧!
1. 射出成型零件的材料選擇
| 材料類型 | 關鍵屬性 |
| ABS | 韌性好、抗衝擊性強、表面光潔度高 |
| 聚丙烯(PP) | 經濟高效、耐化學腐蝕、疲勞壽命長 |
| 聚乙烯(PE) | 輕巧、靈活、防潮 |
| 聚苯乙烯 | 剛性好、易於成型且經濟實惠 |
| 聚碳酸酯(PC) | 光學透明性、耐熱性 |
| 聚酰胺(尼龍) | 低摩擦、高強度、耐磨 |
| 聚甲醛(縮醛) | 剛度高,摩擦力低 |
| 聚甲基丙烯酸甲酯(丙烯酸酯) | 高可見度,光澤表面 |
| 熱塑性彈性體(TPE) | 柔軟、有彈性且類似橡膠的材料 |
| 熱塑性聚氨酯 (TPU) | 韌性、彈性、耐磨性 |
| 聚對苯二甲酸丁二醇酯 (PBT) | 高強度、耐熱性和電絕緣性 |
| 聚對苯二甲酸乙二酯(PET) | 強度高、耐化學腐蝕、尺寸穩定性佳。 |
| 聚苯硫醚 (PPS) | 耐溫性、耐化學性和剛度 |
| 液晶聚合物(LCP) | 尺寸穩定性好、耐熱性高、翹曲度低 |
注塑成型可以加工多種熱塑性聚合物。在進行零件的詳細設計之前,選擇合適的材料至關重要。
因此,要確定應用要求,如強度、剛度、耐腐蝕性、環境條件等,並據此選擇材料。
雖然有 100 多種材料可供選擇,但讓我們看看下表中幾種最常用的聚合物。
立即嘗試 Prolean!
2. 模塑件壁厚
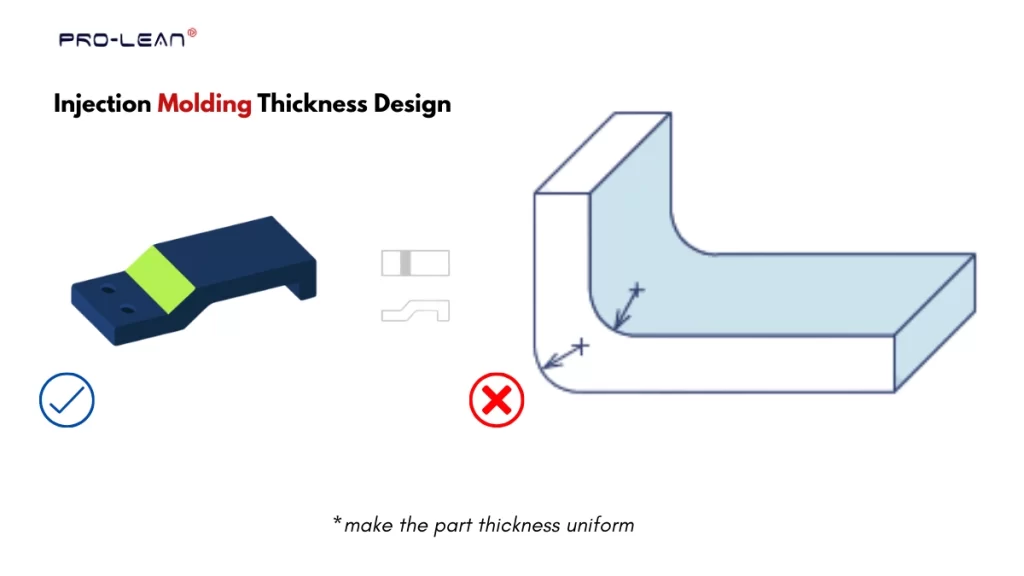
射出成型厚度
厚度是注塑成型零件的基本設計參數,它決定了零件的強度、剛度和其他性能。此外,零件厚度不當會導致變形和冷卻不均勻。
標稱壁厚
標稱厚度,通常以“t”表示,是指設計中為成型零件設定的“厚度值”,該厚度值在整個幾何形狀上是均勻的。例如,標稱厚度為3毫米表示零件厚度均勻,t值為3。
材料類型和厚度值
不同材料的最小厚度到最大厚度範圍各不相同。這是因為每種熱塑性塑膠的流動性、黏度和其他特性都存在差異。
您可以使用PPSU、PBT和PEEK等材質設計較厚的零件。另一方面,ABS、PMMA和PC等材料的容許厚度則較薄。
下表列出了各種聚合物的建議射出成型厚度範圍。
| 材料 | 壁厚範圍(約毫米) | 壁厚範圍(約英吋) |
| ABS | 1.14 – 3.56 | 0.045 – 0.140 |
| 聚丙烯(PP) | 0.64 – 3.81 | 0.025 – 0.150 |
| 聚乙烯(PE) | 0.76 – 5.08 | 0.030 – 0.200 |
| 聚苯乙烯(PS) | 0.89 – 3.81 | 0.035 – 0.150 |
| 聚碳酸酯(PC) | 1.02 – 3.81 | 0.040 – 0.150 |
| 聚醯胺(尼龍,PA) | 0.76 – 2.92 | 0.030 – 0.115 |
| 聚甲醛(縮醛,POM) | 0.76 – 3.05 | 0.030 – 0.120 |
| 聚甲基丙烯酸甲酯(丙烯酸酯,PMMA) | 0.64 – 3.81 | 0.025 – 0.150 |
| 熱塑性彈性體(TPE) | 0.64 – 3.18 | 0.025 – 0.125 |
| 熱塑性聚氨酯 (TPU) | 0.64 – 3.18 | 0.025 – 0.125 |
| 聚對苯二甲酸丁二醇酯 (PBT) | 2.03 – 6.35 | 0.080 – 0.250 |
| 聚對苯二甲酸乙二酯(PET) | 0.64 – 3.81 | 0.025 – 0.150 |
| 聚苯硫醚 (PPS) | 0.51 – 4.57 | 0.020 – 0.180 |
| 液晶聚合物(LCP) | 0.76 – 3.05 | 0.030 – 0.120 |
3. 厚度均勻性和過渡
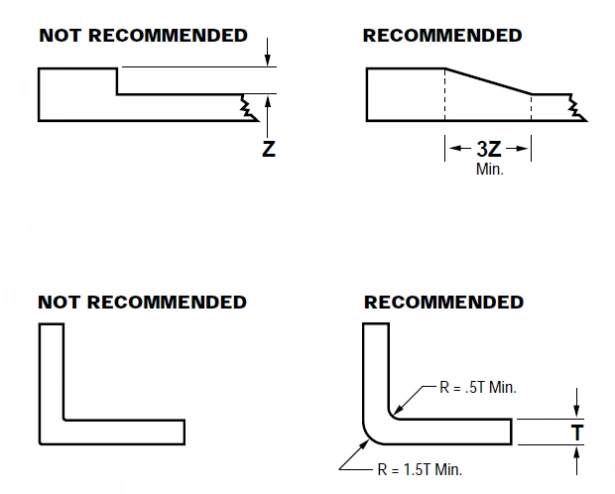
模塑件的厚度過渡
注塑成型零件設計的另一個指導原則是保持零件整體厚度均勻。這對於高效填充、冷卻和防止缺陷至關重要。如果注塑成型零件需要不同厚度的部分,則應使用適當的過渡材料。
將不同厚度部件交接處的過渡部分進行平滑處理,以改善注塑件的應力分佈和結構完整性。此外,還可以使用圓角和倒角等特徵。
4. 用正確的半徑將邊角打圓
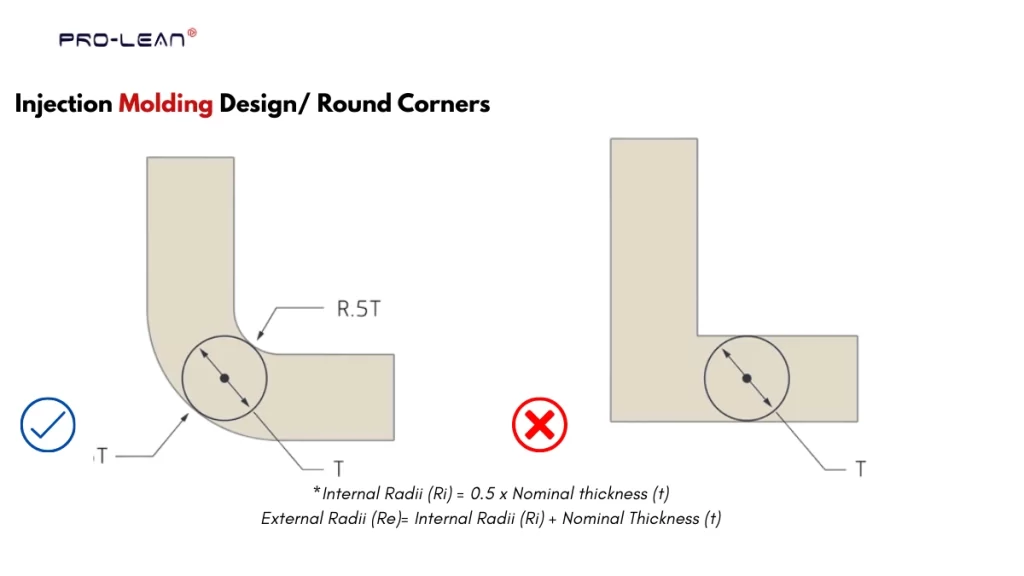
圓角設計
尖角會影響模具結構的強度和製造的便捷性。如果邊角尖銳,應力會集中,導致難以在模具中加工出相應的深腔。因此,應使用圓角。
內半徑 (Ri) = 0.5 × 標稱厚度 (t)
外半徑 (Re) = 內半徑 (Ri) + 標稱厚度 (t)
5. 拔模角度
拔模斜度是遵循射出成型設計指南時需要考慮的另一個因素。它是指零件垂直壁上的一個小的錐形角度。
增加拔模斜度對於輕鬆脫模、縮短冷卻時間和防止損壞至關重要。
讓我們來看看兩種不同情況的草皮角度規則。 射出成型表面處理光滑且有紋理。
| 條件/要求 | 拔模斜度 |
| 光滑的表面 | 1–2° |
| 紋理飾面 | 每0.025毫米紋理深度,傾斜角度為2-5°或1-2° |
此外,您還必須考慮 聚合物類型、零件幾何形狀、模具結構和模具表面處理 在選擇起步角度時。
6. 添加肋骨
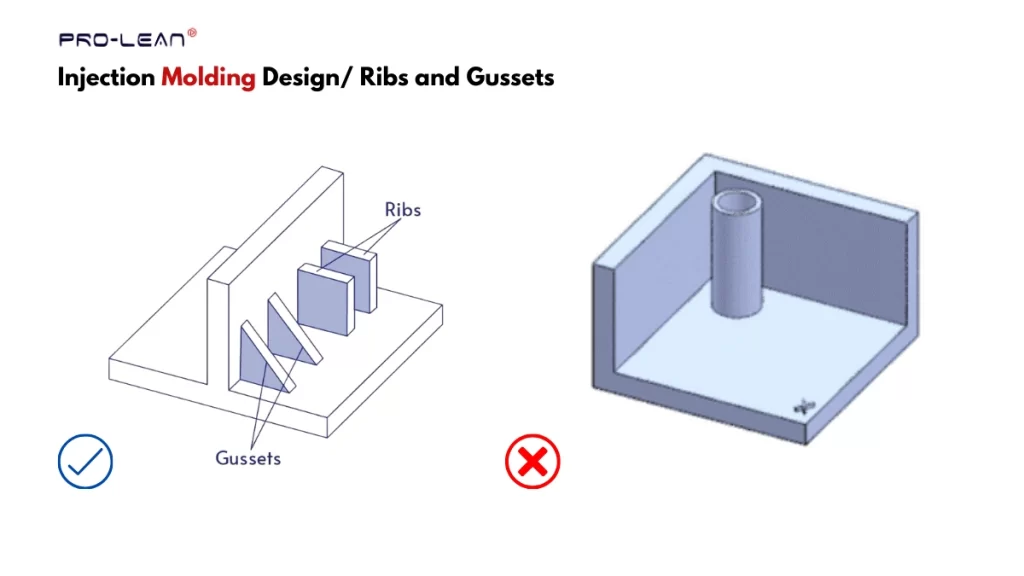
射出成型加強筋設計
加強筋是注塑成型零件上的結構加強部件,是從零件表面延伸出來的細長垂直部分。加強筋的尺寸必須正確,還要考慮加強筋底部的圓角。
讓我們來看看下表中註塑成型中加強筋設計的最佳實踐。
| 肋骨設計變數 | 指引 |
| 肋骨厚度 | 0.4–0.6 x 壁厚 (t) |
| 肋骨高度 | ≤ 2.5 × 壁厚 (t) |
| 拔模斜度 | 每側≥0.5–1° |
| 圓角半徑 | 0.25–0.4 x 壁厚 (t) |
| 最小肋間距 | ≥ 2×壁厚(t) |
立即嘗試 Prolean!
7. 老闆
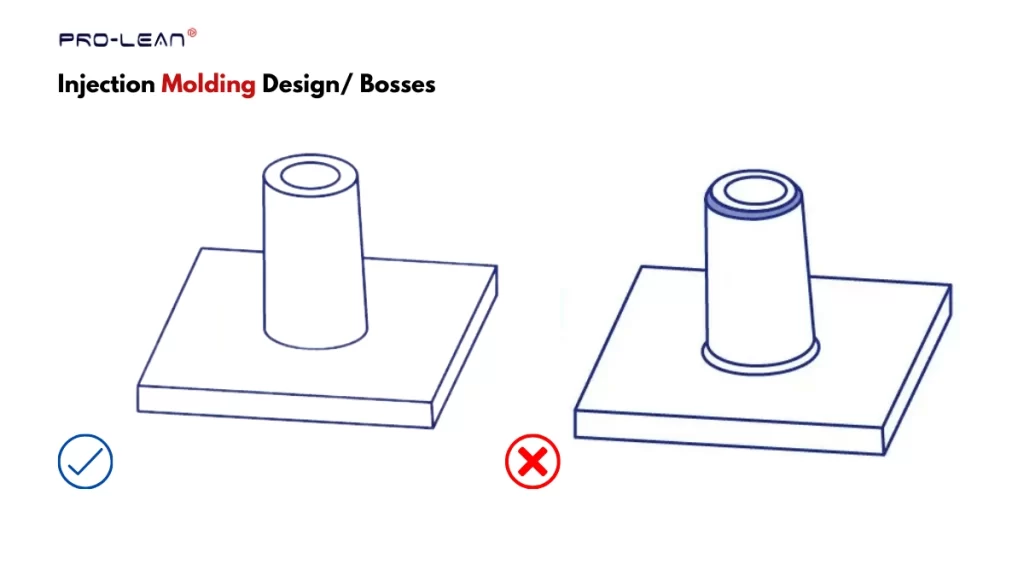
Boss 功能
凸台是射出成型零件中的關鍵結構,用於容納定位嵌件、銷釘和緊固件。它們的特徵是垂直凸起,通常呈圓形或管狀。
必須仔細選擇凸台的位置,並確定適當的直徑和厚度。
接下來,下表概述了老闆的設計規則。
| 老闆設計變數 | 指引 |
| 凸台厚度(外壁) | 0.4 至 0.6 倍壁厚 (t) |
| 穿孔 | 根據插入件尺寸選擇。 |
| 老闆身高 | ≤ 2–3倍外徑 |
| 基圓角半徑 | 0.25–0.5×壁厚(t) |
| 與側壁的間距 | ≥ 2×壁厚(t) |
| 支持 | 加入肋條、角撐板等。 |
8. 零件公差
對於射出成型組裝中的配合零件而言,正確的公差至關重要,即零件需要與其他零件進一步配合以形成最終組件或產品。否則,會導致尺寸誤差、配合不良和錯位。同時,零件公差過大會增加模俱生產成本和時間。
因此,請在註塑成型零件設計中設定以下公差。
- 尺寸(厚度、長度、高度等)
- 平整度和平行度
- 同心度
- 配合公差(間隙和乾涉)
- 收縮容差
- 孔徑(如有)
9. 分型線
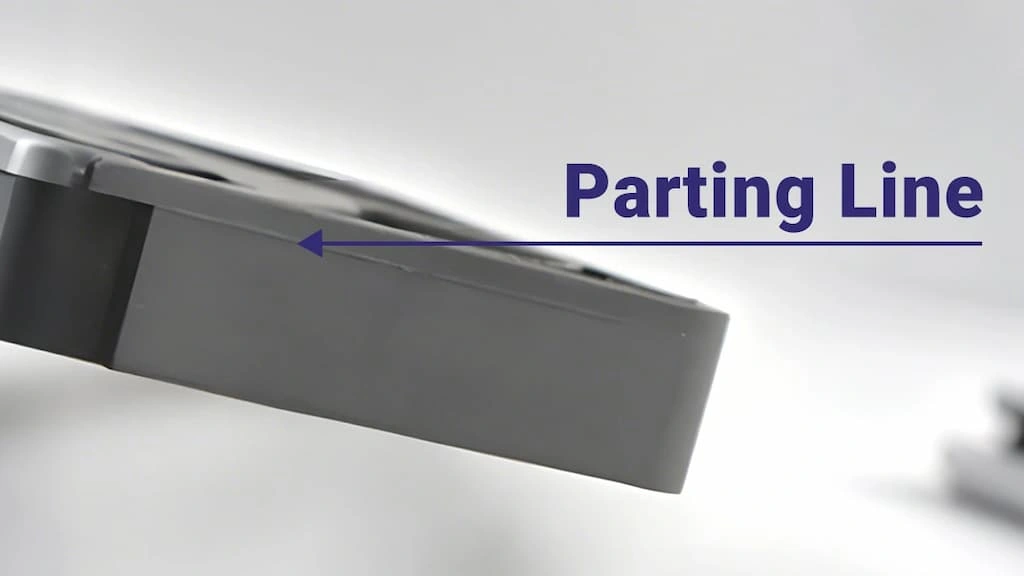
分型線
这 分型線 分型線通常位於模具底部中心(但不一定位於此處),方便模具開啟。正確的分型線對於輕鬆開啟模具至關重要,它能降低模具結構的複雜性,避免飛邊,並降低成型成本。
射出成型分型線的三個關鍵設計原則是:
- 保持分模線位於邊緣或尖角處
- 盡量使它們筆直平整。
- 不要將它們放置在零件的應力集中區域。
10 注塑澆口
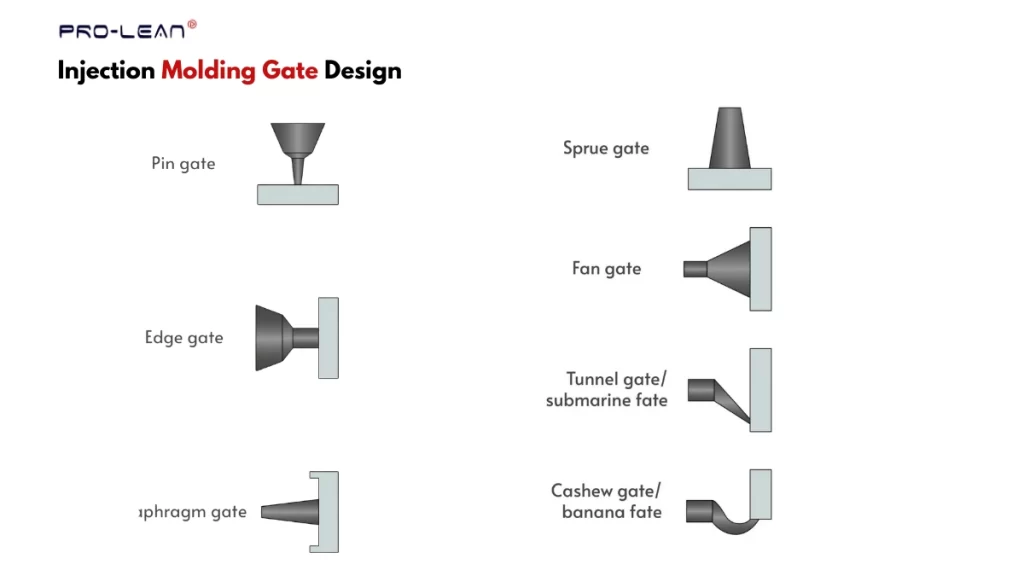
注塑澆口類型
在模具上設定澆口時,澆口的種類、尺寸和位置是關鍵因素。對於小型簡單的形狀,一個澆口就足夠了;而對於複雜大型的注塑零件,則可能需要多個澆口。
設計師通常傾向於將澆口設置在分型線附近,但並非總是如此。成型後,很容易修剪澆口處突出的部分。
接下來,下表概述了注塑成型中澆口類型和位置的最佳實踐。
| 閘門類型 | 零件特性 適用 |
| 澆口 | 直接澆口;最適合用於大型單腔模具,用於製造厚壁零件。 |
| 邊緣/側門 | 適用於具有扁平或略微彎曲輪廓的零件 |
| 門 | 在模塑件的薄壁部分 |
| 標籤門 | 對剪切載重敏感的長扁平部件 |
| 精確定位門 | 薄壁零件,多腔模具 |
| 腰果門 | 具有弧形或複雜特徵的美容零件 |
| 隔膜門 | 保持圓柱形或空心形狀的徑向流動。 |
| 環門 | 圓形和管狀部件 |
| 電影之門 | 超薄壁寬扁部件 |
| 熱流道閥門澆口 | 高品質美觀零件 |
11. 頂針
射出成型頂針 模具內部有實心圓柱形銷,與分型線平行。它們用於在模具凝固完成後將零件從模腔中取出/頂出。
銷釘尺寸和安裝位置不正確會導致零件沾黏、表面缺陷和損壞。
以下是注塑成型零件設計中關於頂針和頂出力的一些關鍵規則;
- 將頂針放置在較厚的非裝飾性部分,並避免靠近滑動軌道。
- 選擇足夠數量的銷釘,使彈殼彈出負荷均勻分佈。
- 需要適當的間隙,通常為 0.02 至 0.05 毫米。
12. 包覆成型注意事項
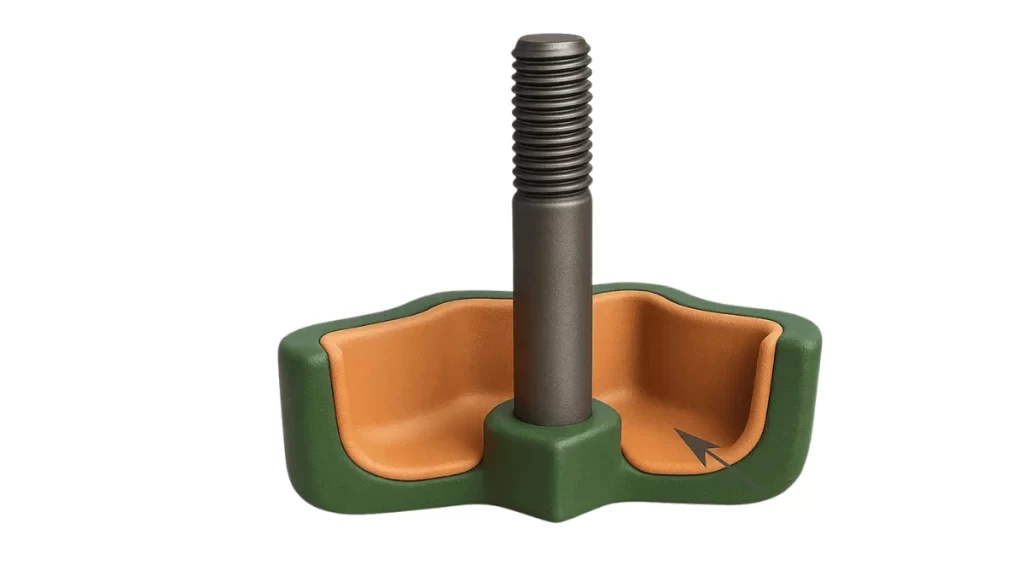
包覆成型零件
包覆成型是注塑成型的變體,它透過將預先製作好的嵌件插入型腔內來成型多材料零件。注入第二種材料後,它會與嵌件結合,並在固化後形成一個整體。
以下是需要考慮的關鍵因素 二次成型設計.
- 嵌件與成型塑膠的材料相容性
- 互鎖或其他黏合機制
- 厚度控制和多點注射支撐
立即嘗試 Prolean!
注塑件表面處理
表面處理對於獲得光滑度、客製化紋理和美觀性至關重要。設計零件時,如果有防滑紋理,請考慮拔模角度。
下表列出了常見的飾面;
| 表面處理 | 產品說明 |
| PM-F0 | 非化妝品級飾面 |
| PM-F1 | 基本化妝品飾面 |
| SPI-A2 | 鑽石拋光:高光澤 |
| SPI-A3 | 光滑光澤 |
| SPI-B1 | 精細的半光澤飾面 |
| SPI-B2 | 中等半光澤 |
| SPI-C1 | 精細霧面/石材拋光 |
| SPI-C2 | 中等啞光 |
| SPI-D1 | 輕微紋理飾面 |
在ProleanTech,我們能夠實現上述及其他多種表面處理效果。我們擁有以下表面處理工藝:
- 噴砂
- 拋光
- 化學蝕刻
- 鑽石拋光等。
射出成型的5種品質控制系統
品質管制 系統能夠確保模塑零件品質的一致性,並作為確保符合特定行業標準的工具。科學模塑、首件檢驗 (FAI)、生產件批准程序 (PPAP)、統計製程管制 (SPC) 和 ISO 13485 認證是常見的系統。
- 科學成型: 用於控制整個生產週期中一致的成型變數。
- 首件檢驗 (FAI): 初步檢查/測量以驗證尺寸
- 生產件核准流程(PPAP): 一份格式規範的文件,並附有符合特定行業標準的驗證證明。
- 統計製程管制(SPC): 利用統計方法監測和偵測成型週期中的變化。
- ISO 13485: 對每個生產步驟進行驗證。
設計如何影響射出成型成本?
注塑成型設計直接影響生產成本。首先,如果設計包含複雜的特徵,例如倒扣和深腔,則會增加成本。 模具成本另一個因素是 週期零件過厚或厚度不均勻會降低生產速度。
另一方面, 專業流程 嵌件成型和包覆成型等製程減少了射出成型的組裝需求,有助於降低成本。
影響注塑成型成本的其他設計準則包括公差、澆口類型和位置以及零件整合。
上傳您的射出成型設計以取得DFM回饋
在模具製造和射出成型生產之前,您的設計必須經過詳細的可製造性設計 (DFM) 分析和最佳化調整。
即使是微小的DFM錯誤也可能導致生產缺陷、故障、生產週期延長,甚至是專案失敗。尤其對於模具而言,一旦生產完成,修改起來既費時又昂貴。
在ProleanTech,我們為您的射出成型零件設計提供詳細的DFM回饋。我們的工程師將審查您的設計,並就澆口位置、刮痕和缺陷風險、頂針、型腔深度和流動性以及其他因素提出建議。
所以,請將您的設計上傳到我們的線上平台。 注塑服務 取得DFM回饋和準確的成本估算。
立即嘗試 Prolean!
加起來
總而言之,遵循射出成型設計指南不僅能確保可製造性,還能提高零件的結構完整性、強度、縮短生產週期、提高生產效率、降低成本並最大限度地減少缺陷。此外, DFM 指南 不同製造商的設定可能有所不同。因此,請遵循本文提供的規則/方法,並聯絡您的製造商以進行進一步最佳化。
0 個評論