
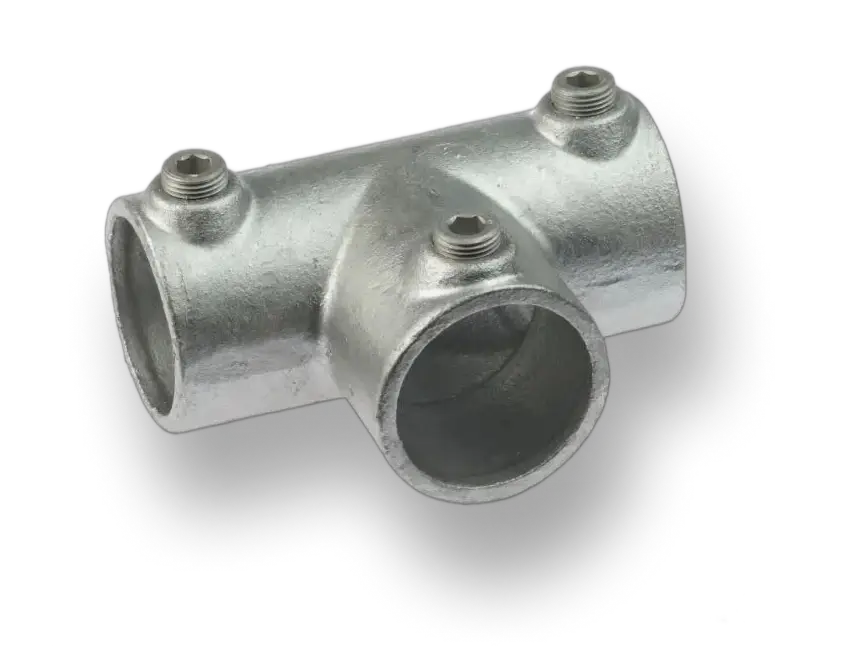
序列
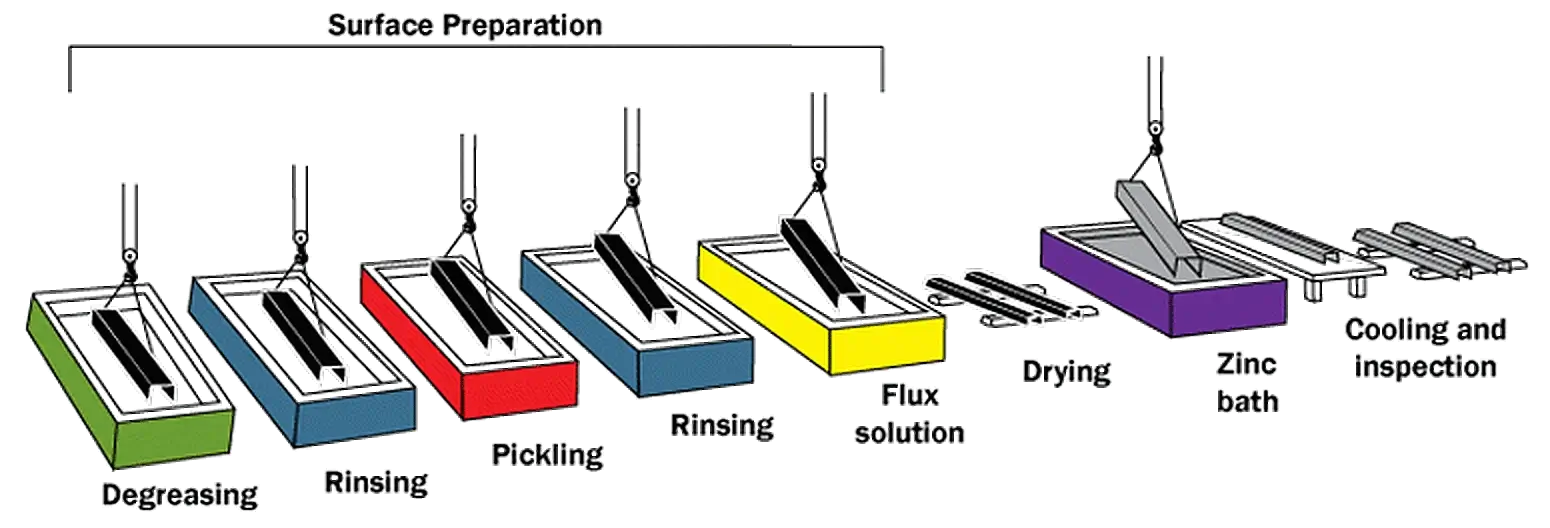
鍍鋅是最後一步——之前的每一步都會改變結果。
塗層無法彌補上游環節出現的問題。焊接、釬焊和應力消除應先進行,塗層最後進行。這就是該工序的要點及其所依賴的基礎。
由此可得出兩點結論。第一:如果零件已經焊接,我們需要知道,因為焊接區域的塗層最薄。第二:如果加工特徵需要保持未塗層狀態,則必須進行標記。 之前 部分到達浴缸——見 繪圖筆記.
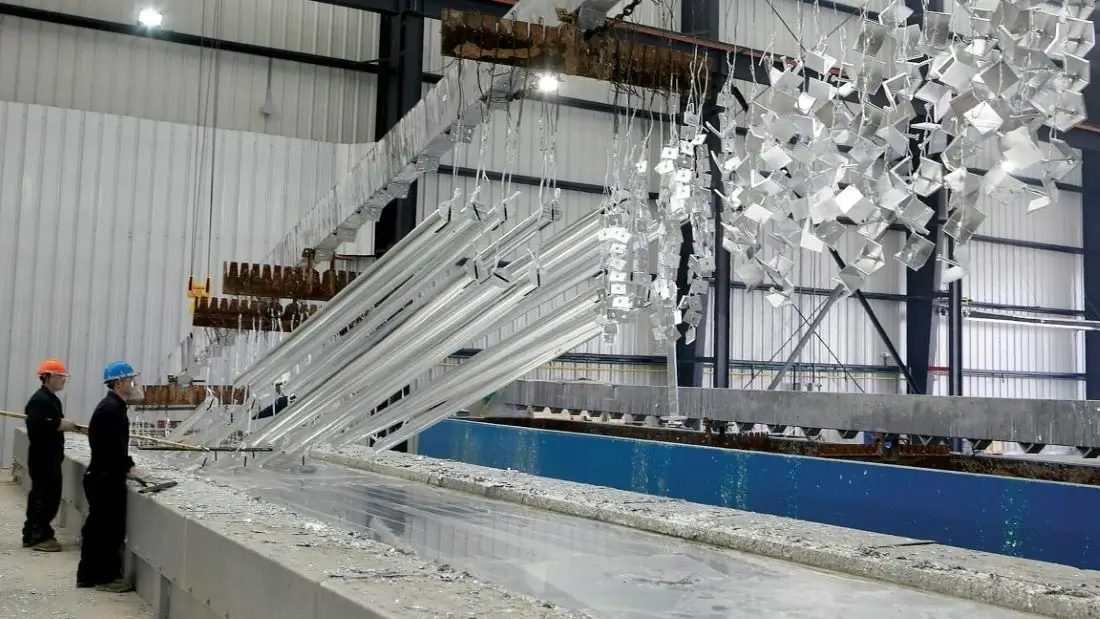
適合檢查
我們能否調動您的積極性?三件事決定一切。
基礎材料、零件尺寸和幾何形狀。在發送圖紙前,請務必檢查這三點-只需一分鐘,卻能省去一次往返。
零件尺寸和重量
- 熱浸鍍鋅製程要求將零件完全浸入鋅浴中。
- 熱噴塗沒有浴槽限制——它是超大尺寸零件的理想選擇。
- 每條路線的最大包絡線長度和重量: 確認
請告知我們最大尺寸和重量,我們將確認運輸路線。
幾何
- 密封腔會將空氣滯留在浴缸內-因此需要通風孔和排水孔。
- 極細的螺紋和盲孔填充鋅
- 薄、長或不對稱截面的變形風險需要審查
管狀和箱狀組件:在塗層之前鑽通風孔,而不是之後。
論文規範
熱浸鍍鋅:鋅層厚度為 85 – 200 µm,依照 ASTM D6386 標準測量
買家在發送圖紙前要求提供的數字。
尺寸變化
每條路線對你的部分有何貢獻——以及何時會破壞契合度
塗層是指在零件加工時不存在的材料。它覆蓋在所有與液體接觸的表面,包括孔內、螺紋以及外部。
| 路線 | 每表面塗層 | 對交配維度的影響 | 怎麼辦 |
|---|---|---|---|
| 鍍鋅 | 5 – 25微米 | 最緊湊的路徑。在直徑 20 毫米的軸上,直徑誤差可達 0.05 毫米。 | 通常無需遮蔽即可用於精密零件。 |
| 熱擴散(謝爾德化) | 10 – 30微米 | 輕薄均勻-四款產品中覆蓋最均勻。 | 適用於具有精細特徵的部件。 |
| 熱鍍鋅 | 85 – 200微米 | 對於直徑 20 毫米的軸,兩側直徑最大可達 0.40 毫米。 | 戴上口罩或重新點擊 任何需要組裝的螺紋或孔。 |
| 鋅熱噴塗 | 100 – 300微米 | 最厚路線——關鍵在於累積。 | 對於超大型結構;避免碰撞。 |
每條路線公佈的塗層厚度(單位:表面)。尺寸的兩側都會增長:例如,橫向測量的軸的尺寸增長量是所示數值的兩倍。
圖面上有要求非常嚴格的配合?請在表面上做標記,我們會在塗層前進行遮蔽-或提供更薄的塗層方案,以滿足公差要求。
獲取報價四條路線
哪種鍍鋅製程最適合您的零件
這四種鍍鋅製程的差異在於鍍層厚度、鍍層均勻性以及零件是否需要浸入鍍液中。
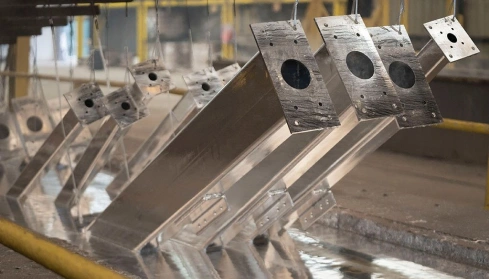
熱鍍鋅
浸入熔融鋅中進行全面鍍層。具有卓越的耐久性和數十年的使用壽命;是大型複雜結構的理想選擇。
表面處理選項:鈍化、鉻酸鹽轉化
不適用於: 公差要求嚴格的螺紋或孔,容易變形的薄截面,或無法完全浸入的零件。
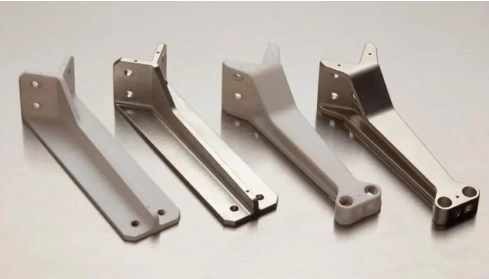
鍍鋅
採用電泳沉積法進行精密鍍鋅。精度高,均勻性佳;是小型複雜部件的理想選擇。
表面處理選項:光亮表面、鉻酸鹽轉化、鈍化
不適用於: 大型結構,或需要厚厚犧牲層堆積的零件。
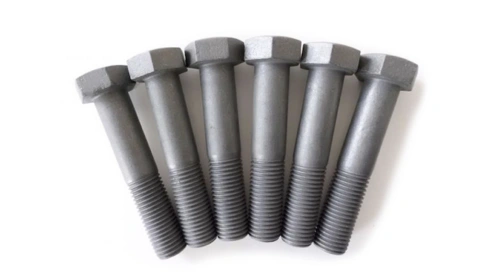
熱擴散鍍鋅 (謝拉爾化)
採用擴散製程製備鋅合金塗層。塗層非常薄且均勻,具有高附著力和耐腐蝕性。
表面處理選項:光亮表面、鈍化表面
不適用於: 需要一次塗覆最大塗層厚度的零件。
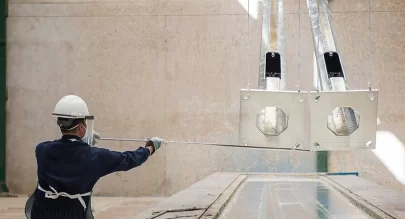
鋅熱噴塗
採用熱噴塗製程進行鋅塗層處理。具有高堆積能力;適用於大型或不規則形狀的零件。
表面處理選項:鈍化、面漆
不適用於: 小型精密零件、深孔或視線之外的表面。
| 權限 | 產品說明 | 論文規範 | 整理選項 | 獨特的功能 |
|---|---|---|---|---|
| 熱浸鍍鋅 | 浸入熔融鋅中進行全面鍍層。 | 85-200 μm(ASTM D6386、D7803) | 鈍化、鉻酸鹽轉化 | 卓越的耐用性和數十年的使用壽命;非常適合大型、複雜的結構。 |
| 電鍍 | 精密鍍鋅層以電沉積進行塗覆。 | 5-25微米 | 光亮處理、鉻酸鹽轉化、鈍化 | 精度高、均勻性佳;非常適合小型、複雜的零件。 |
| 熱擴散鍍鋅(鍍鋅) | 鋅合金塗層是透過擴散製程塗覆的。 | 10-30微米 | 光亮處理、鈍化 | 提供非常薄、均勻的塗層,具有高附著力和耐腐蝕性。 |
| 鋅熱噴塗 | 鍍鋅層是透過熱噴塗製程塗覆的。 | 100-300微米 | 鈍化、面漆 | 高積聚能力;適用於大型或不規則形狀的零件。 |
塗層厚度和表面處理選項按各路線公佈。
繪圖筆記
圖紙上該寫些什麼,才能讓我們照你的意思來塗裝?
大多數塗層問題都源自於不清晰的說明,而不是不清晰的製程。將這些內容複製到您的圖紙中,並修改數字以符合您自己的規格。
1. 所有表面均採用熱浸鍍鋅製程。鍍層厚度為 85-200 微米,依照 ASTM D6386 / D7803 標準測量。2. 塗佈前,請遮蔽所有螺紋孔和配合面。遮蔽區域見圖A。3. 為熔融鋅浴提供最小 6 毫米的通風和排水孔。塗覆前請勿密封空腔。4. 除非另有說明,外觀均符合供應商標準。亮片圖案和輕微的顏色差異均可接受。5. 請勿對塗層表面進行二次加工。
僅供參考-請將標準標註和厚度替換為您所需的要求。請告知我們哪些表面需要遮蔽,我們會在塗裝前確認。
材料種類
哪些基材可以鍍鋅,哪些不能鍍鋅?
熱鍍鋅是一種鐵基製程-鋅必須與鐵結合。如果您的材料不在左側欄中,右側欄會告訴您應該使用哪種材料代替。
| 基材 | 鍍鋅 | 筆記 | 請改用 |
|---|---|---|---|
| 鋼鐵 | 可以 | 塗層厚度和外觀最可預測。 | |
| 合金鋼 | 可以 | 矽和磷的含量決定塗層厚度-請告訴我們等級。 | |
| 鑄鐵 | 可以 | 需要用研磨劑清洗以去除鑄件表皮;塗層較厚。 | |
| 不銹鋼 | 正常情況下不會 | 不銹鋼上鍍鋅雖然增加了異種金屬的接觸,但並沒有提供有效的保護。 | 鈍化 · 電鍍 |
| 鋁 | 沒有 | 鋅與鋁不能形成有效的結合。 | 陽極氧化 · 粉末塗料 |
| 銅和黃銅 | 沒有 | 銅合金鍍鋅會產生一種會侵蝕鋅的配位鍵。 | 拋光 · 電鍍 |
| 塑料 | 沒有 | 沒有金屬表面可供鋅結合。 | 油漆 |
零件由多種材料製成?請將元件傳送給我們,我們會將每個元件分配到最適合的工序。
獲取報價應用領域
鍍鋅零件的最終去向
以下每個應用場景都要求零件能夠在無需維護的情況下經受多年的風吹雨打。
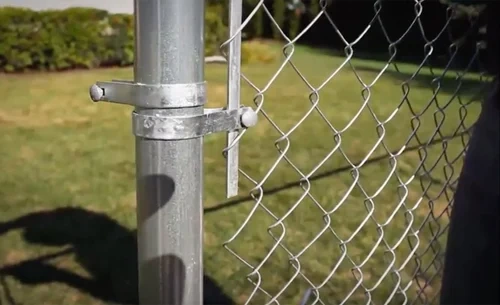
農業和養殖
圍欄、大門、水槽和設備框架暴露在風吹雨打和牲畜的侵襲之下。
建築和基礎設施
結構鋼、固定件、人行道、護欄和橋樑五金。
汽車業
底盤支架、緊固件和車身底部硬體暴露在道路鹽分中。
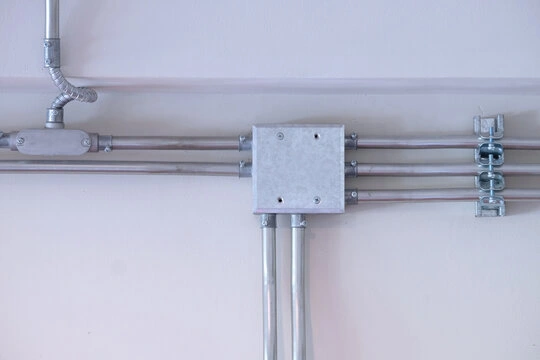
能源與交通
戶外管道、支架和輸電硬體。
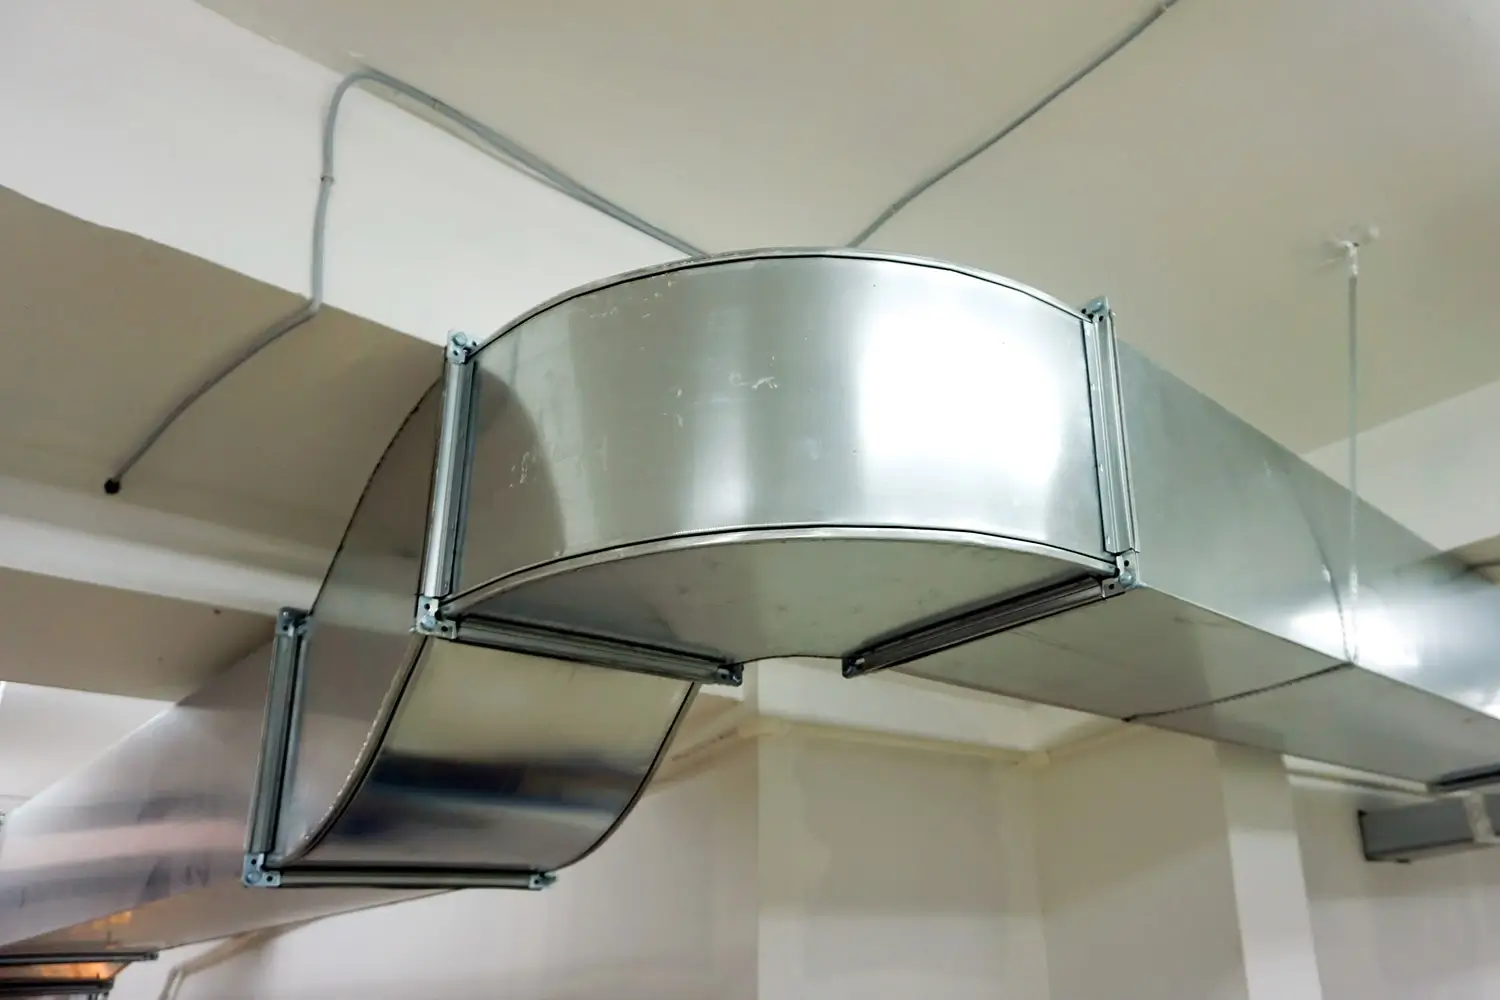
通風系統
潮濕或腐蝕性氣流中的管道、外殼和固定件。
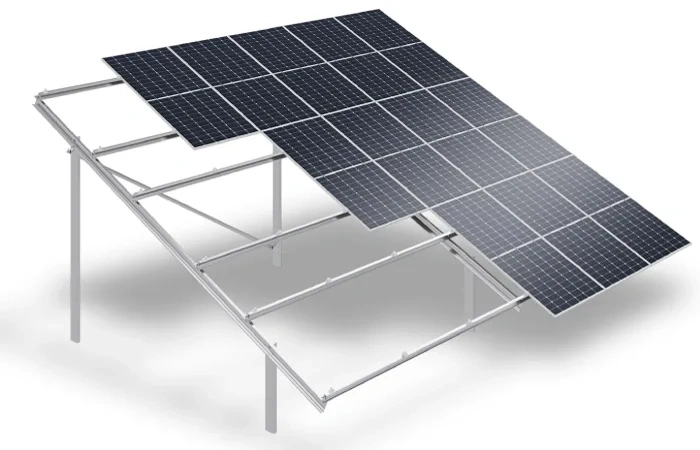
太陽能支架
框架、夾具和地面安裝件,戶外設計使用壽命超過 20 年。
品質保證和文檔
你用這些零件能得到什麼?
採購通常需要紙本文件和零件。以下是我們今天可以簽發的文件以及仍在確認中的文件。
塗層厚度
採用 ASTM D6386 和 D7803 標準對熱浸塗層進行測量。
材質證書
原料的工廠證明-前提是原料到貨時附帶此證明。
鹽霧報告
每條路線出現第一道紅銹所需的時間。正在與店鋪確認。
RoHS/REACH
塗料化學品合規性聲明。
常見問題