
DFM注塑成型指南
第一步是設計塑膠零件。當設計與實際情況相符時… 注塑成型 真正的挑戰才剛開始。即使是壁厚、澆口位置或其他方面看似微小的疏忽,都可能導致零件變形、昂貴的模具返工或生產延誤,進而使產品上市日期推遲數週。面向製造的設計(DFM)正是彌合這一差距、防患於未然的學科。
射出成型可製造性設計 (DFM) 是一種結構化的評審流程,用於確定設計是否真正具有有效的可製造性。此流程涵蓋所有方面,從塑膠流入模腔的流動到頂出器的最佳位置以最大程度地減少表面變形。儘早發現這些問題至關重要,因為塑膠成型開發成本高昂,模具製造也是一筆不小的前期投資。
ProLean Tech 提供 注塑服務 作為報價流程的一部分,他們會向客戶提供完整的DFM分析。他們可以審查3D文件,識別潛在問題並在模具製造前進行標記。無論您是想改進設計還是評估注塑成型方案,DFM審查都是此時最具成本效益的選擇。
什麼是注塑成型中的 DFM?
射出成型製造設計
DFM,或 製造設計DFM(面向製造的設計)是一種專注於創建製造簡單、高效且成本低廉的零件的方法。在註塑成型領域,DFM 分析用於評估 3D 模型是否符合製程限制。這有助於識別潛在的缺陷、效率低下之處或設計缺陷,從而避免模具過於複雜或成本過高。
這個過程最終體現在一份DFM報告中。該報告以帶註釋的3D圖片、彩色編碼的分析圖和結構化建議的形式,將分析結果視覺化。這為設計師和模具製造商在進行任何鋼材切割之前提供了一個共同的參考點。
為什麼在切割鋼材之前進行可設計製造流程(DFM)非常重要?
注塑模具的成本可能相當高昂,而且很大程度上是不可逆的。標準生產模具的價格從幾千美元到幾萬甚至幾十萬美元不等,具體取決於模具的複雜程度、材料和型腔數量。在模具製造開始後更換,或者更糟的是,在模具製造完成後更換,都可能既昂貴又耗時。
DFM分析能夠在設計階段早期發現問題,此時修改成本遠低於模具製造後的矯正措施。 DFM注塑成型能夠及早發現問題。
- 由於拔模角度不足,零件卡在模具中
- 壁厚不均勻會導致縮痕或翹曲。
- 需要複雜(且成本高)的額外行動才能實現的劣勢競爭
- 閘門位置不當,導致出現可見的焊接痕跡或表面瑕疵
- 肋壁比會導致外表面出現外觀缺陷
DFM 與模流分析-二者有何不同?
DFM 和模流分析 (MFA) 雖然經常一起使用,但它們的用途不同。 DFM 是對零件模型中的結構和幾何特徵進行評估。模流分析則模擬塑膠在填充和保壓過程中於模具型腔內的熔化過程。
對於較簡單的零件,DFM(可製造性設計)就足夠了。對於複雜幾何形狀或高精度應用,在模具製造開始之前,將DFM與模具的全流程仿真相結合,可以獲得最佳的模擬結果。
立即嘗試 Prolean!
射出成型DFM報告:關鍵要素
射出成型DFM工具包
一份全面的DFM報告將闡述影響零件品質和生產效率的重要設計和工裝選擇。報告將涵蓋DFM報告必須包含的內容及其重要性。
大門類型和位置
澆口是熔融塑膠進入模腔的入口。澆口的類型和位置直接影響零件的外觀、結構完整性和生產效率。錯誤的澆口位置會導致零件翹曲、出現焊接痕跡,並在對外觀要求較高的零件上留下明顯的疤痕。
DFM評估的三種最常見的閘電路類型是:
直接澆口/澆口:
雖然方法簡單,但會留下較大且通常很明顯的疤痕。避免在外觀重要的部位進行操作。
側門/邊門:
它更易於控制,可用於多腔佈局。它會留下較小的邊緣痕跡,這在某些組裝情況下是可以接受的。
香蕉/潛水艇門:
消費級零件是首選。澆口痕跡被銑削至隱蔽表面,因此無需二次精加工或修整。由於流動阻力較高,因此需要更精確的頂出設計。
對於只有一側有澆口的單腔模具,可以使用熱流道系統來控制流道長度和廢料。
比較閘電路類型
| 閘門類型 | 最適合 | 門疤可見性 | 推薦用於 |
| 直接/澆注口 | 簡單且外觀低調的組件 | 高——中心可見紅暈 | 不建議更換外觀零件 |
| 側/邊門 | 簡單零件,多腔模具 | 邊緣有小痕跡 | 除了化妝品用途外,還可用於其他用途。 |
| 香蕉/潛水艇門 | 消費品、組件 | 無——組裝後隱藏 | 大多數應用程式都值得推薦 |
| 熱流道澆口 | 大型單腔大批量零件 | 極簡主義-近乎零浪費 | 最適合大規模生產 |
頂針位置
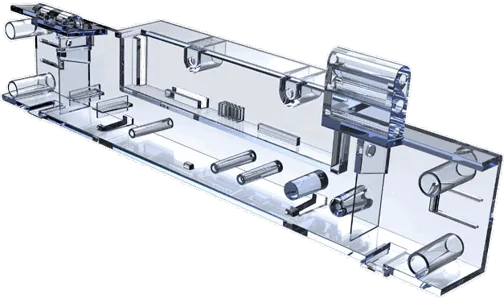
每個成型循環結束後,都會使用頂針將零件從模具中推出。正確放置頂針至關重要:頂針數量過少或位置錯誤都會導致零件變形,或在其表面產生可見的應力痕跡(泛白)。
以下是DFM評估期間頂針佈局的一些最佳實踐:
將銷釘放置在肋條或凸台附近,因為這些地方脫模阻力最大。
- 在有通孔的凸台位置使用噴射管
- 對稱分佈銷釘以平衡頂出力並防止零件傾斜。
- 盡可能確保針孔標記位於外觀表面以外的其他表面上。
為了平衡阻力,肋條越多,所需的頂針就越多。
分型線位置
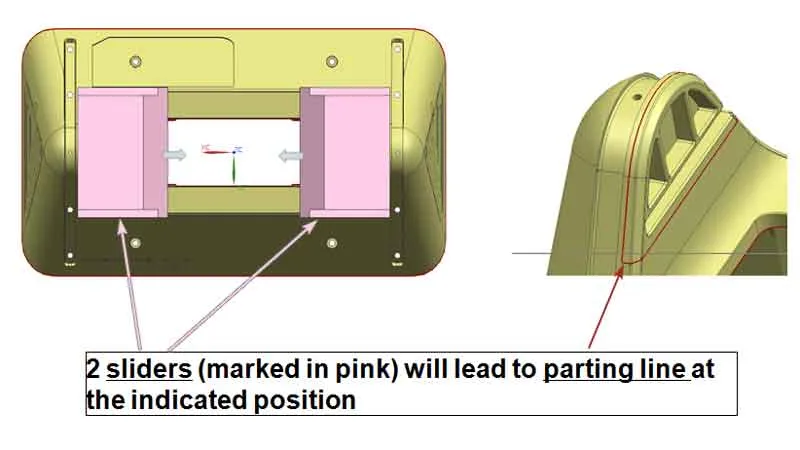
分型線是兩半零件的交會點。零件上總會留有可見的痕跡。 DFM(面向製造的設計)旨在盡可能減少這條線對視覺和功能的影響。
在平面或階梯狀面板上,分型線的位置很容易確定。在複雜幾何形狀或管狀結構中,分型線的方向會影響拔模角度、尺寸公差和流道長度。面向製造的設計(DFM)應考慮所有選項及其優缺點。
底切升降器和滑塊
當零件有倒扣,無法直接從模具中取出時,就需要使用升降器或滑塊。雖然這會增加模具的複雜性和成本,但對於幾何形狀複雜的零件來說是必不可少的。
DFM分析會畫出所有所需升降器和滑塊的位置,並標示它們在零件表面留下的痕跡。隨著時間的推移,移動介面處的模具磨損會變得更加明顯,這對於大量生產至關重要。
壁厚和肋設計
均勻壁厚原理 注塑模具設計 這是基本原則,也是最常被違反的原則之一。如果壁厚不均勻,塑膠的填充和冷卻速度就會不同,這會導致內部應力和縮痕。
DFM壁厚分析檢查以下:
- 壁厚過厚,導致出現縮痕,且加工週期延長
- 牆體太薄(導致結構缺陷或射程不足)
- 厚薄截面之間的突然過渡
- 肋厚與牆厚之比過高-肋的厚度通常應為相鄰牆厚度的50-60%,以避免在另一側出現縮痕。
DFM 報告必須記錄任何預期後果,例如傾斜表面上的肋條。
吃水角分析
拔模斜度是指為了使零件能夠順利從模具中脫模而添加到零件垂直壁上的微小錐度。拔模斜度不足的零件在脫模時會出現沾黏、拖曳或變形等問題。
現代CAD程式包含拔模角度分析工具,可根據曲面的拔模情況進行顏色編碼。通常,綠色表示拔模角度合適的曲面,紅色表示拔模角度為零或負值的曲面。此外,也提供漸層色。此分析應包含在DFM報告中,並特別標註任何需要修改拔模角度的曲面。
一般來說,建議大多數表面採用射出成型時,最小拔模斜度為 1-2°。紋理表面需要更大的拔模斜度,通常為 3-5°,取決於紋理深度。
立即嘗試 Prolean!
注塑模具:關鍵的面向製造的設計考量
射出成型製造設計指南
DFM分析並非孤立存在;它為以下決策提供資訊: 射出模具在 DFM 階段做出的工裝決策會對零件品質、生產能力和總擁有成本產生長期影響。
小批量生產中模具底座的選擇
並非所有產品都需要使用硬化模具進行生產。鋁製或半硬化模座是生產原型零件、過渡件或小批量生產的更經濟高效且快速的方式。在推薦模座的材料和標準時,面向製造的設計 (DFM) 應考慮預期的生產量。
以下是選擇用於小批量生產的模架時需要考慮的關鍵因素:
- 鋁模加工速度更快,成本更低。根據合金、設計和材料的不同,它們的使用壽命通常可達 20,000 萬至 100,000 萬次以上。
- P20鋼模具:在可加工性、耐用性和中等批量生產適用性之間實現了優異的平衡
- 對於大批量生產、研磨性材料或高精度公差應用,需要使用H13/硬化鋼模具。
- 主模單元(MUD)系統:標準基礎模具的可更換嵌件-非常適合產品系列和頻繁的設計迭代
多腔模具與單腔模具
模具型腔的數量會影響每個生產週期的零件成本。它還會影響流道系統、澆口位置和機器重量要求。在製定模具設計方案時,面向製造的設計(DFM)應考慮型腔數量。
多腔模具可以降低單一零件的成本,但會增加初始模具成本,並且對各腔之間的尺寸一致性要求更高。從單腔模具或原型鑲件入手,可以在放大生產規模之前進行設計修改。這對於尚未經過生產驗證的新產品和設計尤其重要。
立即嘗試 Prolean!
結語
DFM分析並非只是形式上的,而是注塑模具製程的高回報投資。 DFM分析透過在生產開始前系統地檢查澆口位置、頂出器設定、壁厚、拔模斜度、分型線和模具策略,可以避免最昂貴的問題——也就是模具製造完成後才發現的問題。將模流模擬與複雜的應用結合,為模具設計師和模具製造商提供了一個堅實的、共同的決策基礎。
ProLean Tech 提供全面的 DFM 分析,並將其應用於射出成型服務中,幫助客戶在投入模具製造之前識別和解決設計問題。 聯絡 ProLean 技術部門 如果您準備將您的設計從概念轉化為生產,或者您想要第二意見,請聯絡我們的團隊以取得 DFM 報價和審查。
0 個評論