
雷射切割原型可直接在 PRO-LEAN 指導圖上驗證設計。
雷射切割設計流程既需要精湛的技術,也需要對材料有深入的了解,同時也需要熟練用於產生雷射切割設計向量檔案的軟體。無論您是銷售人員還是工程師,雷射切割設計中數位檔案的精確度都決定了雷射切割機讀取設計的準確度。 Proleantech 為包括汽車和醫療在內的多個行業提供高品質、無缺陷、無燒痕的雷射切割服務。
以下指南來自 普羅林泰克 提供有關雷射切割設計的全面信息,包括軟體選擇和文件格式選擇,以及對切縫原理、公差設置和雕刻方法的解釋。
什麼是雷射切割?它的工作原理是什麼?
雷射切割製程利用精確的雷射光束,根據向量資料路徑熔化或汽化材料。由於雷射切割製程能夠將能量束集中到一個很小的區域內,因此可以實現對材料的精確、窄切。
該機器基於數位向量圖形運行,這些圖形提供切割和雕刻操作的指令。光束功率、材料特性和切割速度的組合決定了機器的執行效果。
切割機的運動指令來自設計軟體,該軟體控制整個切割過程。使用者需要了解切縫寬度,因為它會影響零件的最終尺寸。
雕刻過程使用同一束激光,但降低功率,以在表面進行蝕刻而非穿透材料。這些操作的整合使用戶能夠為各種工業需求(包括建築、機械製造和藝術品製作)在金屬、標誌和結構部件上創建複雜的雷射切割圖案。
選擇合適的雷射切割材料
材料的選擇會影響切割品質和最終邊緣的修整效果。材料選擇也會影響每平方英尺的總成本。不同材料的熱響應需要特定的功率和轉速設置,而這些設置取決於材料類型和厚度。
壓克力材料
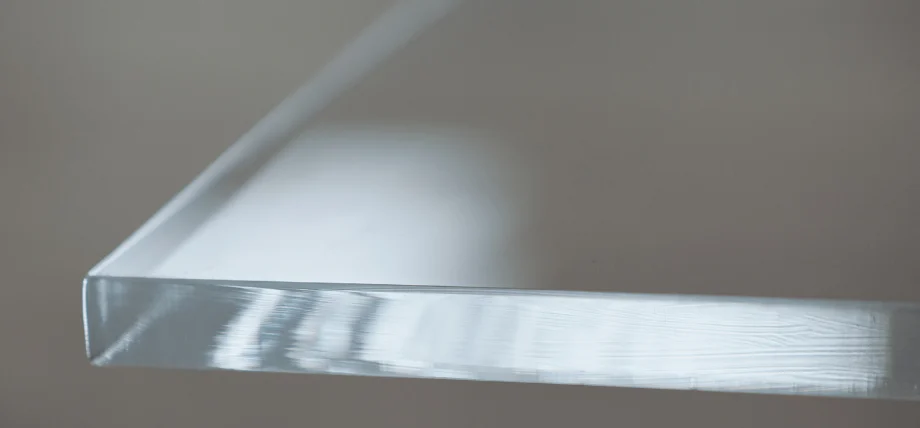
雷射切割拋光的壓克力邊緣,兼具光學清晰度和安全性。
壓克力是雷射切割設計中的首選材料,因為它具有清晰的可見性和精細的邊緣表面。顯示器產業以及照明和標誌應用都受益於澆鑄壓克力,因為它比擠壓壓克力具有更好的邊緣品質。壓克力雕刻工藝效果極佳,因為它能形成清晰深邃的痕跡。在壓克力設計過程中需要避免過於精細的細節和無支撐的接縫,因為這些區域在切割後容易斷裂。
木材和非金屬
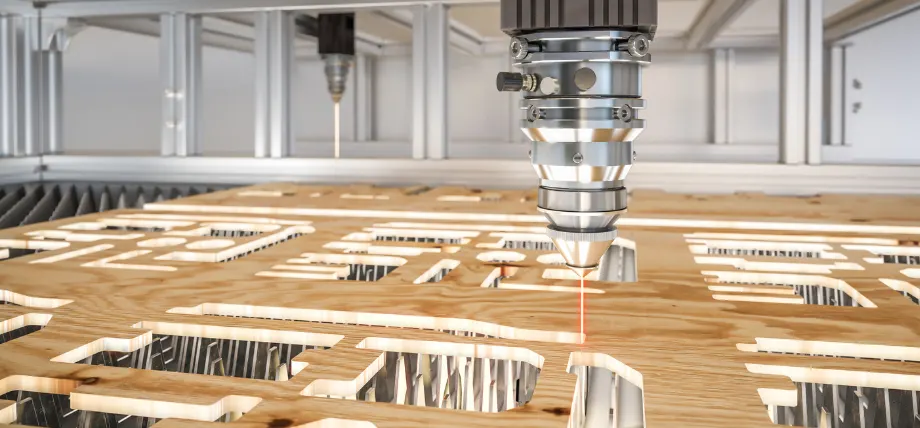
雷射切割機能夠快速、精細地雕刻和切割膠合板。
適用於二氧化碳雷射切割的材料包括膠合板、中密度纖維板 (MDF)、竹子和硬木。切割效果乾淨俐落,但材質邊緣會因炭化而變黑。為了獲得更佳效果,設計人員應將設計線平行於木紋方向放置。切割後,塗抹密封劑或進行輕微打磨,可以使木材邊緣更加美觀。切割木材所需的功率取決於其厚度,例如,3 毫米厚的中密度纖維板所需的功率小於 6 毫米厚的木材。
金屬
鋼、鋁和不銹鋼材料的加工需要強大的光纖雷射才能有效地進行金屬零件的雷射切割。數控雷射切割的設計過程要求使用者保持孔尺寸和間距的一致性,以及符合規範的彎曲公差。 鈑金公差標準雷射功率和進給速度必須匹配,以防止熔渣形成和材料變形。採用這些方法加工金屬可以獲得精確的尺寸,但每平方英尺材料的成本較高。
材料厚度和切縫
切割縫寬度測量範圍為 0.1 毫米至 1.0 毫米,具體數值取決於雷射切割機的規格、材料厚度和聚焦設定。卡槽尺寸的變化應符合產品組裝要求。在開始批量生產之前,應透過小規模切割作業測試來生產就緒的樣板。 「3 毫米」板材的實際寬度可能有 0.2 毫米的誤差,這會影響壓入連接的性能。
雷射切割設計軟體
用於建立向量檔案的軟體是雷射切割專案設計的基礎。雷射需要設計中的閉合路徑才能精確切割。
Adobe Illustrator中 它仍然是業界領先的工具,因為它使用戶能夠編輯向量圖、排列圖層並為設計添加顏色編碼,以便於切割和雕刻識別。想要使用免費或開源替代方案的使用者可以使用 Inkscape 原始碼軟體來取得類似功能。該軟體允許使用者將設計匯出為 SVG、PDF 和 AI 格式,這些格式由大多數雷射切割軟體程式所支援。
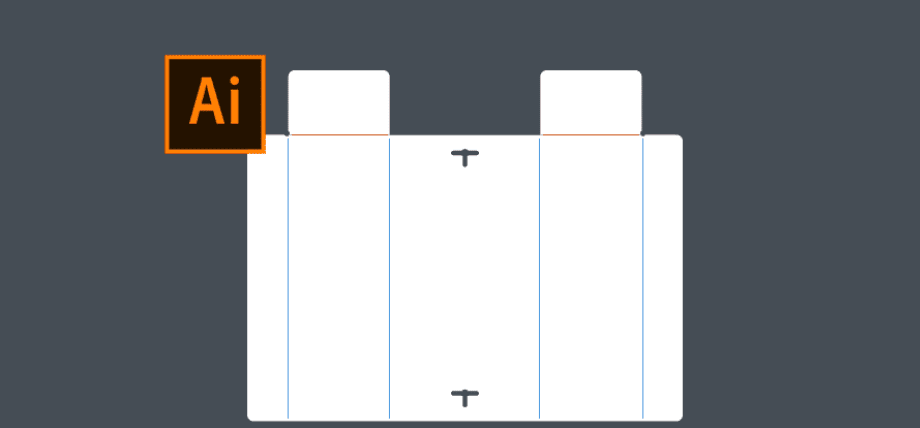
Adobe Illustrator 可為鈑金折彎和雷射切割準備精確的佈局。
Fusion 3D、SolidWorks 和 AutoCAD 等 CAD 平台使用戶能夠建立 DXF 和 DWG 文件,這些文件能夠保持機械和建築設計的精確尺寸精度,包括 鈑金工程圖線上銷售設計範本的使用者應向客戶提供 SVG、DXF 和 AI 檔案格式,因為這些格式與各種切割和雕刻機相容。
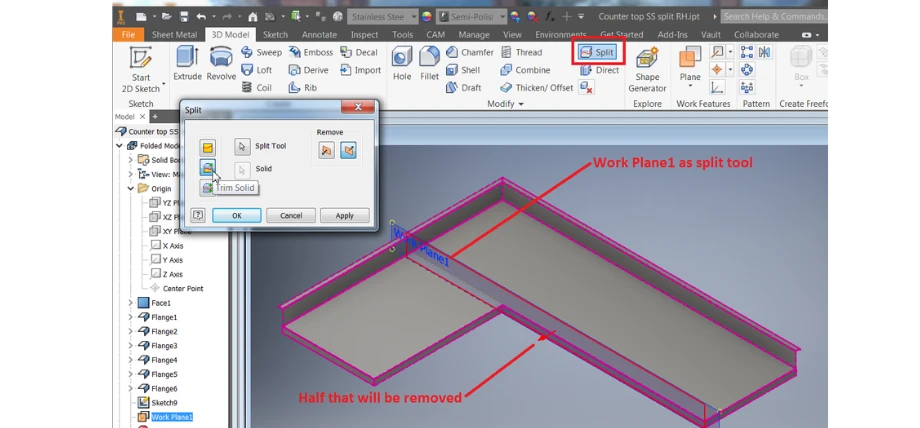
Autodesk Inventor 的分割工具可分割鈑金模型,從而有效率地去除多餘材料。
配合設計-切口、公差和間隙
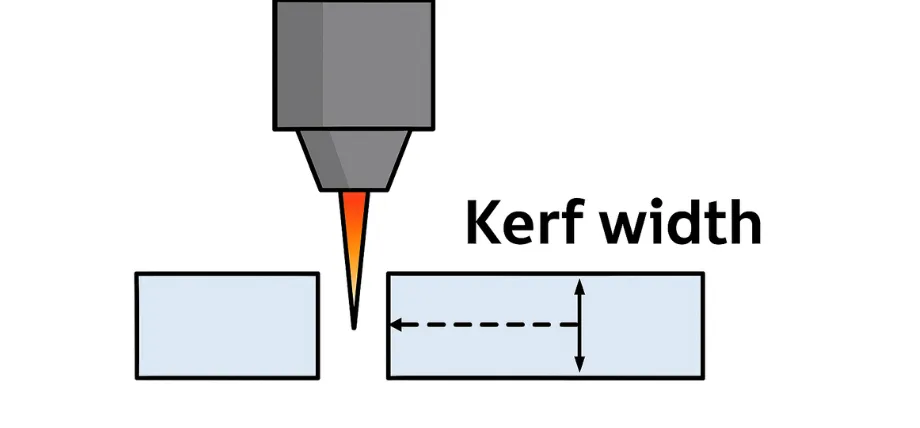
切縫寬度對於精確組裝至關重要,因為它會沿著切割路徑去除材料。
實現正確零件對齊的過程需要了解切縫尺寸和 雷射切割的公差 規格說明。雷射光束去除的材料寬度決定了切縫尺寸。如果設計人員忽略切縫尺寸,槽、凸耳和接合處的尺寸就會過緊或過鬆。
正確的接縫對齊方式是:從接縫一側減去一半的縫隙測量值,然後將其加到另一側。 對於厚度為 3 毫米、切縫寬度為 0.2 毫米的材料,您可以從卡槽寬度中減去 0.1 毫米,並在槽寬中加上 0.1 毫米(即 3.1 毫米)。這樣可以補償材料去除量,確保精確配合。
雷射切割的精度取決於機器類型和材料選擇,例如木材和壓克力需要±0.1毫米的精度,而金屬則需要±0.05毫米的精度。您的切割流程需要使用測試件進行校準。
間隙量應與材料厚度相符;因此,對於 3 毫米厚的壓克力板,0.2 毫米的間隙即可形成緊密的摩擦連接。採用統一公差標準的雷射切割零件設計,能夠提高組裝精度,最大限度地減少額外工作,並確保不同生產批次或不同服務提供的零件可以互換使用。
立即嘗試 Prolean!
孔洞、角落和複雜形狀的設計
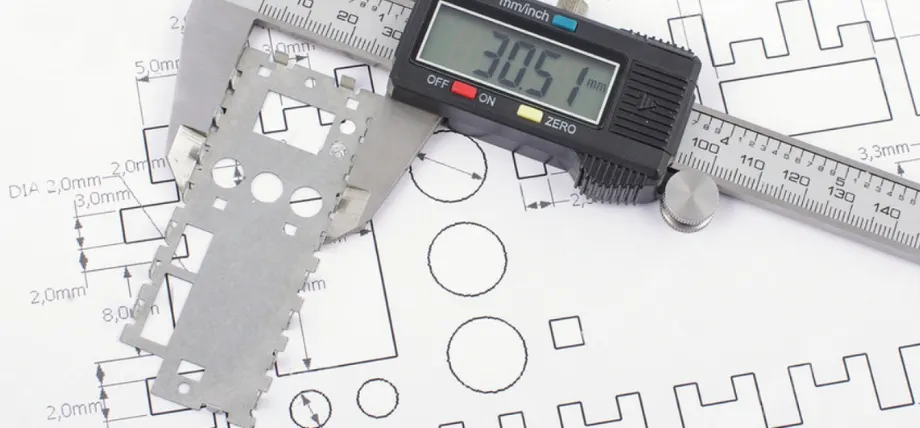
卡尺測量結果顯示雷射切割零件的尺寸符合工程公差。
雷射切割中精確創建孔洞、角落和複雜形狀的過程取決於雷射光束在遇到幾何形狀和材料時的行為。向量檔案包含每條切割線,用於引導雷射切割機的運動。然而,雷射光束尺寸和熱影響區面積會影響最終的切割尺寸。正確設計這些特性能夠確保切割作業的成功,進而生產出符合規格且無需後續加工的零件。
孔洞設計
孔的存在對於組裝操作至關重要,因為它們既是緊固件的定位點,也是連接點。最終的配合取決於三個關鍵因素:孔徑、材料厚度和切縫尺寸。孔徑必須大於雷射光束寬度和切縫寬度,以防止切割過小。加工木材和壓克力材料時,建議孔徑至少為材料厚度的 1.5 倍。例如,對於 6 毫米厚的壓克力板,最小孔徑為 9 毫米。
- 1.5 x 6 毫米,這超過了切縫寬度(例如 0.2 毫米)和光束寬度。
這樣可以確保在去除材料後緊固件能夠精確貼合,從而實現牢固的連接。 由於金屬材料會發生熱膨脹和邊緣堆積,因此其間隙要求必須高於非金屬材料。
為了防止切割過程中圖案變形,美觀輕巧的圖案中孔之間的距離應保持相等。 Adobe Illustrator 和 Inkscape 等設計軟體使用戶能夠精確地將孔進行分組,並提供對齊工具以實現精確定位。只有在使用同一台雷射切割機切割樣品驗證尺寸精度後,才能開始全面生產。
設計邊角
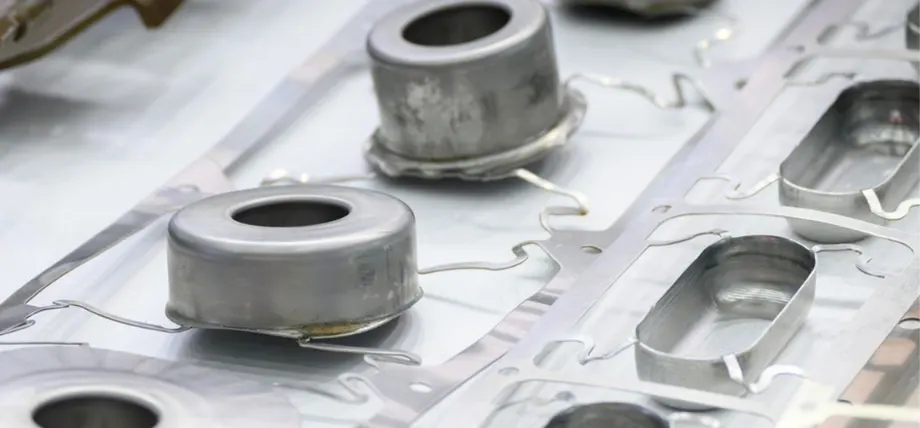
雷射切割不銹鋼直接整合氣缸,減少了組裝需求
內角的設計過程需要特別注意,因為這些區域會承受最大的熱量集中。雷射光束在內角處會形成自然的圓角,因為它無法在這些點上實現完美的銳利度。向量圖形的設計過程要求使用者將所有內角替換為小的圓角元素,這些圓角元素的半徑至少應等於或略大於光束半徑。這種設計改進有助於降低熱應力,防止燒痕和其他損傷。 雷射切割缺陷並增強最終產品的強度。
亞克力板和薄膠合板的組裝過程需要內角倒角或圓角過渡處理,以防止材料開裂。在鈑金切割設計中添加圓角(可透過客製化雷射切割和數控雷射切割實現)有助於獲得更好的切割效果並最大限度地減少熔渣堆積。在雷射切割設計過程中實施這些幾何修改,將使您的切割機獲得更高的精度和更長的刀具壽命。
設計複雜形狀
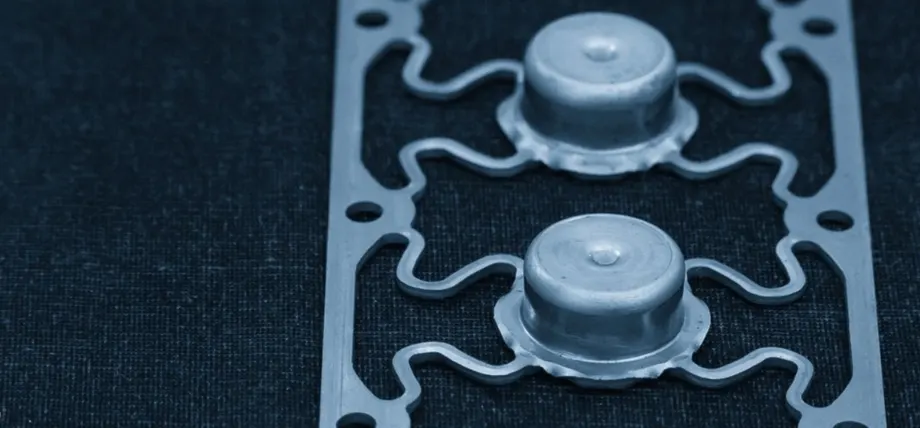
雷射切割金屬一次即可實現複雜的波浪形圖案和凸起的凸台。
任何雷射切割機在加工複雜設計時都會面臨挑戰,這些複雜設計包括有機形狀、穿孔表面和裝飾性連接點。 激光切割工藝 當材料以窄橋形式存在時,厚度小於 0.5 毫米的薄層材料將會完全汽化。您的向量檔案必須包含不重疊且完全閉合的路徑,同時保持特徵寬度等於或大於材料厚度。
複雜圖案的分段數量會影響生產時間和成本,因為每增加一個分段,雷射的移動距離就會增加,進而影響操作速度和每平方英尺的單價。設計軟體允許使用者合併冗餘路徑並簡化複雜區域,從而加快切割速度。
雷射切割軟體可讓使用者在正式生產前進行測試切割和預覽操作,以驗證所有設計元素(包括曲線、細節和角落)是否都能精確呈現。使用低功率雷射切割機或業餘級機器的使用者應使用複雜圖案的簡化版本,以確保相容性。
立即嘗試 Prolean!
文件準備和向量設計規則
- 為了雕刻目的,所有切割線都應該使用向量路徑而不是柵格圖像。
- 設計應包含兩個獨立的圖層,分別用於切割和雕刻操作。
- 系統接受 SVG、AI、DXF、DWG、EPS 和 PDF 格式的文件,並可匯出至… 雷射切割程序.
- 線條粗細應設定為極細(≈0.001 英吋/0.025 毫米)。
- 所有文件必須使用毫米或英吋作為測量單位。
- 設計應消除所有不必要的線條,以免在切割過程中產生重複切割。
- 設計時在進行接頭調整時需考慮切口尺寸。
- 設計應包含清晰的名稱和圖層標籤,並清楚標示「切割」和「雕刻」。
- 設計需要驗證其最小元件尺寸是否與所用材料的厚度相符。
- 使用不同雷射切割系統的使用者可以存取 PDF 和 SVG 模板版本,這些版本均可下載。
切割或雕刻圖案
激光切割
雷射切割製程是指切割雷射完全穿透材料,從而生產出各零件。切割模式允許使用者建立組件邊界和插槽,這些邊界和插槽可用作組裝組件。設計人員需要確保切割路徑保持連續,並保持設計元素之間的適當距離。加工過程中,密集的幾何圖案會導致熱量累積增加,進而可能導致壓克力材料變形。
激光雕刻
雷射雕刻的表面汽化過程以較低的功率實現其效果。此工藝最適用於製作裝飾文字和紋理,以及在雷射切割產品上添加序號。雕刻速度和深度取決於加工材料和所使用的雷射設備。向量檔案的雕刻過程使用細筆畫路徑,而光柵雕刻則透過來回掃描的方式進行,類似於印表機。這兩種技術的結合使用戶能夠在設計中實現專業級的對比效果。
生產與成本
客製化雷射切割服務的定價是基於材料面積和切割作業時間。向量檔案的複雜程度決定了機器的運行時間,因為它取決於節點數量、路徑長度和所需的切割次數。優化零件排列、採用高效的排版技術以及減少重複線條有助於降低成本並最大限度地減少材料浪費。
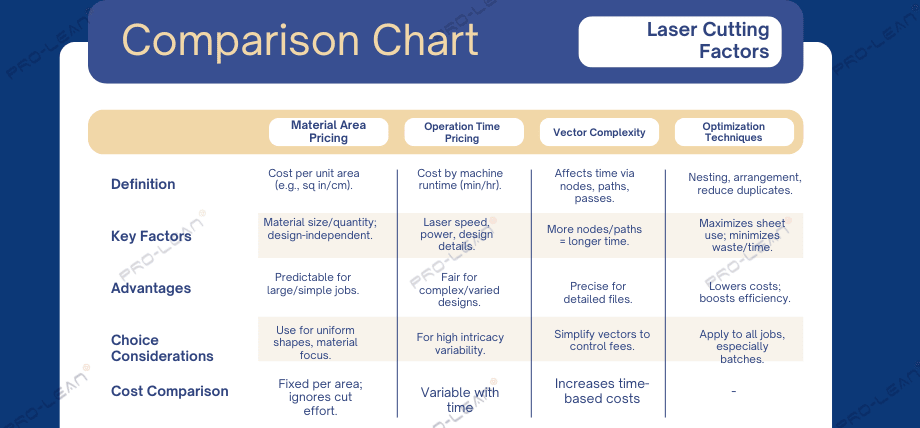
雷射切割成本取決於材料面積、機器運行時間、向量複雜度和最佳化程度。
0 個評論