
在對鋁製零件進行表面處理時,經常會遇到陽極氧化和鋁化處理這兩種選擇。鋁化處理和陽極處理都能有效保護鋁材免受腐蝕,並且可以取代油漆。儘管兩者俱有相似的功能,但本質上卻有所不同。
Alodine 是一種 鉻酸鹽轉化膜 陽極氧化是一種電化學過程,而化學過程則不然。在選擇陽極氧化表面處理或鋁酸鹽塗層時,應根據功能性、導電性和零件應用條件來決定。
什麼是Alodine?鉻酸鹽轉化膜詳解
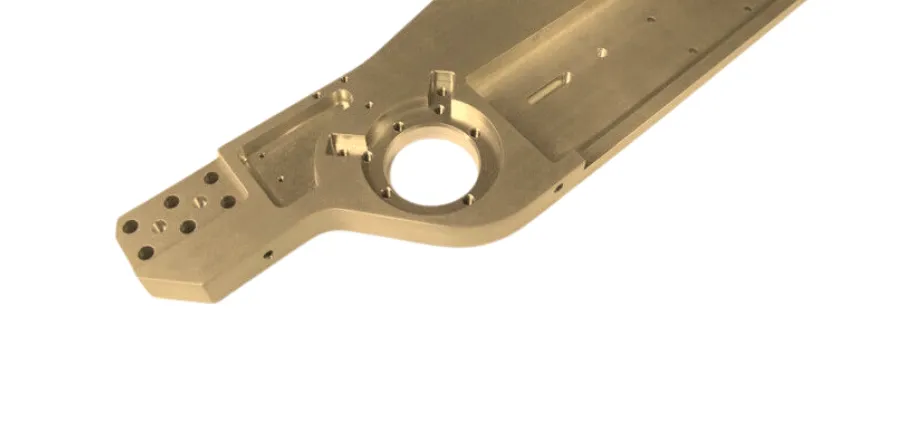
精密CNC加工零件
Alodine 只是鉻酸鹽轉化膜的註冊商標名稱。鉻酸鹽轉化膜有許多別名,例如化學膜、銥酸鹽膜和邦德膜。與電鍍不同,Alodine 不會在鋁表面沉積單獨的材料。它是透過化學反應將鋁的外層轉化為鉻酸鹽化合物而形成的。
這就是你看到的最終效果:一層薄薄的保護膜,它成為金屬的一部分,而不是覆蓋在金屬表面,這也是化學過程如此重要的原因。 I 型 Alodine 使用六價鉻,具有最佳的耐腐蝕性,但受到 RoHS 等一些環境標準和安全法規的限制。
II 型 Alodine 使用三價鉻 (Cr3+),更符合環保要求,是航空航天應用在有法規要求時的更佳選擇。
鋁表面陽極氧化製程的工作原理
- 使用脫脂劑清除所有油脂、金屬碎屑或油污。加工後,鋁製零件上可能殘留冷卻液和油污,需先用溶劑型清潔劑清洗,再用水沖洗乾淨。
- 蝕刻鋁材可以去除鋁材表面自然形成的氧化層,從而露出鋁材本身。這對於塗層與裸露鋁材表面的附著至關重要。
- 塗抹後沖洗零件非常重要,可以終止化學反應並去除任何殘留物。
- 沖洗後,將零件在空氣中或低溫烤箱中乾燥,以便讓醛塗層固化。
鋁酸鹽塗層的優點
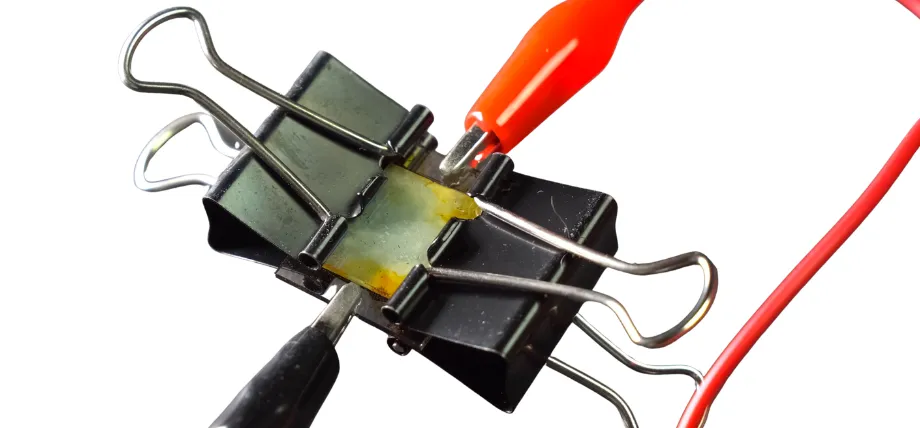
電導率測試裝置
- 耐腐蝕性能: 鋁酸鋁的耐腐蝕性比未經處理的鋁高出20倍。這通常足以滿足大多數室內和溫和的室外環境的需求。
- 電導率: 如果您將鋁製零件用於電氣應用,透過鋁酸鹽塗層保持其導電性是有益的,因為表面電阻率不會發生顯著變化。這使得鋁酸鹽塗層適用於任何電磁幹擾屏蔽外殼和連接點。
- 繪畫: 如果您想在加工後對鋁製零件進行噴漆,在噴漆前使用鋁酸鹽塗層可以提高油漆附著力,並且該塗層可以起到底漆的作用。在航空航太鋁製零件中,通常會在噴漆前使用鋁酸鹽塗層。
- 無尺寸變化: 鋁酸鹽塗層厚度小於微米級,且對零件尺寸無明顯影響。這些塗層可滿足標準零件公差要求,適用於螺紋孔、過盈配合和密封表面。
- 低成本: 由於陽極氧化是一種化學工藝,因此無需像陽極氧化那樣使用專門的電氣設備。這降低了成本,並使塗層流程更加快速簡便。您可以輕鬆地將陽極氧化塗層擴展到數千個零件,而無需了解複雜的電氣技術和電壓設定。
鋁酸鹽塗層的缺點
- 有限的耐磨性: 陽極氧化塗層很薄,耐磨性差。因此,如果您的零件會移動並與其他物體接觸,塗層很容易剝落,任何滑動接觸都會比陽極氧化層更快地磨損鋁材。
- 惡劣環境: Alodine不適用於海洋環境、高濕度環境、腐蝕性環境。 Alodine不提供長期防護,但加上面漆可延長其使用壽命。
- 環境風險: I 型塗層含有 CR6+,這是一種受 RoHS 和 REACH 法規管制的物質。
什麼是陽極氧化?電化學過程
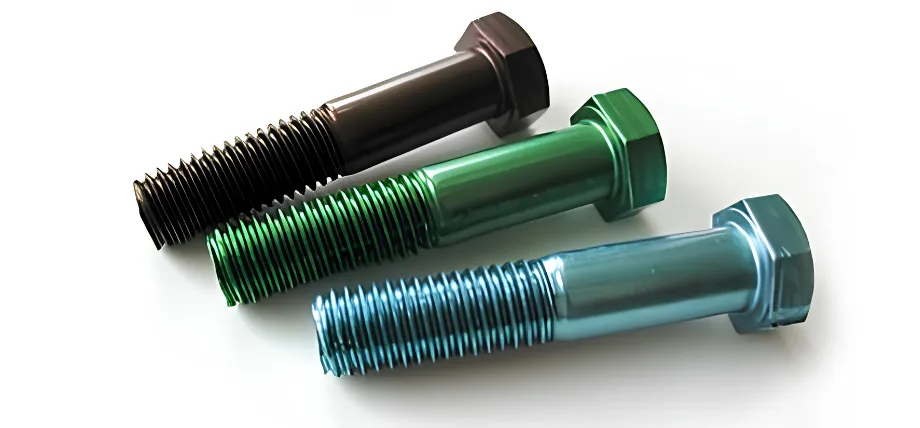
陽極處理彩色工業螺栓
陽極氧化是一種電化學工藝,它在鋁表面生長一層厚厚的氧化鋁(Al₂O₃)層。這種生長不是向內,而是向外,增加零件的厚度。 陽極處理與鋁化處理不同,因為它利用電流驅動氧化(表面層)使其成為鋁的一部分,而不是在鋁表面形成塗層。
陽極處理的表面類似陶瓷,其硬度遠高於下方的裸鋁。與陽極氧化處理相比,陽極氧化處理的另一個關鍵區別在於其表面具有多孔性,這意味著染料可以在密封前滲入微小的孔隙中,從而使著色效果更加持久。
分步陽極氧化工藝
- 預處理: 陽極氧化製程的第一步是使用鹼性或酸性溶液清潔、脫脂和蝕刻鋁零件,以去除氧化層並獲得均勻的表面厚度。
- 電解槽: 電解過程開始時,將鋁製零件浸入電解液中。 I型陽極氧化可使用鉻酸,II型陽極氧化可使用硫酸。
- 氧化層: 當浸沒式陽極部分通電時,液態電解質中的氧離子會移動到鋁表面,反應生成氧化鋁。氧化物會向金屬內部生長,並向外擴展覆蓋原有表面。
- 染色(如有需要): 你可以用染料為陽極氧化表面著色,染料會滲入氧化物孔隙中,然後進行密封。
- 密封: 密封過程需要使用熱的去離子水或醋酸鎳溶液。密封會將氧化鋁表面的薄層轉化為…
陽極處理類型:I型、II型和III型
| 類型 | 電解液 | 厚度 | 硬度 | 主要用途 |
| I 型(鉻) | 鉻酸 | 0.5 – 2.5 微米 | 中度 | 航空航太領域對疲勞敏感的零件;尺寸變化極小 |
| II 型(硫酸) | 68-70°F 的硫酸 | 5 – 25 微米 | 中度 | 一般領域:建築、消費性電子產品、汽車裝飾 |
| III型(硬質陽極氧化) | 硫酸溫度為 34-36°F,電流較高 | 25 – 100 微米 | 60-70 HRC | 重度磨損:液壓元件、活塞、工業工具、軍用硬體 |
立即嘗試 Prolean!
9 個不同之處:Alodine 與 Anodize
1。 處理
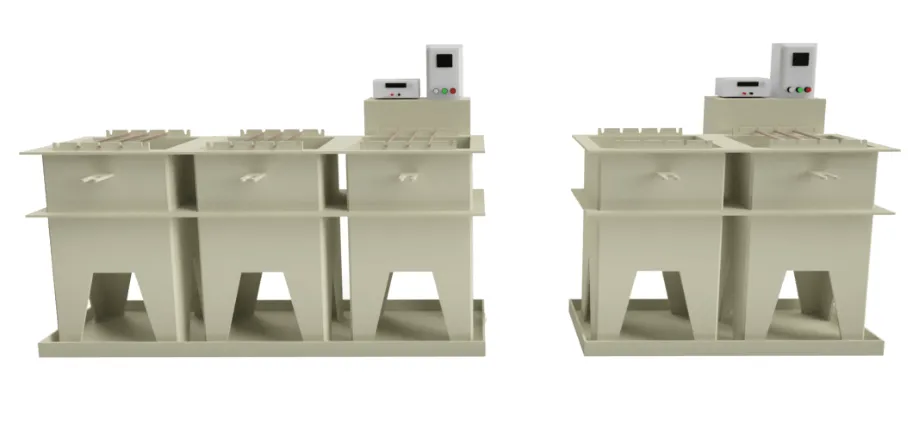 工業化學浸泡槽
鋁化處理是一種化學工藝,將零件塗覆上鉻酸鹽溶液,該溶液與鋁表面發生反應。此製程無需電流或電解液槽。陽極氧化是一種電化學工藝,將鋁零件作為陽極連接到直流電路中,浸入酸性電解液中,電流通過後,塗層在基材上生長。
2.塗層厚度
鋁酸陽極氧化會在零件表面形成一層厚度為 0.025 至 0.1 微米的薄膜。這不會增加零件的長度或尺寸,因此螺紋特徵不受影響。鋁酸陽極氧化可用於加工間隙孔和過盈配合。陽極氧化會形成一層氧化層,其厚度範圍為 5 微米至 100 微米甚至更厚,取決於電流和電解液。因此,對於某些關鍵特徵,螺紋特徵和孔需要進行預先加工補償。
3. 電導率
如果您的零件需要具備電氣功能,陽極氧化膜可以保持導電性,因為膜層太薄,無法形成連續的絕緣屏障。氧化鋁是陶瓷,具有絕緣性,因此為了確保電氣功能,您可能需要在陽極氧化過程之前對觸點進行遮蔽。
III型硬質陽極氧化處理具有良好的電絕緣性,其介電擊穿電壓為每密耳塗層厚度400至600伏特。這項特性使其適用於機械加工零件的電氣隔離。
4、耐腐蝕
陽極氧化和鋁化處理都能提高耐腐蝕性。與陽極氧化表面相比,鋁化膜較薄且質地較軟,在劇烈磨損和機械負荷下容易失效。 III型陽極氧化塗層緻密,能形成穩定的氧化物屏障,可抵抗鹽霧、潮濕、紫外線和化學物質的侵蝕。陽極氧化的優勢遠不止於此。 鋁酸鋁塗層 在耐腐蝕性方面。
根據 MIL-DTL05541 1A 級中性噴塗試驗,醛化塗層必須至少通過 168 小時的試驗,一些精心塗覆的鍛造合金在受控條件下可以超過 336 小時。
根據 ASTM 標準,II 型陽極氧化處理需要通過 336 小時的鹽霧試驗,而 III 型陽極氧化處理應超過 336 小時的鹽霧閾值。
5.耐磨性
鋁化處理幾乎沒有耐磨性。陽極處理的硬度可達70 HRC,與某些鋼合金相當,硬質陽極氧化是摩擦性鋁製零件(例如工業工具)的標準處理方法。
未經處理的鋁材在洛氏硬度C標尺上的硬度約為15HRC。 III型陽極處理可使其硬度提升至70HRC,表面硬度提高了四倍。這使得陽極氧化成為一種經濟高效的耐磨處理方法。
6. 油漆附著力
鋁酸鹽塗層因其優異的塗料附著力而成為一種流行的表面處理過程。鉻酸鹽表面能為面漆提供化學鍵結。在航空航太領域,鋁酸鹽塗層應用廣泛,因為它能提高鋁材表面整個塗裝系統的耐久性。陽極氧化也能提供良好的附著力,但密封後,陽極氧化對塗料附著力的提升效果微乎其微。
7。 成本
從價格、所需設備、能源消耗和處理時間等方面考慮,鋁酸鹽處理是一種更經濟的選擇。它無需穩壓器和大型電解槽,而且可以透過噴塗完成。相較之下,陽極氧化則需要更大的投資,例如專用槽、溫控液體以及高產量生產所需的電力成本。
II 型陽極處理的標準表面處理成本約為每英尺 0.5 至 2.00 美元,兩種表面處理均以批量方式進行,並有最低處理面積要求,以降低成本。 III 型陽極處理由於處理時間更長且需要更多電解液,因此成本會高得多。
8。 出現
陽極處理的表面呈透明至金黃色。它沒有顏色選擇,外觀主要取決於鋁合金的類型。陽極處理則能形成啞光至緞面的多孔表面,這些孔隙允許染色,從而擴展了陽極氧化處理的顏色範圍。
9. 零件尺寸變化
鋁化處理不會對零件尺寸造成可測量的變化。您的零件可以在最終加工後進行塗層處理,簡化製造流程。然而,陽極氧化處理會增加高達 100 微米的厚度,因為氧化物是從原始表面生長出來的。如果您選擇陽極處理,則需要重新調整零件尺寸以補償增加的厚度。
應用差異
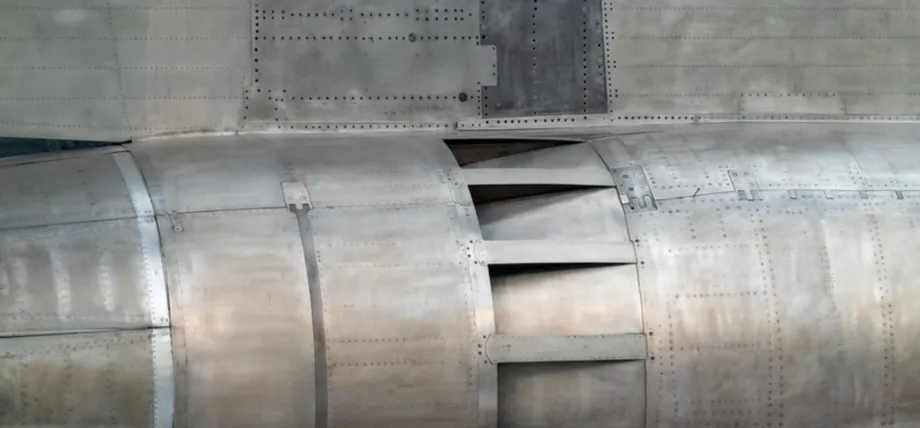
鉚接式飛機機身段
|
行業 |
阿洛丁 |
陽極電鍍 |
|
航太 |
適用於對導電性和漆膜黏合性要求較高的結構面板和支架。符合 MIL-DTL05541 標準。 |
用於耐磨的液壓接頭和非結構性外殼 |
|
軍工 |
用於電氣接觸的射頻幹擾屏蔽外殼 |
光學瞄準鏡支架、設備,當您需要耐磨性和耐用性時 |
|
顯示器與電子產品 |
當需要接地和電氣連續性時,會使用PCB安裝板。 |
在消費性電子產品中,絕緣表面可以防止短路。 |
|
船舶與航海設備 |
極短的防腐蝕保護期 |
採用 II 型陽極氧化表面處理進行防潮密封的配件、甲板五金件和組件。 |
客製化陽極處理服務
Proleantech提供客製化陽極處理服務和專業服務 碘化物服務無論是用於高磨損和耐刮擦應用的 II 型還是 III 型硬質陽極氧化處理,Proleantech 都能提供客製化陽極氧化服務。我們嚴格按照您的規格要求進行生產,從第一件樣品開始,我們就確保合金成分、厚度、顏色和軍用標準完全匹配。
獲得快速週轉時間、快速報價,最重要的是,透過可追溯性文件確保批次品質的一致性。
請求 免費報價 今天!
結語
選擇陽極氧化或鋁酸鹽塗層主要取決於三個因素:零件功能、導電性和大批量零件的預算。如果需要保持導電性,鋁酸鹽塗層是首選;而陽極氧化則更適合需要耐腐蝕性、耐磨性和長期顏色穩定性的場合。
你的文章對我幫助很大,請問還有相關的內容嗎? 謝謝!
你好,布斯坎。你可能會喜歡這個; https://proleantech.com/anodized-aluminum-colors/