
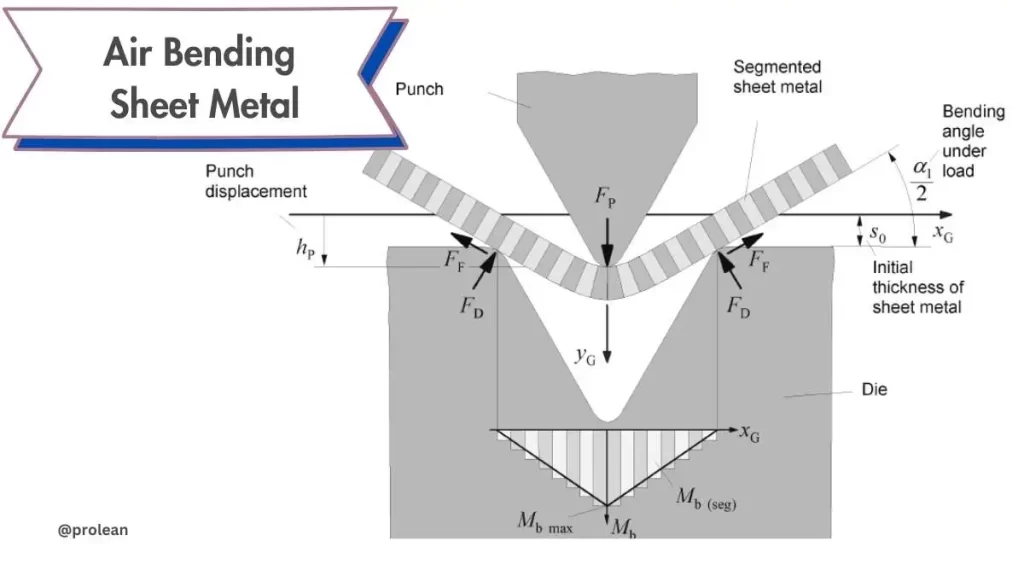
空氣彎曲金屬板材 被認為是當今鈑金車間中最受歡迎的折彎工藝。在此過程中,模具和沖頭尖端僅在邊緣接觸工件。沖頭越過模具頂部邊緣進入 V 形開口,而不與底部接觸。模具的 V 形開口比所需的工件角度更深,以過度彎曲材料並抵消回彈。
此外,在進行全空氣彎曲時通常會使用銳角工具。對於部分空氣彎曲,通常使用 90° 或 88° 工具。最近,推出了 75° 模具,允許完全空氣彎曲,而不受鋒利沖頭的限制。新工具不同於使用刀狀模具的傳統銳沖頭。
在本文中,我們將主要關注空氣彎曲金屬板材、其優點和比較技術。
什麼是空氣彎曲鈑金?
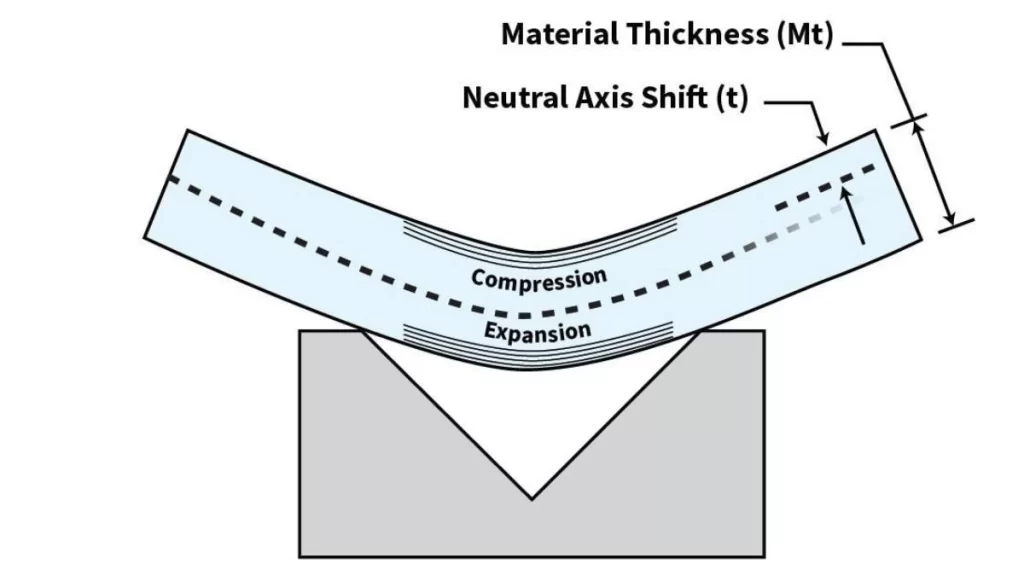
氣彎
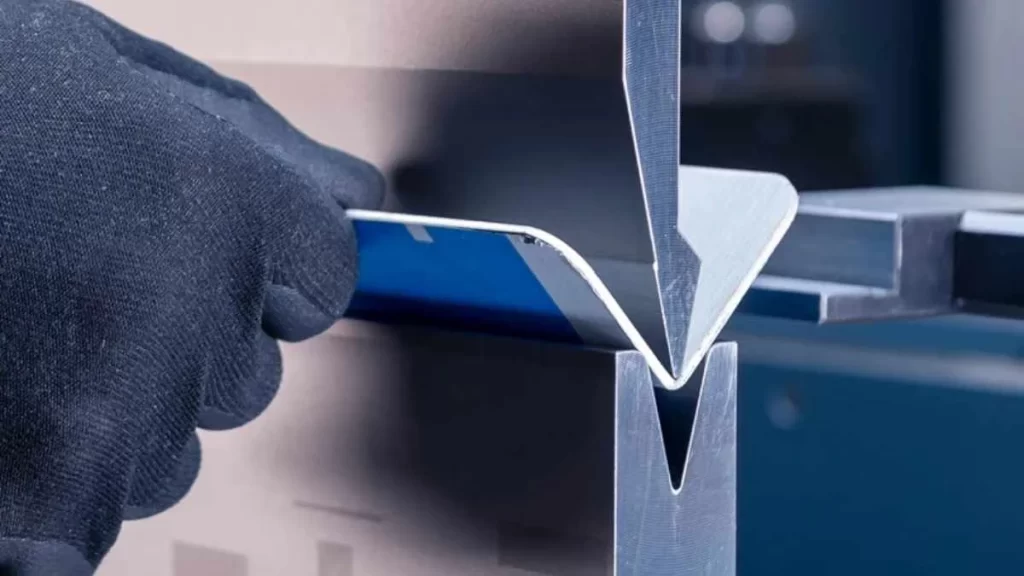
空氣彎曲是一種有效的金屬成形技術。這個過程涉及三個接觸點:沖頭尖端和模具的外邊緣。上模將金屬板壓入下模的 V 形槽中,而不與模座接觸。因此,彎曲角度取決於 V 形開口的穿透深度。
空氣彎曲金屬板材使製造商能夠在不同的材料、半徑和角度上使用相同的模具。調整可能會因沖頭設計及其穿透程度而異。空氣彎曲很受歡迎,因為它具有靈活性,即使使用 CNC 控制的折彎機也能實現高精度。該技術減少了材料回彈等因素,使其成為現代鈑金車間的首選工藝流程。
基於上述所有原因,空氣彎曲金屬板材是當前金屬製造行業中形成多個角度的快速方法,因為工具更換需要在幾個週期後完成。
立即嘗試 Prolean!
空氣彎曲鈑金的作用?
空氣彎曲有助於形成折彎機操作過程中所需的特定角度。它用於將金屬板彎曲成直角和其用途所需的特定形狀。但這種成功在很大程度上依賴現代設備。使用舊的折彎機,誤差範圍更高。
在空氣彎曲中,調整柱塞的深度非常重要。為了獲得準確的結果,操作員往往會做出材料的回彈和沖孔深度。數控工具機可以自動設定彎曲半徑和回彈控制。這個過程通常可以更好地控制彎曲力和最終尺寸;因此,非常適合實現一致性。
空氣彎曲金屬板材的關鍵零件
空氣彎曲涉及的組件協同工作,對金屬板材進行精確成型。
沖壓和模具
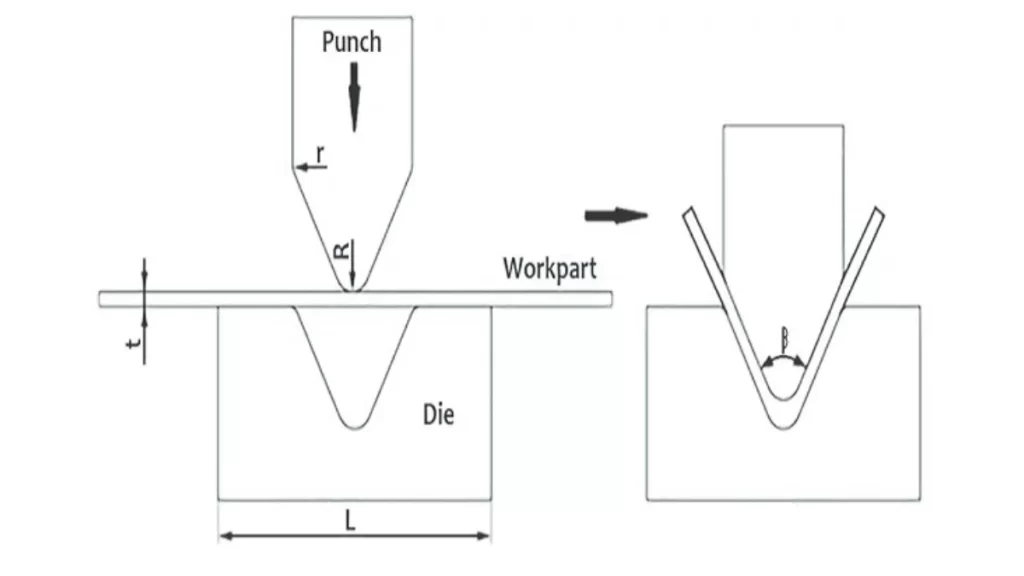
彎曲模具和沖頭
沖頭和凹模構成了空氣彎曲的基礎。沖頭施加向下的力用於彎曲,凹模具有用於彎曲的V形腔。例如,在汽車工業中,它用於為底盤零件提供特定的角度和尺寸。
氣隙
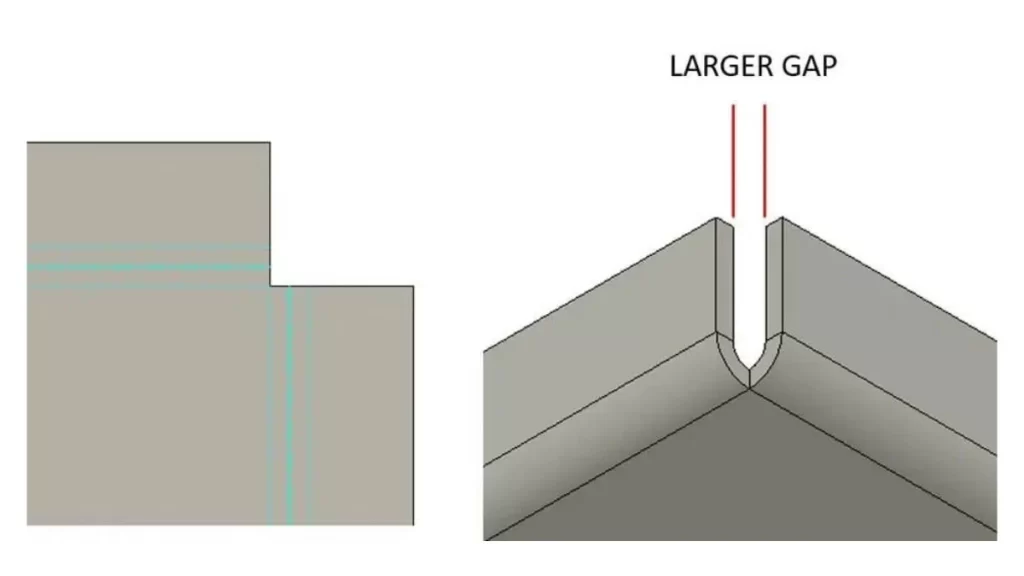
彎曲時的氣隙
空氣彎曲是從金屬板到模具頂部的距離。此氣隙使材料稍微不符合模具形狀,從而提供更大的靈活性。例如,在製造金屬環時,公司可以在單一模具設定中創建不同角度的支架,從而提高效率並降低模具成本。
何時使用空氣彎曲金屬板材?
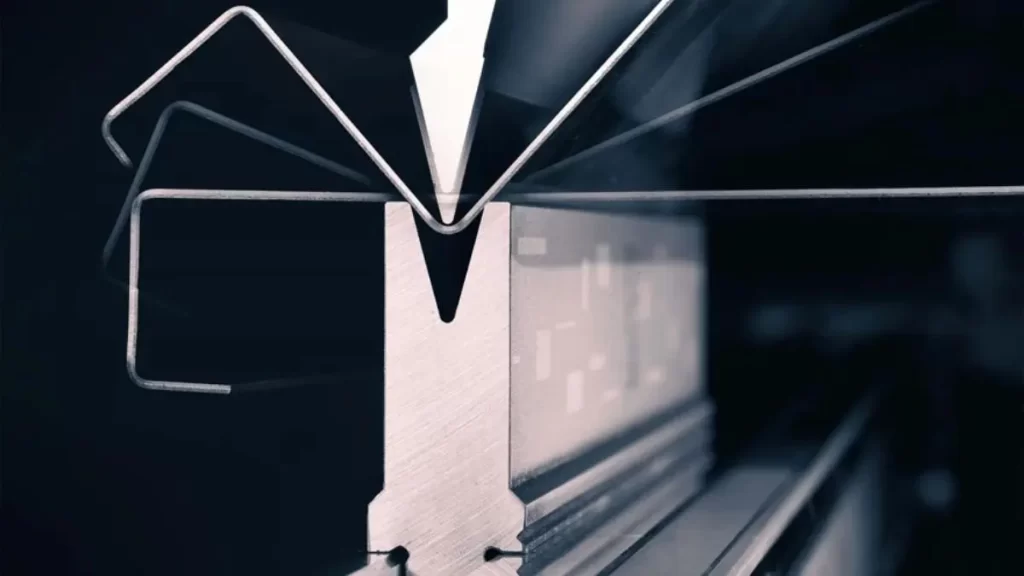
具有多個彎曲角度的空氣彎曲
- 當您的設計需要多個彎曲角度時。
- 當您需要在不同角度工作而不使用不同工具時。
- 當需要控制彎曲半徑時。
- 當應用 CNC 控制器來最小化回彈補償。
- 連接具有不同結構類型的多個零件時。
- 當較低的彎曲力達到最大時。
- 當總體目標是最大限度地減少模具成本和頻繁的維護問題時,您可以使用空氣彎曲。
空氣彎曲製程如何進行?
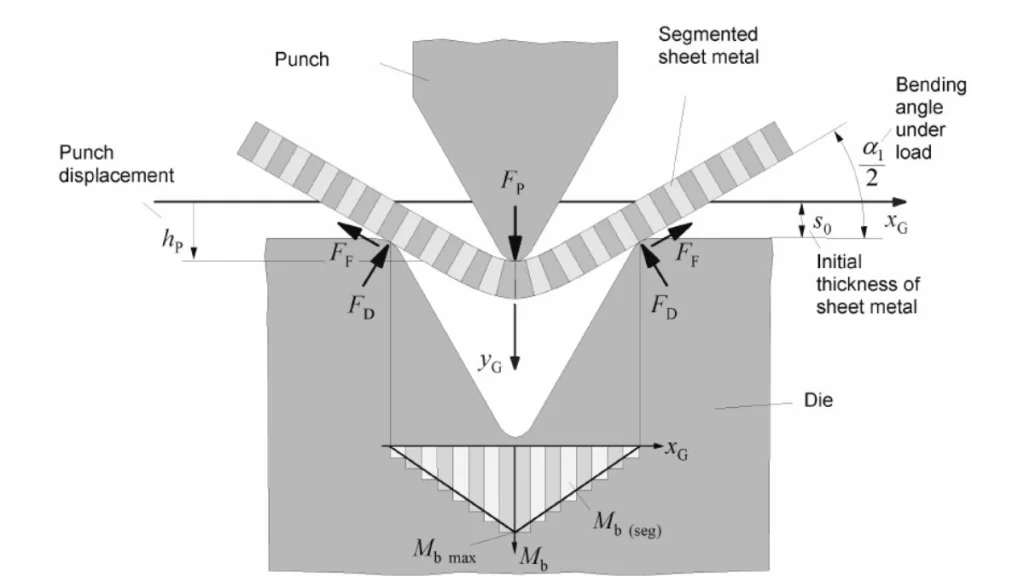
空氣彎曲工藝
空運 鈑金折彎 以受控方式使用力來形成金屬板。對準鑽井系統的過程取決於微調以獲得正確的角度。以下是金屬板材空氣彎曲的逐步過程。
- 模具準備
過程從選擇正確的模具開始。上沖頭通常較窄,而下模則有 V 形或 U 形凹槽。所選的模具取決於材料類型、厚度、片材角度和 彎曲類型,需要形成。
- 放置金屬板
然後將金屬板正確放置在底部模具上。它停留在位於上沖頭下方的凹槽中,以精確彎曲工件。
- 施加壓力
頂部沖頭下降,將板材壓入凹槽。在晶片的橫截面圖中,它不會接觸晶片的底部。它與模座間隔一定距離,由金屬製成。
- 形成彎曲
它透過沖頭在金屬板上施加的壓力形成電弧。彎曲角度是沖頭深度、下模形狀和板材厚度的函數。壓製成型時,上模的壓力作用在材料上,但不直接接觸。
- 釋放材料
達到所需的彎曲角度後,沖頭再次回覆或向後移動。現在提取彎曲的金屬以進行評估和進一步利用。
- 評估和調整
操作員在工作過程中檢查形成的角度。如果由於某種原因沖頭壓力或下降深度不夠,則進行更改以獲得所需的結果。
空氣彎曲的內半徑是如何控制的?
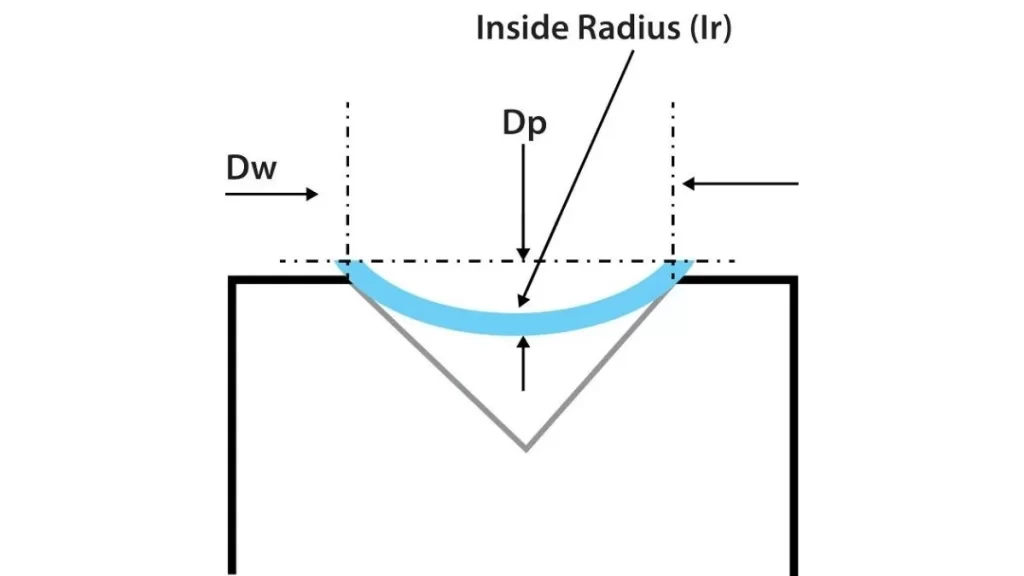
半徑內形成的空氣
然而,在空氣彎曲金屬板材時,沖頭尖端不會在工件上產生壓痕。相反,彎曲的內半徑取決於底部模具中製成的 V 形開口的尺寸。 V 形開口的尺寸越大,半徑越大。但透過更換底部模具,操作員可以控制彎曲半徑,無論材料及其厚度如何。
工藝彈性具有兩個優點:
- 糾錯: 透過對晶片進行相應的調整,可以輕鬆修正小的佈局錯誤。
- 設計品種: 不同的創意設計可以有不同的半徑,這取決於操作員。
成品的內半徑與沖頭尖端尺寸不一樣。為了實現與沖頭尖端相等的半徑,必須將尖端壓入材料中 - 稱為 底部彎曲。空氣彎曲的特徵是三個接觸點:沖頭尖端和周邊模具邊緣。
立即嘗試 Prolean!
什麼是底部彎曲?
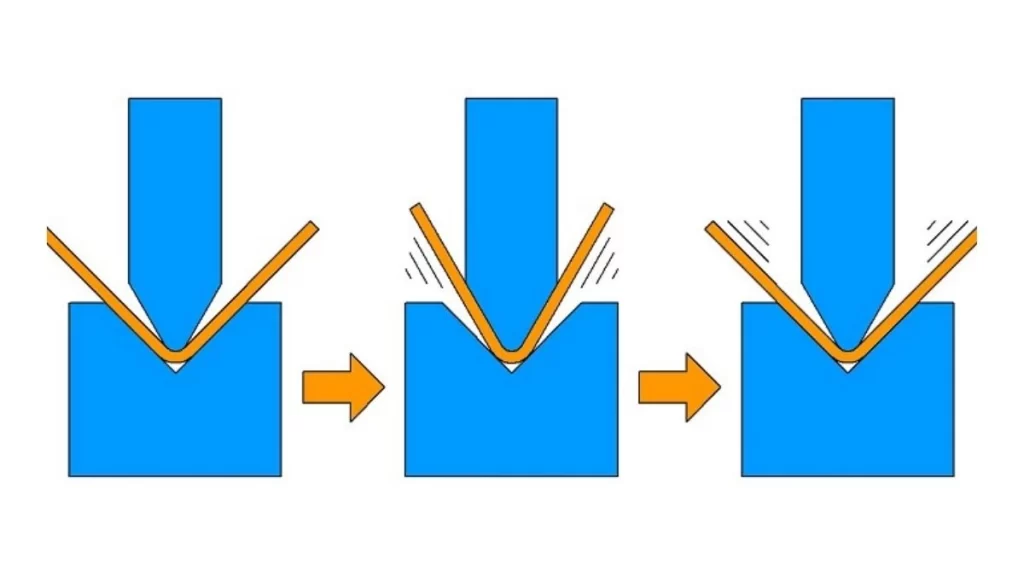
底部彎曲
模彎,又稱底彎。這是將金屬板成型為所需設計的最古老的工藝之一。此動作與沖壓類似,但沖頭會推動材料(獲得更多關於 彎曲鋁)從上方進入模具,對工件施加力,而模具則從下方施加力。沖頭和沖模本質上是在將金屬切割成所需形式或形狀的過程中緊密配合的。
與空氣彎曲不同,底部彎曲依靠模具輪廓來形成彎曲。由於角度和模具表面在金屬上呈鏡像,因此該過程產生了良好的結果。該方法比其他傳統方法產生更小的回彈。底部彎曲金屬板材非常適合需要均勻性的應用,因此通常用於高精度行業。
何時使用底部彎曲?
無痕底部彎曲
底部彎曲或觸底是精確的折彎機操作。它涉及擠壓模具底部附近的材料,使其與模具側面接觸。在鑄造時金屬會變形,底部彎曲僅使金屬彎曲而不使其變形。該技術也比空氣彎曲相對更準確,並提供更好的回彈。但不同角度的刀具交換率。
大批量生產
因此,底部彎曲最適合大型生產作業。在處理僅需要一次彎曲操作的單一類型零件時,它的性能更勝一籌。這種方法可以確保快速獲得結果,尤其是對於快速循環的機械折彎機。
較舊且不太準確的折彎機
底部彎曲對於精度較低的早期折彎機型號來說是理想的選擇。此類機器對於沖頭的可重複定位可能具有挑戰性。底部彎曲透過使材料符合材料的沖頭和凹模角度來進行補償。即使使用可用的設備,這也有助於保持一致的結果。
當精準度和可重複性在鈑金製造過程中至關重要時,打底技術是完美的。
空氣彎曲與底部彎曲鈑金:主要區別
空氣彎曲與。底部彎曲
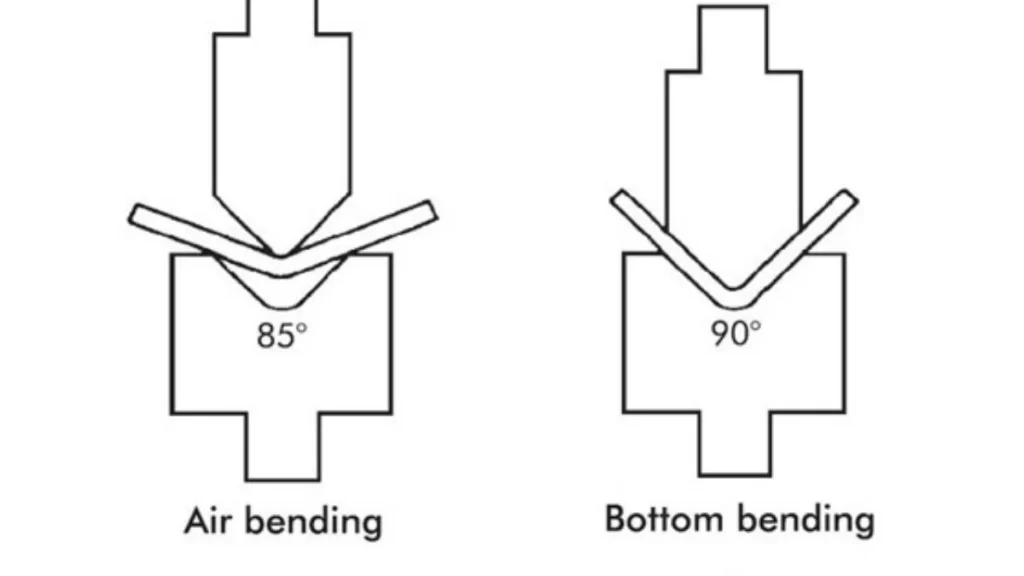
空氣彎曲和底彎是兩種常見的鈑金彎曲方法,均使用沖頭和模具,但其原理略有不同。在空氣彎曲中,材料並非完全貼合模具,而是模具底部保持開放狀態。 底部彎曲然而,迫使材料以高精度進入模具/型腔底部。因此,它消除了高回彈效應。
氣彎 相反,速度更快,對工具的要求也較低,因此在精度不是您主要關心的情況下是首選。另一方面,底部彎曲適用於需要高精度的情況,因為該方法可實現形狀的均勻性。儘管如此,底部彎曲需要針對每個角度使用特定的工具,同時會對設備造成更大的壓力,並可能導致更高的磨損和維護。
然而,這兩種方法都可以透過標準機械折彎機或數控折彎機來完成。空氣彎曲需要嚴格的角度公差,而底部彎曲則考慮到設備的缺陷,因為模具的形狀是由彎曲決定的。
空氣彎曲金屬板材與底部彎曲比較表
| 獨特之處 | 氣彎 | 底部彎曲 |
| 工具要求 | 單模具多角度 | 每個角度都需要獨特的模具 |
| 準確性 | ± 45' | ±15-30′ |
| 材料接觸 | 與模具部分接觸 | 與模具充分接觸 |
| 速度 | 速度更快,適合高彈性 | 慢點 |
| 價格 | 無需模具投資,零件價格更高 | 模具投資,零件價格更低 |
| 保養 | 設備壓力較小,維護量較少 | 壓力較高,設備磨損增加 |
| 最佳用例 | 角度靈活且精度較低的零件 | 精度要求嚴格的零件 |
空氣彎曲與壓印金屬板:快速比較
折彎機壓印
在鈑金成形中,有兩種基本技術,即空氣彎曲標誌和精壓,它們各有其優點和缺點。 Prolean Tech 採用各種彎曲技術,但根據材料特性、預期應用和所需結果進行選擇。
空氣彎曲鈑金的優點
- 空氣彎曲最適用於多種材料和厚度。
- 與其他技術相比,彎曲所需的力道更小。
- 該過程通常會導致更少的 工裝磨損 和撕裂。
- 空氣彎曲金屬板允許在彎曲後進行一些角度調整。
空氣彎曲金屬板材的缺點
- 材料可以恢復(彈回)其彎曲之前的形狀。
- 空氣彎曲是典型的 90 度彎曲的外殼和支架等應用的首選。回彈總是存在,但工程師必須知道如何解決它以獲得正確的測量結果。
壓印鈑金彎曲
鈑金壓印
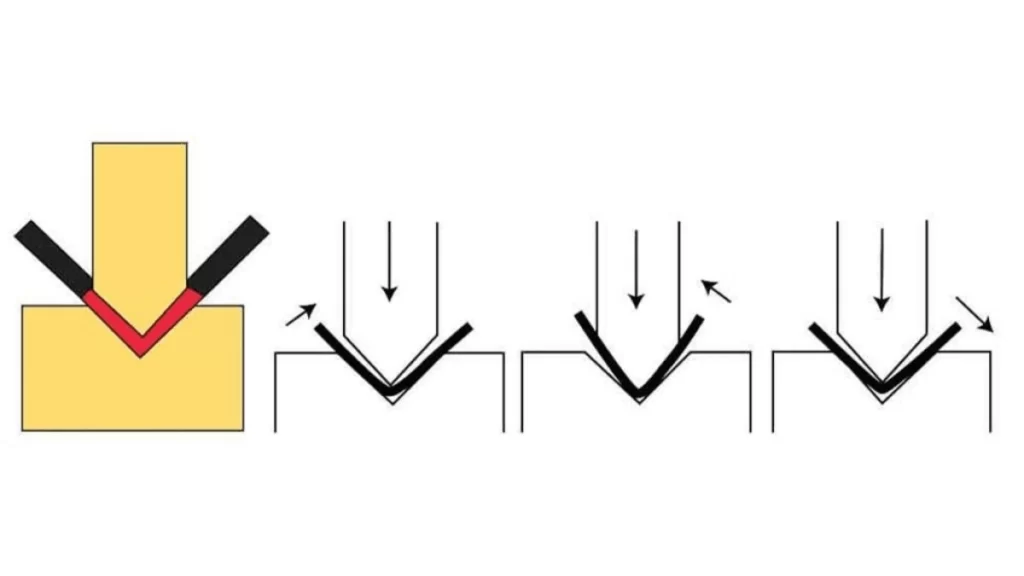
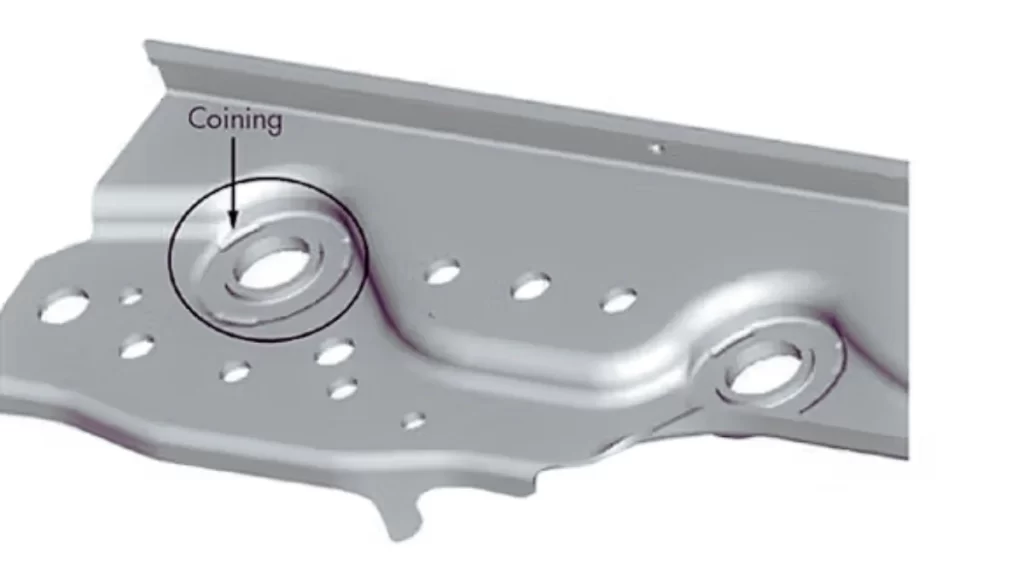
壓印是一種彎曲工藝,它對金屬板材和模具施加比空氣彎曲更大的壓力。此方法精度高,回彈極小。
鑄造的優點
- 它能產生精確的彎曲且回彈最小。
- 適用於準確、精密、緊公差應用
鑄造的缺點
- 對切割刀具提出更高的要求。
- 需要更大的體積和壓力,因此給機器增加了更多的壓力。
折彎機空氣彎曲所使用的材料
- 鋼(低碳鋼、不鏽鋼和高強度合金鋼): 这 彎曲不銹鋼 生產汽車零件、結構樑和支架。
- 鋁: 用於創建類似產品 飛機零件、熱交換器和外殼。
- 黃銅和紅銅: 產品: 電氣連接器、裝飾裝置、散熱器。
- 鈦和鎳合金: 產品:航空航太零件、醫療植入物、化學反應器。
立即嘗試 Prolean!
0 個評論