“可以肯定地说,如果没有钣金制造,一些行业甚至不会存在!这是几乎每个制造业的需求。让我们看看钣金焊接工艺的全部和最终目的。”
在金属加工中,钣金焊接是一项至关重要的工艺,涉及多种工艺。 焊接接头类型 焊接是指利用热、压力或两者结合的方式将两个或多个金属工件熔合在一起。焊接过程首先将金属工件表面加热至熔点。之后,熔化的金属在冷却过程中相互连接,形成牢固的接头。
在熔合过程中还使用了另一种称为填料的材料来填充基材内的间隙,以形成均匀的焊缝。这些填充材料可以是 他c步道、铝、铜、钎焊合金等
了解更多: 焊接与其他金属连接技术:综合比较
钣金焊接工艺方法
在深入探讨细节之前,我们先来了解一下电弧焊的基本原理。利用电弧热量作为焊缝热源的焊接方法称为电弧焊。该工艺使用两个电极:负极(母材)和正极(填充材料)。
根据熔化和连接所用能源的不同,钣金焊接方法有很多种。每种方法都有其自身的规格和局限性。让我们一起来了解一下!
金属惰性气体保护焊 (MIG)
气体保护金属极电弧焊(GMAW)也称为MIG焊。MIG焊工艺利用电弧熔化填充材料,将母材焊接在一起。保护气体(氩气和二氧化碳) MIG 焊接工具的一层可保护焊接区域免受周围大气污染。
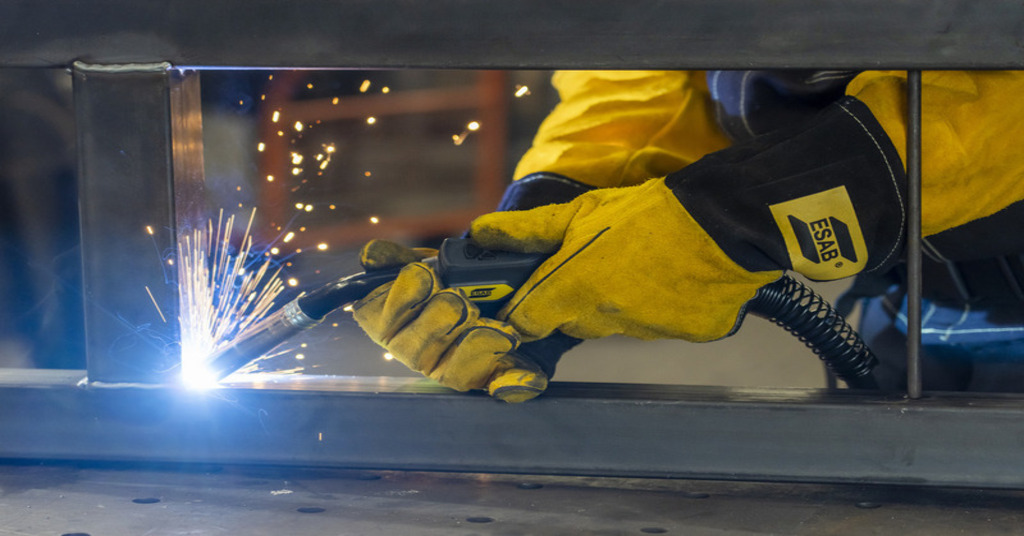
MIG焊接
MIG焊接适用于各种厚度的母材,且效率高、速度快、成本低。制造业、汽车业等行业日常焊接作业中广泛应用MIG焊接技术。
钨极惰性气体 (TIG) 焊接
这是一种电弧焊的变体,它使用非消耗性钨电极(填充焊丝)来产生完美的焊缝。与MIG焊接工艺类似,熔池也通过氦气或氩气等保护气体来防止外部污染。
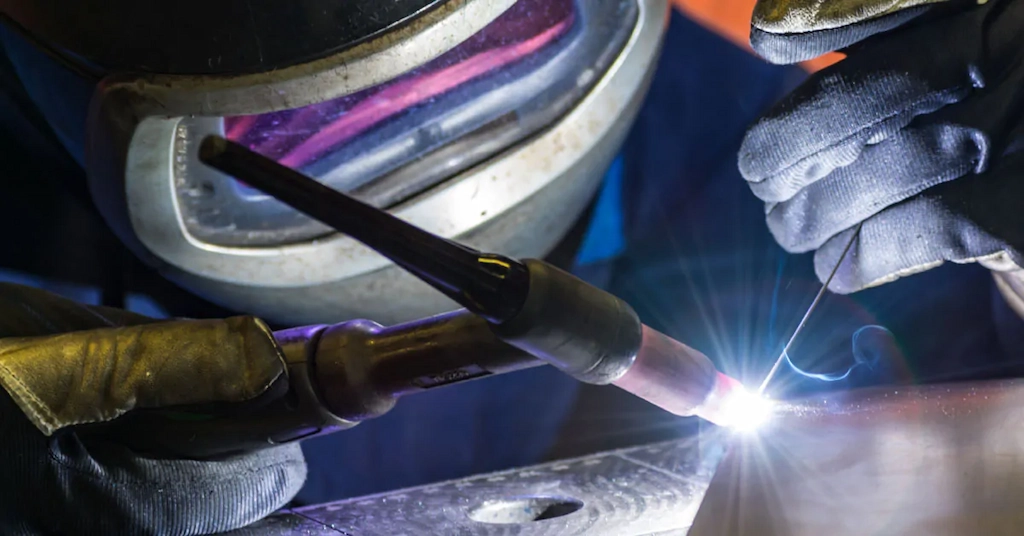
氩弧焊
TIG 焊接非常适合有色金属材料,例如铜、镍、镁、铝、钛和铬。航空航天工业正在使用 TIG 焊接来获得清洁、精细和高质量的焊缝。
等离子弧焊 (PAW)
PAW 几乎与 TIG 焊接相同,因为它使用钨材料。尽管如此,它使用的电弧很少,并放置电极来点燃焊接体。加压气体产生的等离子体使金属熔化,形成牢固的焊缝。
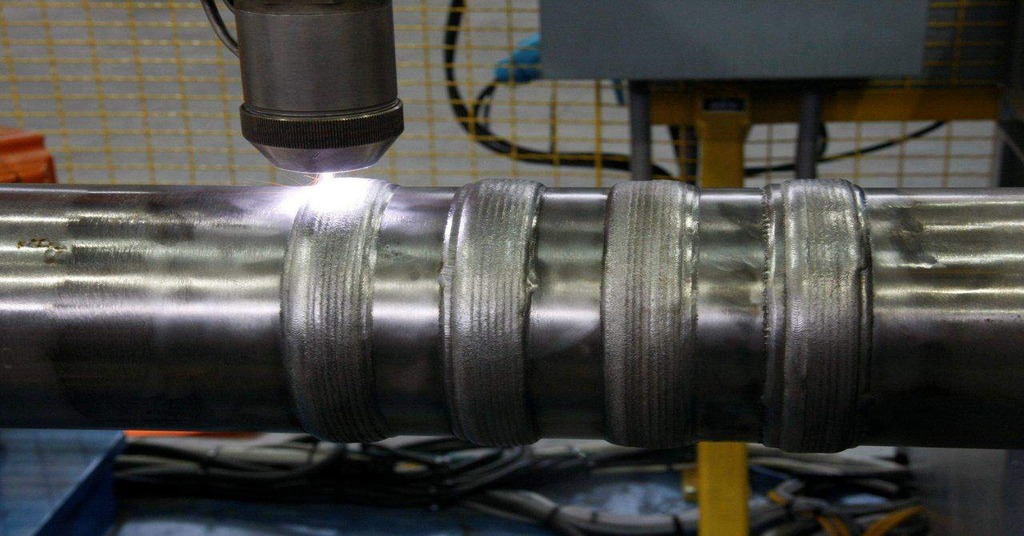
等离子弧焊
它需要更少的功率和快速焊接,使其适用于船舶、飞机和制造业。
激光和电子束焊接
顾名思义,集中的激光和高速电子束作为热源来熔化金属件。它比其他焊接方法相对更快,并且可以产生高度精细的焊缝。您还可以通过调整激光束的功率输出来控制焊接熔深。
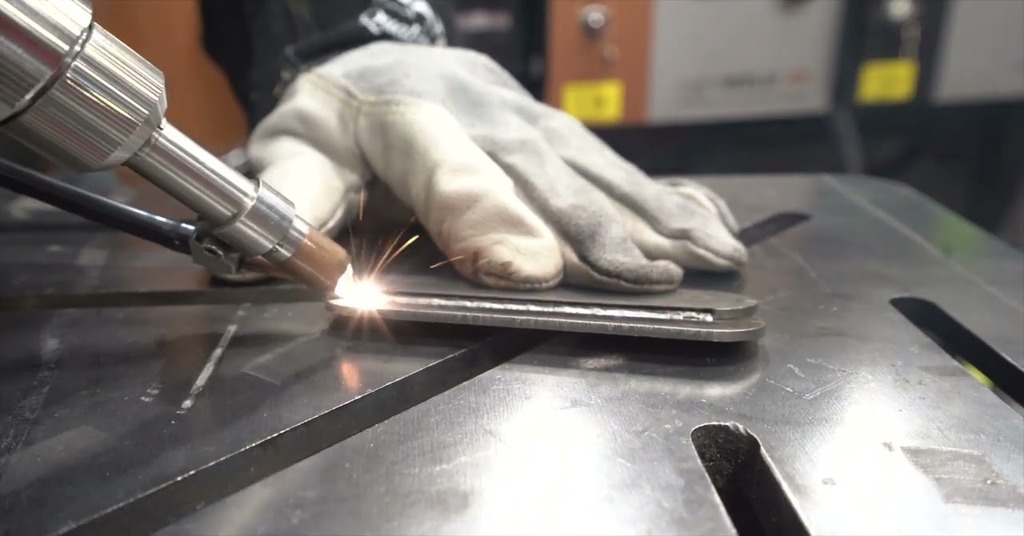
激光或电子束焊接
不锈钢、钛、铝和碳钢等材料都是合适的材料。 激光焊接在不同的行业中,它主要用于需要更深穿透力、高精度和最小热输入的作业。
气焊
气焊是最简单的焊接方法,它会注入一些气体来熔化金属板部件,金属板部件在熔化时又会熔化。通常它使用氧乙炔和氧气等气体。该方法非常经济,与其他焊接工艺不同,使用气体代替电力,并且适用于黑色金属和有色金属材料。 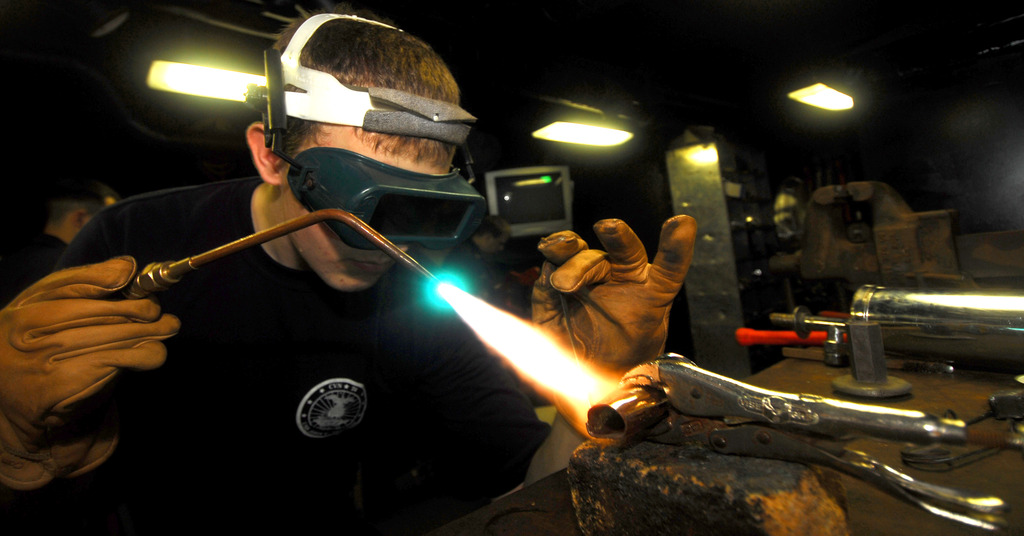
气焊
气焊还适用于细部件的焊接,例如螺栓、垫圈、螺母、弹簧和螺钉的焊接。
棒焊
这是一种昂贵的金属板焊接工艺,使用包裹在焊剂中的电极棒。不涉及任何类型的保护气体。然而,通过覆盖电极的焊剂的热量在焊缝上形成焊缝,可以避免污染。
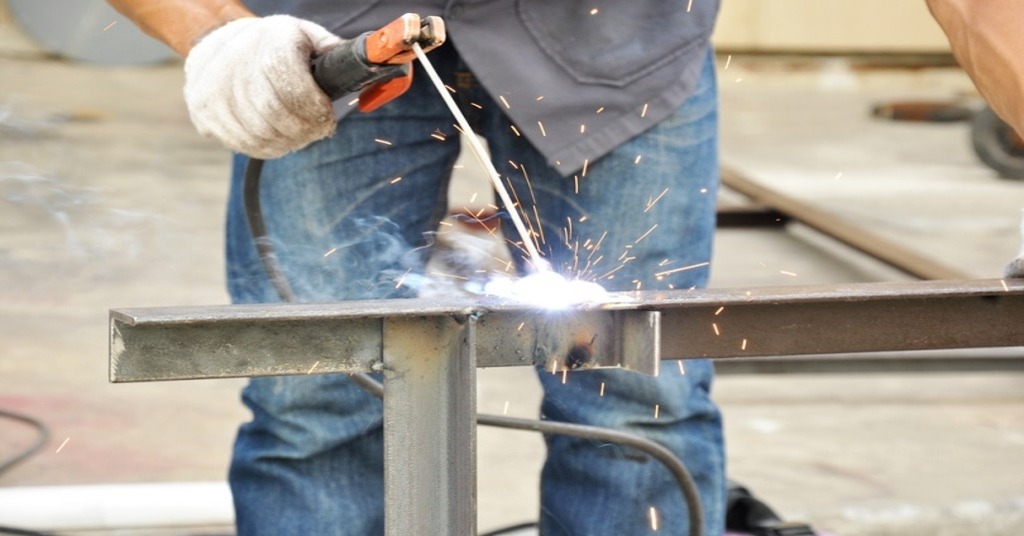
棒焊
钢和拱等硬金属是焊条焊接的合适选择,主要用于钢铁制造、建筑和造船行业。
经过彻底的 了解钣金焊接 工艺,现在我们应该根据我们使用的焊接类型将注意力转移到使用哪个表面上。
立即尝试 Prolean!
钣金焊接中使用的金属类型
在讨论了焊接方法之后,了解当今使用的常见金属类型非常重要。让我们来了解一下 金属焊接的优点 因为每种金属都有其独特的性能和用途。
表:用于板材焊接的金属、其特性和应用
| 金属制品 | 物业 |
公差 (±毫米) |
厚度(mm) | 焊接速度(英寸/分钟) | 应用 | 适用焊接类型 |
| 高强度钢 | 优异的强度、良好的成型性 | ±0.05至±0.15 | 0.8 - 6.0 | 6 - 12 | 汽车,结构 | 氩弧焊、熔化极惰性气体保护焊 |
| 铝 | 轻质、无磁、耐腐蚀 | ±0.1至±0.2 | 0.5 - 8.0 | 10 - 20 | 航空航天、汽车、电子、建筑 | 氩弧焊、气体 |
| 不锈钢 | 耐腐蚀、耐高温、抗拉强度高 | ±0.05至±0.1 | 0.5 - 4.0 | 8 - 15 | 食品加工、炊具、餐具、手术器械 | TIG、MIG、气体、激光或光束 |
| 铜 | 高导电率、高强度重量比 | ±0.02至±0.05 | 0.2 - 2.0 | 5 - 10 | 电气、电子 | 氩弧焊、气体 |
钣金焊接的表面考虑因素
为了获得完美的焊缝,选择正确且最佳的表面至关重要。下面是您经常遇到的四个表面。
- 垂直面
- 水平面
- 平坦的表面
- 顶面
垂直面
焊轴的姿势是直立面向焊工。在焊接过程中,熔融金属向下流动并堆积起来。因此,应控制熔体的流动,这可以通过将焊枪保持在以下角度来实现: 45°当电极位于熔池和火焰之间时,指向焊接位置。该表面适合焊条焊接。
水平面
在这种配置中,对于焊工来说,金属板看起来是水平的。该位置焊缝有角焊缝和坡口焊缝两种。
角焊缝:将一个金属件放置或固定在另一件金属件上,并提供热量,直至它们熔化,形成 L 形焊缝。角焊缝适用于所有表面位置。
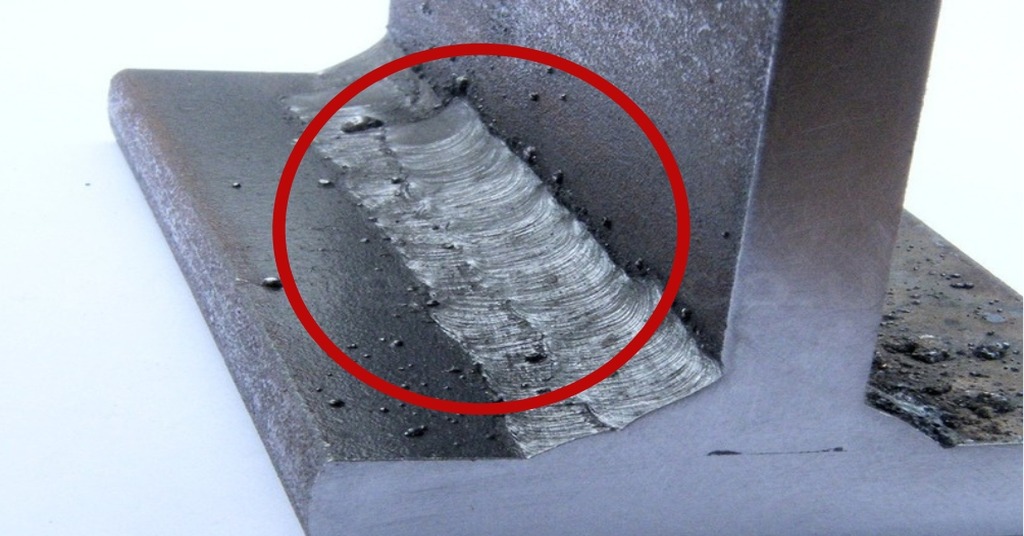
角焊缝
坡口焊缝:在坡口焊缝中,金属片以一定角度放置在彼此的顶部,当它们受到挤压时,产生的接缝看起来像一个树林。水平表面是坡口焊的合适选择。
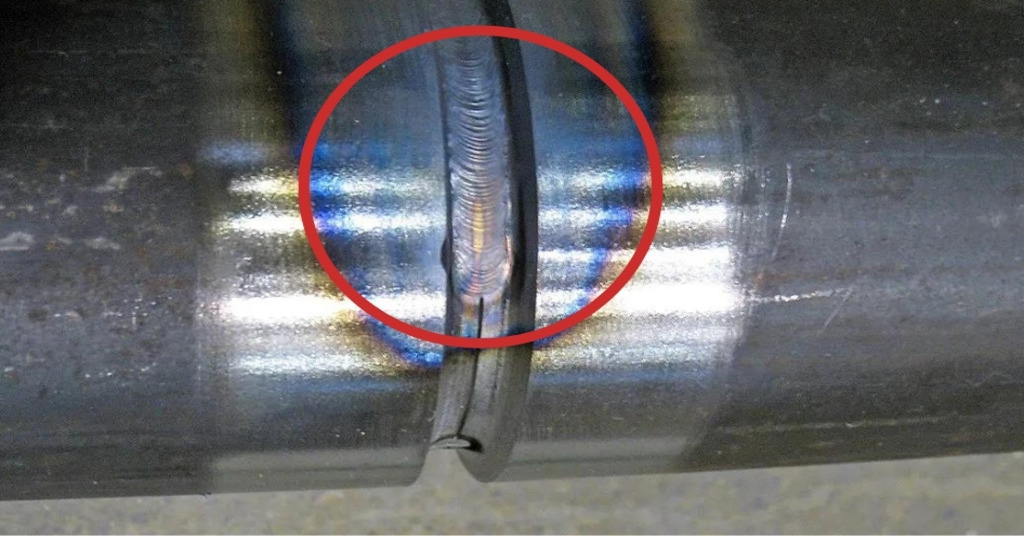
坡口焊缝
平坦的表面
在钣金焊接中,由于位置平坦,该表面似乎是最简单且最容易使用的表面。焊接从上表面进行,熔融絮凝物在重力的帮助下进行。最适合该表面的钣金焊接方法是 TIG 和 MIG。
顶面
最不方便和最困难的表面,因为焊接是在头顶上进行的,并且更有可能受到熔融金属滴的伤害。该表面多用于棒焊方法。在这个时代,由于风险,架空面积有限。
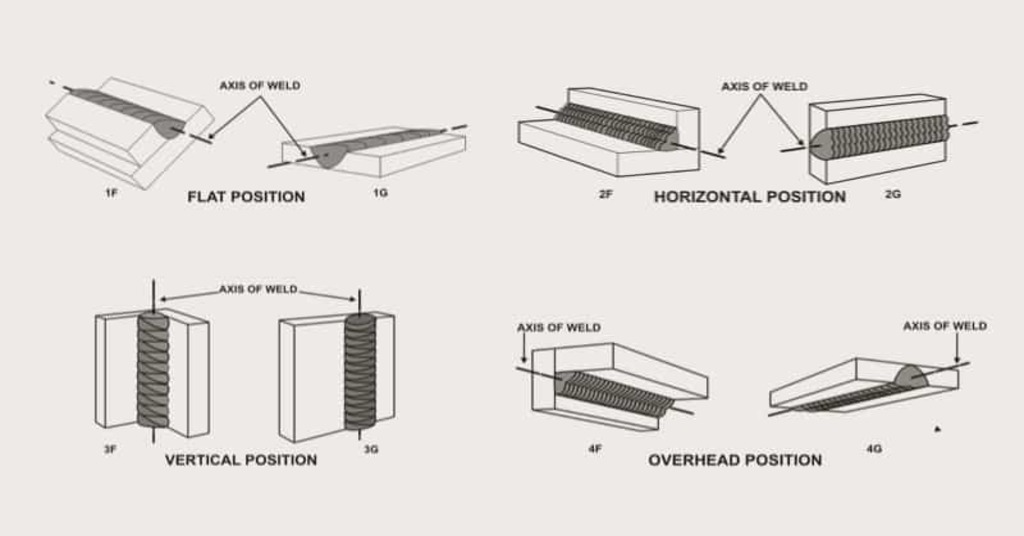
焊接位置
钣金焊接的额外技巧
在焊接过程中应注意一些技巧,以提高质量以满足最高标准的焊接。
- 使用适当的填充金属:
填充金属应具有耐腐蚀性、优异的接头强度且持久。始终使用稀释剂,其化学和物理性能与母材几乎相同。
- 采用正确的焊接方法:
根据所需的焊接质量和钣金厚度选择焊接工艺。对于薄材料选择 TIG 焊接,对于较薄的金属板选择 MIG 焊接。
- 青睐小线径:
它适用于各种焊接工艺。小焊丝易于处理,焊缝整齐,并且熔化所需的热量较少。通常,根据金属板材,建议直径范围在 0.0023 – 0.030 之间。
- 热输入调节:
焊接过程中对热量的控制和调节会影响产品的最终质量。加热不当会导致焊缝包覆和烧穿等缺陷。为了避免这种情况,需要注意以下事项: 焊接缺陷从最低到最高推荐加热范围 30 至 70 KJ/in(千焦/英寸焊缝)开始。
- 选择高氩基保护气:
与氧气不同,氩气不会与金属发生反应,这使其成为一种有益的保护气体,尤其是在以较高浓度混合时。
立即尝试 Prolean!
Prolean:您金属板材焊接的唯一选择
如果您渴望优质的钣金制造 普罗林 是您忠实的合作伙伴。从大型项目到复杂的设计,我们致力于在钣金制造行业提供广泛的专业服务,包括 焊接服务 这将满足您的需求。
作为值得信赖的合作伙伴,我们随时准备创新并将您的想法转化为艺术创作。此外,我们还确保快速的交货时间、合适的处理和无错误的结果。
总结
钣金焊接的最终目标是可靠 焊接服务 目的是创造一个干净、精致的成品。掌握正确的方法至关重要。 焊接技术在钣金加工行业,焊工的实践经验和精湛技艺至关重要。航空航天、造船、汽车和建筑等主要行业对这项服务都有需求。
从本文中,您可以深入了解从焊接方法到材料以及特定表面用途的重要技术细节。此外,奖励提示还为提高您的焊接技能提供了进一步的指导。
常见问题
Q1.哪种焊接方法适合薄金属?
要生产精致、精致的焊接零件,TIG 焊接是最适合薄金属板的方法。
Q2.可焊接的最薄材料范围是多少?
薄金属焊接需要在焊接过程中优化热量的技能。 TIG焊可以焊接0.8毫米厚度的金属板材。
Q3. MIG 焊铝应使用哪种电流?
对于 MIG 焊接,直流电效率更高、速度更快。虽然交流和直流都可以轻松使用。
Q4.焊接时公差和厚度有什么区别?
在金属焊接中,公差是指与指定尺寸或参数的允许偏差或变化。而厚度是材料两个表面之间的距离。通常以英寸 (in) 或毫米 (mm) 为单位进行测量。
Q5.钣金焊接时应采取哪些安全措施?
安全是安全焊接工件而不造成任何伤害的关键. 金属焊接所需的最常见的 PPE(个人防护装备)是:
- 电焊帽
- 手手套
- 应该系围裙
充足的通风对于避免焊接过程中产生有害烟雾也至关重要。
0条评论