 铰刀的类型
铰刀的类型包括:用于操作的手动铰刀、机用铰刀和夹持铰刀;用于槽形加工的直槽铰刀和螺旋槽铰刀;用于孔形加工的锥度铰刀、壳铰刀和浮动铰刀;用于尺寸灵活性加工的可调铰刀和膨胀铰刀;以及用于刀具材料和结构的硬质合金铰刀、高速钢铰刀和可转位铰刀。
即使零件其他部分加工得完美无瑕,内部表面光洁度差和孔径公差不一致也会导致装配失败。对于航空航天、液压、汽车和模具等精密工程行业而言,此类问题可能造成极其高昂的损失。 同样的情况也适用于依靠铰刀制造来达到 IT6-IT7 公差的企业——他们必须完美地选择工具。
不同类型的铰刀——其中一项基本要素 数控 切割工具 在精密制造领域——帮助此类行业的制造商实现更严格的公差和更稳定的装配。 类型方面的重要考虑因素 扩孔工具 需要考虑的因素包括操作方法、生产数量和工件材料、孔几何形状以及工作性质。在精密工业中使用数控加工时,这些因素至关重要。
本文将更详细地介绍铰刀的类型,解释不同的设计如何适用于机械加工中孔的尺寸调整和精加工。
什么是铰刀?它的工作原理是什么?
A 扩孔钻头 是一种多刃旋转切削刀具,用于将孔(铸造孔、钻孔或镗孔)略微扩大至精确直径并获得完美表面光洁度。这是一种精加工工序,每次去除的材料量约为 0.1 毫米至 0.5 毫米。
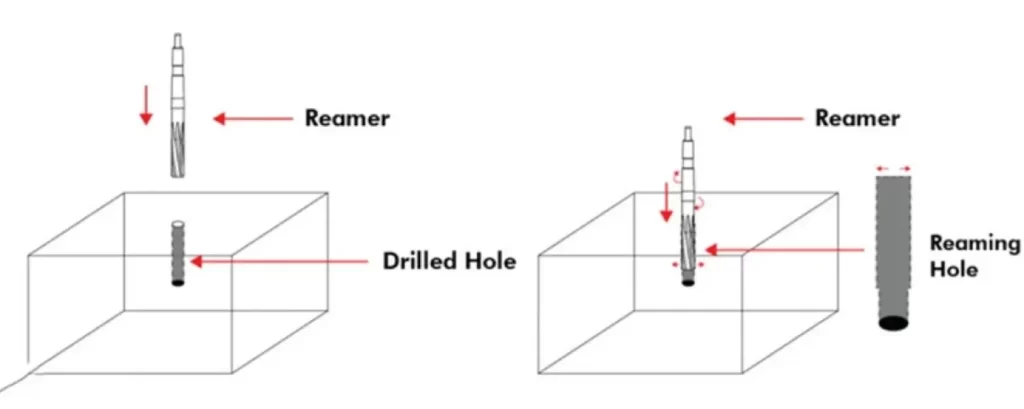
扩孔
铰刀配有带槽切削刃,可在加工过程中均匀地加工壁面。铰削是一种可控的加工工艺,能够获得Ra 0.4-1.6 µm 的表面光洁度。1]
对于要求轴承孔、过盈配合等组件具有严格公差的企业而言,即使在大规模生产中,也可以通过铰孔来实现这些规格。
铰刀的用途是什么?
那么,铰刀是用来做什么的呢?铰刀用于将预先存在的孔加工成适合配合、功能或装配的尺寸。根据铰刀的类型,其应用包括汽车变速器零件、航空航天销孔、轴承座孔、夹具/工装定位销以及液压阀体端口。
汽车变速器零件
汽车的轴承座、齿轮孔和轴孔对公差要求非常高。铰刀可以确保这一点,并获得光滑的表面。
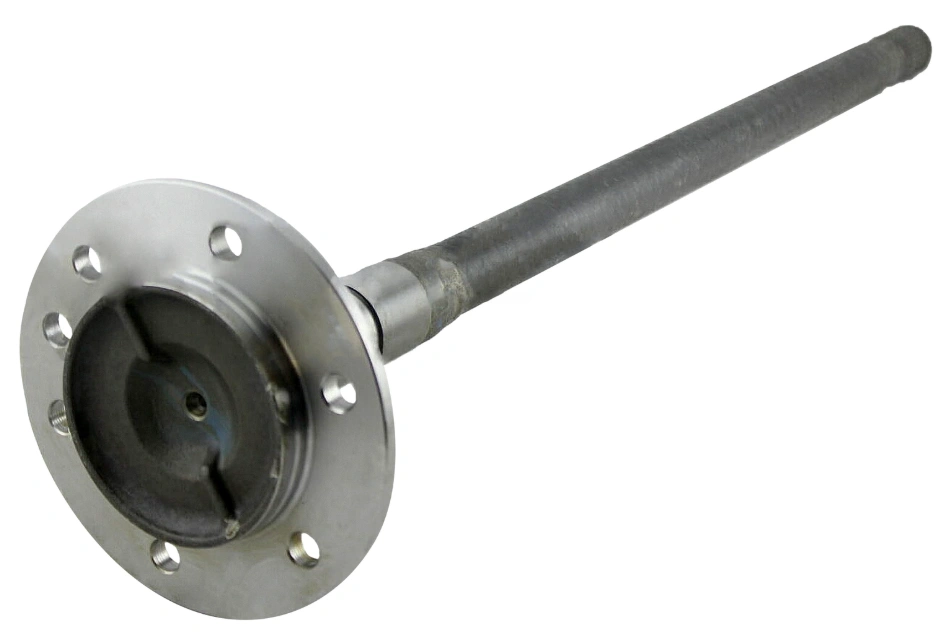
汽车车轴
硬质合金夹头铰刀可提供所需的 IT6–IT7 公差 [2] 适用于数千种汽车变速箱系统。由于高速钢铰刀磨损快,因此不适用于此类应用。
航空航天针孔
该工具有助于确保机翼连接点和结构紧固件孔的精确圆度和直径。 对于这类孔,采用 TiAlN 涂层螺旋槽铰刀是最佳选择。它专为实现高精度加工和有效清除深孔切屑而设计。由于直槽铰刀容易出现咬合和排屑问题,因此应避免使用。
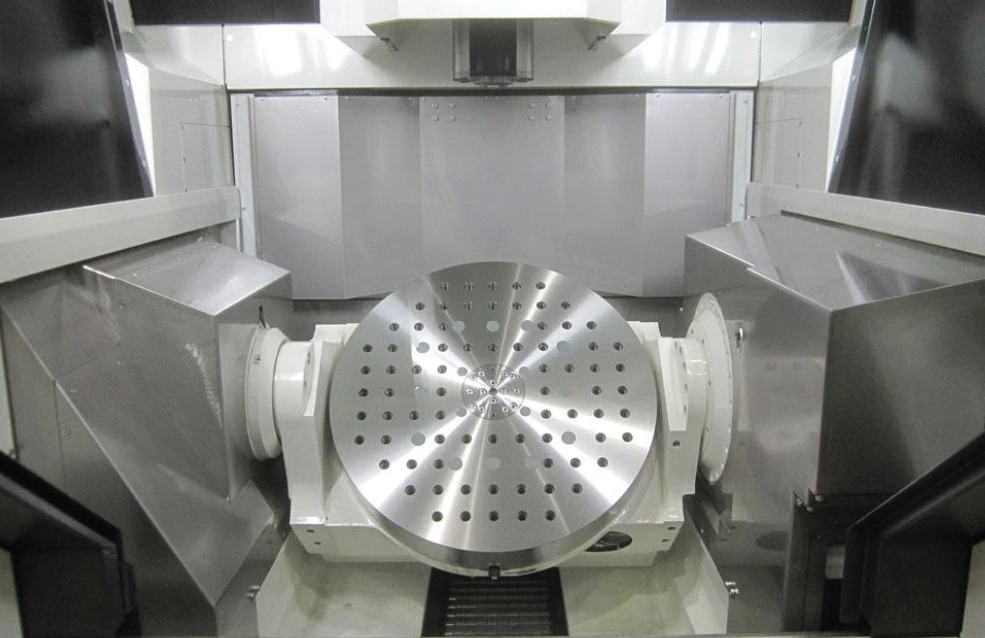
航空航天针孔
轴承座孔
铰刀能够可靠地帮助加工出光滑的表面光洁度和精确的直径,用于加工壳体孔和轴承座。 对于轴承座孔而言,最实用的选择是壳体铰刀,因为它能以相对较低的单孔刀具成本获得所需的表面光洁度。虽然也可以使用整体硬质合金铰刀,但其较高的成本通常是一个需要考虑的因素。
夹具/工装销定位
铰孔可提供夹具板孔、衬套和定位销孔所需的重复性。
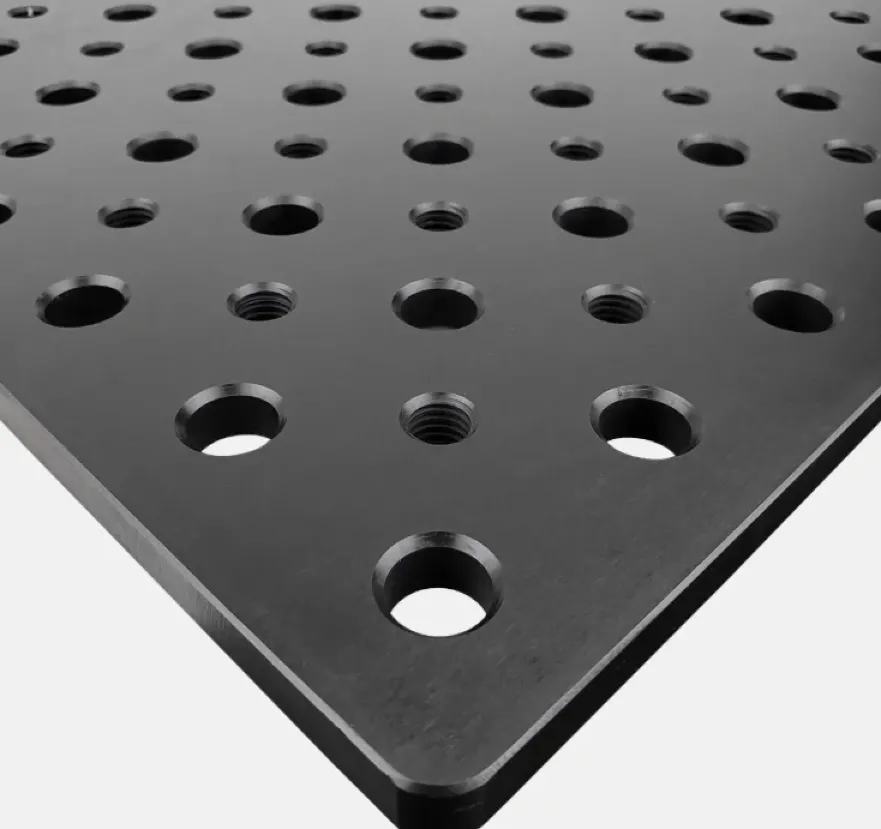
夹具板孔
使用整体硬质合金夹头铰刀,可以消除销孔偏差的风险,从而确保每批加工结果的一致性。
液压阀体端口
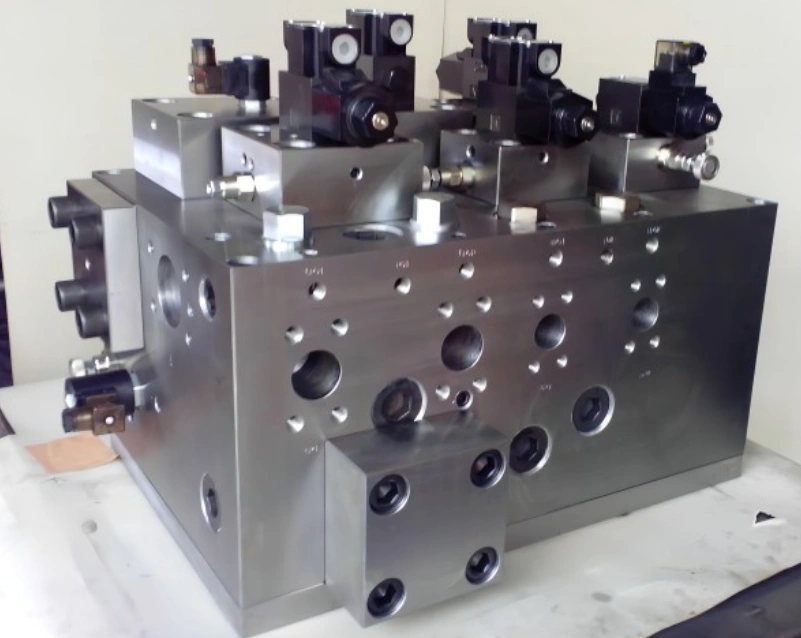
液压阀块
阀座和阀芯孔的表面光洁度和精确的孔径几何形状至关重要。采用铰孔技术可以实现这一点,从而获得卓越的密封性能。 对于这些特性而言,镀铬氮直槽铰刀是最佳选择。直槽设计优化了孔径几何形状,而镀层则可防止其粘附在黄铜和不锈钢阀体上。
如果没有 CrN 涂层,材料粘附的风险很高,阀体可能会过早磨损。
各种类型的铰刀
铰刀的类型可以根据操作方法、孔几何形状、刀具材料、槽型设计和可调节性进行分类。
按操作方法分类的铰刀
- 手动铰刀 这些部件需要手动操作,通常使用丝锥扳手。这种方案不适用于批量生产。
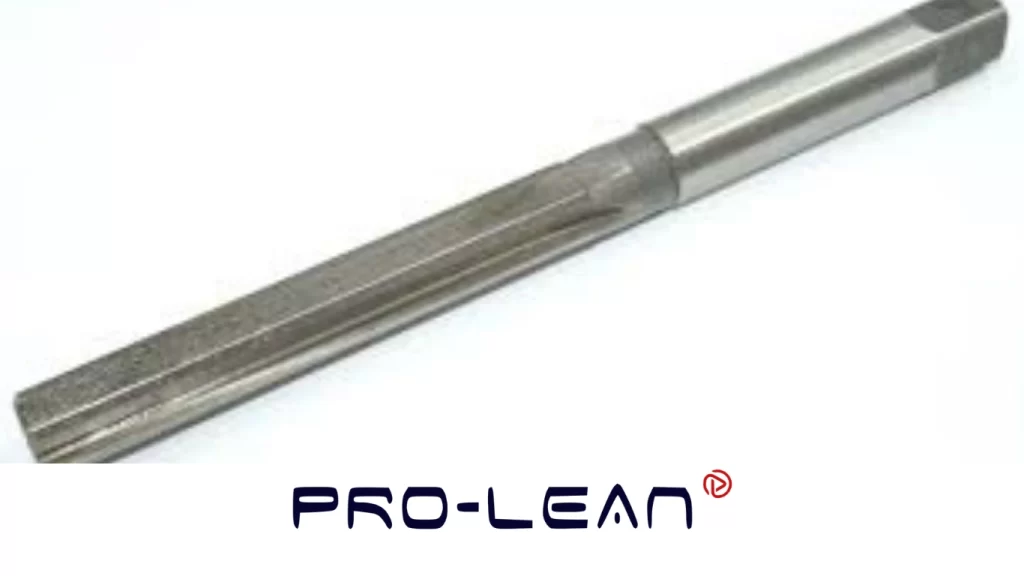
手用铰刀
- 机用铰刀 机用铰刀由车床或数控机床驱动。因此,它们适用于对精度和一致性要求极高的生产作业。
- 卡盘铰刀 – 这种生产型铰刀在数控机床中很常见。它的特点是采用直卡盘设计,可与筒夹或卡盘啮合。
按孔几何形状分类的铰刀
- 锥形铰刀 锥形铰刀是一种长锥形刀具,其柄部至末端呈锥形。锥形铰刀非常适合加工用于销连接和主轴接口的锥形孔。
- 壳式铰刀 这种圆柱形切削头短而粗,中心中空,用于连接轴杆。由于其壳体可更换,这种铰刀经济高效,适用于大直径孔的精加工。
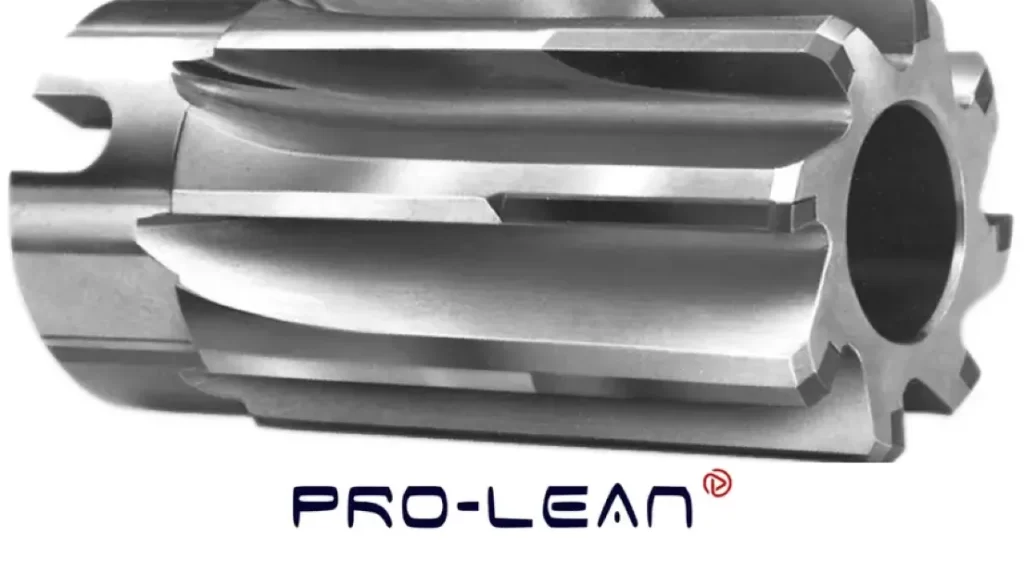
壳扩孔器
- 浮动铰刀 – 此类刀具的主要特点是采用滑动式或弹簧式刀架。这种设计允许轻微的横向移动,从而可以容忍轻微的孔与主轴错位。
注意,如果孔和主轴对齐良好,则固定铰刀是更简单、更经济的工具。
按刀具材料和结构分类的铰刀
- 硬质合金铰刀 硬质合金铰刀的外观可能与高速钢铰刀略有相似,但硬质合金刀具的刀刃更脆。虽然价格相对较高,但使用寿命更长。
- 高速钢铰刀 经典的银色表面处理是高速钢铰刀的主要特征之一。它常用于加工低碳钢和铝等材料,并且易于磨削。
- 可转位铰刀 刀具头部的嵌件槽用于固定可更换的硬质合金刀片,从而避免了刀具更换成本。
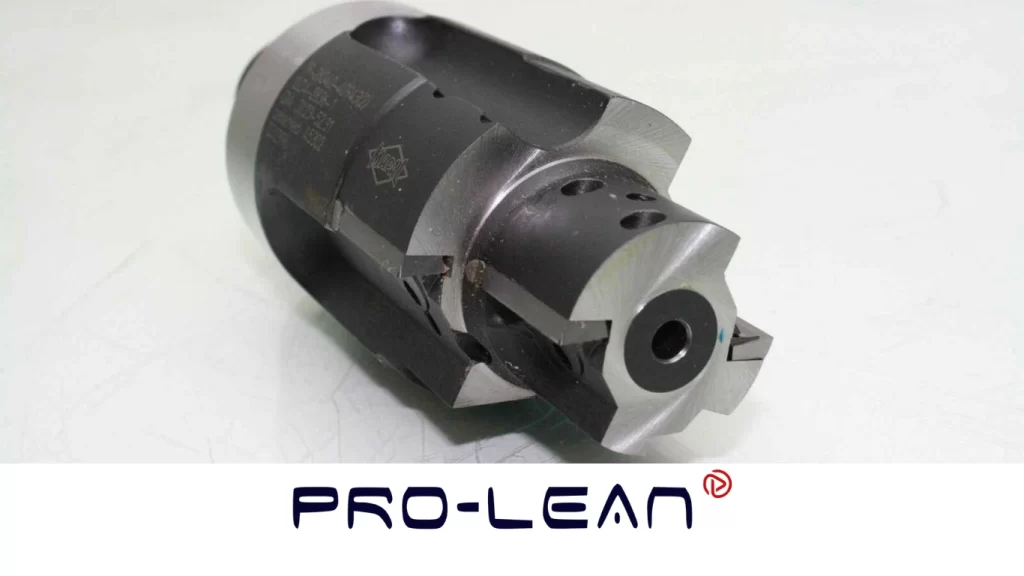
可索引铰刀
按槽型分类的铰刀
螺旋槽铰刀与直槽铰刀的选择主要取决于加工深度和排屑要求。更多相关信息如下。
- 直槽铰刀 该刀具的切削刃沿轴线完美对齐。其对称的外观使其易于识别。该设计简单且常见。制造商通常使用直槽铰刀在大多数材料上加工标准通孔。
- 螺旋槽铰刀 – 该铰刀具有螺旋扭曲的凹槽,从而呈现出类似麻花钻的外观。
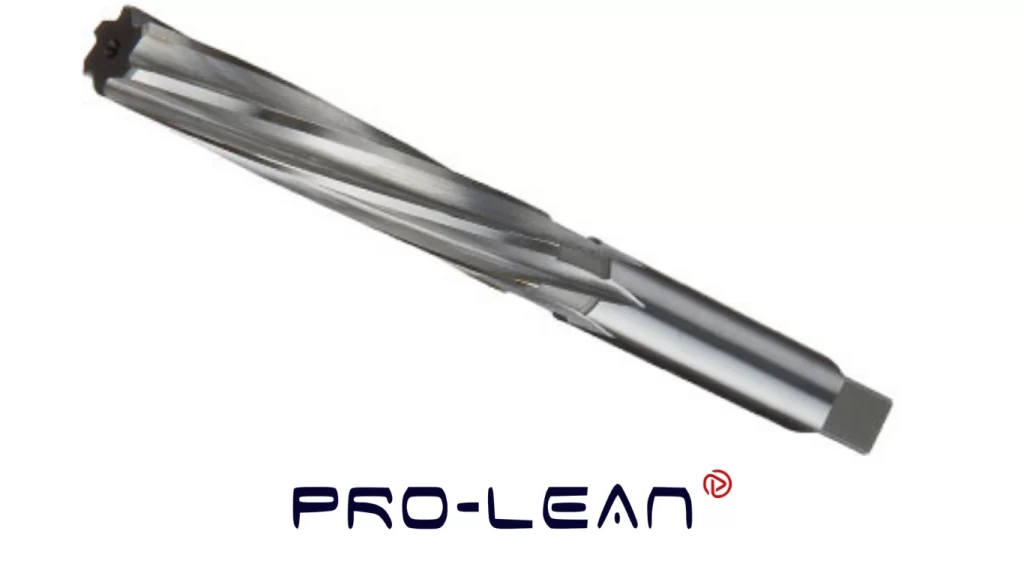
螺旋槽铰刀
按可调性分类的铰刀
- 可调式铰刀 可调式铰刀的特点是刀体周围有可更换的刀片。无需更换工具即可轻松调节铰刀尺寸。这种分段式设计使其区别于固定式铰刀。此类铰刀最适合小批量加工。
- 扩孔铰刀 – 该铰刀的刀尖带有一个螺杆,其作用是在刀具前进时将切削刀片向外推。该刀具主要用于原型制造和维修项目。
哪种铰刀的柄部是方形的?
手用铰刀采用方形柄。这种刀具的形状设计是为了便于与手摇扳手或丝锥扳手配合使用。 由于这是区分手用铰刀和机用铰刀的最佳方法,因此,方柄铰刀不适用于机床加工,既不可靠也不安全。在机床上使用方柄铰刀很可能会损坏刀具或工件。
立即尝试 Prolean!
铰刀的组成部分
铰刀的解剖结构包括刀体/柄部、槽几何形状、切削刃(槽)、倒角导程和边缘。
以下是各部件的更多详细信息。
- 身体/柄 – 该部件连接或安装在机床的夹头或卡盘上。它应该足够坚固,以控制跳动。
- 凹槽几何形状 螺旋槽和直槽控制着刀具的刚性、切屑流动和整体切削作用。决定螺旋角和刀槽数量的因素包括孔径和材料类型。
- 切削刃(槽) – 这是铰刀同样至关重要的部件,其作用是从孔壁上去除材料。它的锋利度决定了最终能达到 Ra 3.2 还是 Ra 0.4 的表面粗糙度。
- 倒角铅 这是刀具的斜角尖端,它首先接触孔。倒角导程还能引导铰刀进入孔内,并均匀分配切削力。
- 保证金 这些是沿着笛身纵向排列的狭窄凸缘或材料条。它们不会切割笛身表面;相反,它们起到抛光和摩擦的作用。
需要考虑的铰刀几何形状
倒角形状、螺旋角和槽型是影响加工性能的最关键几何参数。这些变量组合不当会导致表面光洁度差、公差过大,并缩短刀具寿命。
- 倒角 这是刀具的斜角刀尖。45°倒角足以应对大多数常规生产加工。为了延长刀具寿命,需要更长的倒角,因为它包含更多的切削刃,从而延长刀具寿命。 倒角过短是不理想的,因为它会加剧刀具磨损,尤其是在大批量生产中。
- 螺旋角 这是刀体周围螺旋槽的角度。建议采用较大的螺旋角,以提高表面光洁度并最大限度地减少颤动。
- 笛型 – 直槽因其经济高效且易于获得,在制造通孔方面广受欢迎。
对于深孔和盲孔而言,螺旋槽是必不可少的选择。 从根本上讲,螺旋槽铰刀与直槽铰刀的选择取决于加工通孔还是盲孔。
常用铰刀材料
铰刀的主要材料有高速钢、硬质合金和钴合金。选择哪种铰刀进行金属加工取决于加工量和材料硬度。
高速钢铰刀
高速钢铰刀是通用铰刀中最受欢迎的选择。它们是加工铝、不锈钢等金属的可靠工具。其前期成本低、性能可靠、易于磨削等优点不容忽视。 与硬质合金不同,高速钢铰刀在加工铝、不锈钢或低碳钢时很少会开裂。
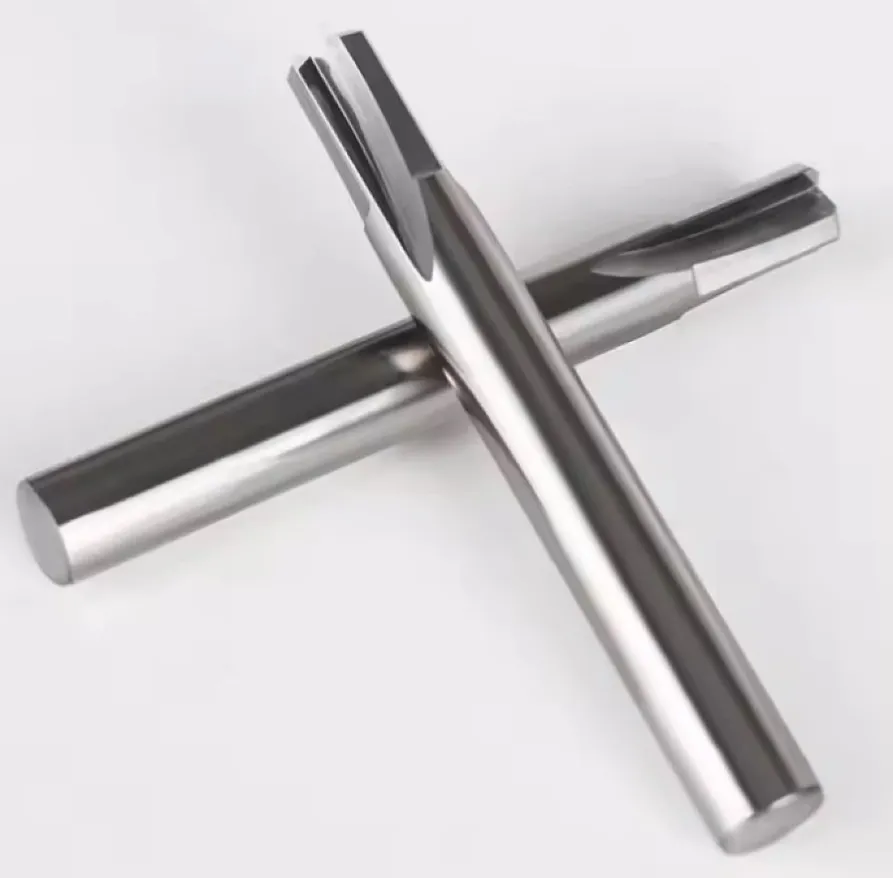
高速钢铰刀
硬质合金铰刀
当需要对硬化材料进行快速、耐磨的加工时,硬质合金铰刀是首选。高速钢铰刀磨损迅速且加工效果不佳的情况下,硬质合金铰刀往往能表现出色。
钴铰刀
这些铰刀含有8%的钴,通常与高速钢合金化。因此,这种铰刀既具有钴的硬度,又具有高速钢的韧性。 高速钢铰刀价格更实惠,因此只有当材料硬度要求时才应该放弃高速钢铰刀而改用钴铰刀。
铰刀表面涂层的类型
请注意,铰刀通常会进行涂层处理以提高性能。铰刀常用的表面涂层有 TiAlN(也称为 AlTiN)、TiCN(碳氮化钛)、TiN(氮化钛)和 CrN(氮化铬)。
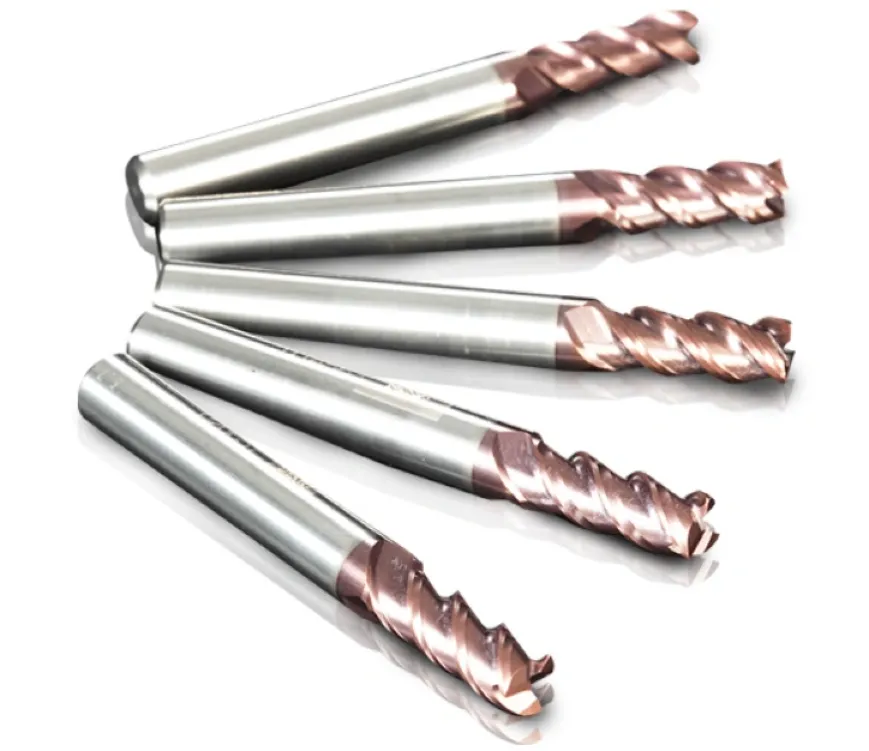
TiAlN涂层
- 氮化铝钛 (AlTiN) – 非常适合高温环境
- TiCN(碳氮化钛) – 最适合耐磨性
- TiN(氮化钛) – 金色,并以其通用性能而闻名。
- CrN(氮化铬) – 最适用于有色金属材料。可增强耐腐蚀性。是铝、黄铜、紫铜和不锈钢的理想涂层。
涂层应与材料相匹配。否则,例如在不锈钢上涂覆氮化钛,会导致刀具磨损更快,性能下降。
立即尝试 Prolean!
如何使用铰刀
扩孔钻的使用包括预钻孔、控制进给速度、正确拔出和跳动检查。
第一步:预钻孔
首先钻孔以获得铰刀尺寸,对于较大的孔径,留出约 0.5 毫米的材料,对于较小的孔径,留出最多 0.3 毫米的材料。
步骤二:控制进给速度
采用稳定的进给速度,进给速度约为等效钻速的50%。进给过程中使用切削油或冷却液。
步骤 3:正确提款
铰刀在带载状态下绝对不能反转,否则切削刃容易崩刃。应在正常(正向)旋转的同时将其拔出。
第四步:跑偏检查
生产运行前应进行主轴跳动验证。千分表是完成此项工作的理想工具。建议将跳动精度控制在 0.005 毫米以内,以避免孔径公差问题。
如何选择合适的铰刀进行加工
选择铰刀的四个决定因素是操作方法、生产量和工件材料、孔几何形状和工作性质。
操作方法
手用铰刀仅适用于维护或装配作业。浮动铰刀是校正主轴与孔之间偏差的可靠选择。简而言之,作业类型决定了最佳铰刀的选择。
生产量和工件材料
高速钢的磨损速度比硬质合金铰刀快,因此只应在小批量混合材料加工作业中指定使用。 对于铸铁或硬化钢等较硬材料的大批量加工,使用硬质合金铰刀效果更好。
孔几何形状
直槽铰刀在加工通孔(最常见的孔型之一)方面非常有效。但由于盲孔需要完美无瑕的排屑,因此螺旋槽铰刀是理想之选。如果孔径较大,例如 20 毫米,则使用壳体铰刀效果最佳。
工作性质
最后,还要考虑工作性质,特别是标准工作与非标准工作的区别。对于非标准孔或一般维护工作,可调式铰刀就成了一个不错的选择。 生产环境对重复性和质量要求更高,因此更倾向于使用固定直径高速钢铰刀。
铰刀、镗刀和钻头的区别
两者之间存在常见的混淆 扩孔工具镗孔工具和钻头。然而,这三种工具在功能、材料去除量、表面光洁度、公差和理想应用方面各不相同。 例如,钻头和扩孔器的区别在于,一个工具用于钻孔,而另一个工具用于完成钻孔。
这些差异体现在下表中。
|
元素 |
铰刀 |
镗刀 |
钻头 |
|
主要功能 |
精加工出直径和表面光洁度精确的孔 |
修正并扩大现有孔 |
开一个新孔 |
|
移除的材料 |
约0.1-0.5毫米 |
大小不一,但通常可达几毫米。 |
全孔径 |
|
达到耐受程度 |
IT6–IT7 [2] |
IT7–IT9 [2] |
IT11–IT13 [2] |
|
表面处理 |
Ra 0.4–1.6µm [1] |
Ra 1.6–3.2 µm [1] |
Ra 6.3–12.5 µm [1] |
|
最适用于 |
定位销孔、过盈配合、精密装配 |
调整孔位,单点精加工 |
孔洞形成,材料去除 |
在结论
铰刀虽然看起来简单,但大多数都是结构复杂的工具,在精密工程领域备受重视。从手动铰刀到定制高速钢铰刀,铰刀的种类繁多。 扩孔工具 毫无疑问。 所用铰刀的类型取决于材料、预期表面光洁度、所需孔公差、应用和加工能力。
在ProleanTech,精密铰刀制造的关键在于刀具与公差的完美匹配。我们深知,选择合适的铰刀类型,是避免代价高昂的返工,实现精准配合的关键所在。
那么,您是否已经确定要使用哪种铰刀?或者您是否正在考虑孔的几何形状和公差?我们可以提供帮助。请联系我们的工程团队,制定完美的铰孔方案,或索取您的加工项目免费报价。
案例
[1] https://geomiq.com/blog/cnc-machining-surface-roughness-guide/
[2] https://en.wikipedia.org/wiki/IT_Grade
[3] https://www.asme.org/codes-standards/find-codes-standards/b94-2-reamers
[4] https://www.nature.com/articles/s41598-025-16424-4
[5] https://www.customtool.com/blog/tool-coating-differences/
[6] https://monaghantooling.com/high-performance-reaming-for-low-surface-finish/
0条评论