
铣削技术种类繁多,从面铣削、表面精加工到端铣,用于设计复杂的形状,以提供产品的可靠性和精度。
铣床用于金属切削行业;数控机床上有一个旋转刀具来切削金属。这些刀具以高速运转来切削金属,切削周边决定了要加工的材料量。铣床设计为一次接受多个切削刀具,使其比其他数控操作更灵活。它们在车间非常有用,因为它们精度高、效率高,并且比刨床、刨床或标准车床更快地切削金属。 本文提供了有关 15 种铣削类型的宝贵信息。让我们开始吧!
数控铣床的类型
在进入之前 CNC铣削 为了更好地了解各种加工技术,我们先来熟悉一下各种机床。数控铣床发展迅猛,功能和用途日益多样化。不同的铣床满足不同的生产需求,每台铣床都具有独特的功能和特性。
1.立式铣床
立式铣床通常被认为是最常见的机床类型,其主轴垂直于机床轴线。这种方向意味着切削刀具上下移动,与机床的垂直轴线对齐。立式铣床主要包括转塔铣床和卧式铣床。转塔铣床包含一个固定的主轴和一个双向移动的工作台;工作台仅沿垂直于主轴轴线的方向移动。
立式机床因其多功能性而备受青睐。它们在加工单个零件和小批量订单时非常实用。而台式机床的工作台只能沿垂直于主轴轴线的方向移动。
2.卧式铣床
顾名思义,这些机器具有水平定向的主轴,迫使安装的切削刀具左右移动。 卧式铣床特别擅长重型切割和处理更重要的材料。 这些机器通常配备多个切削刀具,使它们能够同时执行多项任务。
3.膝式铣床
这些机器的名字来源于支撑工作台的可调节膝状结构。 这种设计有利于工作台的垂直移动和调整。 一些值得注意的功能包括
- 坚固的设计,非常适合重型铣削。
- 能够处理从简单任务到复杂程序的各种操作。
膝式铣床用途极其广泛,是许多制造设备的支柱。
4.C型铣床
它们比膝式铣床更坚固,通常用于工业环境。 它们的重型特性被定义为“单柱设计提供了更大的刚性和更大的工作区域来处理重要的操作。”
5. 平面铣床
这些机器具有双运动能力,具有线性移动的工作台,而切割操作保持静止。 这种类型的亮点包括同时处理多个工件以及能够轻松、精确地处理更大的任务。
6.专用铣床
特定的任务需要独特的方法。 进入特种铣床的世界。 这些是为特定任务而设计的,例如:
- 旋转工作台机床:专为圆形切割作业而设计。
- 滚筒铣床:专为凸轮轴和模具生产而设计。
- 描图控制机器:适用于复杂的设计和模型复制。
现在,让我们详细了解六种主要的数控铣削技术。
立即尝试 Prolean!
探索 15 种常见铣削类型
CNC铣削是 先进的加工技术 由于其高表面光洁度和精度,铣床是高质量生产活动中必不可少的工具。铣床有多种类型,每种类型都针对特定的铣削工艺而设计。以下是一些最关键的铣削类型。
槽铣削
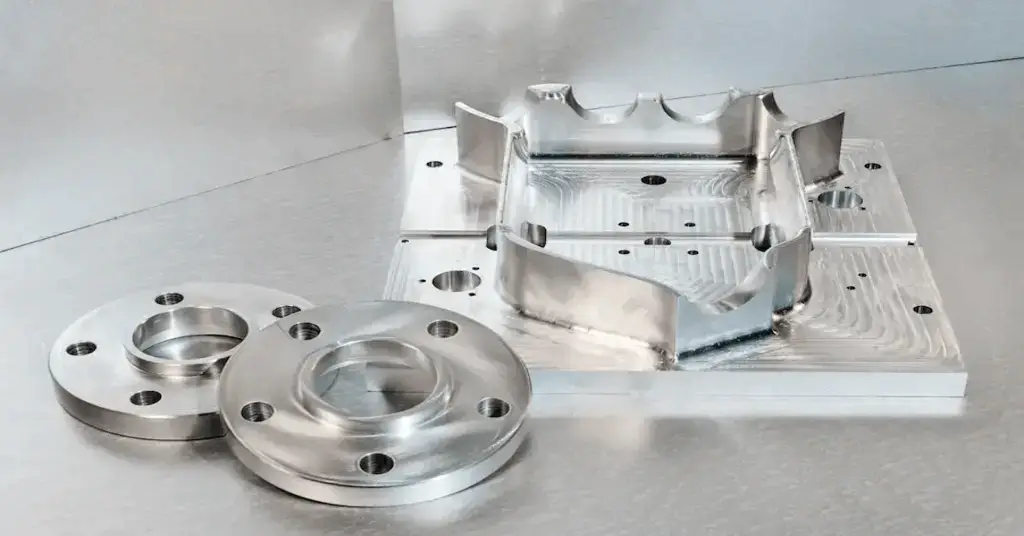
槽铣精密零件
开槽铣削是一种成形切削加工,用于从工件材料上去除槽或通道。该加工使用合适的切削刀具,例如立铣刀或开槽刀,在材料上铣削出槽。这些刀具用于加工不同尺寸的槽。开槽刀只能在工件内部加工,而立铣刀既可以在工件内部加工,也可以在工件外部加工。因此, 铣槽 制作从孔洞开始的盲槽。
除了功能性凹槽外,CNC铣削还用于标记和品牌标识。 文本铣削 通常用于在机械加工零件上雕刻字母、符号和标志。
螺纹铣削
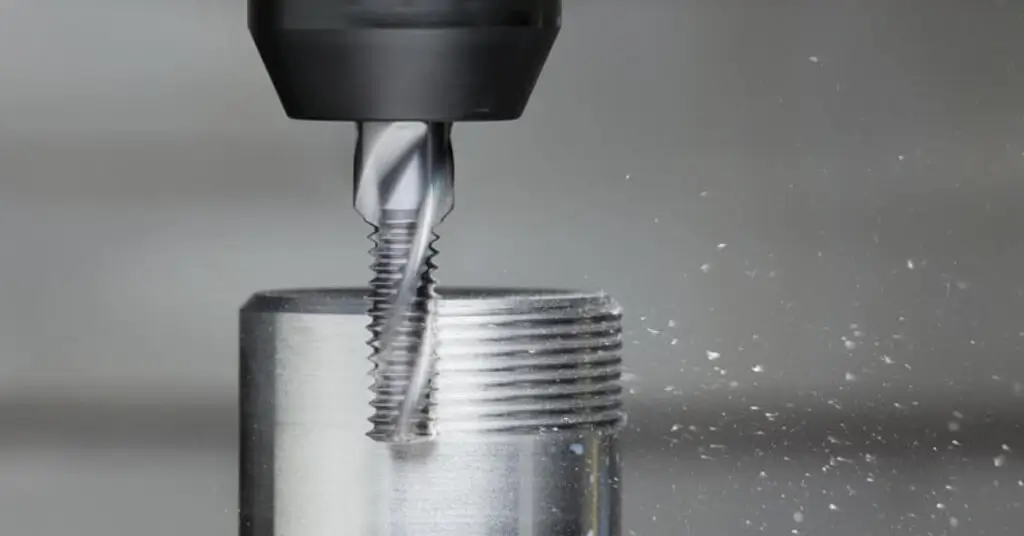
螺纹铣削
螺纹铣削是一种使用锋利的切削刀具在工件上切削螺纹的工艺。该刀具的使用方法与丝锥或板牙类似,但用途更广泛,可以加工各种螺纹形状并延长刀具寿命。螺纹铣削适用于需要高精度和高强度螺纹的零件或组件。
表:螺纹铣削参数
| 参数 | Typical Value | 备注 |
| 切割速度 | 50-150 m / min | 取决于材料。 较硬的材料通常需要较慢的速度。 |
| 进给速度 | 0.2-0.6毫米/齿 | 基于螺距和刀具尺寸。 |
| 螺纹公差 | ±0.002毫米至±0.01毫米 | 精度通常取决于行业需求和数控机床的功能。 |
面铣
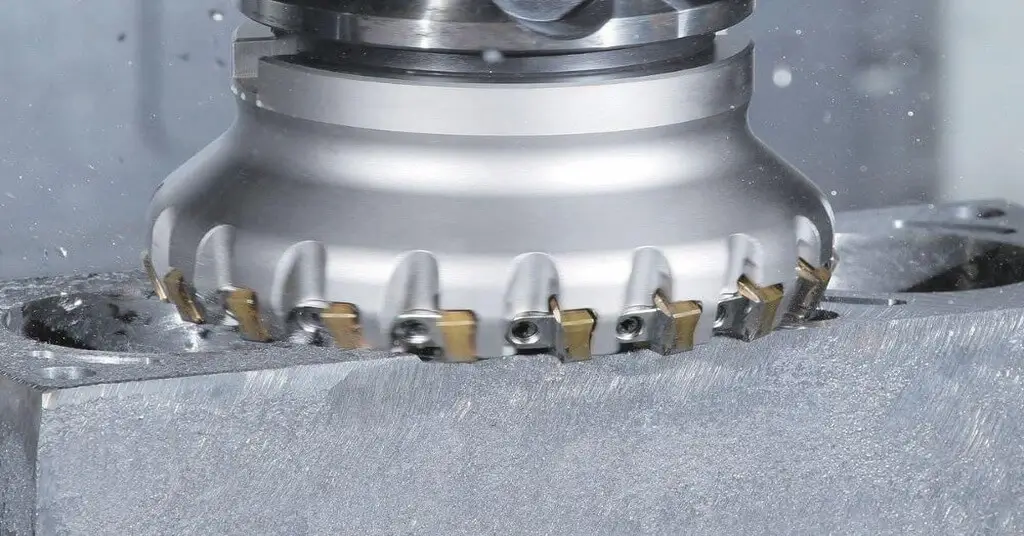
面铣
此 面铣 该工艺涉及切削;在此过程中,使用一种称为面铣刀的刀具,其切削刃为平面,用于切削材料。随后,将刀具拖动到待加工表面,以将其磨平,从而形成光滑平整的表面。这种技术适用于发动机缸体和金属板等平坦宽阔的区域,但根据刀具刀柄的位置,也可以加工倾斜区域。了解更多:面铣削与周边铣削
表:面铣加工参数一览
| 参数 | 理想范围 | 备注 |
| 切割速度 | 50-200 m/min(金属) | 因材料而异; 较高的速度可能会降低光洁度 |
| 进给速度 | 0.1-0.5毫米/齿 | 更快的进给会加速磨损 |
| 切削深度(轴向) | 1-5 mm | 更深的切割可能会影响表面效果 |
| 切削深度(径向) | 1-20 mm | 更广泛的削减会带来更多热量 |
仿形铣削
仿形铣削
仿形铣削 轮廓铣削是一种独特的工艺,用于在给定材料的所需表面上加工出各种形状和边缘。该方法使用多刃刀具,其末端呈球形,并沿预设路径进行加工。球形刀具在去除其他刀具可能存在的尖锐边缘时最为有效。通常需要多个机床轴来勾勒出所需的形状,但某些操作也可以使用较少的轴完成。该技术广泛应用于模具制造行业以及具有复杂表面形状的零件制造。轮廓铣削因其高尺寸精度而备受青睐,因此常用于加工复杂形状。数控机床的另一个应用领域是轮廓铣削,因为这类机床可以控制多个轴,而手动操作则较为困难。了解更多:金刚石铣削
表:仿形铣削加工参数一览
| 参数 | 理想范围 | 备注 |
| 切削速度(金属) | 50-220 m / min | 根据材料的硬度进行优化,更坚硬的材料需要更慢的速度。 |
| 进给速度 | 0.03-0.5毫米/齿 | 根据铣刀的尺寸和铣削材料确定。 |
| 轮廓公差 | ±0.005毫米至±0.03毫米 | 精度取决于应用; 复杂的轮廓通常需要更严格的公差 |
齿轮铣削
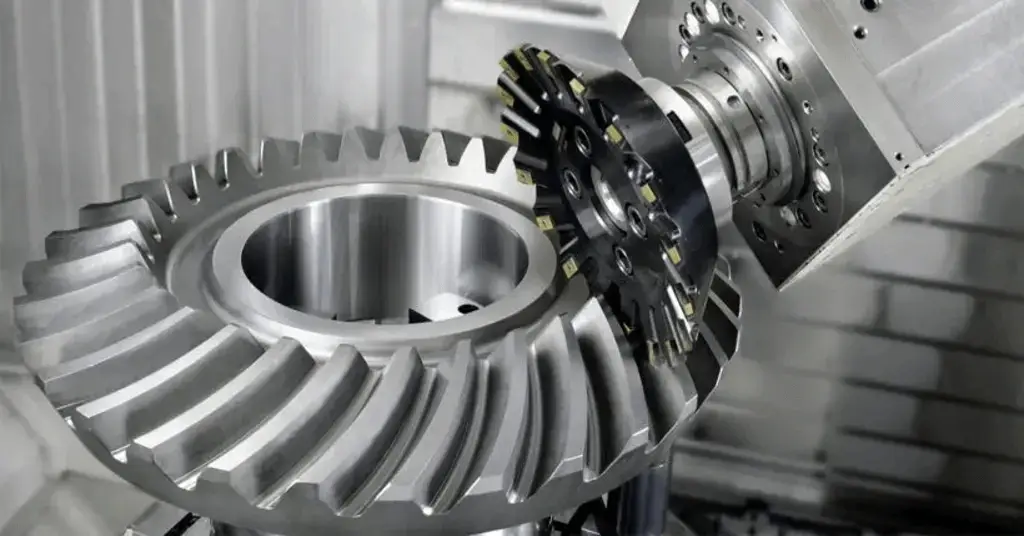
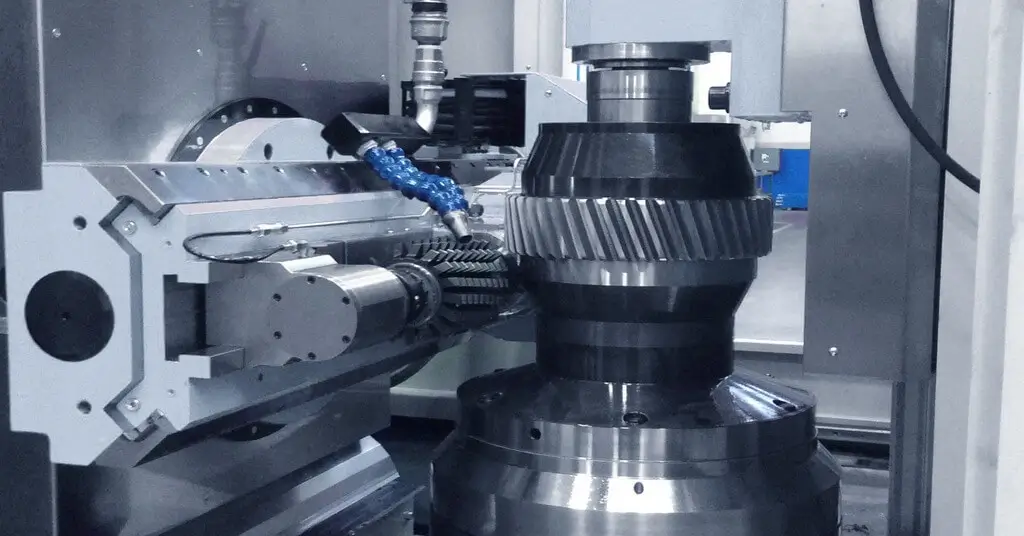
齿轮铣削
齿轮铣削——一种特殊的铣削加工方式,利用齿轮切削刀具(例如滚齿刀或铣刀)加工齿轮或齿轮齿。这种方法至关重要,尤其是在汽车和机械行业,因为齿轮齿的形成对于动力传递和运动控制必不可少。齿轮铣削可以在数控铣床和手动铣床上进行,生产各种类型的齿轮,包括正齿轮、斜齿轮和锥齿轮。了解更多:螺旋铣削
方肩铣削
方肩铣削 肩铣是一种从工件侧面或肩部切除材料的方法。它使用侧铣刀,通过切削去除材料,从而根据设计形成平整的形状。肩铣能够有效地在各种零件和细节中铣削出合适尺寸的肩部和台阶。
锯铣
锯切加工使用直径较大、圆周上有多齿的刀具,将工件切削成薄板或零件。这些刀具类似于圆锯片,可以采用多种切割方式:沿轴线方向或垂直于轴线的方向加工材料。 常规铣削或逆铣削 方式。它们也被称为分切轮,但该过程被称为分切而不是锯切。
侧铣
A 侧铣 用铣刀或立铣刀从侧面铣削工件。它用于加工各种形状、平面,或形成槽、沟槽或凹槽等形状。
排铣
组铣涉及在同一主轴上安装多个切削刀具,包括端铣刀和板坯铣刀。这样可以同时执行一些操作,从而提高加工效率。组铣可以铣出形状和薄片材料,例如发动机曲轴箱、变速箱等,并且对于必须在一个周期内执行多项操作的零件(例如注塑件)非常有用。
角度铣削
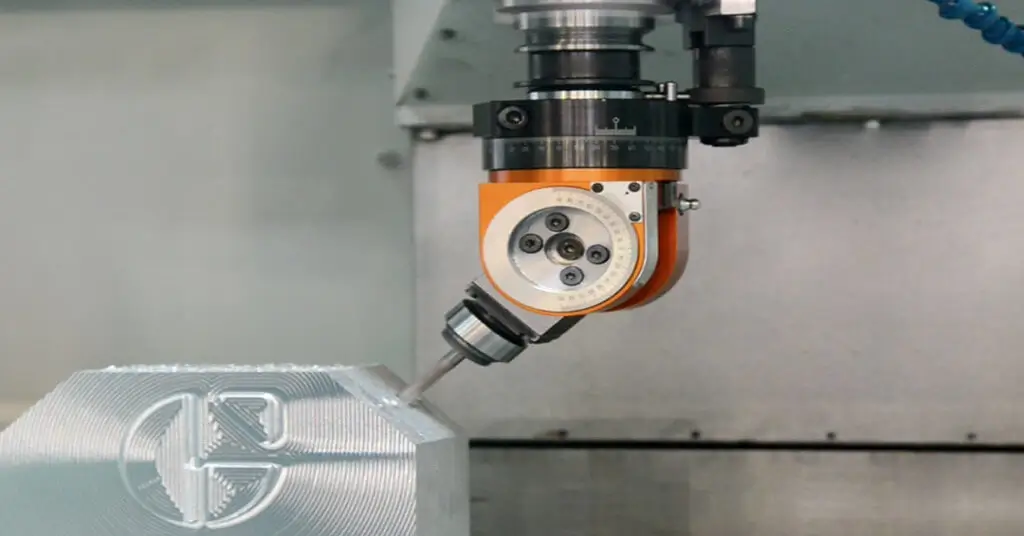
角铣
角铣削是一种以与刀具轴成一定角度的方式在工件上加工特征的工艺。工件放置在角板或夹具上,以便将不需要的材料切除至所需尺寸。此方法有助于开发诸如倒角、斜面、槽以及某种程度上的燕尾槽等特征。它主要生产具有恒定横截面或横截面轮廓的组件。
表格:角度铣削加工参数概览
| 参数 | 理想范围 | 备注 |
| 切削速度(金属) | 60-250 m / min | 根据材料硬度调整; 较软的金属可能需要较慢的速度。 |
| 进给速度 | 0.05-0.4毫米/齿 | 受材料和刀具类型的影响 |
| 角度公差 | ±0.05°至±0.1° | 精度至关重要,尤其是在细木工和精密部件方面 |
成型铣削
成形铣削采用具有成形浮雕的刀刃;这些刀具的几何形状与所需形状相似。这些成形铣刀使用切削刀具旋转工件以产生可在工件上相互穿透的形状。例如,成形铣削可以生产涡轮叶片或制造特定产品的特定型号的一个组件。刀具具有正确的设计形状,必须进行切割并准备以供进一步使用。
跨铣
跨铣用于工件具有两个直角的平面,并且两个平面同时铣削的情况。这是通过在同一主轴上安装两个或更多侧铣刀来实现的,因为这些侧铣刀预计会同时被切削。它最适合制作平行槽、凹槽和其他高精度轮廓。一些铣削应用包括生产夹具、固定装置、支架、汽车零件等等。
端铣
端铣 立铣刀是最常用的机械加工技术之一。它使用一种圆柱形切削刀具,刀具圆周上带有齿。立铣刀适用于加工工件上的精细特征,例如槽、沟槽和其他特征。立铣刀还可以沿工件表面进行斜切。此外,立铣刀加工还要求加工表面光滑,并且各个表面的切削精度要高。
对于医疗微型零件、微型模具和电子产品等超精密组件, 微铣削 广泛用于实现极小的特征尺寸和严格的公差。
凸轮铣削
CAM 铣削用于制造转换机械系统中的运动的 CAM 部件。此过程利用潜水头工具旋转工件并将材料去除为必要的 CAM 形状。CAM 铣削还用于为机械系统和设备生成正确且有利的 CAM 轮廓。
周边铣削
周边铣削 这种加工方式是从工件侧面而非表面去除材料。它非常适合加工精密边缘、减少材料厚度以及沿零件长度方向开槽。刀具采用螺旋齿设计有助于降低切削力,并获得更光滑的表面。
立即尝试 Prolean!
不同数控铣削技术的比较
每种铣削方法之间的细微差别都很重要,影响着从刀具选择到操作参数的决策。 虽然有些技术优先考虑表面光洁度,但其他技术则强调设计的复杂性或特定几何形状的创建。 下表提供了比较概述,阐明了六种关键数控铣削技术的独特属性和应用。
表:各种数控铣削技术的比较
| 铣削技术 | 主要应用 | 我们的强项 | 常用材料 | 工具要点 | 挑战与考虑 |
| 面铣 | 表面精加工和平整 | 高效材料去除; 光滑的表面光洁度 | 所有金属; 塑料 | 多齿铣刀; 较大直径 | 需要精确调平; 刀具磨损的可能性 |
| 角度铣削 | 创建有角度的表面和边缘 | 精确的角度切割; 多功能设计 | 金属; 硬木; 塑料 | 单角度 铣刀 或双角铣刀 | 角度校准; 物质限制 |
| 型腔铣削 | 凹陷区域和空腔 | 精确的深度控制; 高效材料去除 | 所有金属; 塑料; 硬木 | 立铣刀; 专用型腔铣刀 | 复杂的刀具路径; 潜在的工具破损 |
| 仿形铣削 | 外周及轮廓 | 制作复杂形状;精细细节 | 金属; 硬木; 塑料 | 球头立铣刀; 圆形或专门的尖端 | 复杂的刀具路径; 物质考虑 |
| 使用 CNC 铣削进行轮廓加工 | 详细的轮廓和 3D 形状 | 高精准度; 审美魅力 | 金属; 塑料; 航空航天合金 | 球头立铣刀; 多样化的配置文件工具 | 速度和温度管理; 复杂的刀具路径 |
| 螺纹铣削 | 内螺纹和外螺纹 | 精密螺纹; 优良的表面处理 | 所有金属; 一些塑料 | 螺纹铣刀; 螺旋刀具 | 刀具磨损; 机器要求高 |
如何选择正确的铣削工艺类型?
汽车变速箱端面、端面和齿轮铣削是一些复杂且关键的制造工艺。所有这些都在最后阶段发挥作用;因此,必须使用正确的项目方法。以下是如何为铣削操作做出正确的决策
1. 材料类型
在特定项目中使用的材料类型是进行铣削操作的关键因素。一些材料特性包括硬度和热导率,它们决定了其可加工性。例如,工具钢是使用传统铣削方法难以加工的材料之一。为了使工具和材料获得最佳效果,请确保所选操作合适。
2. 期望的完成度
选择铣削操作时需要考虑的另一个因素是表面光洁度。它们都具有表面粗糙度,决定了零件的光洁度和用途。根据最终产品所需的粗糙度 (Ra) 值选择操作:
- 面铣削:Ra 0.8 – 3.2 μm
- 端铣:Ra 0.8 – 6.3 μm
- 槽铣削:Ra 1.6 – 6.3 μm
- 螺纹铣削:Ra 1.6 – 3.2 μm
- 齿轮铣削:Ra 1.6 – 3.2 μm
3. 几何复杂性
并非所有类型的铣削都适合精细特征生产。基本的铣削操作包括面铣、槽铣和 平铣。这些最适合没有曲线的形状,而其他的是适合有曲线形状的端部、螺纹和齿轮铣削。考虑设计中的细节级别和 数控铣削应用 并确定所选操作是否可以应对它。
4.机器参数及设置
主轴速度、进给率和切削深度等参数决定了铣床的性能。加工过程中最关键的因素包括主轴速度、进给率和切削深度。这些因素还包括光洁度、表面光洁度和加工速度。确保机器具有与您将使用的铣削操作相对应的正确功能。但是,它应该是刚性的,并且工件夹持设置应满足操作的要求。
5. 选择合适的切刀
铣削有多种类型,每种类型都需要不同的刀具。应使用合适的刀具来获得正确的结果,而不会损坏刀具或工件。例如,在端铣操作中,使用的工具包括平端、球头或圆角铣刀。确保您可以获得适合您要进行的铣削类型的刀具。
结语
选择正确的 CNC铣削中国 铣削工艺公司的选择对于铣削项目的最佳结果至关重要。然而,所有 铣削类型 各有各的优势,可以应用于某些几何形状和表面处理。Prolean Tech 提供定制的 CNC 铣削,包括设计改进、各种铣削选项和抛光工艺。我们的质量控制部门随时准备确保所有零件都符合您的规格。立即联系我们获取报价并开始您的 CNC铣削服务 - 普罗利安科技
0条评论