
TPE注塑成型
TPE注塑成型是一种可靠的生产具有柔韧性和弹性的零件的方法。它使用热塑性弹性体(TPE)作为原材料。制造商使用这种类型的注塑成型工艺。 注塑成型 适用于耐用、灵活、形状复杂的零件。
您可以考虑采用TPE注塑成型工艺来生产医疗、汽车和消费品中触感柔软的部件。它也适用于制造垫圈、减震器、O型圈和电缆绝缘层。 这种经济高效、精准快捷的工艺首先进行材料准备,其中包括将材料干燥至低含水量。后续步骤包括熔化、注塑、冷却、脱模和后处理。
在材料选择方面,常用的子类型包括TPU(热塑性聚氨酯)、TPS/SBC(苯乙烯嵌段共聚物)和TPV(热塑性硫化橡胶)。根据所用材料的不同,其特性包括耐化学性、耐疲劳性、耐热性和轻质。 本文详细介绍了TPE的注塑成型工艺,包括其优点、局限性、应用,以及与替代材料的比较。
什么是TPE注塑成型?
TPE注塑成型是利用标准注塑机将热塑性弹性体(TPE)制成柔韧的橡胶状制品。将熔融状态的弹性体注入模腔,待其固化冷却后,即可从模具中取出成品。所得产品兼具热塑性和弹性。
什么是 TPE?
热塑性弹性体(TPE)是一种兼具热塑性塑料的可加工性和橡胶的弹性的聚合物材料。由于这种特性,它通常被称为热塑性弹性体橡胶。 它与普通橡胶不同,因为当温度达到TPE熔点时,它可以熔化并重新塑形。它可以像纯热塑性塑料一样进行注塑成型。
TPE塑料
TPE材料使制造商能够将柔韧性和抗疲劳性与自动化生产相结合。他们可以避免传统橡胶较长的硫化时间,并生产出可靠的弹性体部件。
TPE有哪些优点?
在注塑成型工艺中,我们推荐使用TPE材料,原因如下:
- 加工性能优异——当达到TPE熔点时会软化
- 安全性——高品质TPE材料不含重金属或增塑剂。
- 易于回收利用——熔化和再加工
- 在不同应用中具有高度适应性
TPE有哪些缺点?
但是,我们也意识到TPE材料存在以下局限性;
- 最常见的热塑性弹性体耐热性有限
- TPE模塑件的成本往往很高,尤其是对于价格较低或一次性用品而言。
- 普通热塑性弹性体(TPE)的耐化学性有限。
- 有些热塑性弹性体(TPE)很容易变形。
热塑性弹性体(TPE)的类型
注塑成型中最常用的TPE材料类型有TPS/SBC(苯乙烯嵌段共聚物)、TPU(热塑性聚氨酯)、TPO(热塑性烯烃)、TPV(热塑性硫化橡胶)、TPEE/COPE(热塑性聚酯弹性体)和PEBA(聚醚嵌段酰胺)。
TPS / SBC(苯乙烯嵌段共聚物) 这是注塑成型中最常见的TPE材料类型。它加工性能良好,在包覆成型应用中能实现无缝融合。然而,该材料的耐高温性和耐溶剂性有限。
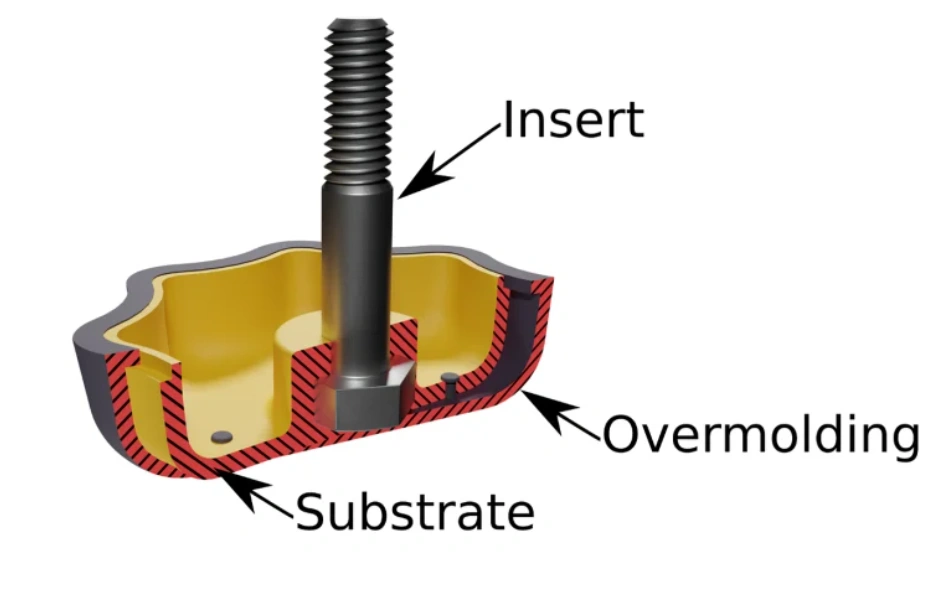
TPE包覆成型
替代文字:图示TPE包覆成型层——基材、包覆层和螺纹金属嵌件——并附有标注注释
TPU(热塑性聚氨酯) TPU材质机械强度高、耐磨损,同时又柔韧透明,因此非常适合用于制造保护部件。
TPO(热塑性烯烃) TPO材料价格低廉、重量轻、柔韧性适中。但是,它的弹性和耐热性有限。
TPV(热塑性硫化橡胶) – 这种TPE的性能与硫化橡胶一样出色。
TPEE / COPE(热塑性聚酯弹性体) 这种材料强度高、抗疲劳。结合这些特性以及良好的尺寸稳定性,使其适用于要求苛刻的应用领域,例如汽车行业。
COPE
PEBA(聚醚嵌段酰胺) 最后要介绍的是 PEBA,这是一种轻质弹性体,在低温下性能优异。
注塑成型用不同类型TPE概述表
下面是一个概述表,显示了不同类型 TPE 的性能比较,包括密度、耐化学性、耐温性、尺寸稳定性、弹性和耐磨性。
|
TPE类型 |
密度g /cm³ |
化学耐受性 |
温度。反抗 |
弹性 |
尺寸稳定性 |
耐磨性 |
|
TPS/SBC |
0.89-1.10 |
一般 |
低至平均 |
高 |
一般 |
一般 |
|
TPU |
1.10-1.25 |
良好 |
中等至高 |
高 |
良好 |
(卓越)等级 |
|
TPO |
0.88-1.05 |
良好 |
一般 |
一般 |
良好 |
一般 |
|
冠捷 |
0.95-1.10 |
(卓越)等级 |
高 |
高 |
良好 |
良好 |
|
TPEE / COPE |
1.10-1.30 |
(卓越)等级 |
高 |
中等至高 |
(卓越)等级 |
(卓越)等级 |
|
PEBA |
1.00-1.02 |
良好 |
低 |
很高 |
良好 |
良好 |
TPE注塑的优点
TPE注塑成型因其生产周期短、可回收利用、尺寸精度高、表面光洁度好等优点而备受青睐。
- 循环时间更快 无需像传统橡胶那样进行硫化
- 可回收性 废弃的TPE可以进行再加工和回收。
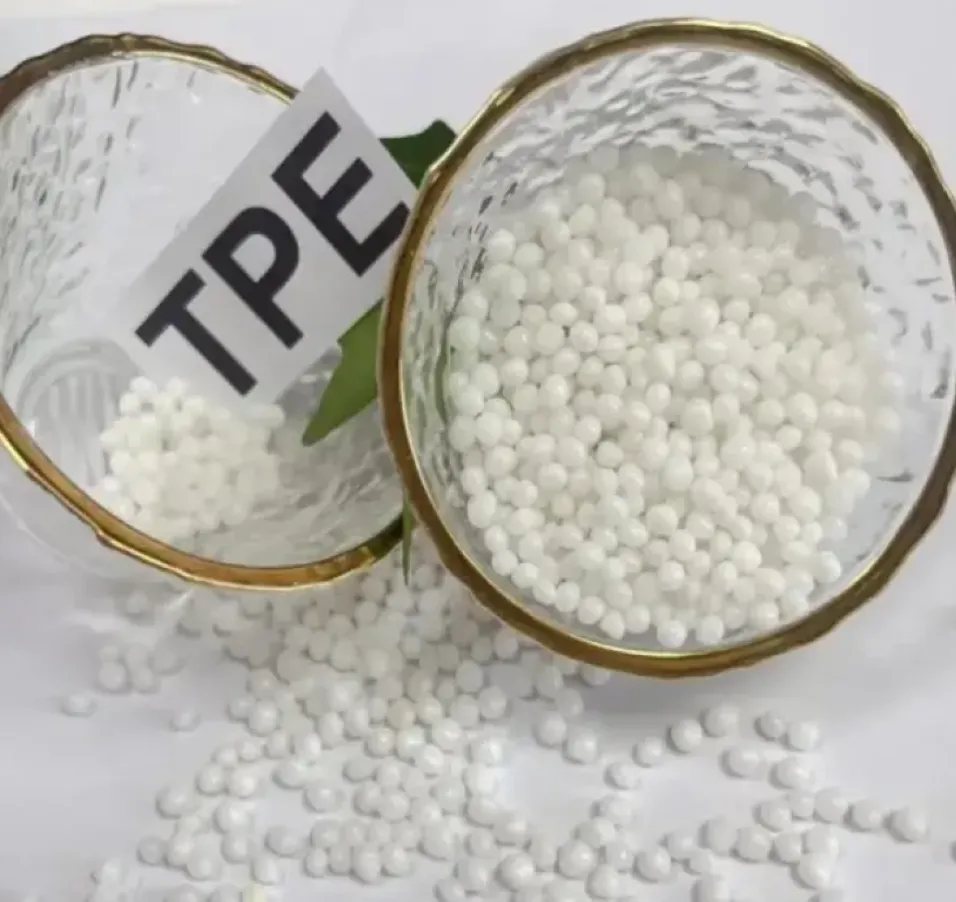
回收TPE颗粒
- 尺寸精度 – 熔体流动稳定,收缩率可预测,因此可以预测零件公差。
- 出色的表面光洁度 – TPE材料能够复制模具的纹理。
TPE注塑成型的局限性
TPE在注塑成型应用中的局限性包括以下几点;
- 某些热塑性弹性体橡胶的耐温性相对较低。
- 某些材料的耐化学性较差。
- TPE注塑件的最佳性能取决于一系列要求——材料、设计和工艺控制。
TPE注塑成型工艺
TPE注塑成型工艺的五个主要阶段是材料准备、材料熔化、注射、冷却和零件脱模。
第一步:材料准备
TPE颗粒在80℃下干燥数小时。此步骤旨在将水分含量降低至0.05%以下。
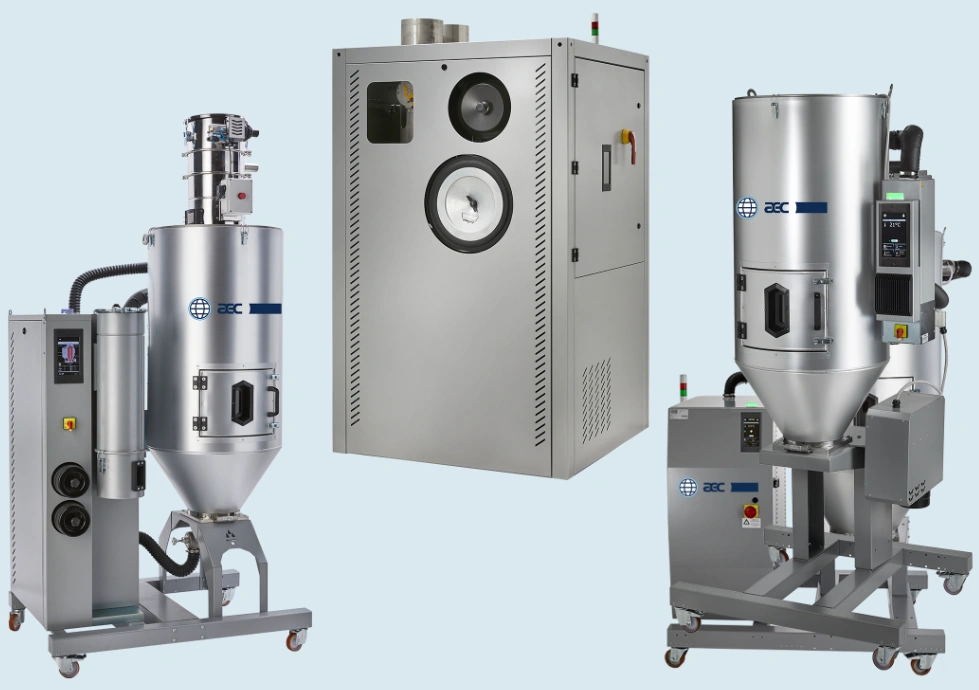
塑料颗粒干燥设备
步骤二:材料熔化
将TPE颗粒放入注塑机(螺杆式)中。将颗粒加热至熔融状态(约170℃-230℃)。
第 3 步:注射
在压力设定并控制得当后,熔融材料被注入模具。材料流入精密模腔。建议采用多阶段注射工艺,即初始阶段注射速度较慢,待空气排出后再加快注射速度。
第 3 步:冷却
模腔填充完毕后,热塑性弹性体橡胶有充足的时间冷却固化。将温度保持在 30 至 70°C 之间,可确保均匀固化,防止零件翘曲变形。
步骤 4:部件弹出
冷却并达到所需的结构特征后,成型件即可脱模。根据具体要求,该零件可以直接进行装配,也可以先进行后处理。
TPE注塑成型过程中需要考虑的因素
TPE注塑成型过程中需要考虑的三个主要因素是模具设计、TPE材料和检验。
- 精准的模具设计 ——诸如浇口、冷却通道和排气孔的正确位置等设计措施至关重要。它们能够促进模具内流体的均匀流动,并防止模具缺陷。
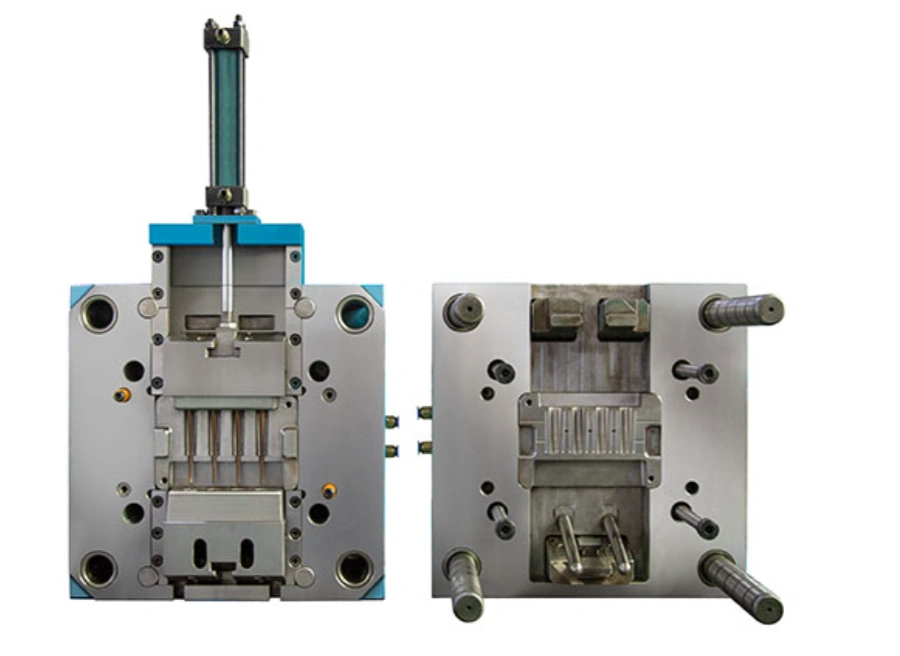
TPE模具
- 优质TPE材料 – 使用合适的TPE等级可确保成型过程中的兼容性和成型部件的耐用性。
- 定期检查 – 对生产过程进行定期检查,确保零件生产质量正确、稳定,且无缺陷。
立即尝试 Prolean!
热塑性弹性体注塑成型设计指南?
热塑性弹性体的有效注塑成型取决于几个重要的设计准则,包括正确的浇口位置、正确的拔模角度、分型线位置、均匀的壁厚以及圆角/半径。
正确的闸门位置 浇口的位置应经过精心设计,以确保模具流的平衡。
正确的拔模角度 – 使用正确的拔模角度可确保零件顺利脱模,即使对于较软的弹性体也能防止损坏。
分型线放置 合理设计的分型线可以简化制造工艺并最大限度地减少飞边。
壁厚均匀 – 一致的壁厚确保均匀冷却和收缩
圆片/弧度 将这些特征倒圆可减少应力集中并改善熔体流动性。
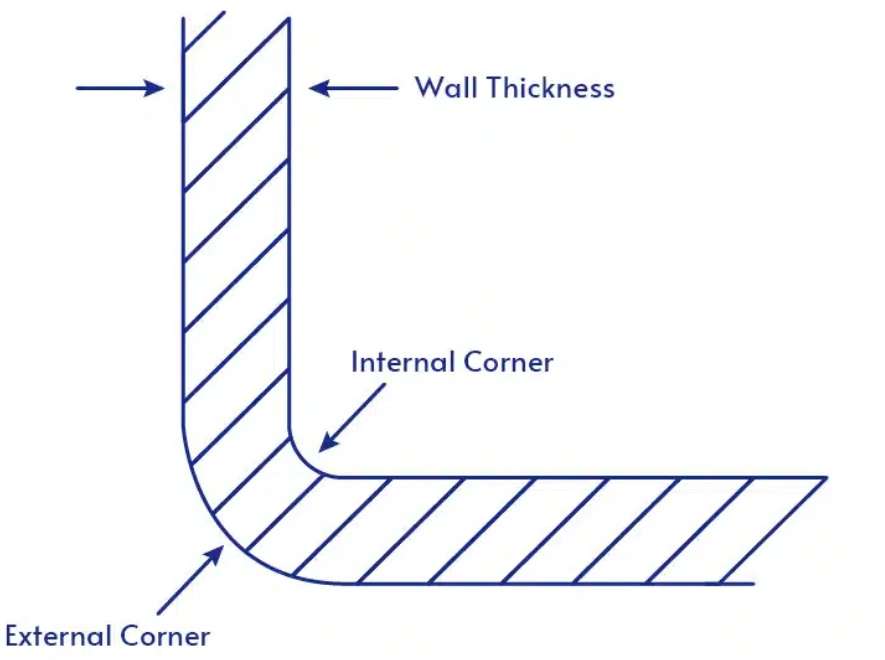
圆角内角和外角
TPE注塑应用
TPE材料部件广泛应用于汽车、医疗、消费品、电气电子和一般工业应用领域的注塑成型加工。
汽車 – TPE 可制造耐用且柔韧的汽车零部件,例如密封件、内饰件和垫圈。
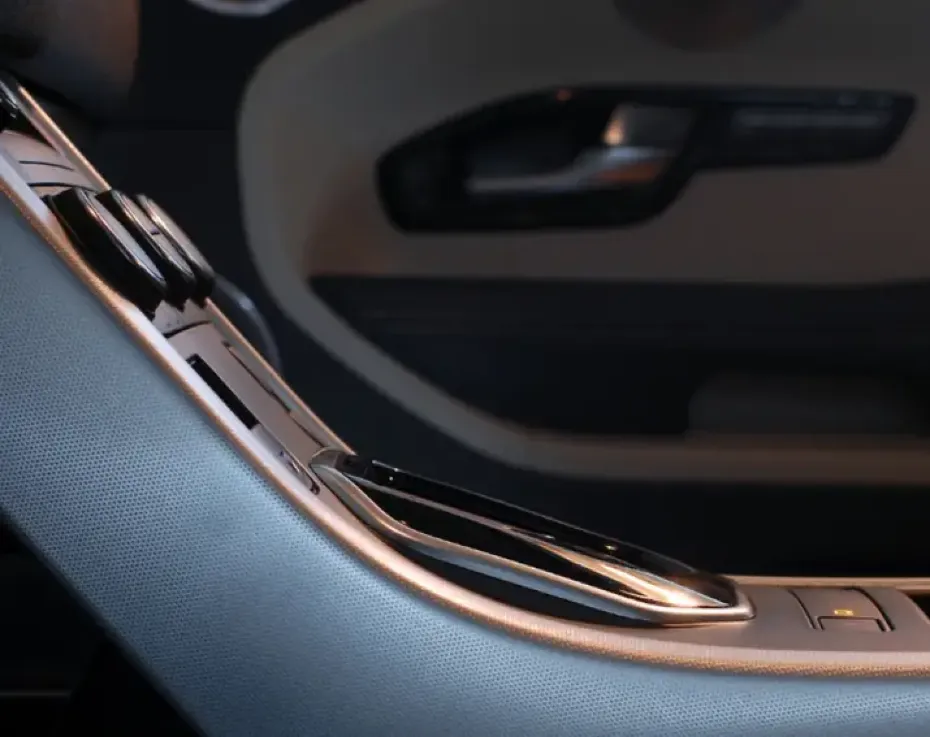
汽车内饰组件
医疗行业 – 对清洁度和耐用性要求较高的医疗部件,例如密封件和导管
消费品 TPE材料非常适合制作家用物品和工具的握柄和把手。
电气与电子 – 这些部件包括连接器密封件和电缆绝缘层。
一般工业应用 – TPE注塑成型在该领域的应用实例包括联轴器、套筒和减振器。
立即尝试 Prolean!
TPU和TPE注塑成型有什么区别?
注塑成型中的热塑性弹性体 (TPE) 和热塑性聚氨酯 (TPU) 在机械性能、加工特性和常见应用方面有所不同。 TPU通常比大多数TPE塑料更耐磨、更耐用,而且拉伸强度也更高。
TPE包覆成型工艺可提供更高的柔韧性和柔软度,尤其适用于触感柔软的包覆成型工艺。 由于TPE熔体粘度较低,其包覆成型和其他工艺通常更容易操作。而对于TPU,这些工艺可能需要对加工条件进行更严格的控制。
TPE和TPR哪个更好?
为了提升用户舒适度,我们推荐使用质地更柔软的热塑性弹性体(TPE)。如果您希望产品更加坚固耐用,热塑性橡胶(TPR)是注塑成型的更佳材料。
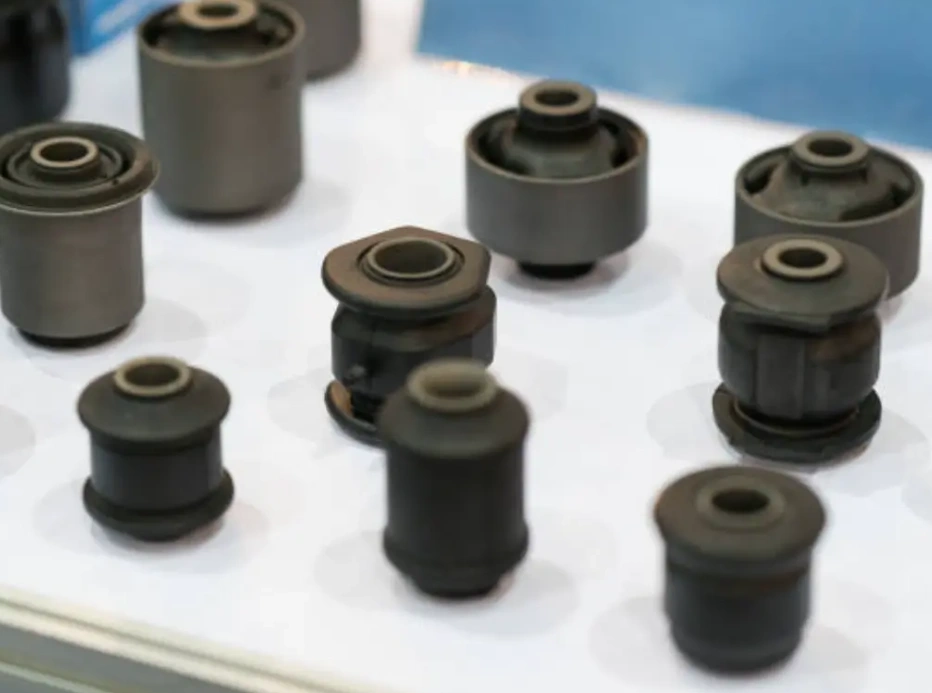
TPR 成分
一般来说,注塑成型用TPE和TPR的选择取决于使用要求,包括耐用性、柔软性和环境因素。
热塑性弹性体与硅胶注塑成型
热塑性弹性体与硅胶的比较通常涉及包覆成型、可重塑成型、相容性、食品安全性、耐久性和抗紫外线性能等方面的差异。下表总结了这些差异。
|
特性 |
热塑性弹性体 |
硅胶 |
|
包覆注塑成型 |
与ABS、PP和其他塑料具有极佳的粘合性 |
它通常会与其他硅胶粘合。 |
|
重塑 |
易于重熔和再加工 |
固化后不可再加工 |
|
兼容性 |
与热塑性塑料具有广泛的兼容性 |
兼容性有限 |
|
食品安全 |
市面上提供食品级TPE产品。 |
常见于医疗和FDA食品应用中 |
|
耐久性验证 |
良好。易受化学物质和极端高温影响。 |
优秀。 |
|
抗紫外线 |
中等——需要添加剂 |
天然抗紫外线能力 |
总结
热塑性弹性体(TPE)注塑成型件具有耐用性和柔韧性等优点,广泛应用于各个行业。高质量且经济实惠的TPE部件被应用于汽车、医疗、电子等领域。 您的下一个项目可以利用这种制造工艺,其特点是彻底的材料选择、熔化、注射和冷却。
立即联系 ProleanTech 获取专家服务 注塑服务.
0条评论