
钛加工
钛是一种强度高、重量轻(密度低)且韧性好的材料。它在高温环境下性能优异,并且能够长期抵抗腐蚀。这些特性使其非常适合用于制造各种零件或组件,例如…… 风扇叶片、飞机机身和起落架 以及医疗植入物,例如 髋关节、牙科植入物和骨板。
然而, 钛加工 钛金属加工并非没有挑战。在激光切割和加工过程中,钛金属的散热性能较差,导致更多热量滞留在刀具周围。这会加速刀具磨损,并影响切割质量。此外,钛金属在切割处容易硬化,从而增加后续加工的难度。
At 普罗灵科技我们运用可控加工策略来应对这些挑战。我们优化切削速度、进给量和刀具路径,以限制热量积聚。我们精心选择刀具,减少化学反应和刀具过早失效。因此,我们始终能够提供稳定的加工结果和一致的零件精度。
本文涵盖常见内容 钛加工 本文将介绍其存在的问题和实际解决方案,以及可用的牌号和加工工艺。请继续阅读。
常用钛合金加工牌号及其特性
钛合金的等级选择非常丰富,根据ASTM标准,有近40种等级可供选择,此外还有多种特种合金。每种钛合金的强度、重量和加工性能各不相同。选择合适的等级时务必慎重,因为这将显著影响加工结果。
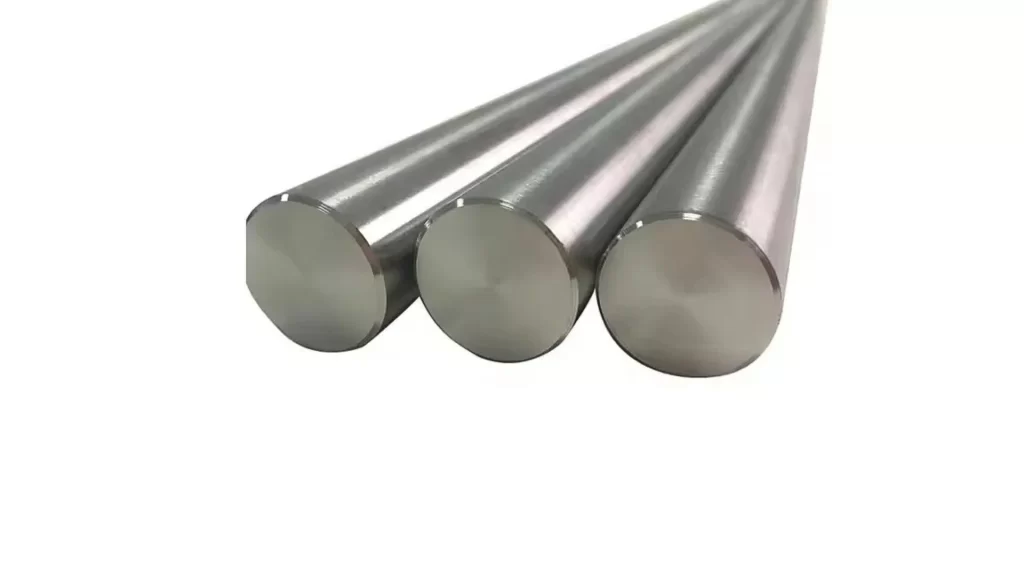
ASTM F67 4级钛棒
以下是一些常见类型:
- 1 至 4 级(商业纯钛): 这些材料大多为纯钛,强度略有差异。它们相对容易加工,并且具有优异的耐腐蚀性。
- 5 级(Ti-6Al-4V 或 Ti 6-4): 5级钛包含 铝6% 和 4% 钒虽然重量相对较轻,但这些是强度最高的商用钛合金,与商用纯钛相比,它们具有更优异的高温性能。
- Ti-5-5-5-3(俄罗斯钛合金): 这种合金的抗拉强度比Ti-6Al-4V高约30%。由于其加工性能降低了约50%,Ti-5-5-3合金被认为比Ti-6Al-4V合金更难加工。
- Ti-407: 这是最新研制的一种钛合金,专为提高其加工性能而开发。与Ti-6Al-4V相比,Ti-407的加工操作更加简便。
钛合金数控加工工作流程
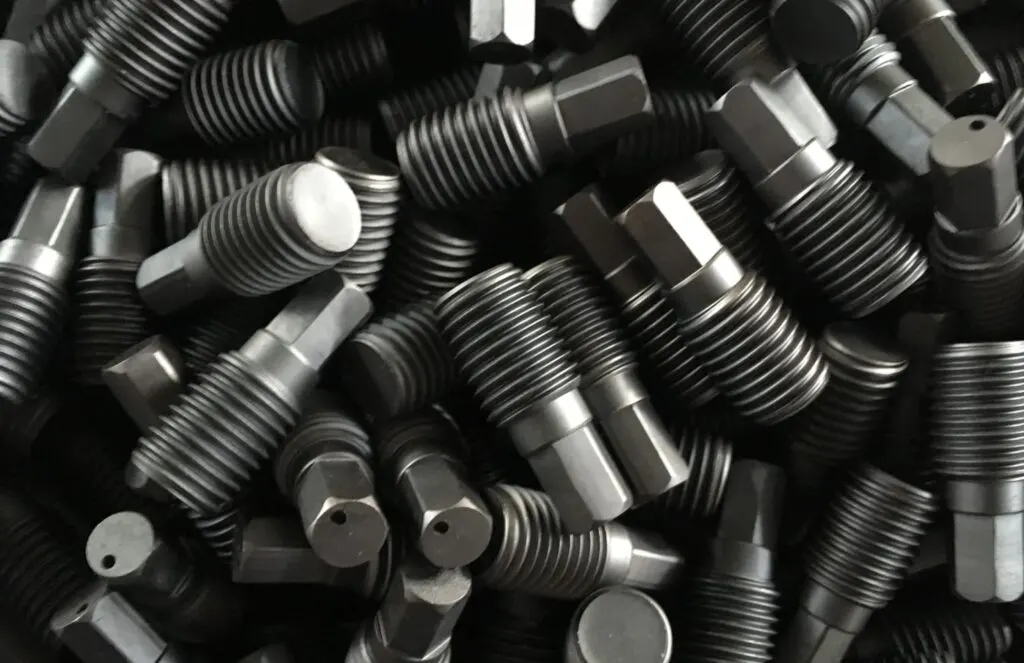
钛黑阳极氧化紧固件
由于钛是一种高强度、耐高温金属,且会与切削刀具发生反应,因此加工操作必须精心计划。高温加上刀具振动会迅速磨损切削刀具或损坏工件。但是,遵循以下实用步骤可以简化加工过程:
- 选择正确的切削工具: 钛加工过程中切削会产生大量热量,因此所选刀具必须能够承受钛的硬度和高温。建议使用涂层高速钢或硬质合金刀具加工钛。这些刀具能够提供更大的切削深度,并降低崩刃和损坏零件的风险。
- 使用工具涂层: 刀具涂层用于控制热量产生并最大限度地减少刀具与被加工钛的相互作用。 氮化钛铝(TiAlN) 是加工刀具上最常用的涂层。当刀具升温时,涂层会形成保护层并将热量传递给切屑,从而降低刀具损坏的风险。
- 确保系统稳定: 钛合金在加工过程中可能出现弯曲变形,这通常会导致不必要的振动和颤动。使用大尺寸立铣刀并尽量减少刀具悬伸量可以提高刚性和稳定性。保持稳定的进给速度并避免速度突变可以减少振动并最大限度地减少刀具磨损。
- 控制进给速度和转速: 为了避免切削刀具减速或停止的区域(例如拐角处)产生过热,需要优化进给速度和切削速率。然而,如果进给速度和/或切削速率过高,则可能导致钛合金硬化。保持稳定的切削运动,以及一致的切削速率和切削速率,将有助于提高表面质量并延长刀具寿命。
CNC钛加工技术
钛兼具高强度、轻质和耐腐蚀性等独特特性,使其成为航空航天、医疗和工业领域的理想材料。然而,其硬度和耐热性也使其加工难度极大。 因此,使用合适的刀具、切削技术和加工液对于生产高精度零件并减少刀具磨损至关重要。同样的加工方法也应用于…… 钛合金数控车削 保持零件精度并延长刀具寿命。
钛研磨
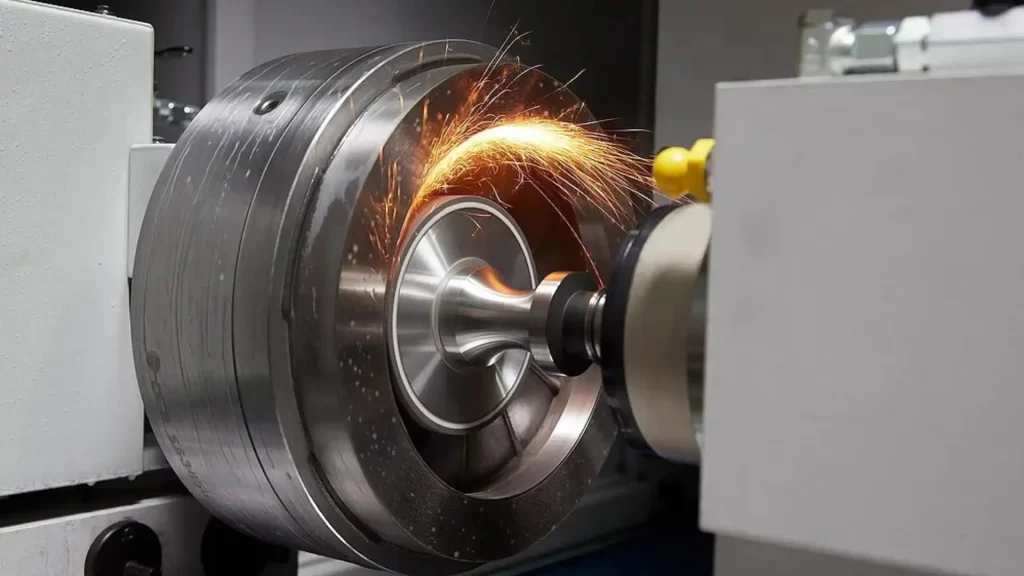
钛法兰研磨
研磨用于去除钛金属表面少量材料,并对其进行精细化和抛光。由于钛金属硬度高,因此需要使用金刚石涂层磨料或专用磨料。与手工研磨相比,数控研磨因其精度高、效果稳定而更受青睐。
研磨主要用于涡轮轴、航空航天支架以及医疗髋关节或牙科植入物,这些产品对表面光洁度和尺寸公差要求很高。
钛合金数控钻孔
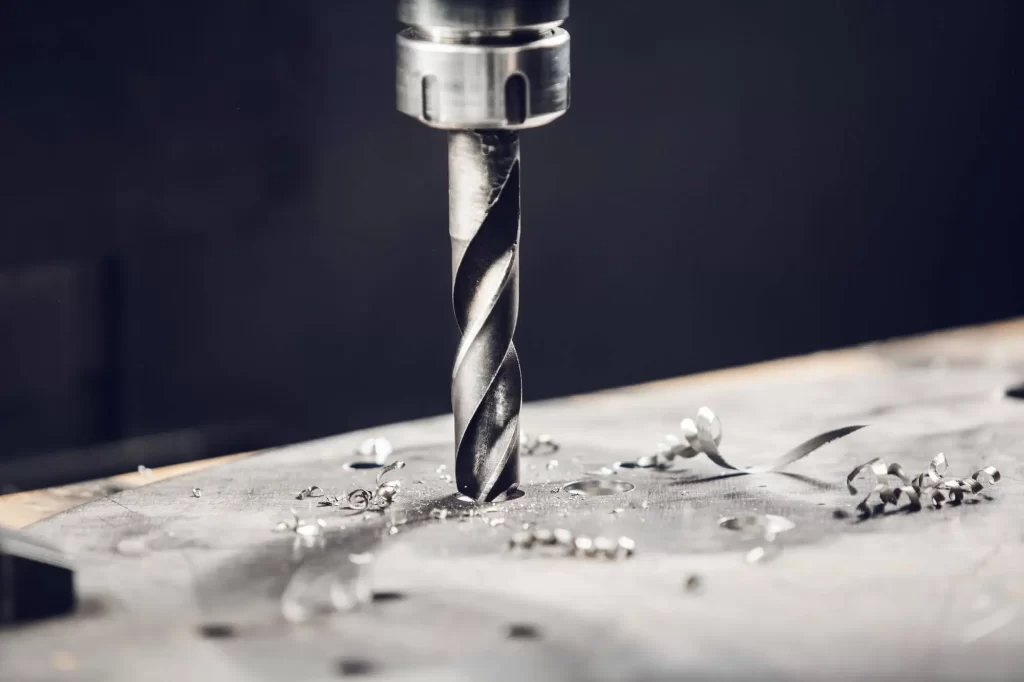
钛合金数控钻孔
钻孔用于在钛棒、钛管和结构件上加工孔洞。钛的导热性低,钻孔时会产生大量热量。因此,钻孔时需缓慢进行,并使用足够的润滑剂以减少摩擦。通常使用高速钢或硬质合金钻头以防止崩刃。
它主要用于生产航空航天紧固件、医用螺钉、植入物上的孔以及国防和汽车行业的零部件。
钛合金数控铣削
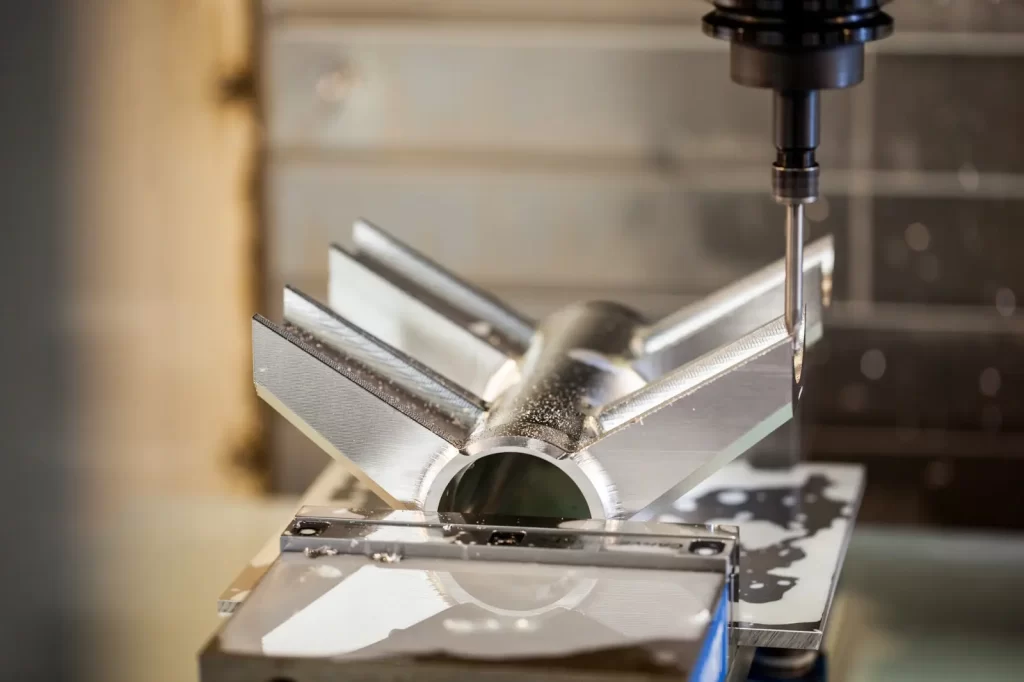
钛铣削
钛合金数控铣削 钛加工采用旋转切削刀具去除材料,加工出表面光滑的复杂形状。由于钛在加工过程中容易崩刃或开裂,因此通常使用硬质合金或金刚石涂层刀具。该工艺在可控的切削速度和进给率下进行,以减少热量积聚和加工硬化。航空航天发动机支架、涡轮叶片、模具、冲模和医用钢板等都是采用此方法生产的常见零件。
钛攻丝
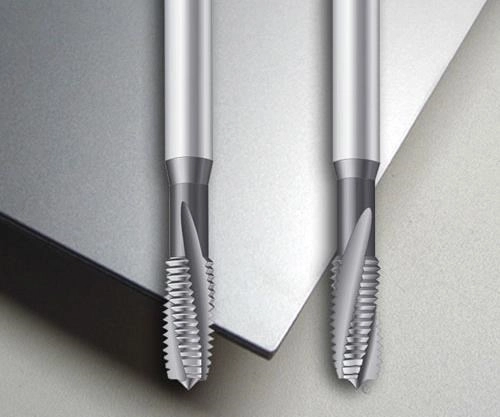
钛合金攻丝工具
攻丝是指在钛合金部件上加工内螺纹。钛合金强度高,但导热性低,这会增加攻丝过程中产生的热量和磨损;因此,通常使用硬质合金或高速钢丝锥,并配合切削液。控制攻丝速度并提供充足的润滑以减少摩擦,可以降低丝锥断裂的风险,延长刀具寿命。 航空航天外壳、汽车发动机部件以及需要高强度和精确螺纹的螺纹结构配件都是使用这种技术制造的零件的例子。
钛画
拉拔是一种将钛拉伸成丝、棒或细长零件的技术。钛的高强度和加工硬化特性会导致成形困难;因此,需要使用润滑剂来减少摩擦并控制温度。 医用电线、航空航天棒材和精密电子元件都是利用这种技术制造的零件的例子。
钛加工:挑战与解决方案
钛合金具有高强度和轻质等优点;然而,加工钛合金却颇具挑战性。了解其主要挑战有助于保护刀具并改进加工操作。
工作空间
钛合金比其他金属更具柔韧性,因此在加工过程中容易发生形变或移动。因此,必须确保刀具牢固夹持并保持稳定的机床设置。刀具停在孔内或工件壁附近会导致摩擦、过热和刀具磨损加剧。保持刀具的稳定运动有助于提高切削效率。
发热
由于钛的导热性差,加工过程中产生的大部分热量都会被刀具吸收。硬度更高的钛合金会加剧这个问题。降低加工速度并使用冷却液可以减少产生的热量,并防止钛合金硬化。
磨损和堆积边缘
钛合金容易粘附在切削刀具上。这会对加工操作产生不利影响,并损坏刀具。这种现象被称为粘着或积屑瘤。使用充足的冷却液、保持刀具平稳运动以及及时清除切屑通常可以消除粘着,并有助于保持切削刃的清洁。
如何高效加工钛合金:实用技巧与注意事项
如前所述,钛合金的高强度和耐热性使其加工极具挑战性。遵循一些基本准则将有助于保护刀具、减少热量产生并生产出更高质量的零件。
保持低温
钛的导热性很差。因此,钛加工过程中产生的大部分热量都会被刀具吸收。这些热量会迅速磨损刀具,加剧摩擦,从而导致更多的热量产生。
此外,高温会使工件边缘硬化,增加切削难度。充足的冷却液可以降低产生的温度,防止工件硬化。
平滑地进入和退出切口
突然切入或切出刀具会损坏刀具和工件。缓慢地将刀具切入,可以逐渐建立压力。始终沿同一方向(从厚到薄)进给,并保持恒定的切削速度,可以减少刀具受到的冲击。
使用锋利的工具
锋利的切削刀具对于高效的钛合金加工至关重要。钝化的刀具会产生过多的热量,并且磨损迅速。刀具磨削可以改善加工过程和切削质量,同时延长刀具的使用寿命。
给工具留出冷却空间
减小刀具直径并保持足够的切削间距,可以使气流和冷却液到达刀具切削刃。这有助于保持刀具冷却并减少热量积聚。保持恒定的进给速度和切削速度可以防止过热,并促进平稳切削。
Preventing Galling
钛合金容易与切削刀具发生粘连,在刀刃处形成咬合或再焊接现象。磨利刀具并进行润滑可以减少咬合的影响。减少咬合可以保护刀具和工件表面。
控制芯片
当金属粘附在切削刀具上时,就会形成切屑。这会导致刀具损坏,并影响切削质量。使用锋利的切削刀具和加工液可以最大限度地减少切屑,从而获得更干净、更精确的切削效果。
钛与铝的加工比较 对战钢铁侠
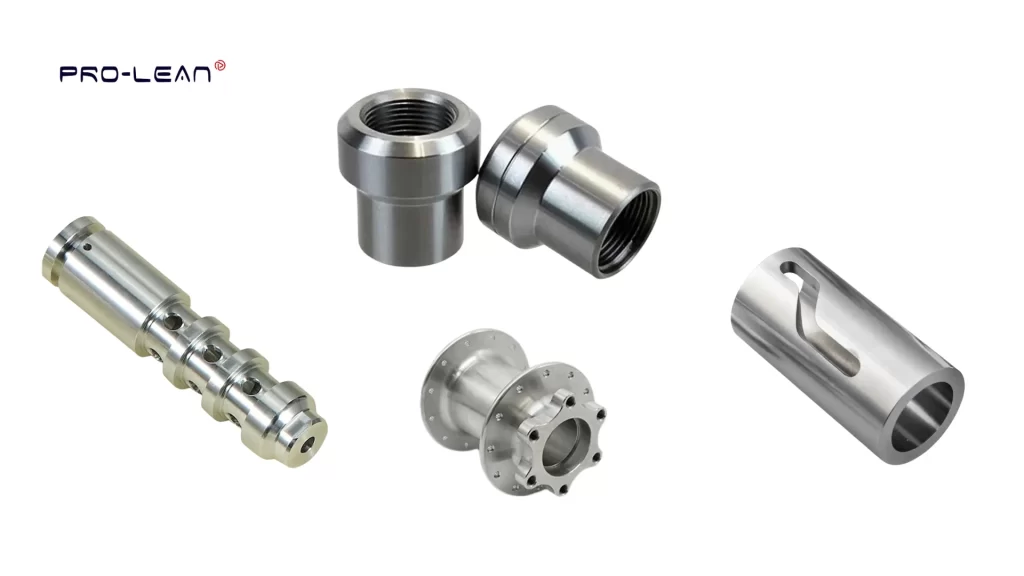
钛合金数控加工产品
钛比钢更轻、更坚固,比铝更耐热,而且耐腐蚀性也优于钢和铝。以下是一个简单的比较:
表1: 钛合金与钢 与铝加工相比
| 特性 | 钛 (Ti 6Al-4V) | 钢(不锈钢) | 铝 |
| 强度 | 非常高,高温下仍能保持强度 | 力量强,但容易疲劳。 | 较低,耐热性较差 |
| 重量 | 低,约占钢铁的60%。 | 高 | 非常低 |
| 耐腐蚀性 | 优异的自修复层 | 好的,可以生锈 | 不错,但不如钛。 |
| 可加工性 | 更难切割 | 更容易 | 好简单 |
| Cost | 昂贵 | 中 | 低 |
从 Prolean Tech 获取精密钛加工服务
在 Prolean Tech,我们提供 钛数控加工 服务 HPMC胶囊 我们为航空航天、汽车和医疗等行业提供钛合金加工服务,包括5级钛合金(Ti-6Al-4V)和其他特种牌号,用于生产精密零件。我们的加工能力包括:严格的公差控制(±0.0002英寸)、微小特征(0.5毫米)、薄壁(0.8毫米)、光滑的表面光洁度(Ra 125+)以及复杂的特征加工,例如沟槽、螺纹和倒扣。
我们跟随 ISO 9001:2015和ISO 13485:2016 标准齐全。无论您需要单个原型还是大规模生产,我们都拥有完善的设施,能够提供与设计完全匹配的精准零件。 立即联系我们或上传您的设计 获取即时报价 来自我们的工程师
0条评论