
? 你现在负责的部分在哪里?

适合的地方
机械加工后进行热处理,淬火则在切削后进行。
公布的工艺路线包含五个步骤,步骤顺序至关重要,因为生成硬表面的步骤同时也是移动零件的步骤。提前规划比事后修正要容易得多。
淬火决定最终结果,也是可能改变零件形状的关键步骤。由于变化发生在金属内部而非表面,因此必须在切割零件之前确定余量和检验点——参见 淬火能带来什么?.
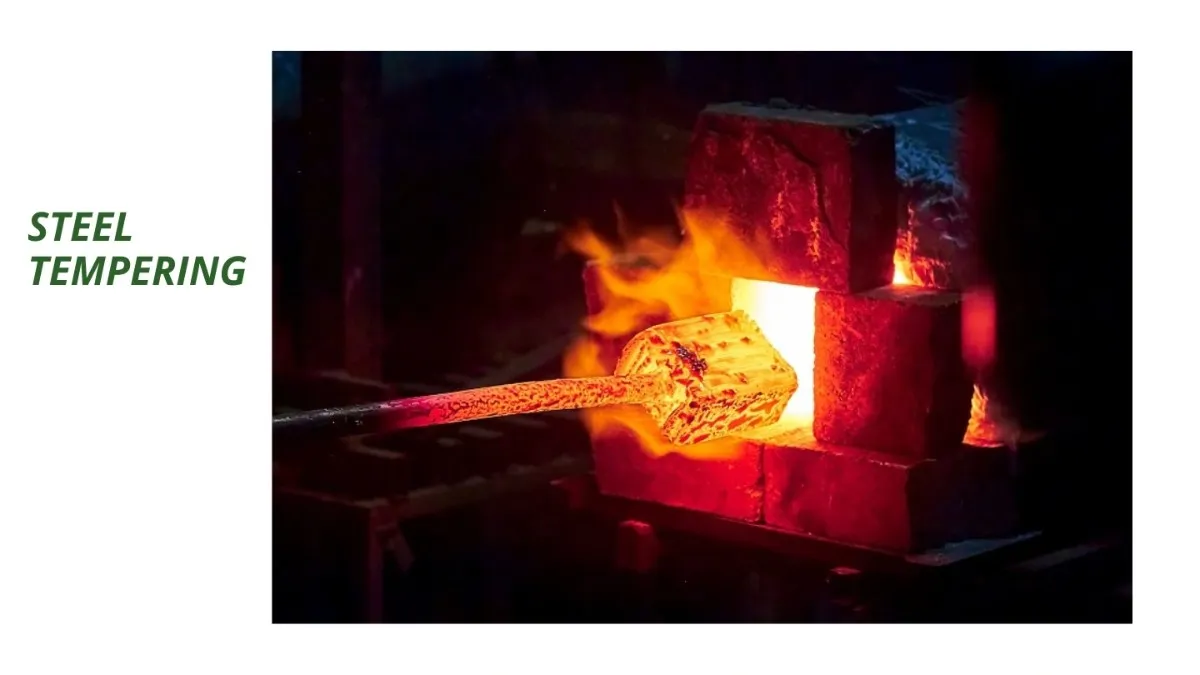
适合检查
材料、截面和载荷决定了我们是否需要对零件进行热处理。
决定焊接路径的三个因素是:金属材质、截面形状以及零件的功能。最后一个因素决定了焊接路径的选择,而这恰恰是最容易选错路径的地方。
材料
- 出版家族 已发表的文本指出,热处理主要用于钢制零件,而这正是我们提供的表面热处理服务的目标。
- 淬透性取决于钢的牌号:同样的淬火工艺,普通碳钢和合金钢的淬透深度不同。
- 其他金属的硬化机制不同——铝合金的强度是通过时效处理获得的,而不是通过碳淬法获得的。
- 我们正在确认我们具体使用哪些钢材牌号,以及不锈钢是否在生产范围内。
所公布的材料是钢材。我们生产的钢材牌号以及其他金属,待确认。
截面和几何形状
- 厚壁和薄壁的冷却速率不同,因此混合使用这两种材料的零件,其硬化结果并不均匀。
- 尖锐的内角和截面突变会使淬火集中发生,而变形和裂纹正是从这些地方开始产生的。
- 细长部件和薄板在淬火过程中最容易发生移动。
- 请告知我们最薄壁和最厚截面的尺寸,以便根据零件本身而非平均值来设定淬火参数。
每个零件的移动距离都是根据具体作业来确认的——这个过程中不会公布变形数据。
该部分需要做什么
- 坚硬的表面覆盖着坚硬的内核,这表明可能存在表面渗碳等渗碳工艺。
- 零件必须从整个截面都保持硬化状态,这表明需要采用通体硬化工艺。
- 对于需要柔软、稳定或更易于加工的零件,则应采用退火或正火处理。
- 需要防腐蚀处理或着色的零件根本不需要进行热处理。
规格
热处理:钢制零件,800℃或更高,油淬或水淬
该页面并未提供此流程的具体参数表,因此下表是根据已发布文本中的数据编制而成。所有未经店铺确认的条目均标注“待确认”,而非猜测。
它移动什么
热处理不会增加任何层,但淬火可能会使零件发生位移。
这正是热处理与涂层工艺最大的区别所在。电镀和喷漆会使零件尺寸增大,增大的量等于涂层的厚度;而热处理则恰恰相反,它改变的是零件内部的金属,而非表面。尽管如此,热处理仍然可以改变零件的尺寸,因为加热和淬火都会留下残余应力。
| 它的作用 | 有什么变化 | 为何重要 | 该怎么办 |
|---|---|---|---|
| 表面本身 | 未添加任何图层 | 与电镀或喷漆不同,表面没有涂层;公布的变化是硬化的表面及其暗灰色调。 | 不要预留涂层余量——因为没有需要堆积的东西。 |
| 整体尺寸和形状 | 该部件可能会移动或变形 | 加热和淬火会留下残余应力,薄截面和截面急剧变化的部分移动最大。 | 约定失真限制 每部分——该数字待确认。 |
| 脸部必须坚硬且大小合适 | 需要预留研磨余量。 | 如果一个表面必须坚硬且尺寸合适,通常在硬化后进行研磨,因此切削必须留下材料以供研磨。 | 留出研磨余量 在任何具有公差的表面上。 |
| 尖角和薄墙 | 失真和裂纹从这里开始。 | 角落或薄壁的冷却速度比周围的物体快,这就是淬火造成损害的地方。 | 列出临界面 在设计允许的情况下,加厚或圆角。 |
| 表面颜色 | 表面呈暗灰色 | 这是硬化零件的公布颜色;它是工艺的结果,而不是涂层或颜料的颜色。 | 如果想要的颜色不是暗灰色,请选择其他工艺。 |
| 腐蚀 | 未添加防腐蚀保护措施 | 硬化钢表面和其他裸露的钢表面一样会生锈;热处理并不能起到防腐蚀作用。 | 如果工作环境是腐蚀环境,请指定涂层或钝化处理。 |
方向很明确——热处理不会增加任何尺寸,反而会使零件变形——但没有公布变形量,所以上面的尺寸标注为“待确认”。磨削余量必须与加工厂协商确定,不能想当然。
请告知我们淬硬后哪些面需要磨削,以及哪些尺寸是关键尺寸,我们将在零件制造前确认公差。
获取报价哪条路线
渗碳、淬火、感应加热或退火——以及答案为“以上皆非”的情况
公布的工艺路线是表面硬化,但它只是众多工艺路线中的一种。具体采用哪种路线取决于硬化层是位于表面还是贯穿整个零件,以及加工目的是硬化还是软化。最后一类情况,热处理是错误的选择。
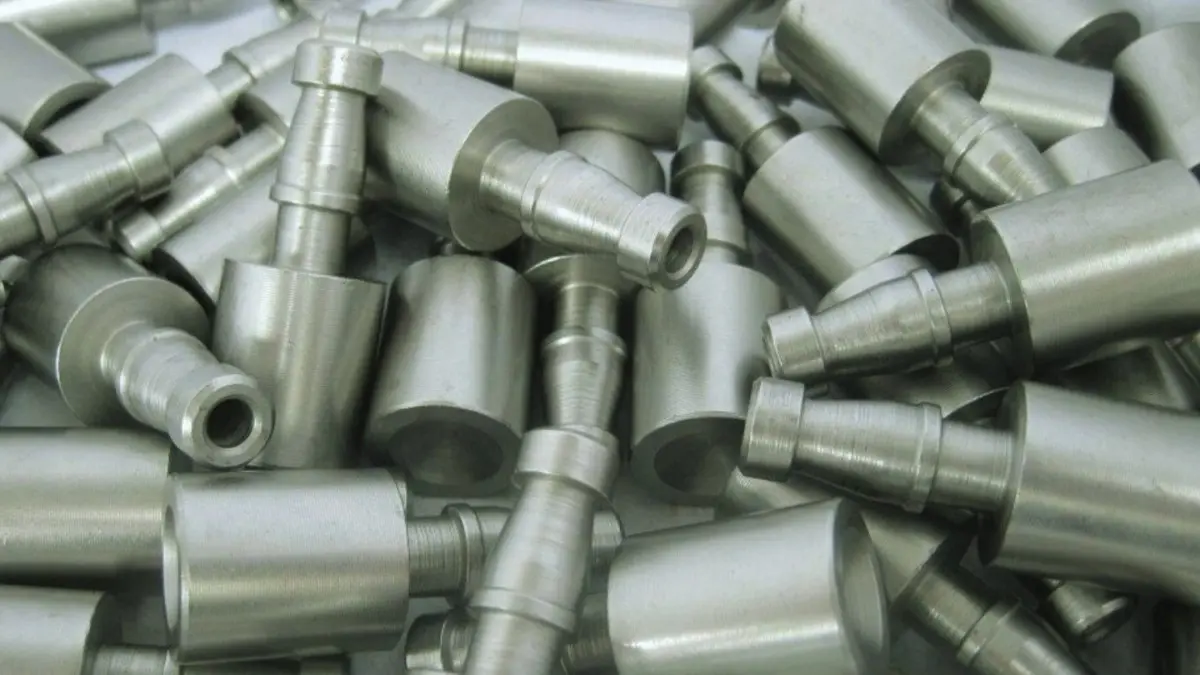
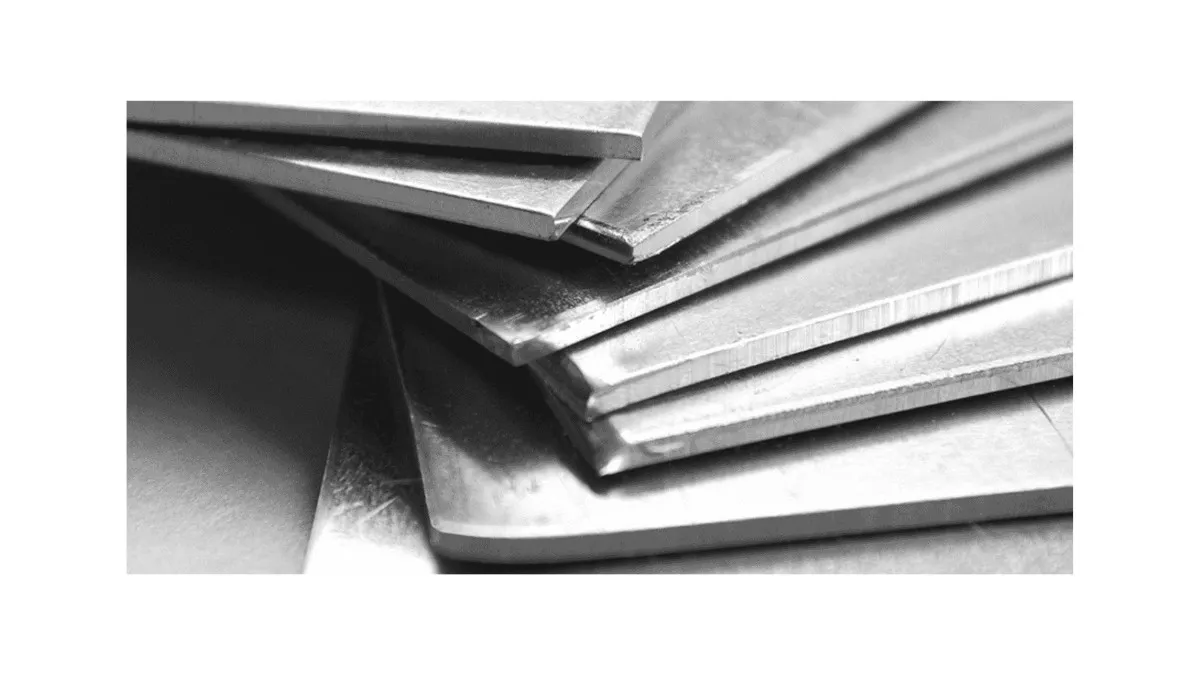
表面硬化(渗碳)
首先将钢件表面加热至800℃或更高的转变温度,使一定量的碳溶解到表面。然后,在碳过饱和状态下,用油或水冷却零件,从而形成硬化表面。
它在柔软、坚韧的内核上形成坚硬的外壳,因此它适用于需要外部耐磨但内部又不会完全变脆的部件。
最适用于:低碳钢或合金钢部件上坚硬芯材的耐磨表面
不是为了: 整个零件必须完全硬化——这就是通体硬化工艺。
通过淬火和回火
这种方法是将零件完全加热后淬火,使硬度均匀分布在整个截面上,而不是仅仅存在于表面层。通常还会进行回火处理,以牺牲部分硬度来换取韧性。
最适合:需要整个部分都坚硬坚固的部件
不是为了: 仅需硬化表面的零件——对整个截面进行硬化只会造成更大的变形而没有任何益处。我们设定的参数待确认。
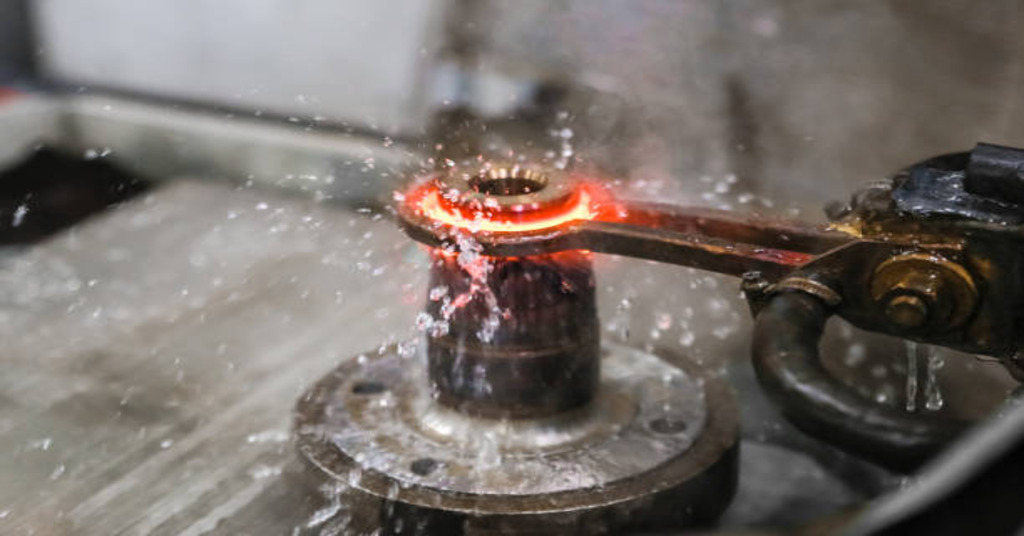
感应淬火和火焰淬火
选定的区域——例如轴颈、齿轮齿面或磨损面——被快速加热并淬火,使得只有该区域硬化,而零件的其余部分保持不变。这种方法适用于磨损集中在某一点,无法对零件进行全面加热的情况。
最适用于:大型或已完成加工的零件上具有特定磨损面的部件
不是为了: 较深的病例,或者硬区必须遵循复杂形状的病例。参见 感应淬火指南.
退火和正火
退火和正火也是热处理工艺,但它们的目的与淬火相反:它们软化钢材,消除切削后留下的应力,使零件更易于加工。退火缓慢冷却以软化钢材;正火在空气中冷却以细化晶粒。
最适用于:需要在硬化步骤前后保持柔软、稳定或更易于加工的零件
不是为了: 具有耐磨功能的部件。参见 退火钢导轨.
请告诉我们硬度是要停留在表面还是贯穿整个零件,以及加工目的是硬化还是软化,我们会在您决定之前确认加工方案。
获取报价选择或避免
何时应该进行热处理——以及何时不应该进行热处理。
选择热处理时
- 要求是 更硬、更耐磨的钢表面或者,一个截面必须坚硬且强度高的钢制零件。
- 材料是 钢板 - 已公布的该工艺系列 - 首先确认等级和其他金属。
- 绘图 允许进行微小的尺寸变化 淬火可能会在表面留下磨削余量,这些余量最终必须变得坚硬且尺寸合适。
- 这部分是 钢制耐磨件 轴、齿轮、销、模具——这些部件的实用功能主要取决于表面性能,而不是外观。
- 此 序列已计划粗加工、热处理,然后精磨,这样硬化就不会影响最终尺寸。
- 图纸上的税费是…… 硬度或表壳深度这样就可以验证结果,而不是想当然地认为结果是正确的。
不确定零件需要更硬的表面处理还是保护性表面处理?请将图纸连同关税信息一起发送给我们,我们会告诉您该如何处理。
获取报价设计约束
是什么决定了硬化的部分能否恢复笔直
六个变量:等级、截面形状、研磨余量、淬火介质、台阶在车间的位置以及之后检查的内容。
材料和硬化能力
钢种决定了淬火硬化的深度和零件的变形程度。普通碳钢和合金钢即使采用相同的淬火工艺,最终结果也可能不同,因此钢种是确定淬火工艺的首要因素。
截面和几何形状
厚薄不一的零件冷却不均匀。薄部分可能已经完全硬化变脆,而厚部分仍然柔软,裂纹就从两者的交界处开始产生。
研磨余量
如果一个表面既要硬度又要尺寸符合要求,通常在淬火后进行磨削。这意味着淬火前的切削必须预留磨削余量,并且图纸必须标明哪些表面需要预留磨削余量。
淬灭介质
常用的淬火介质有油和水。水冷却速度更快,淬火条件也更苛刻:硬化层更深,但变形和开裂也更严重。油则更为温和。具体选择哪种介质取决于零件的材料和截面形状。
商店里台阶的位置
热处理通常介于粗加工和精加工之间。它可以应用于已经达到尺寸要求且没有余量进行磨削的零件;也可以在几何形状最终确定之前进行,之后的切削工序会去除硬化层。
淬火后的检查
对零件进行硬度、变形和表面颜色(呈公布的暗灰色)的检查。零件可记录和提供的内容详见下文质量保证部分。
绘图笔记
图纸上应该怎么写才能让热处理落在你想要的位置?
两条线包含了大部分要求:零件淬硬后是否需要研磨,以及哪些面必须硬化并达到所需尺寸。
1. 材质:____________(钢材等级)2. 热处理:表面处理/贯穿处理(删除一项)3. 表壳深度:______ 毫米(待确认)4. 硬度:______ HRC(待确认)5. 淬火介质:油/水(如表面硬化工艺所采用的;删除其中一项)6. 硬化面磨削余量:______ 毫米(待确认)7. 失真极限:______ 毫米(待确认)8. 检查:硬度、变形和表面颜色(暗灰色是硬化表面的公布颜色)。
仅供参考 - 请将每个空白处替换为您自己的要求。最重要的两行是顺序和余量:说明零件淬火后是否需要磨削,并在任何需要硬化并达到尺寸要求的面上预留材料。
哪些金属
我们对哪些金属进行热处理——以及属于其他工艺的职责
已发布的文本明确指出:热处理主要用于钢制零件,而我们提供的表面热处理也适用于钢材。下表列出了非热处理工序及其对应的工艺流程。
| 材料 | 热处理 | 笔记 | 请改用 |
|---|---|---|---|
| 碳素钢 | 是 | 该工艺的已发布系列。如果需要坚硬的外壳和坚韧的内核,通常选择低碳钢。 | - |
| 合金钢 | 是 | 在已公布的系列产品中,合金元素会影响淬火硬化的深度,因此每个零件的牌号都需要确认。 | - |
| 工具钢 | 确认 | 通常进行淬火和回火处理,但目前尚未公布该工艺的工具钢数据——正在确认中。 | - |
| 不锈钢 | 确认 | 某些不锈钢牌号的硬化方式并非通过碳沉积,而是通过沉淀硬化,然后淬火。不锈钢是否在此讨论范围内尚待确认。 | 沉淀硬化 |
| 铝 | 不同的流程 | 铝合金的强度是通过时效处理获得的,而不是通过碳淬工艺获得的,因此它属于不同的热处理类别。 | 阳极氧化 对于表面 |
| 塑料 | 不同的流程 | 热处理是金属加工工艺;聚合物零件没有微观结构,无法通过这种方式硬化。 | 确认该部件为 塑料件 |
| 需要防腐蚀保护的部件 | 不同的流程 | 硬化钢表面和其他裸露的钢材一样会生锈;热处理并不能增加防锈层。 | 钝化 or 镀锌 |
| 需要上色或涂层的部件 | 不同的流程 | 热处理不会增加颜色或涂层;公布的表面颜色只是硬化部件呈现的暗灰色。 | 喷漆 或 阳极化处理 完 |
请将图纸连同材料和关税一起发送过来——如果热处理不适合这种金属或要求,我们会告诉你哪种方法才是正确的。
获取报价应用
硬化钢表面发挥作用的地方
以下部件是该工艺通常购买的部件:钢制部件,其问题是磨损,而不是外观。
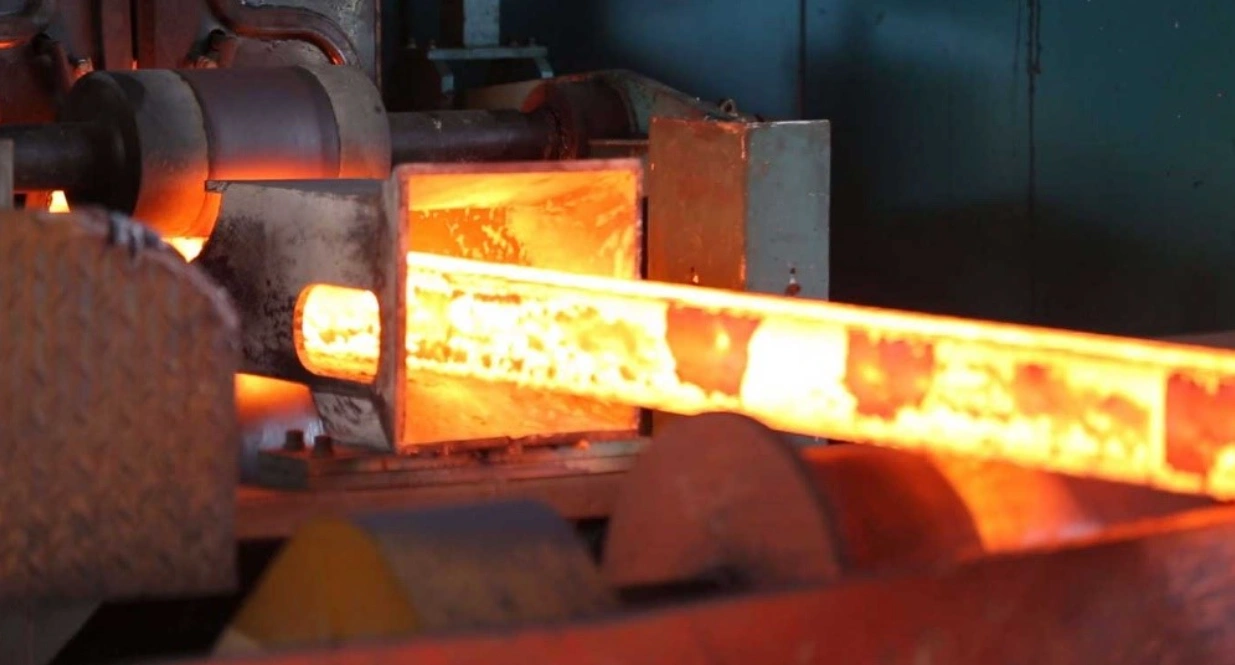
轴和齿轮
轴或齿轮的轴承面或齿面会发生磨损,而零件的其他部分只需承受载荷。坚硬的外壳包裹着坚韧的芯材,既能为磨损面提供所需的保护,又不会使整个零件变脆。
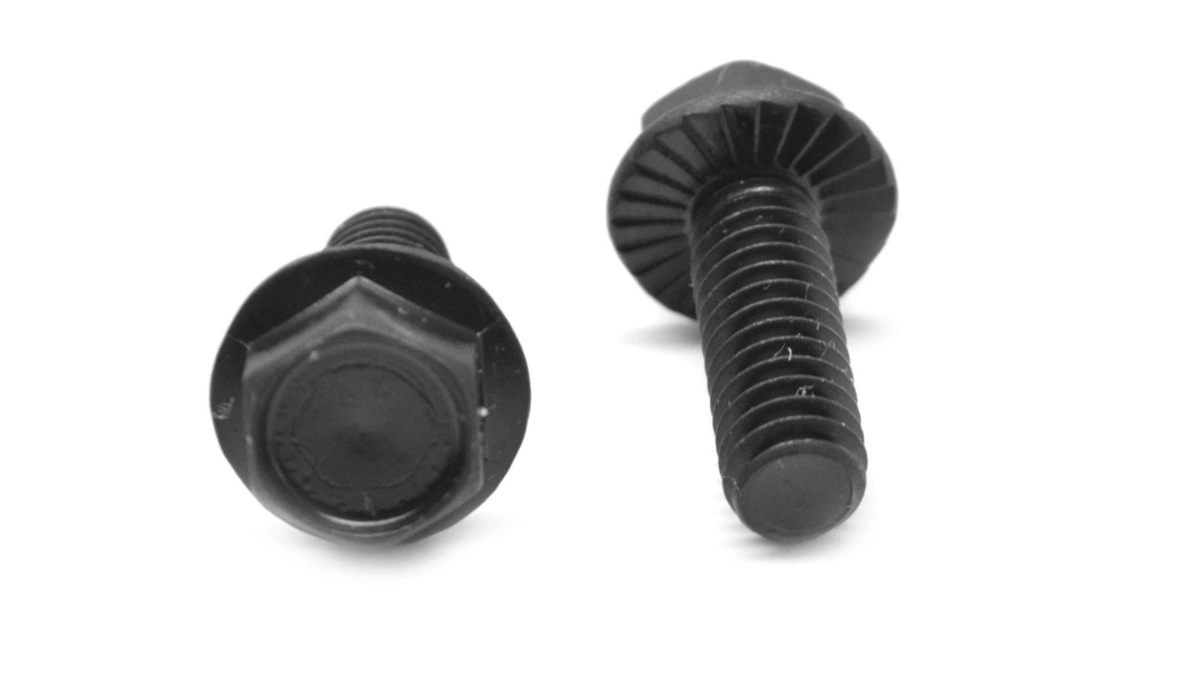
紧固件和硬件
螺栓、销钉和螺柱在螺纹和头部需要抵抗磨损和咬合,且可接受表面呈暗灰色的情况下,会进行表面硬化处理。
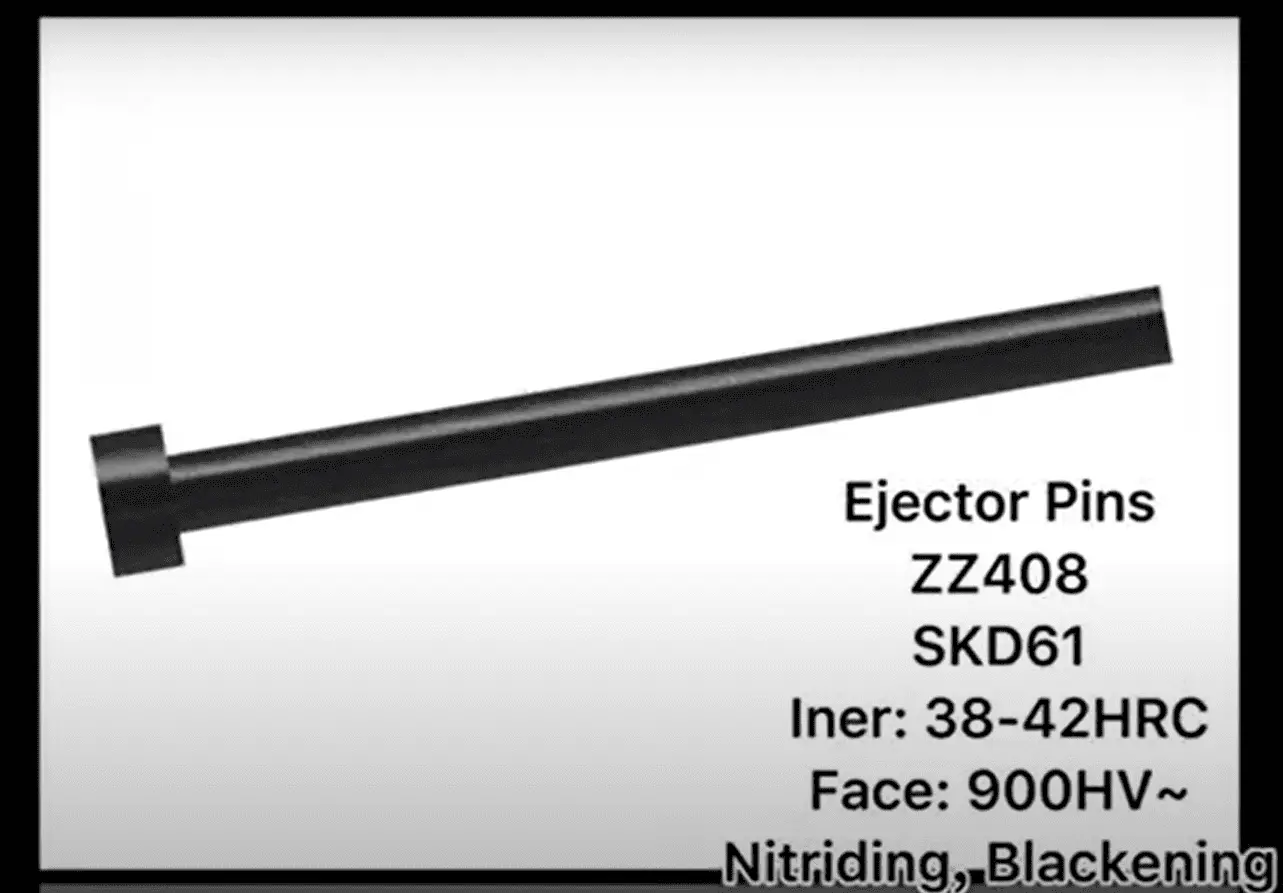
销钉、模具和工具
顶针、冲头和模具部件均经过热处理以提高耐磨性,并保持笔直,因为运行间隙很小。像这样的细长零件也是移动幅度最大的零件,因此公差至关重要。
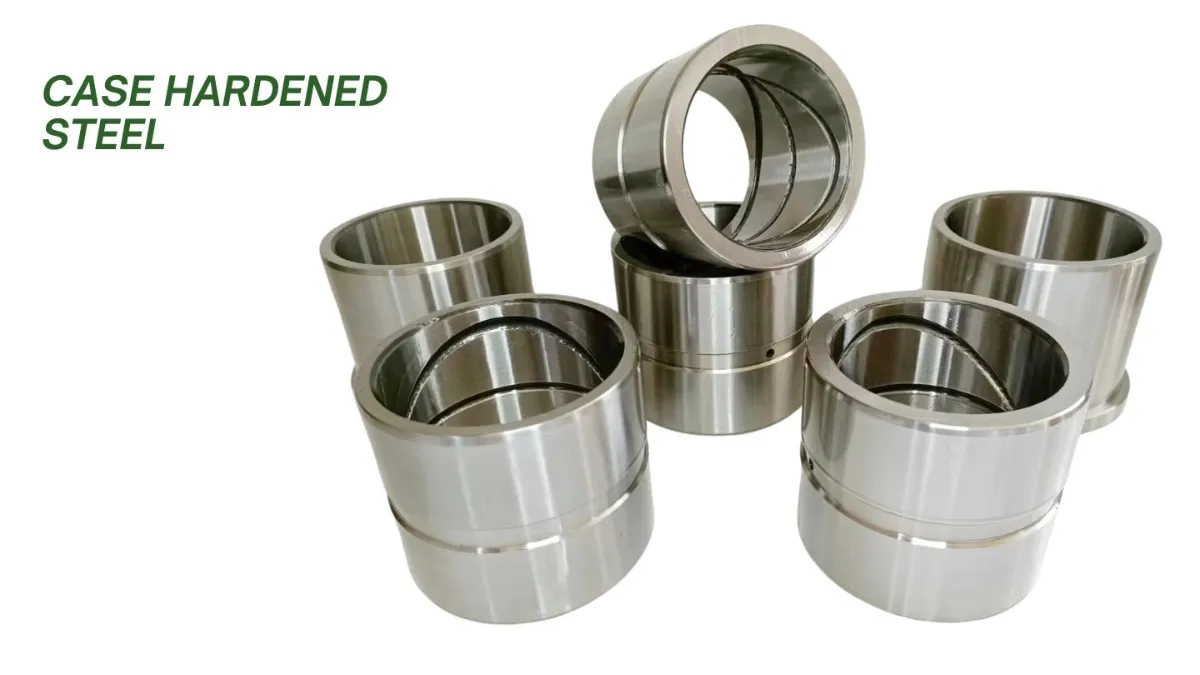
易损件和机械部件
凸轮、耐磨板、连杆和类似部件在承受磨损或反复接触的情况下会进行硬化处理,并保留公布的暗灰色表面,而不是装饰性表面。
质量保证和文档
热处理部件的返工情况
已公布的承诺是,所有部件在发货前均经过检验和包装。除此之外,以下是我们目前可以确定的内容,以及仍在确认中的事项。
包装前检查
已发布的文本指出,所有零件在通过质量控制检验后才会进行包装和交付,因此检验是零件生产流程的一部分。
硬度记录
该工艺没有公布硬度数据,因此能否提供与既定目标相对应的测量硬度记录尚待确认。
外壳深度测量
目前尚未公布该工艺的渗碳层深度;能否对渗碳零件进行渗碳层深度测量尚待确认。
变形和尺寸报告
热处理可能会使零件发生形变,但并未公布变形量数据。能否提供符合约定限值的尺寸记录尚待确认。
深入阅读
热处理工艺的定位——以及每项工艺的指南
本页所列工艺路线为淬火。以下每项工艺均属于同一热处理系列,且每项工艺均有其专属指南。
常见问题解答
热处理常见问题解答:工程师们问我们的问题
什么是热处理?
热处理是否像电镀一样增加一层涂层?
该部件被加热到什么温度?
该部件是如何冷却的?
热处理会改变我的尺寸吗?
哪些材料可以进行热处理?
硬化的表面是什么样子的?
热处理和表面处理是一回事吗?
我如何获得报价?
应该给我们发送什么?
- 画画 - 2D 和 3D 文件(STEP、IGES 或 PDF)。
- 材料 - 钢材等级,因此可以根据该等级确定钢材的淬透性和淬火性能。
- 占空比 - 零件需要承受的荷载,以及图纸上标明的任何硬度或渗碳层深度。
- 磨砺脸庞 - 硬化后需要对哪些表面进行研磨,以便留出余量。
- 关键尺寸 - 任何在淬火过程中可能不会移动的尺寸。
- 接下来发生什么 - 装配或下一个操作,以便交接状态合适。
公布的流程是:最快一小时内即可获得报价,订单确认后立即开始生产,零件通过检验并包装后即可收货。所有上传内容均安全保密。