
序列
喷砂是一道机械工序——它清除机械加工后残留的物质。
整个过程不涉及任何化学反应,所以您送来的表面就是它作用的表面。这就是为什么它在加工和去毛刺后需要静置一段时间,以及为什么任何您不想触碰的区域都必须先进行遮蔽的原因。
喷砂无法通过填充来掩盖划痕——它会将周围的材料向下挤压到划痕处。如果图纸上有可见表面,请标记出来,并告知我们哪些面不能触碰:参见 绘图笔记.
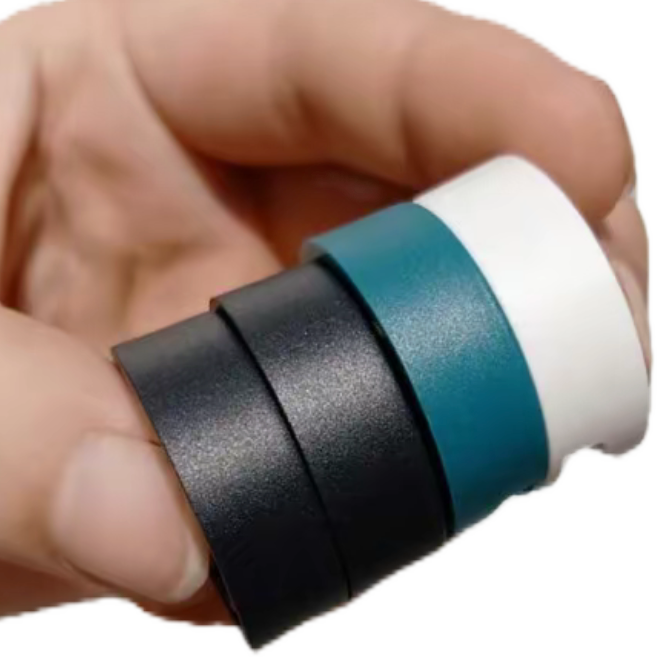
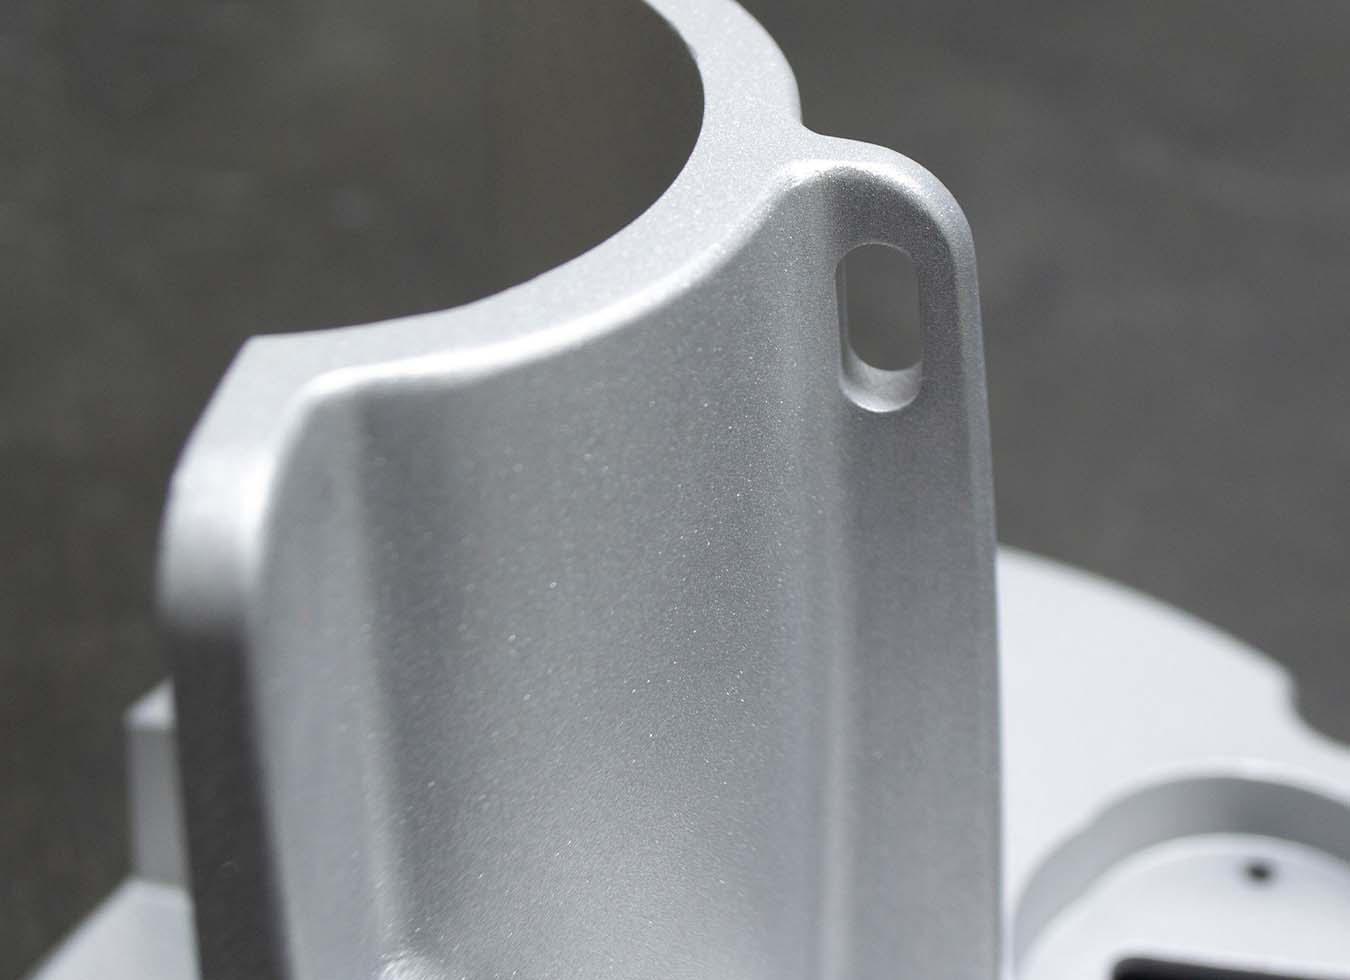
适合检查
我们可以对您的零件进行喷砂处理吗?这主要取决于三个因素。
材料、遮蔽和几何形状。几何形状是大多数订单出错的地方——喷砂会去除材料,因此未遮蔽的螺纹之后将无法与螺母接合。
材料
- 是 —ABS、铝、黄铜、铜、不锈钢、钛、工具钢
- 我们已发布的材料清单涵盖了七种材料。
- 列表之外的所有内容: 先问
软塑料和极薄的壁在介质中表现不同——告诉我们壁厚。
几何与纹理
- 喷砂效果仅限于喷嘴可及的范围——深凹槽和底切处颜色较深。
- 表面处理呈哑光效果;喷砂无法获得抛光表面。
- 均匀性取决于喷砂过程中零件的取向
告诉我们哪一面朝外,我们会据此调整部件的方向。
规格
喷砂处理:7 种材料,均匀哑光,可根据要求进行表面处理
以下所有数值均取自我们已发布的该工艺规范。
它移除了什么
喷砂会去除材料——因此遮蔽清单决定了其适用范围。
去除的层很薄,但介质所到之处都会被去除。在螺纹或轴承孔上,这点去除就足以改变零件能否组装。
| 它的作用 | 影响 | 为何重要 | 该怎么办 |
|---|---|---|---|
| Threads | 从侧翼移除的材料 | 螺纹磨损后,螺纹会变得松动——螺距直径不再与螺母匹配。 | 屏蔽所有螺纹特征。 |
| 孔和轴承座 | 从墙上移除的材料 | 过盈配合失去干涉力,不再能保持连接。 | 口罩孔 带有压入配合或轴。 |
| 密封面 | 表面粗糙化 | 哑光表面不再能与垫圈或O形圈密封。 | 口罩 O 形圈槽、垫片接触面和研磨面。 |
| 锋利的边缘 | 媒体的半径 | 喷砂除毛刺的效果与钝化刀刃的效果相同。 | 如果刀刃必须保持锋利,那就说明需要这样做。 |
材料去除深度正在与店铺确认,最终结果将以数字形式公布。无论最终数值如何,上述遮蔽规则均适用。
请告诉我们哪些特征必须保持其精确尺寸,我们会在喷砂前进行遮蔽。
获取报价媒体类型
玻璃珠、氧化铝或钢珠介质——选择决定切割效果
以下三种介质是我们已发布的工艺说明中所列的。每种介质的切割特性都不同,因此同一个零件的切割效果可能呈现缎面光泽,也可能呈现粗糙光泽。
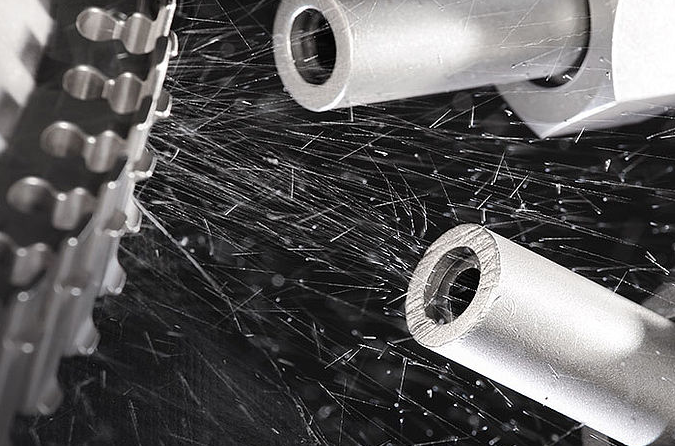
玻璃珠
利用高速喷射的细小珠粒清洁或打磨表面。该工艺属于非研磨性工艺,因此零件能够保持其原有形状。
最适合:均匀缎面、清洁、涂漆前准备
不是为了: 去除厚重的氧化皮或形成深锚固剖面。
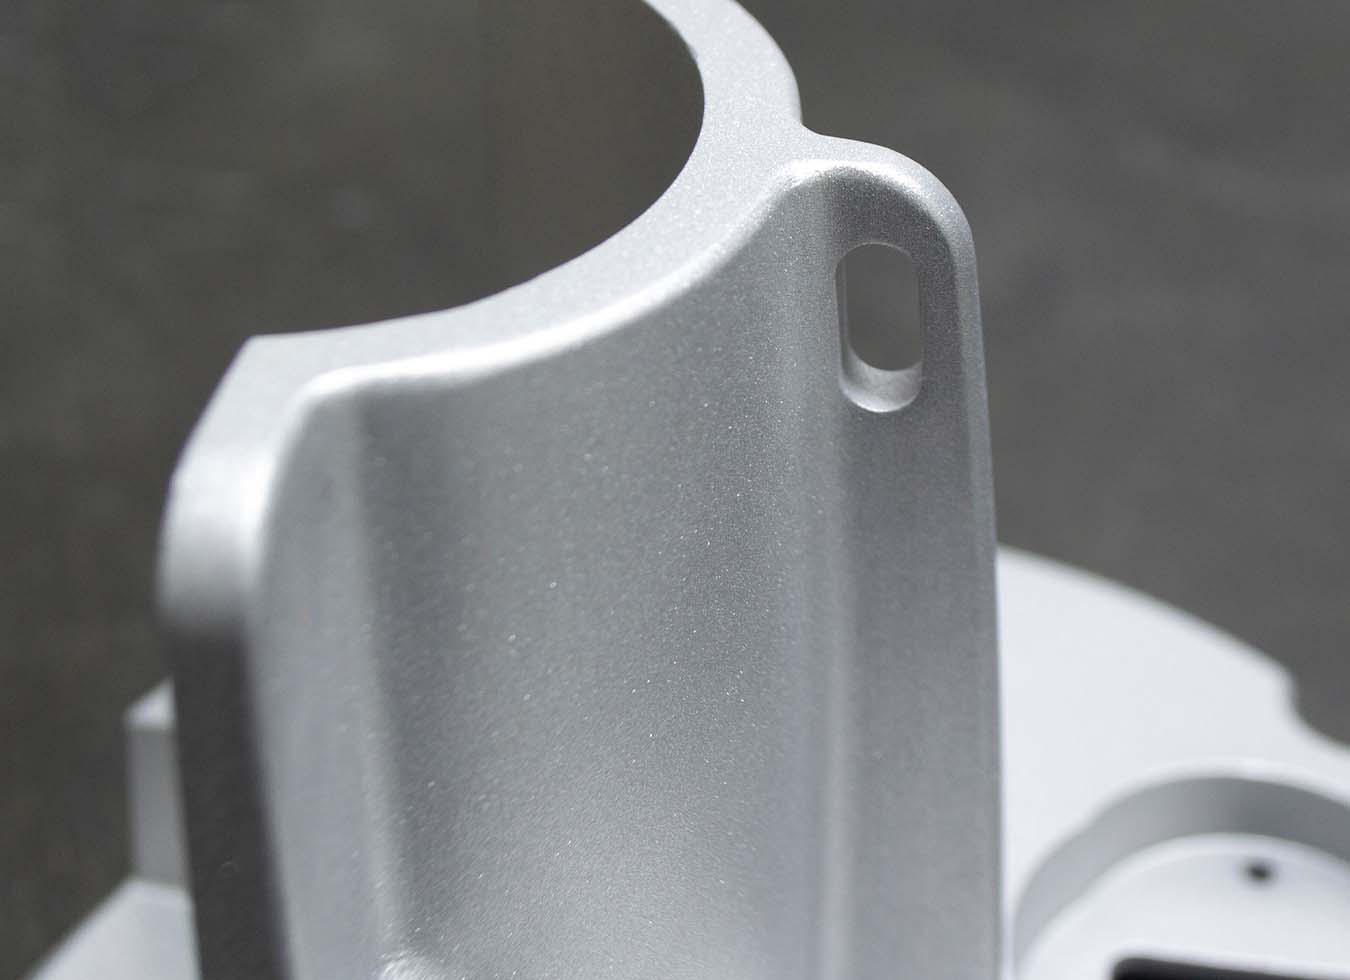
氧化铝
在我们的产品描述中,这种研磨介质与玻璃和钢材并列提及。与珠状研磨介质相比,它的切割速度更快,且切割后的表面纹理更开放。
最适合:重度清洁、粗糙质地处理、涂层前处理
不是为了: 薄片或精细细节会被磨圆。
钢铁介质
我们在已发布的说明书中将钢粉列为所使用的三种介质之一。钢粉的重量正是产生表面喷丸效果的关键所在。
最适合用于:喷丸处理、表面强化、消除应力集中点
不是为了: 介质会在ABS等软性基材上留下痕迹。
不确定您的零件需要哪种介质?请发送图纸并说明表面后续需要进行的处理——涂漆、密封还是什么都不做。
获取报价选择或避免
何时适合采用喷砂处理——以及何时不适合。
选择喷砂工艺
- 你想要一个 均匀的哑光效果 可以掩盖加工痕迹。
- 需要在同一道工序中去除加工边缘的毛刺。
- 之后会对零件进行喷漆、粘合或涂层处理——喷砂处理是为了准备表面。
- 您希望通过喷丸处理来改善表面的疲劳性能。
- 该部件是我们已公布清单上的七种材料之一。
喷砂加保护层是一种常见的组合——只需提供一张图纸,即可要求将两项工序一起报价。
获取报价设计约束
什么决定了受损部件能否恢复正常
三个变量:你标记的遮罩、我们使用的介质以及你开始的表面。
掩蔽
螺纹、孔、压入配合、O型圈槽和密封面都必须进行遮蔽——因为加工过程会磨损它们。在图纸上做好标记;任何未标记的部分都会被喷砂处理。
起始表面
喷砂处理会暴露瑕疵而非填补瑕疵。哑光处理后,较深的划痕、凹痕或焊接修补痕迹会更加明显,而不是不那么明显。因此,请在喷砂前进行修复。
媒体选择
玻璃珠切割轻柔,能保持形状。氧化铝切割速度快,但表面粗糙。钢珠研磨剂能产生喷丸强化效果。请说明您需要哪种研磨效果。
薄壁和软塑料
ABS塑料和薄壁板材在较重介质下可能会变形或留下痕迹。请告知我们壁厚,以便我们选择合适的介质。
盲孔和槽
介质可能会堵塞喷嘴能够到达但气流无法清除的地方。请标明难以遮挡的区域,以便进行遮蔽或吹扫。
你开始的表面
喷砂处理无法形成比介质允许的更精细的纹理,也无法去除其深度不足以去除的加工纹路。请说明初始表面处理效果。
绘图笔记
应该在图纸上写些什么,才能让爆炸落到你想要的位置?
在这里,遮蔽清单比其他任何事情都重要——喷砂会去除材料,所以没有遮蔽的线就不再合适了。
1. 除遮蔽表面外,所有表面均需进行喷砂处理。介质:玻璃珠/氧化铝/钢(删除一项)2. 喷砂前遮盖以下部位: - 所有螺纹孔和螺纹特征 - 轴承座和过盈配合 - O 形圈槽和密封面 - 用于检验的加工基准面(见图 A)3. 表面处理:均匀哑光,无方向性。指定表面无可见加工痕迹。4. 保持锐利边缘:__________________(列出所有不得倒圆角的边缘)5. 爆破后吹净所有盲孔。
仅供参考。如果遮蔽线缺失,螺纹和孔会被喷砂损坏——零件之后将无法组装。
材料种类
我们对哪些材料进行喷砂处理——已公布的七种材料清单
以下列表涵盖了我们已公布的规格说明。超出列表范围的任何要求,都需要先提供样品才能报价。
| 材料 | 喷珠 | 笔记 | 请改用 |
|---|---|---|---|
| 铝 | 是 | 最常见的基材——均匀的哑光表面可以隐藏加工痕迹,并为阳极氧化处理做好准备。 | - |
| 不锈钢 | 是 | 常见于医疗器械和食品接触部件,因为哑光表面比抛光表面更容易清洁。 | - |
| 工具钢 | 是 | 用于需要保持表面粗糙度的场合。 | - |
| 钛 | 是 | 钛阳极氧化处理前通常会进行喷砂处理。 | - |
| 黄铜 | 是 | 使机加工黄铜配件呈现均匀的缎面光泽。 | - |
| 铜 | 是 | 喷砂处理可去除锈迹,留下均匀的哑光效果。 | - |
| ABS | 是 | 已公布清单上的塑料——必须谨慎选择介质来处理它。 | - |
| 其他材料 | 寄送样品 | 软塑料、复合材料和极薄的切片在介质中表现出不同的行为。 | 作为机加工 |
如果材料不在清单上?请寄送样品,我们会先进行喷砂测试,然后再报价。
获取报价应用
喷砂处理的应用
我们在已发布的工艺描述中提到了三项工序——精加工、去毛刺和喷丸处理。每一项工序都有其独特的用途。
处理
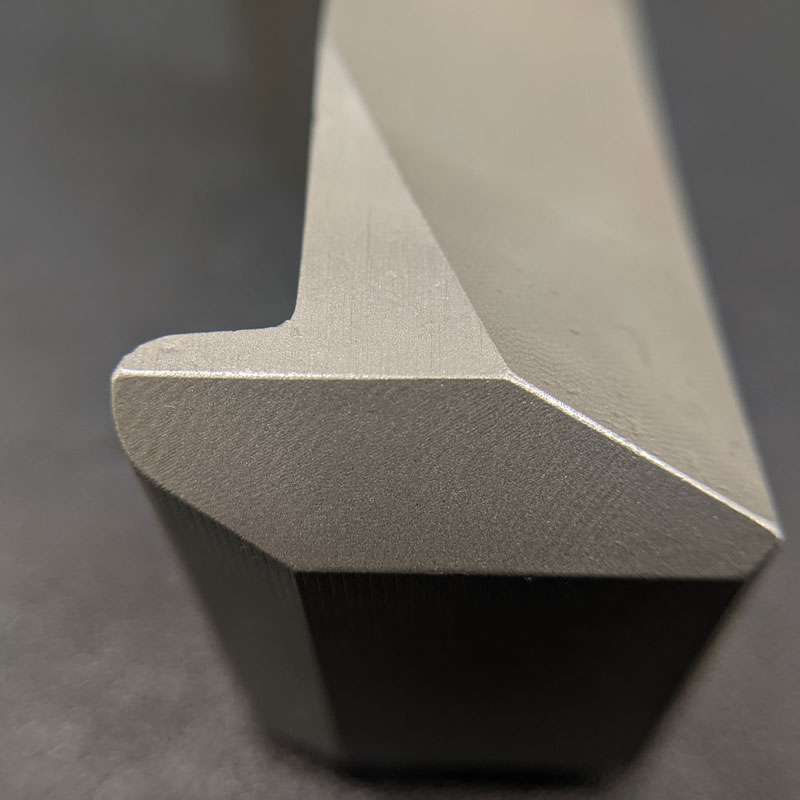
整个部件呈现均匀的哑光效果——用于医疗器械等物品,均匀的表面看起来更美观,也更容易清洁。
去毛刺
介质在加工过程中即可去除零件上的尖锐边缘,无需单独进行去毛刺操作。
喷丸
在较重的介质作用下,表面会进行加工而不是仅仅清洁,这就是喷丸效应的原理。
质量保证和文档
你用这些零件能得到什么?
采购通常需要纸质文件和零部件。以下是我们今天可以签发的文件以及仍在确认中的文件。
质地均匀性
目视检查指定面上的哑光效果是否均匀、无方向性。
掩蔽检查
发货前已确认媒体上没有被遮挡物遮挡的面部特征。
表面粗糙度(Ra)
已测量每种介质类型的Ra值。正在与商店确认。
移除的材料
对遮蔽参考特征进行喷砂前后的尺寸检查。
常见问题解答