加工标准和质量控制
每一份 Prolean 订单都按照既定标准进行加工和检验。本页面列出了我们默认应用的公差、特定特征可达到的更严格标准、每批产品的检验内容以及随零件一起出具的报告。
四项已发布的标准几乎涵盖了所有订单。
如果您的图纸另有说明,我们将按照图纸上的说明进行操作。如果图纸上没有说明,我们将采用以下默认值。
ISO 2768 — 通用公差
班级信函包含两层不同的含义。 f 和 m 是线性类和角类 ISO 2768-1:1989 — f 为良好,m 为中等。 H 和 K 是几何类 ISO 2768-2:1989该图纸于2021年2月撤回,并被新的图纸所取代。 ISO 22081:2021.
金属的fH和塑料的mK是 Prolean 自己同意的默认这并非 ISO 根据材料类型所规定的问题。仍标有 mK 的图纸仍然有效,我们对其解读方式也保持不变——但我们不会将已撤回的部分作为现行通用规则,也不会默默地将 H 和 K 重新映射到 ISO 22081 标准。如果您的图纸自行指定了类别,则以图纸为准。
ISO 2768 分类的工作原理 ISO 22081:2021 可在 iso.org 上查阅。ISO 2859-1 — 验收抽样
ISO 2859-1:1999,通用检验二级,单次抽样,常规检验,适用于生产批次。缺陷严重程度根据缺陷记录簿分为严重、主要或次要三级,检验记录中注明检验计划代码字母、样本量和验收编号。
AQL 水平和缺陷类别这是我们针对特定功能,经工程审核后所能达到的最低限度。这是能力上限,并非您图纸的默认值。
可实现的极限并非每个特征都对应一个数值——它取决于材料、特征尺寸和几何形状、加工工艺以及表面光洁度。请将图纸连同您的要求一起发送,我们的工程师会在报价前确认可行性:我们承诺的公差即为报价单上的公差。 查看完整的数控加工能力列表.
螺纹标注是图纸上最常缺失的内容。
如果您的系统设置了默认值,我们将遵循该默认值。如果没有,我们将采用以下默认值——并在检查报告中告知您所使用的默认值。
对于公制线程,我们默认使用 ISO 965-1 中级对于未特别注明的北卡罗来纳大学教堂山分校 (UNC) 和北佛罗里达大学 (UNF),我们采用 ASME B1.1-2003 标准。 2A 外部和 2B 内部帖子。我们不接受 ACME 和 Thor-labs 的帖子。
| 螺纹尺寸 | 全内走线 | 外置 |
|---|---|---|
| 螺纹最大可达 M1.4 | 5H | 6h |
| 螺纹 M1.6 及以上 | 6H | 6g |
成品质量的保证是通过在固定条件下进行检验来确保的,而不是通过假设来保证的。
每一批产品都使用相同的观察设置——这样,当第 1 批和第 10 批产品到达您的生产线时,它们看起来就完全一样。
美观性配件 — 表面平整,主面上没有可见的瑕疵。 非化妆品 — 轻微的视觉瑕疵是可以接受的,因为外观并不影响功能。请告诉我们您的零件需要哪种瑕疵。 查看所有表面处理选项.
所有尺寸检验均在我们自己的质检室进行。
尺寸检验在我们自己的质检室进行,该质检室与切割零件的机器位于同一楼层。如果规格要求进行外部测试(例如材料化学成分测试),我们会委托经认可的第三方实验室,并在报告中注明。
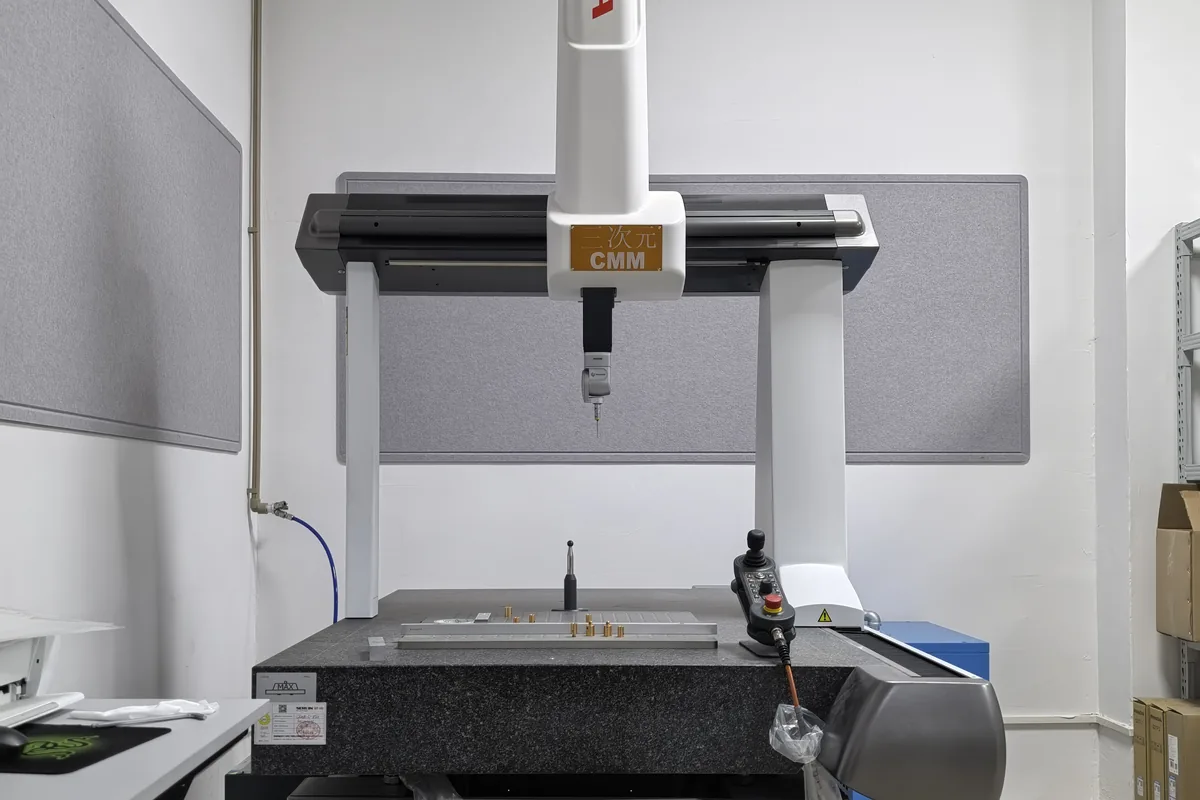
三坐标测量机
对关键尺寸、位置和轮廓进行程序化三维测量。报告由测量程序自动生成,无需手动输入,因此尺寸报告上的数值每次运行都可重复。
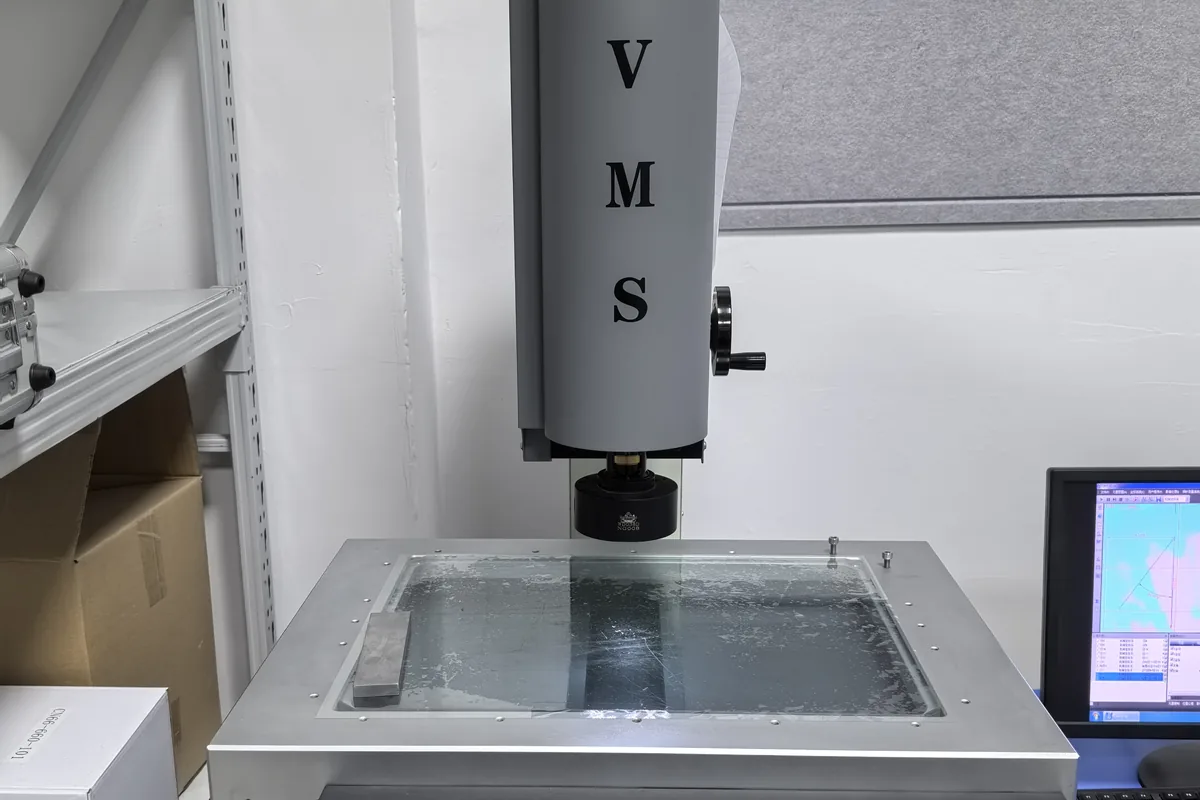
光学测量系统
二维视觉和轮廓测量,用于测量接触式探针无法触及的边缘、槽口和微特征。
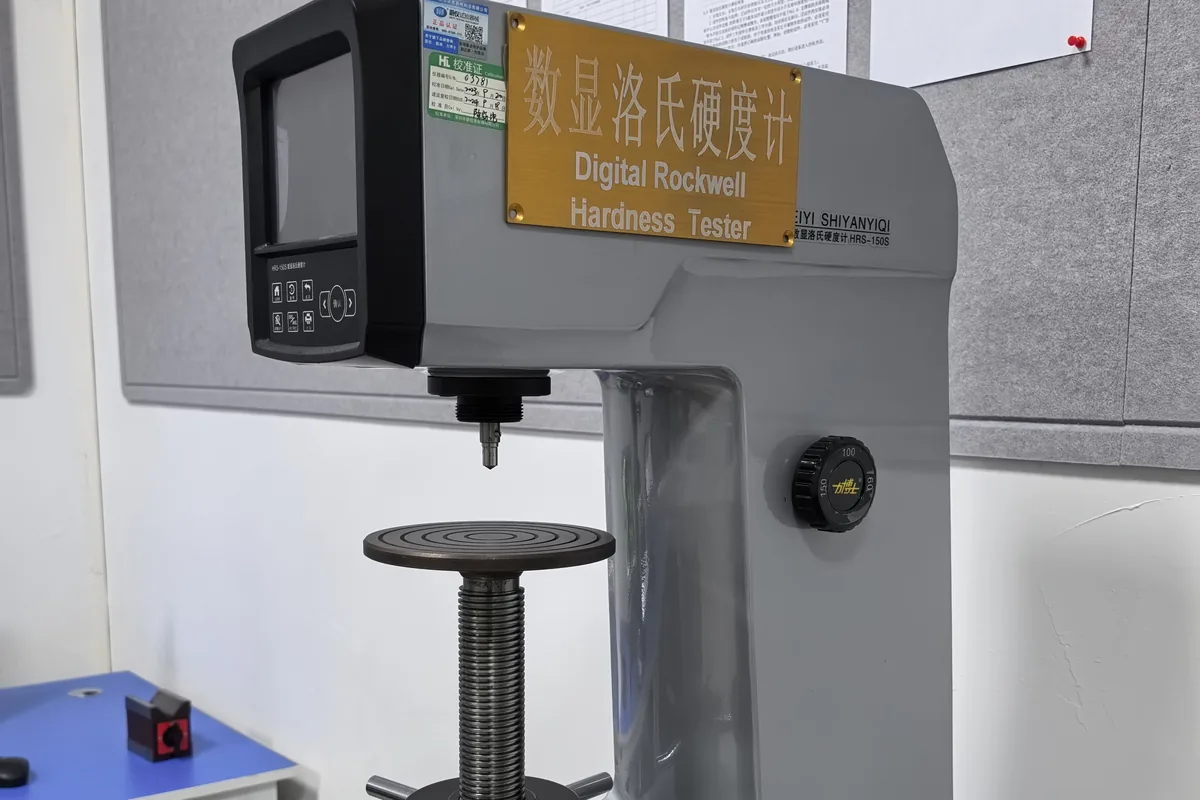
硬度测试
采用洛氏硬度和维氏硬度来验证热处理和材料状况是否符合规范。
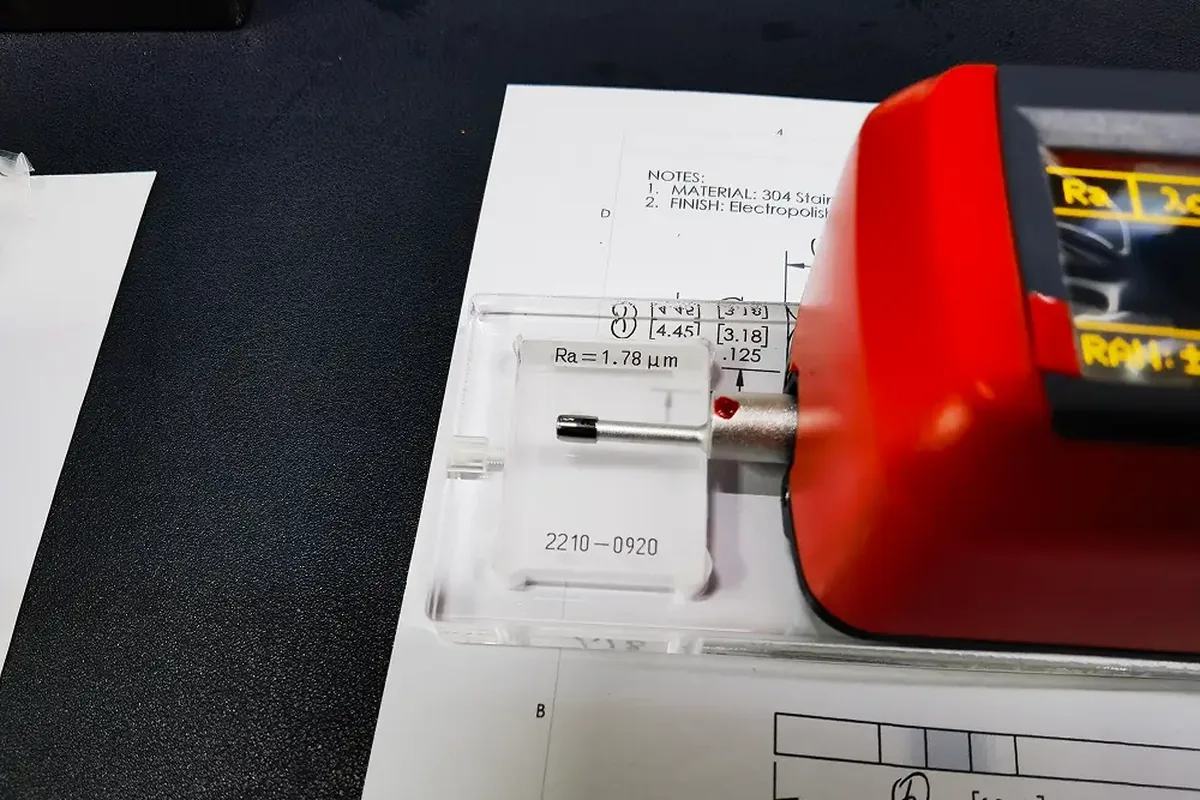
表面粗糙度测试仪
Ra 和 Rz 已根据图纸标注对正在加工的零件进行了检查。
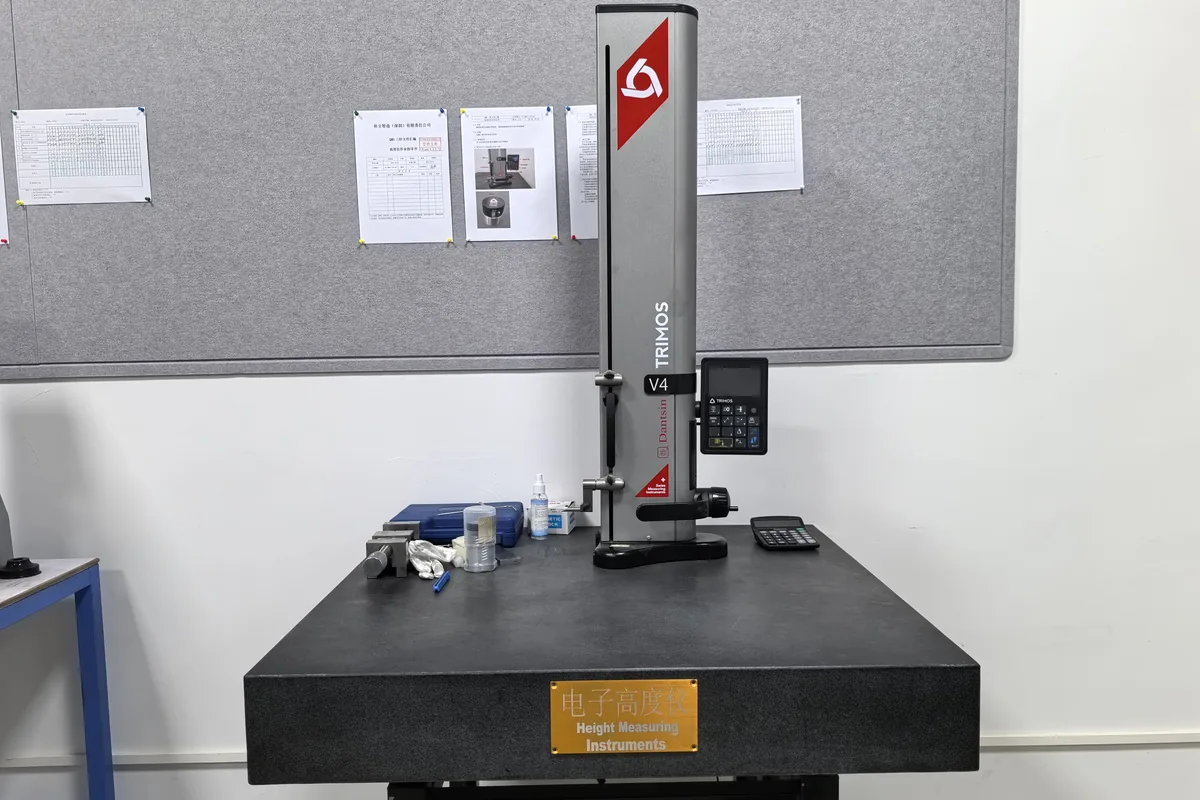
电子高度计
快速进行首件和过程中的高度、台阶和方正度验证。
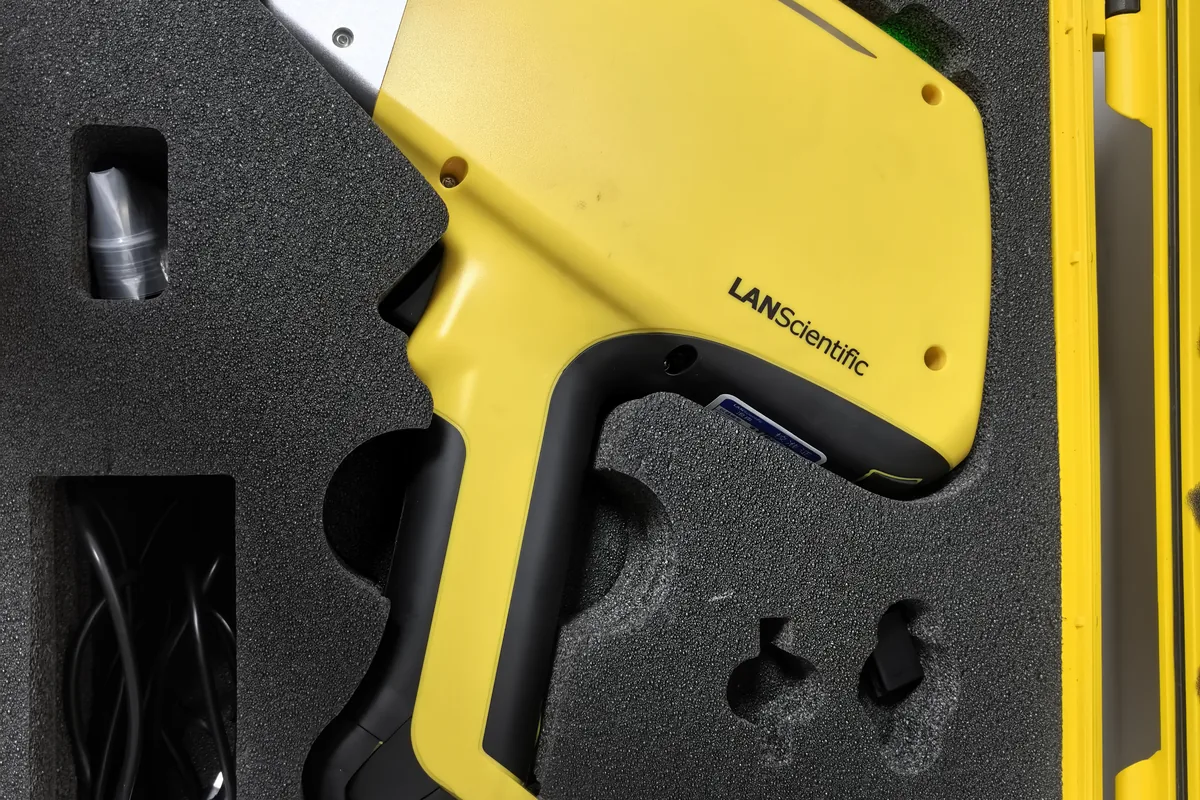
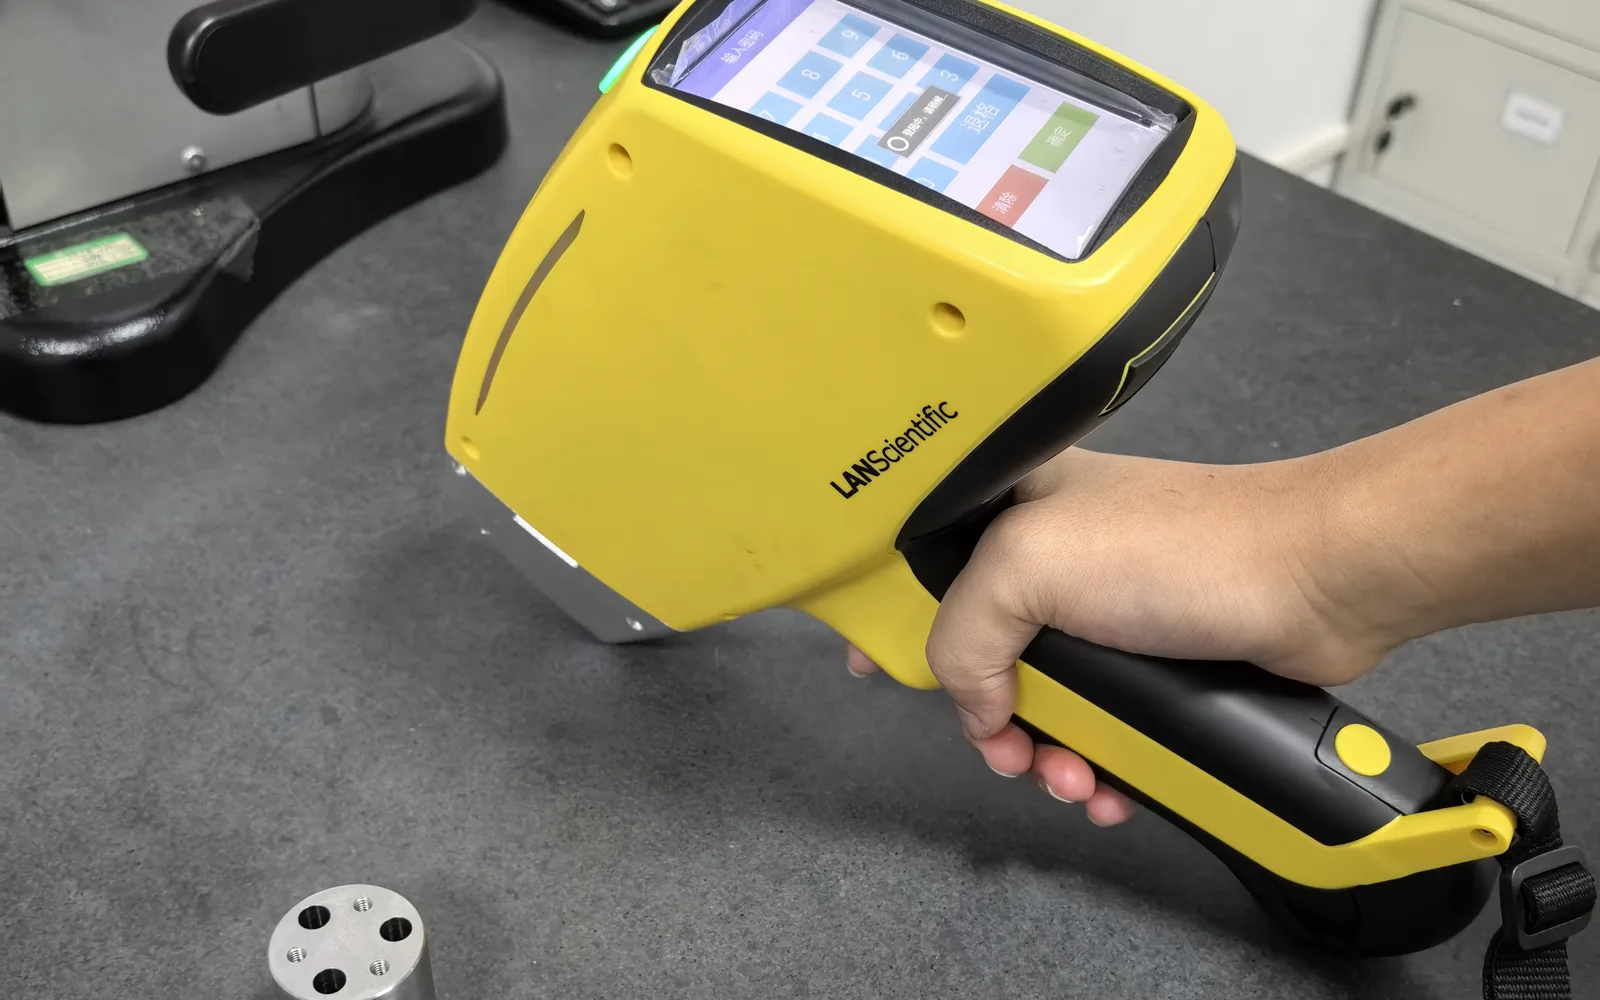
光谱仪
对来料棒材和成品零件进行合金成分鉴定,以确认材料等级。
认证质量管理体系
您不必相信我们的话——该证书随时都可以公开验证。
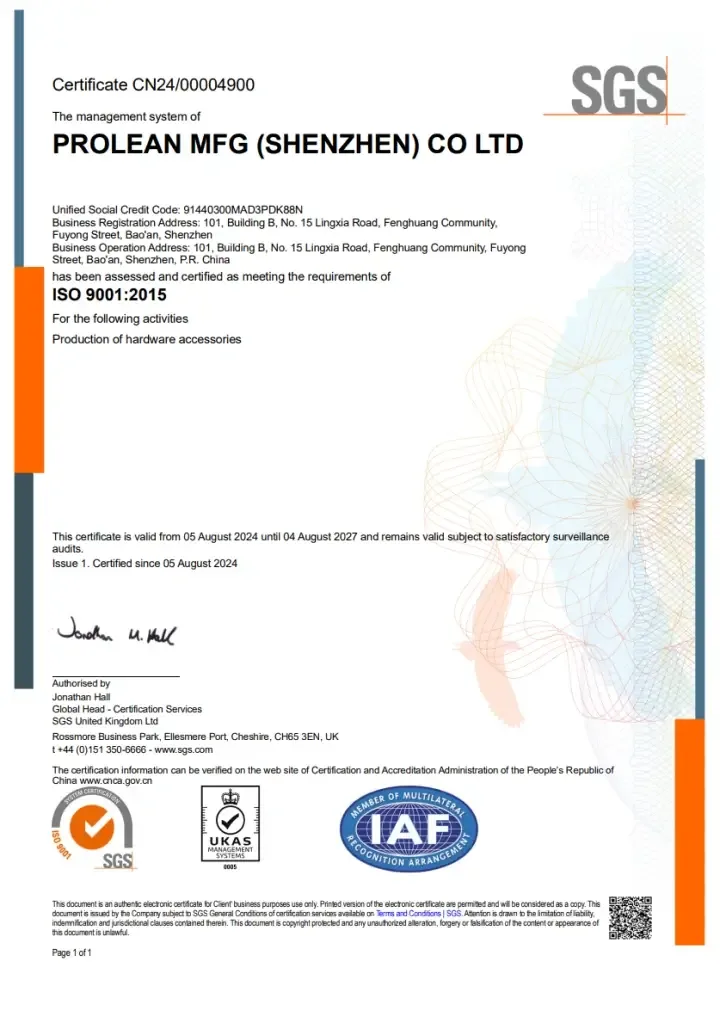
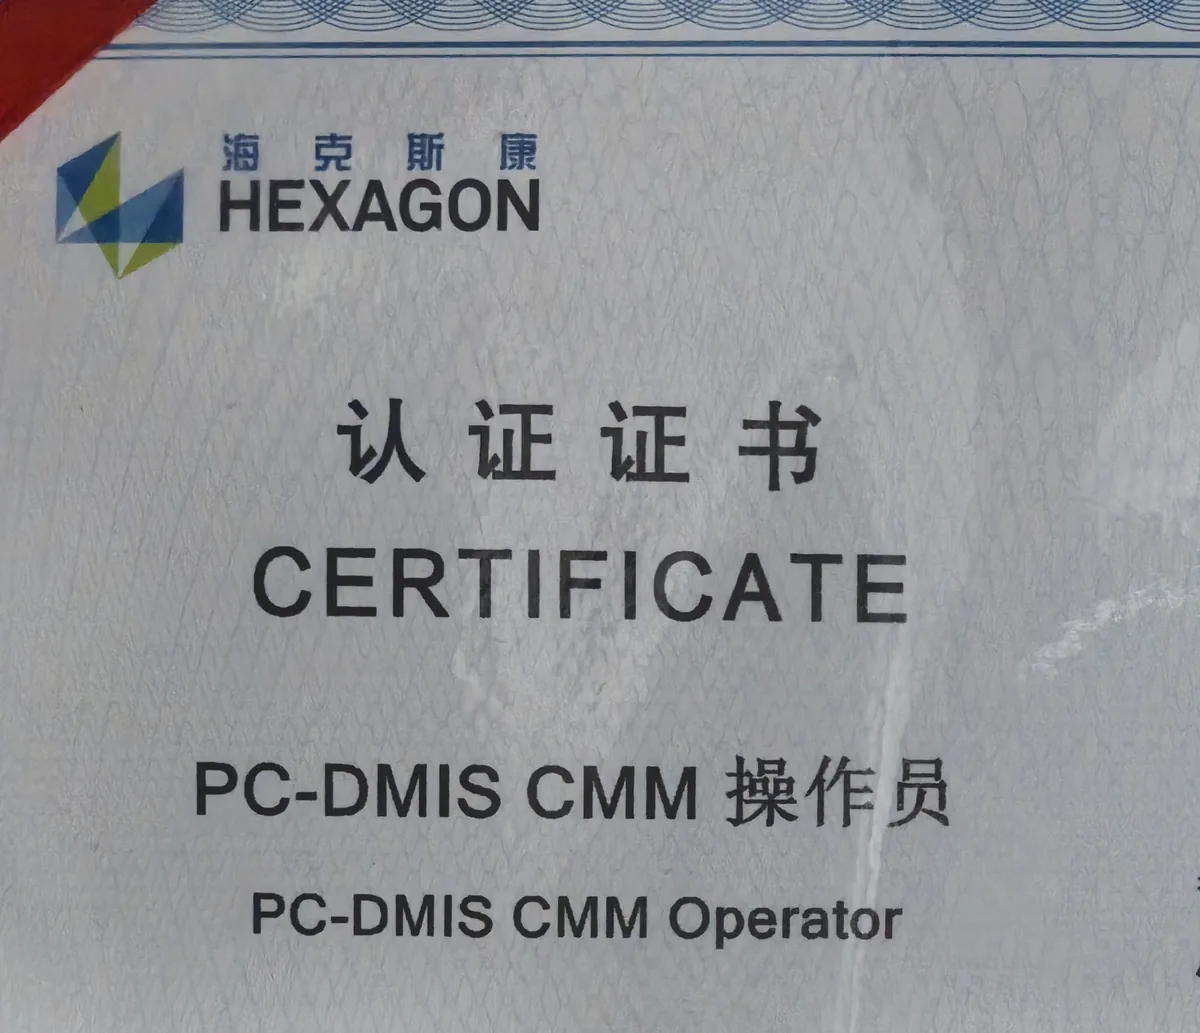 我们的计量团队也获得了认证。 三坐标测量机操作员均持有 PC-DMIS 操作员认证,因此测量程序和检测报告均遵循可审核的规范方法,而非个人判断。请在询价时索取尺寸测量报告示例,我们将提供一份类似零件的测量报告。
保持公差只是工作的一半
零件如果出现划痕、腐蚀或批次混杂的情况,其失效程度与尺寸不符的零件一样严重。
去毛刺和边缘控制
锐边倒角至 0.25 ± 0.125 毫米,内螺纹、孔和盲孔均使用专用刀具去除毛刺。如果您的图纸中指定了锐边、密封面或其他功能特征,则以图纸为准——请告知我们,我们将保留图纸内容。
初级清洁
所有零件上的灰尘、油污、碎屑和毛刺均已清除。清洗后发现的碎屑或切削液痕迹,则需将零件返工进行精加工。
防腐蚀保护
清洁剂的选择取决于材料和涂层——对于许多塑料和有色金属部件,通常使用酒精;而对于涂层或污染物,则使用水性或碱性清洁剂。易在储存过程中腐蚀的材料,在包装前会进行防腐蚀浸泡和干燥处理。
批次分离和包装
清洗完毕后,各部件之间绝不会相互接触。操作人员佩戴手套,成品部件单独包装以保护表面。
告诉我们您的需求,我们会随零件一起发货。
每份订单均包含装箱单。以下所有项目均为可选,价格包含在报价单中——请勾选您需要的项目,并将清单填写到报价单中。相关文件的费用和交付时间将在报价单中确认。
抽样和缺陷分类
所有产品在出货前都会根据我们记录在案的缺陷手册进行检验。生产批次会进行抽样检查。 ISO 2859-1:1999,通用检验二级,单次抽样,正常检验样本量由批次大小代码字母决定——实际使用的代码字母、样本量和验收编号都印在检验记录上。
| 严谨求真 | AQL | 这是什么意思 |
|---|---|---|
| 危急 | 0 | 影响功能或造成安全隐患。验收率为零。 |
| 重大的 | 2.5 | 会干扰组装或最终应用。 |
| 未成年人 | 4.0 | 仅影响外观,不影响功能。 |
每一批产品都要根据五项标准进行检查。
如果零件不符合您的规格或我们的规格,我们会在发货前停止并与您联系——处置方式由您决定。