
定制钣金将材料切割成所需尺寸以制造不同的产品。环顾四周,您会发现日常使用的钣金产品无处不在。如今,钣金切割几乎用于从饮料罐和炊具到汽车车架和排气管等所有领域。它的价值在各个行业都具有普遍性,尤其适用于小批量生产。
在本文中,我们将为您提供定制切割金属板的概述。此外,我们将描述主要技术、应用和优势。此外,还将描述在制造过程中应使用的适当材料和表面涂层。请继续阅读以了解有关 定制钣金制造.
定制钣金制造到底是什么?
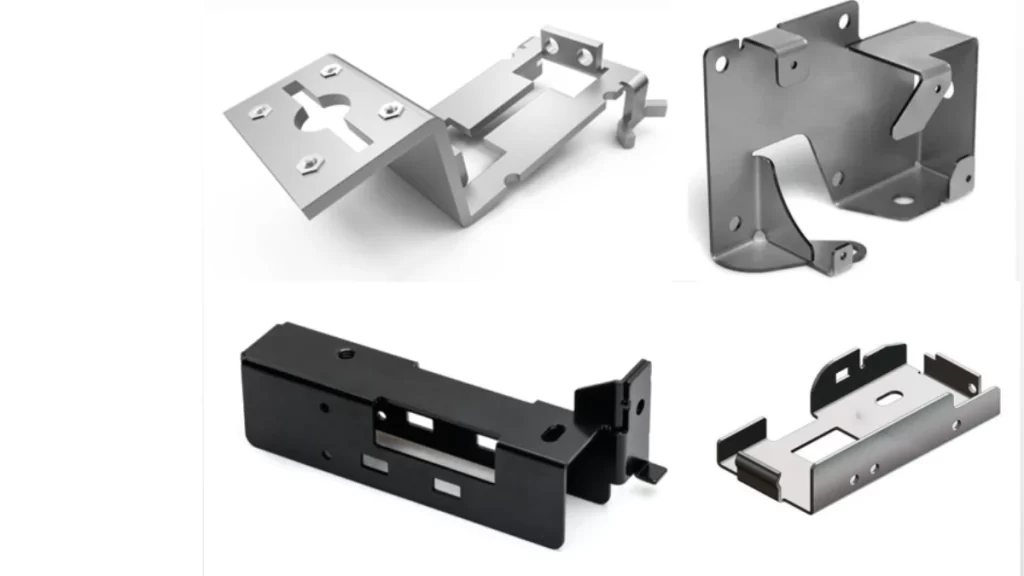
定制切割钣金件
定制化 钣金制造 涉及由板材形成产品的过程。通过采用复杂的技术,将金属板材成型、弯曲、成形和组合以形成产品。该制造方法使用各种金属制造出具有特定横截面的产品。
此外,该制造工艺还适用于不锈钢、铝、黄铜、铜、锌等不同材料。板材厚度通常在 0.006 至 0.25 英寸之间。一般来说,薄板材用途更广泛,厚板材则用于承受重负载和应变。
此外,计算机辅助设计 (CAD) 用于促进钣金产品的开发。CAD 工具可制作 3D 模型以获得实际产品的精确表示。这些模型转换为机器切割、成型和组装金属板时使用的 G 代码。(了解更多关于 钣金基础知识)
三种关键的定制钣金制造技术
定制切割金属板制造采用不同的方法。了解这些 钣金加工 技术可以改善最终的设计和性能。以下是三种常见的钣金制造方法。
切割定制金属板
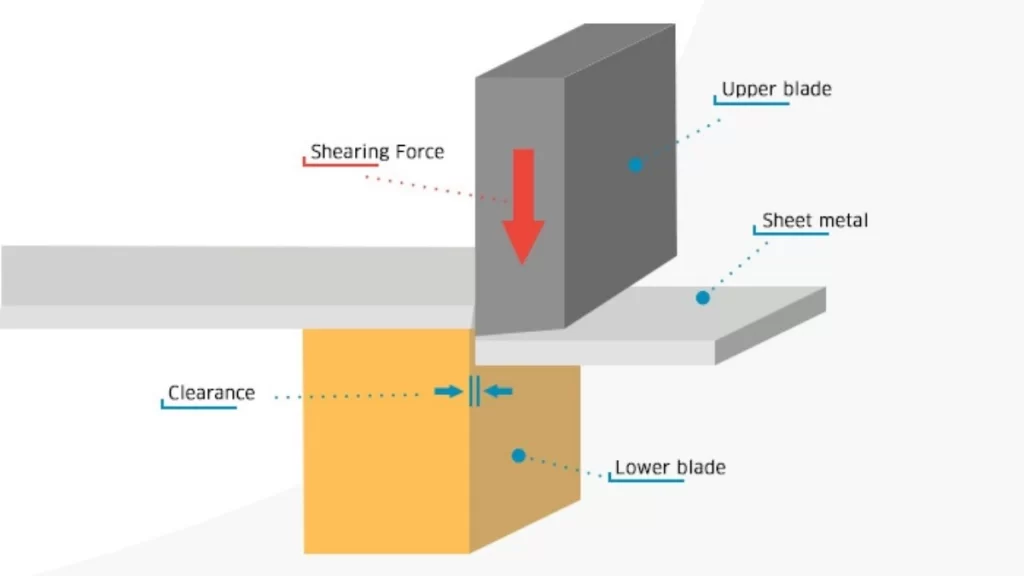
钣金剪切
剪切通常是金属板材切割的主要操作。剪切是将平板成型为特定设计。工具的选择通常取决于项目要求。切割技术分为两类:带剪切的传统铣削和不带剪切的传统铣削。
无剪切切割
非剪切是指不使用机械剪切力的切割技术。这些工艺利用热量、压力或磨损来剪切金属板。主要技术是激光切割、等离子切割和水射流切割,适用于不同的金属和设计。
- 激光切割: 激光切割使用激光束棒切割和熔化金属板。它非常精确,可以制作非常复杂的形状。它使用气体对金属(例如不锈钢和低碳钢)进行操作。例如,氧气或氮气可以清除熔化的材料并保持切口无菌。
- 等离子切割: 等离子切割利用电离气体熔化导电材料和金属。该方法最适合铝和钢等材料。它具有较高的切割速度和精度,适合商业和特殊用途的中等厚度金属。
- 水刀切割: 水射流切割技术通过高压水切割板材,其中含有切割金属板材所用的磨料石榴石。这种多工艺技术主要用于切割软硬材料,包括橡胶和碳钢。此外,与激光切割相比,它被认为是一种绿色工艺,因为在切割区没有观察到热影响区。
剪切切割
剪切切割使用机械力将金属板切割成所需尺寸。预期类别包括利用模具、冲头或压力机进行所需切割的技术。它是处理大型金属库存的行业中最受欢迎的技术之一,包括剪刀、冲头和锯子等工具。
- 剪切:在 金属板剪切、工艺中,利用机械力以直线切割金属板。这是一种快速且廉价的划线方法,例如划黄铜或铝等大量材料。虽然在批量生产中很有效,但剪切可能会导致边缘锋利,可能需要后期精加工。
- 冲孔: 冲孔是通过沿板材厚度方向施加力来在薄金属上形成异形或圆形孔。它广泛应用于需要精确切割形状的行业,例如汽车制造业。冲孔非常灵活,可以轻松制作不同的轮廓和不同的图案,或者获得正确形状的模具。
- 消隐: 冲裁工艺使用冲头和模具从一大块金属板上切出特定的小部件。材料的一部分被切掉,只留下“毛坯”,即成品,其余部分则是废料。冲裁经常应用于大批量生产,因为它操作简单,能够生产出一致且准确的产品。
- 锯切: 锯切需要用锯片将金属片或金属棒加工成薄片。水平带锯适合切割较长的原材料,而垂直锯则更适合切割或加工小而复杂的零件。锯切在将软金属和硬金属切割成各种形状和尺寸方面非常有利。
立即尝试 Prolean!
钣金加工成型工艺

通用金属板材成形技术
弯曲是通过弯曲材料同时保持其完整性来实现的。这些方法对于开发用于多种用途的金属板至关重要。以下技术通常用于金属板的成型。
- 弯曲: 对于中小型生产来说,折弯是一种高效的工艺,从运营成本的角度来说。它通过施加压力将金属弯曲到所需的角度。对于此工艺,使用折弯机和滚压机。此外,折弯与弹簧钢、铜和铝 5052 具有良好的兼容性。
- 滚动: 轧制使用滚轴来弯曲或削薄金属板。对于刨削,它意味着使用扁平工具从金属表面刮下一层薄薄的材料。然后高压滚轴以塑性方式重新形成金属。它也可以在室温或低于室温(25 C)的温度下进行,称为冷轧,或在高温下进行,称为热轧。轧制主要用于制造管、盘和管等部件。
- 冲压: 冲压是一种冷加工金属切割工艺。它涉及切割和成型操作,以快速生成复杂的形状。冲压机和模具用于成型铝、铜和钢等金属。冲压相对快速且经济。因此,它最适合产品的大规模生产。然而,过程中的几次设计更改一直非常麻烦且昂贵。
- 卷边: 卷边工艺通过将金属片的边缘弯曲到另一侧来形成双层部分。该工艺通常分为两个阶段:将金属塑造成 V 形模具,然后将模具压平。卷边还可以为边缘提供额外的支撑,使零件看起来更好。然而,由于使用的材料变形,可能会出现尺寸变化。
- 冰壶: 折叠使金属板呈圆形,将其变成管状结构。此过程通常分为三个不同的步骤:推进和设置卷曲。卷曲可增加部件的抗拉强度,并使表面光滑以降低边缘锋利度。从而减少危险的物理接触。
钣金加工中的焊接工艺

钣金焊接
以下是制造过程中采用的主要连接方法,以便将金属片零件制成单个集成部件。
- 焊接: 焊接涉及通过加热和用填充材料熔合两块金属板来连接它们。该过程在制造的最后操作中很常见,可能包括 SMAW、MIG 焊接和 TIG 焊接。所有这些技术在不同情况下使用,但都旨在建立冶金结合。
- 铆: 铆接是一种机械紧固工艺,铆钉穿过两片或多片带孔的金属板,然后膨胀以将金属板连接在一起。该工艺最常用于铝和铜等金属。铆接主要有两种类型:冷铆接(用于薄金属板)和热铆接(用于厚度大于 3 毫米的金属,如钢)。铆接可实现牢固、紧密的连接,非常适合有色金属。
定制切割金属板的 MIG 与 TIG 焊接
在定制切割金属板制造方面,选择 MIG 还是 TIG 焊接取决于几个关键因素。以下是两种焊接技术的比较,可帮助您确定最适合您特定需求的方法。
|
参数 |
MIG焊接 |
TIG焊接 |
|
电源 |
仅使用直流电源 |
使用交流电或直流电,交流电适合铝 |
|
材料相容性 |
适用于各种金属,尤其适合较薄的板材 |
适用于较厚的金属,控制精确 |
|
电极类型 |
使用消耗性电极 |
使用非消耗性钨电极 |
|
保护气 |
CO2、氦气、氩气或氧气 |
主要为氩气,以及用于特殊用途的混合气体 |
|
冷却系统 |
空气冷却焊枪 |
由于发热量较大,因此采用水冷 |
|
焊接质量 |
速度更快但质量较差 |
速度较慢,但能提供更清洁、美观的效果 |
|
生产力 |
流程更快,适合更大的项目 |
更慢、更细致的加工过程,实现更高质量的成品 |
|
Cost |
大批量生产更具成本效益 |
由于细节和质量更高,价格更昂贵 |
钣金设计的 DFM 指南
可制造性设计 DFM(可制造性设计)是一种虚拟设计概念,旨在防止错误的设计决策并增强产品制造流程。在定制钣金制造中,遵守 DFM 标准可确保零件易于生产,从而节省成本和时间。
钣金设计的 7 个关键因素
这是一份清单,您可以在设计小批量金属板原型时使用。
孔半径
避免在设计中使用小孔。因为它们需要小冲头才能制造,而且容易开裂。孔径应大于或等于材料厚度,以提供必要的强度和精度。
弯曲救济
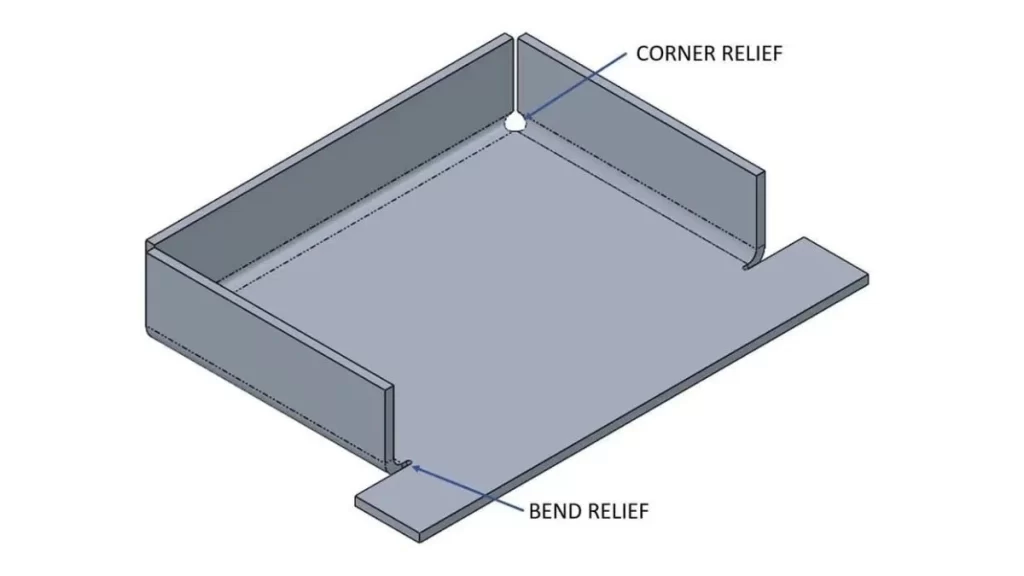
弯曲救济
折弯释放是指通常在金属板上设置的局部小凹陷,以方便折弯操作。这可降低折弯操作点撕裂或开裂的可能性,同时保持设计完好无损。
孔至弯头间隙
任何两个孔和弯头之间的距离必须至少为板材厚度的 1.5 倍加上弯头半径。此间距允许弯曲而不会发生变形。
钣金折弯半径
最小弯曲半径应根据材料允许的柔韧性以及手头的工具来设置。对于柔性金属,可实现的半径小于其他金属。但是,最小半径通常取决于工具。
法兰宽度
设计中使用的金属板的推荐凸缘宽度应至少为板厚的四倍。这样,外观和设计整洁性可以与强度和结构耐久性一起保留。
立即尝试 Prolean!
钣金制造的优势
钣金制造的主要优点包括:
轻量化零部件制造
钣金切割加工在切割定制切割铝板和轻型零件方面非常高效和实用。航空航天和汽车行业需要轻型发动机零件,而定制钣金加工可提供优质产品。它可提高飞机和汽车的燃油效率,同时保持生产效率。
高科技与材料
定制钣金加工为个性化设计提供了许多可能性。可用的选项也非常多;您可以获得定制切割钢板和定制切割不锈钢板以及产品。根据最终产品的应用(无论是结构构件、外壳还是精密零件),材料的选择至关重要。
效率和准确性
钣金技术提高了制造效率,因为它能够快速成型,并提高所需模型的精度。例如,一些激光切割机可以切割宽度为 0.0005 英寸的零件。几乎所有的钣金工艺都是计算机数控的,减少了人为干预,并确保产品相对不变形。
钣金制造材料清单
多种材料与钣金工程兼容,包括:
- 不锈钢
- 热轧钢
- 冷轧钢
- 预镀钢
- 碳素钢
- 铝
- 铜
- 黄铜
这些材料可用于制造多种元素和产品,包括汽车零件、电子产品外壳、建筑元素等。
金属板材制造的表面处理
表面处理是定制切割金属板的一个基本方面,既具有功能性又具有美观性。以下是金属板制造中使用的一些常见表面处理:
- 粉末涂料: 涂上粉末,然后通过加热使其变硬,以提供耐磨的保护涂层。
- 珠子喷砂: 高压空气将小珠子喷射到表面以清洁表面并留下粗糙的表面。
- 刷牙: 研磨刷的一个主要用途是提供精细纹理的表面,增强表面外观,从而不易留下指纹。
- 电镀: 利用电流在表面沉积一层金属,以提高其抗腐蚀能力,增强导电性。
- 阳极氧化: 铝表面通过电化学过程进行转化,增加了坚韧、防腐和可染色的涂层。
- 激光雕刻: 聚焦的激光将图案或文字放到金属上进行装饰和雕刻,以增加细节。
- 丝网印刷: 通过使用网屏上的油墨,在金属表面上制作图案、标识或标签。
钣金制造的最佳实践
以下是钣金制造中可制造性的一些基本设计技巧:
室壁厚度
在钣金加工中,由于每个部件都是由一块金属板制成的,因此整个部件的厚度应均匀一致。一般来说,零件的厚度范围为 0.9 毫米至 20 毫米。在激光切割中,首选的金属厚度为 0.5 毫米至 10 毫米。而在钣金折弯中,建议的金属厚度范围为 0.5 毫米至 6 毫米。
孔和槽的方向
设计板材切割件时,应考虑孔和槽的直径,这些直径不应小于材料厚度。孔之间必须留有足够的空间。它们不应位于板材的圆周或边缘。
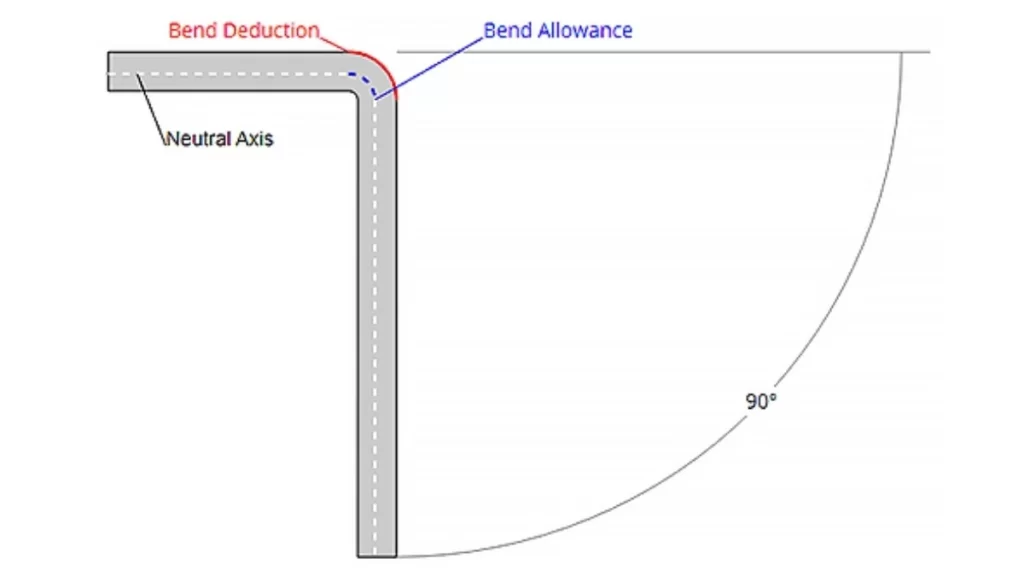
弯曲余量及扣除
弯曲余量及扣除
弯曲余量决定了材料在设计上进行所需弯曲所需的额外长度。而弯曲扣除量是指通常需要修剪凸缘长度以获得平衡外观的量。这两者对于开发良好的平面图案非常重要。
弯曲半径
内部弯曲半径必须保持与所用材料厚度相等的值,以消除最终产品上的缺陷形成和变形。组件弯曲半径的一致性可提高组件的正确定位和钣金工程的成本效率。
Prolean Tech 的钣金制造服务
对于与有能力的制造商合作以获得优质钣金制造的组织来说,对设计要求和可负担性保持透明至关重要。Prolean Tech 提供的制造服务质量上乘。我们是一家符合 ISO 标准的公司,因此我们向您保证为您的钣金制造提供标准质量的原型或最终产品。我们提供全面的零件检查支持,以保证为您的项目提供最佳质量。您可以立即致电或发送电子邮件给 Prolean Tech 以获得即时 钣金加工报价 以及对您的 DFM 结果的一些反馈。
结语
可靠的定制钣金加工服务 激光切割服务 是批量生产中不可或缺的制造方法。该方法具有诸多优势,例如提高工作效率、精度,以及根据项目需求自由设计轻量化零件。此外,它还兼容多种材料和工艺。然而,为了获得最佳效果,必须考虑某些因素。
常见问题
Q1. 定制切割金属板制造的常用材料?
切割成尺寸的金属板可以由铝、碳钢和不锈钢等材料制成。以下材料具有必要的特性,使其能够用于汽车、航空航天和建筑等各个行业的不同功能。
问题 2. 定制切割金属板的典型厚度范围是多少?
定制切割的金属板厚度通常在 0.5 毫米至 20 毫米之间,具体取决于预期的制造方法。例如,当使用激光切割进行金属板制造时,0.5 毫米至 10 毫米之间的工件最合适,而弯曲工艺可以处理更厚的工件。
Q3. 定制切割金属板的设计如何影响可制造性?
设计在定制切割金属板的可制造性中起着关键作用。必须优化壁厚、孔尺寸和弯曲半径等种类的选择,以简化制造并最大限度地减少生产过程中的缺陷发生率。
问题 4. 定制切割的钣金零件有哪些精加工选项?
切割后的金属板可以采用多种方式进行精加工,例如粉末喷涂、阳极氧化或电镀。这些精加工选项可改善金属部件的外观和功能。
Q5. Prolean Tech 采取什么措施来保证定制切割金属板的制造质量?
在 Prolean Tech,我们采用新技术和 ISO 认证程序提供定制切割金属板制造服务,以确保每件制造的产品都符合所需的质量标准。该公司拥有严格的在线检查程序,以确保其生产的所有零件都符合其设定的规格和标准。
0条评论