钣金弯曲零件
快速钣金加工能够利用数控切割和成型等自动化工艺,在几天或几周内生产定制金属零件,使其成为快速钣金加工的理想选择。 钣金原型制作 需要。
对于中小批量生产和钣金快速原型制作,这是一种极佳的钣金零件原型生产方法。该工艺的第一步是使用厚度通常为 0.5 至 6 毫米的扁平金属板。之后,对这些金属板进行成型和切割,以生产诸如外壳、支架和组件等实用零件,用于钣金项目。 精密钣金加工.
根据材料和方法的不同,公差为±0.1毫米至±0.5毫米,以保持精度并确保零件顺利集成到更大的系统中。
快速周转钣金加工的关键流程
金属加工是一个复杂的过程,通常由在专门从事金属加工的制造和机械车间工作的专业人员完成。 钣金加工最终产品是通过切割、弯曲和组装金属制成的,金属以厚度不超过 0.25 英寸的板材形式供应给加工商。
将金属切割成所需的尺寸和形状是制造过程中至关重要的第一步。 金属切割完成后,必须用机器将其弯曲成型。 这包括通过铆接、焊接和螺钉连接将金属组装成所需形状。每个部件都采用最佳工艺进行固定和组装。
金属连接紧固后,需要对表面进行清洁和抛光,以达到美观统一的效果,并防止生锈和损坏。为了达到最高标准,金属加工融合了多种专业技能,需要每项技能的专家共同完成。
快速零件钣金切割方法
所需的精度、材料厚度和生产量决定了快速切割钣金的最有效方法。激光切割和水刀切割技术是快速钣金加工中最常用的方法。
激光切割
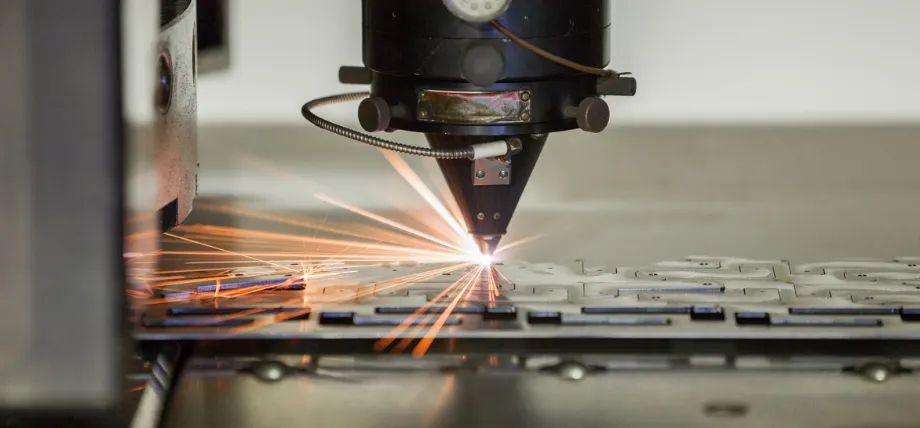 激光切割金属板材
激光切割是一种利用……的技术 激光器是如何工作的 激光用于汽化材料。 切割 其工作原理是通过光学元件等方式控制高功率激光的输出。 激光光学 和 数控 (计算机数控)用于将激光束导向材料。
用于切割材料的商用激光器使用运动控制系统来跟随数控机床 (CNC) 或数控机床 (CNC) 的运行轨迹。 G代码 将要裁剪到材料上的图案。
聚焦的激光束照射到材料上,材料要么熔化、燃烧、汽化,要么被气体喷射吹走,从而留下具有高质量表面光洁度的边缘。
水刀切割
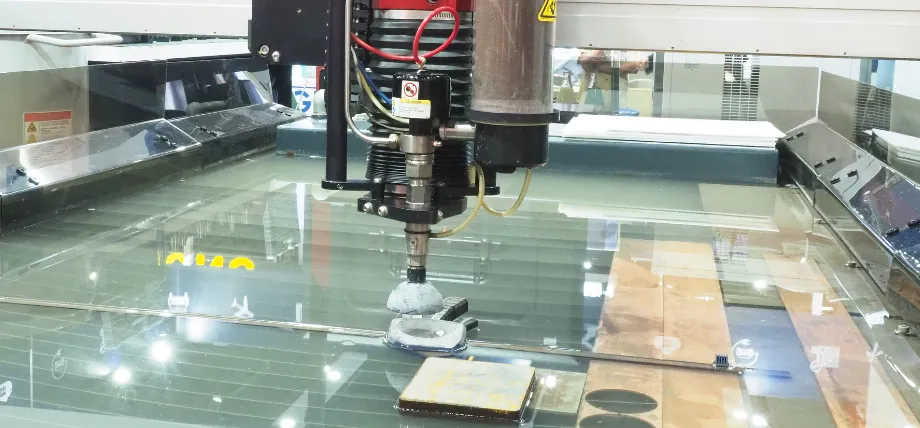 水刀切割工艺
水射流切割机是一种工业工具,它利用极高压的水射流或水与磨料的混合物来切割各种材料。 术语“磨料射流”特指使用水和磨料的混合物来切割金属、石头或玻璃等坚硬材料。
水刀切割常用于机械零件的制造。当被切割材料对其他切割方法产生的高温敏感时,例如塑料和铝,水刀切割是首选方法。水刀切割广泛应用于采矿和航空航天等各个行业,用于切割、成型和扩孔。
等离子切割
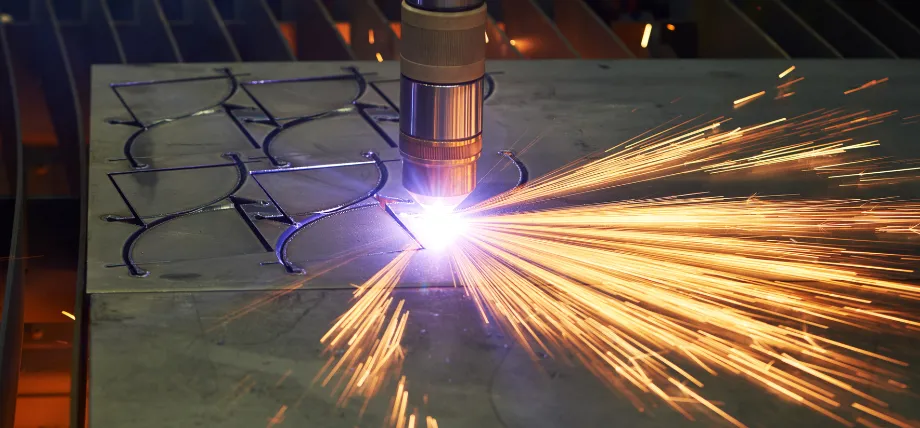
等离子切割进行中
等离子切割通过将气体电离成导电电弧,速度可达每分钟 10 米,可切割 10 毫米厚的钢材,从而切割导电金属。 由于边缘倒角为 1-2 度,公差为 ±0.5 毫米,精密配合需要进行后加工。该设备适用于厚度达 50 毫米的较厚工件,此时激光效率会降低,但噪音和烟雾需要通风。因此,设置时间也会增加。 高分辨率等离子切割版本可将精度提高至±0.3毫米,适用于快速切割的零件。
转塔冲孔
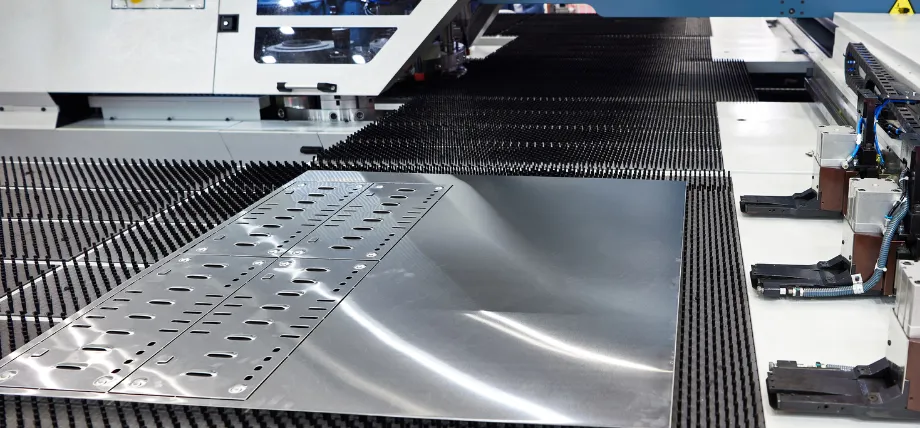
转塔冲床操作
转塔冲床利用旋转式刀架,一次装夹即可在零件上冲压出孔和百叶窗。其精度为±0.1毫米,可加工厚度达6毫米的板材,冲压速度为每分钟500次。 每个工位进行多道工序可以大幅减少搬运次数,但仅适用于平面或略微弯曲的零件。由于换刀仅需 30 至 60 秒,因此适用于孔密度高的设计。
钣金折弯技术
切割之后,通过施加大于材料屈服强度的力而不使其断裂,即可实现角度和曲线弯曲。 快速交货取决于数控折弯机的重复性,折弯角度精度可达±1度以内。CAD模型中的K系数为0.3-0.5,考虑了内半径(最小为材料厚度的1倍)和回弹(0.5-2度)等因素。 多轴制动器可在一次设置中实现复杂的序列,从而使每次弯曲的循环时间低至 20 - 40 秒。
折弯机折弯
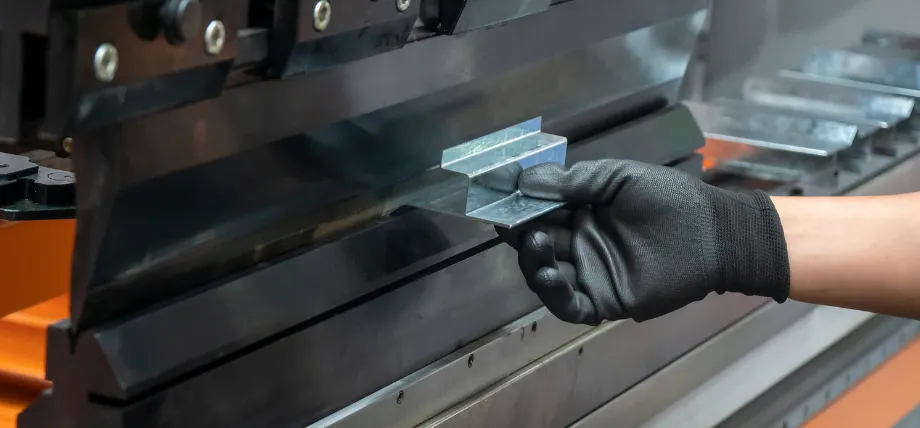
折弯机弯曲操作
折弯机通过冲头将板材夹紧在 V 形模具上,从而产生 0 到 180 度的角度。
最流行的方法是空气弯曲,它所需的力比底部弯曲少 10-20%,使工具能够弯曲小至 0.5 毫米的半径。
在100毫米/秒的速度下,2毫米厚的钢管可承受50吨/米的力。它可以加工长度达4米、厚度达12毫米的钢管,但卷边处需要进行减压切割以防止开裂。
滚弯
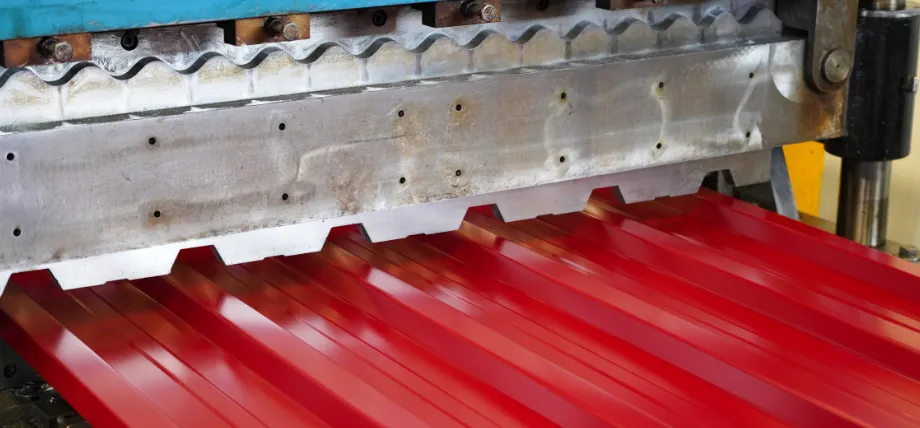
红色波纹板成型
辊弯非常适合直径大于 100 毫米的圆柱体,因为它通过三个可调节的辊子使板材形成逐渐弯曲的形状。
它能够以 1 米/分钟的速度处理厚度达 20 毫米的板材,椭圆率小于 1%。金字塔式结构可用于制作圆锥形板材,但初始设置需要 15 至 30 分钟。
通过减少大半径弯曲处的平坦区域,该技术可以提高结构的均匀性。
立即尝试 Prolean!
凸块成型
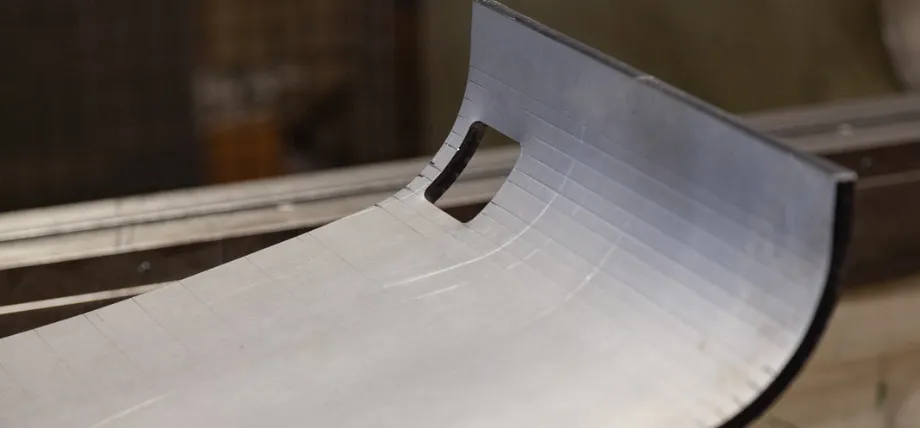
凸模成型钣金件
凸模成形是一种金属加工工艺,通过在折弯机上进行一系列微小、精确的弯曲,在金属件上形成一个大的、光滑的半径或曲线。
与片材辊相比,这种轧制替代方法能够实现更高的精度、创造独特几何形状的能力以及形成更小半径的能力,尤其是在厚材料上。
建筑, 航空航天钣金件定制设备制造行业经常采用这种技术。
焊接技术
在切割组件和将弯曲部件焊接成刚性结构时,为了保证一致性和速度,最好采用自动化方法。
通过接缝处理,例如将边缘倒角 30 至 45 度,可以保证渗透深度达到厚度的 1.5 倍。
为了保持耐腐蚀性,填充材料必须与基体合金相匹配。焊后热处理(可能需要额外一两天时间)可以降低高强度钢中的应力。
TIG焊接
气体钨极电弧焊(GTAW,也称为钨极惰性气体焊或TIG焊、钨氩气焊或TAG焊,以及使用氦气时的氦弧焊)是一种使用非消耗性钨电极产生焊缝的电弧焊工艺。
焊接区域和焊条由惰性保护气体(氩气或氦气)保护,免受氧化或其他大气污染。通常会使用填充金属,但有些焊接,称为“自熔焊”或“熔合焊”,则不需要填充金属。
恒流焊接电源产生电能,电能通过高度电离的气体和金属蒸汽柱(称为等离子体)传导至电弧。
MIG焊接
气体保护金属极电弧焊(GMAW),有时也称为金属惰性气体保护焊(MIG)和金属活性气体保护焊(MAG),是一种焊接工艺。在该工艺中,MIG焊丝电极与工件金属之间形成电弧,电弧加热工件金属,使其熔化并连接。保护气体与焊丝电极一起通过焊枪输送,以防止大气污染。
点焊
电阻点焊利用电极通过电阻产生的热量形成局部焊点,将厚度为 0.5-3 毫米的薄片在 0.1-0.5 秒内连接起来。
激光焊接
利用激光束熔化和融合材料的过程称为激光焊接。这项技术能够制造出窄而深的焊缝,变形小,同时兼具高精度和高速度。它广泛应用于汽车、航空航天和医疗保健等领域。
光纤激光器的 2-6 kW 输出功率使其能够以传导模式加工薄规格材料;然而,小于 0.2 毫米的间隙公差需要使用夹具。
| 付款方式 | 典型厚度范围 | 焊接速度 | 失真度 | 最佳快速周转应用 |
| TIG | 0.5 - 8mm | 100 – 400毫米/分钟 | 非常低 | 表面焊接、不锈钢/铝制原型、压力容器 |
| 米格/ MAG | 1 – 20 mm | 高达 1500 毫米/分钟 | 中 | 低碳钢框架、支架、外壳> 1.5 |
| 阻力位 | 0.5 – 3 mm | 3 – 10 个斑点/秒 | 低 | 金属薄板和电池接线片 |
| 激光焊接 | 0.1 – 12 mm | 1 – 15 米/分钟 | 低 | 薄壁不锈钢医疗器械,热交换器管 |
快速周转薄板焊接技术
快速周转制造中使用的材料
在选择材料时,强度、成形性和可用性需要权衡;为了快速周转,应重点考虑标准规格(0.8-3 毫米)的合金。
铝材加工在原型制作中的应用 密度低(2.7 克/立方厘米)适用于对重量敏感的应用,而不锈钢的屈服强度高达 500 兆帕,可保证结构完整性。
铝
铝材优异的加工性能和多功能性使其成为快速加工制造的首选材料。
由于其独特的性质,它的加工速度比许多其他金属都要快。
不锈钢
某些等级的不锈钢在氯化物环境下能抵抗孔洞和凹坑的产生。
激光加工铝材时,既保证了耐用性,又能保持铝材两倍的密度(7.9 克/立方厘米),加工厚度可达 4 毫米,加工速度为 1-2 米/分钟。
快速钣金原型制作的优势
优势包括改进设计验证、降低成本和加快产品开发。
加快工作原型制作速度,让您更快地测试和改进设计。
避免了昂贵的模具费用,为小批量生产提供低成本的解决方案。
加速设计迭代
原型允许进行±0.1毫米的物理干涉和公差测试,因此可以在24至48小时内完成CAD调整。
早期检测的成本效益
快速钣金技术通过避免大规模生产过程中昂贵的修改、模具更换和材料浪费来降低成本。
增强功能测试
部件经受了跌落测试(1 米)和热循环测试(-40°C 至 150°C),在规模化之前验证了其性能。
立即尝试 Prolean!
如何选择快速周转供应商
内部切割和弯曲
能够将激光切割、折弯和精加工集中在一个地点完成的快速钣金加工企业,其优势在于可以避免因外包而造成的延误。这有利于缩短交货周期,因为从报价到生产的流程更加便捷。
快速周转所需的物料库存
充足的金属材料库存是快速周转和生产准备的关键。备有常用规格和合金的快速钣金加工商无需等待材料到货。
DFM反馈质量
快速机械加工和钣金制造不仅仅是快速生产。快速制造的关键在于智能工程支持,它可以通过优化设计几何形状、降低成本以及避免在大批量生产开始时进行修改来扩大生产规模。
ISO/质量检查
快速周转的钣金加工往往会导致供应商不检查产品质量,但拥有 ISO 认证、检验设备和材料可追溯性证书的供应商可以确保零件的一致性。
快速周转钣金加工供应商示例
普罗利安科技
我们提供钣金切割和成型服务,从原型制作到按需生产,均可满足各种钣金零件的需求。这项服务广泛应用于建筑、汽车、航空航天和电气等多个行业。
Xometry
Xometry的平台可按需定制生产,连接了超过10,000家美国和欧盟供应商。只需几秒钟,即可获得1,000件以内的报价。
马德里亚
MadeAria 专精于使用水刀和等离子切割技术制造精密外壳,确保边缘无变形(±0.03 毫米)。定制饰面需额外收取 15% 的费用,同时他们也注重可持续发展和环保理念。
钣金零件优化设计指南
注重可制造性设计,通过避免精细或深拉延设计、采用一致的弯曲半径和减压切口、保持适当的孔和弯曲间距以及在不增加零件的情况下加强特征,最大限度地提高钣金零件的制造效率。
除了降低成本和确保结构完整性外,合理的设计还有助于最大限度地减少材料变形。
均匀材料厚度
为了保证刀具均匀受力并最大限度地减少回弹,厚度必须保持恒定。
最小弯曲半径
为防止微裂纹产生,钢材的内半径应设置为厚度的 1 倍,例如,2 毫米厚的钢板内半径应为 2 毫米。内半径的计算公式为 r = t / (2 * tan(α/2)),其中 α 为弯曲角度。
孔和槽的位置
为避免开裂,孔径至少应与材料厚度一样大。
减压切口和缺口
减压切口和缺口对于优化钣金零件至关重要,因为它们可以让材料在弯曲过程中流动,防止撕裂和起皱。
为了防止应力集中,设计指南中规定了缺口、凸耳和孔等特征之间的最小间距。
钣金零件的交货周期
对于激光切割和折弯等常见工艺,钣金零件的交货周期通常为 2 至 12 个工作日;更复杂的工序则需要更长时间。钣金加工等制造工序的交货周期通常为 5 至 12 个工作日。
| 零件复杂度 | 切割和弯曲 | 焊接 | 表面处理(例如粉末涂装) | 总交付周期 |
| 简单型(扁平,带 1-2 个弯折) | 2-4天 | 3-5天 | 4-7天 | 4-7天 |
| 中等难度(有洞,3-5个弯道) | 3-5天 | 4-7天 | 5-10天 | 5-10天 |
| 复杂(组件、自定义功能) | 5-8天 | 7-12天 | 10-15天 | 10-15天 |
按复杂程度划分的快速周转钣金零件交货周期示例
影响交货周期的主要因素
零件复杂度
零件的复杂性包括钣金特征,例如复杂的切割图案、高精度折弯或多部件装配,这些都会增加编程和设置时间。简单的展开图可以在当天设置完成,但复杂且细节丰富的雕刻、镌刻和几何切割则可能需要额外的时间。
材料供应情况和表面处理类型
如果所需材料是常见合金,通常很容易采购,快速交货的钣金加工商也会备有常用材料的库存。但非常规厚度的板材、特殊合金、电镀工艺以及其他加工步骤都会延长交货周期。
焊接和装配要求
焊接部件、铆接和螺栓固定等硬件安装工序,会在切割和弯曲之后增加额外的制造步骤。需要熟练手工操作的工序,例如点焊,会显著影响生产时间。
批量大小
小批量生产和原型制作快捷方便。但随着生产件数的增加,交货周期也会相应延长。因此,在从原型制作扩展到小批量和大批量生产的过程中,选择能够优化交货周期的高效供应商至关重要。
0条评论