
PVC注塑成型
注塑 模塑是塑料零件制造的关键方法之一,它能够在保证精度、表面光洁度和质量的前提下,批量生产所需零件。模塑可用于成型多种热塑性塑料,包括聚氯乙烯(PVC)。
柔性PVC颗粒和刚性PVC颗粒均可用于注塑成型,以生产坚固耐用、抗冲击、阻燃的零件。
接下来的章节将介绍PVC材料、加工特性、优缺点、推荐应用以及相关的成型挑战。
让我们开始吧。
什么是PVC塑料?
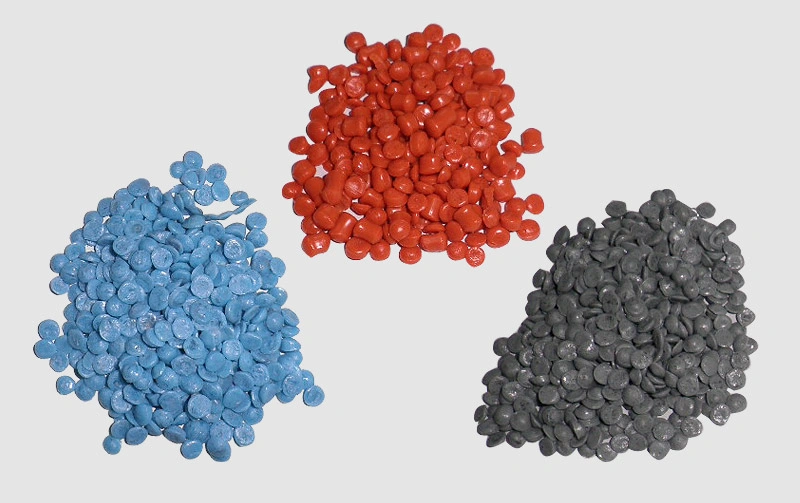
聚氯乙烯塑料颗粒
聚氯乙烯(PVC)是一种热塑性聚合物,由……开发。 20世纪20年代的BF Goodrich这种材料以其优异的耐化学性、机械强度、耐久性和电绝缘性而闻名。
PVC塑料广泛应用于汽车、医疗、消费品、管道及配件、电子等行业。
其次,PVC颗粒有两种常见类型: 柔性PVC和刚性PVC。
- 软质聚氯乙烯: 含有增塑剂的PVC,以其柔韧性、抗冲击性和易成型性而闻名。
- 硬质聚氯乙烯(uPVC): 它指的是未塑化的形式,具有更高的刚度、拉伸强度、耐化学性、可加工性和结构刚性。
此外,根据其成分中的混合添加剂,PVC 可以呈现颜色和不透明状态。
聚氯乙烯的性能和特性
PVC的主要特性包括耐久性、耐化学腐蚀性、良好的机械强度、电绝缘性和自熄性。此外,PVC用途广泛,并有硬质和软质两种等级可供选择。
接下来,我们来看一下下表中PVC的性能。
|
特性 |
价值 |
|
密度g /cm³ |
1.1-1.6 |
|
拉伸强度(MPa) |
40-80 |
|
断裂伸长率 (%) |
高达 330个 |
|
弯曲模量 (GPa) |
0.22-6.43 |
|
弯曲屈服强度(MPa) |
50.7-104 |
|
熔化温度 (°C) |
100-260 |
|
介电常数 |
3-8.00 |
|
Water Absorption (%) |
0.04-0.4 |
PVC可以注塑成型吗?
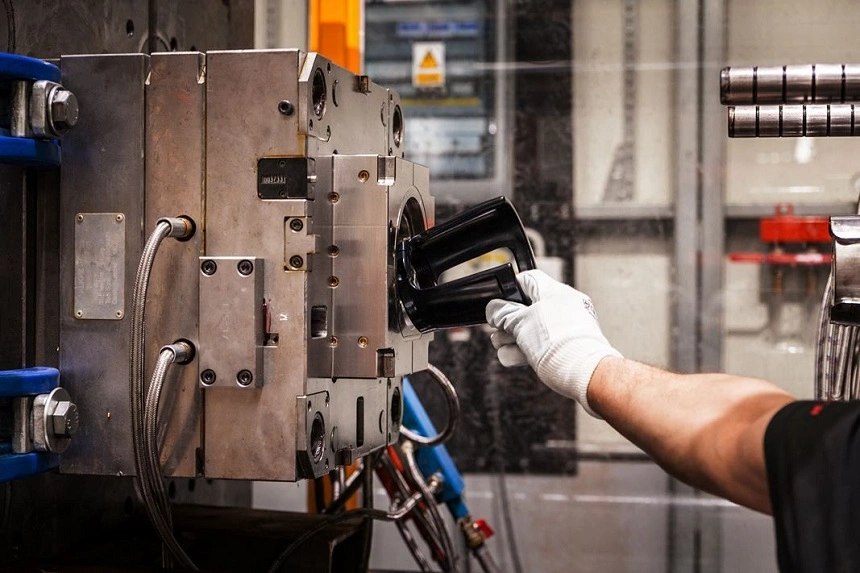
PVC成型工艺
是的!你可以使用PVC作为…… 注塑原料 用于生产各种零部件和产品。作为一种热塑性聚合物,它可以熔化,并在模具中固化后重塑成所需的形状。
PVC加工的难易程度取决于您使用的是硬质PVC颗粒还是软质PVC颗粒。软质PVC比硬质PVC更容易进行注塑成型。 您可以加工壁厚为 0.85 至 1.25 毫米的复杂 PVC 零件,并能实现严格的公差控制、重复性以及纹理或高光泽表面处理。此外,它们还能长期保持尺寸稳定性。
PVC注塑成型有哪些应用?
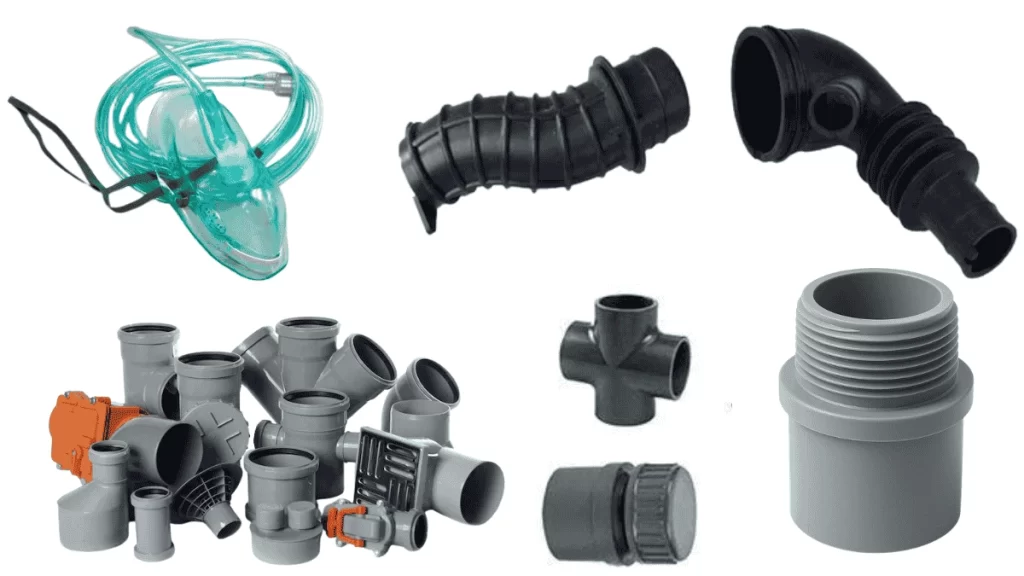
PVC加工品
PVC注塑成型零件和产品广泛应用于多个行业,包括建筑、医疗、汽车、电子、管道及配件和消费品。
让我们通过实例来分析PVC注塑成型的应用。
建筑业
PVC具有刚性强、抗冲击和耐候性好等优点,是建筑应用领域的理想材料选择。例如,窗框型材、地板、排水管、游泳池组件和导管配件等。
汽車
PVC具有柔韧性好、减震性能佳、耐腐蚀、重量轻等优点,非常适合用于汽车零部件。您可以利用PVC注塑成型工艺生产汽车内饰件、仪表板、装饰条、门板、橡胶垫圈、电池盖以及其他众多组件。
医疗行业
各种医用级PVC用于制造医用导管、导尿管、氧气面罩、输液袋、液体适配器和诊断设备的组件。
电子
在电子行业中,绝缘体、连接器外壳、插头顶盖、插座盖、仪器外壳、太阳能电池板外壳以及许多其他组件都可以用 PVC 聚合物制成。
消费品
常见的注塑成型PVC消费品包括瓶子、瓶盖、储物容器、淋浴配件、电器旋钮、灯罩和花园软管。
管道及配件
PVC管材具有优异的防水性、抗冲击性、耐久性和耐化学腐蚀性,使其在管道和管件应用中优势显著。常见应用包括供水管道、污水管道、雨水槽和通风管道。
PVC有哪些优点?
PVC的主要优点是阻燃性、耐化学腐蚀性、耐用性、用途广泛、对环境影响小、电绝缘性和成本效益。
让我们简要了解一下PVC的这些优点。:
- 阻燃性: PVC具有阻燃性,在电气绝缘和建筑应用中能提供更高的安全性。
- 耐化学性: 聚氯乙烯不与许多酸、碱、燃料、油、醇类和许多其他化学品发生反应。
- 高耐用性: 注塑成型的PVC部件的使用寿命可达5至20年以上,具体取决于PVC等级和应用环境。
- 多功能性: 由于PVC有柔性和刚性两种形式,因此在设计上具有灵活性,用途也更加广泛。
- 可回收性: 聚氯乙烯(PVC)100%可回收利用,对环境的影响极小。
- 成本效益: PVC注塑成型可以以具有竞争力的价格生产大量设计好的零件。
- 电气绝缘由于其介电强度高,PVC 可以承受高压冲击并绝缘电流。
PVC有哪些缺点?
PVC 的四大缺点是:对热敏感、材料变形的低温极限、强度随时间推移而降低以及在寒冷环境中易碎。
- PVC的热稳定性相对较低,通常低于60°C。
- PVC材料在80°C以上开始变形。
- 随着时间的推移,注塑成型的零件会开始失去机械强度。
- PVC在寒冷环境下会变脆,容易开裂。
立即尝试 Prolean!
PVC注塑件设计指南
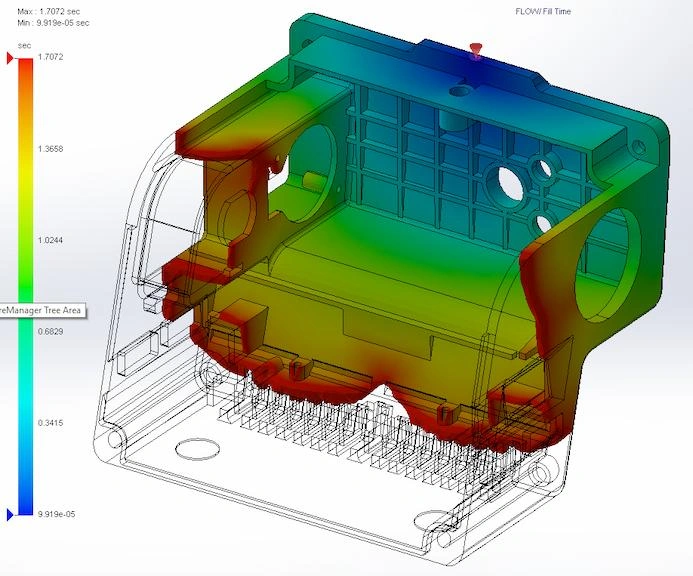
注塑设计
注塑成型PVC零件的设计直接影响其可制造性、缺陷风险和生产周期。因此,您必须遵循设计规则,包括最小壁厚、厚度过渡、收缩率、内外角半径、拔模斜度和公差。
1. 保持最小壁厚
保持一定的壁厚对于防止翘曲和表面凹陷至关重要。柔性PVC的壁厚必须大于0.85毫米,硬质PVC的壁厚必须大于1.25毫米,但不能超过6毫米。
2. 使用合适的厚度过渡
在厚度发生变化的部分,过渡厚度不应超过标称厚度的 15%。
3. 考虑收缩
虽然PVC的收缩率相对较低,约为0.2%至0.6%,但在选择壁厚和门尺寸时仍需考虑这一点。避免翘曲、尺寸误差和其他缺陷至关重要。
4. 应用内角和外角半径
为了分散应力集中并增强PVC注塑件尖角处的强度,内角和外角半径必须为厚度的25-75%。
5. 设置合适的拔模角度
考虑在设计零件的垂直壁面上设置 0.5° 至 1° 的拔模斜度。这样可以更容易地将零件从模具中取出,并有助于防止划痕和拖痕。
6. 使用合适的公差
设定尺寸、位置和其他类型的公差时,要考虑所用模具和注塑设备的性能。尽量使公差保持一致,不要设定过小的公差。否则,会增加生产成本和时间。
PVC注塑模具设计注意事项
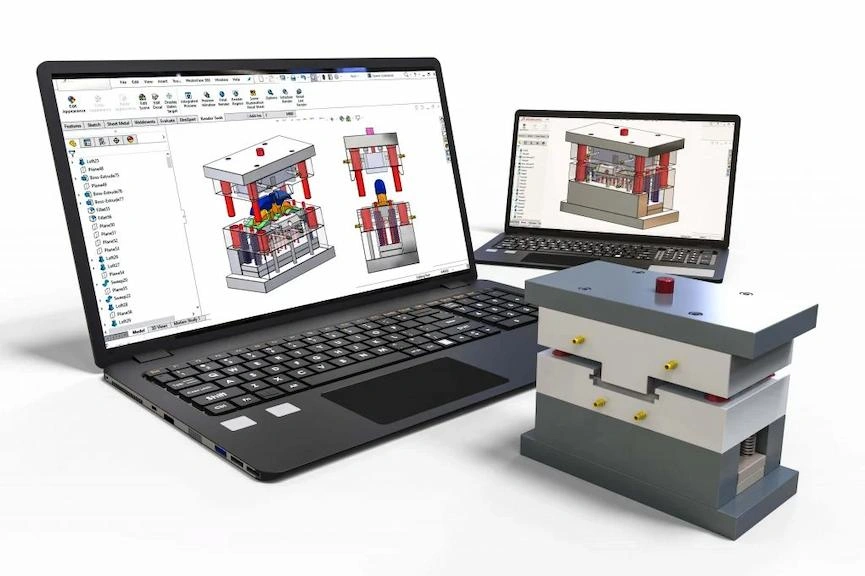
注塑模具设计
PVC模具的设计必须能够精确捕捉型腔细节,并无缺陷地成型零件。因此,正确的模具设计对于成型精度和速度至关重要。
以下是PVC零件注塑模具设计的关键规则:
- 根据所需的生产周期数选择合适的模具材料,例如铝和 H13 工具钢。
- 选择合适的注塑模具浇口类型。
- 安装合适的冷却系统,以实现模具均匀冷却。
- 使用通风口防止气体和空气滞留在霉菌内部。
- 根据表面处理要求,对空心墙进行抛光或增加纹理。
PVC注塑成型工艺分步指南
PVC注塑成型包含多个步骤,包括零件设计、模具制造、材料准备、注塑、包装和保管、零件脱模和后处理。
让我们来分解步骤。
- 零件设计: 创建要模制的 PVC 零件的详细工程设计图,包括尺寸、位置、方向、公差等。
- 工具和设置: 制作模具并将其正确安装在注塑机上,与注塑机的喷嘴对齐。
- 材料准备: 将PVC颗粒晾干后放入料斗中。
- 喂养与注射: 将颗粒送入螺杆注射器,颗粒在注射器内熔化,螺杆推动颗粒穿过注射器喷嘴,最终进入模腔。
- 包装和储存: 将模具装满材料并保持预定的时间冷却,以便熔融的PVC能够填充并捕捉到型腔的细节。
- 部件弹出: 待凝固后,使用模具上的顶针或其他机构打开模具。
- 后期处理: 采用修整、抛光或其他工艺对模制PVC零件进行加工,以去除表面缺陷并改善表面光洁度。
PVC加工需要考虑的因素
在成型过程的每个阶段对PVC加工进行精确控制,对于生产效率、质量和零件精度至关重要。 使用注塑成型工艺加工 PVC 时需要考虑几个因素,包括水分含量、背压、螺杆转速、PVC 等级和颗粒熔化温度。
水分
在将颗粒从料斗送入注射器之前,务必将其擦干,确保颗粒上没有水分。
背压
保持最小背压 0.35-0.86兆帕 (50-125 psi)可实现更好的熔融物料流动。相对于螺杆转速而言,合适的背压有助于缩短循环时间,同时又不影响零件质量。
螺杆转速
选择合适的螺杆转速来推动颗粒。转速过高会导致颗粒过热,而转速过低则可能导致模具填充不完全。
PVC级
在注塑机中设置 PVC 加工变量时,要考虑使用哪些 PVC 等级以及它们对加工过程的反应。
熔点温度
颗粒熔化温度和模具温度必须仔细选择。熔化温度低于195℃,注塑模具温度为20~60℃。
立即尝试 Prolean!
PVC熔点及其重要性?
根据PVC的类型(硬质或软质)、添加剂和增塑剂的存在以及其他因素,PVC的熔点范围为100-260°C。这意味着PVC的熔点会波动,因此在注塑成型过程中必须确定其精确熔点。
因此,熔点在PVC注塑成型中很重要,原因如下。
- 如果将PVC颗粒加热到低于其熔点的温度,则会导致模具内熔融流动性差。
- 颗粒饲料过热会导致饲料燃烧。
- 熔点也会影响成型过程中的温度控制。
- 熔点设定不当会导致表面瑕疵和缺陷。
聚氯乙烯熔点不正确导致的常见问题和缺陷
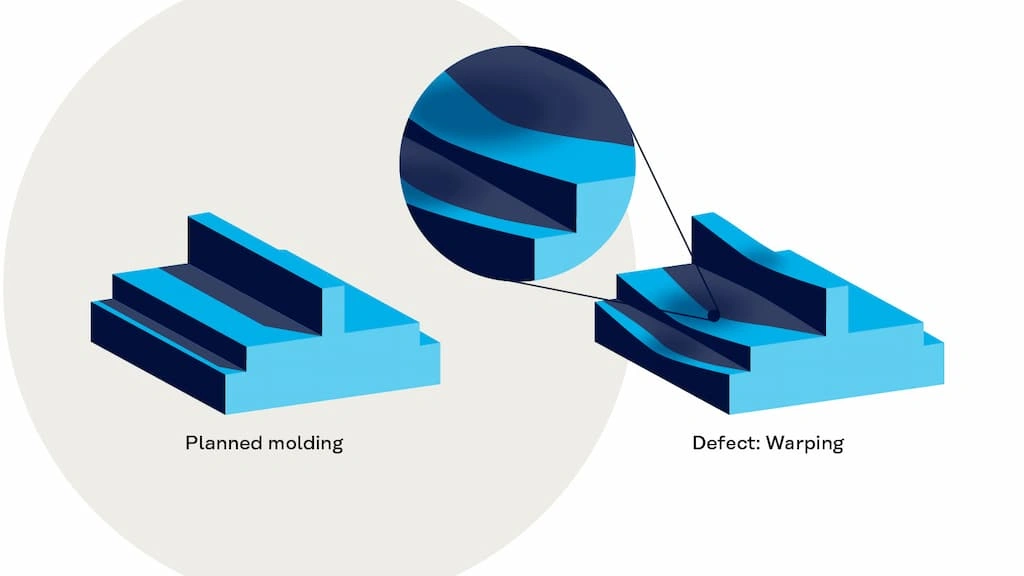
注塑成型缺陷
PVC注塑过程中,熔点(料筒温度)设置不当会导致射料不足、尺寸误差、翘曲变形和进料过热等问题。因此,成型件会出现各种缺陷和表面瑕疵,例如烧痕、流痕、缩痕和表面光洁度差。
| 问题/缺陷 | 描述 |
| 短镜头 | 熔点低会降低粘度,导致射流不畅。 |
| 尺寸误差 | 熔炼不当会导致收缩和尺寸误差。 |
| 翘曲 | 它会影响冷却均匀性并导致翘曲。 |
| 烧伤痕迹 | 熔点过高会导致原料燃烧,从而在零件上留下烧痕。 |
| 流线 | 材料冷却或流动不均匀,零件上会出现可见的条纹或波纹状痕迹。 |
| 缩痕 | 局部收缩和表面凹陷 |
PVC 有替代品吗?
高密度聚乙烯(HDPE)、聚丙烯(PP)和热塑性弹性体(TPE) 可以提供与PVC类似的特性,例如冲击强度、耐化学性和可成型性。
在选择替代方案时,首先要确定为什么 PVC 不是最佳选择,以及您在预期应用中需要哪些特性。
为什么 ProleanTech 在定制注塑成型服务方面表现出色?
定制注塑件的PVC加工需要周密的战略执行计划、模具及零件设计优化、工艺参数选择以及持续的工艺监控。ProleanTech拥有先进的注塑设备和经验丰富的工程师团队,能够满足这些需求。
我们的 注塑服务 我们能够生产具有精细细节的复杂零件几何形状,并可集成嵌件、铰链和支撑结构。我们可使用多腔模具和模块化模具系统,实现最大程度的定制化。
总结
总体而言,PVC聚合物可通过注塑成型实现高精度、高重复性和快速生产周期。此外,无论在成型过程中被制成何种形状或形式,PVC都能保持其原有性能。
考虑到具体的材料特性、零件和模具设计、工艺变量以及设备能力,您可以获得高质量的结果。
常见问题解答
什么是PVC?
聚氯乙烯(PVC)是一种热塑性聚合物,有柔性和刚性两种形式。
注塑成型最便宜的塑料是什么?
低密度聚乙烯(LDPE)和聚丙烯(PP)被认为是注塑成型最便宜的塑料,因为其原材料成本低廉且易于加工。
能把PVC熔化后倒入模具吗?
是的,你可以将PVC熔化后倒入模具中,但这需要严格的温度控制。
0条评论