
分型线注塑成型
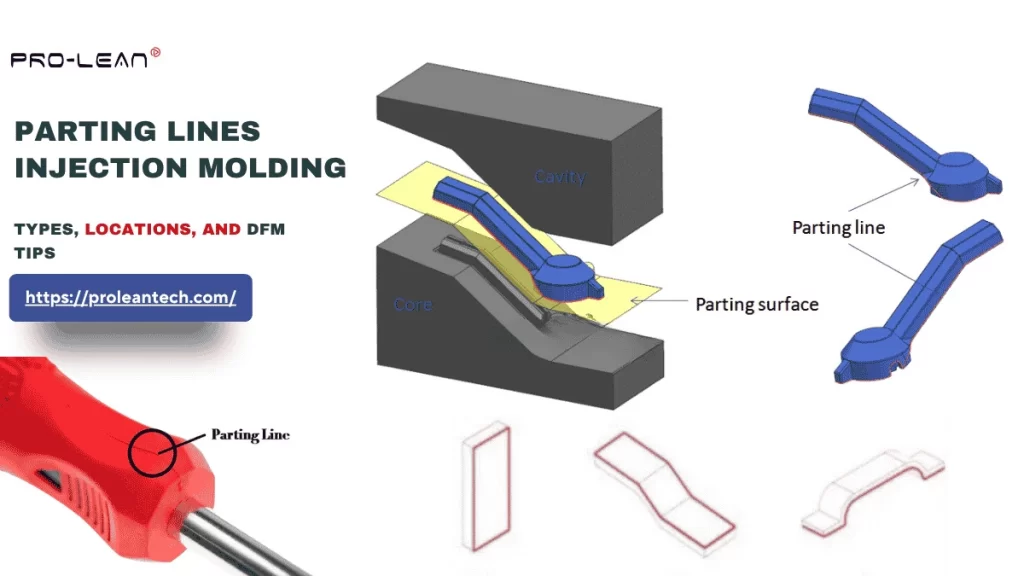
分模线是……的线 注塑成型 分型线是指模具两半接合处形成的接缝,常见于注塑成型的塑料零件表面。这条线会影响零件的美观,甚至影响其功能。分型线注塑成型旨在解决这种不可避免的接缝问题。
如果分型线位置不正确,会导致加工过程中塑料泄漏(飞边),形成可见的缺陷。
如果您在模具设计过程中遇到关于分型线位置和方式的难题,请在设计过程中寻求帮助。 注塑设计 本文将指导您制定 DFM 策略,从基本的模具工具到设计规则和最佳实践,为您提供指导。
让我们开始吧。
注塑成型中的分型线是什么?
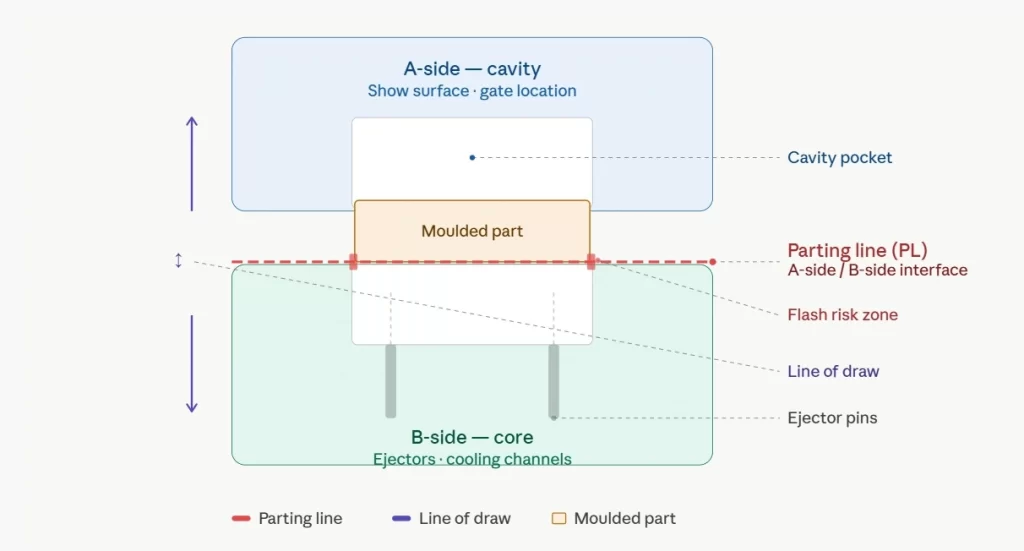
模塑中的分型线概念
分型线是注塑成型中不可避免的几何特征。可以通过目视检查成型件来识别它;您可以注意到模具两半接合处在外部留下的接缝(型芯和型腔)在关门期间相遇,在开门期间分开。
分型线不会损坏零件,但如果注塑模具设计不当,成型过程中出现技术错误,则可能造成缺陷。
虽然分型线看似简单,但其设计必须考虑位置、合适的分型线类型、拔模角度以及其他因素。 ASME Y14.8 标准将其定义为模具或冲模两个部分之间的分离线(或表面)。
注塑成型中的分型线类型
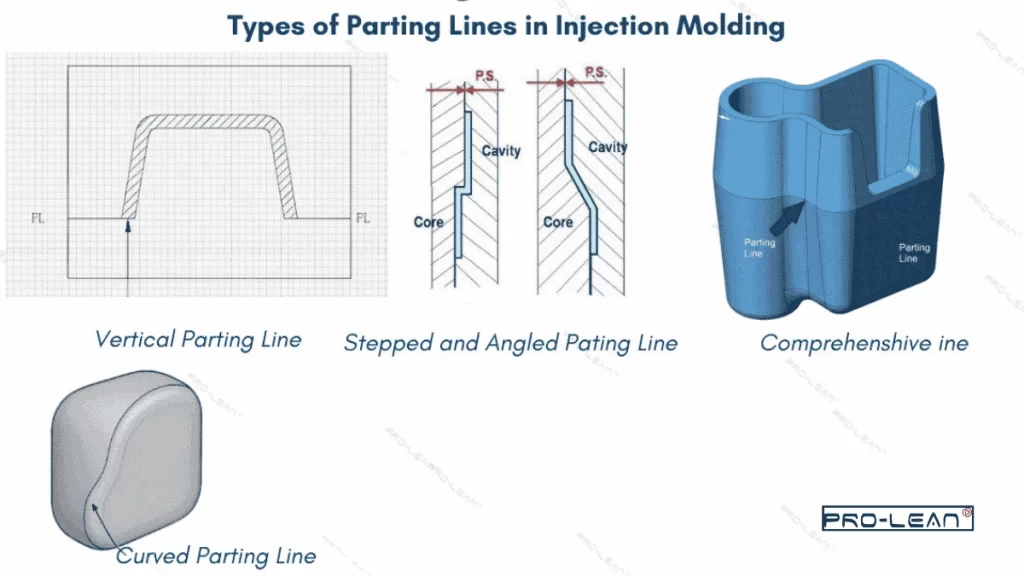
分型线的类型
分型线有多种类型,根据其几何形状和路径进行分类,包括垂直分型线、斜面分型线、曲线分型线、阶梯式分型线和复合分型线。
垂直分型线
垂直分型线的特点在于其相对于模具开口线的位置;它始终与模具开口线垂直。垂直分型线结构最简单,且能降低模具加工成本。
适用人群: 简单的零件几何形状,例如乐高积木、平面盖子、外壳盖等。
斜面分型线
顾名思义,斜面分型线边缘呈倾斜状,以减少空气滞留。与简单的垂直关闭不同,斜面分型线边缘呈约 3-15° 的斜角。这种分型线适用于复杂的模具,例如开口位于挤出件或加强筋上的模具。
留出两个平面,以便轻松加工斜面线。
适用人群: 具有锥形侧壁、拔模角度过渡等的零件。
弧形分型线
该线沿曲线路径而非平面移动。它不适用于几何形状简单的零件,因为它需要五轴(或更高轴数)数控机床和先进的电火花加工系统进行模具加工。自由曲面轨迹点跟踪几何形状,分型线则位于非外观表面上。
适用人群: 当零件的外表面呈曲面时,或者为了避免线条穿过可见的外观区域。
阶梯式分型线
阶梯式分型线设置在不同的平面上,具有不同的高度,使线条能够沿着不同高度的复杂外部特征延伸。
在模具的高力侧放置鞋跟块或楔形嵌件,以避免模具错位的风险,因为台阶承受较大的侧向力。
适用人群: 具有不同高度特征/平面的部件,例如带肋面板和具有互锁特征的外壳。
全面分型线
综合分型线并非与其他类型的分型线截然不同,而是结合了两种或多种其他类型的分型线。根据所需零件的复杂程度,它可以包含垂直分型线、斜边分型线、弧形分型线和阶梯式分型线的任意组合。
适用人群: 具有各种几何特征的高度复杂零件,单一类型的PL无法有效处理,例如医疗器械外壳。
注塑成型分型线类型对比表
| 标准 | 垂直分型线 | 斜面分型线 | 弧形分型线 | 阶梯式分型线 |
| 模具复杂性 | 平面和简单的模具结构 | 中等复杂程度,角度关闭面 | 高复杂度 | 中等至高,且涉及多平面偏移 |
| 模具制造成本 | 低成本 | 低至中 | 比垂直线高 20-40% | 中到高 |
| 加工方式 | 二轴/三轴数控铣削 | 3轴数控铣削 | 五轴数控加工和电火花加工 | 3/4轴数控机床 |
| 闪电风险 | 均匀的密封面积和最低的漏光风险 | 低斜面设计可减少空气滞留,实现紧密密封 | 中 | 高处立柱 |
| 例子 | 乐高风格产品、瓶盖、外壳面板 |
锥形插头,连接器外壳 以及圆锥形漏斗壳。 |
电动工具外壳、手柄和汽车门板 | 电子式边框、阶梯式镜头座和多层外壳 |
分型线位置
为了保证制造工艺的可制造性,分型线的位置必须固定,因为它与模具的型芯和型腔直接相关。分型线还与其他模具特征相关,例如拔模斜度、注塑浇口位置和顶针。
- 将分型线设置在设计零件的最大横截面上,这样有助于降低模具成本、提高拔模斜度和实现可制造性设计 (DFM)。
- 通过拔模斜度确保型芯侧零件的高保留率;成型零件在分离后仍留在模具的型芯侧。
- 如果零件几何形状允许,注塑成型工艺中应始终选择平面分型线。
- 将分型线放置在不影响美观的外模线上,例如底缘和分型凸缘。
分型线的位置会影响生产成本吗?
分型线的位置会影响模具制造和注塑成型的成本。分型线位于难以加工的区域,例如多个特征的交汇处,会增加模具加工时间和成本。
如果分型线位于模具的高压区段,则会增加飞边形成的风险和后处理的需求,从而增加生产成本。 正确定位分型线可以降低模具加工成本,并简化注塑成型生产流程。
立即尝试 Prolean!
分型线的位置会影响生产成本吗?
分型线的位置会影响模具制造和注塑成型的成本。分型线位于难以加工的区域,例如多个特征的交汇处,会增加模具加工时间和成本。
如果分型线位于模具的高压区段,则会增加飞边形成的风险和后处理的需求,从而增加生产成本。 正确定位分型线可以降低模具加工成本,并简化注塑成型生产流程。
DFM的分型线设计规则
通过重新定位PL来去除底切
对于具有侧向作用的特征,DFM(面向制造的设计)的第一步是确定重新定位分型线使其穿过该特征是否能完全消除倒扣。通常,重新定位分型线,使倒扣形状分布在模具的两半上,即可消除或缓解该问题,且无需额外的模具成本。
如果由于拔模方向或零件美观等原因无法重新定位 PL,则应使用凸轮销滑块/升降器/可折叠型芯。
排除A类表面和功能界面
PL是模塑塑料零件的组成部分,会在成型过程中留下可见的接缝痕迹。DFM规定,应避免将接缝位置设置在A级外观展示面、孔密封面、轴承座或精密配合面上。
功能界面上的PL标记可能会引入微台阶,从而干扰密封或增加运行间隙中的摩擦。接缝线必须位于中性边缘上,例如凸缘、次表面或几何形状的隐藏区域。
尽可能保持PL几何形状为平面。
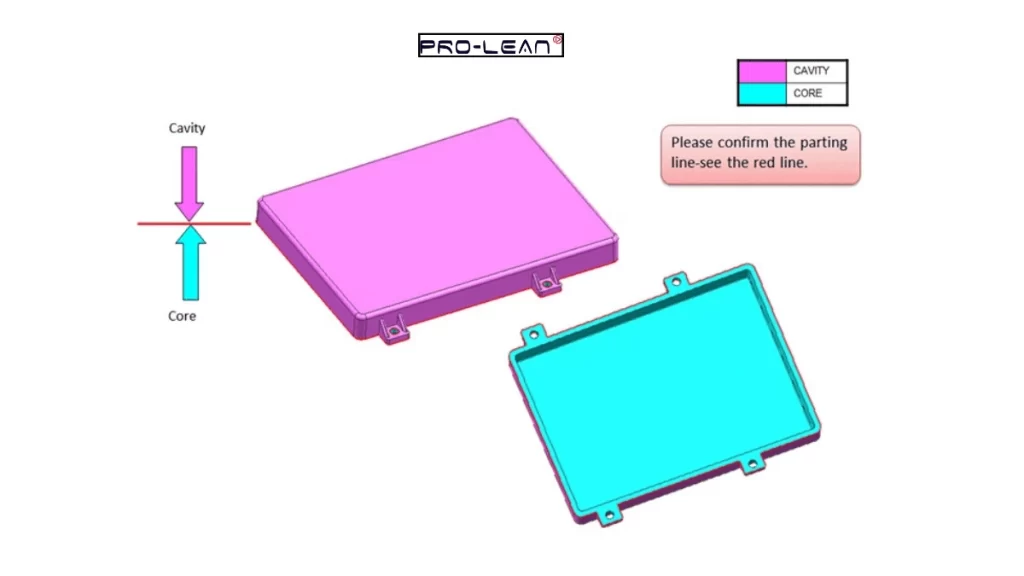
刨床分型线
模具的 (PL) 几何形状必须尽可能保持平面,这样,当塑料注入时,塑料进入型腔产生的横向力不会导致模具发生大于 0.05 毫米的位移。 通过使用平面(垂直)PL,夹紧吨位将均匀地传递到整个模座,从而实现 3 轴 CNC 加工而不是 5 轴加工加 EDM,并显著减少导销磨损。
所有墙面均需保持最小通风角度。
拔模斜度与分型线的位置密不可分;它必须根据材料类型、模具复杂程度和所需效果来确定。 塑料质感因此,所有型腔壁都必须从分型线开始向远离拉拔轴线的方向逐渐变细。
- 所有抛光表面:0.5°
- 标准表面处理:1-2°。
- 对于纹理表面:每增加 0.04 毫米的纹理深度,增加 1.5 度拔模斜度
运行模流仿真进行产品验证
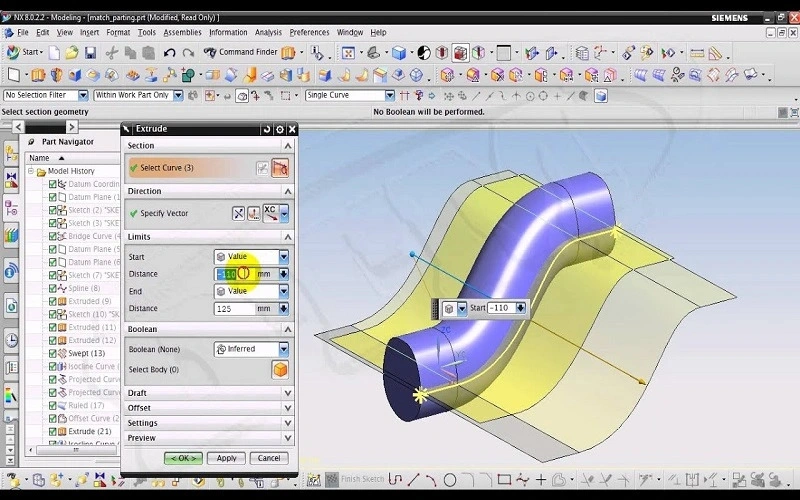
分型线模拟
模流仿真(Moldflow,Sigmasoft)还可以验证所选分型线是否不会在承重区域或外观区域产生任何焊缝。它有助于识别分型线周边可能存在气穴的位置。
立即尝试 Prolean!
在设计电子外壳模具时,分型线应该放在哪里?
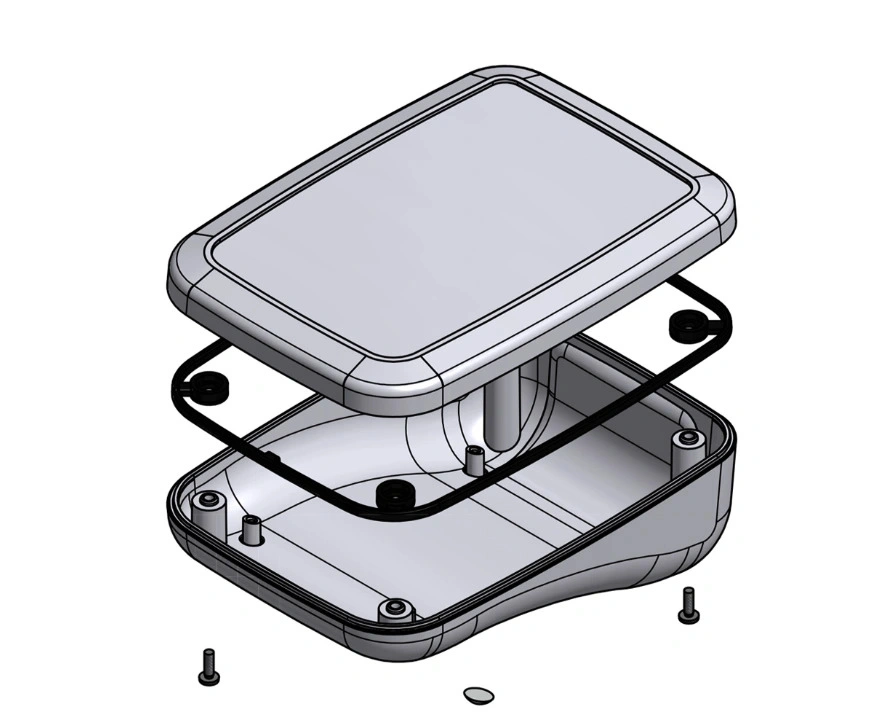
外壳注塑成型设计
假设你正在做一件 注塑成型外壳设计 用于电子设备。其几何形状为简单的矩形,由两部分组成(顶盖+底板)。 外壳尺寸为 200 x 100 x 60 毫米,厚度为 3 毫米,拔模角度为 2°,所需公差为 ±0.125 纳米。
案例一:将分型线置于中平面
如果将分型线放置在中平面上或上下两半之间的周边凸缘上,则可以避免复杂的分型问题。 底切注塑成型 并降低生产成本。
案例二:沿复杂围护结构的非美观边界放置
如果外壳需要加强筋、凸台、倒角、槽口和不规则轮廓,则应将分型线设置在非外观表面上,例如后侧边缘和阶梯状凸缘周围。必须避开显示窗口部分、底部接口和密封表面。
流水线 vs 编织线 vs 流水线注塑成型
当熔融塑料以不均匀的流速流经模腔并发生不均匀冷却时,零件表面会沿流动方向出现条纹或波纹。同时,注塑成型中的熔接线是指两股熔融塑料在完全混合前熔合冷却所形成的细线或接缝。
分型线不可避免,可以根据所需的审美效果进行调整。通过调整成型工艺参数,可以最大限度地减少或消除流线和熔接线。
- 流程线示例: 汽车仪表盘薄片上的波浪线
- 编织线示例: 电源插座面板上,螺丝孔之间和外边缘的流线
- 分型线示例: 塑料瓶盖的外缘
总结
分型线对注塑成型零件的质量和效率有着重要影响。通过正确布置合适类型的分型线,可以避免飞边、模具错位和外观缺陷等问题。
在ProleanTech,我们提供详尽的指导和工程支持,帮助您在模具加工和成型工艺之前优化模具设计中的可制造性设计(DFM)。我们拥有十余年为各行业定制注塑模具和塑料零件成型的经验。
我们的 注塑服务 我们采用自动化注塑机,能够根据复杂的模具设计生产无缺陷零件。此外,我们还具备快速模具制造能力,能够为塑料零件打造精密模具。如需获取DFM报告和报价,请立即在我们的在线平台上传您的文件。
常见问题
分型线和飞边有什么区别?
分型线是指在成型过程中,模具两半接合分离时,零件外部可见的接缝。而飞边则是一种外观缺陷,是由分型线设计和工艺处理不当造成的。它是指从缝隙中溢出的多余材料薄层。
如何找到分型线?
要找到分型线,请确定模具两半的接合处;它在零件表面上表现为一条细小的连续缝隙。通常,分型线位于平面的中间、自然边缘、拐角处以及非外观截面处。
分型线位置是否会影响生产周期?
是的,分型线的位置会影响生产周期,因为它在模具开启、型腔填充和零件顶出过程中起着至关重要的作用。设计良好的分型线可以缩短生产周期并提高效率。
0条评论