
医用激光切割设备
激光加工医疗器械采用非接触式切割方法,能够生产高精度医疗产品部件。激光切割既可用于金属也可用于非金属材料,并且可以快速调整以适应不同材料。
许多医疗器械需要小切口、干净的边缘和低加工需求,而 Proleantech 提供高质量的激光加工,所需的后处理最少,节省成本。
为什么激光切割在医疗器械制造中至关重要?
医疗器械制造依赖于医疗器械激光切割技术,因为它通过非接触式操作实现精准切割,切割公差可达±0.001英寸。该工艺对材料的热损伤极小,从而能够保持镍钛合金及其他合金植入物和手术器械的性能。
在医疗器械激光切割过程中使用氩气或氮气等辅助气体,可获得边缘干净利落、所需后处理工序更少、生产成本更低的切割效果。该技术能够制造多腔挤压件和医用导管等复杂形状,这对于开展复杂的外科手术至关重要。
该工艺可确保无污染结果并保护工具免受磨损,满足医疗行业的要求。精准的本质在于其精确性。 激光切割 它能够在保持产品跟踪的同时实现大规模生产,这对于开发符合生物相容性标准的可靠医疗器械至关重要。
医疗器械制造中的激光技术
医疗应用依赖于激光技术,因为它能提供精确的非接触式能量,用于进行外科手术和制造操作。医用激光器,包括光纤激光器、Nd:YAG激光器和飞秒激光系统,为外科医生提供: 精密激光切割用于复杂外科手术的凝血和消融工具。
医疗器械制造商利用激光对小型植入式器械和手术器械进行精确的切割和焊接操作。激光的高质量光束可产生极小的热影响区,从而保持材料的结构完整性。
激光加工医疗器械可实现蚀刻、雕刻和后处理等操作,从而减少刀具损耗并降低制造成本。医疗行业依赖这项技术,因为它能够实现灵活且高精度的操作,从而制造出可靠且对人体安全的医疗器械。
医疗器械制造中使用的激光器类型
|
激光类型 |
波长 |
能力 |
材料种类 |
医疗器械 |
|
光纤激光器 |
1.06μm |
高质量光束;高精度切割/焊接,发热量极低;微加工;标记/蚀刻 |
不锈钢、钛金属 |
植入式设备、手术工具、微型组件 |
|
Nd:YAG 激光器 |
1.064μm |
焊接/切割(连续波)、高功率钻孔/微加工(脉冲)。热效应极低。 |
镍钛 |
手术器械、植入式装置、复杂部件 |
|
飞秒激光器和超短脉冲激光器 |
因波段而异(近红外或紫外) |
它可以制造微结构并进行非接触式钻孔 |
聚合物、金属 |
支架、导管、小型零件原型、多腔挤出件 |
医疗器械制造需要选择特定的激光器,以确保在激光切割、焊接和钻孔等操作过程中获得精确的结果。用于医疗器械制造的激光器在波长、脉冲持续时间和能量输出能力方面各不相同。
光纤激光器医疗器械激光切割
激光切割圆形
医疗器械制造受益于光纤激光器,因为它们利用掺杂光纤作为增益介质,能够高效运行并产生高质量光束,从而实现精密激光切割和焊接应用。这些激光器的1.06 μm波长使其成为理想之选。 不锈钢激光切割 和 激光切割钛这些都是植入式医疗器械中常用的材料。
光纤激光器体积小巧、维护需求低,因此可降低医疗器械制造成本。光纤激光器在医疗应用方面也大有裨益,因为它能够通过脉冲调制实现微尺度元件激光加工,从而在最大限度减少热损伤的同时,实现精确的材料去除。
医疗器械激光切割技术因其兼具生物相容性和持久耐用性,在外科器械的激光打标、蚀刻和雕刻方面表现出色。集成先进光纤激光技术的自动化加工系统能够显著提升医疗行业的运营效率。
Nd:YAG 和脉冲 Nd:YAG 激光器
Nd:YAG激光系统采用掺钕钇铝石榴石(Nd:YAG)作为增益介质,产生1.064 μm波长的激光,使其适用于医疗和制造业应用。Nd:YAG激光器的连续波工作模式可用于焊接和切割作业,而脉冲工作模式则可提供高峰值功率,适用于精确钻孔和微加工应用。
医疗领域利用这些激光器制造外科手术工具和植入式设备,因为它们可控的脉冲持续时间最大限度地减少了热效应。 这些激光器的脉冲式运行使其能够进行剥线和后处理清洁作业,从而延长工具寿命。此外,它们还能为镍钛材料制造高质量的光束组件,因此可支持复杂的外科手术。
飞秒激光器和超短脉冲激光器
飞秒激光的脉冲持续时间为 10^-15 秒,可实现无热损伤的冷烧蚀,从而实现精密医疗器械的生产。
USP激光器系列(包括皮秒激光器)具有增强的性能,可最大限度地减少敏感材料的热损伤。激光加工医疗器械利用这些激光器在聚合物和金属支架和导管上制造微米级结构。
这些激光器的非接触式操作可实现线材钻孔和先进的激光加工,从而无需额外的加工步骤即可实现多腔挤压成型。这些激光器增强了 医疗器械原型制作 通过制造精确且适应性强的小零件。
医疗制造中的核心激光工艺
医用激光切割系统将激光器与光纤或Nd:YAG技术相结合,集成于多轴工作站内,可加工管状和平面部件。Alpine Laser的CNC控制系统具备激光钻孔和焊接功能,能够对医疗器械进行精密切割。
这些系统采用氩气、氮气和氧气等辅助气体,在保持低运营成本和高光束质量的同时,实现最佳切割效果。医疗行业需要这些工作站来生产激光切割零件,因为它们可以加工不锈钢和聚合物材料,同时还能最大限度地减少热影响区。
医疗器械制造依赖于激光工艺,因为激光工艺能够实现深度加工技术,从而生产出精准可靠的医疗器械。主要部分将通过技术解释,运用工程原理阐述每项工艺在器械制造中的价值。
激光切割
医疗制造利用激光切割技术,通过预先设定的路径引导高强度光束,使材料汽化或熔化,并借助氮气或氧气来清除碎屑。
精密激光切割工艺利用光纤激光器和飞秒激光系统,可实现20至50微米的切缝宽度,从而能够制造形状复杂的医疗器械。激光切割的非接触式工艺可保护薄壁管材(例如导管和支架中的管材)免受机械损伤。
工程流程需要关注光束质量,因为它决定了边缘粗糙度(Ra < 0.5 μm),还需要控制脉冲频率以防止镍钛合金发生翘曲。医疗行业受益于高效的生产方式,因为激光切割能够产生无需额外加工的干净切口。
通过混合工艺将激光切割与焊接操作相结合,可以实现器件组装应用。
激光焊接
激光焊接缝
激光焊接工艺利用聚焦光束熔化材料,在界面之间形成牢固的连接,无需任何额外材料。医疗器械制造商采用脉冲式Nd:YAG激光器和光纤激光器进行点焊和缝焊,可实现深度达2毫米的焊缝,同时保持较小的热影响区(直径小于100微米)。
医用植入式器械的焊接需要采用这种工艺,因为它能保持必要的生物相容性。该工艺需要特定的技术参数,包括1至10焦耳的脉冲能量和0.1至0.5毫米的光斑尺寸,以防止气孔的形成。使用氩气作为辅助气体可以保护焊缝免受氧化,从而获得洁净、符合手术器械标准的焊缝。医疗器械的制造过程受益于这种方法,因为它成本低廉,并且在大规模生产中能够产生稳定的焊接效果。
激光钻孔
USP激光系统进行冲击和环切操作,以形成精确的孔,同时最大限度地减少重铸层的形成。 医疗制造应用利用飞秒激光在针头和导管内制造直径为 10-100 μm 的微孔,实现 10:1 的纵横比。工程团队将脉冲持续时间优化到小于 1 ps,以实现冷消融,因为这种方法可以防止热损伤,并允许他们在柔性轴中钻穿导线。
辅助气体的加入通过去除熔融材料来提高孔的质量,从而形成完美圆形且洁净的孔。这项技术使外科医生能够通过创建无需额外清洁步骤的多通道结构来进行复杂的外科手术。
激光打标
激光打标管
激光打标工艺通过精确控制烧蚀或退火,在物体表面形成永久性标识。 医疗机构利用光纤激光器在不锈钢和钛金属表面雕刻清晰的UDI编码和其他标记,深度范围为10至50微米。扫描速度的技术参数范围为500至2000毫米/秒,需要优化功率密度以确保灭菌后标记清晰可读。 非接触式标记方法具有防腐蚀性能,因此适用于追踪使用过的医疗设备。
激光雕刻 激光切割尼龙
激光雕刻工艺通过去除材料来形成深层特征,类似于打标,但深度更深(可达100微米)。Nd:YAG激光系统凭借其激光加工能力,可在外科器械上进行精确的标志和刻度雕刻。 该工艺能够通过蚀刻在材料上雕刻出功能性纹理,例如防滑纹理,同时最大限度地减少热暴露,从而保护材料特性。
激光加工 激光切割铝
激光加工工艺利用超短脉冲激光器进行烧蚀,从而制造出复杂的零件,尤其适用于医疗器械制造。该工艺能够进行切割、钻孔和焊接等操作,为医疗器械制造商提供了定制几何形状的灵活性。
工程加工过程需要 10^8 至 10^10 W/cm² 之间的特定能量密度水平,以产生光滑无毛刺的表面,从而最大限度地减少额外加工步骤的需要。
立即尝试 Prolean!
哪些材料适合用于医疗器械激光切割?
金属制品
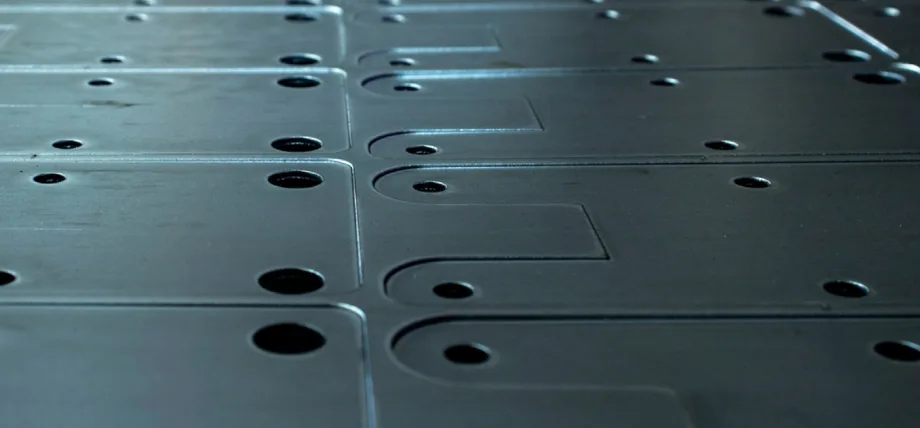
激光标记金属板
不锈钢(316L)兼具耐腐蚀性和易于激光切割的优点,因此成为外科手术器械和支架的常用材料。钛合金具有高强度重量比,适用于植入式医疗器械,而光纤激光器则利用氩气辅助切割,防止氧化,从而实现干净利落的切割。
镍钛合金(Nitinol)支架的形状记忆性能取决于飞秒激光加工,该技术可减小热影响区的尺寸。Nd:YAG激光切割工艺能够生产出公差极小的钴铬合金骨科植入物。
聚合物
PEEK材料因其热稳定性好且具有生物相容性,成为脊柱植入物激光加工的首选材料。聚酰亚胺的耐高温性能使其成为柔性轴和多腔挤出件的理想材料,而USP激光器则可实现尼龙材料的精确激光切割去除。
使用低功率激光加工导管时,尼龙和Pebax材料能够保持柔韧性,因此可以使用这些材料。聚四氟乙烯(特氟龙)的耐化学腐蚀性使其适用于血管器械,并且可以使用光纤激光切割以获得光滑的边缘。
其他材料
诊断领域利用激光钻孔技术加工玻璃和陶瓷材料,在不破坏玻璃或陶瓷材料完整性的前提下,制造出微小的结构。通过先进的激光系统加工复合材料,可以制造出具有定制性能的混合器件。
医疗器械激光切割所需的公差是多少?
医疗器械激光切割操作的公差要求根据材料厚度和具体应用需求,设定在±0.001英寸至±0.005英寸(25-125微米)之间。而制造带有微小孔洞的精密医疗器械,则需要使用飞秒激光器来实现±0.0005英寸(12.5微米)的公差。
光束直径尺寸(20-50 μm)、机器稳定性以及辅助气体流量共同决定了可实现的公差,因为这些因素控制着切缝宽度和边缘直线度。医疗器械的制造必须遵守 ISO 13485 标准,该标准强制规定了可测量的公差规范,以验证器械在复杂外科手术中的正常运行。
厚度超过 1 毫米的材料中发生的热效应会导致更大的公差,但用于复杂医疗部件的脉冲 Nd:YAG 激光器需要更精确的控制。
激光切割制造的医疗器械类型
心血管设备
- 支架: 该制造过程通过切割镍钛合金管来制造血管支撑结构,从而生产自膨胀式或球囊扩张式支架。
- 心脏瓣膜: 该制造工艺利用激光加工技术制造心脏瓣膜框架,以兼顾强度和组织相容性。
- 导丝: 导丝的柔性轴包含微型结构,可在复杂的医疗手术过程中进行导航。
骨科和植入式器械
- 骨科植入物: 激光切割技术可以生产出具有特定几何形状的钢板和螺钉,用于骨骼固定手术。
- 牙种植体: 牙科领域需要精确的螺纹设计以促进骨整合过程。
- 假肢组件: 制造过程包括生产带有表面蚀刻的连接部件,以增强粘合性能。
手术和诊断工具
- 手术器械: 刀片和镊子,带有激光刻度。
- 内窥镜: 用于光纤的带钻孔管。
- 针: 用于药物输送的微孔皮下注射型注射器。
专用设备
- 导管: 用于流体输送的多腔挤出物。
- 起搏器: 带焊接接缝的外壳。
- 生物传感器: 用于监测的微型传感器。
立即尝试 Prolean!
使用医疗器械激光切割的优势
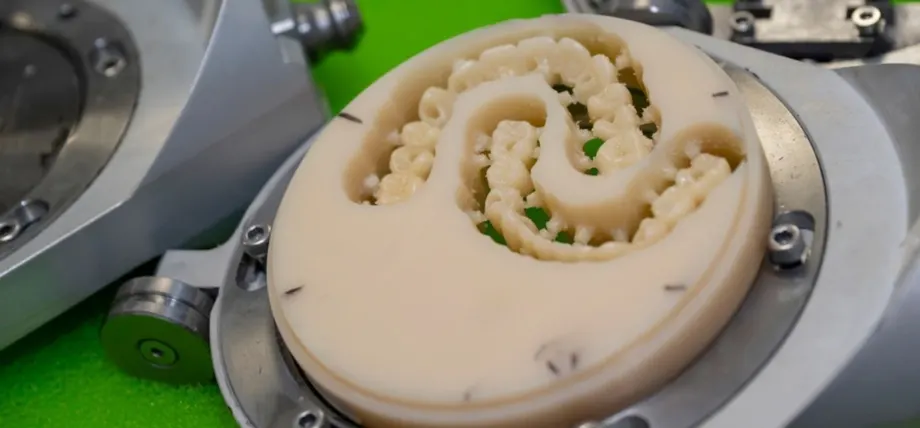
牙科修复体加工
高精度和准确度:激光切割技术可实现±0.001英寸的公差,从而能够精确设计植入式医疗器械和手术工具,而不会产生变形。
- 最小热影响区: 集中光束可产生微小的热区,从而在加工过程中保护镍钛合金的材料特性,最大限度地降低复杂外科手术中的风险。
- 非接触式处理: 非接触式加工方法可防止工具磨损和污染,从而在制造过程中保持医疗器械的无菌性和生物相容性,同时产生干净的切口,只需极少的额外加工。
- 多功能材料: 该系统可加工多种材料,包括金属、聚合物和复合材料,生产各种医疗产品,例如多腔挤出物和柔性轴,并利用辅助气体优化来提高切割质量。
- 成本效益: 该工艺最大限度地减少了材料浪费,同时实现了快速原型制作,从而降低了医疗器械的制造成本,并保持了优异的光束质量。
- 可扩展性: 该系统高速运行,能够以稳定的质量生产大量产品,非常适合医疗领域快速交付产品。 激光切割铝.
- 增强的定制: 该系统能够为定制医疗器械创建复杂的设计,从而改善医疗激光加工和连接操作的效果。
定制金属激光切割服务
普罗利安科技 我们擅长为您的医疗项目和医疗器械原型制作提供原型制作、大批量生产和定制生产服务。您可以使用我们的激光切割机(从光纤激光器到超短脉冲激光器)对您的医疗器械进行雕刻、标记和切割。 我们可加工从金属到聚合物的各种材料,并通过我们的大型激光加工机床提供非接触式加工。
询问 免费报价 !
结语
医疗行业依赖于激光焊接、钻孔、打标和机械加工等工艺来生产可靠且具有生物相容性的医疗器械。该指南通过对公差和材料的分析,以及推动医疗精密应用开发的优势,展现了卓越的工程技术。
0条评论