
激光切割钢
激光切割钢材的工艺是利用激光从金属工件上去除材料,这种方法对钢材和其他坚硬金属材料尤其有效。因此,它非常适合用于激光切割钢板和定制金属激光切割等应用。 激光切割 该技术能够加工多种材料,包括金属、木材和某些类型的塑料,以及其他材料。 不锈钢激光切割.
激光束将热能聚焦到钢材上,沿着预设路径进行切割,留下熔化或汽化的痕迹,这有助于氧气或氮气等气体清除碎屑。该工艺能够实现干净利落的切割,同时最大限度地减少受热区域。
激光切割无需物理接触,可保护刀具免受磨损并防止污染,这对于食品和医疗等行业至关重要。优化的激光功率和切割速度相结合,可实现精确的规格要求,与机械冲压相比,可减少后处理需求。
激光切割钢材基础知识
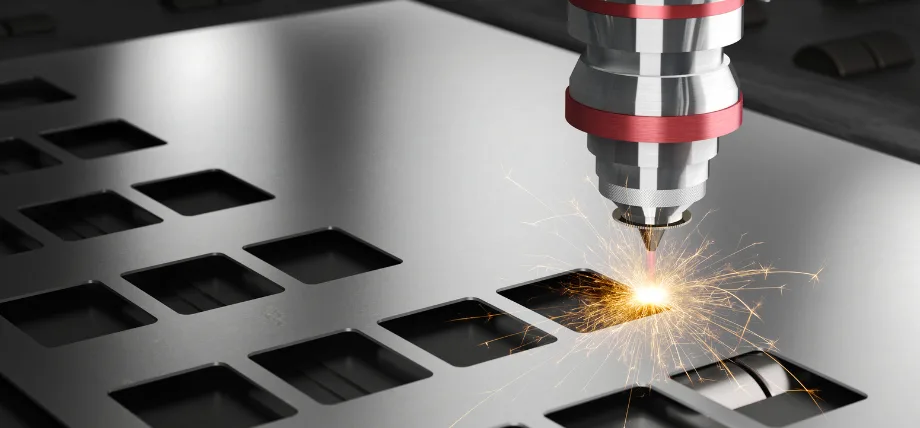
用于多部件生产的激光切割钢板
激光切割原理
激光切割过程始于二氧化碳激光器或光纤激光器产生会聚光束,这些光束随后通过光学系统聚焦到钢材工件上。光束加热金属直至其达到熔点或汽化点,同时氮气等辅助气体从切割区域吹走,形成清晰的切缝。
激光技术可加工五种主要金属材料,包括低碳钢、不锈钢、铝、黄铜和铜。低碳钢价格低廉且使用寿命长,是激光切割的理想材料。这种钢材加工方法可实现低变形率和高精度加工效果。
使用的激光类型
二氧化碳激光器的工作波长为10.6微米,但加工铝、铜等反射光金属时,其切割效率会降低。光纤激光器的波长为1.07微米,能更好地吸收钢材的光,从而实现更快的切割速度,并可加工厚度达25毫米的材料。 光纤激光切割机产生的光束尺寸更小,因此比 CO2 激光系统具有更高的精度,可用于制造高质量的建筑用激光切割钢板。
碳钢价格低廉且使用寿命长,是激光切割的理想材料。铜优异的热学和电学性能使其成为激光切割应用中常用但又具有挑战性的材料。
激光切割钢材的关键工艺参数
激光功率决定了穿透深度,但切割速度需要与功率水平相匹配,以防止热影响区积聚过多的热量。 切割时选择氧气还是氮气取决于材料类型,因为氧气与碳钢发生放热反应,而氮气可以保护不锈钢免受氧化。
二氧化碳激光器的能耗造成80%的浪费,因为其运行效率仅为20%。不锈钢兼具高强度和抗氧化性,是激光切割的理想材料。激光头利用传感器来保持焦距,从而确保切割性能的稳定性。 激光切割金属板 厚度不一。
系统集成与控制
激光束通过数控系统按照预先设定的路径运行,从而能够制造出带有孔洞和轮廓的复杂金属零件设计。 激光切割机的编程功能使用户能够快速创建各种设计,从而缩短设置时间并降低生产成本。与传统技术相比,该集成系统产生的机械应力更小,因此能够为要求严苛的工业应用提供精确切割。激光切割技术凭借其广泛的应用,服务于多个行业。 CNC编程可实现连续运行,从而降低劳动力成本并提高生产效率。
如何选择合适的钢材激光切割机
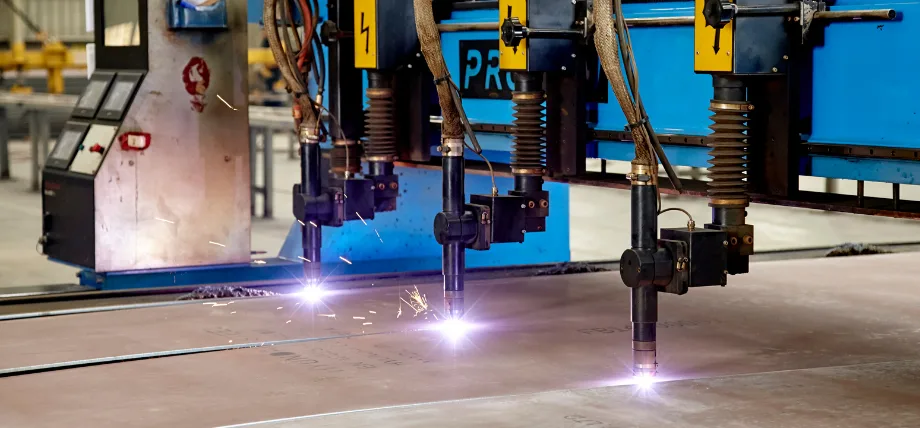
多激光切割大型板材
评估激光器类型
最适合金属加工(包括钢材加工)的激光切割机,在加工铝、黄铜和铜等反射性材料时效果最佳。铝材重量轻且耐腐蚀,是激光切割的理想材料。光纤激光器的购置成本高于二氧化碳激光器,但其在加工反射性材料时性能更佳。二氧化碳激光器在操作人员调整操作参数后,也能有效地加工木材和薄钢板。
评估功率和容量
激光切割机的切割效率和性能取决于 1 kW 至 20 kW 的功率水平,因为加工厚度超过 10 毫米的材料需要更高的功率输出。 与二氧化碳激光器相比,光纤激光器具有更高的能量效率,因为它能将30%至45%的输入功率转化为切割功率。激光切割机虽然初始成本较高,但其快速高效的切割性能可以显著提高生产效率并降低运营成本,从而弥补了这一不足。
激光切割机需要证明其能够加工符合生产要求的特定金属和不同厚度。与二氧化碳激光器相比,光纤激光器的运行成本更高,因为在切割过程中需要更多的氮气保护气体。
机器特性和兼容性
机床工作台需要能够支撑各种尺寸的金属板材,而自动化系统可以缩短生产时间。 Proleantech公司的部分激光切割机可加工尺寸达4×8英尺或5×10英尺的金属板材。其激光切割服务可加工厚度为0.5毫米至20毫米的材料。
为了延长系统使用寿命,需要定期维护;自动对焦激光头和精度增强功能可提高系统性能。此外,该系统需要调整波长才能用于高反射率金属。
与运营要求保持一致
选择过程必须考虑生产水平、材料多样性和预算限制,以确定能够以可承受的价格和高速提供灵活金属加工的系统。 制造过程受益于激光切割金属板材和定制金属激光切割,因为它可以快速完成订单,从而提高运营效率。
激光切割准备
- 设计过程需要矢量文件格式,例如 DXF,其中包含完整的路径和切缝宽度规格,范围在 0.1 毫米到 0.5 毫米之间,具体取决于激光功率和材料厚度。
- 钢板需要正确放置在机床工作台上以保持平整度,这样可以防止加工过程中焦点移动。
- 金属表面需要清洁,以去除油污、锈迹和污染物,这些物质会降低光束吸收率,导致切割质量差。
- 激光切割的成功取决于合适的实验室设备和设计工作。
- 需要通过电容式传感器对激光焦点进行校准,以确定光束与表面之间的最佳距离。
- 选择合适的助熔气体,碳钢应使用氧气来促进放热反应,不锈钢应使用氮气来促进放热反应,从而形成无氧化物的边缘。
- 对废料进行参数测试,找出最佳激光功率、切割速度和气体压力设置,以最大限度地减少热影响区损伤。
- 预穿孔工艺有助于在厚材料上实现干净利落的切割,同时防止飞溅。
- 对于较厚的切口,后处理过程是必要的,因为它们会产生需要去除的微毛刺和粗糙边缘。
- 该系统需要适当的通风以排出烟雾,工人在佩戴防护装备的同时必须遵守安全规程。
立即尝试 Prolean!
钢材激光切割技术
反应聚变切割
该技术利用氧气作为辅助气体,使碳钢发生放热反应,从而提高熔化速度。 激光切割材料 高速切割厚度可达 25 毫米。该技术增强了材料喷射,从而实现干净利落的切割,减少了后续处理工作。通过优化激光功率输出和切割速度之间的参数,可最大限度地减少热影响区域,同时获得高质量的切割边缘。
惰性气体熔融切割
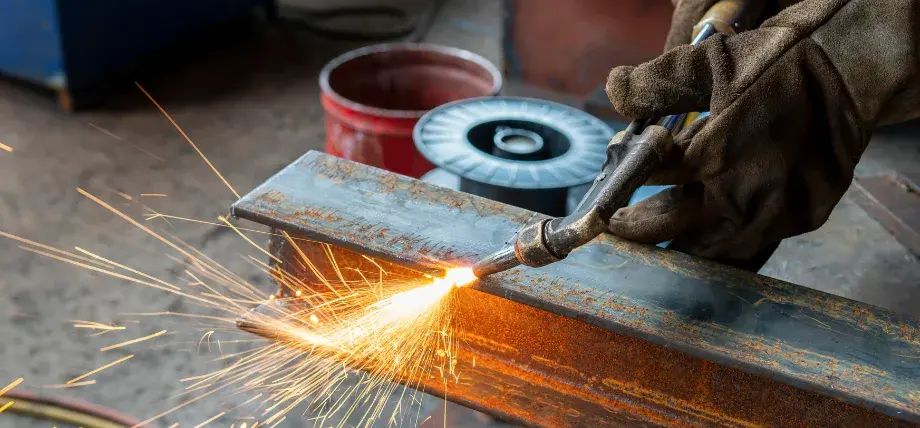
手动激光切割机也可以切割钢材,用于自由切割和轮廓加工。
该工艺采用氮气或氩气作为惰性气体来阻止氧化,从而为不锈钢、铝和钛材料提供可焊接的切口。该方法能够实现精确切割。 数控金属切割 通过控制气体压力来控制碎屑排出,从而减少毛刺,实现薄材料的加工。 光纤激光器在铜和黄铜金属上的吸收率更高,这使得激光器能够在不同的材料厚度上稳定运行。 激光切割工艺在加工钛金属时能够提供高效、精确的结果,而钛金属是切割难度最大的材料之一。
穿刺和进入方法
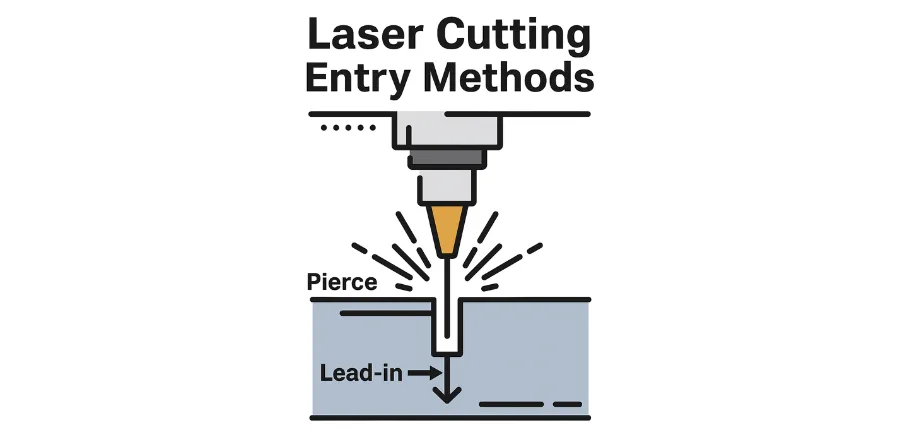
穿孔是激光切割钢零件的一种方法。
穿孔过程需要控制功率的逐步增加,以便在不产生过多飞溅的情况下形成初始孔,这对于在金属薄板上创建内部结构至关重要。脉冲穿孔法通过减少热能输出,能够加工更厚的材料,从而加快切割过程的启动。激光头必须正确对准以保持稳定的聚焦,从而防止孔径出现不规则现象。
光束聚焦优化
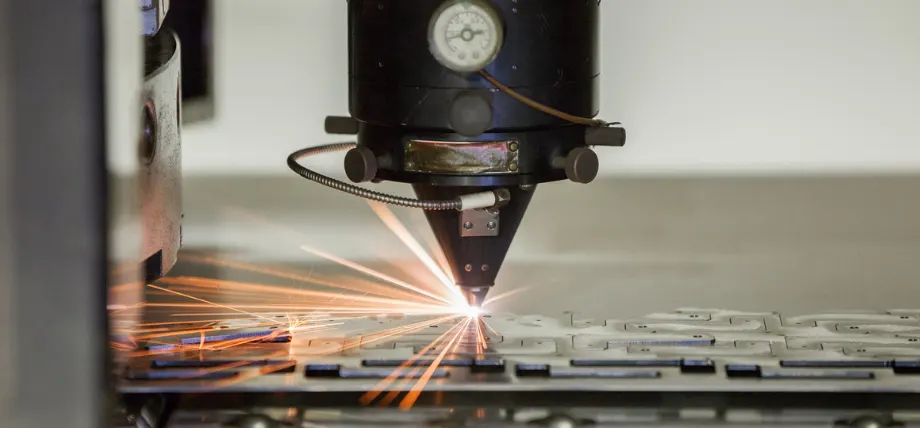
在激光切割过程中聚焦光束可以提高生产效率。
对于薄材料,表面聚焦位置可实现最大切割速度;而对于厚材料,亚表面聚焦穿透效果最佳。切缝锥度和边缘光滑度之间的工艺调整取决于先进的系统,这些系统采用动态聚焦技术,可在运行过程中自动调整设置。优化工艺使制造商能够在保持精确规格的同时,高速生产金属零件。
嵌套和路径规划
套料软件与数控系统的结合,能够高效地将零件放置在钣金上,最大限度地减少浪费,并优化加工路径。对于大批量生产的制造商而言,该方法可以缩短生产时间并降低成本。该技术利用材料厚度数据和激光功率设置,防止材料交叉点过热。
辅助气体管理
激光切割也可以在纹理粗糙的表面上进行。
切割质量取决于气体流量和喷嘴设计,较高的压力设置可优化碳钢的排出,而较低的流量则可保护不锈钢刃口免受变色影响。不同气体的组合能够更好地控制合金钢的加工过程,从而在重复切割操作中实现更高的长期可靠性。
脉冲激光操作
激光脉冲功能能够精确切割复杂形状和小孔的钢材,因为它能控制传递到材料的热量。该技术最大限度地减少了对周围材料的热影响,从而有助于保持切割后结构完整性所需的材料性能。
立即尝试 Prolean!
先进的激光切割技术
多道次切割策略
多道次切割工艺能够通过连续的切割,一次性去除厚度超过20毫米的材料,从而最大限度地减少变形。对于高强度钢和钛合金的加工,这种方法至关重要,因为单道次切割容易导致材料翘曲。每次切割时,激光功率和切割速度都会进行调整,以逐步去除材料,从而获得光滑的切口并减少后处理需求。
光束整形与轮廓分析
激光束强度分布经先进光学器件转换,由高斯分布转变为平顶分布,从而提升了银、黄铜等反射金属的边缘质量。可变模激光系统可实现参数的即时调整,进而提高不同材料厚度和复杂零件几何形状的切割精度。
高功率光纤激光器应用
通过使用氧气和氮气的辅助气体混合物,功率输出超过 10 kW 的系统即可实现厚钢切割,从而有效控制切屑。该系统能够实现快速的工业作业,缩短生产时间,并提供可焊接和可弯曲的切口。
实时监控和自适应控制
该系统利用传感器实时监测切割过程,从而能够自动调节焦距和功率设置,以适应不同的材料。该系统即使在不规则表面上也能保持高质量的切割效果,这有助于减少大型钣金产品的缺陷,同时提高生产成本效益。
混合激光工艺
激光切割与雕刻或打标工艺相结合,使制造商能够在单次生产过程中对金属部件完成多项任务。该工艺能够帮助钢铁制造商打造增强装配粘合力的表面纹理,从而提高生产效率。
厚材料特殊工艺
预热和辅助光束辅助工艺有助于启动厚度超过30毫米的钢材熔化,从而解决吸收问题。分段速度控制的动态穿孔工艺有助于防止熔渣堆积,从而在复杂操作中实现干净利落的切割。
先进气体动力学
涡流喷嘴与脉冲气流的结合使用,可增强厚材料的材料喷射,从而最大限度地减少热影响区。该技术在碳钢加工中表现优异,因为它既能实现快速切削,又能通过控制氧化过程保持刃口质量。
微尺度精度提升
超短脉冲激光切割工艺能够在薄金属上加工出亚毫米级特征,制造出公差小于0.01毫米的孔和轮廓。该技术可与弯曲和焊接工艺精确集成,因此在航空航天和医疗行业中得到广泛应用。
可持续工艺改进
使用节能型光纤激光器可降低能耗,从而帮助企业实现长期稳定的运营。辅助气体循环利用与优化路径管理相结合,可在保持高速加工各种材料性能的同时,降低运营成本。
精确切割金属
激光切割金属工艺要求公差控制在±0.05毫米以内,同时实现0.05毫米至0.1毫米的切缝宽度,从而在制造复杂零件方面优于传统方法。该系统采用高质量的反射镜和光学元件,并配合先进的运动系统,确保精确定位,从而实现稳定性。 光纤激光器的聚焦能量输出使其适用于切割铝和铜材料,同时最大限度地减少锥度的形成。
通过热管理系统,热影响区始终处于可控状态,从而保护薄金属部件免受变形。自动准直系统可根据不同工况进行调整,确保在对精密工程技术要求严格的应用中获得一致的结果。
激光切割常见问题
毛刺形成:切削速度过快和气体压力不足会导致毛刺形成,可以通过减慢切削速度并增加碳钢的氧气流量来提高材料去除率,从而解决毛刺问题。
- 要完全穿透厚材料,需要增加激光功率或进行多次照射。
- 光束不稳定性加上光学元件脏污,会导致边缘粗糙和条纹,可以通过清洁镜子和光学元件来修复,从而实现平滑切割。
- 通过使用脉冲激光模式和聚焦调整,可以防止薄金属变形产生的过热。
- 急转弯处能量集中会导致材料损失,因此应实施功率渐增或路径平滑技术。
- 高功率加上无法调节速度会导致切割面变宽,因此用户需要找到参数之间的正确平衡才能获得窄切口。
- 不锈钢渣堆积现象经常发生;操作人员应使用氮气,同时优化压力水平,以实现清洁的物料排出。
- 当喷嘴出现磨损迹象时,气体输送系统的性能就会受到影响,因此,为了保证持续运行,必须定期进行维护检查和更换。
- 使用波长较短的光纤激光器有助于防止铜和其他反射金属中发生的背反射。
- 穿孔操作不准确会导致孔的质量下降,因此操作人员应使用功率斜坡和精确的激光头定位,以获得干净的入口点。
0条评论