
线切割放电加工机与沉降片放电加工机
“线切割放电加工最适合加工薄截面或复杂设计的硬金属,而沉头放电加工则能灵活地制造精细的型腔和形状。” 传统的机械加工工艺,例如铣削、车削和其他剪切切削技术,仅限于加工高度复杂的几何形状和微小特征。但电火花加工(EDM)作为一种非电火花加工工艺,可以加工出传统工艺由于刀具进给限制而无法实现的复杂几何形状和微小特征。有两种 电火花加工的类型沉头加工和电火花加工。两者都利用电火花放电来腐蚀和成形工件。然而, 线切割电火花加工与沉头电火花加工 它们在工具和其他方面存在差异。
本文将详细阐述线切割和沉头电火花加工之间的区别,包括它们的工艺、优点和用途。
什么是电火花加工(EDM)?
电火花加工(EDM)是一种用于制造业的非传统加工方法。与数控车床或铣床不同, EDM 相应技术 它使用金属丝或定制形状的电极作为加工工具来去除材料。当电流流过电极时,由于电极浸没在介电溶液中,会产生高温放电。这些放电会熔化材料,从而形成切口或空腔。
您可以阅读本文中关于电火花加工切割的详细步骤说明。 EDM 指南 了解更多相关信息。
什么是线切割加工?
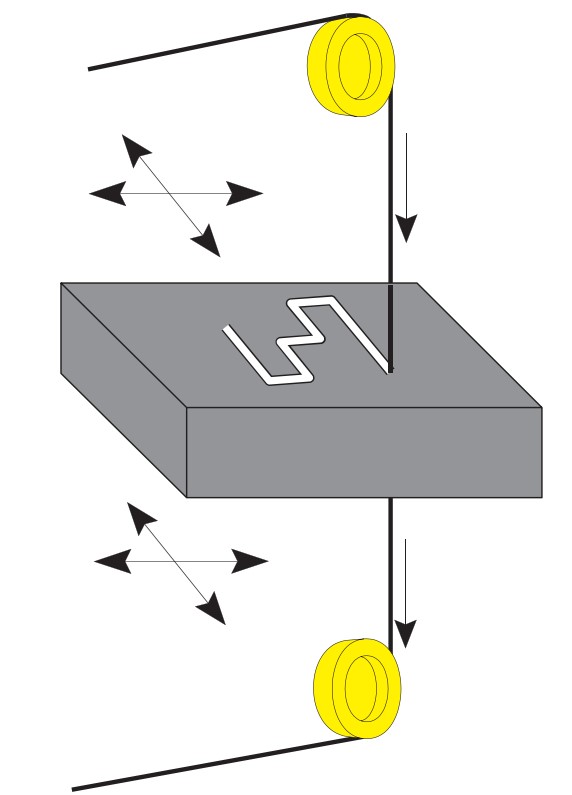
线切割加工
顾名思义,这种电火花加工方式使用直径很小(0.025至0.25毫米)的铜、黄铜、钨或其他导电材料制成的细丝作为电极,该电极沿切削路径移动,对工件进行成形。先进的数控电火花加工机床可以精确控制电极丝的运动。
电极直径非常小(低至0.025毫米)使得 线切割工艺 适用于在坚硬材料上进行复杂切割,例如深槽、型腔以及模具的图案。
线切割加工如何工作?
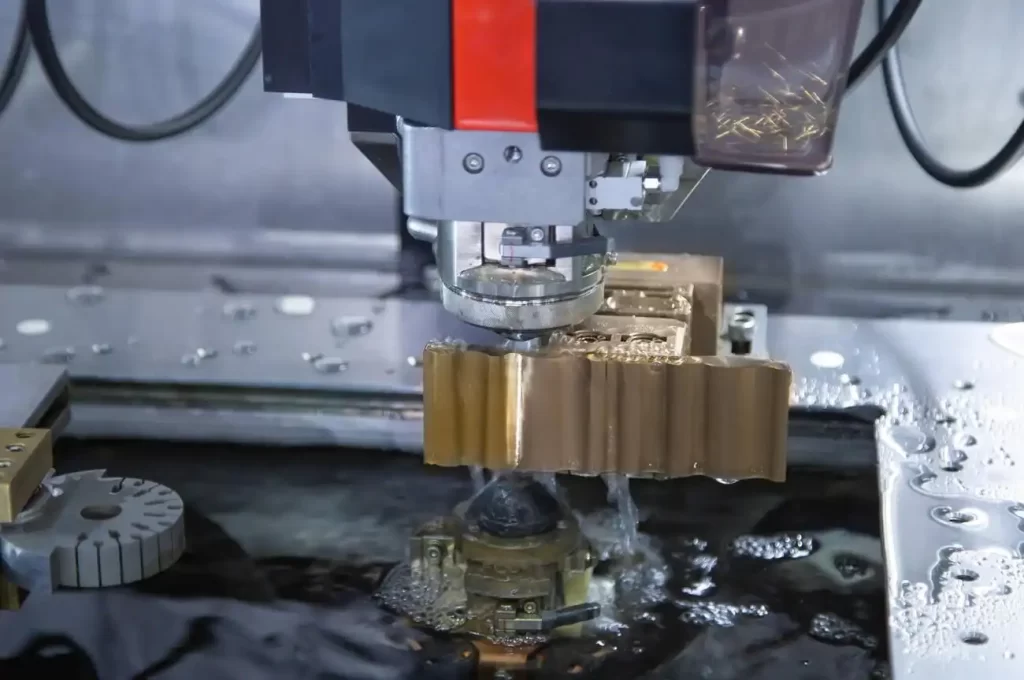
线切割放电加工
工件被夹持在工作台上,而送丝线垂直放置并向上移动以输送工件。工件也可以根据加工区域在XY平面内移动。
介电液内部的工件与金属丝电极接触,产生一系列电弧,加热并熔化工件。熔化后,工件立即被冲蚀到流动的介电液中。然后,工艺罐上的过滤器或其他连接系统将这些碎屑从溶液中去除。
线切割加工的优点
- 高精准度: 它能进行精度高、切割精准的复杂切割,并且还能保持重复性。
- 微加工: 直径小于0.025毫米的金属丝可用作切削工具,从而实现各种工件的微加工。例如: 钻孔电火花加工 适用于小直径孔。
- 无中断: 金属丝不断向上移动,产生放电。因此,这是一个不间断的连续加工过程。
- 光滑表面: 加工后的表面不会留下碎屑、毛刺和粉尘,从而提供光滑的表面光洁度。
- 无应力加工: 电火花线切割加工无需与工件接触即可去除材料。它能够对易碎材料进行精确加工和复杂工艺处理。
线切割加工的缺点
- 加工表面后续层存在形成氧化层的风险。
- 模具和电火花加工设备成本较高,而且前期安装费用也较高。
- 它仅适用于在三维表面上进行二维切割。
什么是电火花成型加工?
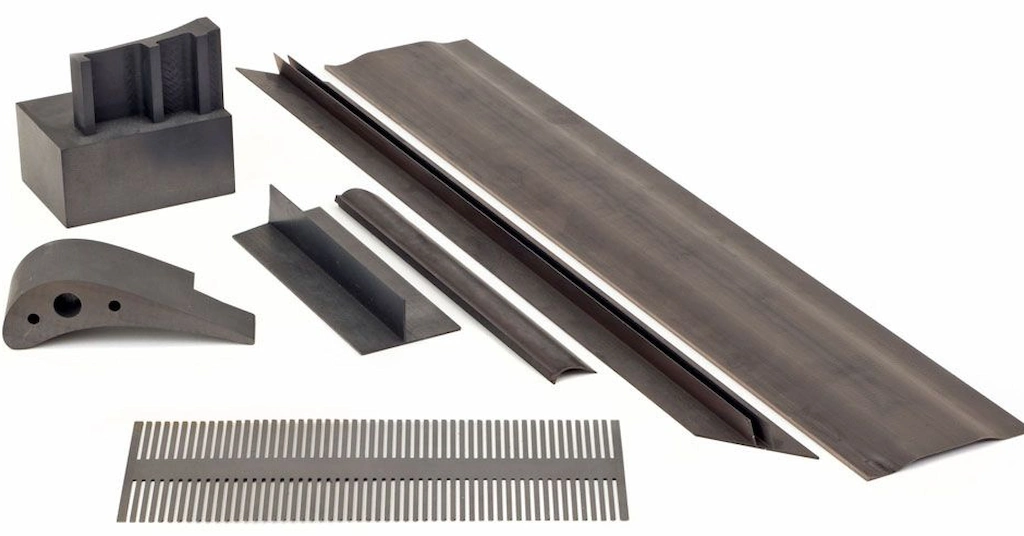
电火花成型零件
沉头式电火花加工(或称沉头模具电火花加工)使用定制形状的电极,而非固定直径的金属丝。这是线切割电火花加工与沉头式电火花加工的主要区别。电极形状至关重要,因为它决定了工件上加工出的型腔或特征的形状。它是工件上所需形状的“负形”。
沉头式电火花加工也称为模具沉头或冲压式电火花加工,适用于在各种材料上加工复杂、盲孔或特征。
电火花放电加工机如何工作?
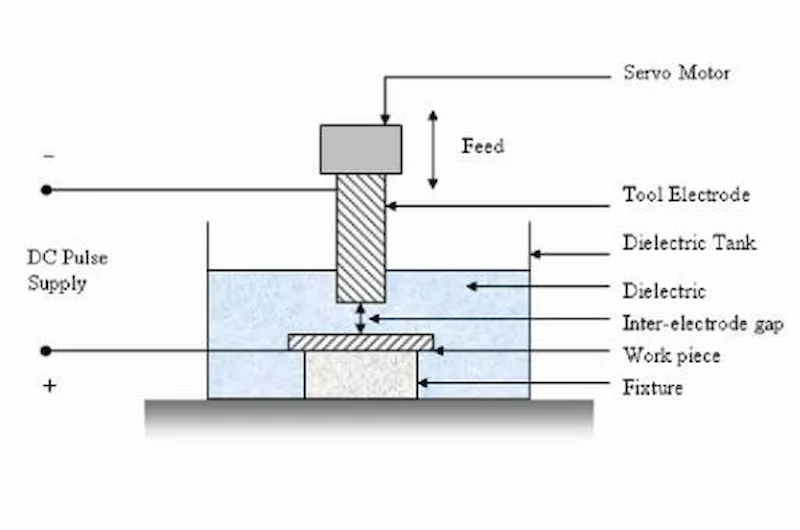
电火花成型加工的工作原理
该工艺利用电火花加工电极作为切削工具,并在工件和电极之间保持间隙。该间隙用于控制放电和电弧。同时,介质持续流经间隙,将侵蚀的材料冲走。
这种电火花加工工艺的主要特点是,沉头电极可以加工出具有自定义形状的凹槽或特征。这可以通过定制电极几何形状来实现。此外,它还适用于在坚硬材料表面加工盲孔。
沉降片电火花加工的优点
- 精度和准确度: 与线状电极一样,它也比传统加工工艺具有更高的精度。
- 盲孔: 它可以制造盲孔,这是线切割电火花加工与沉头电火花加工能力的另一个主要区别。
- 复杂功能: 它可以加工出底切、深槽和定制空腔,且壁厚极薄。
- 多功能性: 电火花成型机的沉头器可以对所有导电材料进行成型,无论其脆性和硬度如何。
- 3D轮廓塑造: 沉头电极可以加工具有复杂 3D 轮廓的工件,例如注塑模具的型芯和型腔。
电火花成型加工的缺点
- 与导线法类似,该方法仅限于导电工件。
- 由于该工艺需要不断产生高压放电,因此比其他加工方法消耗更多能量。
- 电火花成型加工速度也较慢,这会影响整体效率并增加生产成本。
立即尝试 Prolean!
线切割放电加工与沉头放电加工的主要区别
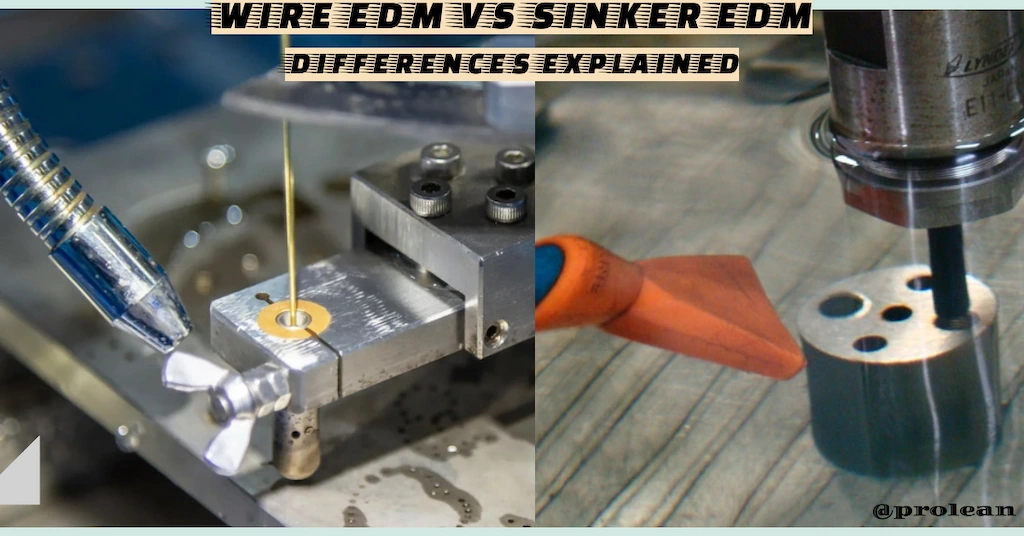
线切割与沉头电火花加工
我们已经讨论过,两者各有优缺点。一种擅长在三维曲面上进行二维切割,另一种则更适合加工复杂的三维轮廓,这与线切割电火花加工(wire EDM)和沉头电火花加工(synker EDM)相比,优势明显。
沉头式电火花加工专用于模具、冲模和其他工装工具的加工。而线切割电火花加工则非常适合加工需要精细特征和高精度的小型零件。
此外,下表显示了线切割放电加工与沉头放电加工的其他主要区别;
| 标准 | 线切割加工 | 电火花加工机 |
| 工作原理 | 以细导线为电极,沿预定路径产生放电。 | 利用异形电极通过放电产生复杂形状。 |
| 材料去除 | 非常适合切割轮廓、外形和通孔。 | 最适合制作复杂的空腔、形状和模具。 |
| 准确性 | 精度高,适用于精密切割。 | 同时具有很高的精度,尤其擅长处理复杂的 3D 形状。 |
| 表面处理 | 表面光洁度通常较为光滑,但具体取决于参数。 | 可产生更精细的表面光洁度,非常适合用于模具。 |
| 电极磨损 | 由于电线不断更新,因此磨损极小。 | 电极形状至关重要,因此电极损耗较高。 |
| 加工成本 | 由于使用了简单的金属丝,因此模具成本较低。 | 由于需要定制形状的电极,因此价格较高。 |
| 材料适用性 | 最适合用于钛等坚硬、导电的材料。 | 适用于多种材料,包括硬质合金。 |
| 应用领域 | 常用于航空航天和医疗行业进行精确切割。 | 广泛应用于模具制造行业。 |
| 速度 | 与传统加工工艺相比,速度较慢。 | 通常速度较慢,但具体速度取决于电极形状和材料。 |
| 复杂 | 仅限于二维和简单的三维切割。 | 能够生成高度复杂的三维形状。 |
| 公差 | 通常在±0.001英寸(±0.0254毫米)以内。 | 通常在±0.002英寸(±0.0508毫米)以内。 |
| 最大深度 | U 至 12 英寸(300 毫米)或更大。 | 深度受电极尺寸和形状的限制(6-8英寸) |
总结
总体而言,线切割放电加工 (Wire EDM) 和沉头放电加工 (Sinker EDM) 虽然都采用相同的电火花放电原理去除材料,但各有优势。线切割放电加工非常适合对型材和通孔进行高精度切割,而沉头放电加工则擅长加工复杂的三维形状和精密的空腔。两种方法各有千秋,具体取决于应用需求。
此外,电火花加工零件的精度和质量还取决于所用设备和操作人员的专业技能。因此,您需要选择一家能力强、信誉好的电火花加工制造商来外包您的零件和产品。
在ProleanTech,我们拥有数控电火花加工机床和拥有十年交付经验的工程师。 电火花加工服务我们的定制服务可以帮助您将设计转化为所需的零件,价格极具竞争力。立即获取报价!
常见问题
在电火花线切割过程中,导线是否与工件发生物理接触?
不,线切割放电加工中的焊丝并不与工件直接接触。材料去除是通过焊丝和工件之间的电弧放电实现的。
线切割放电加工与沉头放电加工的主要区别是什么?
电火花线切割法使用细而连续送入的焊丝切割轮廓,而沉头电火花加工则使用定制形状的电极形成复杂的三维轮廓和空腔。
何时使用线切割放电加工?
当需要高精度和严格公差时,尤其适用于在钛和工具钢等硬导电材料上切割复杂的通孔,可以使用线切割放电加工。
何时使用沉头电火花加工?
它非常适合在硬质材料上加工复杂的三维形状、空腔和模具,尤其是在其他加工工艺无法实现复杂形状的情况下。
0条评论