DFM注塑成型指南
第一步是设计塑料零件。当设计与实际情况相符时…… 注塑成型 真正的挑战才刚刚开始。即使是壁厚、浇口位置或其他方面看似微小的疏忽,都可能导致零件变形、昂贵的模具返工或生产延误,进而使产品上市日期推迟数周。面向制造的设计(DFM)正是弥合这一差距、防患于未然的学科。
注塑成型可制造性设计 (DFM) 是一种结构化的评审流程,用于确定设计是否真正具有有效的可制造性。该流程涵盖所有方面,从塑料流入模腔的流动到顶出器的最佳位置以最大程度地减少表面变形。尽早发现这些问题至关重要,因为塑料成型开发成本高昂,模具制造也是一笔不小的前期投资。
ProLean Tech 提供 注塑服务 作为报价流程的一部分,他们会向客户提供完整的DFM分析。他们可以审查3D文件,识别潜在问题并在模具制造前进行标记。无论您是想改进设计还是评估注塑成型方案,DFM审查都是此时最具成本效益的选择。
注塑成型中的DFM是什么?
注塑成型制造设计
DFM,或 制造设计DFM(面向制造的设计)是一种专注于创建制造简单、高效且成本低廉的零件的方法。在注塑成型领域,DFM 分析用于评估 3D 模型是否符合工艺约束。这有助于识别潜在的缺陷、效率低下之处或设计缺陷,从而避免模具过于复杂或成本过高。
这一过程最终体现在一份DFM报告中。该报告以带注释的3D图片、彩色编码的分析图和结构化建议的形式,将分析结果可视化。这为设计师和模具制造商在进行任何钢材切割之前提供了一个共同的参考点。
为什么在切割钢材之前进行可设计制造工艺(DFM)非常重要?
注塑模具的成本可能相当高昂,而且很大程度上是不可逆的。标准生产模具的价格从几千美元到几万甚至几十万美元不等,具体取决于模具的复杂程度、材料和型腔数量。在模具制造开始后更换,或者更糟糕的是,在模具制造完成后更换,都可能既费钱又费时。
DFM分析能够在设计阶段早期发现问题,此时修改成本远低于模具制造后的纠正措施。DFM注塑成型能够及早发现问题。
- 由于拔模角度不足,零件卡在模具中
- 壁厚不均匀会导致缩痕或翘曲。
- 需要复杂(且成本高昂)的额外行动才能实现的劣势竞争
- 闸门位置不当,导致出现可见的焊缝痕迹或表面瑕疵
- 肋壁比会导致外表面出现外观缺陷
DFM 与模流分析——二者有何区别?
DFM 和模流分析 (MFA) 虽然经常一起使用,但它们的用途不同。DFM 是对零件模型中的结构和几何特征进行评估。模流分析则模拟塑料在填充和保压过程中于模具型腔内的熔化过程。
对于较简单的零件,DFM(可制造性设计)就足够了。对于复杂几何形状或高精度应用,在模具制造开始之前,将DFM与模具的全流程仿真相结合,可以获得最佳的仿真结果。
立即尝试 Prolean!
注塑成型DFM报告:关键要素
注塑成型DFM工具包
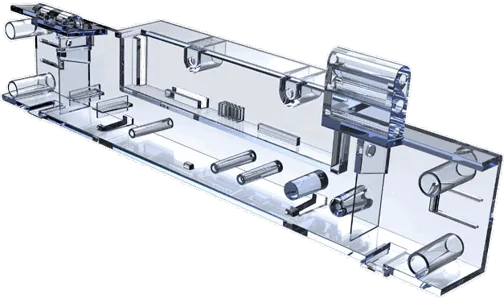
一份全面的DFM报告将阐述影响零件质量和生产效率的重要设计和工装选择。报告将涵盖DFM报告必须包含的内容及其重要性。
大门类型和位置
浇口是熔融塑料进入模腔的入口。浇口的类型和位置直接影响零件的外观、结构完整性和生产效率。错误的浇口位置会导致零件翘曲、出现焊缝痕迹,并在对外观要求较高的零件上留下明显的疤痕。
DFM评估的三种最常见的门电路类型是:
直接浇口/浇口:
虽然方法简单,但会留下较大且通常很明显的疤痕。避免在外观重要的部位进行操作。
侧门/边门:
它更易于控制,可用于多腔布局。它会留下较小的边缘痕迹,这在某些装配情况下是可以接受的。
香蕉/潜艇门:
消费级零件是首选。浇口痕迹被铣削至隐蔽表面,因此无需二次精加工或修整。由于流动阻力较高,因此需要更精确的顶出设计。
对于只有一侧有浇口的单腔模具,可以使用热流道系统来控制流道长度和废料。
比较门电路类型
| 闸门类型 | 最适合 | 门疤可见性 | 推荐使用 |
| 直接/浇注口 | 简单且外观低调的组件 | 高——中心可见红晕 | 不建议更换外观部件 |
| 侧/边门 | 简单零件,多腔模具 | 边缘有小痕迹 | 除了化妆品用途外,还可用于其他用途。 |
| 香蕉/潜艇门 | 消费品、组件 | 无——组装后隐藏 | 大多数应用程序都值得推荐 |
| 热流道浇口 | 大型单腔大批量零件 | 极简主义——近乎零浪费 | 最适合大规模生产 |
顶针位置
每个成型循环结束后,都会使用顶针将零件从模具中推出。正确放置顶针至关重要:顶针数量过少或位置错误都会导致零件变形,或在其表面产生可见的应力痕迹(泛白)。
以下是DFM评估期间顶针布局的一些最佳实践:
将销钉放置在肋条或凸台附近,因为这些地方脱模阻力最大。
- 在带有通孔的凸台位置使用喷射管
- 对称分布销钉以平衡顶出力并防止零件倾斜。
- 尽可能确保针孔标记位于除外观表面以外的其他表面上。
为了平衡阻力,肋条越多,所需的顶针就越多。
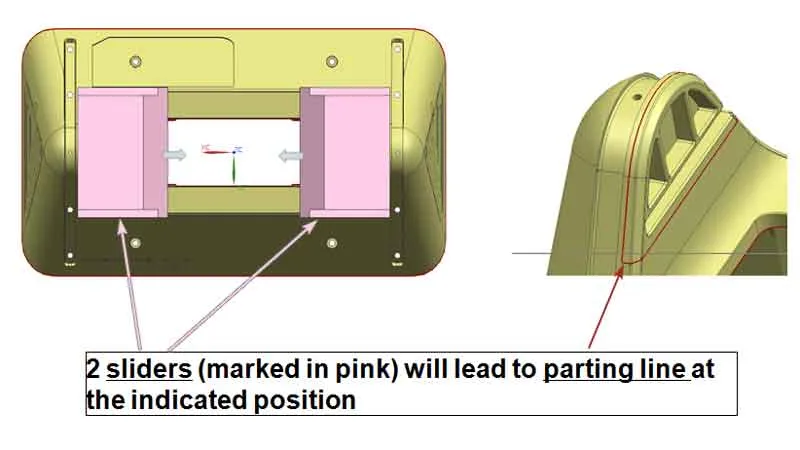
分型线位置
分型线是两半零件的交汇点。零件上总会留有可见的痕迹。DFM(面向制造的设计)旨在尽可能减少这条线对视觉和功能的影响。
在平面或阶梯状面板上,分型线的位置很容易确定。在复杂几何形状或管状结构中,分型线的方向会影响拔模角度、尺寸公差和流道长度。面向制造的设计(DFM)应考虑所有选项及其优缺点。
底切升降器和滑块
当零件存在倒扣,无法直接从模具中取出时,就需要使用升降器或滑块。虽然这会增加模具的复杂性和成本,但对于几何形状复杂的零件来说是必不可少的。
DFM分析会绘制出所有所需升降器和滑块的位置,并标明它们在零件表面留下的痕迹。随着时间的推移,移动界面处的模具磨损会变得更加明显,这对于大批量生产至关重要。
壁厚和肋设计
均匀壁厚原理 注塑模具设计 这是基本原则,也是最常被违反的原则之一。如果壁厚不均匀,塑料的填充和冷却速度就会不同,这会导致内部应力和缩痕。
DFM壁厚分析检查以下内容:
- 壁厚过厚,导致出现缩痕,且加工周期延长
- 墙体太薄(导致结构缺陷或射程不足)
- 厚薄截面之间的突然过渡
- 肋厚与墙厚之比过高——肋的厚度通常应为相邻墙厚度的50-60%,以避免在另一侧出现缩痕。
DFM 报告必须记录任何预期后果,例如倾斜表面上的肋条。
吃水角分析
拔模斜度是指为了使零件能够顺利从模具中脱模而添加到零件垂直壁上的微小锥度。拔模斜度不足的零件在脱模时会出现粘连、拖拽或变形等问题。
现代CAD程序包含拔模角度分析工具,可根据曲面的拔模情况进行颜色编码。通常,绿色表示拔模角度合适的曲面,红色表示拔模角度为零或负值的曲面。此外,还提供渐变色。此分析应包含在DFM报告中,并特别标注任何需要修改拔模角度的曲面。
一般来说,建议大多数表面采用注塑成型时,最小拔模斜度为 1-2°。纹理表面需要更大的拔模斜度,通常为 3-5°,具体取决于纹理深度。
立即尝试 Prolean!
注塑模具:关键的面向制造的设计考虑因素
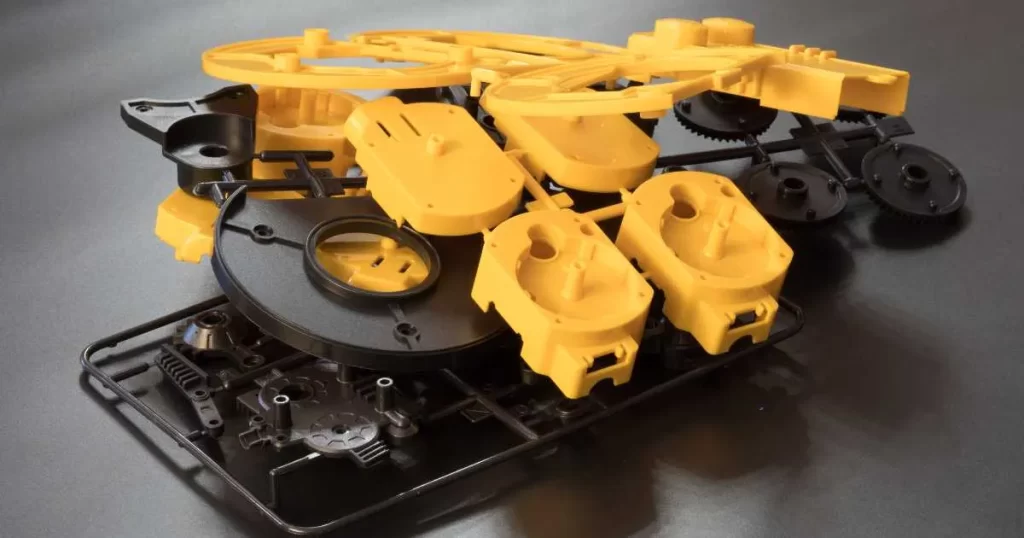
注塑成型制造设计指南
DFM分析并非孤立存在;它为以下决策提供信息: 注塑模具在 DFM 阶段做出的工装决策会对零件质量、生产能力和总拥有成本产生长期影响。
小批量生产中模具底座的选择
并非所有产品都需要使用硬化模具进行生产。铝制或半硬化模座是生产原型件、过渡件或小批量生产的更经济高效且快捷的方式。在推荐模座的材料和标准时,面向制造的设计 (DFM) 应考虑预期的生产量。
以下是选择用于小批量生产的模架时需要考虑的关键因素:
- 铝模加工速度更快,成本更低。根据合金、设计和材料的不同,它们的使用寿命通常可达 20,000 万至 100,000 万次以上。
- P20钢模具:在可加工性、耐用性和中等批量生产适用性之间实现了优异的平衡
- 对于大批量生产、研磨性材料或高精度公差应用,需要使用H13/硬化钢模具。
- 主模单元(MUD)系统:标准基础模具的可更换嵌件——非常适合产品系列和频繁的设计迭代
多腔模具与单腔模具
模具型腔的数量会影响每个生产周期的零件成本。它还会影响流道系统、浇口位置和机器重量要求。在制定模具设计方案时,面向制造的设计(DFM)应考虑型腔数量。
多腔模具可以降低单个零件的成本,但会增加初始模具成本,并且对各腔之间的尺寸一致性要求更高。从单腔模具或原型镶件入手,可以在放大生产规模之前进行设计修改。这对于尚未经过生产验证的新产品和设计尤为重要。
立即尝试 Prolean!
结语
DFM分析并非只是形式上的,而是对注塑模具工艺的一项高回报投资。DFM分析通过在生产开始前系统地检查浇口位置、顶出器设置、壁厚、拔模斜度、分型线和模具策略,可以避免最昂贵的问题——即模具制造完成后才发现的问题。将模流仿真与复杂的应用相结合,为模具设计师和模具制造商提供了一个坚实的、共同的决策基础。
ProLean Tech 提供全面的 DFM 分析,并将其应用于注塑成型服务中,帮助客户在投入模具制造之前识别和解决设计问题。 联系 ProLean 技术部门 如果您准备将您的设计从概念转化为生产,或者您想要第二意见,请联系我们的团队获取 DFM 报价和审查。
0条评论