
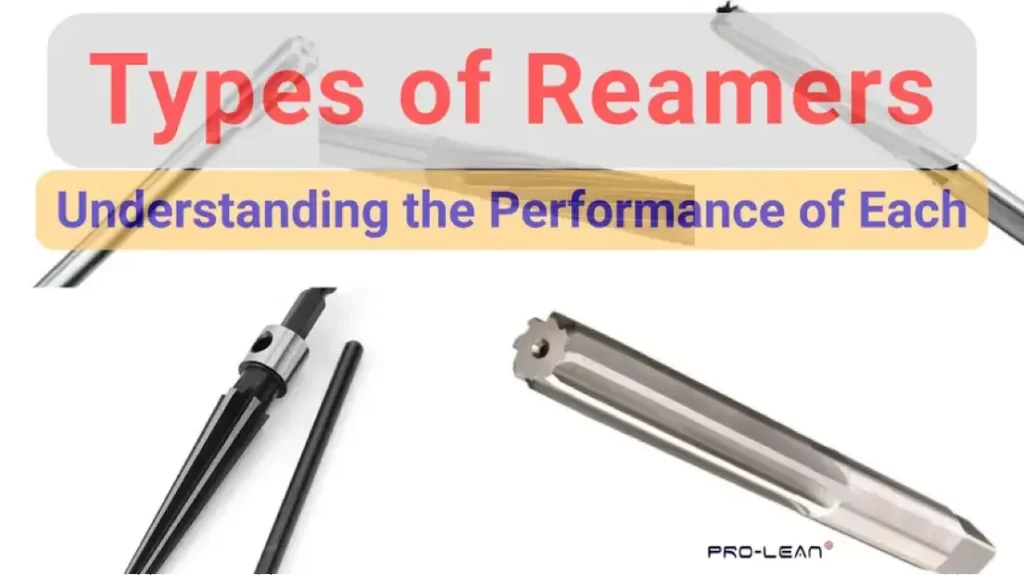
 Tipos de alargadores
Os tipos de alargadores incluem alargadores manuais, alargadores para máquinas e alargadores de fixação para uso operacional; alargadores de canal reto e espiral para geometria de canal; alargadores cônicos, de casca e flutuantes para geometria de furo; alargadores ajustáveis e de expansão para flexibilidade de tamanho; e alargadores de metal duro, aço rápido e indexáveis para material e construção da ferramenta.
Acabamentos internos deficientes e tolerâncias inconsistentes nos furos podem causar desastres na montagem, mesmo quando o restante da peça é usinado com perfeição. Para indústrias de engenharia de precisão, como aeroespacial, hidráulica, automotiva e de ferramentas, esses problemas podem ser extremamente dispendiosos. O mesmo se aplica às empresas que dependem da fabricação de alargadores para atingir as tolerâncias IT6-IT7 – elas devem selecionar as ferramentas com perfeição.
Diferentes tipos de alargadores – um dos essenciais CNC ferramentas de corte Na fabricação de precisão, ajudamos os fabricantes nesses setores a alcançar tolerâncias mais rigorosas e montagens mais estáveis. Considerações importantes para o tipo de ferramentas de alargamento Os fatores a serem considerados incluem o método de operação, o volume de produção e o material da peça, a geometria do furo e a natureza do trabalho. Esses aspectos são cruciais sempre que a usinagem CNC é utilizada em indústrias de precisão.
Este artigo aborda os tipos de alargadores com mais detalhes, explicando como os diferentes modelos se encaixam no dimensionamento e acabamento de furos na usinagem.
O que é um alargador e qual é o seu princípio de funcionamento?
A broca alargadora É uma ferramenta de corte rotativa com múltiplas arestas de corte, utilizada para alargar ligeiramente furos (fundidos, perfurados ou torneados) até atingir diâmetros precisos e acabamentos superficiais impecáveis. Trata-se de uma operação de acabamento que remove aproximadamente 0.1 mm a 0.5 mm de material.
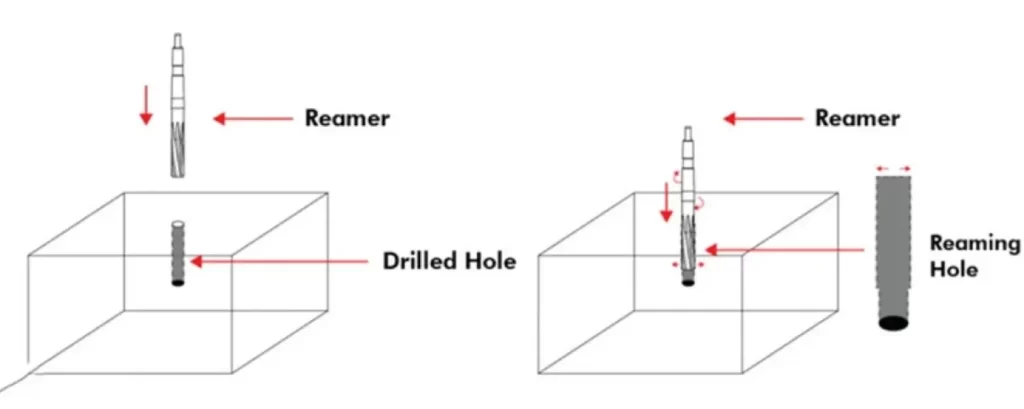
Mandrilagem
Um alargador é equipado com arestas de corte caneladas que usinam a parede uniformemente durante o processo. O alargamento é um processo de usinagem controlado capaz de atingir acabamentos superficiais com rugosidade superficial de até Ra 0.4-1.6 µm.1]
Para empresas que especificam tolerâncias rigorosas para furos de rolamentos, ajustes por interferência e montagens semelhantes, as especificações podem ser atendidas com alargamento, mesmo em escala de produção.
Qual é a finalidade de uma ferramenta de alargamento?
Então, para que serve um alargador? Um alargador é usado para tornar um furo pré-existente adequado para encaixe, função ou montagem. Dependendo do tipo de alargador, as aplicações incluem peças de transmissão automotiva, furos para pinos aeroespaciais, furos em alojamentos de rolamentos, locais de pinos de fixação em dispositivos de gabarito e portas em corpos de válvulas hidráulicas.
Peças de transmissão automotiva
Os alojamentos de rolamentos, furos de engrenagens e furos de eixos para automóveis exigem tolerâncias rigorosas. Uma ferramenta de alargamento pode garantir isso, além de acabamentos suaves.
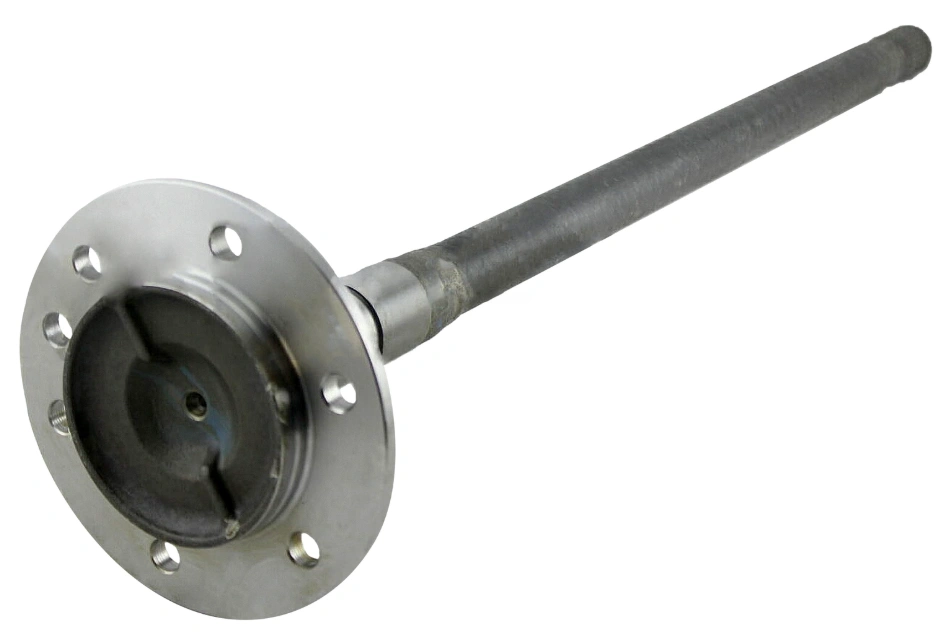
eixo de transmissão automotivo
Um alargador de fixação de metal duro proporcionaria as tolerâncias IT6–IT7 necessárias [2] para milhares de sistemas de transmissão de automóveis. Devido ao seu rápido desgaste, o alargador tipo HSS não é adequado para essa aplicação.
Furos de pino aeroespaciais
A ferramenta ajuda a garantir a circularidade e os diâmetros precisos dos pontos de fixação das asas e dos furos para fixadores estruturais. Para esse tipo de furo, a melhor opção é um alargador de canal helicoidal com revestimento de TiAlN. Ele é projetado para atingir tolerâncias rigorosas e remoção eficaz de cavacos em furos profundos. Um alargador de canal reto deve ser evitado devido a problemas de engripamento e remoção de cavacos.
furos de alfinete aeroespaciais
Furos da caixa do rolamento
As fresas de alargamento podem ajudar de forma confiável a produzir acabamentos de superfície lisos e diâmetros precisos para furos de alojamento e sedes de rolamentos. A opção mais prática para furos em alojamentos de rolamentos é um alargador de topo, pois proporciona o acabamento superficial exigido a um custo relativamente baixo por furo. Um alargador de metal duro também pode ser usado, mas seu custo mais elevado costuma ser um fator limitante.
Localização dos pinos de fixação/dispositivos de fixação
O alargamento proporciona a repetibilidade necessária em furos de placas de fixação, buchas e furos de pinos guia.
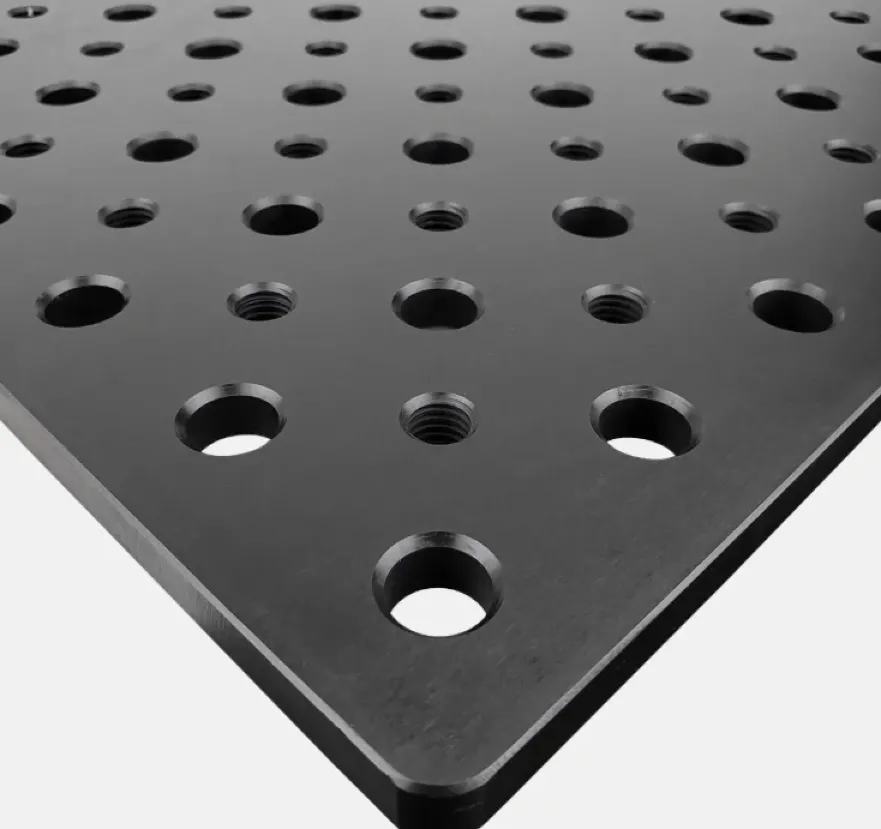
furos da placa de fixação
Com um alargador de fixação de metal duro, o risco de variações no furo do pino guia é eliminado. Resultados consistentes podem ser obtidos em cada lote.
Portas do corpo da válvula hidráulica
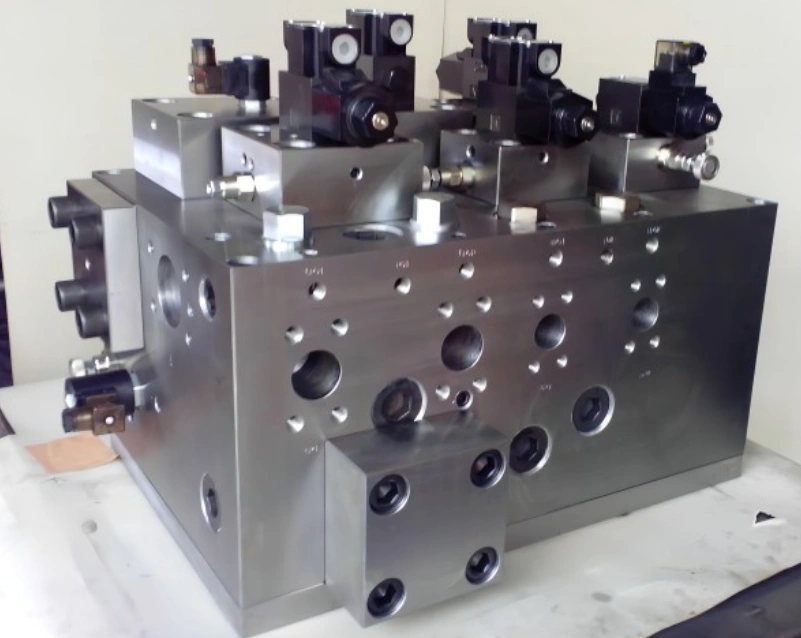
Bloco de válvula hidráulica
Um excelente acabamento superficial e uma geometria precisa do furo são essenciais em sedes de válvulas e furos de carretel. Com a tecnologia de alargamento, isso é alcançado para um desempenho de vedação superior. As fresas de canal reto revestidas com CrN são as melhores para essas características. Os canais retos melhoram a geometria do furo, enquanto o revestimento evita a aderência em corpos de válvulas de latão e aço inoxidável.
Sem o revestimento de CrN, o risco de adesão de materiais é alto e os corpos das válvulas podem sofrer desgaste prematuro.
Vários tipos de alargadores
Os tipos de alargadores podem ser classificados por método de operação, geometria do furo, material da ferramenta, design da ranhura e capacidade de ajuste.
Alargadores classificados por método de operação
- Alargadores manuais – Estes são operados manualmente, geralmente com o uso de uma chave de torneira. Essa opção não é adequada para trabalhos em escala de produção.
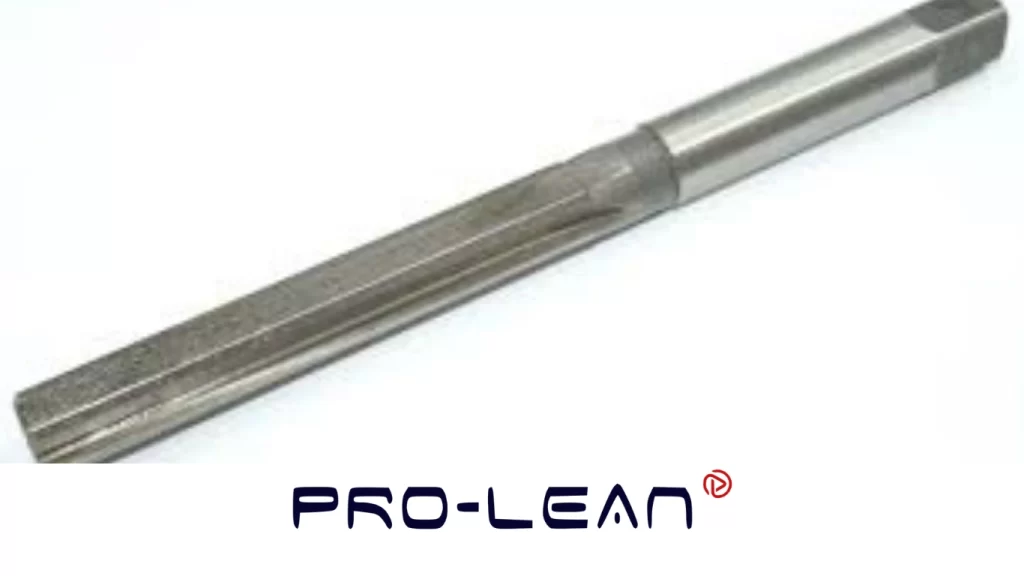
alargador manual
- Alargadores de máquinas – Os alargadores mecânicos são acionados por tornos ou máquinas CNC. Portanto, são adequados para trabalhos de produção, onde a precisão e a consistência são fundamentais.
- Mandriladores de mandril – Este alargador de produção é comum em configurações CNC. Ele se caracteriza por um design de mandril reto para engate na pinça ou no próprio mandril.
Alargadores classificados por geometria do furo
- Alargadores cônicos – Um alargador cônico é uma ferramenta cônica longa com um design cônico da haste até a ponta. Os alargadores cônicos são ideais para produzir furos cônicos para conexões de pinos e interfaces de eixos.
- Alargadores – Esta cabeça de corte cilíndrica é curta e espessa. Possui também um furo central oco para conexão a um eixo. Com uma carcaça substituível, este alargador é econômico para o acabamento de furos de grande diâmetro.
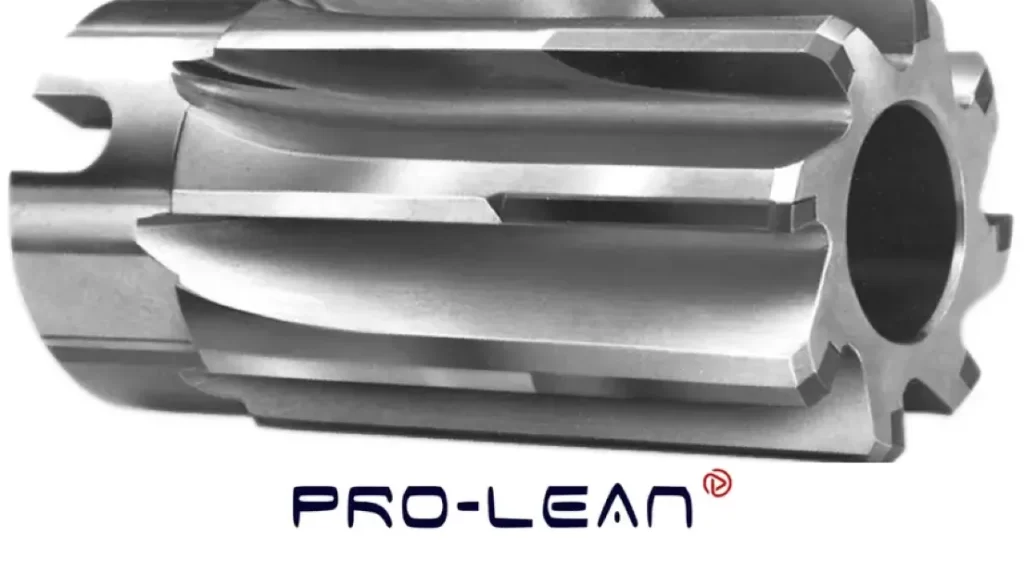
Reaparador de casca
- Alargador flutuante – A principal característica deste tipo é um porta-ferramentas deslizante ou com mola. O projeto permite um pequeno movimento lateral que possibilita um pequeno desalinhamento entre o furo e o eixo.
Note que, se o furo e o eixo estiverem bem alinhados, um alargador fixo é a ferramenta mais simples e acessível.
Alargadores classificados por material e construção da ferramenta
- Alargadores de carboneto – Os alargadores de metal duro podem parecer um pouco com os alargadores de aço rápido (HSS), mas as arestas da ferramenta de metal duro são mais frágeis. O alargador custa relativamente mais, mas dura mais tempo.
- Alargadores HSS – O acabamento prateado clássico é uma característica marcante dos alargadores HSS. É comum na usinagem geral de materiais como aço macio e alumínio. É fácil de afiar.
- Alargadores indexáveis – Os encaixes embutidos na cabeça da ferramenta acomodam pastilhas de corte de metal duro que podem ser substituídas. Dessa forma, evita-se o custo de substituição da ferramenta.
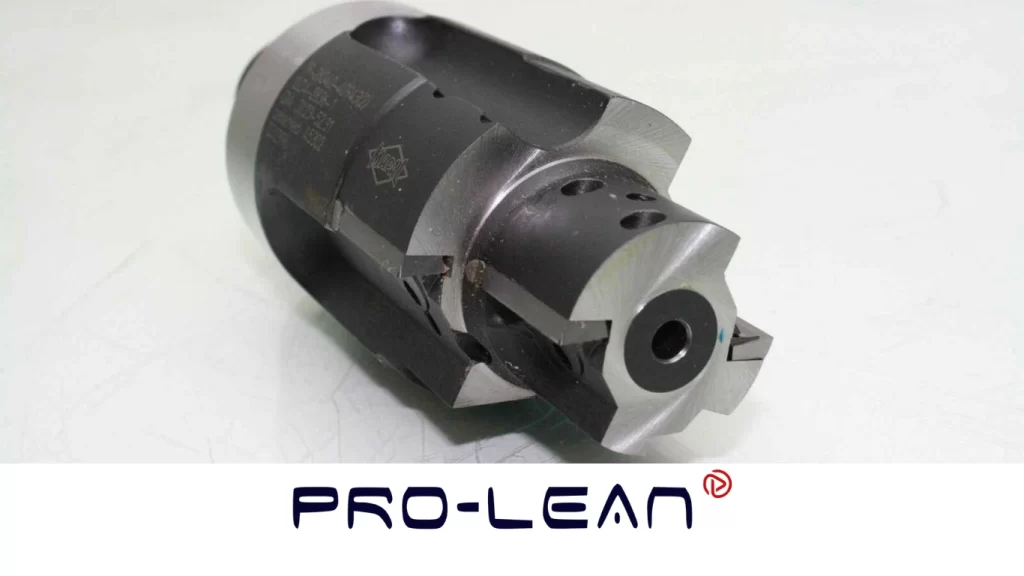
alargador indexável
Alargadores classificados por design de canal
A escolha entre alargador de canal helicoidal e alargador de canal reto depende principalmente da profundidade e dos requisitos de evacuação de cavacos. Mais detalhes sobre as opções abaixo.
- Alargador de canal reto – As ranhuras da ferramenta estão perfeitamente alinhadas ao longo do eixo. A ferramenta é reconhecível por sua aparência simétrica. O design é simples e comum. Os fabricantes usam alargadores de ranhura reta na maioria dos materiais para produzir furos passantes padrão.
- Alargador de canal espiral – Este alargador possui canais helicoidais, resultando em uma aparência semelhante à de uma broca helicoidal.
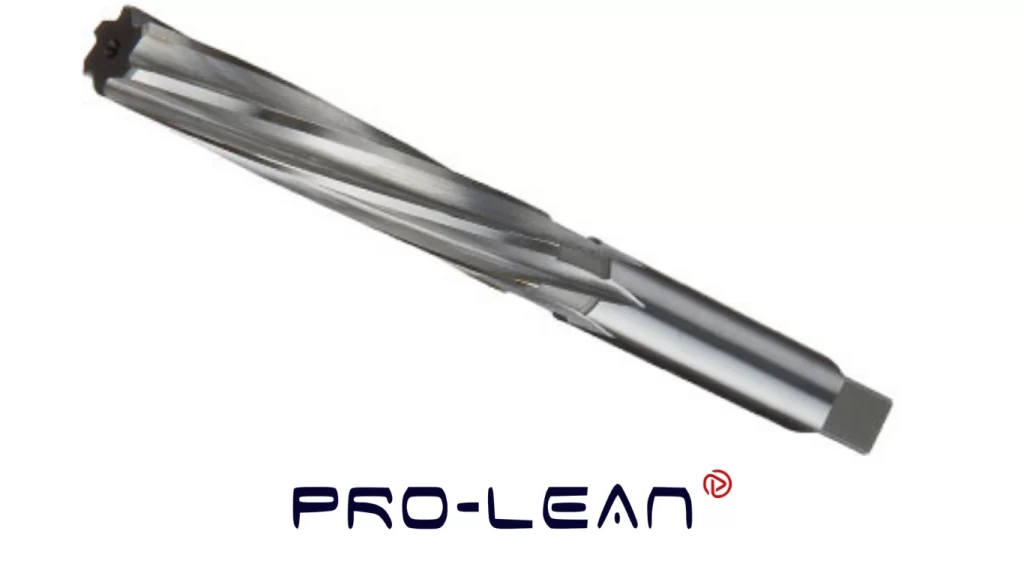
alargador de canal espiral
Alargadores classificados por capacidade de ajuste
- Alargadores Ajustáveis – Os alargadores ajustáveis possuem lâminas substituíveis ao redor do corpo. Isso facilita o ajuste do tamanho do alargador sem a necessidade de trocar de ferramenta. O design segmentado diferencia esse tipo de alargador dos alargadores fixos. Esse tipo é mais adequado para trabalhos de baixo volume.
- Alargadores de Expansão – A ponta deste alargador possui um parafuso cuja função é empurrar as lâminas de corte para fora à medida que a ferramenta avança. Esta ferramenta é utilizada principalmente na fabricação de protótipos e em projetos de manutenção.
Que tipo de alargador tem haste quadrada?
Hastes quadradas são usadas em alargadores manuais. A ferramenta tem esse formato para facilitar o encaixe com a chave de rosca ou o macho de rosca. Como essa é a melhor maneira de diferenciar um alargador manual de um alargador mecânico, uma ferramenta com haste quadrada não é confiável nem segura para uso em máquinas. Usá-la em uma máquina provavelmente danificará a ferramenta ou a peça de trabalho.
Experimente o Prolean agora!
Partes de um alargador
A anatomia de um alargador compreende corpo/haste, geometria das ranhuras, arestas de corte (ranhuras), guia do chanfro e margens.
Aqui estão mais detalhes sobre as peças.
- Corpo/Haste – Esta peça conecta-se ou é montada na pinça ou mandril da máquina. Deve ser rígida para controlar a excentricidade.
- Geometria da Flauta – Os canais helicoidais e retos controlam a rigidez da ferramenta, o fluxo de cavacos e a ação de corte em geral. Os fatores considerados na determinação do ângulo da hélice e do número de canais incluem o tamanho do furo e o tipo de material.
- Vanguarda (Flauta) – Esta é uma parte igualmente crucial de um alargador, cuja função é remover material da parede do furo. Sua afiação determina se será obtido um rugosímetro Ra 3.2 ou Ra 0.4.
- Chanfro Lead – Esta é a ponta angulada da ferramenta que entra em contato com o furo primeiro. O guia de chanfro também orienta a entrada do alargador e distribui a carga de corte uniformemente.
- margens – São faixas estreitas ou tiras de material ao longo do comprimento das ranhuras. Elas não cortam a superfície; em vez disso, brunim e friccionam.
Geometrias de alargadores a considerar
A configuração do chanfro, o ângulo da hélice e o tipo de canal de corte são as geometrias mais críticas para o desempenho da usinagem. A combinação incorreta dessas variáveis pode causar acabamento superficial e tolerâncias ruins, além de reduzir a vida útil da ferramenta.
- Chanfro – Esta é a ponta angulada da ferramenta. Um chanfro de 45° é eficaz para a maioria dos trabalhos de produção em geral. Para prolongar a vida útil da ferramenta, é necessário um chanfro mais longo, pois envolve mais arestas de corte. Um chanfro mais curto é indesejável porque aumenta o desgaste da ferramenta, principalmente em produções de grande volume.
- Ângulo Helix – Este é o ângulo da ranhura em torno do corpo da ferramenta. Ângulos de hélice maiores são recomendados para melhorar o acabamento da superfície e minimizar a vibração.
- Tipo de flauta – As fresas com canais retos são populares devido à sua relação custo-benefício e ampla disponibilidade para a produção de furos passantes.
Quando se trata de furos profundos e furos cegos, as ranhuras helicoidais são a opção indispensável. Fundamentalmente, a decisão entre alargadores de canal helicoidal e reto gira em torno da produção de furos passantes versus furos cegos.
Materiais comuns para alargadores
Os principais materiais para alargadores são o aço rápido (HSS), o carboneto e o cobalto. A escolha entre esses alargadores para usinagem de metais depende do volume e da dureza do material.
Alargadores HSS (Aço Rápido)
As fresas de aço rápido (HSS) são as mais populares para alargamento em geral. São fresas confiáveis para trabalhos em metais como alumínio e aço inoxidável. Vantagens como baixo custo inicial, desempenho confiável e facilidade de afiação são inegáveis. Ao contrário das brocas de metal duro, as brocas de aço rápido (HSS) raramente trincam durante a usinagem de alumínio, aço inoxidável ou aço macio.
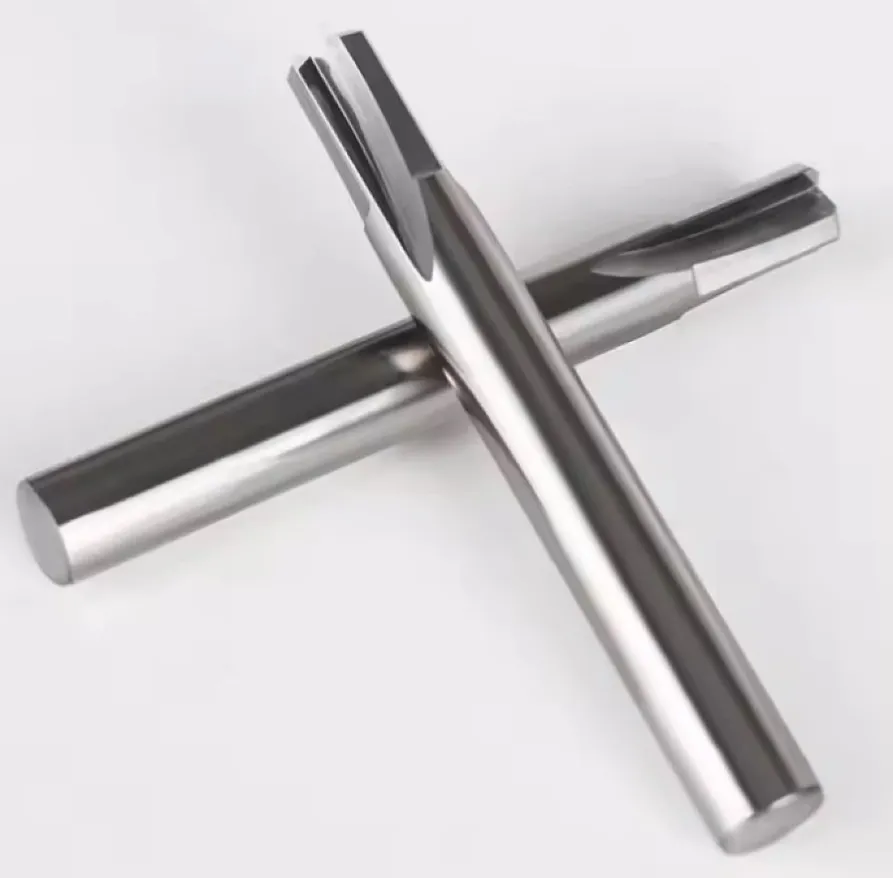
alargadores HSS
Alargadores de carboneto
As fresas de metal duro são a opção ideal quando o trabalho exige usinagem rápida e resistente ao desgaste de materiais endurecidos. Enquanto as fresas de aço rápido (HSS) se desgastariam rapidamente e produziriam resultados insatisfatórios, as fresas de metal duro geralmente se destacam.
Alargadores de cobalto
Essas brocas alargadoras contêm 8% de cobalto, geralmente ligado ao aço rápido (HSS). Portanto, a broca alargadora possui a dureza do cobalto e a tenacidade do HSS. As brocas de aço rápido (HSS) são mais acessíveis, portanto, só devem ser substituídas por brocas de cobalto quando a dureza do material assim o exigir.
Tipos de revestimentos de superfície para alargadores
Note que os alargadores são frequentemente revestidos para melhorar o desempenho. Os revestimentos de superfície comuns para alargadores são TiAlN (também chamado de AlTiN), TiCN (carbonitreto de titânio), TiN (nitreto de titânio) e CrN (nitreto de cromo).
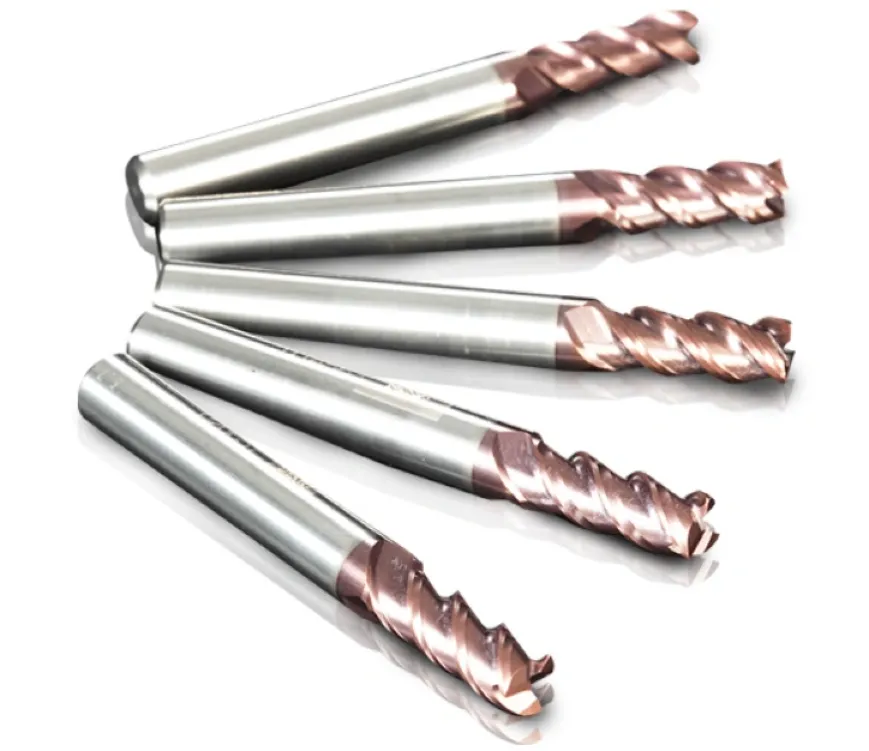
Revestimento TiAlN
- TiAlN (AlTiN) – Ideal para ambientes de alta temperatura
- TiCN (carbonitreto de titânio) – Ideal para resistência à abrasão
- TiN (nitreto de titânio) – De cor dourada e reconhecida por seu desempenho em diversas situações.
- CrN (nitreto de cromo) – Funciona melhor com materiais não ferrosos. Aumenta a resistência à corrosão. É um revestimento perfeito para alumínio, latão, cobre e aço inoxidável.
Os revestimentos devem ser adequados ao material. Caso contrário, por exemplo, TiN em aço inoxidável, a ferramenta pode desgastar-se mais rapidamente e apresentar um desempenho inferior.
Experimente o Prolean agora!
Como usar um alargador
A utilização de alargadores envolve pré-furação, avanço e velocidade controlados, retirada correta e verificação de concentricidade.
Etapa 1: Pré-perfuração
Primeiro, o furo é perfurado para obter o tamanho do alargador, deixando cerca de 0.5 mm de material para furos maiores e até 0.3 mm para furos menores.
Etapa 2: Alimentação e velocidade controladas
Aplica-se uma alimentação constante combinada com cerca de 50% da velocidade de perfuração equivalente. Utiliza-se óleo de corte ou fluido de corte durante o processo.
Passo 3: Retirada correta
Nunca se deve inverter o sentido de rotação de um alargador sob carga, pois as arestas de corte podem lascar. Ele deve ser retirado girando no sentido normal (para a frente).
Etapa 4: Verificações de convergência
Os lotes de produção devem ser precedidos por uma verificação da excentricidade do fuso. Um relógio comparador é a ferramenta ideal para essa tarefa. Recomenda-se mantê-lo dentro de 0.005 mm para evitar problemas de tolerância do furo.
Como escolher o alargador certo para usinagem
Quatro fatores que orientam a seleção de alargadores são o método de operação, o volume de produção e o material da peça, a geometria do furo e a natureza do trabalho.
Método de Operação
Um alargador manual serve apenas para manutenção ou ajustes. Um alargador flutuante é uma opção confiável para corrigir desalinhamentos entre o eixo e o furo. Resumindo, o tipo de operação determina o alargador mais adequado.
Volume de produção e material da peça de trabalho
As brocas HSS desgastam-se mais rapidamente do que as brocas de metal duro, portanto, devem ser especificadas apenas para trabalhos com baixo volume de materiais mistos. Trabalhos de grande volume em materiais mais duros, como ferro fundido ou aço temperado, são melhor usinados usando alargadores de metal duro.
Geometria do Furo
Uma fresa de mandril com canal reto é muito eficaz na produção de furos passantes, algumas das geometrias de furos mais comuns. Mas, como os furos cegos exigem uma remoção impecável dos cavacos, uma fresa com canal helicoidal é a escolha ideal. Se o diâmetro do furo for maior, digamos 20 mm, uma fresa cilíndrica é a mais indicada.
Natureza do trabalho
Por fim, há a questão da natureza do trabalho, especialmente a distinção entre trabalhos padronizados e não padronizados. Um alargador ajustável torna-se uma excelente opção para furos não padronizados ou trabalhos de manutenção em geral. Em ambientes de produção, são necessárias maior repetibilidade e qualidade, daí a preferência por alargadores como os de aço rápido (HSS) de diâmetro fixo para essas aplicações.
Diferença entre alargadores, ferramentas de mandrilamento e brocas
Existe uma confusão comum entre ferramentas de alargamentoFerramentas de mandrilamento e brocas. No entanto, os três tipos de ferramentas diferem em função, quantidade de material removido, acabamento superficial, tolerâncias e aplicações ideais. Por exemplo, a distinção entre broca e alargador decorre do fato de que um processo inicia o furo, enquanto o outro o finaliza.
Essas diferenças estão descritas na tabela comparativa abaixo.
|
Element |
Alargador |
Ferramenta de mandrilar |
Broca |
|
Função primária |
Finalize um furo com diâmetro e acabamento superficial precisos. |
Corrigir e alargar um furo existente |
Crie um novo buraco |
|
Material removido |
Aproximadamente 0.1–0.5 mm |
Varia, mas geralmente chega a vários milímetros. |
diâmetro total do furo |
|
Tolerância alcançada |
IT6–IT7 [2] |
IT7–IT9 [2] |
IT11–IT13 [2] |
|
Revestimento de superfície |
Ra 0.4–1.6µm [1] |
Ra 1.6–3.2 µm [1] |
Ra 6.3–12.5 µm [1] |
|
Ideal para |
Furos para pinos guia, encaixes por pressão, montagens de precisão |
Ajuste da posição do furo, acabamento de ponto único |
Origem do furo, remoção de estoque |
Conclusão
Por mais simples que pareçam, a maioria dos alargadores são ferramentas complexas e altamente valorizadas na engenharia de precisão. Desde alargadores manuais até alargadores HSS personalizados, a diversidade de... ferramentas de alargamento Isso é indiscutível. O tipo de alargador utilizado depende do material, do acabamento superficial esperado, da tolerância desejada do furo, da aplicação e da capacidade de usinagem.
Na ProleanTech, a fabricação de alargadores de precisão é definida pela perfeita correspondência entre ferramenta e tolerância. Sabemos que escolher o tipo certo de alargador pode significar a diferença entre retrabalho dispendioso e um encaixe preciso.
Então, você já definiu o tipo de alargador a ser usado? Ou está considerando a geometria e a tolerância do furo? Podemos ajudar. Entre em contato com nossa equipe de engenharia para definir a estratégia de alargamento perfeita ou solicite um orçamento gratuito para o seu projeto de usinagem.
Referências
https://geomiq.com/blog/cnc-machining-surface-roughness-guide/
https://en.wikipedia.org/wiki/IT_Grade
https://www.asme.org/codes-standards/find-codes-standards/b94-2-reamers
https://www.nature.com/articles/s41598-025-16424-4
https://www.customtool.com/blog/tool-coating-differences/
https://monaghantooling.com/high-performance-reaming-for-low-surface-finish/
0 Comentários