
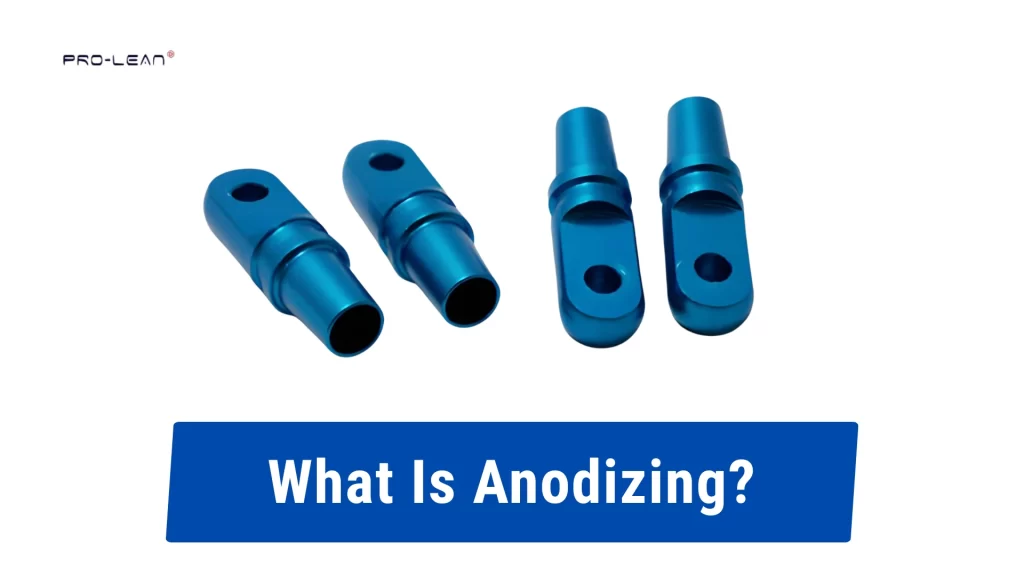
Identieke blauw geanodiseerde onderdelen
Anodiseren vormt een oxidelaag op metalen onderdelen. Bewerkte onderdelen zoals platen, behuizingen en beugels Vaak worden aluminium blootgesteld aan hantering, vocht en lichte slijtage. Kaal aluminium krast gemakkelijk en begint te oxideren. Anodiseren beschermt het oppervlak en stabiliseert het. Maar Wat is anodiseren?
Het is een proces dat plaatsvindt in een zuurbad met een elektrische stroom. Het onderdeel fungeert als anode en de oxidelaag vormt zich op het basismetaal. Het is geen aparte coating, dus het bladdert of schilfert niet af tijdens gebruik.
Winkels bepalen de dikte op basis van de functie. Een laagdikte van ongeveer 10 tot 25 micron is voldoende voor standaardonderdelen. Hard anodiseren kan een laagdikte van 40 tot 60 micron bereiken op slijtagegevoelige oppervlakken zoals glijplaten of contactvlakken van mallen.
Na het proces blijft het oppervlak licht poreus. Dit maakt het mogelijk om het oppervlak te verven als dat nodig is. Door het afdichten worden de poriën gesloten en de corrosiebestendigheid verbeterd.
In dit artikel leer je wat is anodiseren? Hoe aluminium anodiseren Het boek doorloopt een stapsgewijze handleiding. Het legt de verschillende soorten anodiseren uit, waar elk type van toepassing is en hoe werkplaatsen het proces beheersen. Ook komen veelvoorkomende problemen, beperkingen en de juiste keuze voor uw onderdelen aan bod.
Wat is anodiseren? (Definitie en basisprincipes)
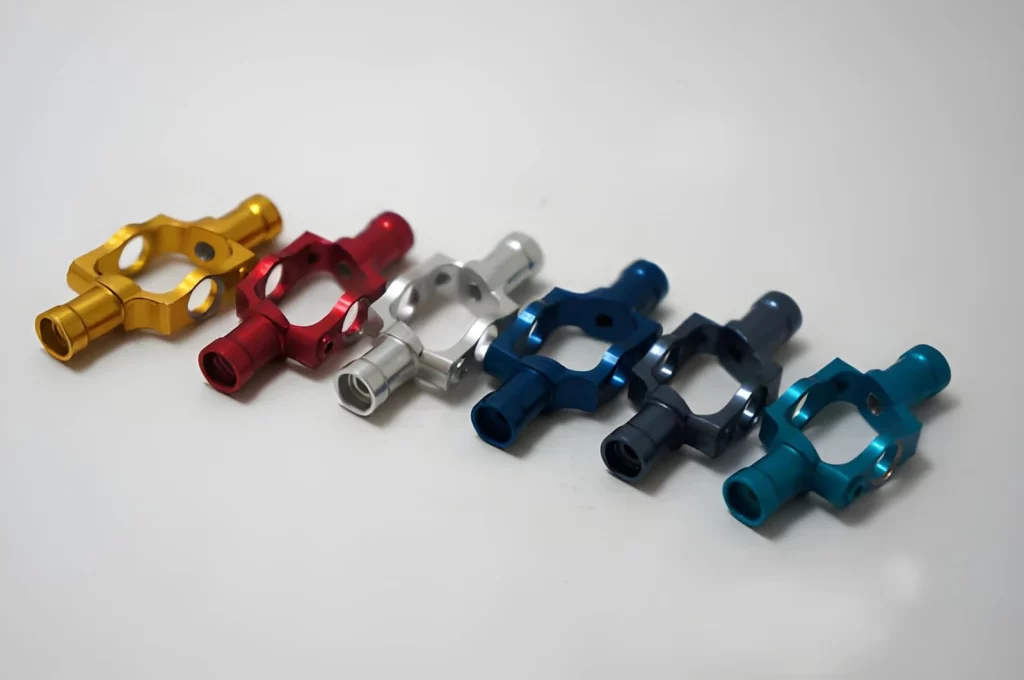
Geanodiseerde aluminium onderdelen
Anodiseren is een van de verschillende processen (afwerkingen) die worden toegepast op de oppervlakken van bewerkte metalen onderdelen. Proleaanse technologieWe passen anodiseren voornamelijk toe op aluminium onderdelen die op onze CNC-machine zijn gefreesd.
Als je vergelijkt, alodine versus anodiserenanodiseren produceert een dunne, niet-verwijderbare oxidecoating. Met andere woorden: de oxidelaag die tijdens het anodiseren ontstaat, wordt gevormd uit het aluminium zelf en blijft gedurende de hele levensduur aan het metaal vastzitten. Na het anodiseren kunnen er echter wel bewerkingslijnen op het oppervlak zichtbaar blijven.
In onze fabriek wordt het onderdeel eerst in een tank met chemicaliën geplaatst en vervolgens aangesloten op de elektriciteit. Zodra de stroom door het systeem loopt, reageert het aluminiumoppervlak en vormt zich een oxidelaag. De dikte van de oxidelaag varieert afhankelijk van de instellingen die vóór aanvang van het anodiseerproces zijn vastgesteld.
Omdat aluminium zich goed laat anodiseren, wordt het doorgaans gebruikt voor de productie van behuizingen, beugels en platen. Hoewel titanium en magnesium ook geanodiseerd kunnen worden, komen deze materialen relatief weinig voor in de dagelijkse bewerkingsprocessen.
De dikte van de anodische lagen varieert afhankelijk van de beoogde toepassing van het onderdeel. De meest gebruikte beschermende coatings variëren van 10 tot 20 micron en bieden zowel voldoende bescherming als een acceptabel esthetisch uiterlijk. Componenten die extra slijtagebescherming vereisen, zoals bij glijdende of wrijvingstoepassingen, worden meestal voorzien van dikkere (harde) anodische lagen die groter zijn dan 40 micron.
Een laatste aandachtspunt bij het werken met anodiseren is dat het weliswaar beschermt tegen corrosie, maar geen oplossing biedt voor problemen met de oppervlaktevoorbereiding. Daarom zullen bewerkingsproblemen, zoals overmatige bewerkingssporen of krassen, zichtbaar worden op het oppervlak voordat de oppervlaktevoorbereiding (het anodiseren) is voltooid.
Probeer Prolean nu!
Hoe werkt anodiseren?
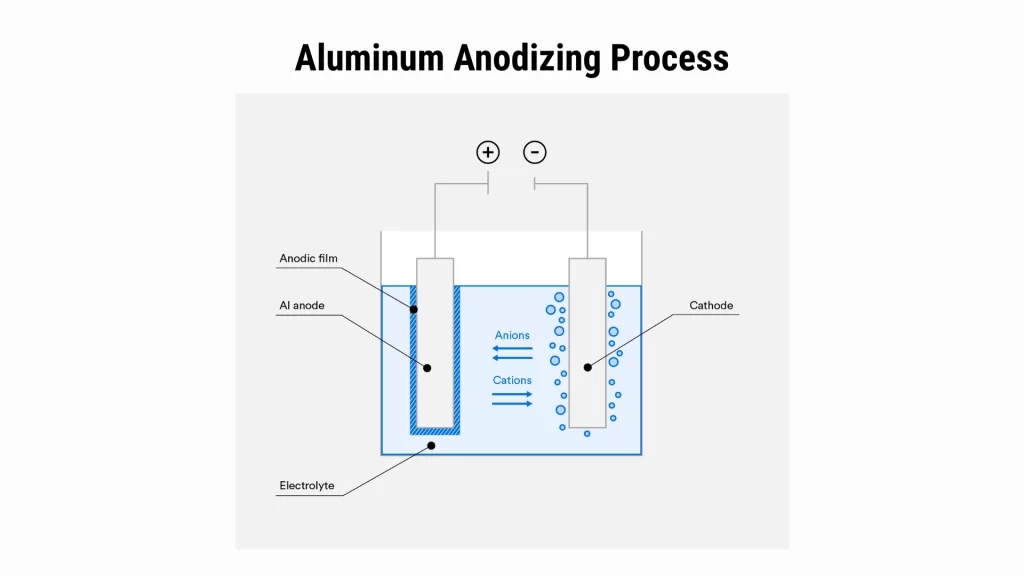
Anodisatieproces van aluminium
Anodische coating is primair ontwikkeld voor aluminium. Elektrochemisch produceert het een gecontroleerde oxidelaag door de buitenste laag van het aluminium om te zetten.
Om die laag te creëren, moet je drie factoren controleren: de hoeveelheid elektriciteit die erdoorheen loopt (ampère), het type chemische oplossing (elektrolyt) waarmee je werkt en hoe lang het object ondergedompeld blijft.
Oppervlaktereiniging en voorbereiding
Het proces begint met reinigen. Voordat de onderdelen geanodiseerd worden, worden ze schoongemaakt. Alle oliën, koelvloeistoffen en snijvloeistoffen moeten worden verwijderd; andere verontreinigingen kunnen ervoor zorgen dat de coating ongelijkmatig wordt.
Onderdelen kunnen na het reinigen licht geëtst worden. Door het etsen wordt een zeer dunne laag oppervlaktemateriaal verwijderd, waardoor alle onderdelen gelijkmatig gecoat worden.
Op dit punt is de oppervlakteafwerking van het onderdeel belangrijk, omdat anodiseren de bewerkingssporen niet opvult. De geanodiseerde laag volgt in plaats daarvan de textuur van het onderdeel.
Armaturen en elektrische installatie
De gereinigde onderdelen worden op geleidende rekken gemonteerd. Deze rekken zorgen voor een ononderbroken toevoer van elektrisch geleidend materiaal voor elk onderdeel tijdens het bewerkingsproces.
Elk rek heeft aan de achterkant een aansluitstrip die contact maakt met de positieve pool. Elk onderdeel maakt rechtstreeks contact met deze pool. Een of meer kathodeplaten hangen in de tank en maken contact met de negatieve pool. Goed elektrisch contact is noodzakelijk. Zonder goed elektrisch contact zal het onderdeel een ongelijkmatige coating krijgen of "verbranden" op de plekken waar slecht contact optreedt.
Elektrolytbadcondities
De tank is gevuld met een zure oplossing. De meest gebruikte oplossing voor standaard anodische coatings is zwavelzuur. De temperatuur in de tank kan worden geregeld. Deze wordt doorgaans tussen 18 en 22 °C (68 en 72 °F) gehouden.
Constante tankomstandigheden zijn nodig voor een gelijkmatige laagvorming. Door het roeren van de tank worden de ionen gelijkmatig verdeeld, waardoor variaties in de laagdikte worden voorkomen.
Huidige toepassing en oxidevorming
Wanneer er spanning op de aansluitingen wordt aangelegd, begint er stroom door het circuit te vloeien. Zuurstofionen uit de elektrolyt beginnen direct op het aluminiumoppervlak aluminiumoxide te vormen. Naarmate het oxide zich vormt, breidt het zich uit vanuit het basismetaal. Een deel van het basismetaal wordt omgezet in oxide. Daarom moet bij het produceren van onderdelen met nauwe toleranties altijd rekening worden gehouden met dimensionale veranderingen als gevolg van deze omzetting. Tegelijkertijd resulteert de gecontroleerde oplossing van het oxide in microporiën in de gehele laag.
Controle van coatinggroei en -dikte
De dikte van anodische coatings is afhankelijk van verschillende variabelen:
- Huidige dichtheid
- Tijd in de tank
- Temperatuur van de tank
Typische bereiken:
- Decoratieve coatings: 10 - 15 μm
- Algemene industriële coatings: 20 - 25 μm
- Slijtvaste coatings (hard anodiseren): 40 - 60 μm
Het verhogen van de stroomdichtheid en het verlengen van de verwerkingstijd levert dikkere coatings op, maar vereist nauwkeurigere controle om verbranding aan de randen te voorkomen.
Nabehandeling door anodiseren
Na het anodiseren blijft het oppervlak van elk onderdeel poreus. Indien gewenst kan een kleurstof in deze poriën worden aangebracht. Anders krijgt het eindproduct een natuurlijke grijze of matte aluminiumkleur.
Afdichtingsproces
Door het afdichten worden de poriën in de oxidelaag afgesloten. Afdichten kan door het onderdeel in kokend water te dompelen of chemisch met behulp van diverse verkrijgbare producten. Na het afdichten neemt de corrosiebestendigheid toe en is de stabiliteit van het oppervlak gedurende langere tijd gegarandeerd.
Welke chemicaliën worden gebruikt bij het anodiseren?
Bij de meeste anodiseerprocessen wordt een zuur elektrolytisch bad gebruikt. Hoewel de precieze chemie van de anodische oxidatie kan variëren afhankelijk van het specifieke anodiseertype, gebruiken veel industriële anodiseerbedrijven een combinatie van standaard elektrolyten en additieven om zowel de dikte van de gevormde coating als de oppervlakte-eigenschappen ervan te beheersen.
Primaire elektrolytoplossing (zuurbad)
Zwavelzuur is doorgaans de eerste keuze bij alle vormen van anodische oxidatie (Type I, Type II en Type III). Het is bewezen dat het de beste keuze is voor het beheersen van een uniforme oxidevorming op aluminium. Daardoor is het verreweg het meest gebruikte zuur bij de anodische oxidatie van CNC-machines.
Chroomzuur is in een beperkt aantal situaties gebruikt, met name bij zeer dunne coatings (doorgaans in de lucht- en ruimtevaart, waar minimale dimensionale veranderingen gewenst zijn).
Badadditieven voor procesbeheersing
Afhankelijk van hoe elk proces zijn anodiseerbad regelt, kunnen verschillende additieven aan de oplossing worden toegevoegd om de procesbeheersing te ondersteunen. Deze omvatten:
- Organische zuren voor extra oppervlaktestabiliteit
- Aluminiumzouten om de oplossnelheid te reguleren;
- Bufferstoffen om de pH van het bad te stabiliseren
Al deze toevoegingen blijven vaak onopgemerkt door de gebruiker. Ze vormen echter essentiële onderdelen voor het onderhoud van het bad.
Spoel- en sterilisatieoplossingen
Na het anodiseren worden de onderdelen gereinigd met gedemineraliseerd heet water of een milde alkalische spoeling om eventuele resterende oppervlaktezuurheid te neutraliseren alvorens ze te verzegelen.
Sealants
Tijdens de laatste verwerkingsstap vindt het sealen plaats op een van de volgende twee manieren:
- Heet gedemineraliseerd water (het meest gebruikte afdichtmiddel).
- Nikkelacetaatkit (gebruikt voor verbeterde corrosiebescherming).
Wat zijn de belangrijkste soorten anodiseren?
Anodiseren kan een van verschillende processen zijn, afhankelijk van het type zuur dat wordt gebruikt, de dikte van de aangebrachte lagen en de gebruikseisen. Werkplaatsen die onderdelen bewerken, bepalen welke methode zij kiezen. type anodiseren De keuze hiervoor is gebaseerd op de verwachte slijtage, mogelijke blootstelling aan corrosieve omgevingen en het vermogen om de pasvormtoleranties te behouden.
De industriële anodiseermethoden zijn als volgt:
Type I – Chroomzuur anodiseren
Bij anodiseren met chroomzuur ontstaat een relatief dunne oxidelaag. De resulterende coating blijft relatief dun, met typische laagdiktes variërend van 0.5 tot 2.5 micron.
Type I wordt voornamelijk gebruikt wanneer minimale dimensionale veranderingen vereist zijn. Beugels die in de lucht- en ruimtevaart worden gebruikt en lasconstructies zijn goede voorbeelden van het gebruik van Type I.
Er is geen sprake van een hoog decoratief niveau bij chroomzuur-geanodiseerde coatings. Chroomzuur-anodisatie resulteert in een doffe grijze afwerking. Hoewel esthetisch niet aantrekkelijk, biedt het wel belangrijke voordelen als corrosiebestendige barrière en een stabiel oppervlak voor verf en lijm.
Omdat anodiseren met chroomzuur een dunnere laag produceert dan anodiseren met zwavelzuur, kan het worden gebruikt op onderdelen met complexere geometrieën zonder dat er aanzienlijke spanningen ontstaan in de dunnere dwarsdoorsneden van het onderdeel.
Type II – Zwavelzuur anodiseren
Zwavelzuuranodisatie is de standaardproductiemethode voor het aanbrengen van anodische coatings. Vrijwel alle CNC-gefreesde aluminium onderdelen ondergaan een vorm van zwavelzuuranodisatie. De laagdikte varieert van ongeveer 5 tot 25 micron. Factoren die de laagdikte beïnvloeden zijn de tijd, de stroomdichtheid en de legeringskwaliteit.
Na het anodisatieproces heeft de resulterende coating overal poriën. Door in deze poriën te kleuren, ontstaan gekleurde afwerkingen, waaronder zwart geanodiseerd aluminiumNa het afdichten is de resulterende coating corrosiebestendig voor algemene toepassingen.
Onderdelen zoals behuizingen, afdekkingen, panelen en elektronische omhulsels worden geanodiseerd volgens type II, omdat ze zowel een esthetisch aantrekkelijk uiterlijk als een acceptabele slijtvastheid moeten hebben.
Voor productiedoeleinden is anodiseren type II economisch, gemakkelijk verkrijgbaar en compatibel met vrijwel alle gangbare aluminiumlegeringen voor bewerkingsprocessen.
Type III – Hard anodiseren (hardcoat)
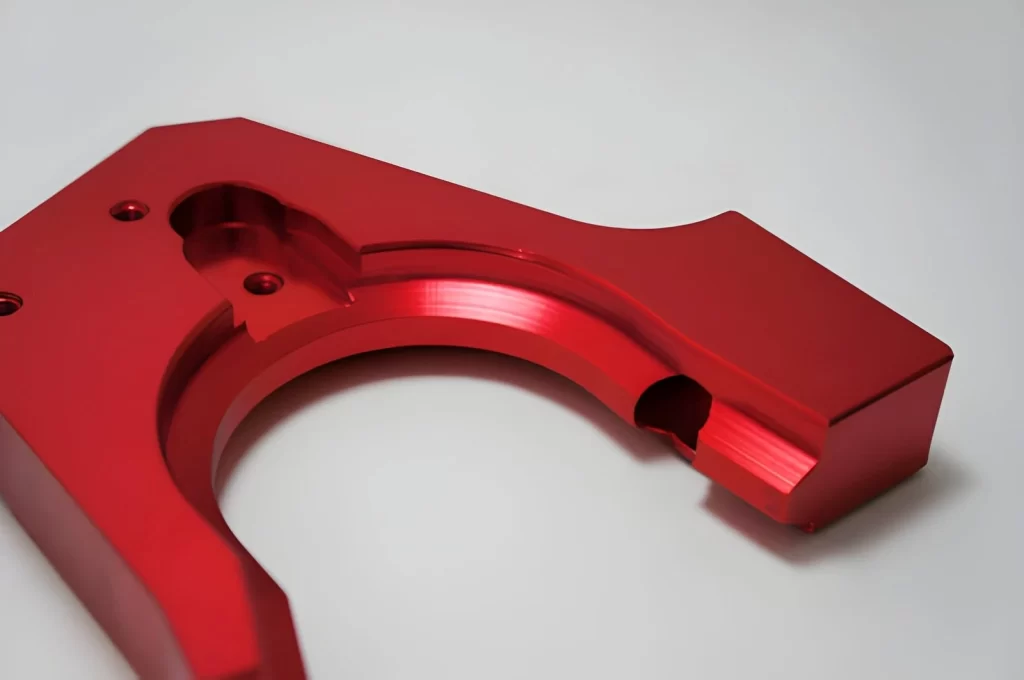
Rood geanodiseerd aluminium onderdeel
Bij hardcoat-anodiseren wordt dezelfde zwavelzuurchemie gebruikt als bij Type II-anodiseren, maar het proces wordt onder strengere controle uitgevoerd. Hierdoor wordt de coating gevormd bij lagere temperaturen en hogere stroomdichtheden.
Bij verhoogde verwerkingsomstandigheden worden dikkere coatings geproduceerd. De typische coatingdiktes variëren van 12 tot 50 micron.
Door de dichtere structuur van de coating wordt deze harder dan het basismateriaal. Daardoor is de coating geschikt voor onderdelen die onderhevig zijn aan wrijving en/of stootbelastingen.
Onderdelen zoals hydraulische zuigerstangen, klephuiscomponenten, tandwielcomponenten en schuifcomponenten worden geanodiseerd met type III-coating. Deze onderdelen worden blootgesteld aan cyclische belasting en schuifbewegingen.
Hoewel harde coatings de slijtvastheid verbeteren, vergroten ze ook de afmetingen van het onderdeel. Ontwerpers moeten daarom rekening houden met deze extra afmetingen tijdens de assemblage en montage.
Snelle vergelijkingssnapshot
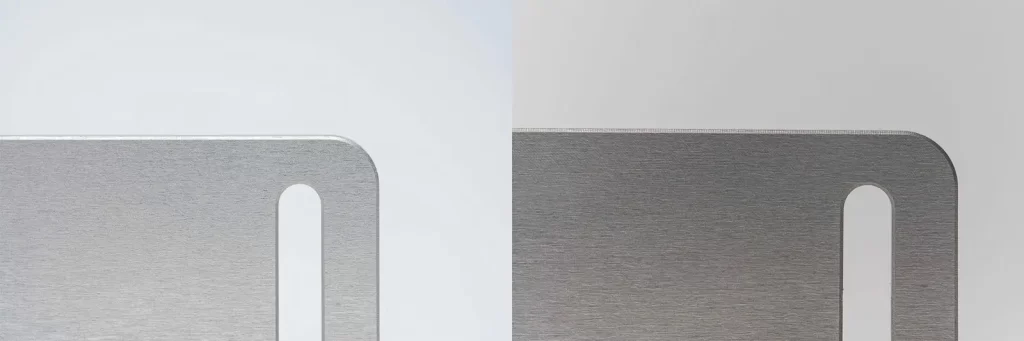
Type II versus Type III geanodiseerde afwerking
Tabel 01: Soorten aluminium anodiseren
| Type | elektrolyt | Dikte (µm) | Oppervlaktekarakter | Hoofdgebruik | Gedrag |
| Type I | Chroomzuur | 0.5 - 2.5 | Dun, dof grijs | Lucht- en ruimtevaart, het verbinden van onderdelen | Heeft het minste effect op de pasvorm en wordt gebruikt wanneer de geometrie na de bewerking ongewijzigd moet blijven. |
| Type II | Zwavelzuur | 5 - 25 | Poreus, kan geverfd worden | Algemene CNC-onderdelen | Een lichte toename in afmetingen is doorgaans acceptabel bij normale speling. |
| Type III | Zwavelzuur (gecontroleerd) | 12 - 50 | Dicht, hard oppervlak | Slijtage- en schuifonderdelen | Houd bij het ontwerp rekening met de meetbare ophoping van materiaal op functionele oppervlakken. |
Probeer Prolean nu!
Waarop te letten vóór het anodiseren van bewerkte onderdelen
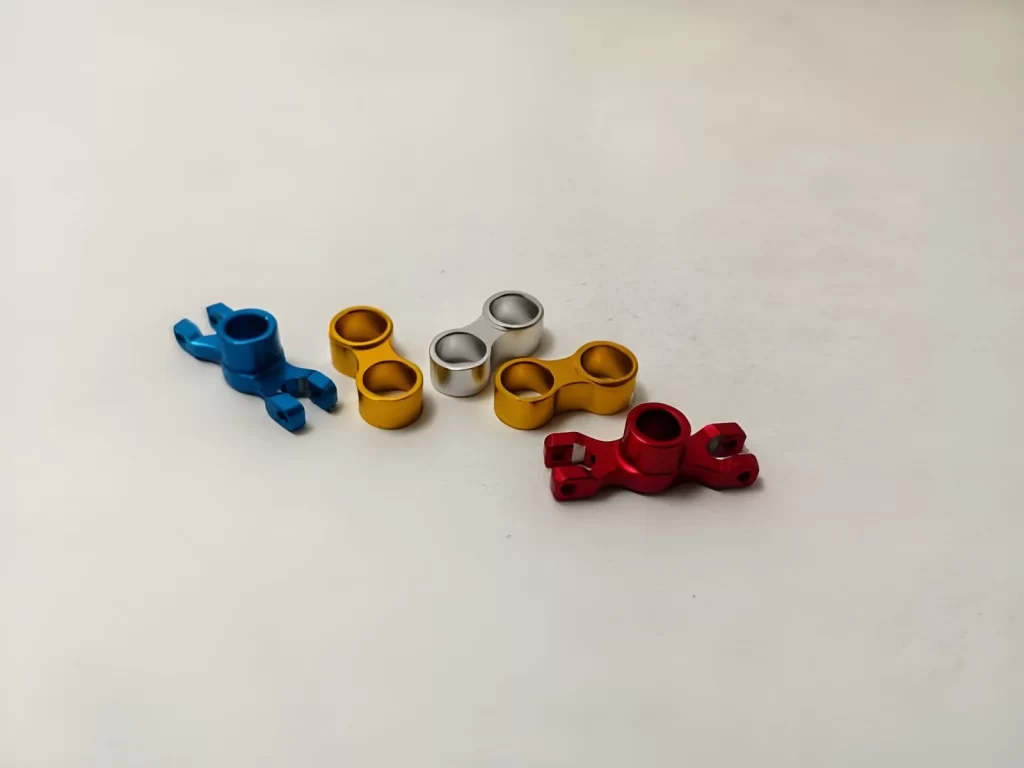
CNC-gedraaide onderdelen – geanodiseerd aluminium
Anodiseren verandert de manier waarop oppervlakken reageren op hun omgeving. Om mogelijke problemen in de afwerkingsfase te voorkomen, moeten er verschillende controles worden uitgevoerd voordat het werkstuk naar de afwerkingsafdeling gaat.
Meestal passen onderdelen niet goed in elkaar omdat ontwerpers en/of machinisten het belang van een paar belangrijke punten tijdens het ontwerp- of bewerkingsproces over het hoofd hebben gezien.
Materiaalkeuze
Bij CNC-bewerking is aluminium het belangrijkste materiaal dat geanodiseerd wordt. Aluminium reageert zeer consistent tijdens het anodiseren en levert consistent goede coatings op.
Andere metalen, zoals titanium of magnesium, kunnen ook geanodiseerd worden; vanwege variabele reactiekarakteristieken leveren ze echter inconsistente resultaten op van batch tot batch. In de praktijk is het raadzaam om het gebruik van meerdere materialen in één constructie te vermijden als anodiseren gepland is.
Opslag- en contactsporen
In tegenstelling tot vrij zwevende onderdelen in tanks, worden de onderdelen tijdens het anodiseren op rekken gemonteerd (om de elektrische stroom te geleiden). Alle montage-/contactpunten blijven ongecoat.
Alle bevestigingspunten/contactpunten laten altijd een kleine afdruk achter op het afgewerkte oppervlak. Over het algemeen wordt dit soort markering aangebracht op niet-zichtbare plekken, zoals:
- Montageranden
- Verborgen gezichten
- Niet-functionerende oppervlakken
Als u dit gebied niet wilt coaten, kunnen er ongewenste vlekken ontstaan.
Grootteverandering als gevolg van coatinggroei
Bij anodiseren wordt niet alleen een laagje op het oppervlak van het onderdeel aangebracht. De anodische laag vormt zich in het materiaal en zorgt voor groei, zowel naar binnen als naar buiten.
De gangbare "regel" die veel bedrijven hanteren bij anodiseren, is dat ongeveer de helft van de dikte van de anodische laag in het materiaal groeit, terwijl het resterende deel naar buiten groeit.
Als de totale dikte van de anodische laag bijvoorbeeld 20 micrometer (µm) is, neemt elke afmeting (alle zijden) met ongeveer 10 micrometer (µm) toe. De effecten van de ontwikkeling van de anodische laag kunnen daarom problemen veroorzaken met betrekking tot:
- Schacht en gat passen
- Draadbetrokkenheid
- Afdichtingen/afdichtingsgebieden
De speling moet vóór de bewerking worden vergroot om onderdelen te kunnen bewerken die nauwe toleranties vereisen.
Oppervlakteafwerking na anodiseren
Het anodische proces verwijdert geen eerdere bewerkingssporen. In plaats van ze te corrigeren, dupliceert het simpelweg de oppervlakteconditie van vóór het anodiseren. Meestal wordt de gewenste afwerking al bereikt voordat onderdelen worden geanodiseerd. Standaard CNC-afwerkingen variëren doorgaans van 1.6 µm Ra tot 3.2 µm Ra, afhankelijk van de beoogde functie.
Dekking in diepe of complexe gebieden
Niet alle delen zullen gelijkmatig bedekt zijn. Door de beperkte doorstroming van elektrolyt door diepe uitsparingen, blinde gaten en smalle hoeken kan de kleur lichter of ongelijkmatig verdeeld zijn. Dit is inherent aan anodiseren en dient te worden meegenomen in de ontwerpplanning.
Is anodiseren een chemisch proces?
Anodisatie is een proces in twee stappen: chemische en elektrische. Het belangrijkste punt is dat het een op zichzelf staand chemisch proces is en geen externe coatings vereist. In plaats daarvan verandert het de oppervlaktechemie van het metaal door warmte (in de vorm van elektriciteit) en chemicaliën toe te passen in een elektrolytisch bad.
Het geanodiseerde onderdeel wordt in een zure oplossing geplaatst en aangesloten op gelijkstroom (DC). Zodra er elektronen door het circuit stromen, reageert de zuurstof in de oplossing chemisch met het geanodiseerde aluminiumoppervlak. Door de reactie van aluminium met zuurstof ontstaat aluminiumoxide, dat rechtstreeks uit het basismetaal wordt gevormd.
Dit is dus anders dan een eenvoudige verf- of galvaniseerlaag. In plaats van simpelweg een nieuwe laag op bestaand metaal aan te brengen, creëert anodiseren een gloednieuwe laag aluminiumoxide rechtstreeks uit het oorspronkelijke metaal door middel van een chemische reactie en een elektrisch ondersteunde chemische reactie.
Vanuit het oogpunt van bewerking is anodische oxidatie een dubbel proces, elektrochemie genaamd, waarbij zowel elektrische energie als een chemische reactie gelijktijdig plaatsvinden om de uiteindelijke laag te vormen.
Lees verder:Geanodiseerd versus poedercoating: wat is het beste voor uw onderdelen?
Verschil tussen anodiseren en galvaniseren
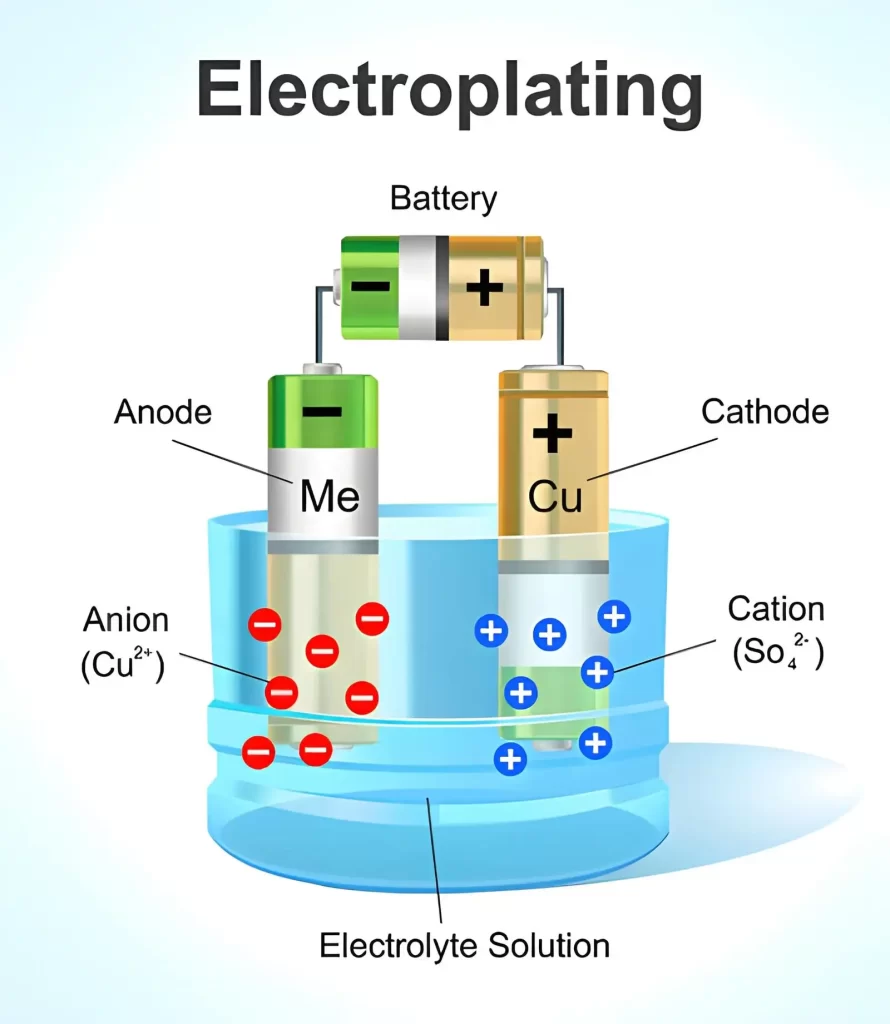
Galvaniseerproces – Illustratie
Anodiseren en galvaniseren lijken op elkaar doordat beide processen gebruikmaken van een gelijkstroom in een elektrolytbad. De chemische reactie aan het oppervlak is echter totaal verschillend.
Vanuit een bewerkingsperspectief verandert anodiseren het oppervlak van het basismateriaal, terwijl galvaniseren een metaallaag toevoegt.
Wat gebeurt er met het basismetaal?
Anodiseren verandert het aluminium basismateriaal door de vorming van aluminiumoxide op de plek waar het oorspronkelijke metaal zich bevond. De anodische coating vormt zich op het basismateriaal. Galvaniseren verandert niets aan het basismateriaal. In plaats daarvan wordt een nieuwe metaallaag op het basismateriaal afgezet.
Elektrische functie van het onderdeel
Bij het anodische proces wordt het onderdeel als anode (positieve pool) verbonden, waardoor oxidatiereacties op het oppervlak kunnen plaatsvinden.
Bij het kathodische proces wordt het onderdeel als kathode (negatieve pool) aangesloten, waardoor metaalionen ernaartoe migreren en zich afzetten. De polariteitsomkering resulteert in een volledige transformatie van het geproduceerde coatingtype.
Coatingvormingsmethode
| Aspect | Anodiseren | electroplating |
| Laag bron | Basisaluminium reageert | Externe metaalionenafzetting |
| Groeirichting | Naar binnen + naar buiten | Alleen naar buiten |
| Obligatietype: | Integraal met het substraat | Afgezette laag op het oppervlak |
Door anodiseren wordt een nieuwe oppervlaktelaag gevormd. Vervolgens wordt door galvaniseren een nieuwe, afzonderlijke laag aangebracht bovenop het oorspronkelijke oppervlak.
Dimensionaal veranderingsgedrag
Wanneer er tijdens het anodiseren dimensionale veranderingen optreden, neemt de dikte van het oppervlak aan beide zijden van het onderdeel toe. Het is gebleken dat ongeveer 50% van de anodische groei zich binnenin het onderdeel bevindt. Alleen het buitenoppervlak van het onderdeel neemt in dikte toe tijdens het galvaniseren. Elke micron die tijdens het galvaniseren aan het onderdeel wordt toegevoegd, verhoogt de passingstolerantie; daarom kunnen onderdelen die met een CNC-techniek met nauwe toleranties worden vervaardigd, aanzienlijke problemen ondervinden.
Laagdikteregeling
De gebruikelijke diktebereiken voor anodische coatings zijn: 5 tot 25 μm (Type II) en 0 tot 50 μm (hard anodiseren).
Bereiken voor gegalvaniseerde coatings zijn typisch 1 tot 20 μmafhankelijk van het gebruikte metaal (bijv. nikkel, chroom, goud). De dikte van anodische coatings wordt voornamelijk bepaald door de bedrijfsduur bij een specifieke stroomdichtheid.
Anderzijds wordt de dikte van galvanisch aangebrachte coatings over het algemeen bepaald door de duur van het galvaniseerproces en de galvaniseerefficiëntie.
Oppervlaktefunctie in gebruik
In de geanodiseerde laag bevinden zich harde oxidefilms. Deze films bieden een hoge mate van slijtagebescherming en tevens enige bescherming tegen corrosie.
Deze films zijn echter elektrisch isolerend. Afhankelijk van het type anodiseren van metaal Doordat het materiaal op het substraat is aangebracht, zullen er verschillende eigenschappen binnen de galvanisch aangebrachte laag aanwezig zijn:
- Nikkel: slijtvastheid en corrosiebestendigheid
- Chroom: hard decoratief oppervlak
- Goud: geleidbaarheid en corrosiebestendigheid
Zowel het afzettingsproces als het materiaal dat op het substraat wordt aangebracht, dragen dus bij aan de prestaties van elke laag tijdens gebruik.
Defectgedrag op bewerkte onderdelen
Alle gereedschapssporen die vóór het anodiseren op de oppervlakken aanwezig waren, blijven ook na het anodiseren zichtbaar. Het uiterlijk van defecten veroorzaakt door eerdere freesbewerkingen kan tijdens het galvaniseren gedeeltelijk worden verbeterd, omdat het galvaniseerproces een gladmakend effect heeft.
Als er echter vóór het galvaniseren al zeer diepe bewerkingssporen op het oppervlak aanwezig waren, zullen deze nog steeds zichtbaar zijn nadat de dunnere coating is aangebracht.
Welke kleuren zijn er beschikbaar voor de anodisering?
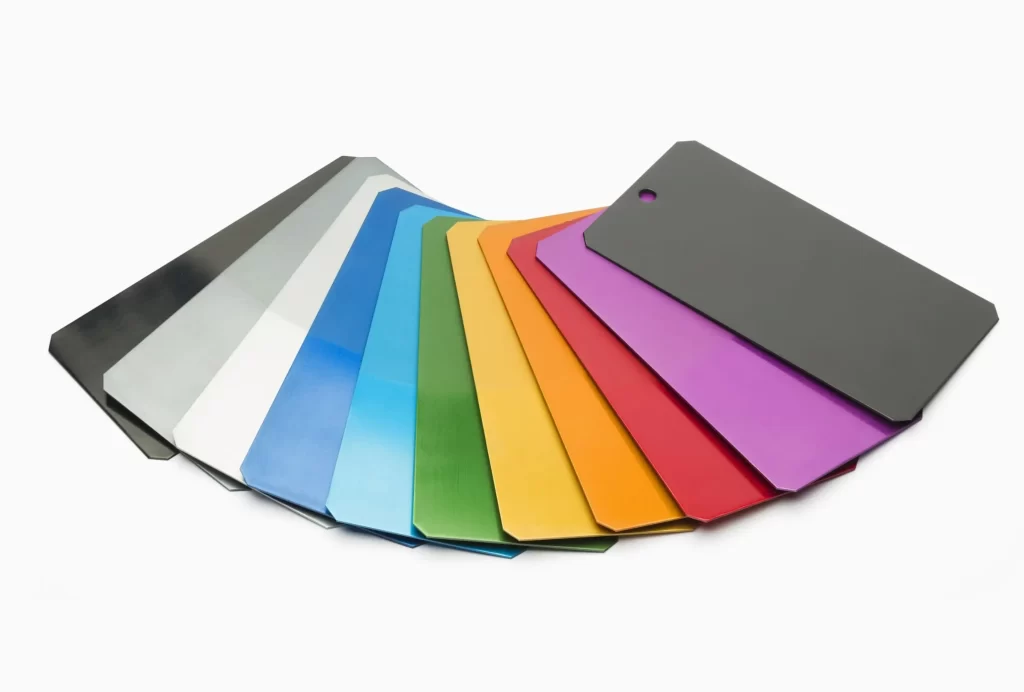
Op maat gemaakte gekleurde aluminium anodisering
Geanodiseerd aluminium kan na de vorming van de oxidelaag worden gekleurd. Het oppervlak blijft na het anodiseren poreus, waardoor het verf absorbeert voordat het wordt afgedicht.
Bij de productie hangt de kleurkeuze af van de kleurstabiliteit, de kosten en het beoogde gebruik van het onderdeel. Sommige kleuren worden vaker gebruikt omdat ze gemakkelijker te controleren zijn bij serieproductie.
Veelvoorkomende kleuren voor anodiseren
- Zwart
- Blauw
- Rood
- Groen
- Geel
- Oranje
- Paars
Probeer Prolean nu!
Voordelen en beperkingen van het anodiseren van metaal
Anodiseren wordt in CNC (Computer Numerical Control) gebruikt om de levensduur van bewerkte aluminium oppervlakken te verlengen door een dunne anodische oxidelaag op het oppervlak te vormen.
Bij het selecteren van processen die waarde toevoegen aan het product en geen wijzigingen vereisen aan het kernontwerp van het onderdeel, kan anodiseren een geschikte optie zijn. Anodiseren is daarom wellicht het meest geschikt voor toepassingen die een hogere mate van corrosiebescherming en een consistente afwerking na bewerking vereisen.
Voordelen van anodiseren
Bescherming tegen corrosie
Doordat de anodische coating zich direct op het aluminium ontwikkelt, vormt deze een barrière tegen direct contact met vocht en koelvloeistof. Hierdoor blijken veel onderdelen bestand te zijn tegen opslag, hantering en zelfs beperkte blootstelling aan de buitenlucht in productie- en werkplaatsomgevingen.
Oppervlakteslijtvastheid
Vergeleken met onbewerkt aluminium is de anodische coating veel harder. De slijtage van oppervlakken door gereedschap, mallen en hantering zal afnemen. Toepassingen zijn onder andere beugels, afdekkingen en bevestigingen; dit soort componenten behoudt zijn uiterlijk in assemblageomgevingen gedurende lange tijd.
Betere ondergrond voor afwerkingsopties
Door anodiseren wordt het oppervlak uniform, waardoor kleurstoffen zich gelijkmatig hechten. Onbewerkt aluminium vertoont vaak een wisselende mate van kleuracceptatie; zwart en transparant zijn over het algemeen de meest uniforme afwerkingen die in de productie beschikbaar zijn en variëren het minst van batch tot batch.
Beperkingen van anodiseren
Kleurvariatie in de productie
De kleur is niet consistent tussen verschillende batches. De kleur van een legering kan variëren afhankelijk van de specifieke oppervlaktebehandeling (oppervlakteafwerking) en de omstandigheden in de elektrochemische cel (het bad). Sommige kleuren vertonen over het algemeen meer variatie dan andere. Zo zullen heldere kleuren zoals rood en geel meer variatie vertonen dan doffere kleuren zoals zwart en/of natuurlijke afwerkingen.
Blootstelling aan krassen na bewerking
De anodiseerlaag is erg dun. Zodra de bovenste laag bekrast is, komt het aluminium eronder bloot te liggen. Door de aard van deze krassen kunnen ze niet worden weggewerkt met andere verflagen of plaatselijk worden gerepareerd; daarom moet je bij krasschade het onderdeel meestal opnieuw bewerken of accepteren.
Geen oplossing voor bewerkingsfouten
Het anodiseerproces volgt het oorspronkelijke oppervlak. Het corrigeert daarom geen defecten die tijdens het bewerkingsproces zijn ontstaan. Dit omvat, maar is niet beperkt tot: ruwe bewerkingsoppervlakken, gereedschapssporen of afwijkende afmetingen.
Materialen die geanodiseerd kunnen worden
Anodiseren wordt voornamelijk gebruikt voor aluminium in CNC-bewerking en productieprocessen. Ook andere metalen kunnen worden geanodiseerd, maar ze gedragen zich anders tijdens het proces en worden voor meer specifieke toepassingen gebruikt.
Veelvoorkomende geanodiseerde materialen
- Aluminium
- Aluminiumlegeringen
- Anodiseren van messing
- Titanium anodiseren
- Magnesium
- zink
- Koper
- Mangaan
- Geanodiseerd staal
Hoe de kwaliteit van geanodiseerde onderdelen te beoordelen
In de meeste gevallen wordt de kwaliteitscontrole van geanodiseerde componenten (onderdelen) uitgevoerd door een combinatie van visuele inspectie en dimensionale meting. In een typische productieomgeving is het doel van de eerste stappen van de kwaliteitsborging om te controleren of de anodische coating gelijkmatig is aangebracht, of alle aansluitende componenten correct in elkaar passen en of er geen verwerkingsfouten zijn opgetreden tijdens het anodiseren.
Oppervlakteverschijning
De eerste inspectie van het oppervlak moet onder standaardverlichting worden uitgevoerd. Een uniforme uitstraling van het gehele onderdeel is gewenst.
Wanneer kleurstoffen aan het anodiseerbad zijn toegevoegd, is een uniforme kleur ook gewenst. Gebieden waar het anodiseren onvolledig was als gevolg van een te hoge stroomdichtheid of onjuiste positionering, zullen zich doorgaans manifesteren als donkere of lichte plekken op vlakke oppervlakken en/of randen.
Contact- en brandwonden
Onderzoek de gedeelten van het onderdeel die tijdens de verwerking in contact komen met de rekken. Hoewel deze gedeelten van het onderdeel nooit een volledige anodische coating zullen ontwikkelen, dienen ze wel beperkt te blijven in omvang en aantal.
Als er brandschade of onregelmatigheden aanwezig zijn in het gebied naast een contactpunt, duidt dit over het algemeen op een slechte elektrische verbinding of een te hoge plaatselijke stroomdichtheid tijdens het anodiseren.
Coating dekking
Controleer of de anodische coating ononderbroken is langs de randen van het onderdeel, in verzonken gedeelten en in eventuele uitsparingen. Onderbrekingen in de coating duiden op onvoldoende elektrolyttoevoer naar deze gebieden of een onjuiste positionering van het onderdeel in de elektrochemische cel.
Dimensionale controle
Na het anodiseren moeten de kritische afmetingen voor de functionaliteit worden gemeten. Omdat de dikte van de anodische laag iets is toegenomen, moeten alle nauwe passingen, zoals assen, gaten, enz., na het anodiseren worden gecontroleerd om er zeker van te zijn dat de juiste spelingen behouden blijven.
Oppervlaktegevoel en integriteit
Zowel hard- als zacht-anodisch gecoate componenten moeten bij lichte aanraking een relatief glad oppervlak hebben. Onder normale gebruiksomstandigheden mogen beide soorten coatings niet gemakkelijk krassen. Afbladderen of afbrokkelen van de coating duidt op verontreiniging vóór het galvaniseerproces of op een gebrekkige procesbeheersing.
Is anodiseren duur?
Anodiseren is over het algemeen de meest kostenefficiënte afwerkingsmethode voor aluminium onderdelen in uw CNC-werkplaats. Het is doorgaans goedkoper dan veel andere coatings, zoals galvanische coatings, omdat er tijdens het anodiseerproces geen grote hoeveelheden materiaal worden toegevoegd en er minimale nabewerking nodig is.
De totale kosten kunnen variëren afhankelijk van de grootte van het te bewerken onderdeel, het totale aantal stuks dat tegelijk verwerkt moet worden (bijvoorbeeld een kleine batch versus een zeer grote bestelling), de vereiste oppervlaktekwaliteit en het specifieke type anodisering dat gewenst is.
Type II (zwavelzuur) anodiseren is de minst dure en meest gebruikte methode; hard anodiseren (Type III) brengt extra kosten met zich mee vanwege de noodzaak voor betere temperatuurregeling, hogere stroomsterktes en langere verwerkingstijden.
Neem contact op met Prolean Tech voor aluminium anodiseerservices.
Bij Prolean Tech bieden wij: anodiseren diensten Voor CNC-gefreesde aluminium onderdelen, met gecontroleerde oppervlakteafwerking en stabiele batchkwaliteit. Voor de afwerking controleren we de geometrie van het onderdeel, de oppervlakteconditie en de afplakgebieden om een goede coatingdekking en pasvorm na het anodiseren te garanderen.
Wij bieden zowel functioneel als cosmetisch anodiseren aan, inclusief transparante en gekleurde afwerkingen. Veelvoorkomende kleuropties zijn zwart, blauw, rood en andere standaard industriële tinten, gekozen op basis van het gebruik van het onderdeel en de vereiste consistentie.
- Type II anodiseren voor algemene bescherming en gekleurde afwerkingen
- Type III hard anodiseren voor slijtage- en glijcontactonderdelen
- Transparante en gekleurde opties met gecontroleerde batchafstemming.
- Oppervlakte- en tolerantiecontrole voorafgaand aan het anodiseren.
- Ondersteuning van batchproductie met consistente afwerkingscontrole
Stuur uw tekeningen of onderdelen naar Prolean Tech voor beoordeling van het anodiseerproces. Wij controleren de haalbaarheid, kleuropties en de dimensionale impact voordat de verwerking begint.
0 reacties