
“Lastypen zijn onder meer MIG (Metal Inert Gas), TIG (Tungsten Inert Gas), Stick en Flux-coreed, enz. MIG is populair vanwege het gemak en de snelheid, terwijl TIG precisie en controle biedt voor gedetailleerd werk.”

Bij de productie moeten plaatwerkonderdelen worden samengevoegd tot een eindproduct dat assemblage wordt genoemd. Metaal lassen is een prominente montagetechniek. Verschillend soorten lassen spelen een cruciale rol bij het permanent verbinden van individuele componenten om het eindproduct of de eindproducten te assembleren. Door de lasergesneden en gestanste plaatdelen wordt bijvoorbeeld een behuizing gemaakt.
Lasprocessen zijn divers en talrijk. Ze worden geclassificeerd op basis van hun werkingsmechanisme, het materiaal dat ze kunnen lassen en de precisie van de verbinding. Deze gids bespreekt acht belangrijke lastechnieken/-typen en biedt tips voor het kiezen van de juiste techniek voor uw project.
De grondbeginselen van het metaallassen
Lassen is het proces waarbij twee of meer onderdelen met elkaar worden verbonden door middel van hitte, druk of beide. De belangrijkste onderdelen die met elkaar worden verbonden, worden oudermateriaal genoemd, en materiaal dat wordt toegevoegd om de verbinding te helpen vormen, wordt vulmiddel of verbruiksartikel genoemd. Het wordt over het algemeen gebruikt voor het verbinden van metalen, thermoplastische materialen of zelfs hout.
Bovendien is lassen een eenvoudig en economisch proces voor het verbinden van materialen. Het heeft vele toepassingen in de bouw, productie, luchtvaart, elektronica, scheepsbouw, auto's, reparatieonderhoud en mechanisch.
Hoe werkt het?
Het fundamentele principe van lassen is het toepassen van warmte met behulp van verschillende methoden (boog, gas, laser, enz.) om de posities van twee of meer metalen met elkaar te verbinden. Door de hitte smelt het materiaal en vormt het smeltbad, waardoor bij afkoeling en stolling een permanente, sterke verbinding ontstaat.
- Vulmateriaal: EEN draad of staaf wordt aan het gesmolten bad toegevoegd om een sterke hechting te helpen vormen terwijl de las afkoelt (bij sommige lastypen).
- afscherming: Een beschermgas of flux beschermt het lasbad tegen atmosferische vervuiling en oxidatierisico.
- Verharding: Het smeltbad koelt af en stolt, waardoor de intern gebonden sterke verbinding ontstaat.
Probeer Prolean nu!
Wat zijn de verschillende soorten lassen?
Bij verschillende lasprocessen worden verschillende niveaus van hitte en druk gebruikt om het metaal te smelten en een lasbad te creëren, dat uiteindelijk afkoelt om een permanente verbinding te vormen. De uitzondering hierop is solid-state lassen, waarbij druk wordt uitgeoefend bij verhoogde temperaturen.
Laten we nu in het kort dieper ingaan op de acht veel voorkomende soorten lassen;
Wolfraam inert gaslassen (TIG-lassen)
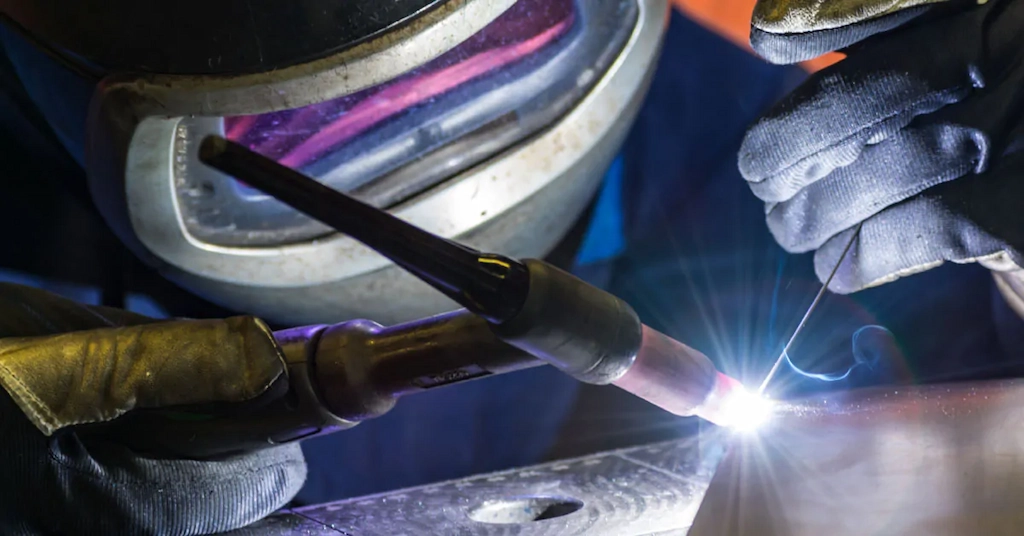
TIG-lassen op staal
Gaswolfraambooglassen is een met inert gas afgeschermde booglasmethode waarbij gebruik wordt gemaakt van een niet-afsmeltende wolfraamelektrode. Tijdens het passeren van elektriciteit genereert de elektrode de plasmaboog in contact met werkstukken in het inerte medium. Ondertussen kan de temperatuur variëren van 10,000 tot 15,000 ° F.
TIG-lastechnieken kan alle koolstofstaal, aluminium, titanium, koper en legeringen lassen. Het belangrijkste voordeel van TIG-lassen is dus de mogelijkheid om non-ferrocomponenten te lassen. Bovendien kan het apparaat, dankzij een gecontroleerd warmte-invoermechanisme, dunnere platen sneller verwerken dan andere soorten lassen (zo laag als 0.3 mm).
Metaalinert gas (MIG) lassen

MIG-lasworkflow
Het wordt ook wel Gas Metal Arc Welding (GMAW) genoemd. Net als TIG maakt MIG gebruik van booglassen met een afsmeltende dunne draadelektrode in aanwezigheid van beschermgas. Wanneer de trekker wordt overgehaald, wordt er continu een dunne draad aangevoerd en ontstaat er een elektrische boog tussen de draadelektrode en het basismetaal. Als gevolg hiervan worden beide metalen gesmolten en samengesmolten om een las te creëren. Het lasproces kan temperaturen bereiken van meer dan 3000 graden.
In deze lassen type Het produceert hoogwaardige lassen en verbindt verschillende metalen en legeringen, waaronder koper, aluminium, nikkel, roestvrij staal en ijzer. Daarom wordt MIG-lassen veel gebruikt in drukvaten en staalconstructies, pijpleidingen en plaatwerk lassenen de automobielindustrie.
Zie ook: MIG- versus TIG-lassen: een uitgebreide technische vergelijking
Gas lassen

Gas lassen operatie
Gas lassenAutogeen lassen, ook wel bekend als oxyacetyleenlassen, is een op warmte gebaseerde lasprocedure waarbij een vlam (tot 3200 °C) wordt gegenereerd door een brandstofgasmengsel (acetyleen, propaan, butaan, waterstof en zuurstof). De vlam smelt het vulmateriaal en het basismateriaal samen. Het basisprincipe is om twee metalen te smelten, vloeimiddel toe te voegen en het smeltbad te laten afkoelen om de metalen met elkaar te laten versmelten.
Bovendien kan dit type lassen worden gebruikt om metalen met een vergelijkbare samenstelling aan elkaar te lassen, waaronder aluminium, koper, roestvrij staal, gietijzer, messing en nikkellegeringen. Gaslassen is een populaire lasprocedure omdat het gemakkelijk te gebruiken, draagbaar en betaalbaar is. Het wordt veel gebruikt voor het lassen van ferro- en non-ferrometalen met lage verwarmings- en koelsnelheden in de auto- en plaatmetaalindustrie.
Sticklassen

stick elding resultaat
Stok lassenBooglassen met afgeschermde elektroden (SMAW) is een elektrische booglasprocedure waarbij gebruik wordt gemaakt van een met flux beklede metalen elektrode. Bij dit type lassen produceert de flux beschermgas, dat zich in het smeltbad afzet en als slak wordt verwijderd. De vlamtemperatuur kan oplopen tot meer dan 10000 °C.
Stoklassen kan worden gebruikt op verschillende metalen, waaronder staal, aluminium, koper, ijzer en nikkel. Dit type laswerk is eenvoudig, draagbaar en betaalbaar in gebruik, zodat het op elke locatie kan worden gebruikt. Elektrode-lassen worden vaak gebruikt op afgelegen locaties, bouwplaatsen buiten en in andere industrieën, waaronder productie- en staalproductie, scheepsbouw en mijnbouw.
Laser lassen

Laserlassen op staal
Deze lasmethode maakt gebruik van een geconcentreerde, coherente laserstraal gericht op een klein gebied om warmte-energie te produceren. Een optische focusseerlens richt de laserstraal op de te lassen plek en produceert voldoende warmte om de metalen te smelten, een lasbad te vormen en uiteindelijk af te koelen om een sterke verbinding te creëren.
Bijgevolg Laserlassen kan worden gebruikt op verschillende metalen, waaronder staal, aluminium, koper, nikkel en messing. Het is ook compatibel met thermoplastische kunststoffen en met koolstofvezel versterkte kunststof. Bovendien creëert de laser kleine en diepe lassen bij hoge lassnelheden, waardoor het gemakkelijker wordt om ongelijksoortige en moeilijk te lassen metalen te verbinden. Laserlastoepassingen zijn te zien in de automobielsector, de luchtvaart, de gereedschapsbouw, de elektronica, medische apparatuur en de productie van sieraden.
Puntlassen
Puntlassen Puntlassen is een elektrisch weerstandslasproces waarbij een werkstuk tussen twee koperen elektroden wordt geklemd door druk uit te oefenen. Elektrische stroom wordt door zeer resistieve metalen geleid om voldoende warmte-energie te produceren voor het smelten en samensmelten van het metaal. Bij puntlassen wordt een grote hoeveelheid stroom door kleine punten geleid, waardoor in korte tijd veel energie wordt verbruikt. De metalen kunnen temperaturen bereiken van meer dan 2000 °C boven hun smelttemperatuur.
Dit soort lasprocedures kunnen worden gebruikt voor het lassen van verschillende metalen, waaronder aluminium, staal, koper, gegalvaniseerd staal, nikkel en messing. Het is een snelle, effectieve en schone lasmethode die eenvoudig kan worden geautomatiseerd, vooral bij het lassen van plaatmetaal. Dit type lassen heeft een breed scala aan toepassingen in de productie van keukengerei, medische apparatuur, de auto- en elektronica-industrie en de reparatie van auto-, metaalconstructies en architecturale componenten.
Booglassen
Booglassen is een veelgebruikt lasproces dat een elektrische boog creëert tussen een elektrode en het basismetaal door een spanning aan te leggen over twee afzonderlijke geleidende elektroden totdat er een elektrisch pad wordt gemaakt door de luchtspleet ertussen. Het heeft over het algemeen de voorkeur voor de randen van twee metalen voor een sterke las.
Het is een veelzijdige methode die wordt toegepast op verschillende metalen, waaronder magnesium-, aluminium-, staal-, titanium-, gietijzer-, koper-, messing- en nikkellegeringen. Het is een wijdverbreide, toegankelijke en betaalbare lastechniek die wordt gebruikt voor het repareren en onderhouden van onderdelen van scheepsbouw-, pijpleiding-, auto- en bouwmachines.
Lees verder: Booglassen versus booglassen Gaslassen: welk lassen is veel sterker?
Lassen in vaste toestand

Lasproces in vaste toestand
Vastestoflassen Vastestoflassen is een lasproces waarbij de verbinding tot stand komt door het toepassen van alleen druk of een combinatie van warmte en druk. Twee werkstukken worden met elkaar verbonden door druk uit te oefenen bij verhoogde temperaturen, maar onder het smeltpunt van het basismateriaal. Vastestoflassen is een brede categorie lastechnieken, waaronder diffusielassen, wrijvingslassen, ultrasoon lassen, smeden, walsen, enzovoort, die worden geclassificeerd op basis van variaties in toegepaste druk en temperatuur.
Verschillende metalen, waaronder staal, aluminium en koperlegeringen, kunnen worden samengevoegd zonder gebruik te maken van verbruiksmaterialen. De laatste las is vrij van lassen defecten zoals porositeit, insluiting van slak en segregatie. Deze legeringen produceren een hoge verbindingskwaliteit en worden veel gebruikt in de maritieme, ruimtevaart- en auto-industrie, bij het lassen van pijpen en assen, bij de productie van pompen en boren.
Probeer Prolean nu!
Hoe kiest u het juiste lastype?
De door de afzonderlijke onderdelen ontworpen assemblagespecificaties en materialen bepalen welke lastypen moeten worden gekozen. U moet dus rekening houden met verschillende factoren bij het selecteren van de lastechniek waarmee de onderdelen perfect worden gelast.
Hier volgen de overwegingen bij het selecteren van het lastype;
- Type materiaal
Het type materiaal beïnvloedt de samenstelling, geleidbaarheid en reactie op hitte en druk, wat uiteindelijk de lasbaarheid beïnvloedt. Staal en ijzer zijn twee van de meest voorkomende lasmaterialen, en TIG- en MIG-lassen zijn hiervoor het meest geschikt.
- MIG: Ideaal voor aluminium en aluminiumlegeringen.
- TIG-lassen: staal-, koper-, messing-, titanium- en nikkellegeringen
- Dikte van plaat of onderdelen
Vervolgens kan de ongepaste combinatie van dikte en laswerk het materiaal doen smelten en de werkbladen beschadigen. Stoklassen of SMAW is bijvoorbeeld het meest geschikt voor het lassen van dikker staal dat buitenshuis wordt gebruikt, terwijl MIG-lassen meer geschikt is voor het lassen van dun tot middelgroot staal en aluminium. Vervolgens is laserlassen ideaal voor het geautomatiseerd lassen van dunne platen en weerstandslassen voor het verbinden van plaatwerk.
- Complexiteit van gewrichten
De keuze voor een geschikte lasmethode hangt ook af van de complexiteit van de verbinding, waaronder de geometrie van de verbinding, de materiaaldikte en de vereiste sterkte. Eenvoudige verbindingen zoals stompe, overlappende of T-verbindingen worden gemaakt met behulp van afgeschermd elektrodelassen (SMAW), gasmetaalbooglassen (GMAW) of gevuld elektrodelassen (FCAW). Daarentegen worden ook gaswolfraambooglassen (GTAW/TIG) of Lassen met laserstralen Deze techniek wordt toegepast voor complexe geometrieën. Daarnaast wordt booglassen (Stick Welding) gebruikt voor gemakkelijk bereikbare verbindingen, terwijl TIG-lassen geschikt is voor verbindingen op moeilijk bereikbare plaatsen.
- Lassen Positie
Verschillende lasmethoden zijn geschikt voor verschillende posities vanwege factoren zoals de vloeibaarheid van het gesmolten lasbad, toegankelijkheid en controle. De lasposities zijn over het algemeen onderverdeeld in vier categorieën: vlak, horizontaal, verticaal en boven het hoofd.
- Vlakke positie: Bijna alle soorten lastechnieken
- Horizontale positie: afgeschermd metaalbooglassen
- Verticale en bovenhoofdse positie: booglassen met gevulde draad
- Beschikbare lasmachines
De selectie van de juiste soorten laswerk kan ook worden beïnvloed door de soorten lasmachines die fabrikanten hebben. Kleine plaatwerkfabrikanten of fabrikanten gebruiken mogelijk alleen enkele typische lasmethoden zoals stick, spot, TIG en MIG. Aan de andere kant kan een grote fabrikant beschikken over tal van apparatuur en opstellingen of gespecialiseerde en op maat gemaakte lasbehoeften.
- Kosten
De kosten kunnen worden beïnvloed door verschillende factoren, waaronder de investering voor installatie, arbeidskosten en procesefficiëntie. Shielded Metal Arc Welding (SMAW) is de meest kosteneffectieve optie, maar brengt hogere arbeidskosten met zich mee omdat het een relatief langzaam proces is. Gasmetaalbooglassen en fluxkernbooglassen zijn redelijk geprijsd en hebben een breed scala aan toepassingen, terwijl ondergedompeld booglassen kosteneffectief is voor continu lassen op grote schaal. Gaswolfraambooglassen (GTAW) is een van de duurste, maar produceert lassen van de hoogste kwaliteit.
Plaatwerk- en lasdiensten van ProleanTech
Wij begrijpen het belang van de juiste lastechniek om draad en betrouwbare permanente verbindingen te creëren. Onze ingenieurs hebben meer dan tien jaar ervaring met plaatwerkassemblageprojecten voor diverse industrieën, waaronder de automobielsector, de lucht- en ruimtevaart, defensie, de medische sector, de elektronica, de olie- en gassector en nog veel meer.
Wij kunnen combineren Plaatwerkservices zoals lasersnijden, stempelen, stansen en buigen met metaal. Lasdiensten Voor de eindmontage tot een onderdeel of product. Stuur ons dus uw ontwerp voor de metalen of gelegeerde onderdelen die u wilt lassen. Onze ingenieurs werken nauw met u samen om het type las te bepalen, waarna onze operators de laswerkzaamheden uitvoeren.
Probeer Prolean nu!
Conclusie
Over het algemeen is lassen ideaal voor praktische en duurzame permanente verbindingen op verschillende metalen componenten en producten, waaronder staal, aluminium, koper en enkele kunststoffen. Verschillend soorten lassen Bij de productie worden methoden gebruikt op basis van de kenmerken van het lasproject, zoals dikte, materiaalsoorten, vereiste sterkte en afwerking, kosten en verbindingspositie. U kunt kiezen uit TIG, MIG, Laser, Stick, Arc, Spot of andere lastechnieken op basis van de kenmerken en vereisten van uw metaalverbindings- of onderdelenassemblageproject.
FAQ
Kan ik een lasverbinding gebruiken om het metalen onderdeel te verbinden?
Nee! Elke lasmethode past bij specifieke kenmerken van metalen onderdelen, zoals metaalsoort en -dikte, sterkte-eisen, enz.
Wat zijn de verschillende soorten lastechnieken?
De gebruikelijke lastechnieken zijn MIG, TIG, Flux-Cored Arc Welding en Laser Welding.
Welk lassen is het beste voor staallegeringen?
MIG- en TIG-lastechnieken worden vaak als de beste voor staallegeringen beschouwd vanwege hun gebruiksgemak en het vermogen om sterke, schone lassen te produceren.
Welke lasmethode is het beste voor aluminium en zijn legeringen?
TIG-lassen is doorgaans de beste methode voor het lassen van aluminium en zijn legeringen.
Is lassen duurder dan andere metaalverbindingstechnieken? Lassen kan duurder zijn vanwege apparatuur, verbruiksartikelen en geschoolde arbeidskrachten. Het biedt echter sterke, duurzame verbindingen en is vaak kosteneffectief voor permanente, zeer sterke verbindingen.
Zijn lasverbindingen duurzaam?
Ja, lasverbindingen zijn over het algemeen zeer duurzaam. Ze vormen permanent solide verbindingen die bestand zijn tegen aanzienlijke spanningen en zware omgevingsomstandigheden.
Hallo, ik zie vaak porositeitsfouten bij MIG-lasverbindingen. Kunt u mij vertellen wat ik hieraan kan doen?
Hallo Ramirez,
Om porositeit bij MIG-lassen te voorkomen, moet u ervoor zorgen dat de oppervlakken schoon zijn en vrij van roest, olie of vocht. Gebruik de juiste beschermgasstroomsnelheden en vermijd tocht. Handhaaf de juiste elektrodehoek en lassnelheid. Controleer het gasmondstuk op verstoppingen en controleer het type gas en de zuiverheid voor optimale resultaten.