
Precisie plaatwerk buigen
Plaatbewerking is het proces van het vormen, snijden, buigen en verbinden van metalen platen om er componenten en functionele onderdelen van te maken. Voorbeelden van plaatbewerking zijn decoratieve panelen in de architectuur en grote geklonken panelen aan de zijkant van vliegtuigen, die maatwerk in plaatbewerking illustreren.
Hoewel de fabricage van plaatmetaal een eenvoudig proces lijkt, fabrikanten van plaatwerk als Proleantech biedt materiaaladvies, geavanceerde plaatbewerkingstechnieken, DFM-ondersteuning voor grootschalige plaatbewerking en toegang tot hoogwaardige plaatbewerkingsmachines. Lees meer:Precisie plaatwerkproductie
Fabricageproces van plaatwerk
Design
Goede plaatbewerking begint met een praktisch ontwerp. Het volgen van basisontwerprichtlijnen helpt productieproblemen te voorkomen en zorgt voor een succesvolle productie. plaatwerk vormen Eenvoudiger en nauwkeuriger. Hieronder staan de belangrijkste ontwerpparameters waarmee u rekening moet houden.
Uniformiteit van de materiaaldikte
Het plaatmetaalbewerkingsproces vereist een uniforme dikteverdeling, omdat verschillende diktes leiden tot ongelijkmatige materiaalvervorming tijdens het vormen van het plaatmetaal. De standaard dikte varieert van 0.5 mm tot 6 mm, maar elke afwijking van meer dan 5% zal leiden tot buigbreuken.
Buigradius en toleranties
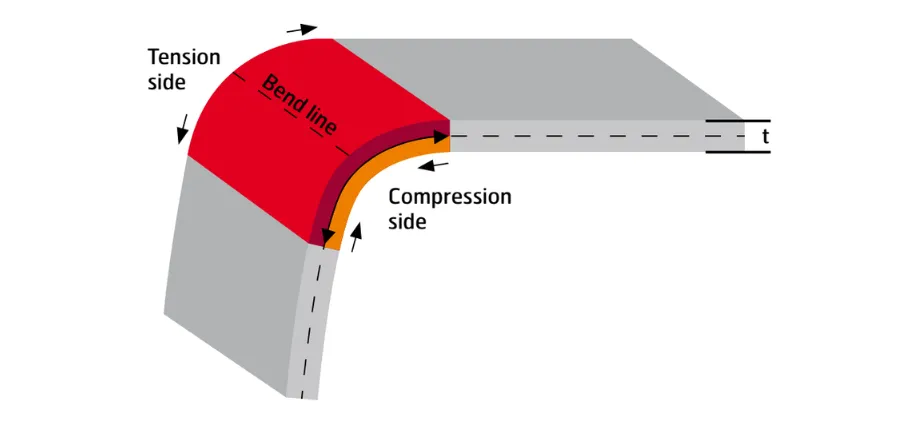
Buigspanningen in plaatmetaal
Bij de fabricage van plaatmetaal is de minimale binnenbuigradius over het algemeen gelijk aan de materiaaldikte (1t). Dit helpt scheurvorming en overmatige beschadiging te verminderen. plaatmetaal strekken tijdens het buigen. Hoogwaardige staalsoorten vereisen mogelijk een grotere buigradius om materiaalbreuk te voorkomen. De K-factor (doorgaans 0.33) wordt vervolgens gebruikt om de buigtoeslag te berekenen met behulp van de volgende formule:
Toeslag = π/180 × buighoek × (radius + K × dikte)
De berekening voor een 90°-buiging in 2 mm aluminium met een K-waarde van 0.40 resulteert in een tolerantie van 3.5 mm.
Plaatsing van gaten en uitsparingen
Nauwkeurig gebogen onderdeel
Bij de fabricage van plaatmetaal is de afstand tussen gaten (gemaakt door plaatbewerkingsponsDe buiglijnen moeten minstens tweemaal de materiaaldikte zijn om vormvervorming te voorkomen. Daarnaast moeten op deze punten ontlastingsinkepingen met een radius van 0.5 mm worden aangebracht. De minimale diameter voor ponsbewerkingen moet 1 mm zijn, maar voor kleinere gaten zijn laser- of boormethoden nodig.
Hoeken en toleranties
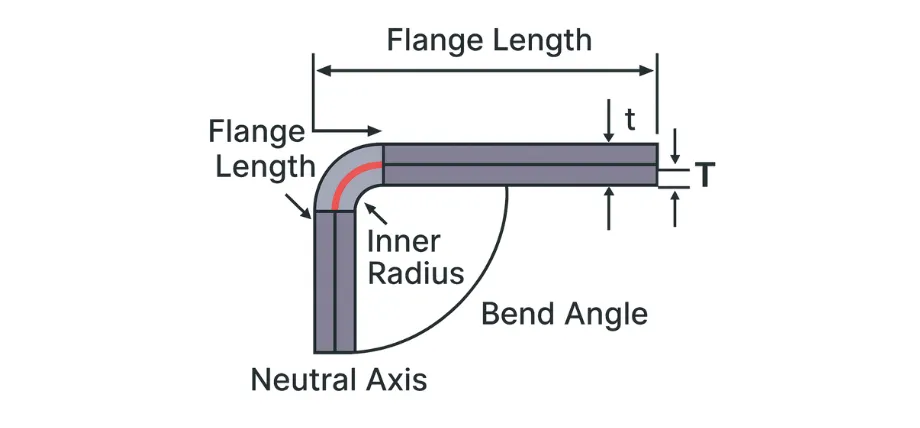
Buigingsgeometrieparameters
Bij de fabricage van plaatmetaal moet de maximale buighoek voor luchtbuigen onder de 165° blijven. Dit helpt bij het beheersen van de terugvering, die een compensatie van 0.5–3° vereist door middel van overbuigen tijdens het buigproces van het plaatmetaal.
De standaard hoektolerantie bedraagt ±1°, maar gebruikers kunnen een precisie van ±0.5° bereiken door middel van muntbewerkingen. Het algemene tolerantiesysteem voor onderdelen, ISO 2768-m, schrijft toleranties van ±0.1 mm voor voor lengtes korter dan 100 mm.
Kenmerken: symmetrie en nesting
Het ontwerpproces moet ervoor zorgen dat de onderdelen elkaars spiegelbeeld zijn, omdat deze aanpak de noodzaak tot gereedschapsrotatie vermindert. Het ontwerp moet lipjes bevatten voor efficiënte nestbewerkingen, waarbij ernaar gestreefd wordt om meer dan 85% van het materiaal te gebruiken in geneste vlakke patronen.
Materiaalkeuze en voorbereiding
Bij de fabricage van plaatmetaal is de materiaalkeuze afhankelijk van de mechanische eigenschappen, zoals vloeigrens, ductiliteit en corrosiebestendigheid, waarbij rekening wordt gehouden met omgevingsfactoren en belastingsomstandigheden. De voorbereiding begint met het afrollen en oprollen, gevolgd door het egaliseren en reinigen om oppervlaktedefecten te verwijderen die tot vormfouten kunnen leiden.
- Koolstofarm staal: Koolstofarm staal moet na het walsen bij 650 °C worden gegloeid om een rekbaarheid van meer dan 20% te bereiken, terwijl de vloeigrens van 250 MPa behouden blijft.
- Roestvrij staal 304: Roestvrij staal 304 vereist passivering met salpeterzuur om vrij ijzer te verwijderen en zo corrosiebestendigheid te bereiken, terwijl het een vloeigrens van 205 MPa biedt.
- Aluminium 5052: Het vormingsproces vereist het insmeren van het aluminium 5052-materiaal met alkalische oplosmiddelen om vreten te voorkomen totdat de vloeigrens 193 MPa bereikt.
- Gegalvaniseerd staal: De coating van gegalvaniseerd staal bevat 60–100 g/m² zink, dat door beitsen met HCl verwijderd moet worden om een uniform lasresultaat te verkrijgen.
- Koper C110: C110 vereist een heldere gloeibehandeling in waterstof om zijn hoge geleidbaarheid te behouden, die hoger is dan 100% IACS.
- Messing 260: De plaatwerk tekening proces voor fabricage van messing plaatmetaal Messing 260 is minder gevoelig voor scheuren wanneer het een spanningsontlastingsbehandeling ondergaat bij 300 °C, terwijl de vloeigrens tussen 100 en 150 MPa behouden blijft.
Gerelateerd aan: plaatwerk ontwerp
Het snijden en vormen van metaal (subkopjes snij- en vormtechnieken)
Lasersnijden
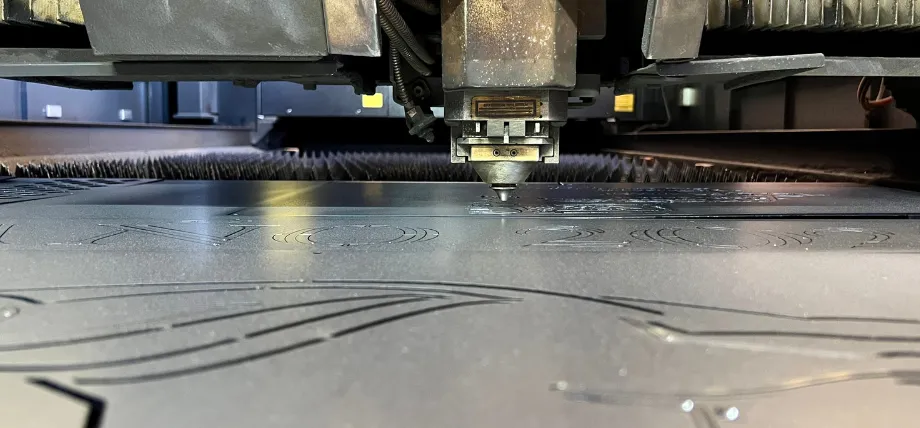
Lasersnijden in actie
Bij het lasersnijden in de plaatbewerking worden krachtige lasers gebruikt die door optische systemen gaan om warmte te genereren, materialen te smelten, te verbranden of te verdampen. op maat gesneden plaatwerk delen.
Gasondersteuning verwijdert vervolgens gesmolten materiaal uit het snijpad. Het snijproces maakt gebruik van CO2-stralen voor staal tot 20 mm dikte en vezelstralen voor staal tot 25 mm dikte, wat zorgt voor een betere controle over reflecterende oppervlakken. Het snijproces produceert snijbreedtes tussen 0.1 mm en 0.3 mm, met snelheden van 50–200 m/min voor 1 mm dikke aluminiumplaten bij 100 m/min. Het systeem handhaaft een precisie van ±0.05 mm en creëert een warmtebeïnvloede zone met een dikte tussen 0.2 mm en 0.5 mm.
Het proces maakt het mogelijk om onderdelen in elkaar te nesten, wat resulteert in minder dan 5% materiaalverspilling. Gebruikers kunnen met dit proces complexe vormen creëren binnen dunne materiaallagen.
Plasmasnijden
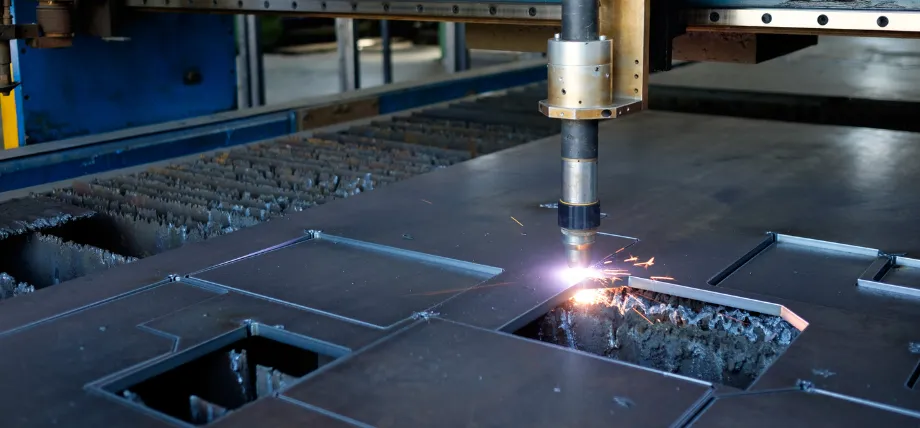
Plasmasnijproces
Plasmasnijden produceert een elektrisch geleidende plasmaboog die extreem hoge temperaturen bereikt om materialen te snijden, terwijl persgas de slakken verwijdert. De plasmaboog bereikt temperaturen tussen 20,000 °C en 30,000 °C, waardoor geleidende metalen tot 50 mm dik gesneden kunnen worden. Het snijproces van 10 mm zacht staal met een snelheid van 0.5 mm/min resulteert in afschuiningen van 1-3 graden en een oppervlakteruwheid van Ra tussen 12 en 25 µm.
De aanschafkosten voor plasmasnijden blijven lager dan die voor lasersystemen. Het proces levert uitzonderlijke prestaties bij het snijden van dikke platen met een dikte van meer dan 25 mm.
Waterstraalsnijden
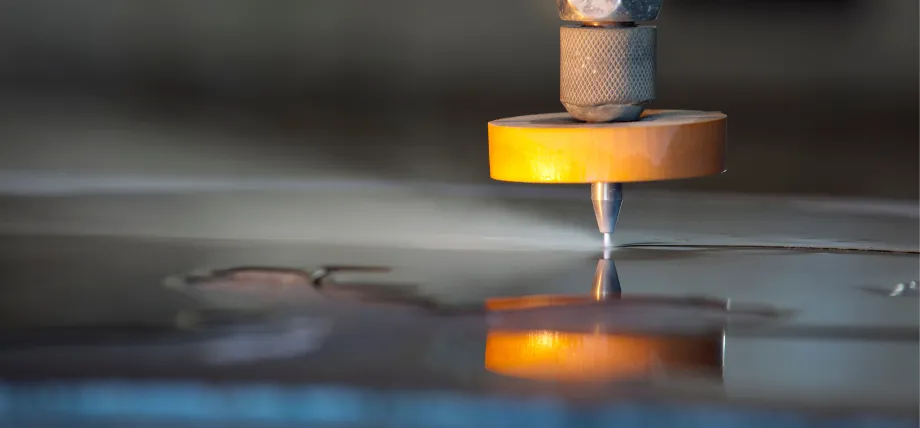
Schurend waterstraalsnijden
Het waterstraalsnijproces maakt gebruik van een waterstraal met schurende deeltjes die door een sproeier stroomt om materialen te snijden zonder warmte te genereren. Het systeem werkt met drukken tussen 300 en 600 MPa met granaat als schuurmiddel (80-120 mesh) om materialen tot 200 mm dik te snijden. Het snijden van 10 mm dik staal gebeurt met een snelheid van 0.5 mm/min met een precisie van ±0.1 mm en een conische vorm van 0.1-0.5 graden, waarvoor CAD-compensatie nodig is.
Het proces produceert geen door hitte beïnvloede zones, waardoor de oorspronkelijke materiaaleigenschappen behouden blijven. Het systeem werkt met gevoelige materialen die niet tegen hitte kunnen, evenals met niet-metalen stoffen.
ponsen
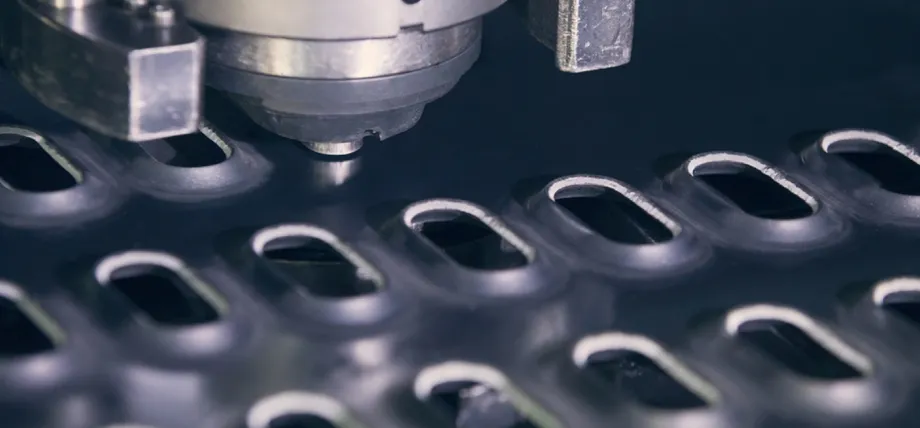
Revolverponsbewerking
Bij het ponsen van plaatmetaal in de plaatbewerking wordt een matrijs en een pons in een pers gebruikt om materiaal te snijden, waardoor gaten ontstaan. plaatwerk blanking Op hoge snelheid. De hydraulische en servogestuurde persen werken met 500 slagen per minuut om gaten te maken die zes keer de materiaaldikte bereiken, met een braam van minder dan 0.05 mm, en gaan tussen de 10,000 en 500,000 slagen met hardmetalen gereedschappen mee.
Het ponsen van plaatmetaal in de plaatbewerking werkt op maximale snelheid wanneer er talloze identieke taken worden uitgevoerd in grootschalige plaatmetaalproductie. Het proces stelt gebruikers in staat om tijdens elke bewerkingscyclus meerdere gevormde onderdelen te creëren.
Vormen en Buigen
Druk op de rem buigen
Bij het buigen met een kantbank wordt tonnage gebruikt om de plaat tussen de stempel en de matrijs te duwen, waardoor hoeken worden gevormd door middel van luchtbuigen, bodemvorming en muntvorming. De apparatuur werkt binnen een bereik van 50-100 mm bij het verwerken van platen van 3-4 meter lengte, waarbij buigradii worden geproduceerd die beginnen bij 0.5 keer de materiaaldikte. Het terugveringseffect zorgt voor een afwijking van de hoeken met 0.5-3 graden bij het bewerken van aluminium, maar het proces vereist 1-3 graden overbuigen om een precisie van ±0.5 graad te bereiken bij bodemvorming.
Met dit proces kunnen gebruikers door middel van luchtbuigen bochten creëren met een straal die groter is dan tweemaal de materiaaldikte. Het systeem stelt gebruikers in staat om sequenties te programmeren voor de productie van complexe onderdelen met meerdere buigingen.
Rolvormen
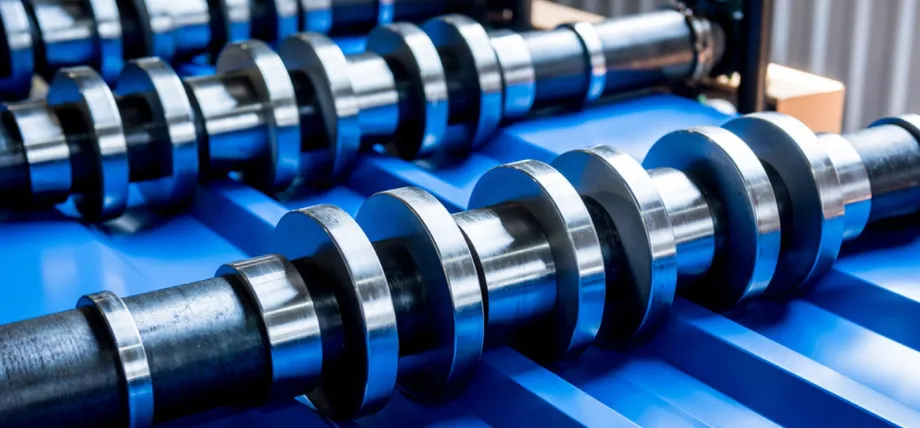
Rolvormingsproces
Het rolvormingsproces maakt gebruik van opeenvolgende rolstations om stripmateriaal om te vormen tot de uiteindelijke profielvorm. Het productiesysteem werkt met een snelheid van 10-30 m/min en verwerkt rollen door maximaal 20 stations, waarmee kanalen en op maat gemaakte profielen worden gecreëerd met een dwarsdoorsnedetolerantie van ±0.5 mm voor breedtes tot 1,500 mm.
Dankzij dit proces kunnen fabrikanten tijdens een continue productie lange stukken van meer dan 10 meter produceren. Het proces levert uniforme profielen op met een minimaal gebruik van grondstoffen tijdens de productie.
stempelen
Bij het stempelproces in de plaatbewerking worden persen met een hoog tonnage gebruikt in combinatie met progressieve of transfermatrijzen, die synchroon snijden, vormen en stempelen uitvoeren. trimproces Het proces werkt met 1,000 slagen per minuut om 1,000 onderdelen per uur te produceren voor de productie van beugels, door gebruik te maken van smeermiddelen die de wrijvingscoëfficiënt onder de 0.1 houden bij materialen met een dikte van 0.5 tot 6 mm en trekverhoudingen tot 2:1.
- Het stempelproces stelt gebruikers in staat om pons-, vorm- en snijbewerkingen uit te voeren vanaf één enkel productiestation.
- Het proces wordt kosteneffectief wanneer fabrikanten van plaatmetaal meer dan 10,000 eenheden produceren.
Lassen en montage
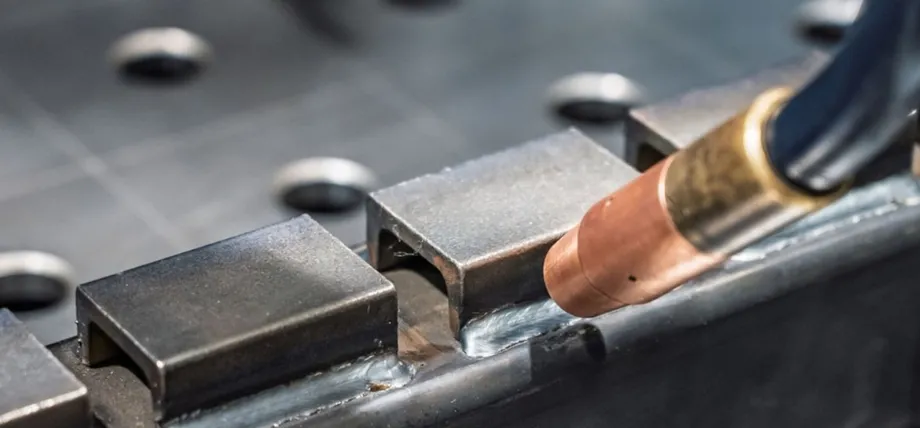
MIG-lasinstallatie
MIG-lassen
Bij MIG-lassen wordt een verbruikbare draad door een lastoorts geleid, terwijl een inert beschermgas de las beschermt tijdens de continue draadafzetting. Het proces zorgt voor de afzetting van materiaal. 5–10 kg/uur van materiaal bij 200-300 A met draadaanvoersnelheden van 5–15 m/min, bereiken 2 – 5 mm penetratie in overlappende voegen met behulp van Ar/CO₂ beschermgas. Het wordt veel gebruikt in plaatwerk montage omdat het zorgt voor snelle, consistente lassen voor een breed scala aan metalen onderdelen.
- Het proces maakt het mogelijk om snel stalen constructies met een dikte tussen 1 en 20 mm te lassen.
- Lassen maakt geautomatiseerde naadproductie mogelijk voor consistente resultaten.
TIG-lassen
Bij het TIG-lasproces wordt een niet-verbruikbare wolfraamelektrode gebruikt, die samenwerkt met een apart vulmateriaal en beschermd wordt door een inert gas. Het lasproces vindt plaats bij een stroomsterkte van 50–200 A om warmtebeïnvloede zones te creëren met een breedte van minder dan 1 mm, waarbij vulmaterialen met een overeenkomstige basissamenstelling (bijvoorbeeld ER316L) worden gebruikt onder bescherming van zuiver argon.
- Dit proces zorgt voor gladde lassen met minimale vervorming bij het werken met dun roestvrij staal of aluminium.
- Het proces behoudt de corrosiebescherming in toepassingen die hoge precisie vereisen.
Puntlassen
Het puntlasproces verbindt metalen platen door middel van weerstandsverwarming met elektroden, waardoor kleine laspunten ontstaan. Bij dit lasproces wordt een stroom van 5–10 kA gedurende 0.1–0.5 seconden gebruikt om laspunten met een diameter van 4–6 mm te creëren onder een kracht van 2–5 kN, wat resulteert in een afpelsterkte van meer dan 3 kN.
- Dit proces maakt snelle assemblage van grote aantallen onderdelen mogelijk in de automobielindustrie.
- Dit proces maakt het gebruik van vulmaterialen overbodig, omdat het strakke, overlappende voegen oplevert.
Solderen
Bij het solderen wordt gesmolten vulmateriaal gebruikt dat door capillaire werking door kleine openingen stroomt om onderdelen te verbinden zonder het smeltpunt van het basismetaal te bereiken. Het solderen vereist temperaturen tussen 600 en 800 °C met zilverlegeringen om verbindingen te creëren die een schuifsterkte van 100 tot 200 MPa bereiken in spleten van 0.05 tot 0.2 mm, waarbij vloeimiddel wordt gebruikt om oxidevorming te voorkomen.
- Dit proces maakt het mogelijk om verschillende metalen materialen met elkaar te verbinden, waarbij hun oorspronkelijke vorm behouden blijft.
- Het verbindingsproces werkt het beste voor overlappende of stompe verbindingen waarbij schuifkrachten optreden.
Afwerking
Het afwerkingsproces verbetert zowel de oppervlaktekwaliteit als de beschermende eigenschappen, en zorgt tevens voor een aantrekkelijker uiterlijk. Het afwerkingsproces vereist specifieke aanpassingen afhankelijk van het materiaal van de ondergrond.
Het ontbraamproces verwijdert bramen die groter zijn dan 0.1 mm. Voor dit proces kan gebruik worden gemaakt van trommelpolijsten of elektrochemische methoden. Het proces creëert randradii met een afmeting van 0.2 mm. Het poedercoatingproces creëert een dunne film met een dikte van 50 tot 100 micron door middel van een elektrostatisch proces. Het uithardingsproces vindt plaats tussen 180 °C en 200 °C.
Het geanodiseerde oppervlak van aluminium is bestand tegen zoutsproeitesten van meer dan 1000 uur. Het anodisatieproces voor aluminium vindt plaats met behulp van een zwavelzuuroplossing. Tijdens dit proces groeit de oxidelaag met een dikte van 10 tot 25 micron. Het materiaal bereikt een hardheid van 300 HV.
Roestvrij staal ondergaat een elektropolijstbehandeling. Bij dit proces wordt oppervlaktemateriaal verwijderd tot een diepte van 5-10 micron. Dit proces maakt het mogelijk om een oppervlakteruwheid van minder dan 0.4 micron te bereiken voor toepassingen in medische implantaten. (Lees onze handleiding om 14 te leren) afwerkingsmethoden voor plaatmetaal voor op maat gemaakte onderdelen)
Probeer Prolean nu!
Proces voor het vervaardigen van op maat gemaakte metalen onderdelen: Ontwerp en prototypen
Ontwerpregels voor prototyping richten zich op de productiemogelijkheden. Het materiaal ondervindt omgekeerde buigspanningen wanneer de buiging groter is dan 180°; daarom moeten ontwerpers deze limiet in acht nemen. De simulatie van vlakke patronen via CAD-ontvouwing maakt gebruik van staal om buigingsreducties te berekenen tussen 0.4 en 0.5 ton voor staal.
Het gebruik van 3D-geprinte matrijzen voor de eerste buigingen tijdens hybride prototyping stelt de ingenieurs van Proleantech in staat om het terugveringsgedrag te testen. Dit wordt bevestigd door eindige-elementenanalyse (FEA) met maasgroottes van 1 mm of kleiner. De tolerantie van het prototype wordt tijdens elke iteratie van de ontwikkeling van de flexibele matrijzen op ±0.05 mm gehandhaafd.
CNC-bewerking (plaatbewerking)
CNC lasersnijden
CNC-lasersnijden maakt gebruik van G-code om het pad van de laserstraal te besturen, terwijl vermogensmodulatie de snede aanpast aan verschillende materiaaldiktes. Het werkt op 50–200 mm/min with 2–6 kW vezellaserbronnen en autofocusregeling, waardoor behouden blijft ± 0.1 mm Nauwkeurigheid van de brandpuntsafstand. Dit zorgt voor precieze contouren met zaagsneden met een breedte van 0.1 mmMeer dan 90% nestefficiëntieen minimale vervorming. Het wordt veel gebruikt voor plaatwerk snijden waar nauwkeurigheid en complexe profielen vereist zijn, terwijl plaatwerk knippen wordt vaak verkozen voor eenvoudige rechte sneden.
CNC-buigen
CNC-buigen maakt gebruik van servogestuurde persen om geprogrammeerde hoeksequenties uit te voeren. Het systeem handhaaft de nauwkeurigheid. ± 0.01 mm Nauwkeurigheid van de positionering van de achteraanslag en ondersteuningen 8-assige werking met gereedschapswijzigingen onder 1 minutenHet kan zomen produceren met een diepte tot 10 mm met behoud van ± 0.25 ° hoeknauwkeurigheid. Deze eigenschappen maken het geschikt voor snelle fabricage van complexe plaatwerkonderdelen.
CNC ponsen
CNC-ponsen maakt gebruik van revolvergereedschap om meerdere bewerkingen in één opspanning uit te voeren. Het systeem werkt op 800 slagen per minuut with 20–40 gereedschappenwaarbij lamellen, verzonken gootstenen en andere elementen worden geproduceerd in materialen tot 6 mm dik met 360° automatische gereedschapsindexeringHet ondersteunt ook kleine productieseries met verschillende gatenpatronen en vermindert tegelijkertijd de noodzaak voor nabewerkingen.
Materialen voor de fabricage van plaatmetaal
Verschillende soorten plaatwerk worden gekozen op basis van de vereiste sterkte, corrosiebestendigheid en vormeigenschappen.
Koolstofarm staal (1018) heeft een vloeigrens van 250 MPa en vertoont ductiliteit met een rek van 25%, maar vereist een beschermende laag tegen roest vanwege de kosteneffectiviteit voor bouwconstructies. Roestvrij staal 304 en 316 worden veel gebruikt vanwege hun corrosiebestendigheid. 16–18% chroom De inhoud beschermt tegen roest, terwijl 316 ook het volgende bevat: 2–3% molybdeen voor betere prestaties in chloridehoudende omgevingen. Hun treksterkte varieert van 515–620 MPaAluminium 5052 heeft een dichtheid van 2.7 g / cm³, een 1t minimale buigradiusen een vermoeiingssterkte van 160 MPawaardoor het een goede keuze is voor vormingsoperaties, waaronder Plaatmetaal reliëfdruk.
De beschermende zinkcoating op gegalvaniseerd staal varieert van 20 tot 100 g/m² en biedt een zoutnevelbestendigheid van 500 tot 1000 uur, maar vereist wel afzuiging van lasdampen tijdens laswerkzaamheden. De materiaaleigenschappen van koper C110 omvatten een thermische geleidbaarheid van 400 W/mK en antimicrobiële eigenschappen; het materiaal wordt echter zacht bij 200 °C, wat de toepassing in warmtebeïnvloede zones beperkt.
Messing 260 heeft een uitstekende bewerkbaarheid van 100% en is waterbestendig. De dichtheid van 8.5 g/cm³ maakt het geschikt voor diverse toepassingen.
| Materiaal | Dichtheid (g / cm³) | Treksterkte (MPa) | Opbrengststerkte (MPa) | Rek (%) | Gewone dikte (mm) | Belangrijkste toepassingen |
| Koolstofarm staal | 7.85 | 400-550 | 250 | 20-25 | 0.5-6 | Behuizingen, beugels |
| Roestvrij 304 | 8.00 | 515-620 | 205 | 40-60 | 0.4-3 | Medische apparaten, uitlaatgassen |
| Aluminium 5052 | 2.70 | 228-310 | 193 | 12-25 | 0.6-6.3 | Lucht- en ruimtevaartpanelen |
| Gegalvaniseerd staal | 7.85 | 350-500 | 200 | 20 | 0.5-4 | HVAC-kanalen |
| Koper C110 | 8.96 | 220-280 | 70 | 45 | 0.3-3 | Warmtewisselaars |
| Messing 260 | 8.53 | 300-400 | 100-150 | 65 | 0.5-2 | Elektrische connectoren |
Veelvoorkomende plaatmetalen onderdelen en toepassingen
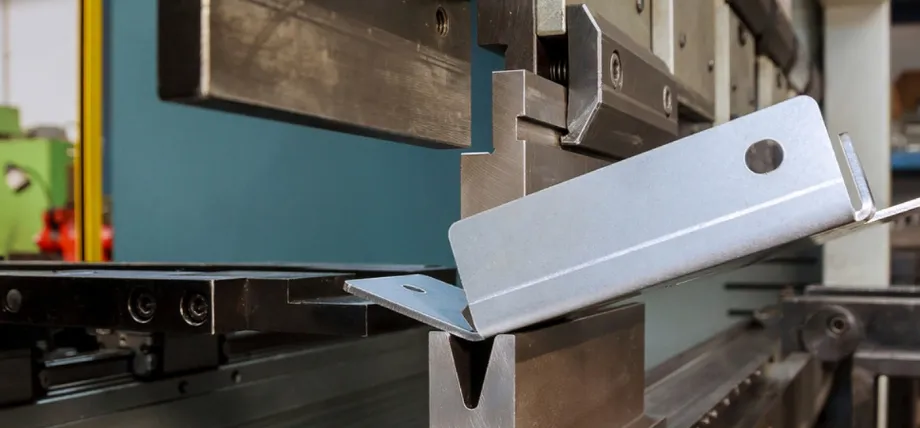
Luchtbuigingsoperatie
Automotive Industry
De carrosseriepanelen en chassisframes bestaan uit gestempeld staal, wat zorgt voor energieabsorptie bij een botsing en tegelijkertijd een dikte van 0.7 tot 1.2 mm behoudt. De dempers van roestvrij staal 304 in uitlaatsystemen zijn bestand tegen temperaturen tot wel 800 °C. De motoronderdelen maken gebruik van beugels en steunen van 6061 aluminium, wat een gewichtsbesparing van 40% oplevert ten opzichte van gietijzeren onderdelen.
Luchtvaartindustrie
De rompbeplating bestaat uit 2024 aluminium panelen, die door middel van klinknagels aan elkaar zijn bevestigd voor structurele stevigheid, met behoud van een treksterkte van 450 MPa. De vleugelribben bestaan uit gevormde spanten van titanium klasse 5, die dankzij hun dichtheid van 1.8 g/cm³ een maximale sterkte-gewichtsverhouding bereiken. De turbinebehuizingen, gemaakt van Inconel 625-materiaal, werken bij temperaturen tot wel 1000 °C.
medische industrie
De chirurgische instrumenten zijn gemaakt van 316L roestvrij staal, een materiaal dat door middel van elektropolijsten een oppervlaktegladheid van Ra 0.2 µm bereikt. De beeldvormingsapparatuur en biocompatibele medische hulpmiddelen maken gebruik van geanodiseerde aluminium behuizingen die voldoen aan de ISO 10993-normen voor biocompatibiliteit. De lichaamstemperatuur zorgt ervoor dat de Nitinol-plaat als stentmateriaal voor implanteerbare apparaten kan functioneren.
Kosten van plaatbewerking
| Factor/Methode | Plaatbewerking (per onderdeel, 1000 stuks) | CNC-bewerking (per onderdeel, 1000 stuks) | Belangrijkste verschillen |
| Materiaalkosten | $0.50–$2.00 (staal/aluminium) | $1.00–$5.00 (blokaandelen) | Het gebruik van folie minimaliseert afval (5-10% versus 50-70%). |
| Instellen/Gereedschap | $500–$2000 (matrijzen herbruikbaar) | $200–$1000 (freesgereedschap, eenmalig) | Plaatmetaal heeft hogere aanschafkosten, maar is economisch rendabel bij volumes van meer dan 500 stuks. |
| Arbeids-/machinetijd | $0.20–$0.50/min (laser/pons) | $0.50–$1.50/min (frezen) | CNC-bewerking is trager voor dunne onderdelen. |
| Totaal per onderdeel (eenvoudige beugel) | $ 3- $ 8 | $ 5- $ 15 | Plaatmateriaal 30-50% goedkoper bij schaalvergroting. |
| Toleranties Impact | ±0.1 mm standaard (+10% kosten voor een kleinere tolerantie) | ±0.01 mm standaard | CNC-snijden voor precisie verhoogt de kosten. |
Hoe bereik je kostenefficiëntie bij de fabricage van plaatmetaal?
Ontwerpoptimalisatie
Gebruik standaard diktes tussen 0.8 mm en 1.6 mm om extra kosten voor op maat gemaakte materialen te vermijden. Het ontwerp moet meerdere functies bevatten om minder onderdelen te produceren, wat de productietijd met 20-30% verkort. De Design for Manufacturability (DFM)-aanpak moet worden gebruikt om een materiaalbenutting van meer dan 85% te bereiken, terwijl het aantal buigbewerkingen per onderdeel beperkt blijft tot minder dan acht, om de productietijd te verkorten.
Materiaal- en inkoopstrategieën
Koop coils in grote hoeveelheden om een prijsverlaging van 10% tot 15% te krijgen en kies materialen met een voorgecoate laag om extra afwerkingsstappen te voorkomen. De eindige-elementenanalyse helpt bij het bepalen van de juiste materiaalsterkte, waardoor roestvrij staal 304 in plaats van 316 kan worden gebruikt wanneer corrosie-eisen dit toelaten, wat de kosten met 15-25% verlaagt.
Proces- en apparatuurefficiëntie
De implementatie van multifunctionele CNC-systemen stelt operators in staat om snij- en buigbewerkingen gelijktijdig uit te voeren, wat resulteert in 40% minder handelingen met onderdelen. Het systeem moet voorspellend onderhoud uitvoeren om een stilstandtijd van minder dan 5% te bereiken, waarbij een bewerkingsvolgorde wordt gevolgd die begint met interne kenmerken om de insteltijd te verkorten. Het gebruik van flexibele gereedschappen en 3D-geprinte mallen voor kleine series verlaagt de initiële kosten met 50%.
Kwaliteit en afvalreductie
Het simulatievalidatieproces helpt het herwerk te beperken tot minder dan 2% en tegelijkertijd een hergebruikpercentage van 90% van het schrootmateriaal te behalen. Proleantech beschikt over goed opgeleid personeel met expertise in lean procesoptimalisatie, wat de opslagkosten verlaagt.
Het bedrijf zou voor verschillende projecten identieke componenten moeten gebruiken om de gereedschapskosten over grotere productiebatches te spreiden. De implementatie van geautomatiseerde systemen voor repetitieve handelingen leidt tot een verhoging van de productiesnelheid met 25-35%. Het systeem moet twee essentiële prestatie-indicatoren bijhouden: minder dan 5% afvalproductie en een operationele beschikbaarheid van meer dan 95%.
Belangrijke vaardigheden in metaalbewerking
Experts in plaatbewerking moeten hun technische kennis combineren met praktische vaardigheden om bekwaamheid te bereiken. Het lezen van blauwdrukken stelt gebruikers in staat GD&T-symbolen te begrijpen, wat resulteert in positionele uitlijning binnen ±0.05 mm toleranties. Het lage smeltpunt van aluminium (660 °C) vereist dat lassers de TIG-stroomsterkte onder de 150 A houden om porositeit te voorkomen.
De lasexpertise omvat het kiezen van MIG-lasdraadtypes (ER70S-6 voor staal) en het correct voorbereiden van de lasnaad door middel van afschuiningen van 45 graden om volledige doorlassing te garanderen. CAD-modelleersoftware, SolidWorks en AutoCAD, stellen gebruikers in staat K-factoren toe te voegen, wat resulteert in exact vlakke laspatronen. Het CMM-meetsysteem maakt het mogelijk afmetingen met een precisie van 0.01 mm te controleren. Het afzuigsysteem met een capaciteit van 2000 CFM dient als veiligheidsmaatregel om werknemers te beschermen tegen zeswaardig chroom.
Probleemoplossend vermogen en samenwerking zijn essentiële soft skills voor het compenseren van terugvering, met name bij het gebruik van munttechnieken en het beheer van de assemblagevolgorde. De toepassing van CNC-programmeervaardigheden via G-code-nesting leidt tot een productiesnelheidsverhoging van 20-30%.
Gerelateerd aan: Plaatmetaal versus machinaal bewerkte onderdelen: wat is de beste methode?
Probeer Prolean nu!
Op Maat Plaatwerkservices
At Proleaanse technologie, wij bieden maatwerk plaatwerk diensten Voor de lucht- en ruimtevaart, medische sector, elektronica en consumentenproducten. We beschikken over ultramoderne fiberlasersnijmachines met een nauwkeurigheid van 0.001 inch en CNC-kantbanken die vormen tot 400 ton mogelijk maken.
Proleantech beschikt over gecertificeerde lastechnici en lasrobots voor precisielassen bij grote bestellingen.
Verzoek om een gratis offerte bereiken van jouw doelen
Conclusie
Bij plaatbewerking worden geavanceerde CNC-technologie en pneumatische buigpersen gebruikt om nauwkeurige, duurzame onderdelen te produceren voor diverse industrieën. Plaatbewerking omvat ook verbindings- en bevestigingstechnieken, zoals klinken en lassen.
FAQ
Wat is plaatbewerking?
Plaatbewerking is een fabricagetechniek waarbij dunne metalen platen worden gesneden, gebogen, gevormd en gelast tot afgewerkte onderdelen, componenten en behuizingen.
Ik vond het proces voor het maken van een prototype van plaatmetaal erg beknopt en duidelijk. Kunt u meer vertellen over het stapsgewijze proces voor het maken van een prototype?
@lekhnath. Dat was geweldig om te weten. Natuurlijk zullen we het artikel publiceren over de technische inzichten bij het maken van een prototype voor plaatbewerking. Houd onze reguliere blogs in de gaten. We publiceren elke week drie nieuwe artikelen.
Bedankt voor de uitgebreide en gedetailleerde bewerking van de plaatbewerking!