
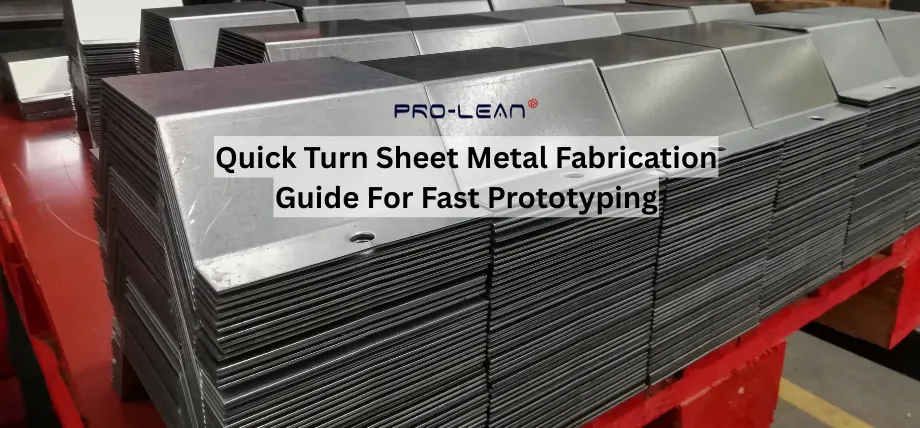
Gebogen plaatmetalen onderdelen
Dankzij snelle plaatbewerking kunnen op maat gemaakte metalen onderdelen doorgaans binnen enkele dagen of weken worden geproduceerd met behulp van geautomatiseerde processen zoals CNC-gestuurd snijden en vormen. Dit maakt het ideaal voor snelle plaatbewerking. prototypen van plaatwerk behoeften.
Voor kleine tot middelgrote series en snelle prototyping van plaatmetaal is dit een uitstekende methode voor de productie van prototype plaatmetalen onderdelen. Platte metalen platen, doorgaans 0.5 tot 6 mm dik, vormen de eerste stap in het proces. Daarna worden deze platen gevormd en gesneden om praktische onderdelen te produceren, zoals behuizingen, beugels en assemblages voor plaatmetaalprojecten. precisie plaatbewerking.
Afhankelijk van het materiaal en de methode worden toleranties van ±0.1 mm tot ±0.5 mm gebruikt om de precisie te waarborgen en ervoor te zorgen dat onderdelen naadloos in grotere systemen integreren.
Kernprocessen bij snelle plaatbewerking
Metaalbewerking is een complex proces dat doorgaans wordt uitgevoerd door professionals die werkzaam zijn in fabricage- en machinefabrieken die gespecialiseerd zijn in metaalbewerking. plaatwerk fabricageHet eindproduct wordt gemaakt door het metaal te snijden, te buigen en te assembleren. Het metaal wordt aan de fabrikant geleverd als een plaat ruw materiaal met een dikte tot 0.25 inch.
Het metaal op de gewenste maat en vorm snijden is een cruciale eerste stap in het fabricageproces. Het metaal moet na het snijden machinaal in de juiste vorm worden gebogen. Dit houdt in dat het metaal in de juiste vorm wordt gebracht door middel van klinken, lassen en schroeven. Elk onderdeel wordt met de best mogelijke techniek bij elkaar gehouden en in elkaar gezet.
Na het verbinden en vastzetten van de metalen onderdelen moet de afwerking worden gereinigd en gepolijst om een uniforme, esthetisch aantrekkelijke uitstraling te verkrijgen en bescherming te bieden tegen roest en beschadiging. Om de klus volgens de hoogste normen te klaren, combineert de fabricage verschillende specialismen en is een expert in elk daarvan nodig.
Snijmethoden voor plaatmetaal voor snel te vervaardigen onderdelen
De vereiste precisie, materiaaldikte en productieomvang bepalen de meest effectieve methoden voor het snel snijden van plaatmetaal. Laser- en waterstraalsnijtechnieken zijn de meest gebruikte methoden voor snelle plaatbewerking.
Lasersnijden
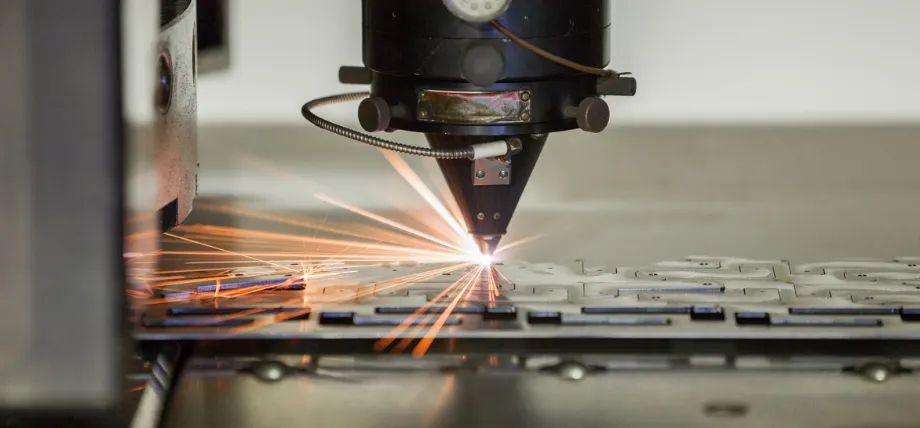 Lasersnijden van plaatwerk
Lasersnijden maakt gebruik van een laser om materialen te verdampen. Laser snij- Het werkt door de output van een krachtige laser te richten, meestal via optische componenten. laser optica en CNC (Computer Numerical Control) wordt gebruikt om de laserstraal op het materiaal te richten.
Een commerciële laser voor het snijden van materialen maakt gebruik van een bewegingsbesturingssysteem om een CNC-machine te volgen of G-code van het patroon dat op het materiaal moet worden uitgesneden.
De gefocusseerde laserstraal wordt op het materiaal gericht, dat vervolgens smelt, verbrandt, verdampt of door een gasstraal wordt weggeblazen, waardoor een rand met een hoogwaardige oppervlakteafwerking achterblijft.
Waterstraalsnijden
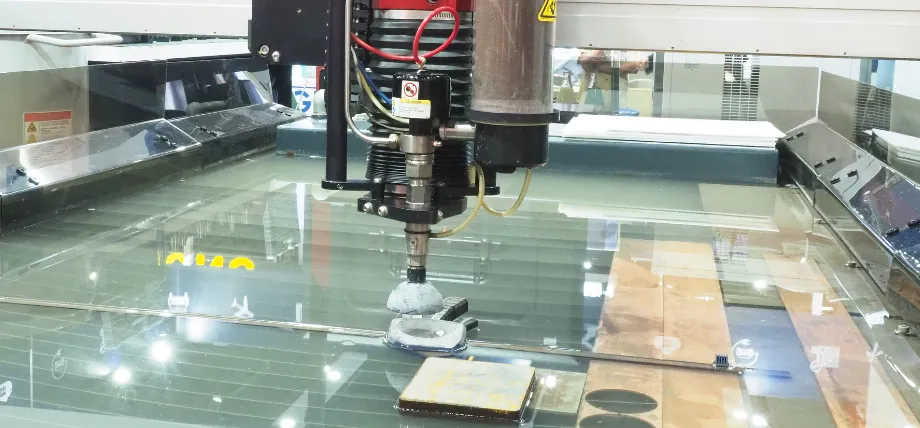 Waterstraalsnijproces
Een waterstraalsnijder is een industrieel gereedschap dat in staat is om een breed scala aan materialen te snijden met behulp van een extreem hogedrukstraal water of een mengsel van water en een schurende stof. De term abrasieve straal verwijst specifiek naar het gebruik van een mengsel van water en een schuurmiddel om harde materialen zoals metaal, steen of glas te snijden.
Waterstraalsnijden wordt vaak gebruikt bij de fabricage van machineonderdelen. Het is de voorkeursmethode wanneer de te snijden materialen gevoelig zijn voor de hoge temperaturen die bij andere methoden ontstaan; voorbeelden van dergelijke materialen zijn kunststof en aluminium. Waterstraalsnijden wordt in diverse industrieën gebruikt, waaronder de mijnbouw en de lucht- en ruimtevaart, voor het snijden, vormen en ruimen.
Plasmasnijden
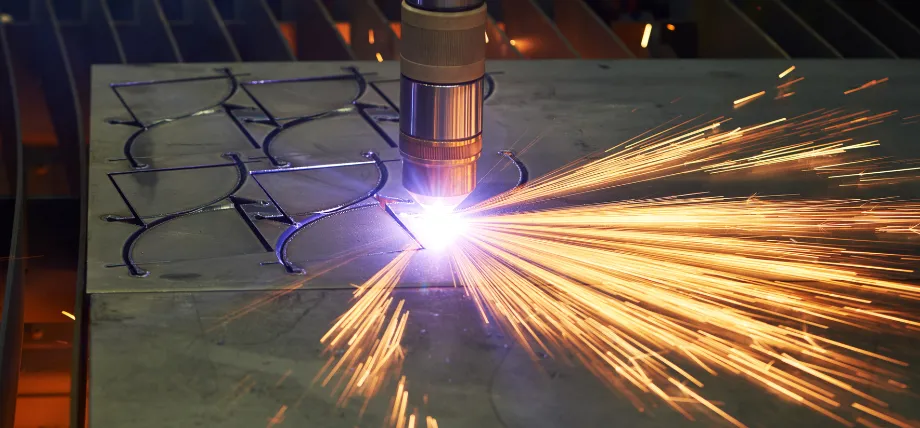
Plasmasnijden bezig
Door gas te ioniseren tot een geleidende boog met snelheden tot 10 m/min voor 10 mm staal, kan plasmasnijden geleidende metalen doorsnijden. Nauwkeurige passingen vereisen nabewerking vanwege afschuiningen van 1-2 graden en toleranties van ±0.5 mm. Het werkt goed met dikkere materialen tot 50 mm, waarbij de laserefficiëntie afneemt, maar geluidsoverlast en dampen ventilatie noodzakelijk maken. Hierdoor neemt de insteltijd toe. Plasmaversies met hoge resolutie verhogen de nauwkeurigheid tot ±0.3 mm voor snel te bewerken onderdelen.
Turret Ponsen
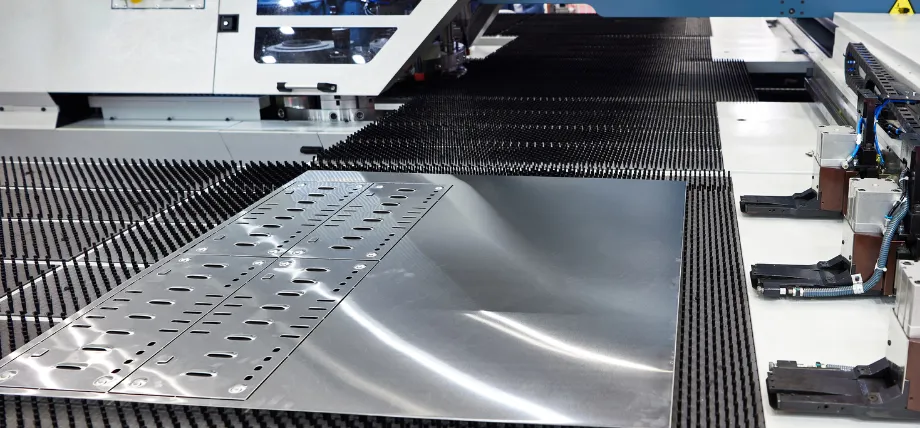
Bediening van een revolverponspers
Revolverponsen ponst gaten en lamellen in een onderdeel in één enkele opspanning met behulp van een roterende gereedschapshouder. Met toleranties van ±0.1 mm verwerkt het plaatmateriaal tot 6 mm dik met 500 slagen per minuut. De handelingen worden aanzienlijk vereenvoudigd door meerdere bewerkingen per station, maar dit geldt alleen voor vlakke of licht gebogen onderdelen. Omdat gereedschapswisselingen slechts 30 tot 60 seconden duren, is het systeem geschikt voor ontwerpen met een hoge gatendichtheid.
Buigtechnieken voor plaatwerk
Na het snijden worden hoek- en bochtbuigingen bereikt door krachten uit te oefenen die groter zijn dan de vloeigrens van het materiaal, zonder het te breken. Snelle doorlooptijden zijn afhankelijk van herhaalbaarheid met CNC-kantbanken, en buighoeken zijn nauwkeurig tot op ±1 graad. K-factoren van 0.3-0.5 in CAD-modellen houden rekening met onder andere de binnenradius (minimaal 1x materiaaldikte) en terugvering (0.5-2°). Meerassige remmen maken complexe sequenties in één enkele opstelling mogelijk, wat resulteert in cyclustijden van slechts 20 tot 40 seconden per bocht.
Druk op de rem buigen
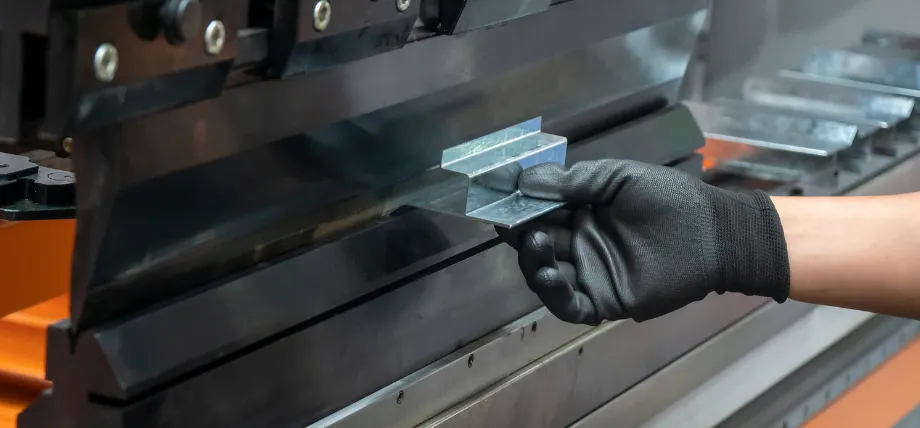
kantbank buigbewerking
Bij het buigen met een kantbank worden hoeken van 0 tot 180 graden gecreëerd door de plaat met een stempel tegen een V-vormige matrijs te klemmen.
De meest populaire methode, luchtbuigen, vereist 10-20% minder kracht dan bodembuigen, waardoor gereedschap veelzijdig inzetbaar is voor radii zo klein als 0.5 mm.
Bij een snelheid van 100 mm/s kunnen de krachten voor 2 mm roestvrij staal oplopen tot 50 ton/meter. Het apparaat kan lengtes tot 4 meter en diktes tot 12 mm verwerken, maar er zijn ontlastingssneden nodig voor de zomen om scheuren te voorkomen.
Roll buigen
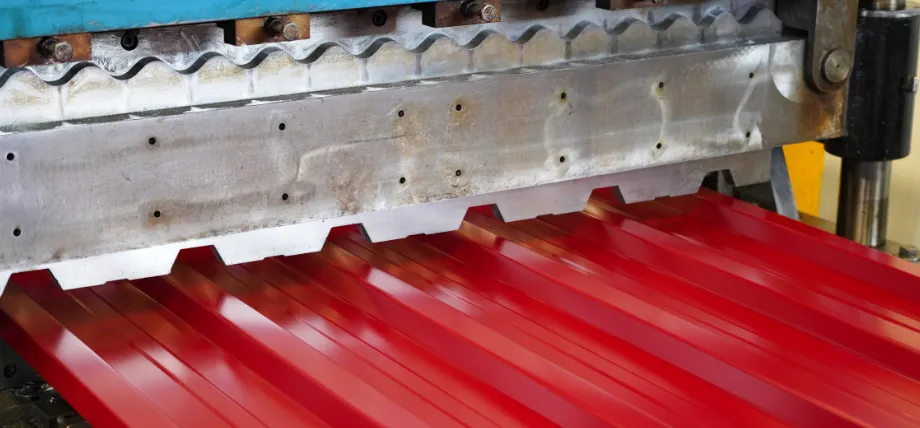
Rode golfkartonnen plaat
Rolbuigen is perfect voor cilinders met een diameter groter dan 100 mm, omdat het geleidelijke bochten creëert door de plaat door drie verstelbare rollen te leiden.
De machine kan platen tot 20 mm dik verwerken met een snelheid van 1 m/min en een ovaliteit van minder dan 1%. Piramidevormige configuraties kunnen worden gebruikt om kegelvormen te creëren, maar de initiële instelling vereist 15 tot 30 minuten.
Door de vlakke gedeelten in bochten met een grote radius te verkleinen, verbetert deze techniek de structurele homogeniteit.
Probeer Prolean nu!
Bultvorming
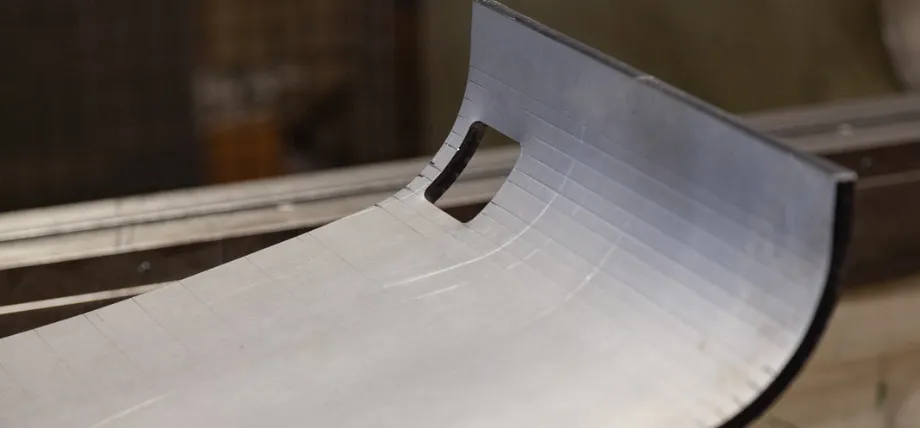
Bump-gevormd plaatmetalen onderdeel
Bump forming is een metaalbewerkingsproces waarbij een grote, vloeiende radius of curve in een metalen werkstuk wordt gecreëerd door een reeks kleine, nauwkeurige buigingen aan te brengen op een kantbank.
Meer precisie, de mogelijkheid om unieke geometrieën te creëren en de mogelijkheid om kleinere radii te vormen dan met een plaatwals, vooral bij dikke materialen, worden allemaal mogelijk gemaakt door dit alternatief voor de plaatwals.
architectuur, plaatwerkonderdelen voor de lucht- en ruimtevaartEn bij de productie van op maat gemaakte apparatuur wordt deze techniek vaak toegepast.
Lastechnieken
Geautomatiseerde methoden hebben de voorkeur vanwege de consistentie en snelheid bij het snijden van de onderdelen en het lassen van gebogen componenten tot stijve constructies.
Door de voorbereiding van de voegen, zoals het afschuinen van randen onder een hoek van 30 tot 45 graden, worden indringdiepten van 1.5 keer de dikte gegarandeerd.
Het vulmateriaal moet overeenkomen met de basislegering om de corrosiebestendigheid te behouden. Een warmtebehandeling na het lassen, die een of twee dagen extra kan duren, kan de spanning in hoogsterkte staal verminderen.
TIG-lassen
Gaswolfraambooglassen (GTAW, ook bekend als TIG-lassen, TAG-lassen of TIG-lassen, en TIG-lassen (wanneer helium wordt gebruikt)) is een booglasproces waarbij een niet-verbruikbare wolfraamelektrode wordt gebruikt om de las te produceren.
Het lasgebied en de elektrode worden beschermd tegen oxidatie of andere atmosferische verontreiniging door een inert beschermgas (argon of helium). Normaal gesproken wordt een toevoegmetaal gebruikt, hoewel sommige lassen, bekend als 'autogene lassen' of 'smeltlassen', dit niet vereisen.
Een lasvoeding met constante stroom produceert elektrische energie, die via een kolom van sterk geïoniseerd gas en metaaldampen, ook wel plasma genoemd, door de lasboog wordt geleid.
MIG-lassen
Gasmetaalbooglassen (GMAW), soms ook wel aangeduid met de subtypes metaal inert gas (MIG) en metaal actief gas (MAG), is een lasproces waarbij een elektrische boog ontstaat tussen een verbruikbare MIG-draadelektrode en het werkstukmetaal. Deze boog verhit het werkstukmetaal, waardoor het smelt en de metalen delen aan elkaar smelten. Samen met de draadelektrode wordt een beschermgas door het laspistool gevoerd, dat het proces beschermt tegen atmosferische vervuiling.
Puntlassen
Bij weerstandspuntlassen worden elektroden gebruikt om met behulp van warmte door elektrische weerstand plaatselijke laspunten te creëren. Hierdoor kunnen platen met een dikte van 0.5-3 mm in 0.1-0.5 seconden per punt aan elkaar worden gelast.
Laser lassen
Het smelten en samenvoegen van materialen met behulp van een laserstraal staat bekend als laserlassen. Deze techniek maakt het mogelijk om smalle, diepe lassen te produceren met minimale vervorming, terwijl het tegelijkertijd een hoge precisie en snelheid biedt. Het wordt gebruikt in sectoren zoals de auto-industrie, de lucht- en ruimtevaart en de gezondheidszorg.
Het vermogen van 2-6 kW van fiberlasers maakt geleidingsmodus mogelijk voor dunne meetinstrumenten; echter, bij spleettoleranties kleiner dan 0.2 mm is een opspaninrichting nodig.
| Methode | Typisch diktebereik | Lassnelheid | Vervormingsniveau | Beste snelle applicatie |
| TIG | 0.5 - 8mm | 100 – 400 mm/min | Heel Laag | Cosmetische lasnaden, roestvrijstalen/aluminium prototypes, drukvaten |
| MIG / MAG | 1 - 20 mm | Tot 1500 mm/min | Medium | Frames, beugels en behuizingen van zacht staal > 1.5 |
| Weerstandspunt | 0.5 - 3 mm | 3 – 10 spots/sec | lage | Plaatmetaal en batterijlipjes |
| Laser lassen | 0.1 - 12 mm | 1 – 15 m/min | lage | Medische apparaten van dunwandig roestvrij staal, warmtewisselaarbuizen |
Lastechnieken voor plaatmetaal met een snelle doorlooptijd
Materialen gebruikt bij snelle fabricage
Bij de materiaalkeuze wordt rekening gehouden met een afweging tussen sterkte, vervormbaarheid en beschikbaarheid; legeringen met standaarddiktes (0.8-3 mm) hebben de voorkeur voor snelle doorlooptijden.
Aluminiumbewerking in de prototypefase Het materiaal heeft een lage dichtheid (2.7 g/cm³) voor toepassingen waarbij gewicht een belangrijke factor is, terwijl roestvrij staal een vloeigrens tot 500 MPa biedt voor structurele integriteit.
Aluminium
De uitzonderlijke bewerkbaarheid en veelzijdigheid van aluminium maken het een topmateriaal voor snelle fabricage.
Vanwege zijn unieke eigenschappen kan het sneller worden verwerkt dan veel andere metalen.
Roestvast staal
Bepaalde soorten roestvrij staal zijn bestand tegen gaten en putjes in chloridehoudende omgevingen.
Lasers bieden een goede balans tussen duurzaamheid en een tweemaal hogere dichtheid dan aluminium (7.9 g/cm³) door materiaaldiktes tot 4 mm te verwerken met een snelheid van 1-2 m/min.
Voordelen van snelle plaatmetaalprototyping
De voordelen omvatten een betere validatie van het ontwerp, lagere kosten en een snellere productontwikkeling.
Versnelt de productie van werkende prototypes, waardoor je ontwerpen sneller kunt testen en verbeteren.
Vermijdt dure gereedschappen en biedt goedkope oplossingen voor kleine series.
Versnelde ontwerpiteratie
Prototypes maken fysieke interferentie- en tolerantietests mogelijk met een nauwkeurigheid van ±0.1 mm, waardoor CAD-aanpassingen binnen 24 tot 48 uur kunnen worden uitgevoerd.
Kostenefficiëntie bij vroegtijdige opsporing
Snel plaatmetaal bewerken verlaagt de kosten doordat kostbare aanpassingen, gereedschapswijzigingen en materiaalverspilling tijdens grootschalige productie worden vermeden.
Verbeterde functionele testen
De onderdelen doorstaan valtesten (1 m) en thermische cycli (-40°C tot 150°C), waardoor de prestaties worden gevalideerd vóór opschaling.
Probeer Prolean nu!
Waarop te letten bij het kiezen van een leverancier met een snelle levertijd
Intern snijden en buigen
Plaatmetaalbewerkers met een snelle doorlooptijd die lasersnijden, buigen en afwerken op één locatie uitvoeren, hebben het voordeel dat ze vertragingen vermijden die vaak het gevolg zijn van uitbesteding. Dit is gunstig en zorgt voor kortere levertijden, omdat de overgang van offerte naar productie eenvoudiger verloopt.
Materiaalvoorraad voor snelle doorlooptijd
Een goed gevulde en voorbereide metaalvoorraad is cruciaal voor snelle doorlooptijden en productiegereedheid. Plaatbewerkers met een snelle doorlooptijd die gangbare diktes en legeringen op voorraad hebben, hoeven niet te wachten op materiaalleveringen.
DFM-feedbackkwaliteit
Snelle bewerking en plaatbewerking gaan verder dan alleen snelle productie. Enkele belangrijke aspecten van snelle productie zijn slimme technische ondersteuning die de productie kan opschalen door de ontwerpgeometrie te optimaliseren, de kosten te verlagen en revisies te voorkomen wanneer de massaproductie van start gaat.
ISO/kwaliteitscontroles
Bij snelle plaatbewerking controleren leveranciers vaak de productiekwaliteit niet, maar leveranciers met ISO-certificeringen, inspectieapparatuur en certificaten voor materiaaltraceerbaarheid kunnen consistente onderdelen garanderen.
Voorbeelden van aanbieders van snelle plaatbewerking.
Proleantech
Wij bieden snij- en vormdiensten voor plaatmetaal, van prototypes tot de productie van plaatmetalen onderdelen op aanvraag. Deze service wordt veelvuldig gebruikt in diverse sectoren, waaronder de bouw, automobielindustrie, lucht- en ruimtevaart en elektrotechniek.
Xometrie
Voor productie op aanvraag is de marktplaats van Xometry gekoppeld aan meer dan 10,000 leveranciers in de VS en de EU. Binnen enkele seconden ontvangt u een offerte voor aantallen tot 1,000 stuks.
GemaaktAria
MadeAria is gespecialiseerd in precisiebehuizingen met waterstraal- en plasmasnijden voor vervormingsvrije randen (±0.03 mm). Voor maatwerkafwerkingen rekenen ze 15% extra, waarbij ze de nadruk leggen op duurzame en milieubewuste projecten.
Ontwerprichtlijn voor het optimaliseren van plaatwerkonderdelen
Focus op ontwerpen met het oog op maakbaarheid om de prestaties van plaatwerkonderdelen te maximaliseren door gedetailleerde of dieptrekontwerpen te vermijden, consistente buigradii en ontlastingssneden te gebruiken, de juiste afstand tussen gaten en buigingen aan te houden en kenmerken te versterken zonder extra onderdelen.
Een goed ontwerp zorgt niet alleen voor lagere kosten en een gegarandeerde structurele integriteit, maar helpt ook om materiaalvervorming te minimaliseren.
Gelijkmatige materiaaldikte
De dikte moet constant blijven voor een gelijkmatige gereedschapsbelasting en minimale terugvering.
Minimale buigradius
Stel de interne radii in op 1x de dikte voor staal – bijvoorbeeld 2 mm voor een plaat van 2 mm – om microscheurtjes te voorkomen. Dit wordt berekend als r = t / (2 * tan(α/2)), waarbij α de buighoek is.
Plaatsing van gaten en sleuven
Om scheuren te voorkomen, moet de diameter van het gat minstens zo groot zijn als de dikte van het materiaal.
Ontlastingsneden en inkepingen
Uitsparingsneden en inkepingen zijn essentieel voor het optimaliseren van plaatmetalen onderdelen, omdat ze ervoor zorgen dat het materiaal tijdens het buigen kan vloeien, waardoor scheuren en kreukels worden voorkomen.
Om spanningsconcentratie te voorkomen, zijn in de ontwerprichtlijnen minimale afstanden tussen elementen zoals inkepingen, lipjes en gaten vastgelegd.
Levertijden voor plaatwerkonderdelen
Voor gangbare processen zoals lasersnijden en -buigen, variëren de levertijden voor plaatwerkonderdelen doorgaans van twee tot twaalf werkdagen; complexere opdrachten duren langer. De levertijden voor fabricageprocessen zoals plaatbewerking variëren doorgaans van vijf tot twaalf werkdagen.
| Gedeeltelijke complexiteit | Knippen en buigen | Lassen | Afwerking (bijv. poedercoating) | Totale doorlooptijd |
| Eenvoudig (Plat met 1-2 bochten) | 2-4 dagen | 3-5 dagen | 4-7 dagen | 4-7 dagen |
| Gemiddeld (Gaten, 3-5 bochten) | 3-5 dagen | 4-7 dagen | 5-10 dagen | 5-10 dagen |
| Complex (assemblages, aangepaste functies) | 5-8 dagen | 7-12 dagen | 10-15 dagen | 10-15 dagen |
Voorbeelden van levertijden voor plaatwerkonderdelen met een snelle productietijd, afhankelijk van de complexiteit.
Belangrijkste factoren die de doorlooptijd beïnvloeden
Deel complexiteit
De complexiteit van onderdelen omvat plaatwerkkenmerken zoals complexe snijpatronen, buigingen met nauwe toleranties of meerdelige assemblages, die de programmering en insteltijd bemoeilijken. Eenvoudige vlakke patronen kunnen dezelfde dag worden ingesteld, maar complexe en gedetailleerde gravures, snijwerk en geometrische vormen kunnen extra dagen in beslag nemen.
Beschikbaarheid van materialen en type afwerking
Als het benodigde materiaal een gangbare legering is, is het meestal gemakkelijk te verkrijgen en beschikken plaatbewerkingsbedrijven met een snelle levertijd over een voorraad gangbare materialen. Ongebruikelijke plaatdiktes, speciale legeringen, galvanische afwerkingen en andere bewerkingsstappen kunnen de levertijd verlengen.
Las- en montagevereisten
Gelaste onderdelen, bevestigingsmiddelen met klinknagels en bouten kunnen na het snijden en buigen extra fabricagestappen met zich meebrengen. Werkzaamheden die geschoolde handarbeid vereisen, zoals puntlassen, kunnen de productietijd aanzienlijk beïnvloeden.
Seriegrootte
Kleine series en prototypes zijn snel en eenvoudig te produceren. Naarmate het aantal te produceren onderdelen toeneemt, nemen ook de levertijden toe. Het is belangrijk om offertes aan te vragen bij efficiënte leveranciers die de doorlooptijden kunnen optimaliseren, zowel bij de productie als bij de opschaling van prototypes naar kleine en grote series.
Aangepaste plaatbewerkingsdiensten
Proleantech Wij bieden hoogwaardige, op maat gemaakte plaatwerkonderdelen met snelle levertijden. Snelle offertes, nauwe toleranties en ISO-kwaliteitscontroles in elke productiefase.
Daarnaast kunt u optioneel DFM-ondersteuning krijgen. via onze plaatwerkservice en stroomlijn uw workflow vanuit Van prototyping tot massaproductie.
Ontvang een offerte start vandaag nog uw project.
Conclusie
Snelle plaatbewerking levert snel en nauwkeurig op maat gemaakte onderdelen die gebruikt kunnen worden voor prototyping en kleine series. Bij snelle bewerking worden buig-, snij- en lasprocessen toegepast om onderdelen met nauwe toleranties te produceren met kortere doorlooptijden.
Snelle plaatbewerking is ideaal voor snelle functionele tests en het herhalen van ontwerpen ter ondersteuning van productontwikkeling.
0 reacties