
Het plaatmetaalstansproces begint met een ontwerp, dat bepaalt hoe het plaatmetaal koudgevormd wordt tot bruikbare onderdelen. Deze plastische vervorming wordt uitgevoerd met behulp van verschillende technieken, waaronder snijden, stansen, buigen en dieptrekken.
Er zijn algemene stappen in het metaalstempelproces die beginnen met het ontwerp, waarbij de fabrikant en de klant samen het materiaal, de afmetingen en andere eigenschappen van het te stempelen onderdeel bepalen.
Andere stappen die volgen zijn materiaalvoorbereiding, invoer, stempelen en nabewerking (zoals afwerking).
Voor succesvol metaalstansen is het belangrijk om de materiaaleigenschappen te begrijpen. Als u bijvoorbeeld staal stanst en exact dezelfde methode gebruikt als voor aluminium uit de 6000-serie, zal het proces waarschijnlijk mislukken.
Veel metalen kunnen worden gestanst – aluminiumlegeringen, koudgewalst staal, koper, fosforbrons, berylliumkoper, gegalvaniseerd staal, roestvrij staal en andere – dus het is raadzaam om te overwegen welke eigenschappen men precies zoekt.
Wat is metaalstempelen?
Metaalstempelen is een veelzijdig en efficiënt koudvervormingsproces dat vlakke metalen platen omzet in nauwkeurige onderdelen. Het maakt gebruik van kracht en druk die worden uitgeoefend door middel van stempelen. stempelen matrijzen Om bochten, krommingen, uitsparingen en andere vormen met constante precisie te creëren. Gerelateerd aan:Basisprincipes van metaalstempelen
Hoe werkt stempelen?
Het stempelproductieproces bestaat uit vijf hoofdstappen: ontwerp, materiaalvoorbereiding, stempelen, afwerking en kwaliteitscontrole. Elke fase is cruciaal voor het optimaliseren van de productie-efficiëntie en het minimaliseren van fouten. stempeldefectenen het beheersen van de kosten.
Hieronder volgt een nadere beschrijving van de verschillende stempelstappen.
Ontwerp en materiaalvoorbereiding
De eerste stap is het selecteren van de juiste stempel materialen en het voorbereiden van het stempelontwerp. Deze fase is cruciaal om ervoor te zorgen dat het gestempelde onderdeel voldoet aan zowel de functionele als de esthetische eisen.
Stempelbewerking
Stempelen is doorgaans een reeks stappen die beginnen met het stansen, het proces waarbij de metalen plaat in de gewenste vormen en afmetingen wordt gesneden. Vormgeven, snijden, perforeren, afwerken en andere details van het metaalstempelen volgen.
Secundaire operaties
Het gestempelde onderdeel ondergaat alle noodzakelijke nabewerkingen, zoals ontbramen, polijsten en coaten. Deze stappen verbeteren de functionaliteit en de oppervlaktekwaliteit.
Wat is procesbeheersing bij het stempelen van plaatmetaal?
Onderdelen met een kwaliteitskeurmerk zijn het resultaat van procescontrole vanaf de ontwerp- tot de uiteindelijke productiestap. Naast het onderhouden van nauw contact met de klant, dient het productiebedrijf gebruik te maken van kwaliteitscontroletechnologie.
Enkele technologische opties zijn:
- Optische zichtsystemen
- Aangepaste meters
- In-matrijs meetsystemen
- Statistische procescontrolesystemen
Wat zijn de vier soorten metaalstempelbewerkingen?
Er zijn vier hoofdtypen metaalstempelen: progressief stempelen, transferstempelen, dieptrekken en fijnstansen. ProleanTech bepaalt welke methode het meest geschikt is, afhankelijk van de vereiste toleranties, het productievolume en de complexiteit van het onderdeel.
Zoals verderop in de bespreking wordt aangegeven, is progressief stempelen geschikt voor grote volumes, transferstempelen voor complexe onderdelen, dieptrekken voor de productie van cilindrische componenten en fijnstansen voor nauwe toleranties.
Laten we meer leren over deze metaalstempeltechnieken.
Progressief stempelen
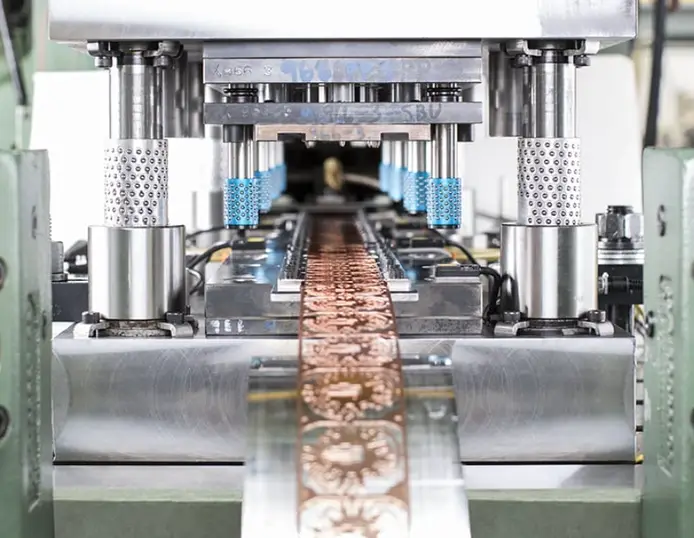
Progressief stempelen
Bij progressief stempelen wordt een metalen rol continu in de stempelpers gevoerd. Het ponsen, buigen en vormen gebeurt gelijktijdig.
Overdracht stempelen
De basisversie van transferstansen houdt in dat de metalen werkstukken van het ene stansstation naar het andere worden gebracht om te worden gevormd en bewerkt totdat de uiteindelijke vorm is bereikt. Deze techniek heeft de voorkeur vanwege het gemak waarmee relatief complexe en grotere onderdelen kunnen worden geproduceerd.
Dieptrekken
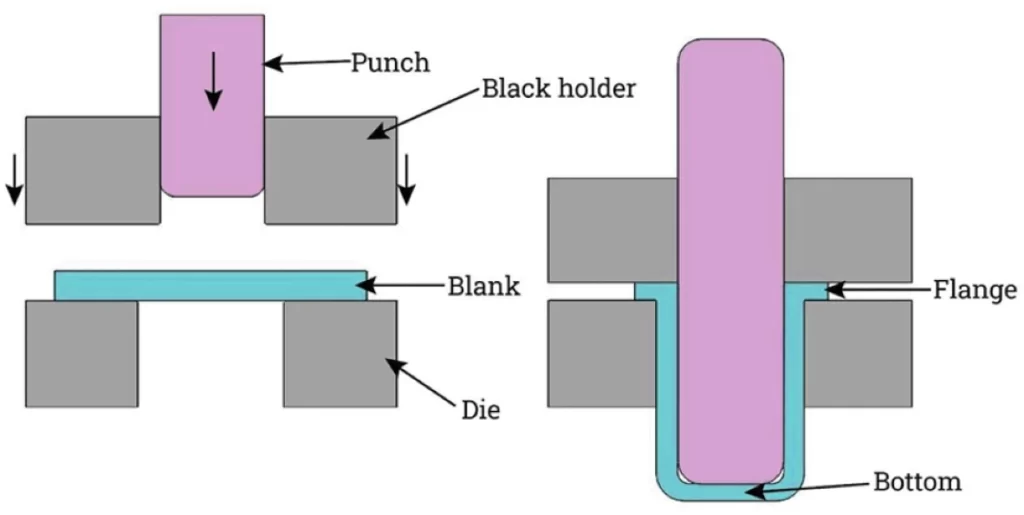
Dieptrekken
Dieptrekken houdt in dat een stempel wordt gebruikt om het plaatmetaal in een matrijs te trekken. Het plaatmetaal wordt gedwongen de vorm van de matrijs aan te nemen. Om een onderdeel als diepgetrokken te beschouwen, vereist de industrieconventie dat de trekverhouding groter is dan 2. Met andere woorden, de verhouding tussen de diameter van de plaat en de diameter van de stempel moet groter zijn dan 2. (Bekijk ook onze handleiding over stempelen versus vormen)
Fijne blanking
Fijnstansen combineert machinale bewerking en stempelen om nauwkeurige onderdelen te vervaardigen. De materiaalstroom wordt gecontroleerd door de vakkundige combinatie van een plaathouder, stempel en tegenstempel.
Het materiaal wordt op de fijnstanspers geplaatst, er wordt druk uitgeoefend en de stempel daalt op het materiaal terwijl er van onderaf tegendruk wordt uitgeoefend. Het resultaat is een schone snede zonder breuken of bramen.
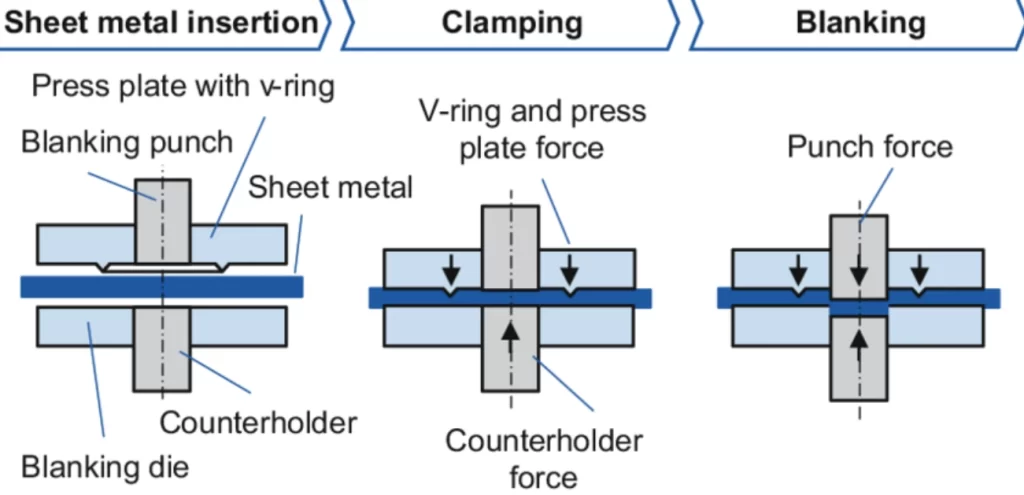
Fijne blanking
Probeer Prolean nu!
Soorten metalen stempelprocessen
De belangrijkste metaalstempelprocessen zijn stansen, ponsen, buigen, strekken en munten slaan. Andere processen zijn bedrukken, flenzen, reliëf aanbrengen en groeven.
blanking
Bij het uitstansen wordt met behulp van een snijkracht een werkstuk van plaatmetaal uit een groter materiaal gesneden. Met andere woorden, het verwijderde stuk is het gewenste onderdeel.
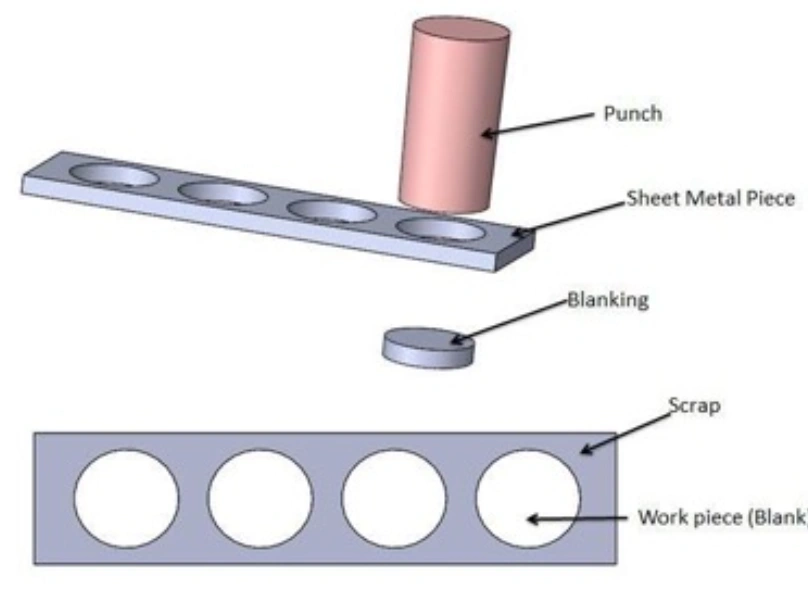
blanking
ponsen
Ponsen is het gebruik van een ponsmachine om plaatmetaal in specifieke vormen te produceren. Bij dit proces ontstaat afvalmetaal, ook wel 'slug' genoemd, dat vaak naar de schroothandel wordt gebracht. Ponsen verschilt van stansen doordat het verwijderde stuk afvalmetaal is, terwijl het grotere deel het werkstuk vormt.
Je kunt meer te weten komen over de details van het ponsen via de ponsen versus stempelen vergelijking.
Verbuiging
Bij het buigen van metaal in stempelpersen wordt plaatmetaal in een U-, V-, L-vorm of een andere gewenste vorm of profiel gebracht. Dit proces vindt doorgaans plaats langs één as.
Stretching
Rekken is het uitoefenen van trekkracht op plaatmetaal met behulp van een mal om een concave vorm te creëren.
Bewerking middels ‘coining’
Bij het munten is een vorm van plaatmetaalbuigen waarbij de matrijs en de stempel precies de juiste hoek ten opzichte van het werkstuk hebben. Deze hoek is doorgaans 90 graden. Om dit metaalvormresultaat te bereiken is een hoge buigkracht nodig.
imprinting
Imprinting is het proces waarbij bepaalde gedeelten van een metalen plaat worden verzonken of verhoogd om een vooraf bepaald patroon te creëren.
flanging
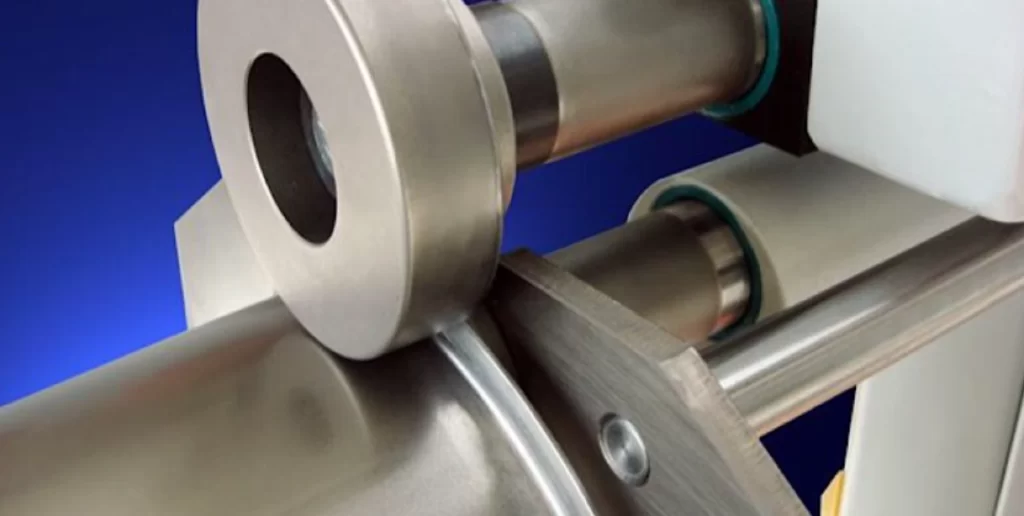
flanging
Bij het flenzen wordt met behulp van speciale apparatuur of de gebruikelijke matrijs en pers een flens of uitlopende vorm in het plaatmetaal aangebracht.
Embossing
Embossing is een stempelproces waarbij verzonken of verhoogde structuren in het plaatmetaal worden aangebracht door het tegen een matrijs te drukken. Het plaatmetaal neemt daarbij de vorm van de matrijs aan.
Groeven
Groeven is het gebruik van een matrijs of pons om ondiepe groeven in plaatmetaal te maken. De groeven kunnen functionele of decoratieve doeleinden dienen.
Categorieën stempelpersen
Stempelpersen zijn verkrijgbaar als mechanische persen, hydraulische persen en servopersen. Verdere categorisering van persen kan worden afgeleid van het tonnage en de slaglengte. Deze persen moeten worden gecombineerd met het juiste matrijsontwerp voor optimale stempelresultaten.
Mechanische Persen
Deze persen slaan hun stempelenergie op in een vliegwiel, dat deze vrijgeeft via een gekoppelde, dubbelwerkende, excentrische, tandwiel-, enkelvoudige of dubbele tandwielaandrijving.
hydraulische persen
Dit type stempelpers maakt gebruik van statische druk, opgewekt door een onder druk staande, onsamendrukbare vloeistof, om de stempel aan te drijven. Dit type stempelpers heeft als voordeel dat er lichtgewicht onderdelen mee geproduceerd kunnen worden, er slechts één matrijs nodig is, de productiekosten laag zijn en de stempel een krachtige slag levert.
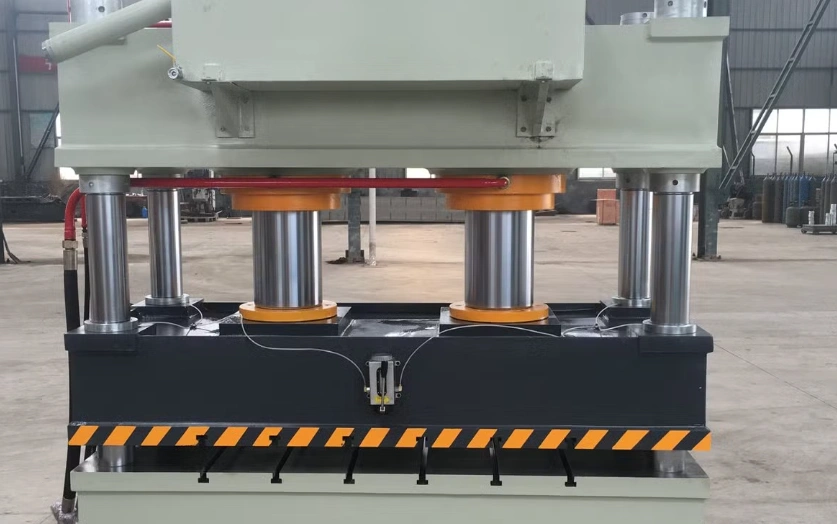
Hydraulische pers
Servo-persen
De motoren en koppelingen van een conventionele pers kunnen worden vervangen door servomotoren, waardoor een relatief nieuwe categorie ontstaat: servopersen. Deze persen hebben de unieke mogelijkheid om programmeereffecten toe te passen, waaronder het specificeren van de stilstandtijd voor de neerwaartse slag.
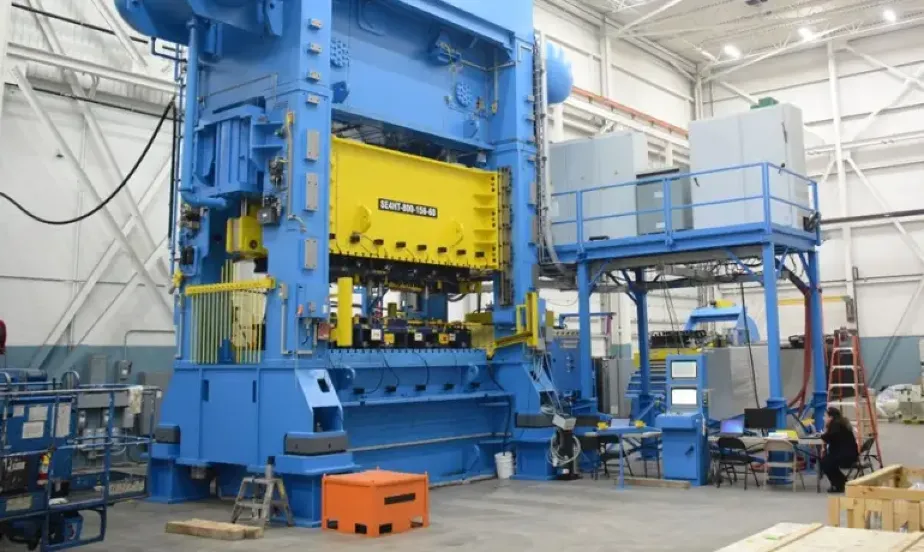
Servo pers
Probeer Prolean nu!
Veelgebruikte materialen bij metaalstempelprocessen
Van koper tot messing, en van roestvrij staal tot aluminium: de lijst met verschillende soorten plaatmetaal die gestanst kunnen worden, is lang. Fabrikanten laten zich bij de keuze voor een specifiek plaatmetaal door diverse factoren leiden, zoals sterkte, corrosiebestendigheid, vervormbaarheid en kosteneffectiviteit.
De keuze van materialen voor precisie-metaalstempelen heeft gevolgen voor het proces, waaronder de slijtage van de matrijs en de eisen aan de nabewerking.
Hieronder vindt u een lijst met de meest voorkomende materialen voor metaalstempelen die u voor uw volgende project kunt overwegen.
Aluminiumlegeringen
Aluminiumlegeringen worden veelvuldig gebruikt vanwege hun lage gewicht, thermische geleidbaarheid, corrosiebestendigheid en sterkte. Aluminium stempelproces De onderdelen kunnen worden gebruikt in corrosieve omgevingen en voor lichtgewicht componenten.
Auto-onderdelen, elektronische behuizingen en mobiele telefoons zijn populaire toepassingen voor dit stempelmateriaal.
Koudgewalst staal
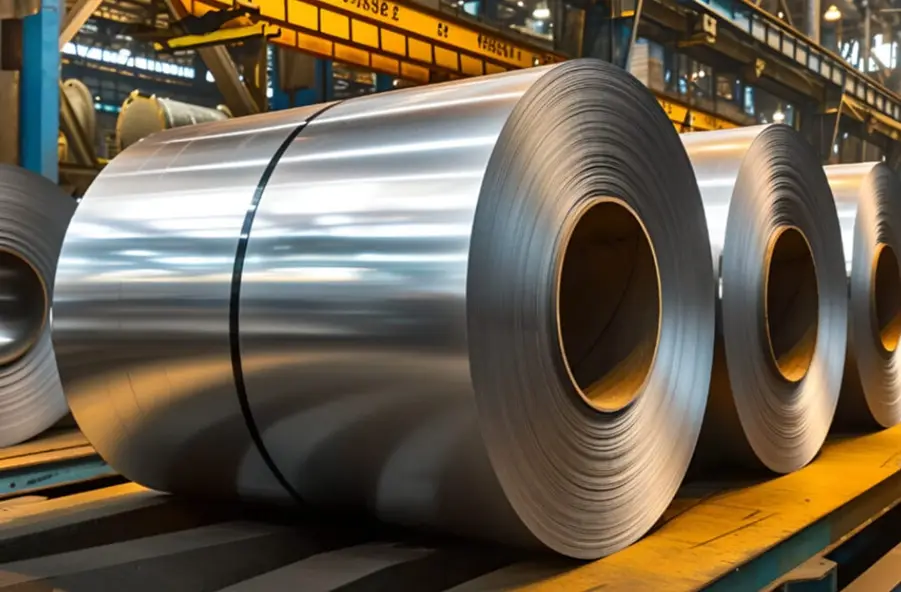
Koud gerold staal
Koudgewalst staal is niet alleen sterk, maar ook goed vervormbaar en geschikt voor metaalstempelprojecten. Mits de fabrikant zich houdt aan de vereisten voor de buigradius, is dit staal een van de beste materialen voor metaalstempelen, met name waar hoge sterkte en een hoogwaardige oppervlakteafwerking vereist zijn.
Koper
Koper en koperlegeringen zijn gemakkelijk te bewerken door middel van stempelen, waardoor ingewikkelde en aantrekkelijke ontwerpen kunnen worden gemaakt. Koperen onderdelen worden onder andere gebruikt in sieraden en gepersonaliseerde geschenken.
Koper is een kwetsbaar materiaal, maar ProleanTech weet hoe het materiaal correct te behandelen, inclusief het zachtjes bewerken van het materiaal, het gloeien ervan vóór het stempelen en het gebruik van schone apparatuur.
Fosfaat brons
Fosforbrons is bewerkbaar, sterk en corrosiebestendig. De legering bevat koper en tin, componenten die het geschikt maken voor toepassingen in de auto- en scheepvaartindustrie, met een hoge sterkte en het vermogen om zware omstandigheden te weerstaan.
Beryllium koper
Onderdelen van gestempeld berylliumkoper zijn hoogwaardig en duurzaam. Ze worden betrouwbaar gebruikt in de elektronica, automobielindustrie, lucht- en ruimtevaart, medische sector, defensie en vele andere toepassingen.
Gegalvaniseerd staal
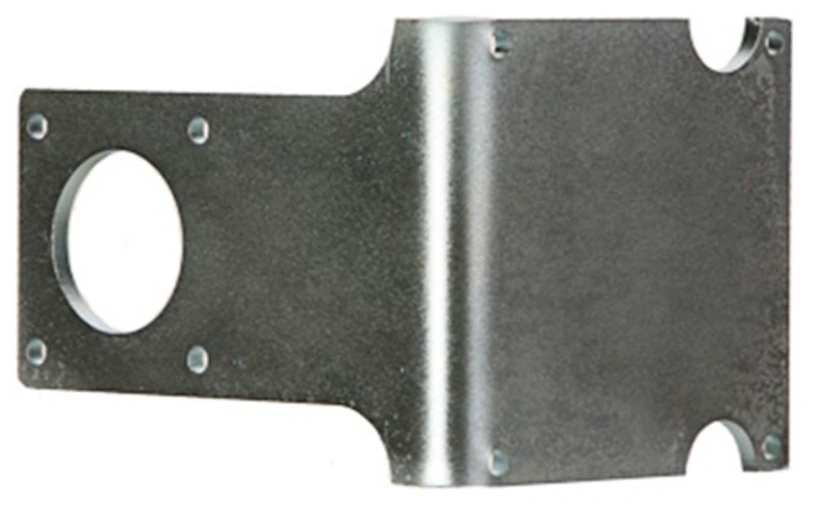
Gestempeld gegalvaniseerd stalen onderdeel
De duurzaamheid, corrosiebestendigheid, vervormbaarheid en kosteneffectiviteit van gegalvaniseerd staal zijn belangrijke redenen waarom veel bedrijven die metalen onderdelen stempelen, dit materiaal gebruiken.
Roestvast staal
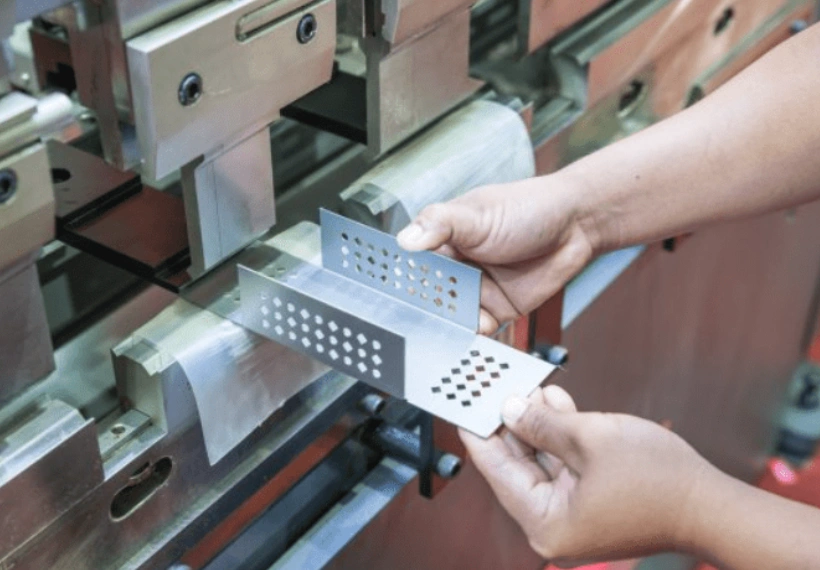
Stempelen van roestvrij staal
Roestvrij staal heeft unieke eigenschappen die geschikt zijn voor bepaalde soorten gestempelde onderdelen. Stempelen van roestvrij staal Het draait om austenitische, ferritische en martensitische typen.
Austenitisch roestvast staal is geschikt voor dieptrekken en onderdelen voor keukengerei. Ferritisch staal is erg populair in de metaalbewerking voor de auto-industrie, terwijl martensitisch staal geschikt is voor scharen en messen.
Houd er rekening mee dat gloeien onderdeel uitmaakt van het stempelproces voor de harde metalen.
Nikkellegeringen
De hardheid, vervormbaarheid, hittebestendigheid en corrosiebestendigheid van nikkellegeringen zorgen ervoor dat gestempelde onderdelen van dit metaal zeer betrouwbaar zijn in tal van industriële toepassingen. Gestempelde onderdelen van legeringen zoals A286 functioneren bijvoorbeeld uitstekend in bevestigingsmiddelen, turbo's en straalmotoren.
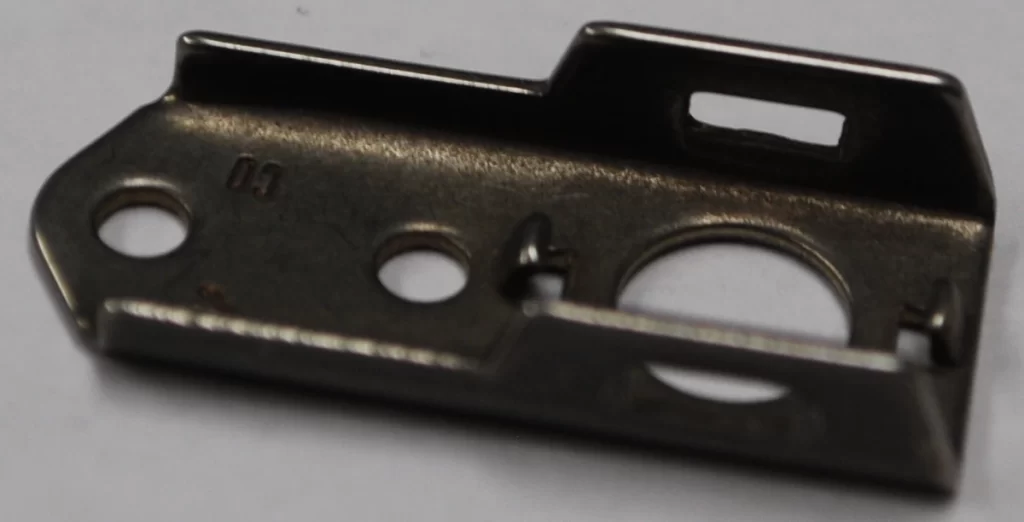
onderdeel van nikkellegering
Titanium legering
Titanium legering
Titaniumlegeringen hebben een ongeëvenaarde oxidatieweerstand, corrosiebestendigheid en sterkte-gewichtsverhouding; daarom zijn hun gestempelde onderdelen ideaal voor industriële kleppen en meters, medische instrumenten en motoronderdelen.
Verschillende toepassingen van metaalstempelen
Stempelservice Het wordt veelvuldig gebruikt in diverse industrieën, van de lucht- en ruimtevaart tot de elektronica. Het is geschikt voor de productie van chassisdelen, elektronische behuizingen, beugels, connectoren en vele andere componenten met een constante kwaliteit en hoge productie-efficiëntie. Het maakt niet uit of je op zoek bent naar aangepaste metalen stempelen Of het nu gaat om kleine artikelen of honderdduizenden identieke onderdelen; er is altijd een metaalstempeloplossing die bij u past.
Hier vindt u meer informatie over de aanvragen.
Automobielsector
Esthetisch en functioneel gestempelde onderdelen zijn populair bij de productie van diverse auto-onderdelen. Structurele verstevigingen, lichtgewicht onderdelen en beugels zijn veelvoorkomende gestempelde onderdelen in de industrie.
Elektronica
Precisie-metaalstempelmaterialen worden veelvuldig gebruikt in de elektronica-industrie voor de productie van onder andere connectoren, schakelaars, besturingselementen en relais.
MEDISCHE
De medische industrie heeft behoefte aan nauwkeurige en betrouwbare onderdelen, waarvan sommige vaak worden vervaardigd via stempelprocessen. Van hoortoestellen tot chirurgische instrumenten, de medische sector maakt gebruik van diverse metaalstempeltechnieken.
constructie
De bouwsector is ook een grote afnemer van gestempelde metalen onderdelen. Populaire gestempelde componenten zijn koelplaten, spanten, beugels, afschermingen en behuizingen.
metalen meubelen
Ook metaalbewerking voor meubels is mogelijk, waarbij artikelen zoals babyschommels, wiegjes en ledikanten vaak op deze manier worden vervaardigd.
HVAC
Nauwkeurig gestanste metalen onderdelen worden veel gebruikt in de HVAC-industrie, waarbij componenten zoals montageonderdelen, filtersystemen, luchtkanalen en warmtewisselaarvinnen het meest voorkomen.
Verdediging
Voor klemmen, beugels, contacten en druklagers zijn gestempelde onderdelen van militaire kwaliteit nodig. Veelgebruikte materialen voor deze onderdelen zijn berylliumkoper, koper, roestvrij staal, gegalvaniseerd staal en titanium.
Voordelen van op maat gemaakte plaatmetaalstempels
Het op maat stempelen van plaatstaal biedt verschillende voordelen in termen van hoge betrouwbaarheid, duurzaamheid en algehele kosteneffectiviteit. Hier zijn de voordelen van metaalstansen in uw op maat gemaakte onderdelen.
- Het proces biedt uitstekende controle om ervoor te zorgen dat de onderdelen aan de vereiste specificaties voldoen.
- Op maat gemaakte metalen stempelmatrijzen zijn geschikt voor het vormgeven van honderd tot duizend onderdelen uit één enkele matrijs
- Stempelen is een snel en effectief proces dat tot ca. 1200 tot 1300 onderdelen in slechts één minuut.
- De kosten van metaalstempelen liggen relatief lager in vergelijking met andere conventionele methoden.
- Het metaalstansproces produceert geen afval tijdens het stempelen van onderdelen, waardoor het economisch geschikt is voor grote batchvolumes.
- Stempelen helpt bij het maken van onderdelen met complexe geometrieën of nauwere toleranties.
- Het metaalstempelproces produceert onderdelen met een gladde oppervlakteafwerking zonder extra behandeling.
De kosten van het stempelproces
Doorgaans zijn de kosten van plaatstansen lager dan die van andere metaalvormingsprocessen, omdat de onderdelen niet afzonderlijk hoeven te worden vervaardigd en geassembleerd tot het uiteindelijke product. Bij plaatstansen wordt het eindproduct in één cyclus gevormd, waarna het eventueel nog kan worden bijgesneden of nabewerkt.
De exacte kosten van het stempelen zijn echter afhankelijk van de specificaties van uw specifieke ontwerp, zoals plaatmateriaal, precisie, productievolume, enz. Hieronder volgen de meest voorkomende factoren die de kosten beïnvloeden.
Materiaalsoort: Aluminium is bijvoorbeeld goedkoper dan messing en koper.
Vereiste precisie: Strikte tolerantie-eisen verhogen de stempelkosten.
Productievolume: Grootschalige productie is aanzienlijk goedkoper (per stuk) dan kleine series.
Complexiteit: Door het ingewikkelde matrijsontwerp en de langere productiecycli zijn complexe stempelonderdelen duurder.
Ontwerpoverwegingen bij metaalstempelen
Bij het ontwerpen van metaalstempels houden ontwerpers rekening met belangrijke elementen zoals materiaaleigenschappen, buigradius, toleranties van het onderdeel, groeven/sleuven en wanddikte.
Materiaaleigenschappen
Materiaaleigenschappen die van invloed zijn op het ontwerp van metaalstempels zijn dichtheid, magnetische eigenschappen, corrosiebestendigheid, sterkte en natuurlijk vervormbaarheid. Stempelkosten zijn Ook de materiaalkeuze is een belangrijke overweging. Messing, koper, aluminium en andere kneedbare metalen worden veel gebruikt omdat ze gemakkelijker te stempelen zijn en de productiekosten kunnen verlagen.
Buig radius
Kwalitatief hoogwaardige gestempelde onderdelen kunnen niet worden verkregen zonder een nauwkeurige controle van de buigradius. Te kleine radii verhogen het risico op scheuren en vervorming. Voor elk materiaal geldt een minimaal aanbevolen binnenbuigradius.
Bijvoorbeeld,
- Aluminiumlegeringen – Dikte x 1
- Laag koolstofstaal – Dikte x 0.5
- Roestvrij staal – Dikte x 1
Tolerantievereisten
De nauwkeurigheid van gestempelde onderdelen is belangrijk. Een veelgebruikte methode voor het bepalen van de plaatsing van gaten is het meten vanaf het referentiepunt.
De aanbevolen toleranties zijn als volgt:
Tot 150 mm vanaf het referentiepunt – ±0.5 mm
150 mm – 300 mm vanaf referentiepunt – ±0.8 mm
Groeven/sleuven
Brede sleuven hebben de voorkeur boven lange vanwege de positioneringsnauwkeurigheid. De lengte van de sleuf mag niet meer dan drie keer de breedte bedragen.
wanddikte
Er is één geheim voor consistente metalen stempels: een uniforme wanddikte. Variaties in dikte bevorderen daarentegen scheuren en andere gebreken. Aangepaste metalen stempelen Experts volgen de beste werkwijzen voor de belangrijkste materialen.
De ideale tolerantie voor de wanddikte van koolstofarm staal is bijvoorbeeld ±0.1 mm.
Andere ontwerpoverwegingen bij metaalstempelen hebben betrekking op gereedschap, nabewerking, scheidingslijnen, lossingshoeken en overbrugging.
Contact Om hier meer over te leren en te ontdekken hoe je optimale resultaten behaalt bij het metaalstempelen.
Conclusie
Het zoeken naar stempelonderdelen hoeft geen ontmoedigende en frustrerende taak te zijn.
ProleanTech staat hoog aangeschreven vanwege het consequent voldoen aan lokale en internationale normen voor plaatbewerking en andere CNC-bewerkingsprocessen.
Voor meer informatie over de grote verscheidenheid aan beschikbare stempelontwerpen kunt u onze website bezoeken en een aanvraag indienen. krijgen een offerte op elk gewenst moment.
0 reacties